
プレスブレーキは、上型パンチと下型ダイの間で材料を押し付けることにより、正確な曲げを形成する板金ベンディングマシンです。 CNC (コンピューター数値制御) プレスブレーキは、コントローラー、プログラム可能なバックゲージ、および再現可能な生産のための補正データを追加します。キャビネット、ブラケット、パネル、エンクロージャ、HVAC 部品、および再現性のある角度精度が重要となるその他の加工コンポーネントに選択されています。
機械選定はCNCという名称だけでなく、加工する部品に基づきます。機種、制御装置、バックゲージ、金型構成を比較してください。
1. 仕組み:3つのコアコンポーネント
CNCプレスブレーキを理解するには、精密な曲げを実現するために協調して動作する3つの重要な部品を知る必要があります。
脳(CNCコントローラー)
これは、部品プログラムを保存し、曲げシーケンスを計算し、すべてのモーターにコマンドを送信するコンピュータです。現代のコントローラーはタッチスクリーンインターフェースを備えており、オペレーターは部品の寸法、材料タイプ、希望の角度を入力できます。その後、コントローラーは自動的に正しいパンチ深さとバックゲージ位置を決定します。
筋肉(油圧または電動駆動システム)
これは、ラム(パンチ付きの上部ビーム)を実際に上下に動かす部分です。油圧システムは油圧を使用し、新しい電動システムはサーボモーターを使用します。駆動システムはコントローラーからコマンドを受信し、極めて高い精度で動作し、多くの場合0.01mm以内の精度です。
位置決めシステム(バックゲージ)
これは、板金を曲げごとに位置決めする、機械の後ろにある電動フィンガーシステムです。エッジから 100mm での曲げをプログラムすると、 バックゲージ が正確に 100mm に自動的に移動し、すべての部品が同一であることが保証されます。
2. 真のCNCとNC:違いは何?
多くの機械が「CNC」として販売されていますが、実際にはよりシンプルなNCシステムです。違いを見分ける方法は以下の通りです:
| 特徴 | NC(数値制御) | 真のCNC |
|---|---|---|
| プログラミング | 各ステップの手動入力 | 部品図面からの自動計算 |
| 曲げシーケンス | オペレーターが決定 | 衝突を避けるため自動計算 |
| 工具セットアップ | 手動選択 | 提案付き自動工具ライブラリ |
| 角度補正 | 手動調整 | 角度センサーによるリアルタイム |
| 3Dシミュレーション | 利用不可 | 完全な衝突検出 |
| オフラインプログラミング | 不可能 | CADファイルを直接インポート可能 |
3. 軸を解読:Y、X、R、Z、Vは何を意味する?
CNCプレスブレーキは軸の数で説明されます。各軸が制御する内容は以下の通りです:
Y1およびY2軸(ラム移動)
これらはラム(上部ビーム)の垂直移動を制御します。Y1は左シリンダー、Y2は右シリンダーです。両方を独立して制御することで「クラウニング」が可能になります - 長い部品を曲げる際のたわみを補正するためにラムを傾けます。
X軸(バックゲージ深さ)
これは最も重要なバックゲージ軸です。バックゲージフィンガーをオペレーターに向かってまたは離れるように移動させ、シート上の曲げ位置(「曲げライン」位置)を制御します。
R軸(バックゲージ高さ)
これはバックゲージフィンガーを上げ下げします。箱やチャンネルを曲げる際に必須で、以前の曲げを越えてゲージを持ち上げる必要がある場合に使用します。
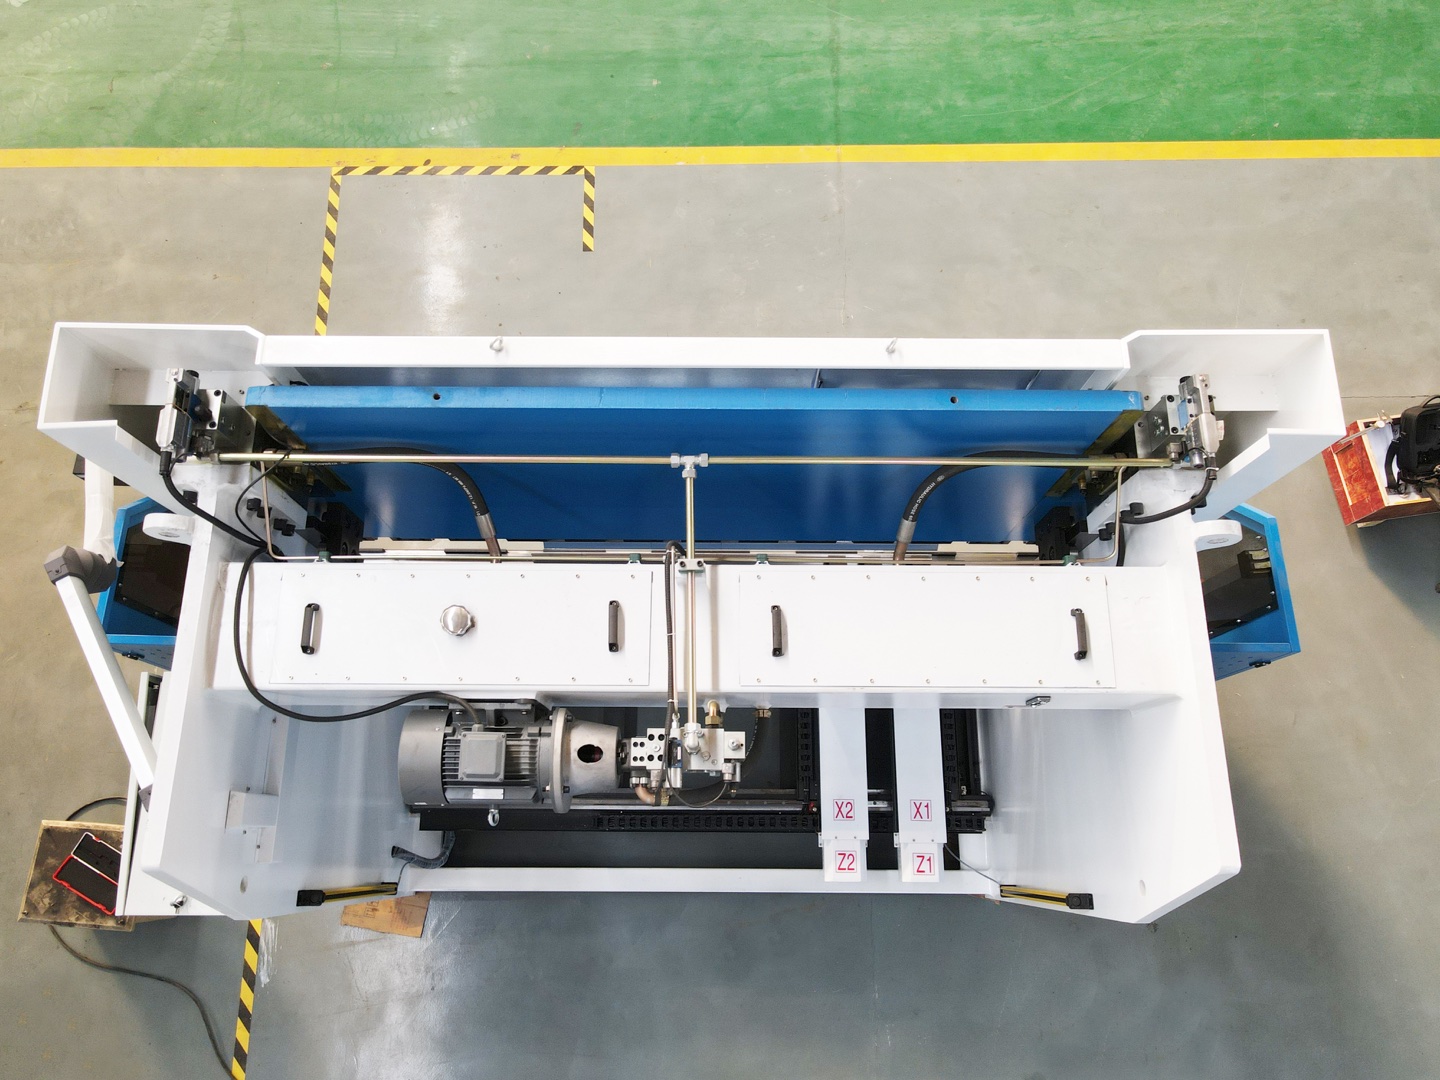
Z1およびZ2軸(バックゲージフィンガー間隔)
これらは個々のバックゲージフィンガーを機械に沿って左右に移動させます。これにより、狭い部品をサポートしたり、シートのスロット/穴を避けてフィンガーを配置できます。
V軸(クラウニング)
これはベッドたわみ補正(クラウニングシステム)を制御します。曲げ中に発生する自然なたわみを打ち消すために下部ビームの形状を調整し、曲げ全長にわたって一定の角度を確保します。
一般的な軸構成
- 3 + 1 軸 Y1、 Y2、 X、 R - バックゲージ深さと高さ制御を備えた基本 CNC
- 4 + 1 軸 Y1、 Y2、 X、 R、 V - たわみ補正制御を追加して精度を向上ロングベンド
- 6 + 1 軸 Y1、 Y2、 X、 R、 Z1、 Z2、V - 独立したフィンガー位置決めを備えたフル機能
まとめ
CNCプレスブレーキは、デジタルディスプレイ付きの曲げ機械以上のものです。それは統合システムであり:
- コントローラーが最適な曲げシーケンスを自動計算
- 複数の軸が協調して精密な位置決めを実現
- リアルタイム補正により一定の角度を確保
- オフラインプログラミングにより現場でのセットアップ時間を短縮
を評価するとき、 CNCプレスブレーキでは、「CNC」というラベルを超えて、自動曲げシーケンス、3D シミュレーション、角度測定システムなどの特定の機能について質問してください。これらは、業務の生産性向上を実現する真の CNC システムの特徴です。チームが最初に基本的な形成シーケンスを必要とする場合は、次の内容を確認してください。 ベンディングマシンの仕組み CNC の機能を比較する前に。また、 ツーリングシステム — 適切なパンチとダイは機械自体と同じくらい重要です。安全のために、当社の プレスブレーキ OSHA コンプライアンスガイド 機械を生産に投入する前に。
CNC プレスブレーキ購入チェックリスト
CNC プレスブレーキサプライヤーを比較する前に、まず生産要件を定義します。適切な機械は、トン数だけでなく、材料、部品サイズ、曲げ精度、毎日の生産量、将来の自動化ニーズによって決まります。
| 購入アイテム | 確認事項 | なぜそれが重要なのか |
|---|---|---|
| 素材と厚さ | 軟鋼、ステンレス鋼、アルミニウム、最大の厚さと引張強度。 | 必要なトン数、工具の開口部、フレームの選択を制御します。 |
| 加工長さ | 最大曲げ長さ、部品幅、長い部品がタンデム操作を必要とするかどうか。 | マシンのサイズが小さすぎることを防ぎ、不必要な過剰支出を回避します。 |
| コントローラと軸 | Delem、ESA、Cybelec、または Estun コントローラー。 3 + 1、 4 + 1 または 6 + 1 軸バックゲージ。 | セットアップ速度、再現性、部品の複雑さ、オペレーターのトレーニングに影響します。 |
| 金型とクラウニング | パンチ、ダイ、クイッククランプ、手動または CNC たわみ補正、および特別な工具が必要です。 | 実際の曲げ精度とプロジェクトの総コストを決定します。 |
| 見積パッケージ | 機械の仕様、工具リスト、安全装置、設置、トレーニング、スペアパーツ、貨物。 | 中国プレスブレーキの見積もりを陸揚げコストで比較しやすくします。 |
モデルを比較するには、 プレスブレーキマシンハブ から始めます。すでに図面や目標仕様をお持ちの場合は、 プレスブレーキ見積フォーム を通じて送信して、トン数、コントローラー、工具、価格の推奨事項を確認してください。
当社のCNCプレスブレーキ製品
先進的な制御システムを備えた当社のCNCプレスブレーキ機械をご覧ください:
電動油圧式CNC プレスブレーキ
高精度サーボシステム付きフルCNC制御
トーションシンクロプレスブレーキ
一貫した曲げのための同期トーションバー
ヘビーデューティCNCプレスブレーキ
厚板曲げ用の高トン数
タンデムCNCプレスブレーキ
大型ワークピース用の延長長さ
ニーズに合った適切なCNCプレスブレーキの選択にお困りですか?
専門家のアドバイスを得る機種選定と生産の参考資料
トン数、作動長、コントローラ、ツーリング、自動化オプションを選択する前に、Rucheng プレスブレーキマシン を比較してください。
- 多品種高精度曲げ用電動油圧 CNC プレスブレーキ 。
- タンデムプレスブレーキ 長い部品、ポール、パネル、構造作業用。
- プレスブレーキの加圧力計算, 工具の選択 そして コントローラーの選択 最終仕様の確認に役立ちます。
- 曲げ前のブランクの準備については、 ファイバーレーザー切断マシン を比較し、切断から曲げまでのワークフローを一緒に計画します。