
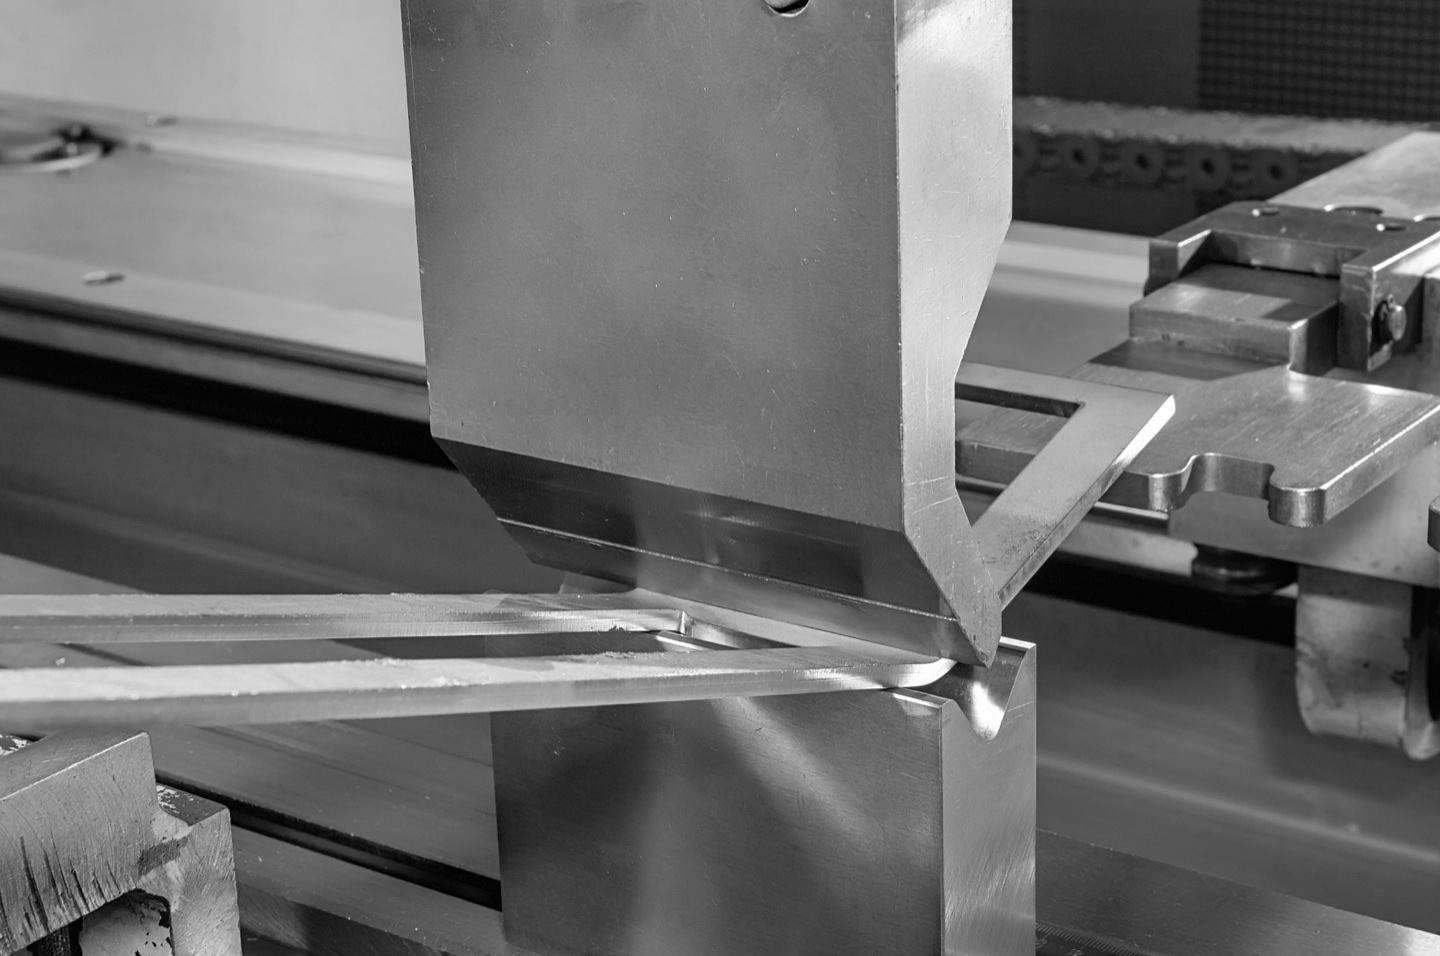
板金の製造では、多くのバイヤーは プレスブレーキ を意味するために「ベンディングマシン」を使用します。より広い曲げ機カテゴリには、板材のロール曲げ、パイプ曲げ、鉄筋曲げ、パネル曲げ装置も含まれるため、板金の購入者は最初にプロセスを確認する必要があります。 Rucheng の現在の範囲では、メインの板金ベンディングマシンファミリはプレスブレーキです。
板金曲げ機、CNC 曲げ機、または油圧曲げ機を比較する場合は、 曲げ機ガイド から始めて、次にこの記事を使用して、ラムの動き、パンチと V ダイのセットアップ、バックゲージの位置決めと曲げ力を理解します。
直接的な答え: プレスブレーキの 6 段階の曲げプロセス
| ステップ | 何が起こるか | なぜそれが重要なのか |
|---|---|---|
| プログラム | オペレータは、材料、厚さ、曲げ角度、工具、およびバックゲージの位置を入力します。 | CNC データにより再現性が制御され、試し曲げが減少します。 |
| 工具 | 材質や曲げ半径に応じてパンチとVダイを選定しクランプします。 | 間違った工具を使用すると、亀裂、跡、間違った半径または過負荷が発生します。 |
| ポジション | シートをバックゲージフィンガーに押し付けて曲げ位置を決めます。 | バックゲージの精度は、フランジの長さと部品の一貫性を制御します。 |
| ベンド | ラムが下降し、パンチがシートをダイ開口部に成形します。 | ラムの深さと力が角度、スプリングバック、再現性を決定します。 |
| 検査する | 最初の部分では、角度、フランジのサイズ、表面の跡、衝突の危険性がチェックされます。 | 検査により、バッチ生産の前に設定エラーが検出されます。 |
| リピート | 部品はプログラムされたシーケンスで回転または次の曲げに移動されます。 | 正しい曲げ順序により、部品の衝突や無駄な取り扱いが防止されます。 |
基本的な動作原理
ベンディングマシンは、パンチ (上部ツール) とダイ (下部ツール) の間に配置された金属シートに制御された力を加えることによって動作します。パンチが下降すると、金属がダイのキャビティに押し込まれ、正確な曲げが形成されます。曲げプロセスは塑性変形の原理に従い、金属は壊れることなく永続的に成形されます。
主要コンポーネント
- 油圧または電気駆動システム: 最新の曲げ機械は、曲げ力を生成するために油圧シリンダーまたは電気サーボモーターを使用します。
- 上部ビーム (ラム) とパンチ: 上部ビームはパンチツールを保持し、下向きの力を提供します。
- 下部ビームとダイ: 下部ビームは、V ダイまたはその他のダイ形状を保持します。
- バックゲージシステム : 板金を正確な曲げ位置に配置します。
- CNC 制御システム: ラムの位置、曲げ力、バックゲージの位置決めを含むすべての機械機能を管理します。
- たわみ補正システム : ベッドのたわみを補正し、全長にわたって均一な曲げ角度を確保します。
曲げ方法
エアベンディング : パンチが金型底面に接触しない最も一般的な方法です。この方法は必要な力が少なく、さまざまな角度に柔軟に対応できます。
ボトミング : パンチは金属を金型の底部に押し付けるため、より大きな力が必要ですが、より正確な角度が得られます。
コイニング : 極度の圧力で金属を金型形状に完全に成形する最も正確な方法で、スプリングバックは事実上不要です。
動作シーケンス
- CNC コントローラーで曲げシーケンスを選択またはプログラムします。
- 適切な パンチおよびダイ ツールを取り付けます
- 材料パラメータの設定(厚さ、種類、木目の方向)
- シートをバックゲージに合わせて配置します
- 曲げサイクルをアクティブにする
- プログラムされたパラメータを使用して機械が自動的に曲げを実行します
- 必要に応じて、次の曲げのために位置を変更します
バイヤーチェックリスト: ベンディングマシンを選択する前に必要な情報
- 材料の種類、厚さの範囲、最大曲げ長さ。
- フランジサイズ、内側半径、曲げ順序を含む部品図。
- 必要な角度公差とオペレータが CNC 角度補正を必要とするかどうか。
- 生産量、ジョブチェンジの頻度、自動化の要件。
- V ダイ、グースネックパンチ、ヘミングツール、または特殊なダイを含むツーリングが必要です。
- ワークショップの電力、機械の設置面積、クレーンまたはフォークリフトの積載方法。
機械の選択には、Rucheng プレスブレーキ機械ガイド を使用し、 プレスブレーキ見積ページ を通じて図面を送信してください。
安全機能
最新の曲げ機械には、ライトカーテン、レーザーガード、両手コントロール、緊急停止ボタンなどの複数の安全システムが組み込まれており、オペレーターの安全を確保しています。規制要件については、 OSHA プレスブレーキ安全性準拠ガイド を参照してください。
FAQ: プレスブレーキの仕組み
プレスブレーキは板金をどのように曲げますか?
プレスブレーキは、制御されたラムの動きで下型ダイにパンチを押し込むことにより、板金を曲げます。ダイの開口部、パンチの形状、材料の厚さ、ラムの深さによって最終的な曲げ角度が決まります。
エアベンディングが CNC プレスブレーキで一般的なのはなぜですか?
エアベンディングは、ボトミングまたはコイニングよりも使用する力が少なく、ラムの侵入深さを変えることで同じ工具で異なる角度を作ることができるため、一般的です。
プレスブレーキのフランジ長は何によって制御されますか?
バックゲージは、各曲げの前にシートを配置することでフランジの長さを制御します。より高度なバックゲージは、複雑な部品に X、R、Z 軸を使用します。
どのプレスブレーキコンポーネントが曲げ精度に最も影響を与えますか?
曲げ精度は主に、CNC コントローラー、ラムの同期、バックゲージの位置決め、たわみ補正システム、パンチとダイの選択、材料のバリエーション、およびオペレーターの設定に影響されます。
結論
曲げ機械の仕組みを理解することで、より適切な操作、メンテナンス、トラブルシューティングが可能になります。で Rucheng Technology、私たちは高度なを製造します CNC プレスブレーキ 直感的なコントロールと信頼性の高いパフォーマンスを備えた板金成形ニーズに対応します。詳細については、こちらをご覧ください 板金ベンディングマシンガイド, プレスブレーキツーリングガイド そして 一般的な曲げ欠陥と解決策.
機種選定と生産の参考資料
トン数、作動長、コントローラ、ツーリング、自動化オプションを選択する前に、Rucheng プレスブレーキマシン を比較してください。一般的なベンディングマシンを検索した場合は、 板金ベンディングマシンガイド を使用して、プレスブレーキがワークピースに適した装置であることを確認してください。
- 多品種高精度曲げ用電動油圧 CNC プレスブレーキ 。
- タンデムプレスブレーキ 長い部品、ポール、パネル、構造作業用。
- プレスブレーキの加圧力計算, 工具の選択 そして コントローラーの選択 最終仕様の確認に役立ちます。
- 曲げ前のブランクの準備については、 ファイバーレーザー切断マシン を比較し、切断から曲げまでのワークフローを一緒に計画します。