
在钣金加工中,很多买家用“折弯机”来表示 折弯机 。更广泛的折弯机类别还可以包括卷板、管道弯曲、钢筋弯曲和面板弯曲设备,因此钣金买家应首先确认工艺。对于如程的当前系列,主要的钣金折弯机器系列是折弯机。
如果您正在比较钣金折弯机器、数控折弯机或液压折弯机,请从 折弯机指南 开始,然后使用本文来了解滑块运动、冲头和 V形下模设置、后挡料定位和折弯力。
直接回答:折弯机折弯流程的六个步骤
| 步骤 | 发生什么 | 为什么重要 |
|---|---|---|
| 编程 | 操作员输入材料、厚度、弯曲角度、工具和后挡料位置。 | CNC 数据控制重复性并减少试弯。 |
| 模具 | 根据材料和折弯半径选择冲头和V形下模并夹紧。 | 错误的工具会导致裂纹、痕迹、错误的半径或过载。 |
| 定位 | 将板材推向后挡料手指以进行弯曲定位。 | 后挡料精度控制折边长度和零件的一致性。 |
| 折弯 | 冲头向下移动,冲头将板材成形到模具开口中。 | 滑块深度和力决定角度、回弹和可重复性。 |
| 检查 | 检查第一个零件的角度、法兰尺寸、表面标记和碰撞风险。 | 在批量生产之前检查发现设置错误。 |
| 重复 | 零件按照编程顺序旋转或移动到下一个折弯。 | 正确的弯曲顺序可防止零件碰撞和处理废物。 |
基本工作原理
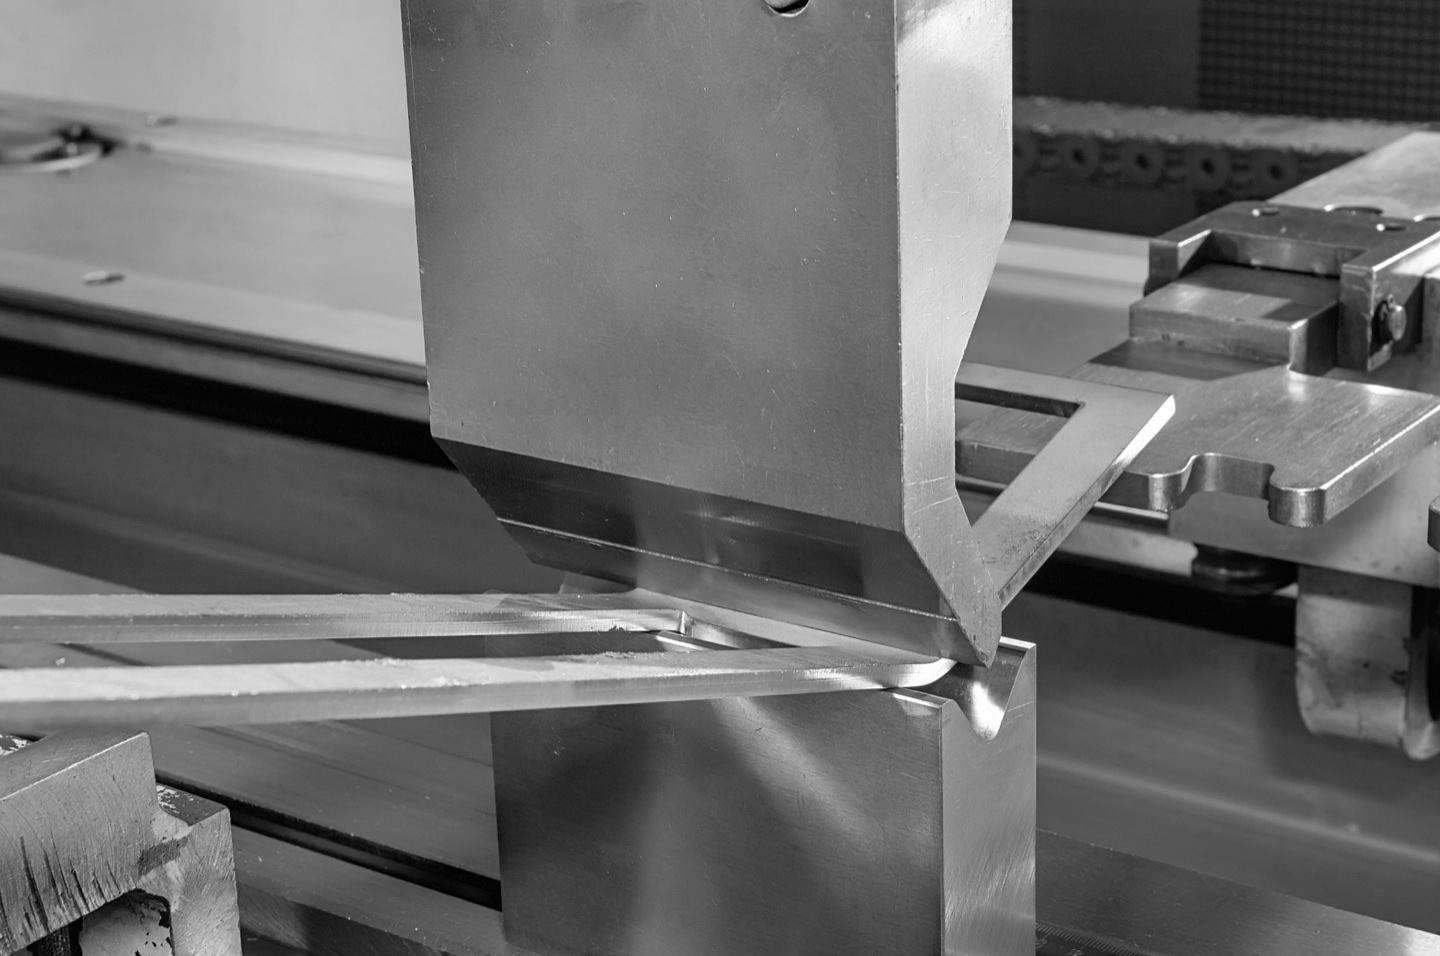
折弯机通过对放置在冲头(上刀具)和模具(下刀具)之间的金属板施加受控力来工作。当冲头下降时,它会迫使金属进入模腔,从而产生精确的弯曲。弯曲过程遵循塑性变形原理,金属永久成形而不断裂。
关键部件
弯曲方法
自由折弯 : 最常见的方法是冲头不接触模具底部。这种方法需要的力较小,对于不同的角度也比较灵活。
压底折弯 : 冲头将金属压到模具底部,需要更大的力,但会产生更精确的角度。
压印折弯 : 最精确的方法,通过极压将金属完全形成模具形状,几乎消除了回弹。
工作顺序
- 在数控控制器中选择或编程弯曲顺序
- 安装适当的 冲头和模具 工具
- 设置材料参数(厚度、类型、晶粒方向)
- 将板材靠在后计量器上
- 激活弯曲循环
- 机器使用编程参数自动执行弯曲
- 如果需要,重新定位以进行下一次弯曲
买家清单:选择折弯机前需要提供的信息
- 材料类型、厚度范围和最大弯曲长度。
- 零件图纸的法兰尺寸、内半径和折弯顺序。
- 所需的角度公差以及操作员是否需要 CNC 角度校正。
- 生产数量、工作变动频率和自动化要求。
- 工装需求,包括V形下模、鹅颈上模、压平折边工具或专用模具。
- 车间动力、机器占地面积、吊车或叉车装载方式。
安全特性
现代折弯机采用了多种安全系统,包括光幕、激光防护装置、双手控制装置和紧急停止按钮,以确保操作员的安全。请参阅我们的 OSHA 折弯机安全合规指南 了解监管要求。
常见问题:折弯机如何工作
折弯机如何折弯钣金?
折弯机通过将冲头压入具有受控冲头运动的下模来弯曲钣金。模具开口、冲头形状、材料厚度和冲压深度形成最终的弯曲角度。
为什么 CNC 折弯机常用空气折弯?
自由折弯很常见,因为它比压底折弯或压印折弯使用的力更小,并且可以通过改变滑块穿透深度,使用相同的工具制作不同的角度。
折弯机上什么控制法兰边长度?
后挡料通过在每次弯曲之前定位板材来控制折边长度。更先进的后挡料使用 X、R 和 Z 轴来加工复杂零件。
哪些折弯机组件对弯曲精度影响最大?
弯曲精度主要受 CNC 控制器、滑块同步、后挡料定位、挠度补偿系统、冲头和模具选择、材料变化和操作员设置的影响。
结论
了解折弯机的工作原理可以更好地操作、维护和排除故障。在 如程科技,我们制造先进的 数控折弯机 具有直观的控制和可靠的性能,可满足钣金成型需求。在我们的网站中了解更多信息 钣金折弯机导轨, 折弯机工具指南 和 常见弯曲缺陷及解决方法.
折弯机选型与生产参考
在选择吨位、工作长度、控制器、工具和自动化选项之前,先比较如程 折弯机机器 。如果您正在寻找通用折弯机,请使用 钣金折弯机器指南 来确认折弯机是适合您工件的正确设备。