

订购折弯模具前:核对接口、空间与载荷
- 夹持接口:提供上模柄部和下模底座的图纸或尺寸、模座信息及机床型号。模具外形相似并不代表接口兼容。
- 工件空间:检查折弯顺序、回折边、模具高度、转接座和可用开口空间。确认成形后的工件能够取出,并注明所需分段长度。
- 载荷限制:检查上模、下模、模座和机床。短分段模具不能承受按整米标注的全部载荷。应遵循供应商的加载条件,而不是只看机床总吨位。
什么是折弯机工装?它是如何工作的?
折弯模具由安装在折弯机上的上模和下模组成。上模施力,下模支撑板材。模具几何形状、材料性能与折弯方式共同决定成形结果。
选择正确的工装是钣金加工中最关键的决策之一。错误的上下模组合会导致角度不准确、表面损伤、吨位过大,甚至模具断裂。了解所有可用工装类型的完整范围——以及何时使用每种类型——是高效生产车间与在反复试验中浪费时间和材料的车间之间的区别所在。
本指南涵盖了每种主要类型的折弯机上模和下模,解释了每种工装的使用时机和原因,并提供了实用的选型指南,包括决定折弯质量的关键V形模开口宽度公式。
折弯机上模(冲头):类型与应用
上模是向下压入下模的上部工具,对板材施加压力。不同的上模轮廓产生不同的折弯几何形状,并为各种零件形状提供避让空间。以下是最常见的类型:

标准冲头(直冲头)
标准冲头具有对称的V形尖端和相对较厚的模体。它是通用折弯操作的主力工具,包括自由折弯、压底折弯和压印折弯。标准冲头的尖端角度通常为85°或88°(略微锐角),用于自由折弯,允许操作员通过控制冲头深度来实现精确的90°折弯。
当刀身不会与工件干涉时,直刀适用于简单 L 形折弯和支架。适用板厚取决于具体上模、V 槽宽度、材料和载荷限制,不能仅凭模具名称判断。
鹅颈冲头(天鹅颈冲头)
鹅颈冲头是任何折弯机车间中最重要的专用工具之一。其显著特征是深弯曲或偏移的轮廓,为之前成型的翻边或箱体侧壁提供避让空间。没有鹅颈冲头,在多次折弯零件上进行第二次、第三次或第四次折弯时,工件会与冲头主体发生碰撞。
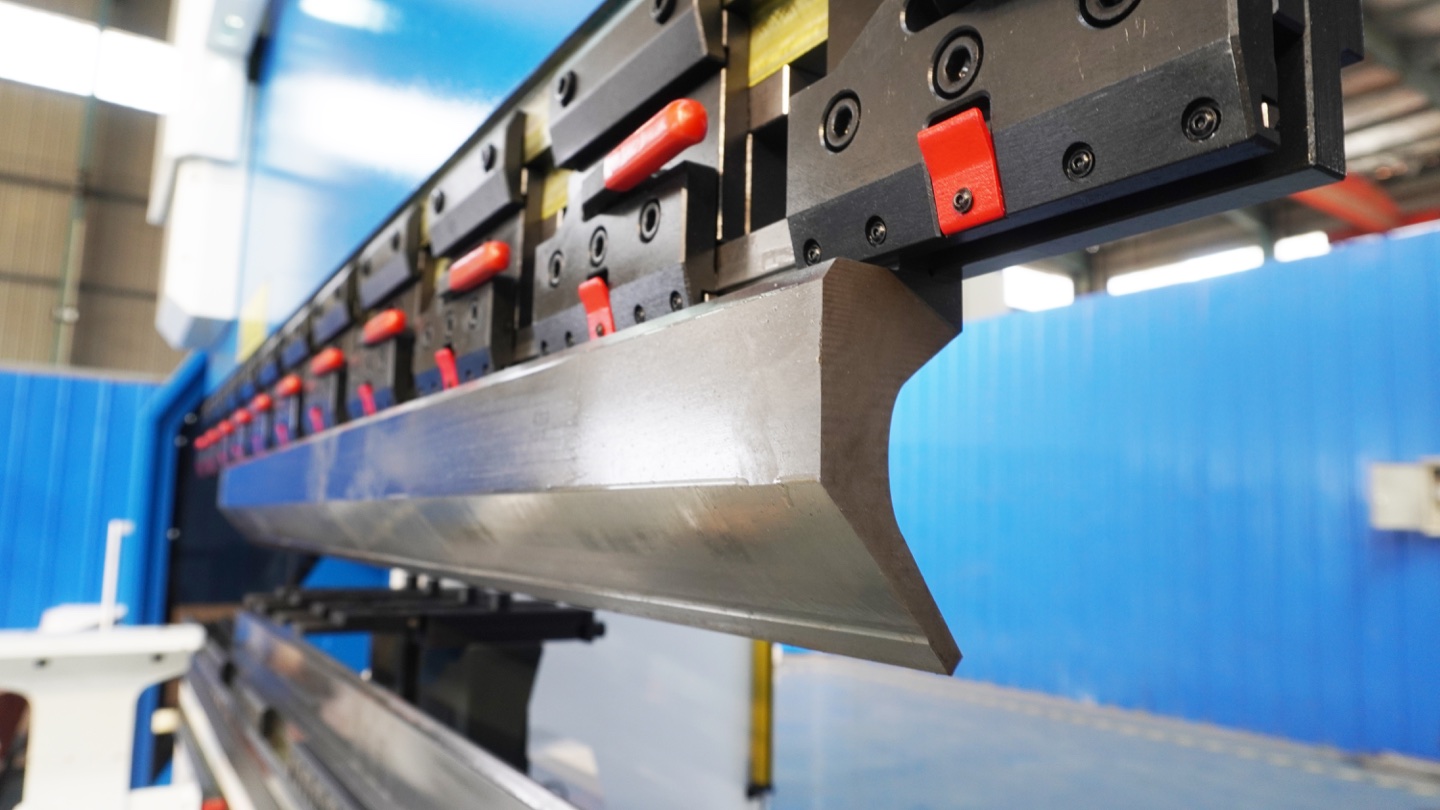
最适合: U 型槽、C 型槽、箱形型材、J 型弯管、Z 型弯管以及任何带有回程法兰且会干扰直冲头的零件。 鹅颈上模有各种喉部深度可供选择 - 喉部越深,可以通过的法兰越高,但由于颈部横截面减小,最大额定吨位越低。
⚠️ 鹅颈冲头吨位警告
核对具体鹅颈轮廓、分段及模座的额定载荷。更深的让位槽会改变空间和强度,不能根据上模高度或通用型号推断承载能力。请与供应商确认载荷单位和允许的加载条件。
锐角冲头
锐角冲头具有窄而尖锐的角度尖端,设计用于小于90°的折弯角度——通常为30°至60°。它们对于折边操作至关重要(第一步是在压平之前进行锐角预折弯),也适用于需要尖锐角度的装饰性或功能性零件。窄尖端还使其适用于折弯非常短的翻边,因为标准冲头主体会产生干涉。
最适合: 适用于压平折边的预弯(通常为 30 ° 锐角弯)、建筑金属制品上的锐角、偏置弯和 10 mm 以下间隙有限的短法兰。
圆弧冲头
圆弧冲头的头部不是尖锐的V形,而是具有特定半径的圆弧鼻端(如R5、R10、R20 mm)。它用于制作平滑的弯曲折弯,而非尖锐的转角。圆弧冲头与标准V形下模配合使用——圆弧冲头和V形模开口的组合决定了最终的折弯半径。
最适合: 建筑面板、装饰元件、管状型材、图纸上指定平滑半径的零件以及急剧弯曲会导致材料破裂的应用(常见于铝和高强度钢)。
窗框冲头
窗框冲头具有非常窄的扁平模体,尖端呈一定角度偏移。这种设计提供了类似于鹅颈冲头的避让空间,但方向不同——窄轮廓允许冲头进入狭小空间,并在较厚工装无法到达的角落处进行折弯。
最适合: 窗框型材、窄通道截面以及标准冲头无法实际安装的具有复杂多弯曲几何形状的零件。
偏移冲头(Z形冲头)
配套偏移上下模可在一次行程中形成相反方向的折弯。模具几何形状决定名义偏移量。请与供应商确认板厚、载荷、工件空间和可实现公差;模具并不保证成品角度完全对称。
最适合: Z 型材、阶梯法兰、搭接接头、面板加劲肋以及任何需要固定距离两个平行弯曲的零件。
折弯机下模:类型与应用
下模是支撑工件并与上模共同确定折弯几何形状的下部工具。模具开口宽度、形状和角度是控制折弯半径、折弯角度和所需吨位的主要因素。

单V模
单 V 下模只有一条 V 形槽。应根据工件要求和模具供应商的数据核对槽口宽度、槽角及肩部圆角。
单V模有30°、60°、85°、88°和90°的标准角度。对于自由折弯——最常见的折弯方法——85°或88°的模具是标准选择,因为冲头回缩后材料会略微回弹,而略微锐角的模具可以补偿回弹。对于压底折弯(压型),模具角度必须与所需的最终折弯角度完全匹配。
多V模具(4-Way模具)
多V模在单个模块上加工有多条不同宽度的V形槽,通常分布在2面或4面上。通过旋转模块,操作员可以在不同的V形开口宽度之间快速切换,无需从机器上拆卸模具。这大大减少了加工混合厚度工件车间的换模时间。
切换多 V 槽口前,请遵循机床和模具供应商的搬运与操作流程。切换后核对当前槽口、夹紧、对中和程序中的几何参数。换模时间取决于重量、模座和搬运设备,并非固定秒数。
💡 多V模使用提示
更换多 V 模槽口后,应检查模具就位、对中及程序中的模具几何参数。自动识别或调整需要配套模具、传感器和机床集成,不能仅凭控制器型号判断是否具备此功能。
双 V 下模
双 V 下模提供两个 V 形开口。具有两条槽并不代表能自动对中。请确认模座接口,并遵循模具供应商的对中与夹紧说明。
折边模(压平模)
折边是一个两步过程:首先,使用标准模或锐角模进行锐角折弯(通常为30°);然后,折边模将锐角折弯完全压平,将金属折叠回自身,形成光滑的双层边缘。折边模具有平坦的表面和略微的凹槽,以容纳折叠的材料。
最适合: 门板、汽车车身板、电器外壳以及任何需要安全(无锋利边缘)、加固或美观清洁边缘的产品。卷边边缘还可以增加零件的刚性。
弹簧式压平模可在同一装夹中完成预折和压平,但它们仍是两个独立的成形阶段。按模具说明重新定位工件,并将压平力与普通折弯力分别核算。参见 WILA 压平工艺说明。
U形模(槽形模)
U形模具有U形槽,可在一次行程中完成完整的U形折弯——两侧同时折弯。这比进行两次单独的V形折弯更快、更精确。U形模按特定的宽度和深度制造,因此每个模具只适用于一种特定的槽形尺寸。
最适合: 电缆桥架、排水沟、结构性 C 形槽、设备导轨以及任何批量生产的统一 U 型材。
Z形模(偏移模)
Z形模在固定的偏移距离处同时产生两个折弯,在材料上形成Z形或S形台阶。这用于搭接接头、面板偏移和台阶翻边。替代方案——进行两次单独折弯——需要重新定位工件,并存在累积角度误差的风险。
圆弧模
大圆弧工件可以采用专用圆弧模,也可以通过多次小角度折弯成形。不存在达到 R25 就必须使用专用下模的通用界限。应比较表面质量、轮廓公差、回弹和模具空间。参见 WILA 大半径折弯说明。

最适合: 弯曲的建筑面板、圆柱形段(罐壳)、椭圆形型材和需要平滑半径的装饰金属制品。
如何选择正确的V模开口宽度
对于厚度约 3 mm 以内的低碳钢板空气折弯,板厚的 6-8 倍可作为 V 槽初选范围,而非通用规格。参见 WILA V 槽选型说明。生产前需确认实际材料、折弯角度和模具。
| 材料厚度(mm) | V 槽初选范围(mm) |
|---|---|
| 1 | 6-8 |
| 1.5 | 9-12 |
| 2 | 12-16 |
| 3 | 18-24 |
这些范围按板厚的 6-8 倍计算,并不代表现货模具规格。选择可用槽口前,需检查要求的内圆角和最小折边长度。
请勿将此薄低碳钢示例直接套用于厚板、不锈钢或铝。应核对牌号、材料状态、轧制方向和可折弯性。参阅折弯半径指南并检验首件。
折弯计算器用于初步估算折弯力,而不是确定精确机床设定值。确认材料强度、折弯长度和 V 槽宽度,再与供应商核对机床、上模、下模及模座的载荷限制。
自由折弯 与 压底折弯 与 压印折弯:工装有何不同
折弯方法决定了上模和下模与材料的交互方式,不同的方法对工装有不同的要求:
| 方法 | 工作原理 | 模具要求 |
|---|---|---|
| 自由折弯 | 冲头将材料压入模具但不接触模具底部;角度由深度控制 | 一套上下模可折出多种角度 |
| 底部弯曲 | 冲头将材料紧紧压入模具;材料贴合模具角度 | 模具角度必须与目标角度匹配;需要配套模组 |
| 压印折弯 | 以高压使材料贴合配套模具并产生塑性变形;需核实工艺和载荷限制 | 上下模必须精确匹配角度;工装成本最高 |
请与模具供应商共同选择折弯方式,检查模具角度、材料、机床限制和目标公差。空气折弯可在模具几何允许范围内调整角度;压底折弯和压印需单独验证设置与载荷。
折弯机工装材料:模具的材质
钢材牌号本身不能说明模具性能。应索取报价模具的牌号及适用标准、热处理方式、表面硬度和硬化层深度、尺寸公差及额定载荷。不要默认不同国家的牌号可以互换。
模具或保护垫没有通用的循环寿命值。按供应商建议的周期检查状态和折弯结果,停止使用受损模具。参见 WILA 损伤与磨损说明。
对于Rucheng 折弯模具,请索取具体型号的技术说明和报价。订购前以书面方式确认材料、热处理、兼容模座、分段长度及定制轮廓。
无痕(防刮伤)工装:保护表面质量

标准钢制模具会在工件表面与模具肩部接触处留下压痕(模具线)。对于大多数结构件来说,这是可以接受的。但对于预涂漆、抛光、拉丝不锈钢或外露建筑装饰件,这些压痕属于质量不合格。
无痕模具在下模肩部使用可更换的聚氨酯或尼龙镶件,在折弯时对材料起缓冲作用。镶件可分散折弯力,避免划伤表面。聚氨酯镶件有不同的硬度可选:较软的适用于薄而易损伤的材料;较硬的适用于需要更多支撑的厚板。
当表面质量要求需要时,可选用表面保护模具。请用实际材料和表面状态试折,检查耗材垫块或保护膜是否磨损、受损,并依据状态和供应商说明更换,而非套用固定循环次数。
完整工装选型指南:为工作匹配正确的工具
使用此决策矩阵可快速确定任何折弯作业所需的正确上模和下模组合:
| 折弯作业 | 推荐上模 | 推荐下模 | 备注 |
|---|---|---|---|
| 简单90° L形折弯 | 标准88°冲头 | 单 V 下模;按材料核对槽宽 | 最常见的设置;自由折弯 |
| 箱体/槽形型材 | 鹅颈上模 | 单V模 | 检查喉部深度与翻边高度 |
| 折边 | 30°锐角冲头 → 平冲头 | V模 → 折边模 | 先预折,再压平;单独核对压平载荷 |
| 大半径弯曲 | 圆弧冲头 | 圆弧模或宽V模 | 大半径需要多次轻压行程 |
| Z形偏移 | 偏移冲头 | 偏移模(配套对) | 一次行程 = 两个折弯;验证偏移距离 |
| 预处理表面 | 标准或鹅颈冲头 | 无痕模具(聚氨酯嵌件) | 根据材料厚度检查聚氨酯硬度 |
| 混合厚度生产 | 标准冲头(匹配最厚板材) | 多V模具(4路) | 旋转模具可在不同厚度之间快速切换 |
折弯机工装维护:延长模具寿命
维护良好的工装能产出一致的结果并显著延长使用寿命。遵循以下实践来最大化您的工装投资:
- 定期清洁工具: 每次作业后清除 V 型槽中的金属碎片、灰尘和碎屑。滞留在模具和工件之间的颗粒会造成表面痕迹并加速磨损。
- 按模具供应商规定的周期检查损伤,并在过载或碰撞后检查。发现裂纹、崩口或变形时应停用,并在恢复使用前取得评估意见。
- 轻轻润滑: 在模具表面涂一层薄薄的机油,尤其是在弯曲不锈钢或铝时。这可以减少摩擦、防止磨损并延长模具寿命。
- 正确存储: 将工具存放在干燥、整齐的存储架中。切勿将冲头或模具直接堆叠在一起 - 硬化的边缘在接触时很容易碎裂。使用木质或塑料隔板。
- 切勿超过额定吨位: 这是导致模具过早失效的首要原因。在弯曲之前务必计算所需的吨位,并验证其是否在工具的能力范围内。
- 精确对准: 冲头和模具未对准会导致一侧磨损不均匀。安装工具时使用对准规并检查平行度。在 CNC 机床上,在控制器中运行对准检查例程。
有关完整的维护计划(包括每日、每周和每年任务),请参阅我们的 折弯机维护计划 指南。
折弯机 模具报价清单
模具选型应对照真机和图纸进行检查。在向如程询问模具建议之前,请准备好以下信息,以便正确匹配冲头、模具开口、模具材料和分段。
| 需提供的信息 | 为什么重要 |
|---|---|
| 材料牌号和厚度范围 | 控制 V形下模开口、所需吨位、折弯半径和工具钢选择。 |
| 零件图纸和折弯顺序 | 显示是否需要标准、鹅颈、压平折边、半径或偏置刀具。 |
| 折弯机型号及工装标准 | 确认夹具兼容性、工具高度、安全柄脚和最大负载。 |
| 表面光洁度要求 | 确定是否需要无痕工具、薄膜、较大的 V 形开口或抛光肩部。 |
| 产量和转换频率 | 帮助选择标准刀具、分段刀具、多 V 模具或定制型材。 |
常见问题解答
结论:选对工装,折出完美角度
折弯机工装选型是精确高效钣金折弯的基础。了解各种上模类型(标准、鹅颈、锐角、圆弧、窗框、偏移)和下模类型(V模、多V模、折边模、U形模、Z形模、圆弧模)之间的区别,使您能够为每项工作匹配正确的工具——减少设置时间,最大限度减少废料,并生产出一致的零件。
先按工件要求选择模具,再核对夹持接口、空间和载荷限制。槽宽与板厚的比例只是针对特定材料和工艺的初选依据,不是通用设定值。生产前应结合供应商资料和试折确认设置。
折弯机选型与生产参考
在选择吨位、工作长度、控制器、工具和自动化选项之前,先比较完整的 如城折弯机机器系列 。