
什么是数控折弯机编程?
编程将成品图纸转换为折弯顺序、模具工位、定位基准和修正值。程序对应特定的机床与配置。在另一台机床上复用文件、更换模具或修订图纸后,都需要重新审查兼容性。
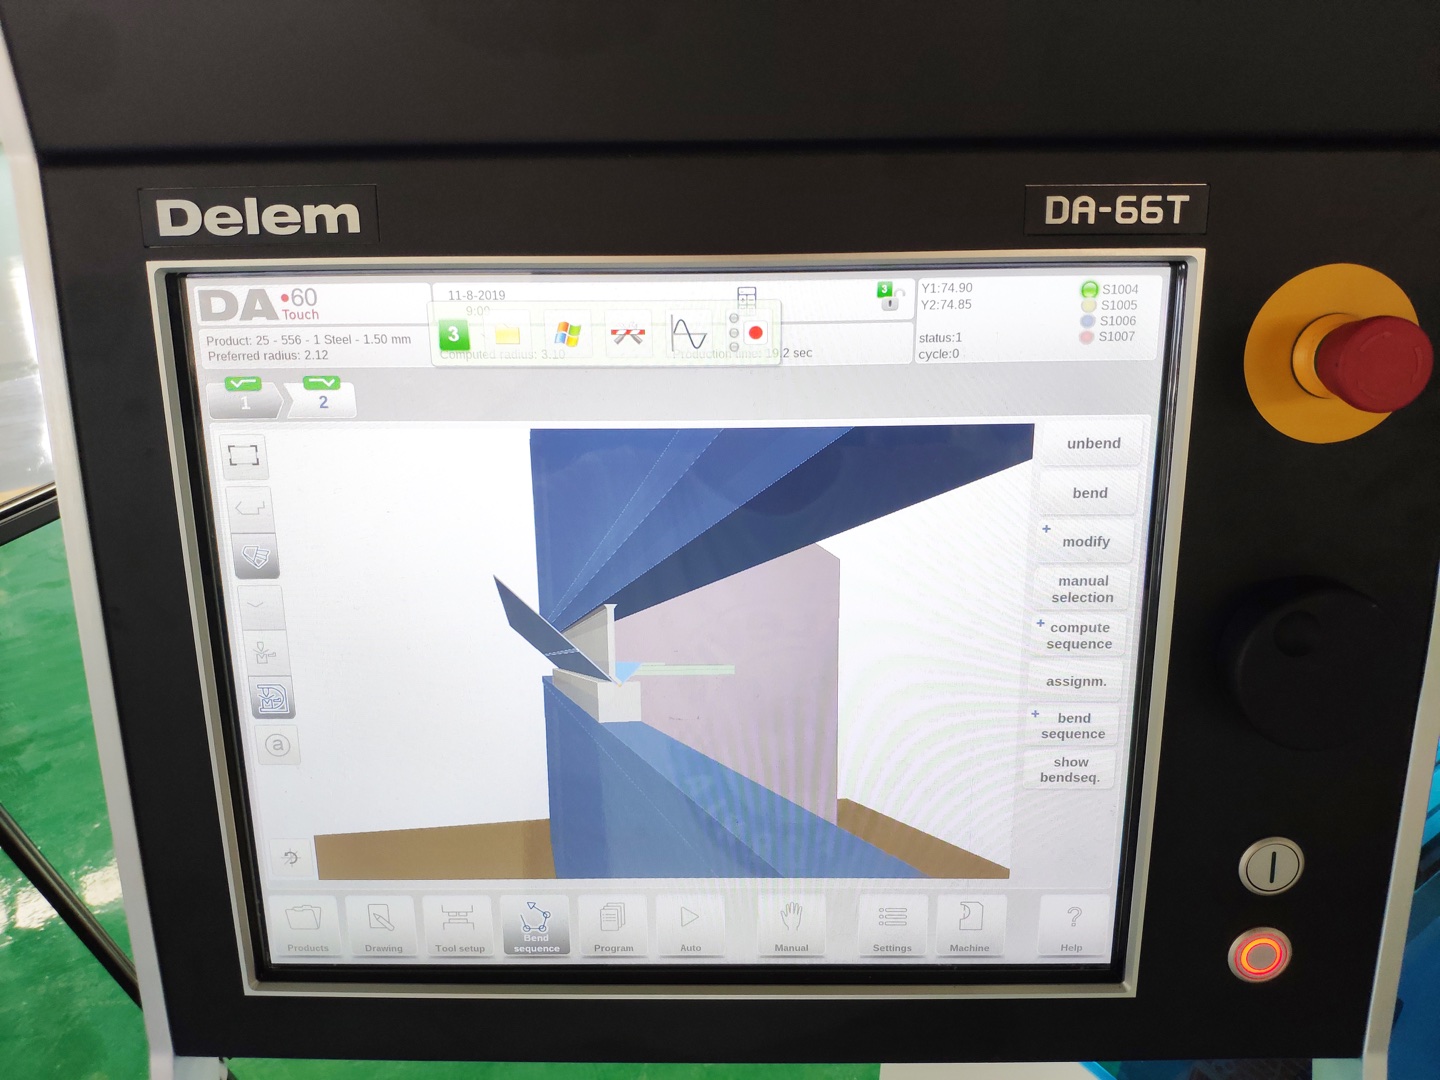
Delem DA66T 与 DA69T:控制器比较
Delem 公布的规格区分了以下功能。这些资料用于介绍控制器系列;应由机床供应商确认已安装的版本、已启用的选项及报价包含的软件包。
| 需区分的功能 | 德莱姆 DA-66T | 德莱姆 DA-69T |
|---|---|---|
| 图形编程 | 2D图形化编程 | 2D 和 3D 图形化编程 |
| 官方公布的屏幕尺寸 | 17 英寸触摸屏 | 17 英寸触摸屏 |
| 折弯顺序与碰撞审查 | 自动弯曲顺序计算和碰撞检测; Delem 描述了 3D 机器设置。 | 自动弯曲顺序计算和碰撞检测; 列出了 3D 仿真和生产可视化。 |
| 资料列出的离线软件 | 简介-TL | 简介-T3D |
原厂资料,核查日期:2026 年 10 月 31 日: 德莱姆 DA-66T · 德莱姆 DA-69T · Delem 型材-T
包含哪个 Profile-T 版本?
Delem 列出了 Profile-TL、Profile-T2D 和 Profile-T3D。其当前的Profile-T页面将DXF导入分配给Profile-T2D及以上版本,将3D CAD导入分配给Profile-T3D。报价中注明版本、许可证、兼容控制版本、机器型号和传输流程; “包括离线编程”一词让这些问题悬而未决。
传输后核对程序
区分三份记录:导出的程序、接收端控制器加载的版本,以及试折后验收的版本。文件传输成功既不能证明选中了预期版本,也不能证明其配置已经验证。Delem 将软件与控制器的版本兼容性和产品程序共享列为 Profile-T 工作流程的一部分。
传输前保留零件及图纸版本、程序标识、目标机床、控制器与软件版本、单位约定和引用的模具记录。使用该安装配置支持的传输方式。加载后,将显示的零件标识、折弯次数、目标角度、模具和后挡料基准与发布记录比较。放行任务前查明模具缺失、记录替换或数值变化。
例如,离线文件和机床上的旧文件都叫 BOX-01,但图纸修订改变了一处折边和折弯顺序。相同文件名无法区分两者。将图纸版本与程序版本一同记录,再核对受影响的步骤及中间形状。这是版本管理的假设示例,不是控制器菜单操作步骤或获准使用的机床配置。
若受控试折产生了经检验接受的机床端修正,应把改动内容及检验证据与放行程序一同保留。下次导出前与办公室记录核对,避免较旧的离线副本悄然覆盖已验收版本。通过已安装系统支持的备份流程保留上一版本,并明确谁负责批准和分发改动。
从数控编程要求到折弯机配置的核对表
用此记录将编程要求与供应商证据对应起来。这是采购核对表,不是机床设置单。
| 应提供的信息 | 应索取的证据 |
|---|---|
| 代表性零件图纸与 CAD 格式 | 使用报价所列软件版本,演示所需的导入、折弯顺序及可视化功能。 |
| 上模、下模、夹持器、转接件及工位布局 | 一致的模具库几何数据、夹持兼容性、间隙,以及每个部件适用的载荷限制。 |
| 折弯长度、回折边及成品取出方式 | 机床几何、后挡料行程与挡指布局;按实际配置审查全部折弯及取件过程。 |
| 材料牌号、厚度与成品公差 | 约定的试验材料、检验方法及验收条件。控制器型号不能保证加工精度。 |
| 零件组合、程序复用及办公室预编程 | 软件许可范围、备份与传输方式、操作培训,以及机床和模具数据的维护责任。 |
理解折弯机各轴
对于采用这些命名的配置,Y1/Y2 分别表示滑块左右控制;X 为后挡料深度,R 为高度,Z1/Z2 用于挡指横向定位。独立 X1/X2 是另一项需要确认的配置。应索取实际轴清单和挠度补偿配置,不能从控制器的最大能力或宣传的总轴数推断。
数控折弯机编程步骤(Delem DA 指南)
以下步骤用于组织程序准备和审查。开机、回零、校准、防护及机床操作必须遵循制造商说明,并由经过培训的人员执行;通用菜单路径或速度数值不能替代这些要求。
1. 确定图纸与材料记录版本
明确零件版本、折弯基准、厚度、材料状态及成品公差。适用时记录轧制方向,并与外观纹理方向分别管理。
2. 核对机床与模具数据
确认机床型号、轴配置、上下模几何、夹持器和转接件。在依赖软件模型前,审查支撑、间隙与额定载荷。
3. 定义折弯顺序与基准
记录折弯编号、定位面、模具工位及搬运要求。检查每次前序折弯后,定位基准是否仍可接触挡指。
4. 审查仿真配置
将模型中的零件、机床、模具和挡指与拟用配置核对。审查中间形状及取件过程。接受仿真前,应处理缺失或近似的几何数据。
5. 评估代表性首件
按机床制造商规程安排经核准的试折。记录实测角度、翻边尺寸及其他图纸要求,再按所装控制器的数值约定审查修正值。
6. 发布可追溯的程序版本
将已验收图纸、机床与模具配置、材料记录、检验结果及程序版本一起保存。在复用该验收结论前审查任何替代变更。
折弯机 G 代码:需要了解的事项
不要假定某台折弯机接受通用 G 代码示例或某种文件扩展名。应确认所装控制器和软件支持的格式及传输流程。角度值与直线轴位置必须分开:以度为单位的目标角度不是以毫米为单位的 Y 轴位置。
数控编程中的回弹补偿
按实际材料和模具评估卸载后的结果。修改程序前,应确认控制器要求输入的是内夹角、折弯角还是修正值。不存在适用于全部工件的通用回弹量或后挡料修正值。空弯、压底折弯与压平之间的工艺变更,需要单独审查模具与载荷。
应避免的 5 个常见数控折弯编程错误
- 将 2D 编程视为碰撞审查或 3D 机器可视化不可用的证据。
- 假定所有离线软件版本支持相同 CAD 格式,或都包含在机床价格内。
- 把控制器的标称能力当作机床实际轴配置、精度或模具承载能力的证明。
- 把通用下模开口倍数、速度、回弹角或翻边偏移公式直接用作已批准的设置。
- 只凭仿真便放行生产,未核对模型精度、搬运方式与代表性首件结果。
常见问题解答
Delem DA66T是否支持3D仿真和离线编程?
Delem 描述了 2D 编程、碰撞检测和 DA-66T 的 3D 机器设置,并列出了 Profile-TL 离线软件。将这些功能与3D产品编程区分开来;与供应商确认已安装的选项和离线版本。
购买配备 DA66T 的折弯机应明确哪些要求?
明确代表性零件、材料、折弯长度、公差、实际轴配置、模具及间隙要求。在报价中逐项列明离线软件、已启用选项、培训及验收试验。
数控折弯机使用什么编程单位?
确认所装控制器选用的单位制及每个字段的含义。区分角度、直线位置、速度与力;不要将角度值输入直线 Y 轴字段。
数控折弯机编程需要多长时间?
时间取决于几何形状、机床与模具数据、软件功能以及所需审查。应评估代表性零件;通用分钟数估计无法涵盖每项设置、搬运或首件检查。
数控折弯程序可以保存并重复使用吗?
使用所装系统支持的备份与传输功能。复用前核对图纸版本、机床配置、模具、材料及已批准修正值。仅有保存的文件名不能证明兼容性。
空弯与压底折弯在数控编程上有何不同?
两者成形条件不同,需要对应的模具数据、程序设置及载荷评估。不能复用空弯程序或套用通用力倍数来批准压底折弯。
可靠的数控编程需要什么折弯机配置?
将实际机床几何、轴、模具、支撑与软件匹配到代表性零件。向供应商确认适用限制和验收条件;任何控制器名称都不能保证成品公差。
数控折弯机编程报价核对表
向如程提供图纸版本、材料与厚度范围、折弯长度、公差、CAD 格式及预计零件组合。索取机床、模具、软件与培训的分项方案,并在订购前确认配置与验收条件。
提交折弯机报价要求