
在吨位计算满足后,折弯机喉部深度、开口高度和行程决定零件是否物理适合机器。喉部深度限制了面板或返回法兰可以在工具中心线后面通过的距离,开口高度限制了工具和零件拆卸的垂直空间,行程限制了冲头可以移动多远来完成弯曲。对于深盒子、电气外壳、托盘和橱柜面板,这些间隙尺寸比购买额外的吨数更重要。
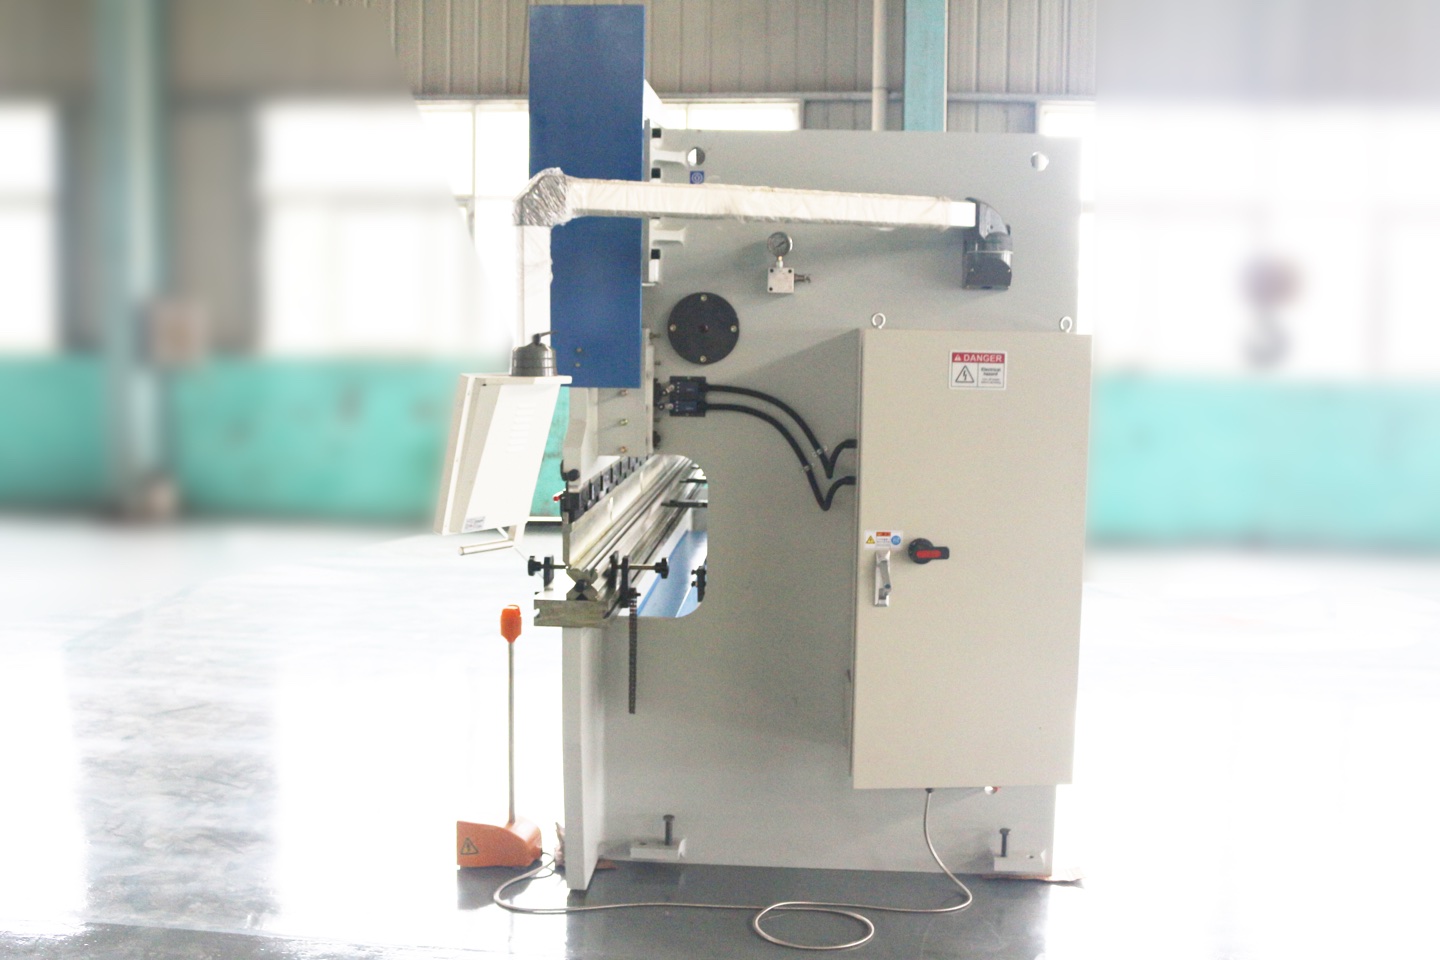
快速解答:您应该首先检查哪些清关规格?
如果您的零件包括回流法兰、高侧壁、深通道、盒子、托盘、门框或外壳面板,请在批准折弯机订单之前检查喉部深度、开口高度和行程。标准 80-160 吨 C 型框架折弯机的喉部深度约为 320-410 毫米,基本型号的行程约为 120-200 毫米,高级 CNC 型号的开口高度较高,但具体值取决于框架设计和模具系统。
使用这个实用规则:吨位回答机器是否有足够的力量;弯曲长度决定毛坯是否沿着床身贴合;喉部深度、开口高度和行程决定成型零件是否可以在不发生碰撞的情况下穿过工具和框架。如果三个间隙尺寸中的任何一个太小,即使是更强大的机器仍然无法可靠地制造零件。
什么是喉深、开口高度和中风?
折弯机不是一个空旷的空间。在每次弯曲过程中,侧架、冲头、床身、冲头、凹模、夹具、后挡指和成型法兰都会争夺空间。间隙规格从不同方向描述该房间。
- 喉深:从模具中心线到C型框架侧开口背面的水平距离。它限制了板材或成型回程可以在冲头和凹模后面通过的距离。
- 开口高度或打开高度:当滑块完全打开时,滑块/工具架区域与床身之间的最大垂直开口,通常在安装工具之前测量。
- 行程: 滑块从打开位置到关闭位置的垂直行程距离。减去工具高度和材料几何形状后,需要行程才能达到弯曲深度。
- 工作间隙:考虑冲头高度、模具高度、夹具、适配器、材料厚度和成型法兰高度后的剩余可用空间。
间隙规格表
| 规格 | 方向 | 典型的买家问题 | 如果太小则主要故障 |
|---|---|---|---|
| 喉深 | 水平,从工具中心线到后框架 | 我的面板或回流法兰可以从工具后面通过吗? | 折弯完成前工件撞到侧架 |
| 开口高度/开放高度 | 床上方垂直、最大的开放空间 | 冲头、凹模、夹具和成型零件能否组装在一起? | 弯曲后零件无法插入、旋转或移除 |
| 中风 | 滑块垂直行程 | 使用这个工具堆栈,公羊可以移动足够远的距离吗? | 冲头无法达到所需的弯曲深度或闭合位置 |
| 侧框间距 | 水平,沿机器长度 | 框架之间的可用空白宽度可以容纳吗? | 大面板只能在有限的位置弯曲或根本不能弯曲 |
喉部深度如何影响面板、盒和回流法兰
喉部深度经常被忽视,因为它比吨位或弯曲长度更不明显。当面板的平坦区域必须延伸到工具中心线后面或先前弯曲的凸缘指向后框架时,这一点变得至关重要。一旦零件接触框架,操作员就不能简单地增加更多吨位来解决问题。
对于开放式支架和短法兰,标准喉管可能就足够了。对于金属门框、电梯面板、橱柜侧面和宽托盘,返回深度可能很快超过喉部开口。如果您的零件需要 450 毫米返回,但机器喉部为 320 毫米,则在不更改顺序、工具、零件设计或机器配置的情况下,可能无法在该方向上进行弯曲。
- 标准紧凑型 C 型框架机器适用于简单的支架、盖子和浅槽。
- 加长喉部或更大框架的机器有助于更深的返回、大型面板和在弯曲线后面需要空间的零件。
- 侧架之间的中心床弯曲有时可以避免侧架干扰,但它会改变支撑、仪表通道和负载分布。
- 机器人或自动弯曲单元需要额外的喉部和摆动间隙,因为夹具和零件旋转的路径更宽。
为什么开口高度对于工具和零件拆卸很重要
开口高度,也称为打开高度,是滑块完全打开时可用的最大垂直空间。 Wilson Tool 强调,在选择模具和投标工作时,了解开放高度和行程非常重要,因为这些尺寸可能会产生实际的应用问题。实际上,打开高度由上模具、下模具、刀架、适配器、夹具、材料厚度和成型零件本身消耗。
高冲头和高模具可能适合在纸张上,但冲头尖端和模具顶部之间的剩余空间可能太小,以至于成型的盒壁无法进入或离开。这就是为什么即使材料厚度适中,外壳工厂和深箱制造商也经常需要高开口高度的数控折弯机。

- 工具堆栈: 添加冲头高度、模具高度、支架、适配器和夹具厚度。
- 零件插入:确认平毛坯和任何预成型法兰可以进入工具开口。
- 零件提取:验证成品零件可以倾斜和拆卸,而不会沿着工具危险地滑动。
- 未来工具:为鹅颈上模、卷边工具、压平模具或特殊高工具留出空间。
行程如何限制弯曲深度和闭合操作
行程是滑块的行程范围。如果在安装工具堆栈后冲头无法移动足够远的距离,那么具有高开口高度但短行程的机器仍然会陷入困境。这对于深 V 型模具、卷边、偏置工具、厚材料、特殊夹具以及冲头必须在远低于起始位置的位置关闭的操作非常重要。
更换模具组合时,行程同样重要。在机床开口和夹持器相同的条件下,较低的上下模组合可能需要更长的闭合行程才能接触工件;较高的组合则会减少上料和取件的开放空间。实际所需行程由成形几何和经确认的闭合位置决定。购买前,应要求供应商按实际模具高度和目标折弯角度进行模拟,而不能只提供通用的行程数值。
- 空气弯曲通常需要比触底或压平操作更小的闭合行程。
- 与普通 90 度弯头相比,卷边和展平工具可能需要更多的行程和开口高度。
- 高模具会减小开放间隙;低模具可能使所需闭合位置超出机床的可用行程。应结合实际夹持器和模具几何分别核对这两种情况。
- CNC行程设置应与安全变速点、夹点和后挡料退缩相匹配。
购买前进行简单的工作许可检查
供应商应该进行详细的机器模拟,但买家可以根据图纸进行首次间隙检查。目标不是取代工程审查;而是要取代工程审查。它是为了在报价获得批准之前发现明显的不匹配情况。
整个核对过程应使用一致的测量基准。Wilson Tool 将开口高度和闭合高度定义为上下横梁之间的距离,行程为两者之差。WILA 的模具高度从夹持器量到模具端部,不包含夹持器本身。先确认机床图纸使用的基准面,再仅扣除装配后伸入该开口的高度。目录中包含插入柄部的模具总高,不一定等于装配后的外伸高度。每个夹持器或转接件只能计算一次。
尺寸核算示例,并非如程机型规格:横梁开口为 600 mm、行程为 200 mm 时,闭合横梁间距为 400 mm。若上下装配总成共占用其中 450 mm,则完全打开时上模尖端至下模顶面的间隙为 150 mm。经认可的延长件若使占用高度增加 50 mm,该间隙将减至 100 mm,而机床行程不会增加。这些数值不能证明所需成形位置、工件转动或取件路径已经获准。
尺寸记录应包括机床图纸版本、测量基准面、已安装的上下模及夹持器编号、占用高度、所需成形位置,以及成品取出检查。区分机床闭合高度与某一模具组合规定的闭合高度。静态开口计算不能证明同时安装的多组模具具有兼容的闭合条件,也不能证明其承载限值足够。使用该配置前,应分别确认这些条件。
测量参考资料: Wilson Tool:开口高度与行程; WILA:安装后的模具高度; 核对模具与夹持器兼容性; 核对模具承载限值.
- 水平检查:最深的后向零件尺寸应小于允许旋转和搬运间隙后的可用喉部深度。
- 垂直检查:开口高度必须超过冲头高度+模具高度+夹具/适配器+成型法兰高度+安全拆卸间隙。
- 行程检查:可用的冲头行程必须达到所选冲头、模具开口和材料厚度的编程弯曲深度。
- 顺序检查:最大法兰可能不是第一次碰撞;即使第一个折弯适合,后面的折弯也会卡住零件。
- 操作员检查: 零件必须可由一名操作员、支撑臂、板材随动件或机器人支撑,且升降不会不稳定。
常见折弯机工作的建议间隙
| 应用 | 清关优先 | 为什么它很重要 | 买家建议 |
|---|---|---|---|
| 简单支架和短法兰 | 中度咽喉、标准开口高度和中风 | 部件保持打开状态且易于拆卸 | 首先根据吨位、长度、精度和工装进行选择 |
| U 型槽钢和托盘 | 更多的日照和足够的侧壁喉咙 | 第二法兰可能与冲头、模具或框架碰撞 | 使用鹅颈工具并模拟闭合弯曲 |
| 电气外壳和柜箱 | 高日照、较长的行程和仔细的喉咙检查 | 成型壁可能会在拆卸过程中困住零件 | 在询价中指定零件高度、盒子深度和折弯顺序 |
| 金属门框 | 喉部深度、工具间隙和后挡料通道 | 长成型型材在工具后面和上方需要空间 | 发货前索取门框样品方案 |
| 机器人弯曲单元 | 额外的开口高度、摆动空间和夹具间隙 | 即使手动弯曲配合,机器人路径也可能发生碰撞 | 一起验证机器人范围、夹具方向和机器防护 |
改变间隙要求的工具选择
间隙不仅仅是一个机器框架问题。工具可以使困难的零件成为可能或不可能。鹅颈冲头可以清除回流法兰,但它通常比直冲头更高。窄 V 型模具有助于缩短法兰,但会改变弯曲深度、吨位和零件支撑。分段工具可帮助盒子进入和退出,但它仍然必须适合可用的开口高度。
比较机器报价时,要求准确的冲头、模具、夹具和适配器高度。如果一个报价包括薄型快速夹具,而另一个报价则需要高适配器,那么两台具有相同标称开口高度的机器可能会表现不同。

- 鹅颈冲头: 改善返回法兰间隙,但可能增加工具高度。
- 分段工具:允许从工具集中移除盒子和平底锅部件。
- 包边工具:需要打开高度和行程来进行两步预弯和压平。
- 深 V 型模具: 可能需要更多的冲头行程并改变零件去除角度。
- 快速夹具和支架:节省设置时间,但消耗部分打开高度。
CNC 仿真:证明间隙的最佳方法
对于复杂的零件,不要仅依赖静态规格表。 CNC 仿真和离线编程可以显示折弯顺序、刀具几何形状、后挡料位置和零件旋转是否会产生碰撞。这对于外壳面板、门框和使用昂贵的毛坯的重复生产作业尤其重要。
要求供应商在发货前证明至少一件有代表性的零件。模拟应包括真实的冲头和模具轮廓、夹具高度、后挡料指、侧架几何形状和最终零件移除路径。如果不使用购买的机器几何形状,通用 3D 图像是不够的。
喉咙深度、开口高度和行程的买家清单
在批准 CNC 折弯机报价之前,请使用此清单。它将清关变成了具体的购买要求,而不是安装后的惊喜。
- 发送成品零件图纸,不仅包括材料厚度和弯曲长度。
- 标记最深的面板回程、最高的法兰、封闭盒的高度以及任何不能被刮擦的装饰面。
- 询问所引用的喉部深度、开口高度、行程、侧架之间的距离和桌子高度。
- 请求准确的工具堆叠高度,包括夹具、支架和适配器。
- 要求供应商确认零件插入、折弯顺序、碰撞点和成品零件移除。
- 对于盒子和外壳,请在机器报价中索取鹅颈管或分段工具建议。
- 对于大型面板,在比较价格之前先确认前支撑臂、板材随动件或机器人处理。
- 在设置表中保留间隙注释,以便重复订单不依赖于操作员的记忆。
比较折弯机间隙时的常见错误
- 仅按吨位和长度购买,然后发现零件撞到框架上。
- 比较开口高度值,无需减去工具、夹具和适配器。
- 假设较高的机器自动为每个工具组提供足够的行程。
- 忽略成品零件的去除;弯曲是可能的,但零件可能会被卡住。
- 购买机器后选择工具,而不是在报价时检查工具堆栈。
- 忘记机器人弯曲需要夹具的间隙,而不仅仅是金属板。
有用的相关指南
有关打开高度和行程测量的其他背景信息,请参阅有关 折弯机打开高度和行程 的 Wilson 工具指南。对于一般成型术语,钣金制动器概述 是有用的参考。
折弯机喉部深度、开口高度和行程常见问题解答
什么是折弯机喉部深度?
折弯机喉部深度是从模具中心线到侧架开口后部的距离。它控制板材、面板或返回凸缘在撞击框架之前可以通过折弯线后面的距离。
开口高度和折弯机行程有什么区别?
开口高度是机器打开时滑块/刀架区域与床身之间的最大开放垂直空间。行程是滑块从打开位置到关闭位置的行程量。开口高度控制可用空间;行程控制可用的运动。
为什么大吨位折弯机在深箱子上仍然会出现故障?
吨位仅提供弯曲力。较深的盒子仍可能与框架、冲头、模具、夹具或后挡料碰撞,或者在弯曲后可能无法移除。深箱通常需要更大的喉部深度、更高的开口高度、更长的行程以及分段或鹅颈工具。
折弯机需要多少喉部深度?
所需的喉部深度取决于必须经过工具中心线后面的最深返回或面板区域。对于简单的支架,标准喉管就足够了。对于外壳、托盘、门框和深面板,请将图纸发送给供应商并要求进行弯曲顺序和碰撞检查。
模具会影响折弯机开口高度吗?
是的。冲头高度、模具高度、夹具、适配器和快速夹具都消耗开口高度。零件的可用开口是机器开口高度减去工具堆栈以及安全插入和移除所需的间隙。
我应该先选择延长喉咙还是选择更高的开口高度?
根据碰撞方向进行选择。如果零件碰到后框架,则需要更大的喉部深度或不同的顺序。如果零件无法垂直进入、旋转或离开,则需要更多的开口高度、不同的工具或更长的行程。许多盒子和外壳工作都需要两者。
结论:间隙是一种生产能力,而不是次要规格
折弯机喉部深度、开口高度和行程都不是次要的细节。它们定义了机器的物理工作窗口。对于简单的平面法兰,标准间隙可能就足够了;对于深箱子、高回报、门框和围板,间隙可以决定这项工作是否有利可图。
如果您为复杂零件选择数控折弯机,请将您的图纸、折弯顺序、材料厚度、法兰高度和预期模具发送给如程。在您使用机器之前,我们的工程师可以检查喉部深度、开口高度、行程、后挡料、工具和支持选项。
请求折弯机间隙审查折弯机选型与生产参考
在选择吨位、工作长度、控制器、工具和自动化选项之前,先比较完整的 如城折弯机机器系列 。