
Глубина прохода листогибочного пресса, световой день и ход определяют, помещается ли деталь физически в машину после того, как расчет тоннажа уже выполнен. Глубина горловины ограничивает, насколько далеко панель или возвратный фланец могут проходить за осевой линией инструмента, высота раскрытия ограничивает вертикальное пространство для удаления инструментов и деталей, а ход ограничивает расстояние, на которое может перемещаться плунжер для завершения изгиба. Для глубоких коробок, электрических шкафов, лотков и панелей шкафа эти размеры могут иметь большее значение, чем покупка дополнительных тонн.
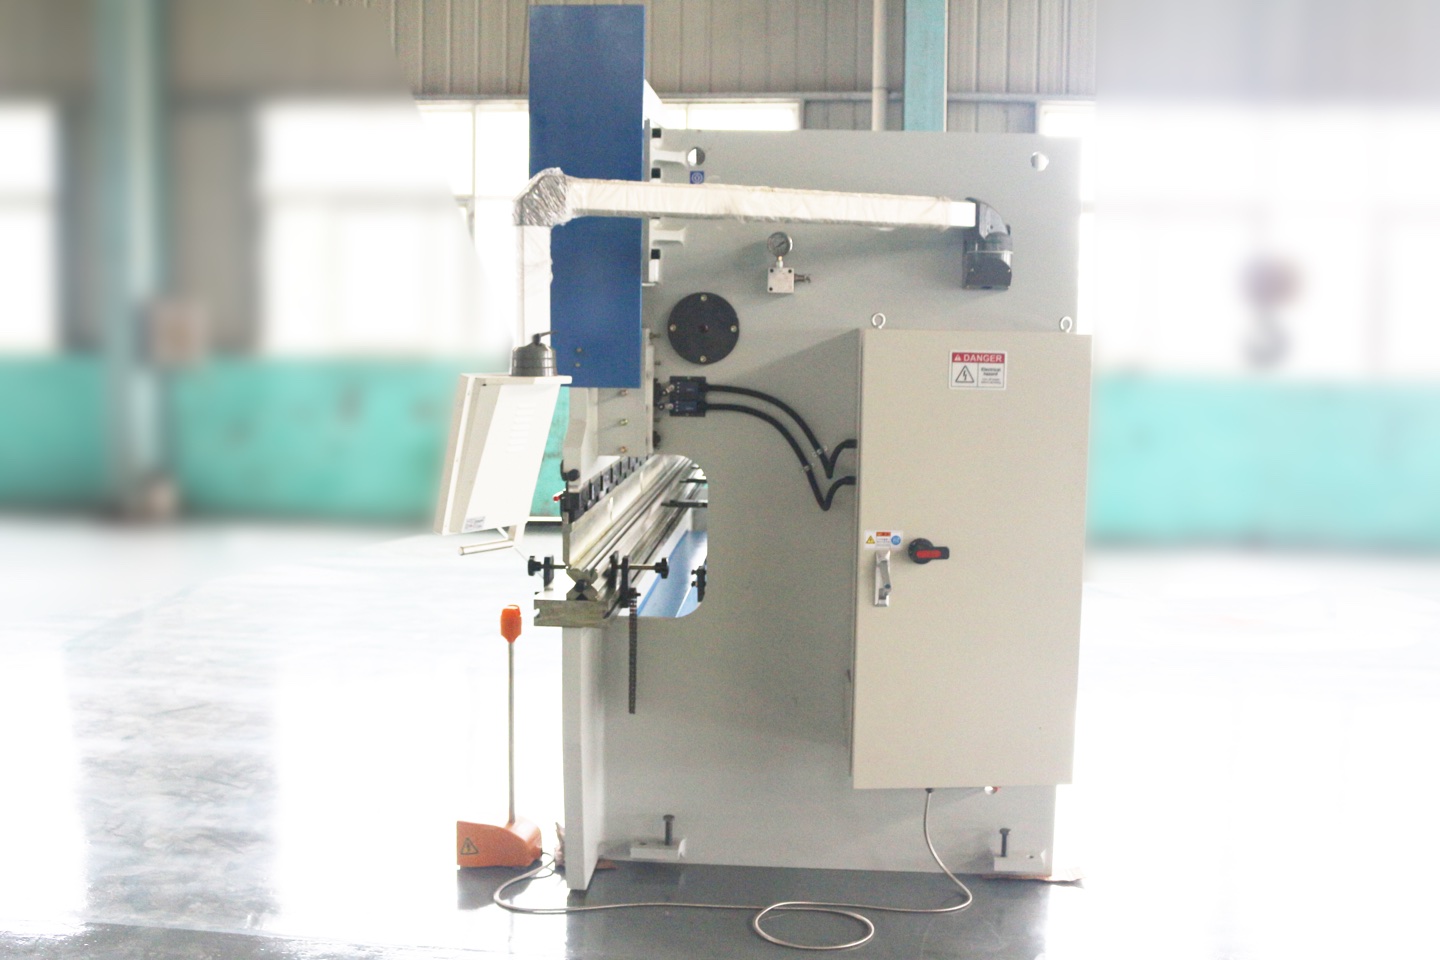
Быстрый ответ: какие характеристики зазора следует проверить в первую очередь?
Прежде чем утверждать заказ на листогибочный пресс, проверьте глубину горловины, световой поток и ход, если ваши детали включают в себя возвратные фланцы, высокие боковые стенки, глубокие каналы, коробки, лотки, дверные рамы или панели ограждения. Стандартный листогибочный пресс с C-образной рамой грузоподъемностью 80–160 тонн может иметь глубину захвата около 320–410 мм, ход около 120–200 мм на базовых моделях и более высокую открытую высоту на усовершенствованных моделях с ЧПУ, но точные значения зависят от конструкции рамы и системы инструментов.
Используйте это практическое правило: тоннаж отвечает, достаточно ли у машины силы; длина изгиба отвечает, поместится ли заготовка вдоль станины; глубина горловины, высота раскрытия и ход отвечают, может ли формованная деталь перемещаться через инструмент и раму без столкновений. Если какой-либо из трех размеров зазора слишком мал, более мощный станок все равно не сможет надежно изготовить деталь.
Что такое глубина горла, высота раскрытия и ход?
Листогибочный пресс – это не открытое пустое пространство. Боковые рамы, плунжер, станина, пуансон, матрица, зажимы, пальцы заднего упора и фасонные фланцы конкурируют за место во время каждого изгиба. Спецификации просвета описывают эту комнату с разных сторон.
- Глубина горловины: горизонтальное расстояние от осевой линии инструмента до задней части бокового отверстия C-образной рамы. Это ограничивает расстояние, на которое лист или формованный возврат может пройти за пуансоном и умереть.
- высота раскрытия или высота в открытом положении: максимальное вертикальное отверстие между областью подъемника/держателя инструмента и станиной, когда подъемник полностью открыт, обычно измеряется до установки инструмента.
- Stroke: расстояние вертикального перемещения плунжера от открытого положения к закрытому положению. Ход необходим для достижения глубины изгиба после вычитания высоты инструмента и геометрии материала.
- Рабочий зазор: учитывается оставшееся полезное пространство после высоты пуансона, высоты матрицы, зажимов, адаптеров, толщины материала и высоты формованного фланца.
Таблица характеристик зазора
| Спецификация | Направление | Типичный вопрос покупателя | Основная неисправность, если слишком мала |
|---|---|---|---|
| глубина зева | Горизонтально, от центральной линии инструмента до задней рамы | Может ли моя панель или возвратный фланец пройти за инструментом? | Заготовка ударяется о боковую раму до завершения изгиба. |
| высота раскрытия / открытая высота | Вертикальное, максимально открытое пространство над кроватью | Могут ли пуансон, матрица, зажимы и фасонная деталь сочетаться друг с другом? | Деталь невозможно вставить, повернуть или снять после изгиба. |
| Гладить | Вертикальное перемещение плунжера | Сможет ли плунжер проехать достаточно далеко с этим набором инструментов? | Пуансон не может достичь необходимой глубины изгиба или положения закрытия. |
| Расстояние между боковыми рамами | Горизонтально, по длине машины | Может ли полезная ширина заготовки поместиться между рамами? | Большие панели могут сгибаться только в ограниченных положениях или не сгибаться вообще. |
Как глубина горловины влияет на панели, коробки и возвратные фланцы
Глубину горловины часто игнорируют, поскольку она менее заметна, чем тоннаж или длина изгиба. Это становится критически важным, когда плоская часть панели должна выходить за осевую линию инструмента или когда ранее согнутый фланец направлен в сторону задней рамы. Как только деталь касается рамы, оператор не может просто добавить дополнительный тоннаж для решения проблемы.
Для открытых кронштейнов и коротких фланцев может быть достаточно стандартного горловины. Для металлических дверных коробок, панелей лифтов, боковин шкафов и широких лотков глубина возврата может быстро превысить горловину проема. Если для вашей детали требуется возврат 450 мм, но горлышко станка составляет 320 мм, изгиб в такой ориентации может быть невозможен без изменения последовательности, оснастки, конструкции детали или конфигурации станка.
- Стандартные компактные машины с С-образной рамой подходят для простых кронштейнов, крышек и неглубоких каналов.
- Машины с удлиненным горлом или рамой большего размера помогают выполнять более глубокий возврат, большие панели и детали, которым требуется место за линией сгиба.
- Изгиб центральной станины между боковыми рамами иногда позволяет избежать взаимодействия с боковой рамой, но это меняет опору, доступ к калибрам и распределение нагрузки.
- Роботизированным или автоматизированным модулям гибки требуется дополнительный зазор и зазор для поворота, поскольку захват и деталь вращаются по более широкой траектории.
Почему высота раскрытия важен для обработки инструментов и снятия деталей
высота раскрытия, также называемый открытой высотой, представляет собой максимальное вертикальное пространство, доступное при полностью открытом подъемнике. Wilson Tool подчеркивает, что знание открытой высоты и хода важно при выборе инструментов и предложении работ, поскольку эти размеры могут создать реальные проблемы при применении. На практике открытая высота потребляется верхним инструментом, нижней матрицей, держателями инструмента, адаптерами, зажимами, толщиной материала и самой формованной деталью.
Высокий пуансон и высокая матрица могут поместиться на бумаге, но оставшееся пространство между кончиком пуансона и верхней частью штампа может быть слишком маленьким, чтобы сформированная стенка коробки могла войти или выйти. Вот почему фабрикам корпусов и производителям глубоких коробок часто требуется листогибочный пресс с ЧПУ с большой открытой высотой, даже если толщина материала небольшая.

- Набор инструментов: добавьте высоту пуансона, высоту матрицы, держатели, адаптеры и толщину зажима.
- Вставка детали: подтвердите, что плоская заготовка и любой предварительно сформированный фланец могут войти в отверстие инструмента.
- Извлечение детали: убедитесь, что готовую деталь можно наклонить и снять, не опасаясь скольжения по инструменту.
- Будущие инструменты: оставьте место для пуансонов, инструментов для подрубки, плоских матриц или специальных высоких инструментов.
Как ход ограничивает глубину изгиба и операции закрытия
Ход – это диапазон перемещения плунжера. Станок с высокой освещенностью, но коротким ходом все еще может испытывать трудности, если пуансон не может перемещаться достаточно далеко после установки набора инструментов. Это важно для глубоких V-образных штампов, кромочных инструментов, инструментов для смещения, толстых материалов, специальных держателей и операций, где пуансон должен закрываться намного ниже исходного положения.
Ход важен и при смене комплекта инструмента. При одинаковом раскрытии станка и тех же держателях более низкая сборка пуансона и матрицы может требовать большего перемещения вниз для достижения заготовки, а более высокая оставляет меньше открытого пространства для загрузки и извлечения. Фактическое перемещение определяется геометрией формования и согласованным положением закрытия. До покупки попросите поставщика смоделировать реальные высоты инструмента и заданные углы, а не просто указать номинальный ход.
- Для гибки воздухом обычно требуется меньший ход закрытия, чем для операций опускания или выравнивания.
- Инструменты для подшивки и выравнивания могут потребовать больше хода и высоты раскрытия, чем обычные изгибы на 90 градусов.
- Высокий инструмент уменьшает открытый зазор; при низком инструменте требуемое положение закрытия может оказаться за пределами доступного хода станка. Проверьте оба условия с реальными держателями и геометрией инструмента.
- Настройки хода ЧПУ должны соответствовать точкам безопасного изменения скорости, точкам защемления и втягиванию заднего упора.
Простая проверка рабочего допуска перед покупкой
Поставщик должен выполнить детальное моделирование машины, но покупатели могут выполнить первоначальную проверку на соответствие чертежу. Цель состоит не в том, чтобы заменить инженерную экспертизу; это значит выявить очевидные несоответствия до утверждения предложения.
Используйте одни и те же измерительные базы на протяжении всей проверки. Wilson Tool определяет высоты раскрытия и закрытия между верхней и нижней балками; их разность равна ходу. WILA измеряет высоту инструмента от держателя до конца инструмента, без высоты самого держателя. Уточните базовые поверхности на чертеже станка и вычитайте только установленные выступающие части внутри этого раскрытия. Каталожная высота, включающая вставленный хвостовик, не обязательно равна выступанию после установки. Каждый держатель или адаптер учитывайте только один раз.
Условный размерный пример, а не спецификация модели Rucheng: раскрытие между балками 600 mm и ход 200 mm дают расстояние между балками в закрытом положении 400 mm. Если установленные верхняя и нижняя сборки занимают суммарно 450 mm этого раскрытия, зазор от вершины пуансона до верха матрицы при полном открытии составляет 150 mm. Одобренный удлинитель, увеличивающий занятую высоту на 50 mm, уменьшит зазор до 100 mm, но не увеличит ход. Эти числа не подтверждают допустимость требуемого положения формования, поворота детали или траектории извлечения.
Запишите редакцию чертежа станка, измерительные базы, обозначения установленных пуансона, матрицы и держателей, занятую высоту, требуемое положение формования и результат проверки извлечения готовой детали. Отличайте высоту закрытия станка от заданной высоты смыкания инструментальной сборки. Статический расчёт раскрытия не подтверждает совместимость смыкания нескольких установленных сборок или достаточность их допустимых нагрузок. До использования отдельно подтвердите эти условия.
Источники по измерениям: Wilson Tool: раскрытие и ход; WILA: высота установленного инструмента; Проверить совместимость инструмента и держателей; Проверить допустимые нагрузки инструмента.
- Горизонтальная проверка: размер самой глубокой обращенной назад части должен быть меньше доступной глубины горловины после обеспечения зазора для вращения и манипуляций.
- Проверка вертикальности: высота раскрытия должен превышать высоту пуансона + высоту штампа + зажимы/переходники + высоту формованного фланца + безопасное расстояние для снятия.
- Проверка хода: доступный ход плунжера должен достигать запрограммированной глубины гибки с выбранным пуансоном, отверстием матрицы и толщиной материала.
- Проверка последовательности: самый большой фланец может не быть первым столкновением; последующие изгибы могут защемить деталь, даже если первый изгиб подойдет.
- Проверка оператора: деталь должна поддерживаться одним оператором, опорными рычагами, направляющими листа или роботом без нестабильного подъема.
Рекомендуемый зазор при работе обычного листогибочного пресса
| Приложение | Приоритет разрешения | Почему это важно | Совет покупателя |
|---|---|---|---|
| Простые кронштейны и короткие фланцы | Умеренное горло, стандартный высота раскрытия и инсульт | Детали остаются открытыми и их легко снять. | Сначала выберите тоннаж, длину, точность и оснастку. |
| U-образные каналы и лотки | Больше высоты раскрытия и достаточно места для боковых стенок | Второй фланец может столкнуться с пуансоном, матрицей или рамой. | Используйте инструмент «гусиная шея» и смоделируйте закрывающий изгиб. |
| Электрические шкафы и шкафные коробки | Яркий высота раскрытия, более длинный ход и тщательная проверка горла | Сформированные стенки могут захватить деталь во время снятия. | В запросе укажите высоту детали, глубину короба и последовательность изгиба. |
| Металлические дверные коробки | Глубина горловины, зазор между инструментами и доступ к заднему упору | Длинным профилям необходимо пространство позади и над инструментами. | Запросите образец дверной коробки перед отправкой |
| Роботизированная гибочная ячейка | Дополнительный высота раскрытия, пространство для поворотов и свободное пространство для захвата | Путь робота может столкнуться, даже если подходит ручной изгиб. | Проверьте вылет робота, ориентацию захвата и защиту машины одновременно. |
Выбор инструментов, меняющий требования к зазору
Клиренс – это не только проблема рамы машины. Инструменты могут сделать сложную деталь возможной или невозможной. Пробойник на гибкой стойке может очистить возвратный фланец, но он часто выше, чем прямой пуансон. Узкая V-образная матрица помогает создавать короткие фланцы, но меняет глубину изгиба, тоннаж и поддержку детали. Сегментированные инструменты помогают ящикам входить и выходить, но они все равно должны помещаться в пределах доступного дневного св��та.
При сравнении цен на машины запросите точную высоту пуансона, матрицы, зажима и адаптера. Две машины с одинаковым номинальным высотой раскрытия могут работать по-разному, если одна из моделей включает в себя низкопрофильные быстродействующие зажимы, а другая требует высоких адаптеров.

- Панель на гибкой шейке: улучшает зазор обратного фланца, но может увеличить высоту инструмента.
- Сегментированный инструмент: позволяет удалять детали коробки и поддона из набора инструментов.
- Инструменты для подшивки: требуют открытой высоты и хода для двухэтапного предварительного изгиба и сплющивания.
- Глубокие V-образные штампы: может потребовать большего хода плунжера и изменить угол удаления детали.
- Быстрые зажимы и держатели: экономят время на установку, но занимают часть открытой высоты.
Моделирование с ЧПУ: лучший способ доказать зазор
При работе со сложными деталями не полагайтесь только на статическую таблицу спецификаций. Моделирование с ЧПУ и автономное программирование могут показать, приводят ли последовательность изгиба, геометрия инструмента, положение заднего упора и вращение детали к столкновению. Это особенно важно для ограждающих панелей, дверных коробок и повторяющихся производственных работ с дорогими заготовками.
Перед отправкой попросите поставщика подтвердить наличие хотя бы одной репрезентативной детали. Моделирование должно включать реальные профили пуансона и матрицы, высоту зажима, пальцы заднего упора, геометрию боковой рамы и путь окончательного удаления детали. Обычного 3D-изображения недостаточно, если в нем не используется приобретенная геометрия станка.
Контрольный список для покупателя по глубине горла, высоте раскрытия и ходу
Используйте этот контрольный список перед утверждением предложения листогибочного пресса с ЧПУ. Это превращает оформление в конкретное требование к покупке, а не в сюрприз после установки.
- Отправляйте чертежи готовых деталей, а не только толщину материала и длину изгиба.
- Отметьте самый глубокий возврат панели, самый высокий фланец, высоту закрытой коробки и любую косметическую поверхность, которую нельзя поцарапать.
- Запросите указанную глубину горловины, высота раскрытия, ход, расстояние между боковыми рамами и высоту стола.
- Запросите точную высоту набора инструментов, включая зажимы, держатели и адаптеры.
- Попросите поставщика подтвердить вставку детали, последовательность изгиба, точки столкновения и удаление готовой детали.
- Для коробок и корпусов запросите рекомендации по использованию гибкой или сегментированной оснастки вместе со стоимостью машины.
- Для больших панелей перед сравнением цен подтвердите передние опорные рычаги, направляющие листа или роботизированную обработку.
- Сохраняйте записи о зазорах в листе настройки, чтобы повторные заказы не зависели от памяти оператора.
Распространенные ошибки при сравнении зазора листогибочного пресса
- Покупайте только по тоннажу и длине, а затем обнаруживаете, что деталь попадает в раму.
- Сравнение показателей высоты раскрытия без вычитания инструментов, зажимов и адаптеров.
- Предположим, что более высокий станок автоматически имеет достаточный ход для каждого набора инструментов.
- Игнорирование готового удаления детали; изгиб может быть возможен, но деталь может быть зажата.
- Выбор инструмента после покупки станка вместо проверки комплекта инструментов во время предложения.
- Забывая, что для роботизированной гибки требуется зазор для захвата, а не только для листового металла.
Полезные руководства по теме
Дополнительную информацию об измерении высоты и хода в открытом состоянии см. в руководстве Wilson Tool по высоте и ходу листогибочного пресса в открытом состоянии. Полезным справочником по общей терминологии формовки является обзор тормозов для листового металла.
Для получения информации по соответствующим темам Rucheng прочтите наше руководство по последовательности изгиба, руководство по инструментам для листогибочных прессов, руководство по заднему калибру, руководство по точности и допускам и руководство по ценам на листогибочные прессы с ЧПУ.
Часто задаваемые вопросы: Глубина горловины листогибочного пресса, высота раскрытия и ход
Какова глубина горловины листогибочного пресса?
Глубина паза листогибочного пресса — это расстояние от осевой линии инструмента до задней части проема боковой рамы. Он контролирует, насколько далеко лист, панель или возвратный фланец могут пройти за линией сгиба, прежде чем коснуться рамы.
В чем разница между высотой раскрытия и ходом листогибочного пресса?
высота раскрытия — это максимальное открытое вертикальное пространство между зоной подъёмника/держателя инструмента и станиной, когда машина открыта. Ход — это величина перемещения плунжера из открытого положения в закрытое. высота раскрытия контролирует доступное пространство; ход контролирует доступное движение.
Почему крупнотоннажный листогибочный пресс все равно может выйти из строя на глубоких ящиках?
Тоннаж обеспечивает только изгибающую силу. Глубокая коробка все равно может столкнуться с рамой, пуансоном, матрицей, зажимами или задним упором, или ее невозможно будет снять после сгибания. Для глубоких ящиков часто требуется большая глубина горла, более высокий световой день, более длинный ход и сегментированные инструменты или инструменты с гибкой шеей.
Какая глубина горловины мне нужна для листогибочного пресса?
Требуемая глубина паза зависит от самой глубокой зоны возврата или панели, которая должна проходить за осевой линией инструмента. Для простых брекетов может быть достаточно стандартного горловины. Для шкафов, лотков, дверных коробок и глубоких панелей отправьте поставщику чертежи и запросите последовательность изгибов и проверку на столкновение.
Влияет ли инструмент на высоту раскрытия листогибочного пресса?
Да. Высота пуансона, высота штампа, держатели, адаптеры и быстрозажимные устройства потребляют высота раскрытия. Полезное отверстие для детали — это высота раскрытия станка за вычетом набора инструментов и зазора, необходимого для безопасной установки и удаления.
Должен ли я сначала выбрать расширенное горло или более высокий высота раскрытия?
Выбирайте в зависимости от направления столкновения. Если деталь ударяется о заднюю раму, вам нужна большая глубина выреза или другая последовательность. Если деталь не может войти, повернуть или выйти вертикально, вам нужно больше высоты раскрытия, другой инструмент или более длинный ход. Для многих работ по производству коробок и корпусов требуется и то, и другое.
Вывод: оформление — это производственная возможность, а не второстепенная характеристика
Глубина горловины листогибочного пресса, высота раскрытия и ход не являются второстепенными деталями. Они определяют физическое рабочее окно машины. Для простых плоских фланцев может быть достаточно стандартного зазора; для глубоких ящиков с высокой доходностью, дверных коробок и панелей ограждения зазор может решить, будет ли эта работа прибыльной или невозможной.
Если вы выбираете листогибочный пресс с ЧПУ для изготовления сложных деталей, отправьте Rucheng свои чертежи, последовательность изгиба, толщину материала, высоту фланцев и ожидаемый инструмент. Наши инженеры могут проверить глубину горловины, высота раскрытия, ход, задний упор, инструменты и варианты поддержки, прежде чем вы приступите к работе с машиной.
Запросить проверку разрешения на листогибочный прессМатериалы по выбору станка и производству
Сравните полный модельный ряд листогибочных станков Rucheng , прежде чем выбирать тоннаж, рабочую длину, контроллер, инструменты и варианты автоматизации.
- Электрогидравлический листогибочный пресс с ЧПУ для высокоточной гибки с высокой степенью смешивания.
- Тандемный листогибочный пресс для длинных деталей, опор, панелей и строительных работ.
- Расчёт усилия листогиба, выбор инструмента и выбор контроллера Помогите подтвердить окончательную спецификацию.
- Чтобы подготовить заготовку перед гибкой, сравните станки для волоконной лазерной резки и вместе спланируйте рабочий процесс от резки до гибки.