
Die Ausladung, die Durchfahrtshöhe und der Hub der Abkantpresse entscheiden darüber, ob ein Teil physisch in die Maschine passt, nachdem die Tonnageberechnung bereits erfüllt ist. Die Ausladungstiefe begrenzt, wie weit eine Platte oder ein Rückführflansch hinter der Mittellinie der Werkzeugbestückung hindurchgehen kann, Öffnungshöhe begrenzt den vertikalen Raum für Werkzeugbestückung und Teileentnahme und der Hub begrenzt, wie weit sich der Stößel bewegen kann, um die Biegung abzuschließen. Bei tiefen Kästen, Schaltschränken, Tabletts und Schrankpaneelen können diese Abstandsmaße wichtiger sein als der Kauf zusätzlicher Tonnen.
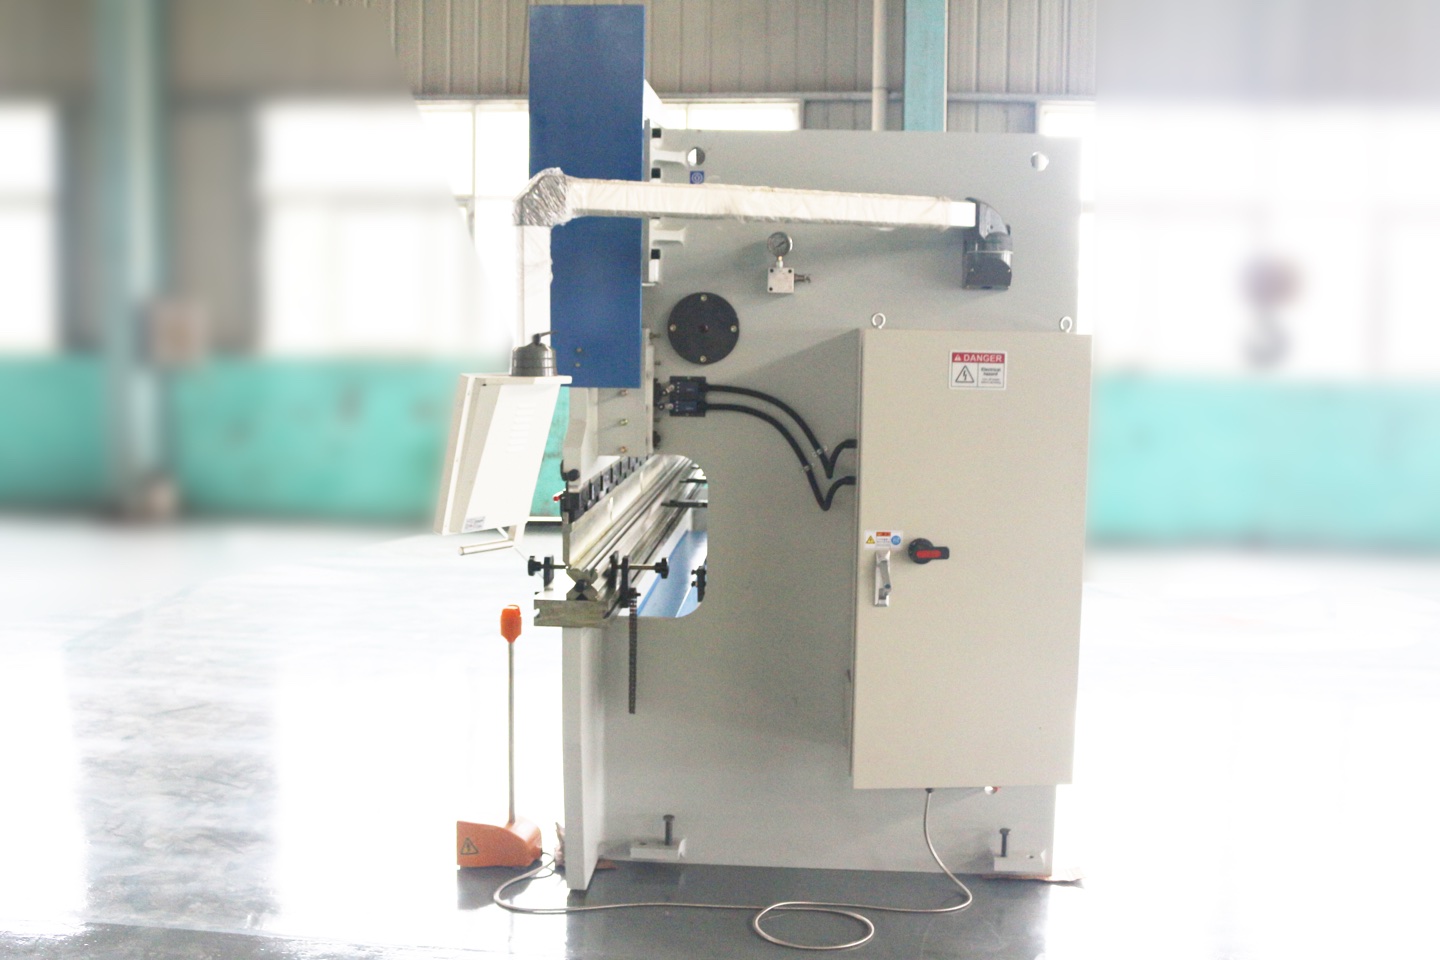
Kurze Antwort: Welche Abstandsspezifikationen sollten Sie zuerst überprüfen?
Überprüfen Sie die Ausladung, den Durchlass und den Hub, bevor Sie einen Auftrag für eine Abkantpresse genehmigen, wenn Ihre Teile Rücklaufflansche, hohe Seitenwände, tiefe Kanäle, Kästen, Wannen, Türrahmen oder Gehäuseplatten umfassen. Eine standardmäßige 80-160-Tonnen-Abkantpresse mit C-Rahmen kann eine Ausladungstiefe von etwa 320-410 mm, einen Hub von etwa 120-200 mm bei Basismodellen und eine höhere offene Höhe bei fortgeschrittenen CNC-Modellen haben, die genauen Werte hängen jedoch von der Rahmenkonstruktion und dem Werkzeugsystem ab.
Nutzen Sie diese praktische Regel: Tonnage gibt Auskunft darüber, ob die Maschine über genügend Kraft verfügt; Die Biegelänge gibt Aufschluss darüber, ob der Rohling entlang des Bettes passt. Ausladung, Durchlass und Hub geben Aufschluss darüber, ob sich das geformte Teil kollisionsfrei durch das Werkzeug und den Rahmen bewegen kann. Wenn eines der drei Abstandsmaße zu klein ist, kann eine stärkere Maschine das Teil dennoch nicht zuverlässig herstellen.
Was sind Halstiefe, Öffnungshöhe und Schlaganfall?
Eine Abkantpresse ist kein offener, leerer Raum. Die Seitenrahmen, der Stößel, das Bett, der Stempel, die Matrize, die Klemmen, die Hinteranschlagfinger und die geformten Flansche konkurrieren bei jeder Biegung um Platz. Abstandsangaben beschreiben diesen Raum aus verschiedenen Richtungen.
- Ausladungstiefe: der horizontale Abstand von der Mittellinie des Werkzeugs bis zur Rückseite der seitlichen Öffnung des C-Rahmens. Dadurch wird begrenzt, wie weit ein Blech oder ein geformter Rücklauf hinter dem Stempel und der Matrize hindurchgehen kann.
- Öffnungshöhe oder offene Höhe: die maximale vertikale Öffnung zwischen dem Stößel-/Werkzeughalterbereich und dem Bett, wenn der Stößel vollständig geöffnet ist, normalerweise gemessen vor der Installation der Werkzeuge.
- Stroke: die vertikale Verfahrstrecke des Stößels von seiner offenen Position in Richtung der geschlossenen Position. Nach Abzug der Werkzeughöhe und der Materialgeometrie ist ein Hub erforderlich, um die Biegetiefe zu erreichen.
- Arbeitsfreiraum: der verbleibende Nutzraum nach Berücksichtigung von Stempelhöhe, Matrizenhöhe, Klammern, Adaptern, Materialstärke und geformter Flanschhöhe.
Abstandsspezifikationstabelle
| Spezifikation | Richtung | Typische Käuferfrage | Hauptfehler, wenn zu klein |
|---|---|---|---|
| Ausladung | Horizontal, von der Mittellinie des Werkzeugs bis zum hinteren Rahmen | Kann mein Panel oder mein Rücklaufflansch hinter dem Werkzeug hindurchgehen? | Das Werkstück trifft auf den Seitenrahmen, bevor die Biegung abgeschlossen ist |
| Öffnungshöhe / offene Höhe | Vertikaler, maximaler Freiraum über dem Bett | Passen Stempel, Matrize, Klammern und Formteil zusammen? | Das Teil kann nach dem Biegen nicht eingefügt, gedreht oder entfernt werden |
| Schlaganfall | Vertikaler Stößelweg | Kann der Stößel mit diesem Werkzeugstapel weit genug fahren? | Der Stempel kann die erforderliche Biegetiefe oder Schließposition nicht erreichen |
| Abstand zwischen Seitenrahmen | Horizontal, entlang der Maschinenlänge | Passt die nutzbare Zuschnittbreite zwischen die Rahmen? | Große Platten lassen sich nur eingeschränkt oder gar nicht biegen |
Wie sich die Ausladungstiefe auf Platten, Kästen und Rücklaufflansche auswirkt
Die Ausladungstiefe wird oft ignoriert, da sie weniger sichtbar ist als die Tonnage oder die Biegelänge. Kritisch wird es, wenn der flache Bereich einer Platte über die Werkzeugmittellinie hinausragen muss oder wenn ein zuvor gebogener Flansch in Richtung des hinteren Rahmens zeigt. Sobald das Teil den Rahmen berührt, kann der Bediener nicht einfach mehr Kraft hinzufügen, um das Problem zu lösen.
Für offene Halterungen und kurze Flansche kann ein Standardhals ausreichend sein. Bei Metalltürrahmen, Aufzugsverkleidungen, Schrankseiten und breiten Tabletts kann die Rücklauftiefe schnell die Halsöffnung überschreiten. Wenn Ihr Teil einen Rücklauf von 450 mm erfordert, die Maschinenausladung jedoch 320 mm beträgt, ist die Biegung in dieser Ausrichtung möglicherweise nicht möglich, ohne dass Reihenfolge, Werkzeugausstattung, Teiledesign oder Maschinenkonfiguration geändert werden müssen.
- Standard-Kompaktmaschinen mit C-Rahmen eignen sich für einfache Konsolen, Abdeckungen und flache Kanäle.
- Maschinen mit verlängertem Hals oder größerem Rahmen helfen bei tieferen Rückführungen, großen Platten und Teilen, die Platz hinter der Biegelinie benötigen.
- Durch das Biegen des Mittelbetts zwischen den Seitenrahmen kann manchmal eine Beeinträchtigung des Seitenrahmens vermieden werden, es verändert jedoch die Stützung, den Zugang zur Spurweite und die Lastverteilung.
- Roboter- oder automatisierte Biegezellen benötigen einen zusätzlichen Hals- und Schwenkspielraum, da sich Greifer und Teil über einen breiteren Weg drehen.
Warum Öffnungshöhe für die Werkzeugbestückung und Teileentfernung wichtig ist
Öffnungshöhe, auch offene Höhe genannt, ist der maximal verfügbare vertikale Raum, wenn der Zylinder vollständig geöffnet ist. Wilson Tool betont, dass die Kenntnis der offenen Höhe und des Hubs bei der Auswahl von Werkzeugen und Angeboten wichtig ist, da diese Abmessungen zu echten Anwendungsproblemen führen können. In der Praxis wird die offene Höhe durch Oberwerkzeug, Unterwerkzeug, Werkzeughalter, Adapter, Klemmen, Materialstärke und das Formteil selbst verbraucht.
Ein hoher Stempel und eine hohe Matrize passen möglicherweise auf das Papier, aber der verbleibende Raum zwischen Stempelspitze und Matrizenoberseite kann zu klein sein, als dass eine geformte Schachtelwand hinein- oder hinausgehen könnte. Aus diesem Grund benötigen Gehäusefabriken und Hersteller von tiefen Gehäusen häufig eine CNC-Abkantpresse mit hoher Öffnungshöhe, selbst wenn die Materialstärke gering ist.

- Werkzeugstapel: Stempelhöhe, Matrizenhöhe, Halter, Adapter und Klemmenstärke hinzufügen.
- Teileeinfügung: Bestätigen Sie, dass der flache Rohling und jeder vorgeformte Flansch in die Werkzeugöffnung eingeführt werden kann.
- Teileextraktion: Stellen Sie sicher, dass das fertige Teil gekippt und entfernt werden kann, ohne gefährlich entlang des Werkzeugs zu rutschen.
- Zukünftige Werkzeuge: Lassen Sie Platz für Schwanenhalsstanzen, Falzwerkzeuge, Abflachungsmatrizen oder spezielle Hochwerkzeuge.
Wie der Hub die Biegetiefe und Schließvorgänge begrenzt
Der Hub ist der Verfahrbereich des Stößels. Eine Maschine mit viel Öffnungshöhe, aber kurzem Hub kann immer noch Probleme haben, wenn der Stempel nach der Installation des Werkzeugstapels nicht weit genug fahren kann. Dies ist wichtig für tiefe V-Matrizen, Säume, versetzte Werkzeuge, dickes Material, spezielle Halter und Operationen, bei denen der Stempel weit unter der Ausgangsposition schließen muss.
Auch beim Werkzeugwechsel ist der Hub wichtig. Bei gleicher Maschinenöffnung und gleichen Werkzeughaltern kann eine niedrigere Stempel-Matrizen-Kombination mehr Schließweg benötigen, um das Werkstück zu erreichen. Eine höhere Kombination lässt weniger offenen Raum zum Einlegen und Entnehmen. Die Umformgeometrie und die freigegebene Schließposition bestimmen den tatsächlichen Weg. Lassen Sie vor dem Kauf die realen Werkzeughöhen und Zielwinkel simulieren, statt nur einen allgemeinen Hubwert zu vergleichen.
- Beim Luftbiegen ist in der Regel ein geringerer Schließweg erforderlich als beim Tiefbiegen oder Abflachen.
- Werkzeuge zum Falzen und Abflachen erfordern möglicherweise mehr Hub und Öffnungshöhe als gewöhnliche 90-Grad-Bögen.
- Hohe Werkzeuge verkleinern den offenen Spalt; bei niedrigen Werkzeugen kann die erforderliche Schließposition außerhalb des verfügbaren Hubs liegen. Prüfen Sie beides mit den tatsächlichen Haltern und Werkzeuggeometrien.
- Die CNC-Hubeinstellungen sollten mit Sicherheitsgeschwindigkeitsänderungspunkten, Klemmpunkten und dem Zurückziehen des Hinteranschlags übereinstimmen.
Einfache, funktionierende Freigabeprüfungen vor dem Kauf
Ein Lieferant sollte die detaillierte Maschinensimulation durchführen, Käufer können jedoch eine erste Freigabeprüfung anhand der Zeichnung durchführen. Das Ziel besteht nicht darin, die technische Überprüfung zu ersetzen; Es geht darum, offensichtliche Unstimmigkeiten zu erkennen, bevor ein Angebot genehmigt wird.
Verwenden Sie bei der gesamten Prüfung einheitliche Messbezüge. Wilson Tool definiert die offene und geschlossene Höhe zwischen Ober- und Unterwange; die Differenz ist der Hub. WILA misst die Werkzeughöhe vom Halter bis zum Werkzeugende, ohne den Halter einzubeziehen. Klären Sie die Bezugsflächen der Maschinenzeichnung und ziehen Sie nur die eingebauten Überstände innerhalb dieser Öffnung ab. Eine Kataloghöhe einschließlich des eingesteckten Schafts entspricht nicht automatisch dem eingebauten Überstand. Zählen Sie jeden Halter oder Adapter nur einmal.
Reines Maßbeispiel, keine Spezifikation eines Rucheng-Modells: 600 mm Wangenöffnung und 200 mm Hub ergeben 400 mm geschlossenen Wangenabstand. Belegen die eingebauten oberen und unteren Baugruppen zusammen 450 mm dieser Öffnung, verbleiben bei vollständig geöffneter Maschine 150 mm zwischen Stempelspitze und Matrizenoberseite. Eine freigegebene Verlängerung mit zusätzlich 50 mm belegter Höhe würde den Spalt auf 100 mm reduzieren, aber den Hub nicht vergrößern. Diese Werte bestätigen weder die erforderliche Umformposition noch die Dreh- oder Entnahmebahn des Werkstücks.
Dokumentieren Sie Zeichnungsrevision, Messflächen, Kennungen der eingebauten Stempel, Matrizen und Halter, belegte Höhe, erforderliche Umformposition und Prüfung der Fertigteilentnahme. Unterscheiden Sie die geschlossene Maschinenhöhe von der angegebenen Schließhöhe einer Werkzeugkombination. Eine statische Öffnungsrechnung belegt weder das kompatible Schließen mehrerer eingebauter Kombinationen noch ausreichende Belastungsgrenzen. Bestätigen Sie diese Bedingungen vor der Verwendung gesondert.
Messgrundlagen: Wilson Tool: offene Höhe und Hub; WILA: eingebaute Werkzeughöhe; Kompatibilität von Werkzeugen und Haltern prüfen; Belastungsgrenzen der Werkzeuge prüfen.
- Horizontale Prüfung: Die tiefste nach hinten gerichtete Teilabmessung sollte geringer sein als die verfügbare Halstiefe, nachdem Spielraum für Drehung und Handhabung geschaffen wurde.
- Vertikale Prüfung: die Öffnungshöhe muss die Höhe des Stempels + die Höhe der Matrize + die Klemmen/Adapter + die Höhe des geformten Flansches + den sicheren Entfernungsabstand überschreiten.
- Hubprüfung: Der verfügbare Stößelweg muss die programmierte Biegetiefe mit dem gewählten Stempel, der Matrizenöffnung und der Materialstärke erreichen.
- Sequenzprüfung: Der größte Flansch ist möglicherweise nicht die erste Kollision. Spätere Biegungen können dazu führen, dass das Teil eingeklemmt wird, selbst wenn die erste Biegung passt.
- Bedienerprüfung: Das Teil muss von einem Bediener, Stützarmen, Blechfolgern oder einem Roboter ohne instabiles Heben getragen werden können.
Empfohlener Abstand bei üblicher Abkantpresse
| Anwendung | Räumungspriorität | Warum es wichtig ist | Käuferberatung |
|---|---|---|---|
| Einfache Halterungen und kurze Flansche | Mäßiger Hals, normales Öffnungshöhe und Schlaganfall | Teile bleiben offen und können leicht entnommen werden | Wählen Sie zunächst nach Tonnage, Länge, Genauigkeit und Werkzeugausstattung |
| U-Kanäle und Tabletts | Mehr Öffnungshöhe und genügend Ausladung für Seitenwände | Der zweite Flansch kann mit Stempel, Matrize oder Rahmen kollidieren | Verwenden Sie Schwanenhalswerkzeuge und simulieren Sie die Schließbiegung |
| Elektrogehäuse und Schaltschränke | Hohes Öffnungshöhe, längerer Hub und sorgfältige Kehlenkontrolle | Geformte Wände können das Teil beim Entfernen einklemmen | Geben Sie in der Anfrage Teilehöhe, Kastentiefe und Biegereihenfolge an |
| Türrahmen aus Metall | Ausladungstiefe, Werkzeugfreiraum und Zugang zum Hinteranschlag | Lange Profile benötigen Platz hinter und über den Werkzeugen | Fordern Sie vor dem Versand ein Musterprogramm für Türrahmen an |
| Roboterbiegezelle | Zusätzliches Öffnungshöhe, Schwenkraum und Greiferfreiheit | Selbst wenn das manuelle Biegen passt, kann die Roboterbahn kollidieren | Überprüfen Sie die Reichweite des Roboters, die Greiferausrichtung und den Maschinenschutz gemeinsam |
Werkzeugauswahl, die die Abstandsanforderungen verändert
Der Spielraum ist nicht nur eine Frage des Maschinenrahmens. Werkzeuge können ein schwieriges Teil möglich oder unmöglich machen. Ein Schwanenhals-Stempel kann einen Rücklaufflansch freiräumen, ist aber oft höher als ein gerader Stempel. Eine schmale V-Matrize trägt zu kurzen Flanschen bei, verändert jedoch die Biegetiefe, die Tonnage und die Teileunterstützung. Segmentierte Werkzeuge helfen beim Betreten und Entnehmen von Kartons, müssen aber dennoch in den verfügbaren Öffnungshöhebereich passen.
Fordern Sie beim Vergleich von Maschinenangeboten die genauen Stempel-, Matrizen-, Klemm- und Adapterhöhen an. Zwei Maschinen mit demselben Nenn-Öffnungshöhe können unterschiedliche Leistungen erbringen, wenn ein Angebot Schnellklemmen mit niedrigem Profil beinhaltet und ein anderes hohe Adapter erfordert.

- Schwanenhalsstanze: verbessert den Rücklaufflanschspiel, kann jedoch die Werkzeughöhe erhöhen.
- Segmentierte Werkzeuge: ermöglicht das Entfernen von Kasten- und Pfannenteilen aus dem Werkzeugsatz.
- Falzwerkzeuge: benötigen offene Höhe und Hub für zweistufiges Vorbiegen und Abflachen.
- Tiefe V-Matrizen: können einen längeren Stößelweg erfordern und den Teileentfernungswinkel ändern.
- Schnellklemmen und -halter: sparen Rüstzeit, verbrauchen aber einen Teil der offenen Höhe.
CNC-Simulation: Der beste Weg, die Freigabe nachzuweisen
Verlassen Sie sich bei komplexen Teilen nicht nur auf eine statische Spezifikationstabelle. CNC-Simulation und Offline-Programmierung können zeigen, ob die Biegefolge, die Werkzeuggeometrie, die Position des Hinteranschlags und die Teiledrehung zu einer Kollision führen. Dies ist besonders wichtig für Gehäuseplatten, Türrahmen und Wiederholungsaufträge mit teuren Zuschnitten.
Bitten Sie den Lieferanten, vor dem Versand mindestens ein repräsentatives Teil nachzuweisen. Die Simulation sollte reale Stempel- und Matrizenprofile, Klemmhöhe, Hinteranschlagfinger, Seitenrahmengeometrie und den endgültigen Teileentfernungsweg umfassen. Ein generisches 3D-Bild reicht nicht aus, wenn es nicht die gekaufte Maschinengeometrie verwendet.
Käufer-Checkliste für Halstiefe, Öffnungshöhe und Schlaganfall
Verwenden Sie diese Checkliste, bevor Sie ein Angebot für eine CNC-Abkantpresse genehmigen. Dadurch wird die Freigabe zu einer konkreten Kaufanforderung und nicht zu einer Überraschung nach der Installation.
- Senden Sie Fertigteilzeichnungen, nicht nur Materialstärke und Biegelänge.
- Markieren Sie den tiefsten Plattenrücksprung, den höchsten Flansch, die Höhe des geschlossenen Kastens und alle kosmetischen Flächen, die nicht zerkratzt werden können.
- Erfragen Sie die angegebene Ausladung, Lichthöhe, Hub, Seitenrahmenabstand und Tischhöhe.
- Fordern Sie die genaue Höhe des Werkzeugstapels an, einschließlich Klemmen, Haltern und Adaptern.
- Bitten Sie den Lieferanten, das Einsetzen des Teils, die Biegereihenfolge, die Kollisionspunkte und die Entnahme des fertigen Teils zu bestätigen.
- Für Kästen und Gehäuse fordern Sie mit dem Maschinenangebot Empfehlungen für Schwanenhals- oder segmentierte Werkzeuge an.
- Überprüfen Sie bei großen Platten vor dem Preisvergleich die vorderen Stützarme, Blechfolger oder Roboterhandhabung.
- Bewahren Sie Freigabenotizen im Einrichtungsblatt auf, damit Nachbestellungen nicht vom Gedächtnis des Bedieners abhängen.
Häufige Fehler beim Vergleich des Spiels der Abkantpresse
- Kaufen Sie nur nach Tonnage und Länge und entdecken Sie dann, welches Teil den Rahmen trifft.
- Vergleich der Öffnungshöhezahlen ohne Abzug von Werkzeugen, Klemmen und Adaptern.
- Vorausgesetzt, eine größere Maschine verfügt automatisch über ausreichend Hub für jeden Werkzeugsatz.
- Ignorieren der Entnahme fertiger Teile; Die Biegung ist zwar möglich, aber das Teil kann eingeklemmt sein.
- Auswahl der Werkzeuge nach dem Kauf der Maschine, anstatt den Werkzeugstapel bei der Angebotserstellung zu überprüfen.
- Vergessen Sie, dass beim Roboterbiegen Freiraum für den Greifer und nicht nur für das Blech erforderlich ist.
Nützliche verwandte Leitfäden
Weitere Hintergrundinformationen zur Messung der Öffnungshöhe und des Hubs finden Sie im Wilson Tool-Leitfaden unter Öffnungshöhe und Hub der Abkantpresse. Für allgemeine Umformterminologie ist die Blechbremsenübersicht eine nützliche Referenz.
Für verwandte Rucheng-Themen lesen Sie unseren Leitfaden zur Biegefolge, Leitfaden für Abkantpressenwerkzeuge, Leitfaden für Hinteranschläge, Leitfaden für Genauigkeit und Toleranz und Preisleitfaden für CNC-Abkantpressen.
Häufig gestellte Fragen zur Einlegetiefe, Öffnungshöhe und Hub der Abkantpresse
Was ist die Ausladungstiefe einer Abkantpresse?
Die Ausladungstiefe der Abkantpresse ist der Abstand von der Mittellinie des Werkzeugs bis zur Rückseite der Seitenrahmenöffnung. Es steuert, wie weit ein Blech, eine Platte oder ein Rückflansch hinter die Biegelinie gelangen kann, bevor es auf den Rahmen trifft.
Was ist der Unterschied zwischen Öffnungshöhe und Hub bei einer Abkantpresse?
Öffnungshöhe ist der maximal offene vertikale Raum zwischen dem Stößel-/Werkzeughalterbereich und dem Bett, wenn die Maschine geöffnet ist. Der Hub ist der Weg des Stößels von der offenen zur geschlossenen Position. Öffnungshöhe kontrolliert den verfügbaren Raum; Der Hub steuert die verfügbare Bewegung.
Warum kann eine Abkantpresse mit hoher Tonnage bei tiefen Kisten immer noch versagen?
Die Tonnage liefert nur Biegekraft. Eine tiefe Kiste kann immer noch mit Rahmen, Stempel, Matrize, Klemmen oder Hinteranschlag kollidieren oder sich nach dem Biegen nicht mehr entfernen lassen. Tiefe Kartons erfordern oft eine größere Ausladung, eine größere Durchfahrtshöhe, einen längeren Hub und segmentierte oder Schwanenhalswerkzeuge.
Wie viel Ausladung benötige ich für eine Abkantpresse?
Die erforderliche Ausladungstiefe hängt vom tiefsten Rücksprung oder Plattenbereich ab, der hinter der Werkzeugmittellinie verlaufen muss. Für einfache Brackets kann ein Standardhals ausreichen. Senden Sie für Gehäuse, Wannen, Türrahmen und tiefe Paneele Zeichnungen an den Lieferanten und fordern Sie eine Biegereihenfolge und Kollisionsprüfung an.
Beeinflusst das Werkzeug die Öffnungshöhe der Abkantpresse?
Ja. Stempelhöhe, Matrizenhöhe, Halter, Adapter und Schnellspanner verbrauchen Öffnungshöhe. Die nutzbare Öffnung für das Teil ist das Maschinentageslicht abzüglich des Werkzeugstapels und des für sicheres Einsetzen und Entfernen erforderlichen Freiraums.
Sollte ich zuerst einen erweiterten Hals oder ein höheres Öffnungshöhe wählen?
Wählen Sie basierend auf der Kollisionsrichtung. Wenn das Teil den hinteren Rahmen berührt, benötigen Sie eine größere Ausladung oder eine andere Reihenfolge. Wenn das Teil nicht vertikal eingeführt, gedreht oder verlassen werden kann, benötigen Sie mehr Öffnungshöhe, andere Werkzeuge oder einen längeren Hub. Viele Kasten- und Gehäusearbeiten erfordern beides.
Fazit: Bei der Freigabe handelt es sich um eine Produktionsfähigkeit, nicht um eine Nebenspezifikation
Die Ausladungstiefe der Abkantpresse, der Abstand und der Hub sind keine zweitrangigen Details. Sie definieren das physikalische Arbeitsfenster der Maschine. Für einfache Flachflansche kann der Standardabstand ausreichend sein; Bei tiefen Kisten, hohen Renditen, Türrahmen und Gehäusewänden kann die Freigabe darüber entscheiden, ob die Arbeit rentabel oder unmöglich ist.
Wenn Sie sich für eine CNC-Abkantpresse für komplexe Teile entscheiden, senden Sie Rucheng Ihre Zeichnungen, Biegereihenfolge, Materialstärke, Flanschhöhen und erwartete Werkzeuge. Unsere Ingenieure können Ausladung, Durchfahrtshöhe, Hub, Hinteranschlag, Werkzeugausstattung und Unterstützungsoptionen prüfen, bevor Sie sich für eine Maschine entscheiden.
Fordern Sie eine Überprüfung des Spiels der Abkantpresse anAuswahl- und Produktionsinformationen
Vergleichen Sie das gesamte Abkantmaschinensortiment Rucheng , bevor Sie sich für Tonnage, Arbeitslänge, Steuerung, Werkzeuge und Automatisierungsoptionen entscheiden.
- Elektrohydraulische CNC-Abkantpresse für High-Mix-Präzisionsbiegen.
- Tandem-Abkantpresse für lange Teile, Stangen, Platten und Strukturarbeiten.
- Presskraftberechnung, Werkzeugauswahl und Controller-Auswahl Helfen Sie dabei, die endgültige Spezifikation zu bestätigen.
- Vergleichen Sie zur Rohlingsvorbereitung vor dem Biegen Faserlaserschneidmaschinen und planen Sie gemeinsam den Arbeitsablauf vom Schneiden bis zum Biegen.