
La profundidad de la garganta de la plegadora, la altura de apertura y la carrera deciden si una pieza cabe físicamente en la máquina una vez que se ha realizado el cálculo de tonelaje. La profundidad de la garganta limita qué tan lejos puede pasar un panel o brida de retorno detrás de la línea central del herramental, la altura de apertura limita el espacio vertical para el herramental y la remoción de piezas, y la carrera limita qué tan lejos puede viajar el ariete para completar el doblez. Para cajas profundas, gabinetes eléctricos, bandejas y paneles de gabinetes, estas dimensiones de espacio libre pueden importar más que comprar toneladas adicionales.
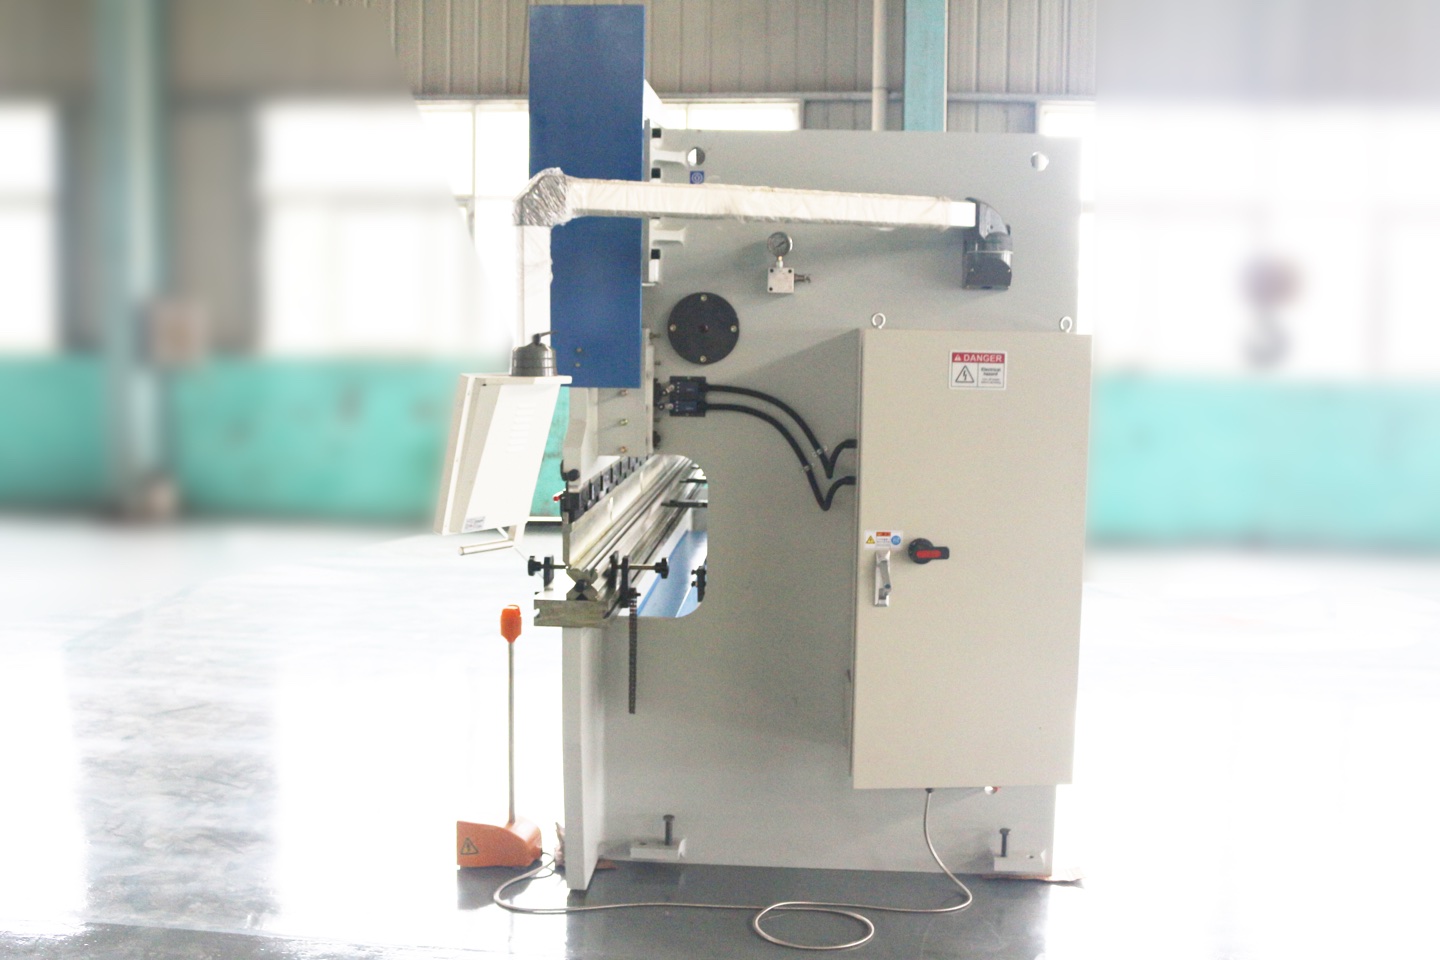
Respuesta rápida: ¿Qué especificaciones de liquidación debería comprobar primero?
Verifique la profundidad de la garganta, la altura de apertura y la carrera antes de aprobar un pedido de plegadora si sus piezas incluyen bridas de retorno, paredes laterales altas, canales profundos, cajas, bandejas, marcos de puertas o paneles de cerramiento. Una prensa plegadora con bastidor en C estándar de 80 a 160 toneladas puede tener una profundidad de garganta de aproximadamente 320 a 410 mm, una carrera de aproximadamente 120 a 200 mm en los modelos básicos y una altura de apertura mayor en los modelos CNC avanzados, pero los valores exactos dependen del diseño del bastidor y del sistema de herramientas.
Utilice esta regla práctica: el tonelaje responde a si la máquina tiene suficiente fuerza; la longitud de flexión responde si la pieza de trabajo se ajusta a la cama; la profundidad de la garganta, la altura de apertura y la carrera responden si la pieza formada puede moverse a través de la herramienta y el marco sin colisión. Si cualquiera de las tres dimensiones de espacio libre es demasiado pequeña, una máquina más potente aún no podrá fabricar la pieza de manera confiable.
¿Qué son la profundidad de la garganta, la altura de apertura y el derrame cerebral?
Una prensa plegadora no es un espacio abierto y vacío. Los marcos laterales, el ariete, la base, el punzón, la matriz, las abrazaderas, los dedos del tope posterior y las bridas formadas compiten por el espacio durante cada curva. Las especificaciones de espacio libre describen esa habitación desde diferentes direcciones.
- Profundidad de garganta: la distancia horizontal desde la línea central de la herramienta hasta la parte posterior de la abertura lateral del marco en C. Limita hasta dónde puede pasar una hoja o un retorno formado detrás del punzón y el troquel.
- Luz diurna o altura abierta: la apertura vertical máxima entre el área del ariete/portaherramientas y la base cuando el ariete está completamente abierto, normalmente medida antes de instalar las herramientas.
- Carrera: la distancia de recorrido vertical del ariete desde su posición abierta hacia la posición cerrada. Se necesita una carrera para alcanzar la profundidad de plegado después de restar la altura de la herramienta y la geometría del material.
- Espacio libre de trabajo: se considera el espacio utilizable restante después de la altura del punzón, la altura del troquel, las abrazaderas, los adaptadores, el espesor del material y la altura de la brida formada.
Tabla de especificaciones de espacio libre
| Especificación | Dirección | Pregunta típica del comprador | Fallo principal si es demasiado pequeño |
|---|---|---|---|
| profundidad de garganta | Horizontal, desde la línea central de la herramienta hasta el bastidor trasero | ¿Puede mi panel o brida de retorno pasar detrás del utillaje? | La pieza de trabajo golpea el marco lateral antes de que se complete el plegado. |
| Luz natural / altura abierta | Espacio abierto máximo vertical encima de la cama. | ¿Pueden encajar el punzón, el troquel, las abrazaderas y la pieza formada? | La pieza no se puede insertar, girar ni quitar después de doblarla. |
| Ataque | Recorrido vertical del ariete | ¿Puede el ariete viajar lo suficientemente lejos con esta pila de herramientas? | El punzón no puede alcanzar la profundidad de plegado requerida o la posición de cierre |
| Distancia entre marcos laterales | Horizontal, a lo largo de la longitud de la máquina | ¿Puede el ancho útil en blanco caber entre marcos? | Los paneles grandes sólo pueden doblarse en posiciones limitadas o no pueden doblarse en absoluto |
Cómo afecta la profundidad de la garganta a los paneles, cajas y bridas de retorno
La profundidad de la garganta a menudo se ignora porque es menos visible que el tonelaje o la longitud de flexión. Se vuelve crítico cuando el área plana de un panel debe extenderse detrás de la línea central de la herramienta o cuando una brida previamente doblada apunta hacia el marco trasero. Una vez que la pieza toca el marco, el operador no puede simplemente agregar más tonelaje para resolver el problema.
Para soportes abiertos y bridas cortas, una garganta estándar puede ser suficiente. Para marcos de puertas de metal, paneles de ascensores, laterales de gabinetes y bandejas anchas, la profundidad de retorno puede exceder rápidamente la abertura de la garganta. Si su pieza necesita un retorno de 450 mm pero la garganta de la máquina es de 320 mm, el doblez puede ser imposible en esa orientación sin cambiar la secuencia, las herramientas, el diseño de la pieza o la configuración de la máquina.
- Las máquinas compactas estándar con bastidor en C son adecuadas para soportes simples, cubiertas y canales poco profundos.
- Las máquinas de garganta extendida o de marco más grande ayudan con retornos más profundos, paneles grandes y piezas que necesitan espacio detrás de la línea de plegado.
- La flexión de la plataforma central entre los marcos laterales a veces puede evitar la interferencia de los marcos laterales, pero cambia el soporte, el acceso al calibre y la distribución de la carga.
- Las células de doblado robóticas o automatizadas necesitan espacio adicional para la garganta y el giro porque la pinza y la pieza giran a lo largo de un recorrido más amplio.
Por qué la altura de apertura es importante para las herramientas y la extracción de piezas
La altura de apertura, también llamada altura abierta, es el espacio vertical máximo disponible cuando el ariete está completamente abierto. Wilson Tool enfatiza que conocer la altura abierta y la carrera es importante al seleccionar herramientas y ofertar trabajo porque estas dimensiones pueden crear problemas de aplicación reales. En la práctica, la altura abierta la consumen la herramienta superior, el troquel inferior, los portaherramientas, los adaptadores, las abrazaderas, el espesor del material y la propia pieza formada.
Un punzón alto y un troquel alto pueden caber en el papel, pero el espacio restante entre la punta del punzón y la parte superior del troquel puede ser demasiado pequeño para que entre o salga una pared de caja formada. Esta es la razón por la que las fábricas de gabinetes y los fabricantes de cajas profundas a menudo necesitan una plegadora CNC de gran altura de apertura incluso cuando el espesor del material es modesto.

- Pila de herramientas: agregue la altura del punzón, la altura del troquel, los soportes, los adaptadores y el espesor de la abrazadera.
- Inserción de pieza: confirme que el espacio en blanco plano y cualquier brida preformada pueda ingresar a la abertura de la herramienta.
- Extracción de pieza: verifique que la pieza terminada se pueda inclinar y retirar sin deslizarse peligrosamente a lo largo del herramental.
- Herramientas futuras: deje espacio para punzones de cuello de cisne, herramientas para dobladillos, troqueles aplanadores o herramientas altas especiales.
Cómo la carrera limita la profundidad de plegado y las operaciones de cierre
La carrera es el rango de recorrido del ariete. Una máquina con mucha luz natural pero con un recorrido corto aún puede tener dificultades si el punzón no puede viajar lo suficiente después de instalar la pila de herramientas. Esto es importante para troqueles en V profundos, dobladillos, herramientas desplazadas, material grueso, soportes especiales y operaciones en las que el punzón debe cerrar muy por debajo de la posición inicial.
La carrera también importa al cambiar de juego de herramientas. Con la misma apertura de máquina y los mismos portaherramientas, un conjunto de punzón y matriz más bajo puede necesitar más recorrido de cierre para alcanzar la pieza, mientras que uno más alto deja menos espacio abierto para cargarla y retirarla. La geometría de conformado y la posición de cierre aprobada determinan el recorrido real. Antes de comprar, pida al proveedor que simule las alturas reales de las herramientas y los ángulos de plegado previstos, en lugar de indicar únicamente una carrera genérica.
- El doblado por aire generalmente necesita menos recorrido de cierre que las operaciones de fondo o aplanamiento.
- Las herramientas para doblar y aplanar pueden requerir más recorrido y luz natural que las curvas normales de 90 grados.
- Las herramientas altas reducen el espacio abierto; las bajas pueden situar la posición de cierre necesaria fuera de la carrera disponible. Compruebe ambas condiciones con los portaherramientas y la geometría reales.
- Los ajustes de carrera del CNC deben coincidir con los puntos de cambio de velocidad de seguridad, los puntos de pellizco y la retracción del tope trasero.
Comprobaciones sencillas de autorización de trabajo antes de comprar
Un proveedor debe realizar la simulación detallada de la máquina, pero los compradores pueden realizar una verificación de autorización de primer paso a partir del dibujo. El objetivo no es reemplazar la revisión de ingeniería; es detectar discrepancias obvias antes de que se apruebe una cotización.
Utilice una misma referencia de medición en toda la comprobación. Wilson Tool define las alturas abierta y cerrada entre las vigas superior e inferior; la carrera es su diferencia. WILA define la altura de herramienta desde el portaherramientas hasta su extremo, sin incluir el portaherramientas. Confirme las superficies de referencia del plano de la máquina y reste solo las proyecciones instaladas dentro de esa apertura. Una altura de catálogo que incluye la espiga insertada no equivale necesariamente a la proyección instalada. Cuente cada portaherramientas o adaptador una sola vez.
Ejemplo dimensional ilustrativo, no una especificación de un modelo Rucheng: una apertura entre vigas de 600 mm y una carrera de 200 mm dan una distancia cerrada de 400 mm. Si los conjuntos superior e inferior instalados ocupan 450 mm de esa apertura, quedan 150 mm entre la punta del punzón y la parte superior de la matriz con la máquina totalmente abierta. Una extensión aprobada que añada 50 mm de altura ocupada reduciría ese espacio a 100 mm; no aumentaría la carrera. Estos valores no aprueban la posición de conformado, la rotación ni la trayectoria de extracción de la pieza.
Registre la revisión del plano de la máquina, las superficies de medición, los identificadores del punzón, matriz y portaherramientas instalados, la altura ocupada, la posición de conformado necesaria y la comprobación de extracción de la pieza terminada. Distinga la altura cerrada de la máquina de la altura de cierre especificada para un conjunto de herramientas. Un cálculo estático de apertura no demuestra que varios conjuntos instalados cierren de forma compatible ni que sus límites de carga sean suficientes. Confirme estas condiciones por separado antes de usar la configuración.
Referencias de medición: Wilson Tool: altura abierta y carrera; WILA: altura de herramienta instalada; Revisar la compatibilidad de herramientas y portaherramientas; Comprobar los límites de carga de las herramientas.
- Verificación horizontal: la dimensión de la parte más profunda orientada hacia atrás debe ser menor que la profundidad de garganta disponible después de dejar espacio para rotación y manipulación.
- Verificación vertical: la altura de apertura debe exceder la altura del punzón + altura del troquel + abrazaderas/adaptadores + altura de la brida formada + espacio libre de extracción segura.
- Verificación de carrera: el recorrido del ariete disponible debe alcanzar la profundidad de plegado programada con el punzón, la apertura del troquel y el espesor del material elegidos.
- Verificación de secuencia: la brida más grande puede no ser la primera colisión; Los dobleces posteriores pueden atrapar la pieza incluso si el primer doblez encaja.
- Comprobación del operador: la pieza debe ser soportada por un operador, brazos de soporte, seguidores de hojas o un robot sin elevación inestable.
Espacio libre recomendado por trabajo común de plegadora
| Solicitud | Prioridad de autorización | Por qué es importante | Consejos para el comprador |
|---|---|---|---|
| Soportes simples y bridas cortas. | Garganta moderada, luz diurna estándar y derrame cerebral. | Las piezas permanecen abiertas y son fáciles de quitar. | Elija primero por tonelaje, longitud, precisión y herramientas |
| Canales en U y bandejas | Más luz natural y suficiente garganta para las paredes laterales | La segunda brida puede chocar con el punzón, la matriz o el marco. | Utilice herramientas de cuello de cisne y simule la curva de cierre |
| Armarios eléctricos y cajas de armarios. | Luz diurna intensa, brazada más larga y control cuidadoso de la garganta. | Las paredes formadas pueden atrapar la pieza durante su extracción. | Especifique la altura de la pieza, la profundidad de la caja y la secuencia de plegado en la consulta. |
| Marcos de puertas metálicas | Profundidad de garganta, espacio libre para herramientas y acceso al tope trasero | Los perfiles largos necesitan espacio detrás y encima de las herramientas | Solicite un programa de muestra de marcos de puertas antes del envío |
| Célula de doblado robótica | Luz natural adicional, espacio para giros y espacio libre para las pinzas | La trayectoria del robot puede colisionar incluso cuando se ajusta el doblado manual | Verifique el alcance del robot, la orientación de las pinzas y la protección de la máquina en conjunto |
Opciones de herramientas que cambian el requisito de autorización
La liquidación no es sólo una cuestión de la estructura de la máquina. Las herramientas pueden hacer posible o imposible una pieza difícil. Un punzón de cuello de cisne puede superar una brida de retorno, pero suele ser más alto que un punzón recto. Una matriz en V angosta ayuda a acortar las pestañas, pero cambia la profundidad de curvatura, el tonelaje y el soporte de la pieza. Las herramientas segmentadas ayudan a que las cajas entren y salgan, pero aún así deben caber dentro de la luz natural disponible.
Al comparar cotizaciones de máquinas, solicite las alturas exactas de punzón, troquel, abrazadera y adaptador. Dos máquinas con la misma luz natural nominal pueden funcionar de manera diferente si una cotización incluye abrazaderas rápidas de perfil bajo y otra requiere adaptadores altos.

- Punzón de cuello de cisne: mejora el espacio libre entre la brida de retorno pero puede aumentar la altura de la herramienta.
- Herramientas segmentadas: permite eliminar piezas de caja y bandeja del conjunto de herramientas.
- Herramientas de dobladillo: necesitan altura y recorrido abiertos para el predoblado y aplanamiento en dos pasos.
- Troqueles en V profundos: pueden requerir más recorrido del ariete y cambiar el ángulo de extracción de la pieza.
- Abrazaderas y soportes rápidos: ahorran tiempo de configuración pero consumen parte de la altura abierta.
Simulación CNC: la mejor manera de demostrar la autorización
Para piezas complejas, no confíe únicamente en una tabla de especificaciones estática. La simulación CNC y la programación fuera de línea pueden mostrar si la secuencia de plegado, la geometría de la herramienta, la posición del tope trasero y la rotación de la pieza crean una colisión. Esto es especialmente importante para paneles de cerramientos, marcos de puertas y trabajos de producción repetidos con piezas en bruto costosas.
Solicite al proveedor que pruebe al menos una pieza representativa antes del envío. La simulación debe incluir perfiles reales de punzones y matrices, altura de abrazadera, dedos de tope posterior, geometría del marco lateral y la ruta de extracción final de la pieza. Una imagen 3D genérica no es suficiente si no utiliza la geometría de la máquina adquirida.
Lista de verificación del comprador para profundidad de garganta, luz natural y derrame cerebral
Utilice esta lista de verificación antes de aprobar una cotización de plegadora CNC. Convierte la autorización en un requisito de compra concreto en lugar de una sorpresa después de la instalación.
- Envíe dibujos de piezas terminadas, no solo el espesor del material y la longitud de plegado.
- Marque el retorno del panel más profundo, el reborde más alto, la altura de la caja cerrada y cualquier cara cosmética que no pueda rayarse.
- Pregunte por la profundidad de la garganta, la altura de apertura, la carrera, la distancia entre marcos laterales y la altura de la mesa.
- Solicite la altura exacta de la pila de herramientas, incluidas abrazaderas, soportes y adaptadores.
- Solicite al proveedor que confirme la inserción de la pieza, la secuencia de plegado, los puntos de colisión y la extracción de la pieza terminada.
- Para cajas y gabinetes, solicite recomendaciones de herramientas segmentadas o de cuello de cisne con la cotización de la máquina.
- Para paneles grandes, confirme los brazos de soporte frontales, los seguidores de láminas o el manejo robótico antes de comparar precios.
- Mantenga las notas de autorización en la hoja de configuración para que los pedidos repetidos no dependan de la memoria del operador.
Errores comunes al comparar la holgura de la plegadora
- Comprar solo por tonelaje y longitud y luego descubrir que la pieza llega al marco.
- Comparación de números de luz diurna sin restar herramientas, abrazaderas y adaptadores.
- Suponiendo que una máquina más alta tenga automáticamente suficiente carrera para cada conjunto de herramientas.
- Ignorar la extracción de piezas terminadas; la curvatura puede ser posible pero la pieza puede quedar atrapada.
- Elegir las herramientas después de comprar la máquina en lugar de verificar la pila de herramientas durante la cotización.
- Olvidar que el doblado robótico necesita espacio para la pinza, no sólo para la chapa.
Guías útiles relacionadas
Para obtener información adicional sobre la altura de apertura y la medición de la carrera, consulte la guía de Wilson Tool sobre altura de apertura y carrera de la plegadora. Para terminología general de conformado, la descripción general de frenos de chapa es una referencia útil.
Para temas relacionados con Rucheng, lea nuestra guía de secuencia de plegado, guía de herramientas de plegadora, guía de tope trasero, guía de precisión y tolerancia y guía de precios de plegadora CNC.
Preguntas frecuentes sobre la profundidad de la garganta, la altura de apertura y la carrera de la plegadora
¿Cuál es la profundidad de la garganta de la plegadora?
La profundidad de la garganta de la plegadora es la distancia desde la línea central de la herramienta hasta la parte trasera de la abertura del marco lateral. Controla hasta qué punto una hoja, panel o brida de retorno puede pasar detrás de la línea de plegado antes de tocar el marco.
¿Cuál es la diferencia entre luz diurna y carrera en una plegadora?
La luz natural es el espacio vertical abierto máximo entre el área del ariete/portaherramientas y la plataforma cuando la máquina está abierta. La carrera es la cantidad de recorrido del ariete desde la posición abierta hasta la posición cerrada. La luz natural controla el espacio disponible; El trazo controla el movimiento disponible.
¿Por qué una prensa plegadora de alto tonelaje aún puede fallar en cajas profundas?
El tonelaje sólo proporciona fuerza de flexión. Una caja profunda aún puede colisionar con el marco, el punzón, la matriz, las abrazaderas o el tope posterior, o puede que sea imposible retirarla después de doblarla. Las cajas profundas a menudo necesitan más profundidad de garganta, mayor luz natural, carrera más larga y herramientas segmentadas o de cuello de cisne.
¿Cuánta profundidad de garganta necesito para una plegadora?
La profundidad de garganta requerida depende del retorno más profundo o del área del panel que debe pasar detrás de la línea central de la herramienta. Para brackets simples, una garganta estándar puede ser suficiente. Para cerramientos, bandejas, marcos de puertas y paneles profundos, envíe planos al proveedor y solicite una secuencia de doblez y verificación de colisiones.
¿Las herramientas afectan la altura de apertura de la plegadora?
Sí. La altura del punzón, la altura del troquel, los soportes, los adaptadores y las abrazaderas rápidas consumen luz natural. La abertura utilizable para la pieza es la luz natural de la máquina menos la pila de herramientas y el espacio libre necesario para una inserción y extracción segura.
¿Debo elegir primero la garganta extendida o una mayor luz natural?
Elija según la dirección de colisión. Si la pieza golpea el marco trasero, necesita más profundidad de garganta o una secuencia diferente. Si la pieza no puede entrar, rotar o salir verticalmente, necesita más luz natural, herramientas diferentes o un trazo más largo. Muchos trabajos de cajas y cerramientos necesitan ambos.
Conclusión: la autorización es una capacidad de producción, no una especificación menor
La profundidad de la garganta de la plegadora, la altura de apertura y la carrera no son detalles secundarios. Definen la ventana de trabajo física de la máquina. Para bridas planas simples, el juego estándar puede ser suficiente; Para cajas profundas, retornos altos, marcos de puertas y paneles de cerramiento, el espacio libre puede decidir si el trabajo es rentable o imposible.
Si elige una plegadora CNC para piezas complejas, envíe a Rucheng sus dibujos, secuencia de plegado, espesor del material, alturas de bridas y herramientas esperadas. Nuestros ingenieros pueden verificar la profundidad de la garganta, la luz natural, la carrera, el tope trasero, las opciones de herramientas y soporte antes de comprometerse con una máquina.
Solicite una revisión de autorización de plegadoraRecursos de selección y producción
Compare la gama completa de prensas plegadoras Rucheng antes de elegir el tonelaje, la longitud de trabajo, el controlador, las herramientas y las opciones de automatización.
- Prensa plegadora CNC electrohidráulica para doblado de precisión de alta mezcla.
- Prensa plegadora en tándem para piezas largas, postes, paneles y trabajos estructurales.
- Cálculo de tonelaje de plegadora, selección de herramientas y selección de controlador ayudar a confirmar la especificación final.
- Para preparar la pieza en bruto antes de doblarla, compare las máquinas de corte por láser de fibra y planifiquen juntos el flujo de trabajo de corte a doblado.