
يحدد عمق حنجرة مكبس الثني وارتفاع الفتح والشوط ما إذا كان الجزء مناسبًا فعليًا في الماكينة بعد استيفاء حساب الحمولة بالفعل. يحد عمق الحلق من المدى الذي يمكن أن تمر به اللوحة أو شفة الإرجاع خلف الخط المركزي للأدوات، ويحد ارتفاع الفتح من الغرفة الرأسية للأدوات وإزالة الأجزاء، ويحد الحد من المدى الذي يمكن أن يقطعه الكبش لإكمال الانحناء. بالنسبة للصناديق العميقة، والحاويات الكهربائية، والصواني وألواح الخزانات، يمكن أن تكون أبعاد الخلوص هذه أكثر أهمية من شراء أطنان إضافية.
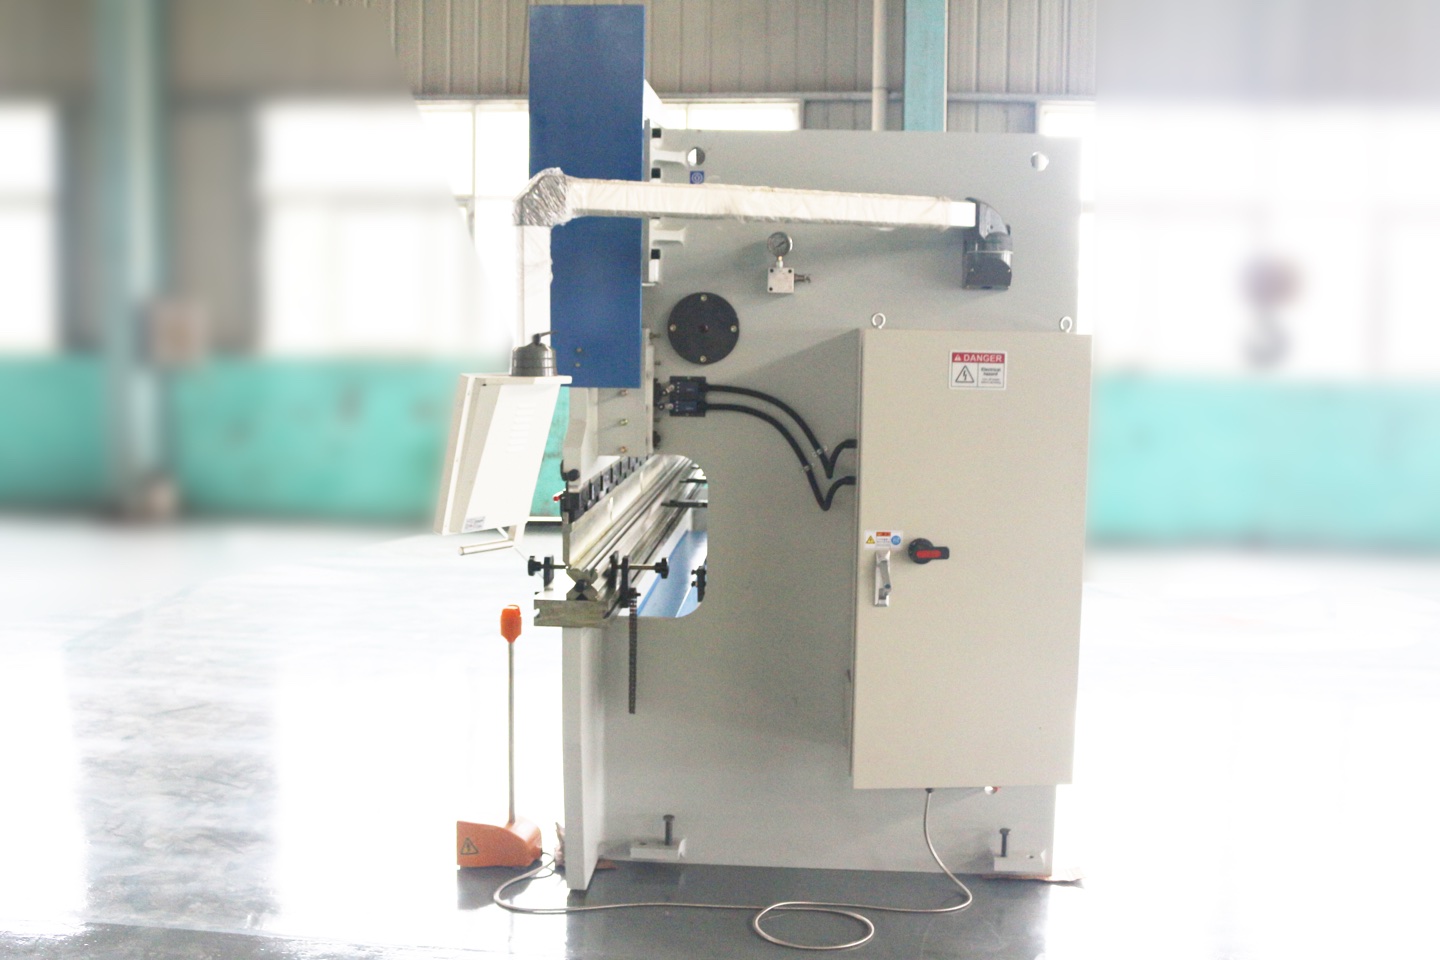
إجابة سريعة: ما هي مواصفات التخليص التي يجب عليك التحقق منها أولاً؟
تحقق من عمق الحلق وارتفاع الفتح والشوط قبل الموافقة على أمر مكبس الثني إذا كانت الأجزاء الخاصة بك تتضمن حواف إرجاع أو جدران جانبية عالية أو قنوات عميقة أو صناديق أو صواني أو إطارات أبواب أو ألواح سياج. قد يكون لمكبس الثني ذات الإطار C القياسية 80-160 طنًا حوالي 320-410 مم من عمق الحلق، وحوالي 120-200 مم من الشوط في النماذج الأساسية وارتفاع مفتوح أعلى في نماذج CNC المتقدمة، لكن القيم الدقيقة تعتمد على تصميم الإطار ونظام الأدوات.
استخدم هذه القاعدة العملية: الحمولة تجيب على ما إذا كانت الآلة تتمتع بالقوة الكافية؛ طول الانحناء يجيب على ما إذا كان الفراغ يناسب السرير؛ يجيب عمق الحلق وارتفاع الفتح والشوط على ما إذا كان الجزء المشكل يمكنه التحرك عبر الأداة والإطار دون تصادم. إذا كان أي من أبعاد الخلوص الثلاثة صغيرًا جدًا، فإن الآلة الأقوى لا تزال غير قادرة على تصنيع الجزء بشكل موثوق.
ما هو عمق الحلق وارتفاع الفتح والشوط؟
مكبس الثني ليست مساحة فارغة مفتوحة. تتنافس الإطارات الجانبية، والكبش، والسرير، واللكمة، والقالب، والمشابك، وأصابع القياس الخلفي، والحواف المشكلة على الحصول على مساحة أثناء كل انحناء. تصف مواصفات التخليص تلك الغرفة من اتجاهات مختلفة.
- عمق الحلق: المسافة الأفقية من خط مركز الأدوات إلى الجزء الخلفي من الفتحة الجانبية للإطار C. إنه يحد من المدى الذي يمكن أن تمر به الورقة أو الإرجاع المشكل خلف المثقاب ويموت.
- ارتفاع الفتح أو الارتفاع المفتوح: أقصى فتحة رأسية بين منطقة الكبش/حامل الأدوات والسرير عندما يكون الكبش مفتوحًا بالكامل، ويتم قياسه عادةً قبل تركيب الأدوات.
- الشوط: مسافة السفر الرأسية للمكبس من موضعه المفتوح إلى موضعه المغلق. هناك حاجة إلى الشوط للوصول إلى عمق الانحناء بعد طرح ارتفاع الأدوات وهندسة المواد.
- خلوص العمل: يتم أخذ المساحة القابلة للاستخدام المتبقية بعد ارتفاع الثقب وارتفاع القالب والمشابك والمحولات وسمك المادة وارتفاع الحافة المشكلة في الاعتبار.
جدول مواصفات التخليص
| مواصفة | اتجاه | سؤال المشتري النموذجي | الفشل الرئيسي إذا كان صغيرًا جدًا |
|---|---|---|---|
| عمق الحلق | أفقيًا، من الخط المركزي للأداة إلى الإطار الخلفي | هل يمكن للوحة أو شفة الإرجاع أن تمر خلف الأدوات؟ | تضرب قطعة العمل الإطار الجانبي قبل اكتمال الانحناء |
| ارتفاع الفتح / الارتفاع المفتوح | عمودي، أقصى مساحة مفتوحة فوق السرير | هل يمكن للثقب والموت والمشابك والجزء المشكل أن يتناسب معًا؟ | لا يمكن إدخال الجزء أو تدويره أو إزالته بعد الثني |
| شوط | السفر بالكبش العمودي | هل يستطيع الكبش السفر لمسافة كافية باستخدام مجموعة الأدوات هذه؟ | لا يمكن للثقب أن يصل إلى عمق الانحناء أو موضع الإغلاق المطلوب |
| المسافة بين الإطارات الجانبية | أفقيا، على طول الجهاز | هل يمكن أن يتناسب العرض الفارغ القابل للاستخدام بين الإطارات؟ | يمكن للألواح الكبيرة أن تنحني فقط في مواضع محدودة أو لا تنحني على الإطلاق |
كيف يؤثر عمق الحلق على الألواح والصناديق وفلنجات الإرجاع
غالبًا ما يتم تجاهل عمق الحلق لأنه أقل وضوحًا من الحمولة أو طول الانحناء. يصبح الأمر بالغ الأهمية عندما يجب أن تمتد المنطقة المسطحة للوحة خلف الخط المركزي للأدوات أو عندما تشير الحافة المنحنية مسبقًا نحو الإطار الخلفي. بمجرد أن يلمس الجزء الإطار، لا يستطيع المشغل ببساطة إضافة المزيد من الحمولة لحل المشكلة.
بالنسبة للأقواس المفتوحة والشفاه القصيرة، قد يكون الحلق القياسي كافيًا. بالنسبة لإطارات الأبواب المعدنية، وألواح المصاعد، وجوانب الخزانات، والصواني العريضة، يمكن أن يتجاوز عمق الإرجاع فتحة الحلق بسرعة. إذا كانت القطعة الخاصة بك تحتاج إلى إرجاع 450 مم ولكن عنق الماكينة 320 مم، فقد يكون الثني مستحيلًا في هذا الاتجاه دون تغيير التسلسل أو الأدوات أو تصميم الجزء أو تكوين الماكينة.
- تعتبر الماكينات القياسية ذات الإطار C المدمجة مناسبة للأقواس البسيطة والأغطية والقنوات الضحلة.
- تساعد الآلات ذات الحلق الممتد أو ذات الإطار الأكبر في الحصول على عوائد أعمق وألواح كبيرة وأجزاء تحتاج إلى مساحة خلف خط الانحناء.
- يمكن أن يؤدي انحناء السرير المركزي بين الإطارات الجانبية في بعض الأحيان إلى تجنب تداخل الإطار الجانبي، ولكنه يغير الدعم وقياس الوصول وتوزيع الحمل.
- تحتاج خلايا الانحناء الآلية أو الآلية إلى المزيد من الحلق والتأرجح لأن القابض والجزء يدوران عبر مسار أوسع.
لماذا يعتبر ارتفاع الفتح مهمًا للأدوات وإزالة الأجزاء
ارتفاع الفتح، ويسمى أيضًا الارتفاع المفتوح، هو أقصى مساحة رأسية متاحة عندما يكون المكبس مفتوحًا بالكامل. تؤكد أداة Wilson Tool على أن معرفة الارتفاع المفتوح والحدود أمر مهم عند اختيار الأدوات وعمل العطاءات لأن هذه الأبعاد يمكن أن تخلق مشكلات حقيقية في التطبيق. في الممارسة العملية، يتم استهلاك الارتفاع المفتوح بواسطة الأداة العلوية والقالب السفلي وحاملات الأدوات والمحولات والمشابك وسمك المادة والجزء المشكل نفسه.
قد يتم احتواء القالب العالي والقالب الطويل على الورق، لكن المساحة المتبقية بين طرف الثقب وأعلى القالب يمكن أن تكون صغيرة جدًا بحيث لا يمكن لجدار الصندوق المُشكَّل الدخول أو الخروج. هذا هو السبب في أن مصانع التغليف ومصنعي الصناديق العميقة غالبًا ما يحتاجون إلى مكبس الثني CNC عالية الارتفاع حتى عندما يكون سمك المادة متواضعًا.

- مجموعة الأدوات: أضف ارتفاع الثقب وارتفاع القالب والحاملات والمحولات وسمك المشبك.
- إدخال الجزء: تأكد من الفراغ المسطح ويمكن لأي شفة مشكلة مسبقًا الدخول إلى فتحة الأداة.
- استخراج الجزء: تأكد من إمكانية إمالة الجزء النهائي وإزالته دون الانزلاق بشكل خطير على طول الأدوات.
- الأدوات المستقبلية: اترك مساحة للثقب المعقوفة أو أدوات الحاشية أو قوالب التسطيح أو الأدوات العالية الخاصة.
كيف تحدد الشوط عمق الانحناء وعمليات الإغلاق
الشوط هي نطاق سفر الكبش. يمكن للآلة ذات ارتفاع الفتح العالي ولكن الشوط القصير أن تواجه صعوبة إذا لم تتمكن المثقاب من الانتقال لمسافة كافية بعد تثبيت مجموعة الأدوات. وهذا مهم بالنسبة لقوالب V العميقة، والحاشية، وأدوات الأوفست، والمواد السميكة، والحوامل الخاصة، والعمليات التي يجب أن تغلق فيها الثقب أسفل موضع البداية بكثير.
يهم الشوط أيضاً عند تغيير مجموعات الأدوات. عند ثبات فتحة الآلة وحوامل الأدوات، قد تحتاج مجموعة اللكمة والقالب الأقل ارتفاعاً إلى مسافة إغلاق أكبر للوصول إلى القطعة، بينما تترك المجموعة الأعلى حيزاً مفتوحاً أقل للتحميل والإخراج. تحدد هندسة التشكيل وموضع الإغلاق المعتمد مسافة الحركة الفعلية. قبل الشراء، اطلب من المورد محاكاة ارتفاعات الأدوات الفعلية وزوايا الثني المستهدفة، بدلاً من الاكتفاء بقيمة عامة للشوط.
- عادةً ما يحتاج ثني الهواء إلى حركة إغلاق أقل من عمليات القاع أو التسطيح.
- يمكن أن تتطلب أدوات التطويع والتسطيح مزيدًا من الضربات وارتفاع الفتح أكثر من الانحناءات العادية بزاوية 90 درجة.
- تقلل الأدوات العالية الفجوة المفتوحة؛ وقد تجعل الأدوات القصيرة موضع الإغلاق المطلوب خارج الشوط المتاح للآلة. تحقق من الحالتين باستخدام الحوامل وهندسة الأدوات الفعلية.
- يجب أن تتوافق إعدادات الشوط باستخدام الحاسب الآلي مع نقاط تغيير سرعة الأمان ونقاط الضغط وتراجع المصد الخلفي.
فحوصات بسيطة لتخليص العمل قبل الشراء
يجب على المورد إجراء محاكاة تفصيلية للآلة، ولكن يمكن للمشترين إجراء فحص التخليص لأول مرة من الرسم. الهدف ليس استبدال المراجعة الهندسية؛ إنه اكتشاف عدم التطابق الواضح قبل الموافقة على عرض الأسعار.
استخدم مرجع قياس موحداً طوال الفحص. تعرّف Wilson Tool ارتفاعي الفتح والإغلاق بالمسافة بين العارضتين العليا والسفلى؛ والشوط هو الفرق بينهما. وتعرّف WILA ارتفاع الأداة من الحامل إلى طرف الأداة، دون احتساب الحامل. حدد الأسطح المرجعية في رسم الآلة، واطرح فقط الأجزاء البارزة بعد التركيب داخل هذه الفتحة. ارتفاع الكتالوج الذي يشمل ساق التثبيت المُدخلة لا يساوي بالضرورة البروز بعد التركيب. احتسب كل حامل أو مهايئ مرة واحدة فقط.
مثال أبعاد افتراضي وليس مواصفة لطراز Rucheng: فتحة مقدارها 600 mm بين العارضتين وشوط مقداره 200 mm يعطيان مسافة إغلاق بين العارضتين مقدارها 400 mm. إذا شغلت المجموعتان العليا والسفلى بعد التركيب إجمالاً 450 mm من الفتحة، تصبح الفجوة عند الفتح الكامل بين طرف اللكمة وأعلى القالب 150 mm. تمديد معتمد يزيد الارتفاع المشغول بمقدار 50 mm يخفض هذه الفجوة إلى 100 mm، ولا يزيد شوط العارضة. لا تثبت هذه الأرقام صلاحية موضع التشكيل المطلوب أو دوران القطعة أو مسار إخراجها.
سجّل إصدار رسم الآلة، وأسطح القياس، ومعرّفات اللكمة والقالب والحوامل المركبة، والارتفاع المشغول، وموضع التشكيل المطلوب، وفحص إخراج القطعة النهائية. ميّز ارتفاع الإغلاق الخاص بالآلة عن ارتفاع الإغلاق المحدد لمجموعة الأدوات. لا يثبت حساب الفتحة الساكن توافق إغلاق عدة مجموعات مركبة أو كفاية حدود أحمالها. أكد هذه الشروط بصورة منفصلة قبل استخدام الترتيب.
مراجع القياس: Wilson Tool: ارتفاع الفتح والشوط; WILA: ارتفاع الأداة بعد التركيب; راجع توافق الأدوات والحوامل; تحقق من حدود أحمال الأدوات.
- الفحص الأفقي: يجب أن يكون البعد الأعمق للجزء المواجه للخلف أقل من عمق الحلق المتاح بعد السماح بخلوص الدوران والتعامل.
- الفحص الرأسي: يجب أن يتجاوز ارتفاع الفتح ارتفاع الثقب + ارتفاع القالب + المشابك/المحولات + ارتفاع الشفة المشكلة + إزالة آمنة للإزالة.
- فحص الشوط: يجب أن يصل مسار الكبش المتوفر إلى عمق الانحناء المبرمج باستخدام المثقاب المختار وفتح القالب وسمك المادة.
- التحقق من التسلسل: قد لا تكون الحافة الأكبر هي الاصطدام الأول؛ يمكن أن تؤدي الانحناءات اللاحقة إلى احتجاز الجزء حتى لو كان الانحناء الأول مناسبًا.
- فحص المشغل: يجب أن يكون الجزء قابلاً للدعم بواسطة مشغل واحد، أو أذرع داعمة، أو متابعي الألواح، أو روبوت بدون رفع غير مستقر.
الخلوص الموصى به عن طريق عمل مكبس الثني العامة
| التطبيق | أولوية التخليص | لماذا يهم؟ | نصيحة للمشتري |
|---|---|---|---|
| أقواس بسيطة وحواف قصيرة | الحلق معتدل، ارتفاع الفتح القياسي والشوط | تبقى الأجزاء مفتوحة وسهلة الإزالة | اختر حسب الحمولة والطول والدقة والأدوات أولاً |
| قنوات U والصواني | المزيد من ارتفاع الفتح والحلق الكافي للجدران الجانبية | قد تصطدم الشفة الثانية بالثقب أو القالب أو الإطار | استخدم أدوات معقوفة وقم بمحاكاة انحناء الإغلاق |
| العبوات الكهربائية وصناديق الخزانات | ارتفاع الفتح العالي والشوط الأطول والفحص الدقيق للحلق | يمكن للجدران المشكلة أن تحبس الجزء أثناء الإزالة | حدد ارتفاع الجزء وعمق الصندوق وتسلسل الانحناء في الاستفسار |
| إطارات الأبواب المعدنية | عمق الحلق، وتخليص الأدوات، والوصول إلى المصد الخلفي | تحتاج الملفات الشخصية الطويلة إلى مساحة خلف الأدوات وفوقها | اطلب برنامج عينة إطار الباب قبل الشحن |
| خلية الانحناء الروبوتية | ارتفاع الفتح الإضافي ومساحة التأرجح ومساحة القابض | يمكن أن يتصادم مسار الروبوت حتى عندما يكون الانحناء اليدوي مناسبًا | تحقق من وصول الروبوت وتوجيه المقبض وحراسة الماكينة معًا |
خيارات الأدوات التي تغير متطلبات التخليص
التخليص ليس مجرد مسألة إطار الآلة. يمكن للأدوات أن تجعل الجزء الصعب ممكنًا أو مستحيلًا. قد تؤدي اللكمة المعقوفة إلى مسح شفة الإرجاع، ولكنها غالبًا ما تكون أطول من اللكمة المستقيمة. يوفر قالب V الضيق حوافًا قصيرة، ولكنه يغير عمق الانحناء والحمولة والدعم الجزئي. تساعد الأدوات المجزأة الصناديق على الدخول والخروج، ولكن يجب أن تظل مناسبة لارتفاع الفتح المتاح.
عند مقارنة عروض أسعار الماكينات، اطلب الارتفاعات الدقيقة للثقب والقالب والمشبك والمحول. يمكن لجهازين لهما نفس ارتفاع الفتح الاسمي أن يعملا بشكل مختلف إذا كان أحد الاقتباس يتضمن مشابك سريعة منخفضة المستوى والآخر يتطلب محولات طويلة.

- لكمة معقوفة: تعمل على تحسين خلوص شفة الإرجاع ولكنها قد تزيد من ارتفاع الأدوات.
- الأدوات المقسمة: تسمح بإزالة أجزاء الصندوق والمقلاة من مجموعة الأدوات.
- أدوات الحاشية: تحتاج إلى ارتفاع مفتوح وشوط للثني المسبق والتسطيح في خطوتين.
- قوالب على شكل حرف V عميقة: يمكن أن تتطلب المزيد من حركة الكبش وتغيير زاوية إزالة الجزء.
- المشابك والحوامل السريعة: توفر وقت الإعداد ولكنها تستهلك جزءًا من الارتفاع المفتوح.
محاكاة CNC: أفضل طريقة لإثبات التخليص
بالنسبة للأجزاء المعقدة، لا تعتمد فقط على جدول المواصفات الثابتة. يمكن لمحاكاة CNC والبرمجة دون اتصال بالإنترنت إظهار ما إذا كان تسلسل الانحناء وهندسة الأداة وموضع المصد الخلفي ودوران الأجزاء يؤدي إلى حدوث تصادم. وهذا مهم بشكل خاص للألواح المغلقة وإطارات الأبواب وأعمال الإنتاج المتكررة ذات الفراغات باهظة الثمن.
اطلب من المورد إثبات جزء تمثيلي واحد على الأقل قبل الشحن. يجب أن تتضمن المحاكاة أشكالًا حقيقية للثقب والقالب، وارتفاع المشبك، وأصابع القياس الخلفي، وهندسة الإطار الجانبي، ومسار إزالة الجزء النهائي. لا تعد صورة 3D العامة كافية إذا لم تستخدم الشكل الهندسي للجهاز الذي تم شراؤه.
قائمة مراجعة المشتري لعمق الحلق وارتفاع الفتح والشوط
استخدم قائمة المراجعة هذه قبل الموافقة على عرض أسعار مكبس الثني CNC. إنه يحول التخليص إلى متطلب شراء ملموس بدلاً من مفاجأة ما بعد التثبيت.
- إرسال رسومات الأجزاء النهائية، وليس فقط سمك المادة وطول الانحناء.
- ضع علامة على أعمق عودة للوحة وأطول شفة وارتفاع الصندوق المغلق وأي وجه تجميلي لا يمكن خدشه.
- اسأل عن عمق الحلق المذكور، وارتفاع الفتح، والشوط، والمسافة بين الإطارات الجانبية وارتفاع الطاولة.
- اطلب الارتفاع الدقيق لمجموعة الأدوات، بما في ذلك المشابك والحاملات والمحولات.
- اطلب من المورد تأكيد إدخال الجزء وتسلسل الانحناء ونقاط الاصطدام وإزالة الجزء النهائي.
- بالنسبة للصناديق والمرفقات، اطلب توصيات الأدوات المعقوفة أو المجزأة مع عرض أسعار الماكينة.
- بالنسبة للألواح الكبيرة، تأكد من أذرع الدعم الأمامية أو متابعي الألواح أو التعامل الآلي قبل مقارنة الأسعار.
- احتفظ بملاحظات التخليص في ورقة الإعداد حتى لا تعتمد الأوامر المتكررة على ذاكرة المشغل.
الأخطاء الشائعة عند مقارنة خلوص مكبس الثني
- الشراء بالحمولة والطول فقط، ثم اكتشاف الجزء يصل إلى الإطار.
- مقارنة أرقام ارتفاع الفتح دون طرح الأدوات والمشابك والمحولات.
- بافتراض أن الآلة الأطول لديها تلقائيًا ما يكفي من الضربات لكل مجموعة أدوات.
- تجاهل إزالة الجزء النهائي؛ قد يكون الانحناء ممكنًا ولكن الجزء قد يكون محاصرًا.
- اختيار الأدوات بعد شراء الماكينة بدلاً من فحص مجموعة الأدوات أثناء عرض الأسعار.
- متناسين أن الانحناء الآلي يحتاج إلى تصريح للقابض، وليس فقط للصفائح المعدنية.
أدلة مفيدة ذات صلة
للحصول على معلومات أساسية إضافية عن الارتفاع المفتوح وقياس الشوط، راجع دليل أداة ويلسون على مكبس الثني المفتوحة للارتفاع والسكتة. بالنسبة لمصطلحات التشكيل العامة، تعتبر نظرة عامة على الفرامل المعدنية مرجعًا مفيدًا.
بالنسبة لموضوعات Rucheng ذات الصلة، اقرأ دليل تسلسل الانحناء، دليل أدوات ضغط مكبس الثني، دليل المصد الخلفي، دليل الدقة والتسامح ودليل أسعار مكبس الثني باستخدام الحاسب الآلي.
اضغط على الأسئلة الشائعة حول عمق حنجرة مكبس الثني وارتفاع الفتح والشوط
ما هو عمق الحلق مكبس الثني؟
عمق حنجرة مكبس الثني هو المسافة من الخط المركزي للأدوات إلى الجزء الخلفي من فتحة الإطار الجانبي. إنه يتحكم في المدى الذي يمكن أن تمر به الورقة أو اللوحة أو شفة الإرجاع خلف خط الانحناء قبل أن تصل إلى الإطار.
ما هو الفرق بين ارتفاع الفتح والشوط على مكبس الثني؟
ارتفاع الفتح هو الحد الأقصى للمساحة الرأسية المفتوحة بين منطقة المكبس/حامل الأدوات والسرير عندما تكون الماكينة مفتوحة. الشوط هي مقدار انتقال الكبش من الوضع المفتوح إلى الوضع المغلق. يتحكم ارتفاع الفتح في المساحة المتاحة؛ الشوط تتحكم في الحركة المتاحة.
لماذا لا يزال من الممكن أن تتعطل مكبس الثني ذات الحمولة العالية في الصناديق العميقة؟
توفر الحمولة قوة الانحناء فقط. قد يستمر اصطدام الصندوق العميق بالإطار أو الثقب أو القالب أو المشابك أو المصد الخلفي، أو قد يكون من المستحيل إزالته بعد الثني. غالبًا ما تحتاج الصناديق العميقة إلى مزيد من عمق الحلق وارتفاع الفتح العالي والشوط الأطول والأدوات المجزأة أو المعقوفة.
ما مقدار عمق الحلق الذي أحتاجه لمكبس الثني؟
يعتمد عمق الحلق المطلوب على أعمق منطقة عودة أو لوحة يجب أن تمر خلف الخط المركزي للأدوات. بالنسبة للأقواس البسيطة، قد يكون الحلق القياسي كافيًا. بالنسبة للحاويات والصواني وإطارات الأبواب والألواح العميقة، أرسل الرسومات إلى المورد واطلب تسلسل الانحناء وفحص الاصطدام.
هل تؤثر الأدوات على ضغط ارتفاع الفتح؟
نعم. ارتفاع الثقب وارتفاع القالب والحاملات والمحولات والمشابك السريعة كلها تستهلك ارتفاع الفتح. الفتحة القابلة للاستخدام للجزء هي ضوء نهار الماكينة مطروحًا منه مجموعة الأدوات والمساحة اللازمة للإدخال والإزالة بشكل آمن.
هل يجب أن أختار الحلق الممتد أو ارتفاع الفتح العالي أولاً؟
اختر بناءً على اتجاه الاصطدام. إذا وصل الجزء إلى الإطار الخلفي، فأنت بحاجة إلى مزيد من عمق الحلق أو تسلسل مختلف. إذا لم يتمكن الجزء من الدخول أو التدوير أو الخروج عموديًا، فستحتاج إلى مزيد من ارتفاع الفتح أو أدوات مختلفة أو ضربة أطول. تحتاج العديد من وظائف الصناديق والحاويات إلى كليهما.
الخلاصة: التخليص هو قدرة إنتاجية، وليس مواصفات ثانوية
اضغط على عمق حنجرة مكبس الثني وارتفاع الفتح والشوط ليست تفاصيل ثانوية. وهي تحدد نافذة العمل الفعلية للجهاز. بالنسبة للفلنجات المسطحة البسيطة، قد يكون الخلوص القياسي كافيًا؛ بالنسبة للصناديق العميقة والعائدات المرتفعة وإطارات الأبواب وألواح التغليف، يمكن للتخليص أن يقرر ما إذا كانت المهمة مربحة أم مستحيلة.
إذا كنت تختار مكبس الثني CNC للأجزاء المعقدة، فأرسل إلى Rucheng رسوماتك وتسلسل الانحناء وسمك المادة وارتفاعات الحافة والأدوات المتوقعة. يمكن لمهندسينا التحقق من عمق الحلق، وارتفاع الفتح، والشوط، والمصد الخلفي، والأدوات، وخيارات الدعم قبل الالتزام بالآلة.
اطلب مراجعة خلوص مكبس الثنيمراجع اختيار مكبس الثني والإنتاج
قارن بين مجموعة آلات مكبس الثني Rucheng الكاملة قبل اختيار خيارات الحمولة وطول العمل ووحدة التحكم والأدوات والأتمتة.
- مكبس الثني CNC الكهروهيدروليكية للثني عالي الدقة.
- مكبس الثني الترادفية للأجزاء الطويلة والأعمدة والألواح والأعمال الهيكلية.
- حساب حمولة مكبس الثني, اختيار الأدوات و اختيار وحدة التحكم المساعدة في تأكيد المواصفات النهائية.
- للتحضير الفارغ قبل الثني، قارن بآلات القطع بليزر الألياف وقم بتخطيط سير عمل القطع إلى الثني معًا.