
معايرة مكبس الثني هي عملية فحص وتصحيح الماكينة ووحدة التحكم ونظام الأدوات بحيث تظل زاوية الانحناء وطول الحافة والاستقامة والتكرار ضمن حدود التسامح. يجب أن يغطي الروتين العملي لمعايرة مكبس الثني باستخدام الحاسب الآلي توازي الكبش، ومزامنة Y1/Y2، ومواضع المصد الخلفي، وتعويض الانحراف، وقيم مكتبة الأدوات، وتصحيح الزاوية، والفحص الأولي.
تعتمد أهداف الدقة على كل من اختيار الماكينة ونظام الإعداد. قارن القاعدة اضغط على خيارات آلة مكبس الثنيتشخيص أخطاء الزاوية باستخدام اضغط على دليل مشكلة زاوية مكبس الثني، تحقق من الحمولة وفتح القالب باستخدام دليل حساب القوة، تأكيد افتراضات النمط المسطح في دليل بدل الانحناء، وحماية الأبعاد مع دليل تسلسل الانحناء.
ما هي دقة مكبس الثني؟
دقة مكبس الثني ليست رقمًا واحدًا. وهي تتضمن دقة زاوية الانحناء، ودقة أبعاد الحافة، والاستقامة على طول خط الانحناء، والتكرار من جزء إلى آخر، والقدرة على الاحتفاظ بنفس النتيجة بعد تغيير الأداة، أو تغيير مجموعة المواد، أو فترات الإنتاج الطويلة.
يمكن أن يكون لمكبس الثني موضع دقيق للمكبس ولا تزال تصنع أجزاء غير دقيقة إذا تم تآكل الأدوات، أو كانت فتحة القالب على شكل حرف V خاطئة، أو لم تتم معايرة المصد الخلفي، أو عادت المادة إلى الخلف أكثر من المتوقع. وبالتالي فإن دقة الانحناء الجيدة هي نتيجة للعملية، وليست مجرد مواصفات للآلة.
أهداف التسامح النموذجية للضغط على مكبس الثني
يعتمد التسامح الصحيح على حجم الجزء وسمك المادة وطول الانحناء والأدوات وما إذا كان الجزء تجميليًا أو هيكليًا أو مُجمَّعًا بمكونات أخرى. استخدم القيم التالية كنقاط بداية عملية لثني الهواء على مكبس الثني الهيدروليكي CNC التي يتم صيانتها جيدًا.
| البند التسامح | الهدف المشترك | الهدف الدقيق | نقطة التحكم الرئيسية |
|---|---|---|---|
| زاوية الانحناء | +/-1.0 درجة | +/-0.3-0.5 درجة | مادة الزنبرك الخلفي وزاوية الأداة وتعويض الانحراف وتصحيح الزاوية |
| طول شفة | +/-0.5-1.0 ملم | +/-0.2-0.5 ملم | معايرة المصد الخلفي والحجم الفارغ وخصم الانحناء وتحديد موضع المشغل |
| الاستقامة عبر الانحناء | 0.5-1.5 ملم على مسافة 3 م | 0.3-0.8 ملم على مسافة 3 م | تعويض الانحراف ومحاذاة الأداة وانحراف السرير والإجهاد المادي |
| التكرار من جزء إلى جزء | +/-0.5 ملم أو +/-0.5 درجة | +/- 0.2 ملم أو +/- 0.3 درجة | التحكم في برنامج CNC والتثبيت والقياس والموافقة على القطعة الأولى |
العوامل الرئيسية التي تؤثر على دقة الانحناء
تأتي معظم مشكلات الدقة من عدد صغير من الأسباب المتكررة. إذا كانت نفس المهمة تنتج زوايا مختلفة عبر طول الانحناء، فتحقق من تعويض الانحراف ومحاذاة الأداة أولاً. إذا كانت الزاوية متسقة ولكنها خاطئة، فتحقق من الزنبرك الخلفي وسمك المادة واختيار الأدوات وقيمة تصحيح CNC. إذا تغير طول الحافة، تحقق من المصد الخلفي والحجم الفارغ وتسلسل الانحناء.
- اختلاف سُمك المادة: يمكن أن يؤدي تغيير السُمك بمقدار 0.1 مم إلى تغيير نصف قطر الانحناء والظهر الزنبركي وطول الحافة النهائية.
- درجة المادة واتجاه التدحرج: الفولاذ المقاوم للصدأ والألومنيوم والفولاذ عالي القوة زنبرك خلفي أكثر من الفولاذ الطري.
- فتحة القالب V: تعمل القوالب الضيقة على زيادة الحمولة وجعل نصف قطر أصغر؛ تعمل القوالب الأوسع على تقليل الحمولة ولكنها تزيد من نصف القطر وإزاحة الشفة.
- حالة التخريم والقالب: أكتاف مهترئة وأطراف ثقب تالفة وأدوات مجزأة غير متطابقة تؤدي إلى اختلاف في الزاوية.
- معايرة المصد الخلفي: تؤثر مواضع المحور X أو R أو Z غير الصحيحة بشكل مباشر على طول الحافة وتربيع الجزء.
- انحراف الآلة: تحتاج الانحناءات الطويلة إلى تعويض الانحراف صحيح حتى لا ينحني منتصف الجزء.
قائمة مراجعة معايرة مكبس الثني باستخدام الحاسب الآلي
استخدم قائمة المراجعة هذه عندما يتم تركيب مكبس الثني CNC حديثًا، أو نقلها إلى أساس جديد، أو إصلاحها بعد الاصطدام، أو عند حدوث أخطاء متكررة في الزاوية والشفة. يجب أن تتم المعايرة بترتيب خاضع للرقابة بحيث لا يؤدي أي إعداد خاطئ إلى إخفاء مشكلة أخرى.
| عنصر المعايرة | ما يجب التحقق منه | لماذا يهم | متى يتم التحقق |
|---|---|---|---|
| توازي ذاكرة الوصول العشوائي وتزامن Y1/Y2 | مواضع ذاكرة الوصول العشوائي اليسرى واليمنى، ردود فعل المقياس الخطي، عمق الضرب المتكرر | يمنع اختلاف الزاوية اليمنى واليسرى والأجزاء الملتوية. | التركيب، الخدمة السنوية، بعد العمل الهيدروليكي أو المحوري. |
| معايرة المصد الخلفي X/R/Z | موضع إصبع التوقف الفعلي مقابل الموضع المعروض باستخدام الحاسب الآلي | يتحكم في طول الحافة وانحناءات الخطوة وتربيع الأجزاء. | شهريا، بعد الاصطدام، بعد توقف استبدال الإصبع. |
| معايرة تعويض الانحراف | الزاوية على اليسار والوسط واليمين على منعطف اختبار كامل الطول | يصحح انحراف السرير والكبش على الأجزاء الطويلة. | قبل الألواح الطويلة أو الخزانات أو الأعمدة أو أعمال الثني الثقيلة. |
| معايرة مكتبة الأدوات | ارتفاع الثقب، وارتفاع القالب، وفتحة على شكل حرف V، ونصف قطر الثقب، ومقاعد الأدوات المجزأة | تغير بيانات الأداة الخاطئة ارتفاع الإغلاق ونصف قطر الانحناء والزاوية النهائية. | بعد الأدوات الجديدة، يتم إصلاح الأداة أو تغيير موضع الأداة. |
| جدول تصحيح الزوايا | زاوية القطعة الأولى الفعلية مقابل الزاوية المبرمجة حسب المواد والأدوات | يخزن تصحيح Springback لتكرار الإنتاج. | كل دفعة من المواد وبعد تغيير الأدوات. |
| الضغط الهيدروليكي ودرجة حرارة الزيت | ضغط النظام ومستوى الزيت وحالة الفلتر وسلوك الإحماء | الضغط ودرجة الحرارة غير المستقرة يمكن أن تغير استجابة الكبش. | شهريًا أو عندما تنجرف الزوايا خلال فترات طويلة. |
اضغط على إجراء معايرة مكبس الثني
يجب أن ينتقل إجراء المعايرة البسيط من المرجع الميكانيكي إلى تصحيح CNC. إذا لم يكن الجهاز مربعًا ميكانيكيًا، فإن تصحيح البرنامج لن يؤدي إلا إلى إخفاء المشكلة مؤقتًا.
- قم بتنظيف وفحص خط الأدوات: قم بإزالة الحطام من السرير والمشابك وحامل المثقاب وأسطح الجلوس.
- التحقق من بيانات الأداة: يؤكد على ارتفاع التثقيب وارتفاع القالب وفتح القالب على شكل V ونصف قطر التثقيب في مكتبة أدوات التحكم.
- قم بالإشارة إلى جميع المحاور: home Y1/Y2 وX وR وZ قبل قياس الإزاحات.
- التحقق من موضع المصد الخلفي: قارن مواضع الإصبع الفعلية مع مواضع X/R/Z المبرمجة باستخدام كتلة قياس معايرة أو أداة قياس.
- قم بتشغيل اختبار الانحناء المستقيم: يستخدم مواد معروفة، وقياس الزاوية وطول الحافة، ثم قم بتصحيح برنامج CNC فقط بعد اجتياز اختبارات الأدوات والمقياس.
- قياس انحراف الانحناء الطويل: تحقق من الزوايا اليسرى والوسطى واليمنى، ثم اضبط تعويض الانحراف بدلاً من تغيير عمق الكبش فقط.
- قم بتوثيق النتيجة: تسجيل مادة ، والسمك، والأدوات، وفتح القالب، وتصحيح الزاوية، وقيمة تعويض الانحراف، وملاحظات المشغل للمهام المتكررة.
تردد المعايرة لمحلات الإنتاج
| الفاصل الزمني | أعمال المعايرة | الزناد |
|---|---|---|
| يوميا أو قبل الوظائف الحرجة | مقعد الأداة، زاوية القطعة الأولى، طول شفة القطعة الأولى ووظيفة جهاز الأمان | الأجزاء الدقيقة والألواح المرئية والأعمال المصنوعة من الفولاذ المقاوم للصدأ أو الألومنيوم. |
| شهرياً | دقة المصد الخلفي وفحص الضغط الهيدروليكي والمشابك وحالة الأداة الشائعة | الإنتاج المنتظم أو عندما تنجرف أبعاد الشفة. |
| ربع سنوياً | تكرار المحور Y، واختبار تعويض الانحراف، وإيقاف محاذاة الإصبع، ومراجعة سجل الصيانة | المحلات التجارية ذات الحجم الكبير أو التشغيل متعدد النوبات. |
| سنوياً | محاذاة الماكينة بالكامل، والنسخ الاحتياطي لوحدة التحكم، والفحص الهيدروليكي، وتقرير الدقة الكامل | الخدمة الوقائية أو متطلبات التدقيق أو مراقبة جودة عملاء التصدير. |
| على الفور | فحص المعايرة الكاملة بعد الاصطدام أو نقل الماكينة أو تغيير الأساس أو إصلاح الأسطوانة أو خدمة المحور | أي حدث يمكنه تغيير هندسة الآلة أو مرجع المحور. |
كيفية تحسين دقة زاوية الانحناء
تبدأ دقة زاوية الانحناء بالإعداد الصحيح للأدوات والمواد. استخدم فتحة القالب V الصحيحة، وأدخل سمك المادة الفعلي في وحدة التحكم وقم بتشغيل الانحناء الأول قبل الموافقة على الإنتاج. بالنسبة لثني الهواء، توقع الارتداد والتعويض في برنامج CNC بدلاً من إجبار المادة بحمولة زائدة.
في الأجزاء الطويلة، غالبًا ما يظهر خطأ الزاوية كزاوية مركزية تختلف عن الطرفين. وهذا يعني عادةً أن الماكينة تحتاج إلى تصحيح تعويض الانحراف، أو فحص موضع الأداة، أو ضبط التزامن الهيدروليكي. يساعد نظام تعويض الانحراف CNC الكبش والسرير والأدوات على تعويض الانحراف أثناء الانحناء.
- قياس المادة الفعلية: استخدم الفرجار أو الميكرومتر بدلاً من الاعتماد فقط على السُمك الاسمي.
- حدد فتحة القالب على شكل V: ابدأ بسُمك مادة يبلغ حوالي 8x لثني الهواء العادي من الفولاذ الطري، ثم اضبط نصف القطر والحمولة وطول الحافة.
- قم بإجراء انحناء القطعة الأولى: قم بقياس الزاوية بعد الارتداد الخلفي، ثم أدخل التصحيح في وحدة التحكم CNC.
- تحقق من كلا الطرفين والمركز: إذا كان المركز مختلفًا، فاضبط تعويض الانحراف بدلاً من تغيير البرنامج بأكمله.
- قفل الإعداد: أدوات التسجيل وفتح القالب ومجموعة المواد وقيمة التصحيح ونتيجة الفحص للطلبات المتكررة.
كيفية التحكم في طول الحافة ودقة المصد الخلفي
تعتمد دقة طول الحافة على الحجم الفارغ وخصم الانحناء وموضع المصد الخلفي والاتصال الجزئي وتسلسل الانحناء. حتى المصد الخلفي الدقيق باستخدام الحاسب الآلي لا يمكنه إصلاح الجزء الذي تم قطعه بشكل خاطئ أو دفعه باتجاه الإصبع بزاوية.
بالنسبة للفلنجات القصيرة، تأكد من أن الحافة يمكن أن تصل بأمان إلى أصابع المصد الخلفي. بالنسبة للفلنجات الطويلة، تأكد من عدم اصطدام الجزء بالأدوات أو المشابك أو إطار الماكينة أثناء تسلسل الانحناء. بالنسبة لأجزاء الصندوق والحاوية، قم بمحاكاة التسلسل قبل قطع الدفعة الكاملة.
| مشكلة | السبب المحتمل | تصحيح |
|---|---|---|
| شفة قصيرة جدًا أو طويلة جدًا في جميع الأجزاء | قيمة خاطئة للمحور السيني، أو خصم انحناء خاطئ، أو خطأ في الحجم الفارغ | تحقق من النمط المسطح، وقم بمعايرة المصد الخلفي وتصحيح برنامج CNC |
| تتغير الشفة من جزء إلى آخر | اتصال غير متناسق بالمشغل أو توقف المواد غير المستقر | استخدم أصابع القياس المناسبة وأذرع الدعم وتحديد المواقع القابلة للتكرار |
| تختلف أطوال الحافة اليسرى واليمنى | الجزء غير مربع بالنسبة للمقياس أو أصابع Z غير محاذية | قم بتربيع الفراغ ومحاذاة أصابع القياس وفحص دقة القص أو القطع بالليزر |
| الانحناءات اللاحقة تغير الأبعاد السابقة | تسلسل الانحناء الخاطئ أو الاصطدام أثناء التشكيل | أعد ترتيب تسلسل الانحناء وتحقق من خلال جزء العينة |
تعويض الانحراف والانحراف ودقة الانحناء الطويل
عندما تنحني مكبس الثني الضاغطة جزءًا طويلًا، فإن الكبش والسرير ينحرفان تحت الحمل. بدون تعويض الانحراف، قد تنحني الأطراف أكثر من المركز، مما يترك زوايا غير متناسقة على طول خط الانحناء. يعد هذا أحد الأسباب الأكثر شيوعًا لفشل فحص الخزانات الكهربائية الطويلة والأبواب والألواح والأجزاء الهيكلية.
يستخدم تعويض الانحراف الميكانيكي أسافين قابلة للتعديل للتعويض عن انحراف السرير. يقوم تعويض الانحراف الهيدروليكي أو CNC بضبط التعويض من خلال وحدة التحكم. بالنسبة للانحناءات الطويلة المتكررة، يكون تكرار تعويض الانحراف باستخدام الحاسب الآلي أسهل لأن المشغل يمكنه تخزين التصحيح مع البرنامج.

طريقة التفتيش: ما يجب قياسه قبل الإنتاج
يعتبر روتين الفحص الجيد أسرع من إعادة عمل دفعة كاملة. قم بقياس القطعة الأولى، وسجل التصحيح وافحصها مرة أخرى بعد تغيير الأداة، أو تغيير كمية المواد، أو عمليات التشغيل الطويلة. بالنسبة للعمل الدقيق، يجب أن يشمل الفحص الزاوية وطول الحافة واستقامة خط الانحناء وتربيع الجزء وعلامات السطح.
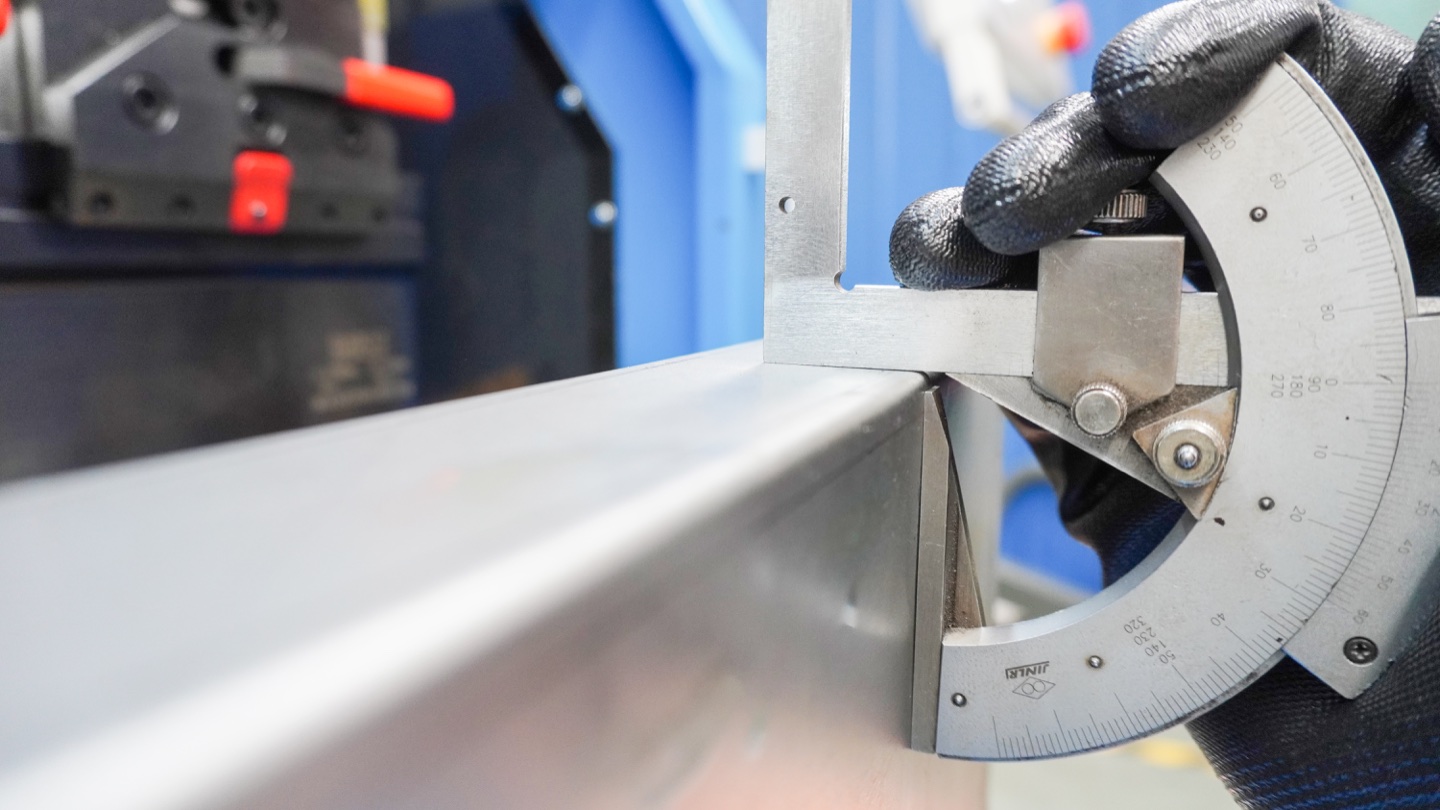
- الزاوية: استخدم مقياس زاوية رقمي أو منقلة على كلا الطرفين ومركز الانحناءات الطويلة.
- طول الشفة: قم بالقياس من المسند الصحيح، وليس من نتوء أو حافة غير متناسقة.
- الاستقامة: استخدم حافة مستقيمة أو CMM للألواح الطويلة والحراس والأبواب المغلقة.
- المربع: تحقق من الأبعاد القطرية على أجزاء الصندوق والصينية والإطار.
- جودة السطح: افحص الأجزاء المصنوعة من الفولاذ المقاوم للصدأ والألمنيوم والأجزاء المطلية بحثًا عن علامات الأداة قبل إطلاق الإنتاج.
ميزات الماكينة التي تساعد في الحفاظ على التفاوتات المسموح بها
يمكن لمكبس الثني الأساسية أن تصنع أجزاء دقيقة من خلال الإعداد الماهر، ولكن الإنتاج الدقيق يكون أسهل عندما تحتوي الماكينة على مزامنة CNC، ومقياس خلفي موثوق، وتعويض الانحراف، وتثبيت ثابت للأدوات، وتخزين واضح للبرنامج. الهدف هو إزالة اختلاف عامل التشغيل من المهام المتكررة.
| ميزة | لماذا يهم | أفضل ملاءمة |
|---|---|---|
| Y1/Y2 التزامن الهيدروليكي باستخدام الحاسب الآلي | يحافظ على توازي الكبش ويحسن اتساق الزاوية | الصفائح المعدنية الدقيقة العامة والإنتاج المختلط |
| محاور القياس الخلفي X/R/Z | يحسن وضع الحافة والانحناءات المرحلية والأجزاء البعيدة عن المركز | الخزانات والمرفقات والأقواس والأجزاء المعقدة |
| تعويض الانحراف CNC | يعوض انحراف الانحناء الطويل ويخزن قيم التصحيح | الألواح الطويلة والأبواب وواقيات الماكينات والأجزاء الهيكلية |
| لقط سريع والأدوات مجزأة | يقلل من خطأ الإعداد ويحسن إمكانية تكرار جلوس الأداة | متاجر عالية المزيج وتغييرات متكررة في الأدوات |
| مكتبة البرامج والأدوات دون اتصال بالإنترنت | يتحكم في تسلسل الانحناء واختيار الأدوات وإعداد أمر التكرار | مصانع بها العديد من أرقام الأجزاء والدفعات المتكررة |
قائمة مراجعة المشتري لأعمال مكبس الثني الحساسة للدقة
عند شراء مكبس الثني من أجل ثني دقيق، لا تقارن فقط الحمولة وطول الانحناء. اسأل كيف يتحكم المورد في مزامنة ذاكرة الوصول العشوائي، وتعويض الانحراف، ودقة القياس الخلفي، وتثبيت الأداة، وتصحيح وحدة التحكم، ومعايرة ما بعد البيع. السؤال الحقيقي هو ما إذا كانت الماكينة قادرة على الحفاظ على تسامح الجزء الخاص بك بشكل متكرر مع المواد الخاصة بك وأطوال الانحناء.
- شارك عينات الرسومات مع التفاوتات المستهدفة، وليس فقط سمك المادة وطولها.
- تأكد من حمولة الماكينة بهامش أمان لأصغر فتحة على شكل حرف V.
- حدد عدد محاور القياس الخلفي اللازمة لأشكال الأجزاء الخاصة بك.
- اختر تعويض الانحراف CNC للانحناءات الطويلة أو الألواح الثقيلة أو الأعمال عالية التكرار.
- اطلب إجراء اختبار الانحناء باستخدام المادة الخاصة بك أو بسمك ودرجة مماثلة.
- اطلب إرشادات المعايرة ودعم قطع الغيار والتدريب على وحدة التحكم.
أضف سجل مقطع للقطع المنحنية متعددة الخطوات
قد تصل قطعة مشكلة بثنيات صغيرة إلى زاوية القوس الكلية المطلوبة دون مطابقة المحيط أو مواضع النهايات. افصل فحص الزوايا عن فحص المقطع في سجل القطعة الأولى. حدد إصدار الرسم وسطح المرجع الداخلي أو الخارجي ومحاذاته ومقاطع القياس على طول الثني وما إذا كان الفحص بإسناد حر أو بقيد محدد. استخدم معايير الرسم؛ أمثلة السماحيات العامة أعلاه لا تعرف سماحية مقطع قطعة منحنية.
سجل طريقة القالب أو القياس الإحداثي المتفق عليها والانتقالات المماسة والأوجه المحلية والنهايات والالتواء والآثار المرئية. احفظ تعريف المادة والسمك الفعلي وتجميع الأدوات الكامل وإصدار البرنامج مع النتائج. تغيير المسافة أو المادة يستلزم مراجعة الفحوص المتأثرة. يساعد حساب فجوة الوتر المثالية في الدليل المرتبط على مقارنة التوزيعات، لكنه يستبعد الارتداد المرن وأخطاء الموضع ولا يشهد على دقة الماكينة.
أخطاء الدقة الشائعة التي يجب تجنبها
- استخدام سمك المادة الاسمي في برنامج CNC عندما تكون الورقة الفعلية مختلفة.
- تغيير فتحة القالب على شكل حرف V دون إعادة حساب بدل الانحناء ونصف القطر والحمولة.
- قياس طرف واحد فقط من الانحناء الطويل وخطأ الزاوية المركزية المفقودة.
- استخدام الأدوات المجزأة البالية أو غير المتطابقة للأجزاء التجميلية أو شديدة التحمل.
- تخطي الموافقة على القطعة الأولى بعد تغيير الكثير من المواد.
- محاولة إصلاح كل مشكلة زاوية بعمق الكبش بدلاً من التحقق من تعويض الانحراف والأدوات.
مراجع فنية مفيدة
يعد توجيه مكبس الثني الذي يعمل بالطاقة OSHA مفيدًا عند تحديد إجراءات الفحص والتشغيل الآمنة حول نقطة التشغيل. مراجع مكابح الصفائح المعدنية تشرح مبدأ التشكيل الأساسي وأنواع الماكينات.
بالنسبة لموضوعات إعداد أرضية المتجر ذات الصلة، راجع أدلة Rucheng حول ضغط تعويض الانحراف مكبس الثني، مقاييس الضغط الخلفية لمكبس الثني، أدوات مكبس الثني وبدل الانحناء وعامل K.
اضغط على الأسئلة الشائعة حول دقة مكبس الثني
ما هي دقة زاوية مكبس الثني الجيدة؟
بالنسبة للعديد من وظائف مكبس الثني باستخدام الحاسب الآلي، تبلغ دقة الزاوية الجيدة حوالي +/- 0.5 درجة بعد تصحيح القطعة الأولى. قد تستهدف المهام الدقيقة +/- 0.3 درجة، لكن النتيجة تعتمد على اختلاف المواد والأدوات وتعويض الانحراف وطول الانحناء وطريقة الفحص.
ما الذي يجب تضمينه في معايرة مكبس الثني؟
يجب أن تتضمن معايرة مكبس الثني توازي الكبش، ومزامنة Y1/Y2، ومواضع المصد الخلفي X/R/Z، وتعويض الانحراف، وارتفاع مكتبة الأدوات وقيم نصف القطر، وتصحيح زاوية CNC، وفحوصات جهاز الأمان، وثنيات اختبار القطعة الأولى.
كم مرة يجب معايرة مكبس الثني CNC؟
تحقق من العناصر البسيطة مثل موضع الأدوات وزاوية القطعة الأولى يوميًا، وتحقق من دقة المصد الخلفي والشفة شهريًا أو قبل المهام الحرجة، وقم بإجراء معايرة كاملة للماكينة سنويًا أو بعد النقل أو الاصطدام أو الخدمة الهيدروليكية أو إصلاح المحور.
ما هو التسامح الذي يمكن أن تتحمله مكبس الثني على طول الحافة؟
عادةً ما تحمل مكبس الثني CNC المعدة جيدًا +/- 0.2-0.5 مم دقة الشفة على الأجزاء المناسبة عندما يتم التحكم في الحجم الفارغ والمصد الخلفي وخصم الانحناء. قد تحتاج الأجزاء الأكبر حجمًا والفلنجات القصيرة وأسطح القياس غير المستقرة إلى تفاوتات أوسع.
لماذا تختلف زوايا الانحناء عند المركز والأطراف؟
عادةً ما تشير زوايا المركز والنهاية المختلفة إلى انحراف الماكينة أو تعويض الانحراف غير الصحيح أو مشكلات محاذاة الأداة أو سلوك المواد غير المتساوي. تحقق من الزاوية عند كلا الطرفين والوسط، ثم اضبط تعويض الانحراف بدلاً من تغيير عمق الكبش فقط.
هل تضمن وحدة التحكم CNC الانحناءات الدقيقة؟
لا، تعمل وحدة التحكم CNC على تحسين التكرار وتخزين قيم التصحيح، ولكن الانحناء الدقيق لا يزال يتطلب الأدوات الصحيحة، وسمك المادة الحقيقي، ومعايرة المصد الخلفي، وتعويض الانحراف، وتسلسل الانحناء الجيد وفحص القطعة الأولى.
كم مرة يجب معايرة المصد الخلفي لمكبس الثني؟
يجب التحقق من معايرة المصد الخلفي أثناء الصيانة المجدولة، وبعد الاصطدامات، وبعد خدمة المحور، وعندما تنحرف أبعاد الحافة دون تغيير واضح في البرنامج. غالبًا ما تتحقق المتاجر عالية الدقة من المناصب الرئيسية أسبوعيًا أو قبل المهام المهمة.
ما هو تكوين مكبس الثني الأفضل لعمل التسامح المحكم؟
بالنسبة لأعمال الصفائح المعدنية شديدة التحمل، اختر مكبس الثني الهيدروليكي CNC مع مزامنة Y1/Y2، وتعويض الانحراف CNC، وخيارات المصد الخلفي X/R/Z، وأدوات عالية الجودة ودعم وحدة التحكم لتصحيح الزوايا ومكتبات الأدوات.
الخلاصة: الدقة تأتي من عملية الانحناء بأكملها
يتم التحكم في دقة مكبس الثني من خلال التأثير المشترك لحالة الماكينة، والأدوات، والمواد، وإعداد المصد الخلفي، وتعويض الانحراف، وتسلسل الانحناء والفحص. أفضل المصانع لا تعتمد على رقم آلة واحد؛ يقومون ببناء طريقة إعداد قابلة للتكرار وتسجيلها للدفعات المستقبلية.
إذا كانت الأجزاء الخاصة بك تتطلب زاوية ضيقة أو شفة أو تفاوتات طويلة في الانحناء، فأرسل إلى Rucheng رسوماتك وسمك المادة وطول الانحناء وتحمل الهدف. يمكن لمهندسينا أن يوصيوا بالتكوين المناسب لمكبس الثني CNC وحزمة الأدوات وسير عمل الإعداد لإنتاجك.
اطلب توصية بشأن دقة مكبس الثنيمراجع اختيار مكبس الثني والإنتاج
قارن بين مجموعة آلات مكبس الثني Rucheng الكاملة قبل اختيار خيارات الحمولة وطول العمل ووحدة التحكم والأدوات والأتمتة.
- مكبس الثني CNC الكهروهيدروليكية للثني عالي الدقة.
- مكبس الثني الترادفية للأجزاء الطويلة والأعمدة والألواح والأعمال الهيكلية.
- حساب حمولة مكبس الثني, اختيار الأدوات و اختيار وحدة التحكم المساعدة في تأكيد المواصفات النهائية.
- للتحضير الفارغ قبل الثني، قارن بآلات القطع بليزر الألياف وقم بتخطيط سير عمل القطع إلى الثني معًا.