
حاسبة سماحية الثني
تحديث الحاسبة: 4 نوفمبر 2026
أدخل قيماً محدودة: السماكة والشفتان أكبر من صفر، ونصف القطر غير سالب، والزاوية أكبر من 0 وأقل من 180 درجة.
يجب أن يتجاوز كل بعد خارجي مقدار التراجع الخارجي. تحقق من الزاوية وتعريف الأبعاد.
معامل K خارج نطاق هذا النموذج من 0 إلى 0.5. راجع قياسات الخامة والزاوية ونصف القطر والشفتين؛ لا تجبر النتيجة على الدخول في النطاق.
- سماحية الثني BA
- خصم الثني BD
- التراجع الخارجي OSSB
- معامل K
- طول الخامة المفرودة
لثنية واحدة بنصف قطر ثابت فقط. النتائج تقديرية وليست فحصاً لحمل الأدوات أو قدرة الماكينة. معامل K الابتدائي مثال وليس ضماناً للمادة. تحقق من عينة قبل قص الدفعة؛ تتطلب الحواف المطوية والثنيات المزاحة والمتداخلة تحققاً منفصلاً.
أي أبعاد للشفتين تستخدم في حساب الفرد؟
للأبعاد الخارجية، مد السطحين الخارجيين حتى تقاطعهما الحاد الافتراضي وقس كل شفة حتى تلك النقطة، ثم اطرح BD من مجموعهما. لأبعاد التماس، قس الأجزاء المستقيمة فقط حتى بداية القوس ثم أضف BA. البعد الداخلي حتى زاوية افتراضية ليس طولاً مستقيماً حتى التماس. لا تخلط التعريفات.
الزاوية الداخلية النهائية 135 درجة تعادل دوران ثني 45 درجة. تحول الحاسبة الزاوية قبل تطبيق BA = (pi / 180) x الدوران x (R + K x T). التراجع الخارجي = (R + T) x tan(الدوران / 2)؛ BD = 2 x التراجع - BA.
ثنية واحدة وتعريفان للأبعاد والخامة نفسها
مثال توضيحي: T = 2 mm وR = 2.5 mm وK = 0.33 والدوران 90 درجة تعطي BA = 4.963716 mm والتراجع = 4.5 mm وBD = 4.036284 mm. الأبعاد الخارجية 50 و80 mm تعطي خامة بطول 125.963716 mm. أطوال التماس المستقيمة للقطعة نفسها 45.5 و75.5 mm: المجموع 45.5 + 75.5 + BA يعطي الطول نفسه. إدخال 50 و80 كأطوال تماس يصف قطعة مختلفة.
معايرة معامل K من ثنية تجريبية مقاسة
قس طول الخامة الأصلي والسماكة الفعلية والزاوية النهائية ونصف القطر الداخلي والشفتين بتعريف أبعاد واحد. للأبعاد الخارجية: BA المقاسة = الخامة - A - B + 2 x التراجع. لأطوال التماس: BA المقاسة = الخامة - A - B. ثم K = (BA المقاسة / الدوران بالراديان - R) / T. سجل الأدوات ودفعة المادة واتجاه الدرفلة مع النتيجة. صحح الزاوية النهائية قبل تقييم خطأ طول الفرد.
عند 90 درجة وسماكة 2 mm، يؤدي تغيير K من 0.33 إلى 0.40 إلى تغير سماحية المحور المتعادل نحو 0.220 mm لكل ثنية إذا ثبت نصف القطر. هذه حساسية حسابية وليست ادعاء دقة للماكينة. تحتاج الثنيات المتعددة إلى زوايا وأنصاف أقطار وسماحيات معايرة خاصة بها؛ لا تضرب خصم ثنية واحدة عبر قطعة غير متحقق منها.
الأساس التقني: SOLIDWORKS: K; SOLIDWORKS: BA / BD; Autodesk: K.
بدل ثني مكبس الثني هو طول المادة التي يستهلكها الجزء المنحني من ثني الصفائح المعدنية. العامل K هو النسبة التي تحدد المحور المحايد داخل سمك الورقة، وهو المتغير الرئيسي المستخدم لحساب طول النموذج المسطح الدقيق قبل الثني.
| بحاجة إلى حل | استخدم هذه الصفحة أو الأداة | الإجراء التالي |
|---|---|---|
| صيغة بدل الانحناء | هذا المخطط K-factor والأمثلة العملية | اختر عامل البداية K ونصف القطر وزاوية الانحناء قبل حساب BA |
| آلة حاسبة ذات نمط مسطح | آلة حاسبة لثني مكبس الثني | أدخل السُمك ونصف القطر الداخلي والزاوية وعامل K وأبعاد الحافة للتحقق من الطول المسطح؛ تحقق من الحمولة بشكل منفصل |
| نصف القطر الداخلي والقالب على شكل حرف V | مخطط الحد الأدنى لنصف قطر الانحناء | تأكد مما إذا كان نصف القطر المعطى يتطابق مع فتحة القالب المحددة |
| حمولة الماكينة | حساب حمولة مكبس الثني | تحقق من القوة المطلوبة قبل قفل مسار الأدوات والإنتاج |
| اختيار الجهاز أو الاقتباس | نموذج عرض أسعار مكبس الثني | إرسال الرسومات والمواد وطول الانحناء والتسامح وحجم الإنتاج |
| عندما يظهر الحساب | أفضل ملاءمة للآلة | لماذا يناسب |
|---|---|---|
| أجزاء عالية الدقة مع تغييرات الإعداد المتكررة | مكبس الثني CNC الكهروهيدروليكية | الأفضل للتحكم في الزاوية القابلة للتكرار ودقة المصد الخلفي وجداول الانحناء المخزنة |
| الألواح الطويلة أو الأعمدة أو المكونات الهيكلية | مكبس الثني جنبا إلى جنب | يتعامل مع خطوط الانحناء الطويلة والعمل المتزامن متعدد الآلات |
| لوحة ثقيلة أو وظائف ذات حمولة عالية جدًا | مكبس الثني للخدمة الشاقة | مصممة لاحتياطي القوة الأكبر وأقسام الصفائح المعدنية الثقيلة |
يشرح هذا الدليل بدل الانحناء، وعامل K، وخصم الانحناء، والنكسة الخارجية، وطول النمط المسطح من حيث مكبس الثني العملية. ويوضح أيضًا كيفية نقل قواعد الصفائح المعدنية CAD إلى إنتاج حقيقي عن طريق قياس الجزء الأول وتحديث وحدة التحكم CNC أو طاولة الانحناء.
استخدم هذا الدليل مع اضغط على آلة حاسبة ثني مكبس الثني للتحقق من الأنماط المسطحة، فإن الحد الأدنى لنصف قطر الانحناء الرسم البياني لاختيار قالب V، فإن اضغط على دليل حساب قوة مكبس الثني للحمولة، أساسيات برمجة مكبس الثني باستخدام الحاسب الآلي لإعداد وحدة التحكم، دليل تسلسل الانحناء لترتيب الانحناء، و اضغط على قائمة التحقق من سلامة مكبس الثني قبل إطلاق وظيفة جديدة للإنتاج.
بالنسبة لتخطيط المعدات، قارن مجموعة آلات مكبس الثني Rucheng وأرسل متطلبات المواد والسمك وطول الانحناء والتسامح من خلال نموذج عرض أسعار مكبس الثني.
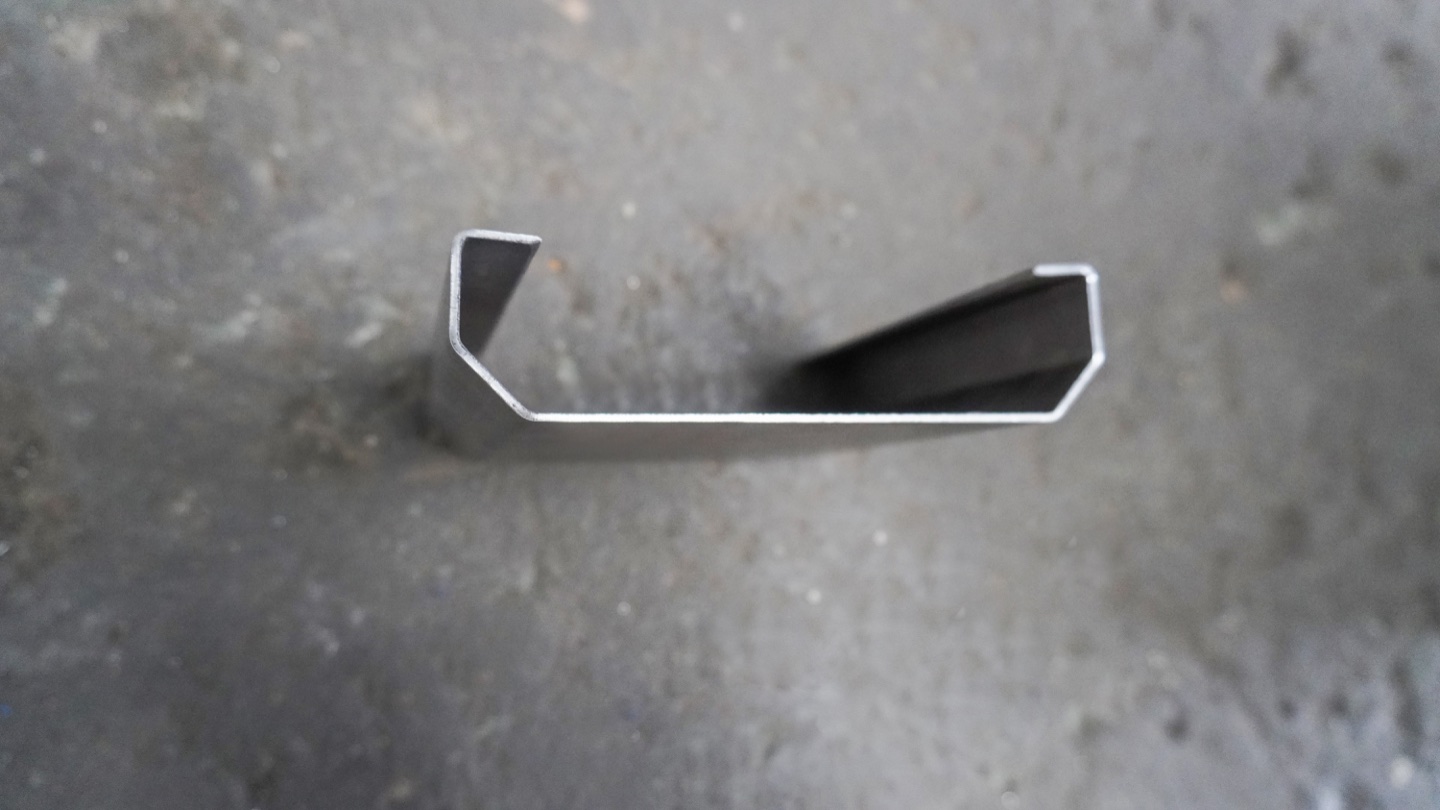
شرح بدل الانحناء والعامل K وخصم الانحناء
تم تصميم جزء الصفائح المعدنية ليكون شكل 3D النهائي، ولكن يتم تصنيعه من فراغ مسطح. الغرض من حسابات الانحناء هو التنبؤ بالطول الفارغ الصحيح بحيث تكون أبعاد الحافة النهائية صحيحة بعد الثني. عندما تنحني الورقة، تنضغط المادة القريبة من نصف القطر الداخلي، وتمتد المادة القريبة من نصف القطر الخارجي، ويظل المحور المحايد بينهما قريبًا من طوله الأصلي.
يصف العامل K مكان وجود هذا المحور المحايد. إذا كان المحور المحايد يمثل ثلث سمك المادة من السطح الداخلي، فإن العامل K هو 0.33. أنظمة CAD مثلأعمال صلبةوأوتوديسك فيوجناستخدم هذا المفهوم في قواعد الصفائح المعدنية الخاصة بهم، ولكن لا يزال يتعين على القيمة أن تتطابق مع عملية مكبس الثني الحقيقية.
| شرط | معنى | أين تستخدمه |
|---|---|---|
| بدل الانحناء (BA) | طول القوس عبر المحور المحايد للانحناء | أضف إلى أطوال الحافة المستقيمة عند حساب النمط المسطح |
| عامل K | موقع المحور المحايد مقسومًا على سمك المادة | قواعد الصفائح المعدنية CAD، وتداخل CAM، وإعداد طاولة الانحناء |
| خصم الانحناء (BD) | المبلغ المطروح من أبعاد الشفة الخارجية | إجراء حسابات فارغة سريعة لأرضية المتجر من الأبعاد الخارجية |
| النكسة الخارجية (OSSB) | المسافة من نقطة المماس إلى تقاطع خط القالب الخارجي | خصم الانحناء وحسابات التخطيط |
اضغط على صيغة بدل انحناء مكبس الثني
صيغة بدل الانحناء القياسية لعمل مكبس الثني هي:
- BA = بدل الثني، عادة بالملليمتر أو البوصة
- أ= زاوية الانحناء بالدرجات، وتقاس من خلال الانحناء
- ر= نصف قطر الانحناء الداخلي
- ك= عامل K
- ت= سمك المادة
بالنسبة للانحناء بمقدار 90 درجة، A x pi / 180 يصبح 1.5708. وهذا يعني أن بدل الانحناء بمقدار 90 درجة هو ببساطة 1.5708 x (R + K x T). الجزء الصعب ليس الرياضيات. الجزء الصعب هو اختيار نصف قطر داخلي وعامل K يتطابق مع أدوات ومواد مكبس الثني الفعلية.
اضغط على سير العمل في حاسبة بدل انحناء مكبس الثني
استخدم ورقة العمل هذه قبل إرسال رسم لعرض الأسعار أو قبل قفل نمط CAD المسطح. إنه يحول صيغة بدل الانحناء إلى عملية قابلة للتكرار يمكن التحقق منها مقابل حاسبة الانحناء على الانترنت، ال مخطط نصف قطر الانحناء و اضغط على دليل حمولة مكبس الثني.
| خطوة الآلة الحاسبة | الإدخال مطلوب | قيمة المثال | لماذا يهم |
|---|---|---|---|
| 1 . اختر قاعدة المادة | درجة المواد وطريقة الانحناء | Q235 الفولاذ الطري، ثني الهواء | يضبط عامل K البداية وتوقعات Springback. |
| 2 . قياس سمك | سمك الورقة الفعلي، وليس الحجم الاسمي فقط | 2.0 مم الاسمي، 1.96 مم تم قياسه | يتغير سمك بدل الانحناء والحمولة والحد الأدنى للشفة. |
| 3 . أدوات القفل | فتح القالب على شكل حرف V، نصف قطر الثقب وطريقة الانحناء | قالب V16، نصف قطر التثقيب 0.8 مم، ثني الهواء | يغير قالب V المحدد نصف القطر الداخلي الحقيقي والنمط المسطح. |
| 4 . حساب BA وBD | زاوية الانحناء ونصف القطر الداخلي وأبعاد العامل K والشفة | درجات 90، R2.5، K0.33، 50 x 80 مم الشفاه | يعطي أول طول مسطح فارغ قبل الانحناء التجريبي. |
| 5 . التحقق من القطعة الأولى | الزاوية المقاسة وطول الحافة وجودة السطح | تم تصحيح الزاوية أولاً، ثم فحص طول الحافة | يفصل خطأ Springback عن خطأ بدل الانحناء. |
| 6 . حفظ قاعدة الإنتاج | المواد والسمك والقالب واللكمة وعامل K وبرنامج التحكم | Q235-2.0mm-V16-K0.33 | ينشئ إعدادات قابلة للتكرار للدفعات وعروض الأسعار المستقبلية. |
مخطط البداية لـ K-Factor لثني مكبس الثني
استخدم القيم التالية كنقاط بداية فقط. مثلتلاحظ Ansys في وثائق بدل ثني الصفائح المعدنية الخاصة بها، من الأفضل التحقق من عامل K الفعلي للإعداد عن طريق ثني النتيجة وقياسها وعكس حسابها. درجة المادة، قوة الخضوع، اتجاه الحبوب، نصف قطر الثقب، التشحيم، وعرض القالب على شكل حرف V كلها تؤثر على القيمة النهائية.
| المادة / الطريقة | الثني الحر | الانحناء السفلي | ملحوظات |
|---|---|---|---|
| الفولاذ الطري (Q235 / A36) | 0.30 إلى 0.35 | 0.38 إلى 0.42 | ليونة جيدة. الافتراضي الشائع هو 0.33 لثني الهواء |
| الفولاذ المقاوم للصدأ 304 / 316 | 0.35 إلى 0.40 | 0.40 إلى 0.45 | ارتفاع الربيع. التحقق من كل دفعة |
| الألومنيوم 5052 / 6061 | 0.38 إلى 0.45 | 0.42 إلى 0.48 | تغير السبائك والمزاج سلوك الانحناء بشكل ملحوظ |
| النحاس / النحاس | 0.35 إلى 0.45 | 0.40 إلى 0.48 | يمكن تمييز المعادن الناعمة بسهولة؛ استخدام الأدوات المصقولة |
| فولاذ عالي القوة | 0.40 إلى 0.50 | الاختبار مطلوب | استخدم نصف قطر أكبر وتأكد من الحمولة قبل الإنتاج |
الأمثلة العملية: الانحناءات 90 درجة و135 درجة
مثال 1: فولاذ طري 2 مم، انحناء هوائي بزاوية 90 درجة
افترض أن 2 مم من الفولاذ الطري Q235، ونصف القطر الداخلي R = 2.5 مم، K = 0.33، وزاوية الانحناء A = 90 درجة.
إذا كان الجزء يحتوي على شفة داخلية مستقيمة بطول 50 مم و80 مم، فإن الطول المسطح التقريبي بطريقة بدل الانحناء هو 50 + 80 + 4.96 = 134.96 مم. في الإنتاج، يتم التقريب فقط وفقًا لتحمل الرسم ودقة التحكم.
مثال 2: 3 مم من الفولاذ المقاوم للصدأ، زاوية متضمنة 135 درجة
تُظهر العديد من الرسومات الزاوية المضمنة للجزء النهائي. تعني الزاوية المضمنة البالغة 135 درجة أن المادة مثنية بمقدار 45 درجة. افترض أن 3 مم 304 غير قابل للصدأ، R = 4 مم، K = 0.38، وA = 45 درجة.
هذا المثال هو مصدر شائع للأخطاء. تأكد دائمًا مما إذا كانت زاوية الرسم هي الزاوية المضمنة، أو زاوية الانحناء التكميلية، أو اتفاقية زاوية وحدة التحكم CNC قبل حساب الفراغ المسطح.

خصم الانحناء والنكسة الخارجية
يعد خصم الانحناء مفيدًا عندما تعرف الأبعاد الخارجية للجزء النهائي. بدلاً من إضافة بدل الانحناء إلى الأطوال المستقيمة الداخلية، يمكنك إضافة بعدي الحافة الخارجية وطرح خصم الانحناء.
OSSB = تان(A / 2) x (R + T)
بالنسبة لانحناء 90 درجة، tan(45 درجة) = 1، لذا OSSB = R + T. إذا كان R = 2.5 مم، T = 2 مم، و BA = 4.96 مم، فإن BD = 2 × 4.5 - 4.96 = 4.04 مم. إذا كانت أبعاد الحافة الخارجية 52 مم و82 مم، يكون الطول المسطح 52 + 82 - 4.04 = 129.96 مم.
كلتا الطريقتين صحيحتان، لكن لا تخلط بين الأبعاد الداخلية والخارجية في نفس الحساب. تأتي العديد من أخطاء النمط المسطح من استخدام طول الحافة الداخلية مع صيغة خصم الانحناء أو البعد الخارجي مع صيغة بدل الانحناء.
كيف يؤدي فتح V-Die إلى تغيير بدل الانحناء الحقيقي
في عملية ثني الهواء، لا تتطابق الورقة تمامًا مع نصف قطر الثقب. يتأثر نصف القطر الداخلي بشكل كبير بفتحة القالب على شكل حرف V، والتي غالبًا ما يتم تقريبها بنسبة 15% إلى 17% من الفتحة على شكل حرف V للفولاذ الطري. يؤدي قالب V الأوسع إلى إنشاء نصف قطر داخلي أكبر، مما يزيد من بدل الانحناء ويغير النمط المسطح النهائي.
ولهذا السبب يمكن أن تفشل قاعدة CAD التي تنص على "R = 2 مم" على أرضية المتجر إذا قام المشغل بالتغيير من V16 إلى V24. قد يستمر الجزء في الوصول إلى الزاوية الصحيحة، لكن طول الحافة يتغير بسبب تغير نصف قطر الانحناء وطول المحور المحايد. بالنسبة للأجزاء الدقيقة، قم بقفل المادة والسمك ونصف قطر الثقب وفتح القالب على شكل حرف V وطريقة الثني والعامل K معًا كعملية واحدة يمكن التحكم فيها.
| سمك | نموذج V-Die | تقريبا. نصف قطر انحناء الهواء | حالة الاستخدام |
|---|---|---|---|
| 1.0 ملم | V6 إلى V8 | 1.0 إلى 1.3 ملم | الخزانات والأغطية والألواح الضوئية |
| 2.0 ملم | V12 إلى V16 | 2.0 إلى 2.7 ملم | العبوات الكهربائية، بين قوسين |
| 4.0 ملم | V32 إلى V40 | 5.3 إلى 6.7 ملم | الإطارات، حراس الآلة، الأجزاء الهيكلية |
| 8.0 ملم | V63 إلى V80 | 10.5 إلى 13.3 ملم | الأقواس الثقيلة ومكونات اللوحة السميكة |
سير عمل التحقق من صحة القطعة الأولى لمكابس الثني CNC
يكون جدول بدل الانحناء ذا قيمة فقط عندما يتم إثباته على الجهاز الفعلي. استخدم سير العمل هذا عند إنشاء قاعدة مواد جديدة، أو تبديل الموردين، أو تغيير الأدوات، أو عرض أسعار لمهمة عالية التسامح.
- قياس سمك المادة الحقيقية.سجل المتوسط ويتراوح من خمس نقاط على الأقل. يمكن للورقة الاسمية مقاس 2.0 مم أن تقيس في الواقع 1.92 إلى 2.06 مم.
- قفل إعداد الأدوات.قم بتسجيل نصف قطر الثقب، وفتح القالب على شكل حرف V، وارتفاع القالب، وما إذا كان الانحناء هو ثني الهواء، أو القاع، أو القطع النقدية. استخدم نفس الإعداد للاختبار والإنتاج.
- برمجة عامل K البداية.استخدم الرسم البياني أعلاه أو CAD الافتراضي الخاص بك كتقدير أولي. تأكد من أن وحدة التحكم CNC ونظام CAD/CAM يستخدمان نفس اتفاقية الزاوية.
- ثني قسيمة الاختبار.استخدم منحنى L أو U بسيط بأبعاد شفة يسهل قياسها بدقة.
- قياس الزاوية وطول الحافة.قم بتصحيح الزاوية أولًا، ثم قم بتقييم الطول المسطح. إذا كانت الزاوية خاطئة، فإن قياس الحافة سوف يضللك.
- تحديث جدول الانحناء.اضبط عامل K أو بدل الانحناء أو خصم الانحناء في قاعدة بيانات CAD/CAM واحفظه تحت اسم مادة وأدوات محددة.
- كرر بعد التغييرات الرئيسية.قم بإعادة التحقق عندما يقوم مورد المواد، أو الثقب، أو القالب على شكل حرف V، أو التشحيم، أومكبس الثنيالتغييرات.
أخطاء بدل الانحناء الشائعة
- استخدام عامل K واحد لكل وظيفة.يعد الإعداد الافتراضي 0.33 مناسبًا، ولكن غالبًا ما يحتاج الفولاذ المقاوم للصدأ والألمنيوم والفولاذ عالي القوة والانحناء السفلي إلى قيم مختلفة.
- تجاهل نصف القطر الداخلي الحقيقي.في ثني الهواء، غالبًا ما تتحكم فتحة القالب على شكل حرف V في نصف القطر أكثر من نصف قطر الأنف المثقب.
- تصحيح الطول قبل تصحيح الزاوية.قم دائمًا بإصلاح تباين الزنبرك والزاوية أولاً. خطأ الزاوية يغير طول الحافة المقاسة.
- خلط بدل الانحناء ومنطق خصم الانحناء.تعمل BA بأطوال داخلية مستقيمة؛ يعمل BD مع الأبعاد الخارجية.
- نسيان اتجاه الحبوب.يمكن أن يتطلب الانحناء الموازي للحبوب المتدحرجة نصف قطر أكبر وقد يؤدي إلى تغيير العامل K الفعال.
- عدم صيانة الأدوات.تعمل الأكتاف البالية واللكمات الدائرية على تغيير نصف القطر الفعلي وتجعل الطاولات المنحنية القديمة غير موثوقة.
ميزات الماكينة التي تعمل على تحسين دقة بدل الانحناء
بدل الانحناء هو عملية حسابية، لكن الأجزاء القابلة للتكرار تتطلب آلة قابلة للتكرار. حديثمكبس الثني CNC الكهروهيدروليكيةيعمل على تحسين الدقة العملية لجداول الانحناء لأنه يمكنه التحكم في عمق الكبش، ومزامنة Y1/Y2، وموضع المصد الخلفي، وبرامج المواد، وتعويض الانحراف بشكل أكثر اتساقًا من الآلة اليدوية الأساسية.
بالنسبة لأعمال الصفائح المعدنية الدقيقة، قم بإعطاء الأولوية لوحدة التحكم التي تخزن مكتبات المواد، ومقياس خلفي ثابت، ومشابك أدوات سريعة، وتعويض الانحراف ميكانيكي أو هيدروليكي، وتكرار دقيق للكبش. بالنسبة للأجزاء الطويلة، يعد تعويض الانحراف مهمًا بشكل خاص لأن انحراف الطبقة يمكن أن يجعل الزاوية صحيحة عند الأطراف ومفتوحة في المنتصف، حتى عندما يكون حساب النمط المسطح مثاليًا.
الأسئلة المتداولة
ما هو بدل ثني مكبس الثني؟
بدل ثني مكبس الثني هو طول قوس المادة التي يستهلكها الانحناء في النمط المسطح. يتم إضافته إلى أطوال الحافة المستقيمة لحساب حجم الفراغ قبل الانحناء. يؤدي بدل الانحناء الخاطئ إلى حدوث أخطاء في طول الحافة حتى لو كانت زاوية الانحناء تبدو صحيحة.
ما هو العامل K الذي يجب أن أستخدمه لثني الهواء؟
عامل البداية العملي K لثني الهواء هو 0.33 للفولاذ الطري، و0.35 إلى 0.40 للفولاذ المقاوم للصدأ، و0.38 إلى 0.45 للألمنيوم. هذه القيم هي نقاط البداية فقط. يجب التحقق من القيمة النهائية من خلال اختبار الانحناء باستخدام المادة الفعلية والأدوات ومكبس الثني.
ما هي صيغة بدل الانحناء؟
الصيغة الشائعة هي BA = A x pi / 180 x (R + K x T). A هي زاوية الانحناء بالدرجات، وR هو نصف القطر الداخلي، وK هو عامل K، وT هو سمك المادة. استخدم نفس الوحدة لنصف القطر والسمك.
هل بدل الانحناء هو نفس خصم الانحناء؟
لا، يتم إضافة بدل الانحناء إلى أطوال الحافة الداخلية المستقيمة. يتم طرح خصم الانحناء من مجموع أبعاد الحافة الخارجية. يمكن أن ينتج كلاهما نفس الطول المسطح عند استخدامه بشكل صحيح، لكن خلط الطريقتين يسبب أخطاء.
لماذا لا يتطابق جزء مكبس الثني CNC الخاص بي مع النمط المسطح CAD؟
الأسباب الأكثر شيوعًا هي عامل K الخاطئ، أو نصف القطر الداخلي الخاطئ، أو اختلاف سمك المادة، أو الزنبرك الخلفي، أو خطأ المصد الخلفي، أو فتحة القالب على شكل V التي تختلف عن قاعدة CAD. قم بتصحيح زاوية الانحناء أولاً، ثم قم بقياس طول الحافة وقم بتحديث جدول الانحناء.
هل يجب علي استخدام مخطط بدل الانحناء أو حاسبة الانحناء عبر الإنترنت؟
استخدم مخطط بدل الانحناء لاختيار عامل K وقاعدة نصف القطر، ثم استخدم حاسبة الانحناء عبر الإنترنت للتحقق من بدل الانحناء الدقيق، وخصم الانحناء والطول الفارغ المسطح لمادة معينة، وسمك، وزاوية، وإعداد الأدوات.
كيف يمكنني حساب طول النمط المسطح من بدل الانحناء؟
بالنسبة للأبعاد الداخلية، أضف أطوال الحافة المستقيمة وبدل الانحناء لكل انحناء. بالنسبة للأبعاد الخارجية، أضف أطوال الحافة الخارجية واطرح خصم الانحناء. لا تخلط الأبعاد الداخلية والخارجية في نفس الحساب.
ما هي المعلومات المطلوبة لحساب النمط المسطح لعرض أسعار مكبس الثني؟
للحصول على عرض أسعار لمكبس الثني أو فحص النمط المسطح، قم بإعداد درجة المادة والسمك المقاس وطول الانحناء وزاوية الانحناء وهدف نصف القطر الداخلي وفتح القالب على شكل حرف V ونصف قطر الثقب وأبعاد الحافة والتسامح وملف الرسم وكمية الإنتاج المتوقعة.
هل يمكنني استخدام نفس طاولة الانحناء لمكابس الثني مختلفة؟
يمكنك استخدامه كنقطة بداية، ولكن يجب عليك التحقق من صحته على كل جهاز. يمكن أن تؤدي قابلية تكرار الكبش المختلفة، وأنظمة الأدوات، وتعويض الانحراف، ودقة القياس الخلفي، وممارسات إعداد المشغل إلى تغيير طول الحافة النهائية.
ما هي المعلومات التي يجب أن أرسلها للحصول على دعم بدل الانحناء؟
إرسال درجة المادة، والسمك، وزاوية الانحناء، وهدف نصف القطر الداخلي، وفتح القالب على شكل حرف V، ونصف قطر الثقب، وطريقة الانحناء، وأبعاد الحافة، ومتطلبات التسامح، ونتيجة النمط المسطح الحالي. تساعد الرسومات أو ملفات STEP المهندسين على التحقق من عامل K وخصم الانحناء وإعداد مكبس الثني.
هل يجب اختبار العامل K على مكبس الثني الفعلية؟
نعم. يجب التحقق من عامل K باستخدام المادة الفعلية، والثقب، وفتح القالب على شكل حرف V، وزاوية الانحناء، ومكبس الثني لأن الزنبرك الخلفي، وتحمل السُمك، ونصف قطر الأدوات يغير النمط المسطح النهائي.
هل يمكنني استخدام عامل K الافتراضي من برنامج CAD؟
يعتبر عامل K الافتراضي لـ CAD مقبولاً فقط كقيمة أولية. يجب اختبار عامل الإنتاج K باستخدام المادة الفعلية، وفتح القالب على شكل حرف V، ونصف قطر الثقب، وطريقة الانحناء، وتكرار مكبس الثني وطريقة القياس، ثم حفظه كجدول ثني خاص بالمتجر.
ما هي آلة مكبس الثني التي يجب أن أختارها بعد حساب بدل الانحناء؟
إذا كانت الأجزاء تتغير كثيرًا وتحتاج إلى إعداد متكرر، فاختر مكبس الثني CNC الكهروهيدروليكية. للأجزاء الطويلة جدًا، استخدم أ مكبس الثني جنبا إلى جنب. بالنسبة للصفائح الثقيلة والحمولة الأعلى، استخدم أ مكبس الثني الثقيلة.
الاستنتاج
يعتبر بدل الانحناء وعامل K بمثابة الجسر بين تصميم CAD وإنتاج مكبس الثني الحقيقية. الصيغة بسيطة، ولكن القيمة الصحيحة تعتمد على المادة، والسمك، ونصف القطر، وفتح القالب على شكل حرف V، وطريقة الانحناء، وحالة الأدوات، وقابلية تكرار الماكينة.
للحصول على إنتاج موثوق به، ابدأ بعامل K معقول، وقم بقفل إعداد الأدوات، وثني قسيمة الاختبار، وقياس النتيجة الفعلية، وتحديث جدول الانحناء الخاص بك. عندما تستخدم قواعد CAD ووحدة التحكم CNC والمصد الخلفي وإعداد الأدوات نفس البيانات التي تم التحقق منها، تنخفض أخطاء النمط المسطح بسرعة وتصبح الموافقة على القطعة الأولى أسرع بكثير.
هل تحتاج إلى مكبس الثني لثني الصفائح المعدنية بشكل دقيق؟
يمكن أن تساعدك Rucheng في اختيار مكبس الثني CNC، وحزمة الأدوات، ونظام التحكم لمجموعة المواد الخاصة بك، وطول الانحناء، ومتطلبات التسامح.
اطلب نصيحة مكبس الثنيمراجع اختيار مكبس الثني والإنتاج
قارن بين مجموعة آلات مكبس الثني Rucheng الكاملة قبل اختيار خيارات الحمولة وطول العمل ووحدة التحكم والأدوات والأتمتة.
- مكبس الثني CNC الكهروهيدروليكية للثني عالي الدقة.
- مكبس الثني الترادفية للأجزاء الطويلة والأعمدة والألواح والأعمال الهيكلية.
- اطلب عرض أسعار لمكبس الثني مع متطلبات المواد وطول الانحناء والتسامح والأدوات.
- حساب حمولة مكبس الثني, اختيار الأدوات و اختيار وحدة التحكم المساعدة في تأكيد المواصفات النهائية.
- للتحضير الفارغ قبل الثني، قارن بآلات القطع بليزر الألياف وقم بتخطيط سير عمل القطع إلى الثني معًا.