
Calculateur de longueur de pli
Calculateur mis à jour le 4 novembre 2026
Saisissez des valeurs finies : épaisseur et ailes positives, rayon non négatif et angle strictement entre 0 et 180 degrés.
Chaque cote extérieure doit dépasser le retrait extérieur. Vérifiez l'angle et la convention des cotes.
Le facteur K dépasse la plage de 0 à 0.5 de ce modèle. Vérifiez le flan, l'angle, le rayon et les ailes ; ne forcez pas le résultat dans la plage.
- Longueur de pli BA
- Déduction de pli BD
- Retrait extérieur OSSB
- Facteur K
- Longueur développée du flan
Un seul pli à rayon constant. Estimations uniquement, sans vérification de charge de l'outillage ou de capacité machine. Le facteur K initial est illustratif, pas une garantie matière. Validez une éprouvette avant la découpe d'un lot ; ourlets, décalages et plis interdépendants nécessitent une validation distincte.
Quelles cotes d'ailes utiliser pour le développé ?
Pour les cotes extérieures, prolongez les deux faces extérieures jusqu'à leur sommet théorique et mesurez chaque aile jusqu'à ce point. Soustrayez BD de leur somme. Pour les cotes tangentes, mesurez uniquement les parties droites jusqu'au début du rayon puis ajoutez BA. Une cote intérieure jusqu'à un coin théorique n'est pas une longueur droite tangente. Ne mélangez pas les conventions.
Un angle intérieur fini de 135 degrés correspond à une rotation de pliage de 45 degrés. La conversion précède BA = (pi / 180) x rotation x (R + K x T). Retrait extérieur = (R + T) x tan(rotation / 2) ; BD = 2 x retrait - BA.
Un pli, deux conventions, le même flan
Exemple illustratif : T = 2 mm, R = 2.5 mm, K = 0.33 et rotation = 90 degrés donnent BA = 4.963716 mm, retrait = 4.5 mm et BD = 4.036284 mm. Des ailes extérieures de 50 et 80 mm donnent un flan de 125.963716 mm. Les longueurs droites tangentes de cette pièce sont 45.5 et 75.5 mm : 45.5 + 75.5 + BA donne le même flan. Saisir 50 et 80 comme longueurs tangentes décrit une autre pièce.
Calibrer le facteur K à partir d'un pli mesuré
Mesurez le flan initial, l'épaisseur réelle, l'angle fini, le rayon intérieur et les deux ailes selon une même convention. En cotes extérieures : BA mesuré = flan - A - B + 2 x retrait. En longueurs tangentes : BA mesuré = flan - A - B. Puis K = (BA mesuré / rotation en radians - R) / T. Consignez l'outillage, le lot matière et le sens de laminage. Corrigez l'angle fini avant d'évaluer l'erreur de développé.
À 90 degrés et 2 mm d'épaisseur, passer de K = 0.33 à 0.40 modifie la longueur neutre d'environ 0.220 mm par pli à rayon constant. Il s'agit d'une sensibilité calculée, pas d'une précision machine annoncée. Chaque pli exige son angle, son rayon et sa valeur calibrée ; ne multipliez pas une déduction sur une pièce non vérifiée.
Bases techniques: SOLIDWORKS: K; SOLIDWORKS: BA / BD; Autodesk: K.
La tolérance de pliage de la presse plieuse est la longueur de matériau consommée par la partie incurvée d'un pli de tôle. Le facteur K est le rapport qui localise l'axe neutre à l'intérieur de l'épaisseur de la tôle, et c'est la variable clé utilisée pour calculer avec précision la longueur du motif plat avant le pliage.
| Besoin de résoudre | Utiliser cette page ou cet outil | Action suivante |
|---|---|---|
| Formule de tolérance de pliage | Ce tableau du facteur K et des exemples concrets | Choisissez un facteur K, un rayon et un angle de courbure de départ avant de calculer BA |
| Calculateur de modèles plats | Calculateur de pliage de presse plieuse | Entrez l'épaisseur, le rayon intérieur, l'angle, le facteur K et les dimensions de la bride pour vérifier la longueur à plat ; vérifier le tonnage séparément |
| Rayon intérieur et matrice en V | Tableau des rayons de courbure minimum | Confirmer si l'hypothèse de rayon correspond à l'ouverture de matrice sélectionnée |
| Tonnage de la machine | Calcul du tonnage de la presse plieuse | Vérifier la force requise avant de verrouiller l'outillage et l'itinéraire de production |
| Sélection machine ou devis | Formulaire de devis pour presse plieuse | Envoyer les dessins, le matériau, la longueur de pliage, la tolérance et le volume de production |
| Lorsque le calcul montre | Meilleur ajustement de la machine | Pourquoi ça convient |
|---|---|---|
| Pièces de précision hautement mélangées avec des changements de configuration fréquents | Presse plieuse électrohydraulique CNC | Idéal pour le contrôle d'angle répétable, la précision de la butée arrière et les tables de pliage stockées |
| Panneaux longs, poteaux ou composants structurels | Presse plieuse tandem | Gère les longues lignes de pliage et le travail synchronisé sur plusieurs machines |
| Travaux de tôles lourdes ou de très gros tonnages | Presse plieuse robuste | Conçu pour une plus grande réserve de force et des sections de tôle plus lourdes |
Ce guide explique la tolérance au pliage, le facteur K, la déduction au pliage, le retrait extérieur et la longueur du motif plat en termes pratiques de presse plieuse. Il montre également comment transférer les règles de tôlerie CAO dans la production réelle en mesurant la première pièce et en mettant à jour votre contrôleur CNC ou votre table de pliage.
Utilisez ce guide avec le calculateur de pliage de presse plieuse pour les contrôles à plat, le tableau du rayon de courbure minimum pour la sélection de matrice en V, le guide de calcul de la force de la presse plieuse pour le tonnage, Bases de la programmation des presses plieuses CNC pour la configuration du contrôleur, le guide de séquence de pliage pour l'ordre de pliage, et le liste de contrôle de sécurité de la presse plieuse avant de lancer un nouveau travail en production.
Pour la planification de l'équipement, comparez la gamme de presses plieuses Rucheng et envoyez le matériau, l'épaisseur, la longueur de pliage et les exigences de tolérance via le formulaire de devis de presse plieuse.
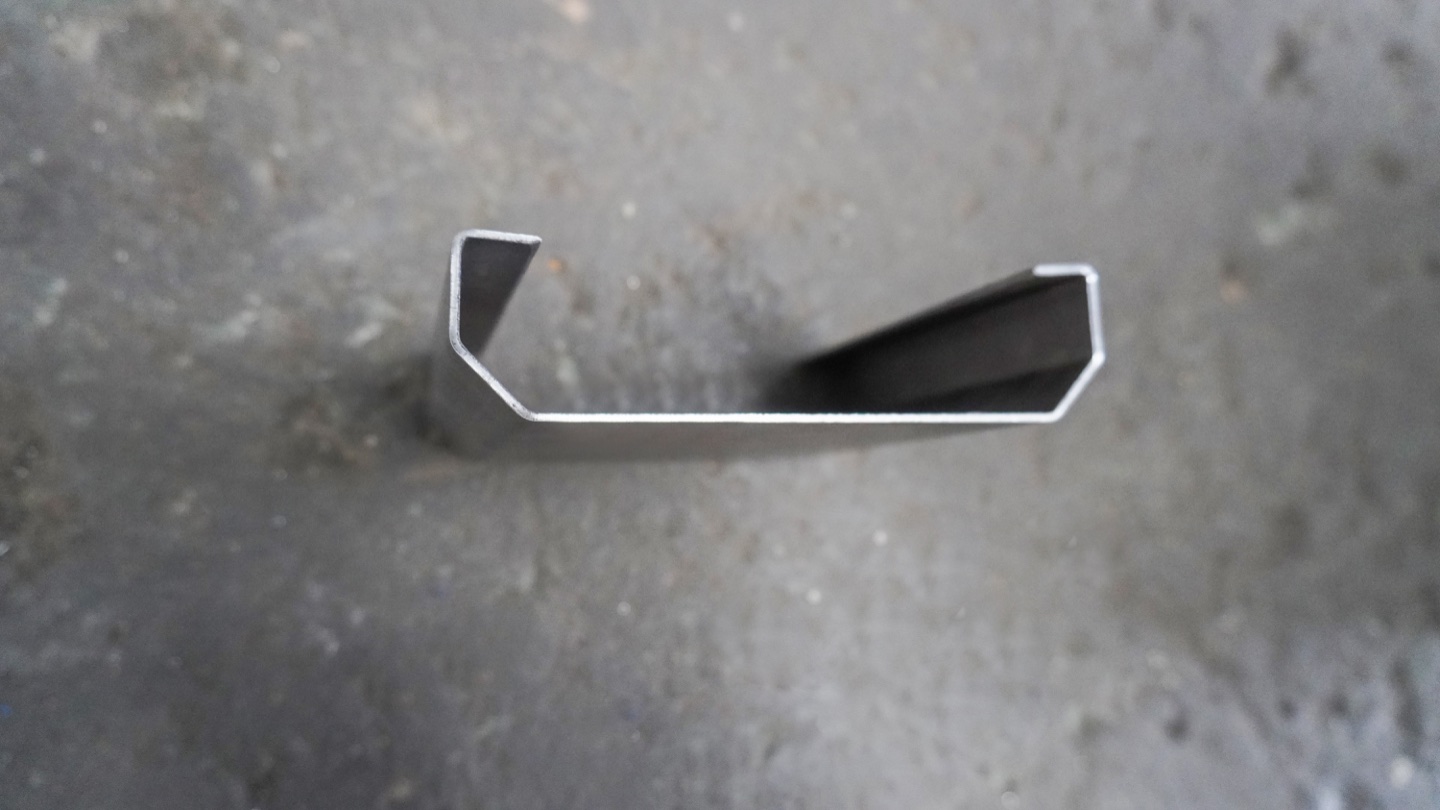
Allocation de pliage, facteur K et déduction de pliage expliquées
Une pièce de tôlerie est conçue comme une forme 3D finie, mais elle est fabriquée à partir d'une ébauche plate. Le but des calculs de pliage est de prédire la longueur correcte du flan afin que les dimensions finales de la bride soient correctes après le pliage. Lorsque la feuille se plie, le matériau proche du rayon intérieur se comprime, le matériau proche du rayon extérieur s'étire et un axe neutre entre eux reste proche de sa longueur d'origine.
Le facteur K décrit où se situe cet axe neutre. Si l'axe neutre correspond à un tiers de l'épaisseur du matériau à partir de la surface intérieure, le facteur K est de 0,33. Les systèmes de CAO tels queSOLIDWORKSetAutodeskFusionutilisez ce concept dans leurs règles de tôlerie, mais la valeur doit toujours correspondre à votre véritable processus de presse plieuse.
| Terme | Signification | Où vous l'utilisez |
|---|---|---|
| Tolérance de pliage (BA) | Longueur de l'arc passant par l'axe neutre du virage | Ajouter aux longueurs de brides droites lors du calcul d'un modèle plat |
| Facteur K | Emplacement de l'axe neutre divisé par l'épaisseur du matériau | Règles de tôlerie CAO, imbrication CAM et configuration de la table de pliage |
| Déduction pour courbure (BD) | Montant soustrait des dimensions extérieures de la bride | Calculs rapides des pièces brutes en atelier à partir des dimensions extérieures |
| Marge extérieure (OSSB) | Distance entre le point tangent et l'intersection extérieure de la ligne de moule | Déduction des courbures et calculs de tracé |
Formule de tolérance de courbure de la presse plieuse
La formule standard de tolérance de pliage pour les travaux sur presse plieuse est la suivante :
- BA = allowance de pliage, generalement en mm ou en pouces
- UN= angle de pliage en degrés, mesuré à travers le virage
- R.= rayon de courbure intérieur
- K= Facteur K
- T= épaisseur du matériau
Pour un virage à 90 degrés, A x pi / 180 devient 1,5708. Cela signifie qu'une tolérance de pliage à 90 degrés est simplement de 1,5708 x (R + K x T). Le plus difficile, ce ne sont pas les mathématiques. La partie la plus difficile consiste à choisir un rayon intérieur et un facteur K qui correspondent à l'outillage et au matériau réels de votre presse plieuse.
Flux de travail du calculateur de tolérance de courbure de la presse plieuse
Utilisez cette feuille de travail avant d'envoyer un dessin pour un devis ou avant de verrouiller un modèle plat CAO. Il transforme la formule de perte de pliage en un processus d'atelier reproductible qui peut être vérifié par rapport aux calculateur de pliage en ligne, le tableau des rayons de courbure et le guide du tonnage des presses plieuses.
| Étape de la calculatrice | Entrée requise | Exemple de valeur | Pourquoi c'est important |
|---|---|---|---|
| 1 . Choisissez la règle matérielle | Qualité du matériau et méthode de pliage | Q235 acier doux, pliage à l'air | Définit le facteur K de départ et l'espérance de retour élastique. |
| 2 . Mesurer l'épaisseur | Épaisseur réelle de la tôle, pas seulement la taille nominale | 2.0 mm nominal, 1.96 mm mesuré | L'épaisseur modifie la tolérance au pliage, le tonnage et la bride minimale. |
| 3 . Outillage de serrure | Ouverture de la matrice en V, rayon du poinçon et méthode de pliage | Matrice V16, rayon de poinçon 0.8 mm, pliage à l'air | La matrice en V sélectionnée modifie le rayon intérieur réel et le motif plat. |
| 4 . Calculer BA et BD | Angle de courbure, rayon intérieur, facteur K et dimensions des brides | 90 degrés, R2.5 , K0.33 , 50 x 80 brides mm | Donne la première longueur de flan plat avant l'essai de pliage. |
| 5 . Vérifier la première pièce | Angle mesuré, longueur de bride et qualité de surface | Angle corrigé d'abord, puis vérification de la longueur de la bride | Sépare l’erreur de retour élastique de l’erreur de tolérance au pli. |
| 6 . Enregistrer la règle de production | Matériau, épaisseur, matrice, poinçon, facteur K et programme de contrôleur | Q235-2.0mm-V16-K0.33 | Crée des paramètres reproductibles pour les futurs lots et devis. |
Tableau de départ du facteur K pour le pliage avec presse plieuse
Utilisez les valeurs suivantes comme points de départ uniquement. CommeAnsys note dans sa documentation sur les tolérances de pliage de tôle, le facteur K réel d'une configuration est mieux vérifié en pliant, en mesurant et en calculant le résultat à l'envers. La qualité du matériau, la limite d'élasticité, la direction du grain, le rayon du poinçon, la lubrification et la largeur de la matrice en V influencent tous la valeur finale.
| Matériel / Méthode | pliage en l’air | Cintrage inférieur | Remarques |
|---|---|---|---|
| Acier doux (Q235 / A36) | 0,30 à 0,35 | 0,38 à 0,42 | Bonne ductilité ; La valeur par défaut courante est 0,33 pour le pliage à l'air |
| Acier inoxydable 304 / 316 | 0,35 à 0,40 | 0,40 à 0,45 | Retour élastique plus élevé ; vérifier chaque lot |
| Aluminium 5052 / 6061 | 0,38 à 0,45 | 0,42 à 0,48 | L’alliage et l’état changent considérablement le comportement à la flexion |
| Cuivre / laiton | 0,35 à 0,45 | 0,40 à 0,48 | Les métaux mous se marquent facilement ; utiliser des outils polis |
| Acier à haute résistance | 0,40 à 0,50 | Test requis | Utilisez un rayon plus grand et confirmez le tonnage avant la production |
Exemples concrets : coudes à 90 degrés et à 135 degrés
Exemple 1 : acier doux de 2 mm, courbure à l'air à 90 degrés
Supposons un acier doux Q235 de 2 mm, un rayon intérieur R = 2,5 mm, K = 0,33 et un angle de courbure A = 90 degrés.
Si la pièce comporte deux longueurs de bride intérieure droites de 50 mm et 80 mm, la longueur à plat approximative par méthode de tolérance de pliage est de 50 + 80 + 4,96 = 134,96 mm. En production, arrondissez uniquement selon la tolérance de votre dessin et la précision du contrôleur.
Exemple 2 : acier inoxydable 3 mm, angle inclus de 135 degrés
De nombreux dessins montrent l'angle inclus de la pièce finie. Un angle inclus de 135 degrés signifie que le matériau est plié à 45 degrés. Supposons que 3 mm en acier inoxydable 304, R = 4 mm, K = 0,38 et A = 45 degrés.
Cet exemple est une source courante d'erreurs. Vérifiez toujours si l'angle de dessin est l'angle inclus, l'angle de pliage complémentaire ou la convention d'angle du contrôleur CNC avant de calculer le flan plat.

Déduction pour virage et retrait extérieur
La déduction du pli est utile lorsque vous connaissez les dimensions extérieures de la pièce finie. Au lieu d'ajouter une perte de pliage aux longueurs droites intérieures, vous ajoutez les deux dimensions extérieures de la bride et soustrayez la déduction pour pliage.
OSSB = beige (A / 2 ) x (R + T)
Pour un coude à 90 degrés, tan(45 degrés) = 1, donc OSSB = R + T. Si R = 2,5 mm, T = 2 mm et BA = 4,96 mm, alors BD = 2 x 4,5 - 4,96 = 4,04 mm. Si les dimensions extérieures de la bride sont de 52 mm et 82 mm, la longueur à plat est de 52 + 82 - 4,04 = 129,96 mm.
Les deux méthodes sont valables, mais ne mélangent pas les dimensions intérieures et extérieures dans un même calcul. De nombreuses erreurs de mise à plat proviennent de l'utilisation d'une longueur de bride intérieure avec une formule de déduction de pliage ou d'une dimension extérieure avec une formule de perte de pliage.
Comment l'ouverture de V-Die modifie la tolérance de courbure réelle
Lors du pliage à l'air, la tôle ne correspond pas entièrement au rayon du poinçon. Le rayon intérieur est fortement influencé par l'ouverture de la filière en V, souvent estimée à 15 % à 17 % de l'ouverture en V pour l'acier doux. Une matrice en V plus large crée un rayon intérieur plus grand, ce qui augmente la tolérance de pliage et modifie le motif plat final.
C'est pourquoi une règle CAO indiquant « R = 2 mm » peut échouer dans l'atelier si l'opérateur passe de V16 à V24. La pièce peut toujours atteindre l'angle correct, mais la longueur de la bride change car le rayon de courbure et la longueur de l'axe neutre ont changé. Pour les pièces de précision, verrouillez le matériau, l’épaisseur, le rayon de poinçon, l’ouverture de la matrice en V, la méthode de pliage et le facteur K ensemble dans le cadre d’un seul processus contrôlé.
| Épaisseur | Dé en V typique | Env. Rayon de courbure de l'air | Cas d'utilisation |
|---|---|---|---|
| 1,0 mm | V6 à V8 | 1,0 à 1,3 mm | Armoires, couvertures, panneaux lumineux |
| 2,0 mm | V12 à V16 | 2,0 à 2,7 mm | Coffrets électriques, supports |
| 4,0 mm | V32 à V40 | 5,3 à 6,7 mm | Châssis, protections de machines, pièces de structure |
| 8,0 millimètres | V63 à V80 | 10,5 à 13,3 mm | Supports lourds et composants en plaques épaisses |
Flux de travail de validation de première pièce pour les presses plieuses CNC
Un tableau de tolérances de pliage n'a de valeur que lorsqu'il a fait ses preuves sur la machine réelle. Utilisez ce flux de travail lors de la création d'une nouvelle règle de matériau, du changement de fournisseur, du changement d'outillage ou de l'offre d'un travail à tolérance élevée.
- Mesurez l'épaisseur réelle du matériau.Enregistrez la moyenne et la plage d’au moins cinq points. Une feuille nominale de 2,0 mm peut en réalité mesurer entre 1,92 et 2,06 mm.
- Verrouillez la configuration de l'outillage.Enregistrez le rayon du poinçon, l'ouverture de la matrice en V, la hauteur de la matrice et si le pli est un pliage à l'air, un enfoncement ou un frappe. Utilisez la même configuration pour les tests et la production.
- Programmez le facteur K de départ.Utilisez le graphique ci-dessus ou votre valeur CAD par défaut comme première estimation. Assurez-vous que le contrôleur CNC et le système CAD/CAM utilisent la même convention d'angle.
- Pliez un coupon de test.Utilisez un simple coude en L ou en U avec des dimensions de bride faciles à mesurer avec précision.
- Mesurez l’angle et la longueur de la bride.Corrigez d’abord l’angle, puis évaluez la longueur à plat. Si l’angle est erroné, la mesure de la bride vous induira en erreur.
- Mettez à jour la table de pliage.Ajustez le facteur K, la perte de pliage ou la déduction de pliage dans la base de données CAO/FAO et enregistrez-le sous un nom de matériau et d'outillage spécifique.
- Répétez après des changements majeurs.Revalidez lorsque le fournisseur de matériaux, le poinçon, la matrice en V, la lubrification oupresse plieusechangements.
Erreurs courantes de tolérance de pliage
- Utiliser un facteur K pour chaque tâche.Une seule valeur par défaut de 0,33 est pratique, mais l'acier inoxydable, l'aluminium, l'acier à haute résistance et le cintrage inférieur nécessitent souvent des valeurs différentes.
- Ignorer le véritable rayon intérieur.Dans le pliage à l'air, l'ouverture de la matrice en V contrôle souvent le rayon plus que le rayon du nez du poinçon.
- Corriger la longueur avant de corriger l’angle.Corrigez toujours le retour élastique et la variation d’angle en premier. L'erreur d'angle modifie la longueur de bride mesurée.
- Mélange de tolérance au pli et de logique de déduction du pli.BA travaille avec des longueurs intérieures droites ; BD fonctionne avec des dimensions extérieures.
- Oublier le sens du grain.Le cintrage parallèle au grain laminé peut nécessiter un rayon plus grand et peut modifier le facteur K effectif.
- Ne pas entretenir l'outillage.Les épaulements de matrice usés et les poinçons arrondis modifient le rayon réel et rendent les anciennes tables de pliage peu fiables.
Caractéristiques de la machine qui améliorent la précision de la tolérance au pliage
La tolérance de pliage est un calcul, mais les pièces reproductibles nécessitent une machine reproductible. Un modernepresse plieuse CNC électro-hydrauliqueaméliore la précision pratique des tables de pliage car il peut contrôler la profondeur du vérin, la synchronisation Y1/Y2, la position de la butée arrière, les programmes de matériaux et la compensation du bombage de manière plus cohérente qu'une machine manuelle de base.
Pour un travail de tôlerie de précision, donnez la priorité à un contrôleur qui stocke des bibliothèques de matériaux, une butée arrière stable, des pinces d'outillage rapides, un bombage mécanique ou hydraulique et une répétabilité précise du vérin. Pour les pièces longues, le bombage est particulièrement important car la déflexion du lit peut rendre l'angle correct aux extrémités et ouvert au milieu, même lorsque le calcul du plan est parfait.
Foire aux questions
Qu'est-ce que la tolérance de pliage de la presse plieuse ?
La tolérance de pliage de la presse plieuse est la longueur d'arc du matériau consommée par un pli dans le modèle plat. Il est ajouté aux longueurs de bride droite pour calculer la taille du flan avant le pliage. Une mauvaise tolérance de pliage crée des erreurs de longueur de bride même si l'angle de pliage semble correct.
Quel facteur K dois-je utiliser pour le pliage à l'air ?
Un facteur K de départ pratique pour le pliage à l'air est de 0,33 pour l'acier doux, de 0,35 à 0,40 pour l'acier inoxydable et de 0,38 à 0,45 pour l'aluminium. Ces valeurs ne sont que des points de départ. La valeur finale doit être vérifiée avec un pliage d'essai en utilisant le matériau, l'outillage et la presse plieuse réels.
Quelle est la formule de la tolérance de pliage ?
La formule courante est BA = A x pi / 180 x (R + K x T). A est l'angle de courbure en degrés, R est le rayon intérieur, K est le facteur K et T est l'épaisseur du matériau. Utilisez la même unité pour le rayon et l’épaisseur.
La tolérance de pliage est-elle la même que la déduction de pliage ?
Non. La tolérance de courbure est ajoutée aux longueurs de bride intérieure droite. La déduction pour courbure est soustraite de la somme des dimensions extérieures de la bride. Les deux peuvent produire la même longueur plate lorsqu’elles sont utilisées correctement, mais le mélange des deux méthodes entraîne des erreurs.
Pourquoi ma pièce de presse plieuse CNC ne correspond-elle pas au modèle plat CAO ?
Les raisons les plus courantes sont un mauvais facteur K, un mauvais rayon intérieur, une variation de l'épaisseur du matériau, un retour élastique, une erreur de butée arrière ou une ouverture de matrice en V qui diffère de la règle de CAO. Corrigez d'abord l'angle de pliage, puis mesurez la longueur de la bride et mettez à jour le tableau de pliage.
Dois-je utiliser un tableau de tolérance de pliage ou un calculateur de pliage en ligne ?
Utilisez un tableau de tolérance de pliage pour choisir un facteur K et une règle de rayon de départ, puis utilisez un calculateur de pliage en ligne pour vérifier la tolérance de pliage exacte, la déduction de pliage et la longueur du flan plat pour un matériau, une épaisseur, un angle et une configuration d'outillage spécifiques.
Comment calculer la longueur du motif plat à partir de la valeur de pliage ?
Pour les dimensions intérieures, ajoutez les longueurs de bride droite et la marge de pliage pour chaque coude. Pour les dimensions extérieures, ajoutez les longueurs de bride extérieure et soustrayez la déduction pour pliage. Ne mélangez pas les dimensions intérieures et extérieures dans le même calcul.
Quelles informations sont nécessaires pour calculer un modèle plat pour un devis de presse plieuse ?
Pour un devis de presse plieuse ou une vérification de modèle plat, préparez la qualité du matériau, l'épaisseur mesurée, la longueur de pliage, l'angle de pliage, le rayon cible intérieur, l'ouverture de la matrice en V, le rayon du poinçon, les dimensions de la bride, la tolérance, le fichier de dessin et la quantité de production attendue.
Puis-je utiliser la même table de pliage pour différentes presses plieuses ?
Vous pouvez l'utiliser comme point de départ, mais vous devez le valider sur chaque machine. La répétabilité du vérin, les systèmes d'outillage, le bombage, la précision de la butée arrière et les pratiques de configuration de l'opérateur peuvent modifier la longueur finale de la bride.
Quelles informations dois-je envoyer pour obtenir une assistance en matière de tolérance au pli ?
Envoyez la qualité du matériau, l'épaisseur, l'angle de pliage, le rayon cible intérieur, l'ouverture de la matrice en V, le rayon du poinçon, la méthode de pliage, les dimensions de la bride, les exigences de tolérance et le résultat actuel du modèle plat. Les dessins ou les fichiers STEP aident les ingénieurs à vérifier le facteur K, la déduction du pliage et la configuration de la presse plieuse.
Le facteur K doit-il être testé sur la presse plieuse réelle ?
Oui. Le facteur K doit être vérifié avec le matériau réel, le poinçon, l'ouverture de la matrice en V, l'angle de pliage et la presse plieuse, car le retour élastique, la tolérance d'épaisseur et le rayon d'outillage modifient le modèle plat final.
Puis-je utiliser le facteur K par défaut du logiciel de CAO ?
Un facteur K par défaut de la CAO n'est acceptable qu'en tant que valeur de départ. Le facteur K de production doit être testé avec le matériau réel, l'ouverture de la matrice en V, le rayon du poinçon, la méthode de pliage, la répétabilité de la presse plieuse et la méthode de mesure, puis enregistré en tant que table de pliage spécifique à l'atelier.
Quelle presse plieuse dois-je choisir après avoir calculé la tolérance de pliage ?
Si vos pièces changent souvent et que vous avez besoin d'une configuration reproductible, choisissez un presse plieuse électro-hydraulique CNC. Pour les pièces très longues, utilisez un presse plieuse tandem. Pour les tôles lourdes et les tonnages plus élevés, utilisez un presse plieuse robuste.
Conclusion
La tolérance de pliage et le facteur K constituent le pont entre la conception CAO et la production réelle de presses plieuses. La formule est simple, mais la valeur correcte dépend du matériau, de l'épaisseur, du rayon, de l'ouverture de la matrice en V, de la méthode de pliage, de l'état de l'outillage et de la répétabilité de la machine.
Pour une production fiable, commencez avec un facteur K raisonnable, verrouillez la configuration de l'outillage, pliez un coupon de test, mesurez le résultat réel et mettez à jour votre table de pliage. Lorsque vos règles de CAO, votre contrôleur CNC, votre butée arrière et votre configuration d'outillage utilisent tous les mêmes données vérifiées, les erreurs de mise à plat diminuent rapidement et l'approbation de la première pièce devient beaucoup plus rapide.
Besoin d'une presse plieuse pour un pliage précis de la tôle ?
Rucheng peut vous aider à sélectionner une presse plieuse CNC, un ensemble d'outillage et un système de contrôle adaptés à votre gamme de matériaux, à votre longueur de pliage et à vos exigences de tolérance.
Demander des conseils sur les presses plieusesRessources de sélection et de production
Comparez la gamme complète de presses plieuses Rucheng avant de choisir les options de tonnage, de longueur utile, de contrôleur, d'outillage et d'automatisation.
- Presse plieuse électrohydraulique CNC pour un pliage de précision à haut mélange.
- Presse plieuse tandem pour pièces longues, poteaux, panneaux et gros oeuvre.
- Demandez un devis pour presse plieuse avec les exigences en matière de matériau, de longueur de pliage, de tolérance et d'outillage.
- Calcul du tonnage de presse plieuse, sélection d'outillage et sélection du contrôleur aider à confirmer la spécification finale.
- Pour la préparation du flan avant le pliage, comparez les machines de découpe laser fibre et planifiez ensemble le flux de travail de la découpe au pliage.