
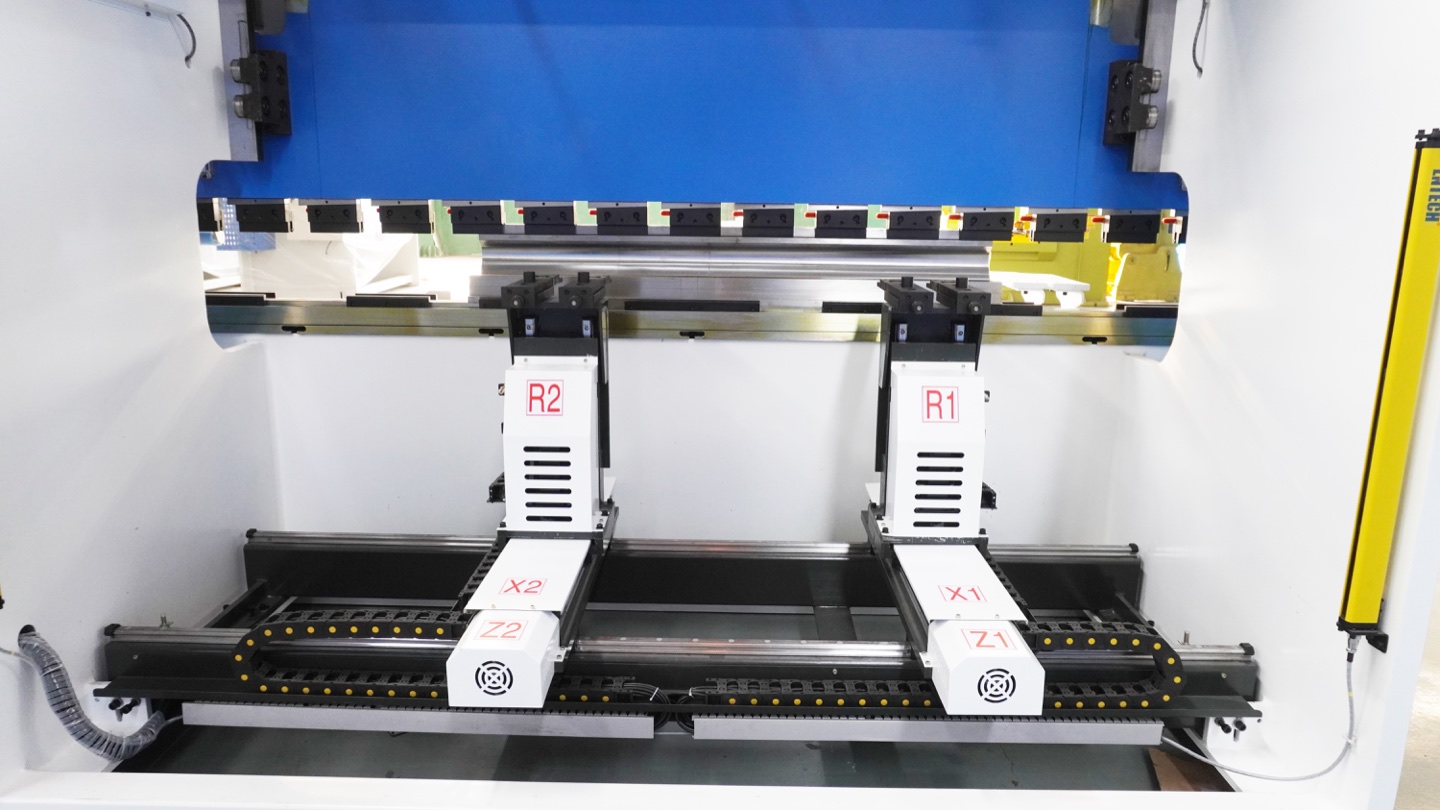
Réponse rapide : butée arrière de presse plieuse/butée arrière
Comptez séparément les axes de la machine et ceux de la butée arrière. Par exemple, Y1/Y2 + X/R représente quatre axes commandés, dont deux pour la butée. Avec Z1/Z2, la machine compte six axes, mais la butée quatre. Une butée à six axes peut désigner X1/R1/Z1 + X2/R2/Z2, hors axes du coulisseau. Demandez la liste exacte des axes CNC : le total annoncé ne définit pas la fourniture.
Exemples de configuration publiés : LVD PPEB / Accurpress .
Ces références illustrent la nomenclature et ne certifient pas les caractéristiques d’une machine Rucheng. Confirmez les axes livrés, les options de commande et l’essai de réception dans l’offre.
Pour la planification des achats, comparez d'abord le moyeu de la presse plieuse Rucheng, puis envoyez les exigences en matière de longueur de pliage, de tonnage, d'épaisseur de matériau et d'axe de butée arrière via le formulaire de devis de presse plieuse.
| Requête de butée arrière / butée arrière | Réponse rapide | Vérification du meilleur acheteur |
|---|---|---|
| butée arrière de presse plieuse | Une butée de positionnement arrière qui définit l'emplacement du pliage et la longueur de la bride avant chaque course. | Confirmez le voyage, arrêtez la forme du doigt, l'accès à l'étalonnage et la protection contre les collisions. |
| Presse plieuse CNC butée arrière | Un système servocommandé contrôlé par le contrôleur CNC pour le positionnement automatique des étapes de pliage. | Vérifiez la compatibilité du contrôleur avec la programmation Delem, ESA ou Cybelec. |
| Butée arrière axe X + R entraînée par servomoteurs et variateurs | X contrôle la longueur de la bride avant-arrière ; R contrôle la hauteur verticale du doigt pour le jeu de la matrice et de la bride. | Demandez la marque du servo, la qualité de la vis à billes, la répétabilité et la vitesse de positionnement maximale. |
| Z1/Z2 axes de butée arrière | Mouvement indépendant des doigts gauche-droite pour les découpes, les flans asymétriques et les lots de largeurs mixtes. | Choisissez le Z1/Z2 lorsque les pièces nécessitent un changement fréquent de la position des doigts entre les pliages. |
| 4 presse plieuse à axe | Habituellement, les axes de vérin Y1/Y2 plus les axes de butée arrière X/R pour la plupart des travaux de pliage CNC. | Bon rapport qualité-prix pour la tôle générale, les supports, les armoires et les brides répétées. |
| 6 presse plieuse à axe | Exemple : Y1, Y2, X, R, Z1, Z2 = six axes machine, dont quatre axes de butée arrière. | Confirmez la définition exacte de l'axe, la prise en charge du contrôleur, le matériel d'asservissement et les exemples de pièces. |
La butée arrière est l'un des composants les plus critiques de toute presse-plieuse CNC. Alors que les opérateurs se concentrent souvent sur le tonnage, la longueur de course et la sélection de l'outillage, c'est la butée arrière ou le système de butée arrière qui détermine en fin de compte si chaque virage atterrit au bon endroit. Un système de butée arrière mal calibré ou inadéquat peut transformer une machine par ailleurs précise en une source de rebuts de pièces et de perte de temps. (Besoin de vérifier votre tonnage pour un travail ? Utilisez notre calculateur de pliage gratuit.)
Dans ce guide complet, nous expliquerons exactement ce que fait une butée arrière de presse plieuse, explorerons les différents types disponibles, décomposerons les configurations d'axe depuis l'axe 2 de base jusqu'aux systèmes avancés d'axe 6, et vous guiderons à travers les procédures d'étalonnage et de dépannage. Que vous évaluiez une nouvelle presse plieuse , achetez une presse plieuse ou que vous optimisiez une machine existante, comprendre la butée arrière est essentiel pour obtenir des pliages cohérents et de haute qualité.
Qu'est-ce qu'une butée arrière de presse-plieuse ?
Une butée arrière de presse plieuse est un système de positionnement de précision monté derrière la matrice inférieure d'une presse plieuse. Sa fonction principale est de servir de butée de référence réglable : l'opérateur ou le système d'alimentation automatisé pousse la tôle contre les doigts de la butée arrière, positionnant la pièce de manière à ce que la ligne de pliage s'aligne exactement là où elle est prévue.
Considérez la butée arrière comme un « mur mobile » qui définit jusqu'où la tôle s'étend au-delà du centre de la matrice. Cette distance détermine directement la longueur de la bride — la dimension depuis le bord de la tôle jusqu'à la ligne de pliage. Dans la production par lots, la butée arrière garantit que chaque pièce sort avec des dimensions identiques, éliminant ainsi le recours au jugement de l'opérateur ou aux mesures manuelles.
💡 Pourquoi la butée arrière est importante
- Régularité dimensionnelle : un positionnement répétable aide à maîtriser la longueur d’aile ; la précision du flan, l’outillage et le procédé influencent aussi la cote finale.
- Temps de configuration réduit : Les butées arrière CNC stockent les positions dans les programmes, permettant un rappel instantané pour les travaux répétés.
- Économies de matériaux : Un positionnement précis minimise les rebuts dus à des coudes mal placés
- Aide au positionnement : une butée arrière n’est pas un dispositif de sécurité et ne remplace ni les protecteurs ni la manutention sûre.
- Capacité de pièces complexes : Les butées arrière multi-axes permettent le pliage de pièces avec plusieurs brides et différentes géométries.
Types de jauges arrière de presse plieuse
Les systèmes de butée arrière vont des simples arrêts manuels aux assemblages entièrement automatisés contrôlés par CNC. Le bon choix dépend de votre volume de production, de la complexité des pièces et de votre budget.
butée arrière manuelle
Les butées arrière manuelles sont ajustées à la main à l'aide d'un volant, d'une vis mère ou d'un repositionnement physique direct des blocs d'arrêt. L'opérateur mesure la position souhaitée, déplace la jauge et la verrouille en place. Bien qu’abordables et simples, les butées arrière manuelles sont lentes à régler et sujettes aux erreurs humaines. Ils conviennent uniquement aux ateliers à faible volume ou aux pièces très simples.
butée arrière motorisée (NC)
Les butées arrière motorisées utilisent des moteurs électriques pour entraîner le mécanisme de positionnement, généralement contrôlé par un simple système NC (commande numérique). L'opérateur saisit la position souhaitée sur l'axe X et le moteur déplace automatiquement la butée arrière. Ce type offre une configuration plus rapide que les systèmes manuels et une précision raisonnable, ce qui en fait une mise à niveau rentable pour la production de volumes moyens.
butée arrière CNC
Les butées arrière CNC (Computer Numerical Control) représentent la norme actuelle pour la fabrication professionnelle. Entraînés par des servomoteurs et des vis à billes de haute précision, ils offrent :
- Contrôle multi-axes (X, R, Z1/Z2 et au-delà)
- Stockage de programmes pour un rappel instantané de séquences de pliage complexes
- Positionnement automatique entre les étapes de pliage — aucune intervention de l'opérateur nécessaire
- La précision et la répétabilité doivent être spécifiées et vérifiées pour le système proposé.
- Intégration avec les contrôleurs DELEM, ESA, CYBELEC et d'autres grandes marques
| Caractéristique | Manuel | Motorisé (NC) | CNC |
|---|---|---|---|
| Précision de positionnement | Vérifier le modèle proposé | Vérifier le modèle proposé | Vérifier le modèle proposé |
| Haches | X seulement | X, R | X, R, Z1/Z2, X1/X2 |
| Vitesse de positionnement | Lent (manuel) | Selon le modèle ; confirmer course et conditions d’essai | Selon le modèle ; confirmer course et conditions d’essai |
| Stockage du programme | Non | Limité | Capacité selon la commande |
| Idéal pour | Faible volume, pièces simples | Production en volume moyen | Pièces complexes et à grand volume |
Axes de la butée arrière expliqués
L'une des questions les plus courantes lors de l'évaluation d'une presse-plieuse est : "De combien d'axes ai-je besoin ?" La réponse dépend de la complexité des pièces que vous pliez. Voici une répartition détaillée de chaque axe :
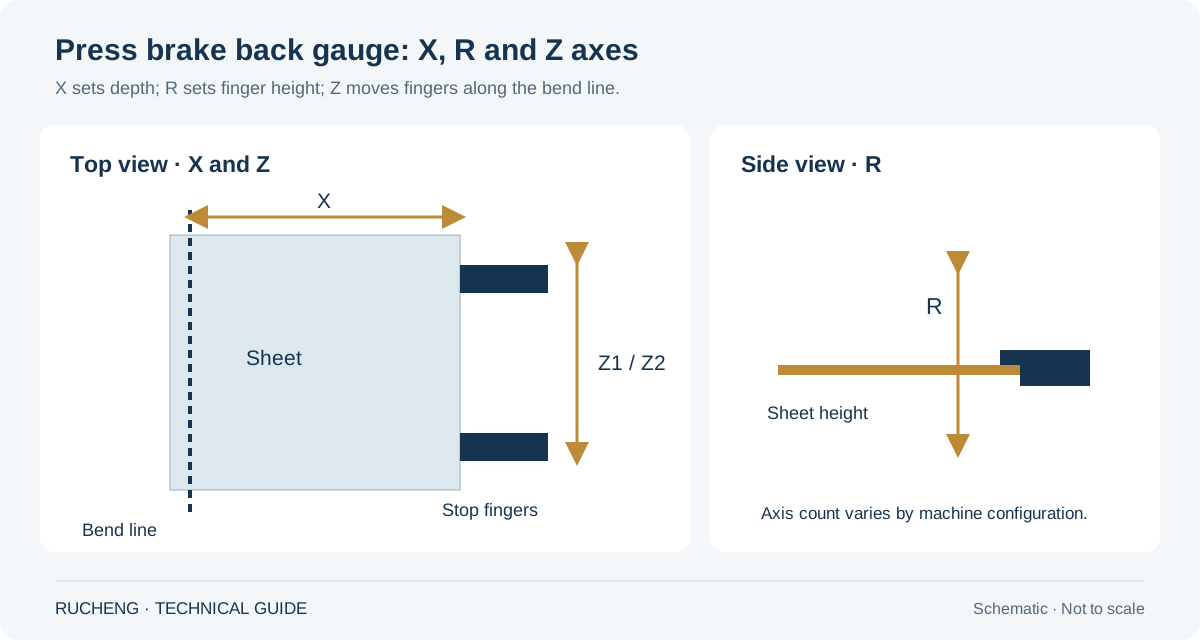
Axe X (profondeur/longueur de bride)
L’axe X est l’axe fondamental de la butée arrière. Il contrôle la position horizontale (d'avant en arrière) de la butée arrière par rapport à la ligne de pliage. Cela détermine directement la longueur de bride de la pièce pliée. Chaque presse plieuse – de la machine manuelle la plus simple au système CNC le plus avancé – possède au moins un axe X.
Axe R (hauteur verticale)
L'axe R contrôle le mouvement vertical (haut-bas) des doigts d'arrêt de la butée arrière. Ceci est essentiel pour les opérations de pliage en plusieurs étapes où les brides précédemment formées pourraient entrer en collision avec la butée arrière. En levant ou en abaissant les doigts entre les étapes, l'axe R permet de plier des pièces complexes en une seule configuration sans interférence.
Axes Z1/Z2 (positionnement latéral)
Les axes Z contrôlent le positionnement latéral (gauche-droite) des doigts d'arrêt individuels le long de la barre de butée arrière. Avec les commandes indépendantes Z1 et Z2, chaque doigt peut être positionné à différents emplacements horizontaux. Ceci est essentiel pour :
- Pièces pliées avec bords non parallèles ou brides coniques
- Positionner les doigts pour éviter les découpes, les encoches ou les trous à proximité de la ligne de pliage
- Supporte des pièces étroites ou de forme irrégulière avec un placement optimal des doigts
Axes X1/X2 (profondeur indépendante)
X1 et X2 règlent indépendamment la profondeur des deux doigts. Cela peut faciliter le positionnement de flans coniques ou décalés si leur géométrie le permet. Six axes machine ne signifient pas deux profondeurs indépendantes : Y1/Y2 + X/R/Z1/Z2 conserve un axe X commun.

Séparer les axes de butée de ceux du coulisseau
- Deux axes de butée : X règle la profondeur et R la hauteur ; la position latérale peut rester manuelle.
- Quatre axes de butée : X, R, Z1 et Z2 ajoutent des positions latérales indépendantes des doigts.
- Six axes de butée : X1/R1/Z1 et X2/R2/Z2 déplacent chaque doigt dans trois directions. Validez le besoin avec des pièces représentatives.
4 Axis vs 6 Axis Press Brake : ce que les acheteurs doivent confirmer
L'expression 4 presse plieuse à axe ou 6 presse plieuse à axe n'est pas toujours utilisée de la même manière par tous les fournisseurs. Certaines offres ne comptent que les axes de machines commandés par CNC, tandis que d'autres comptent ensemble les axes de vérin, de butée arrière, de bombage et auxiliaires. Avant de comparer les prix, demandez la liste réelle des axes, la liste des servomoteurs, le modèle de contrôleur et si chaque axe est programmable à partir de l'écran CNC.
| Configuration | Signification typique de l'axe | Meilleur cas d'utilisation | Risque d'achat |
|---|---|---|---|
| 3 presse plieuse à axe | Commande de vérin Y1/Y2 plus butée arrière X, ou axe Y plus X/R selon le type de machine | Brides simples, pièces à faible mélange et pliage CNC d'entrée | Peut nécessiter un mouvement manuel des doigts et plus de temps de configuration. |
| 4 presse plieuse à axe | Configuration d'exportation commune : Y1 , Y2 , X et R | Pliage général de tôles, armoires, supports, couvercles et travaux répétés | Vérifiez si les doigts Z sont manuels ou contrôlés par CNC. |
| 6 presse plieuse à axe | Exemple : Y1, Y2, X, R, Z1, Z2 = six axes machine, dont quatre axes de butée arrière. | Ateliers de travail, flans asymétriques, découpes, boîtes, boîtiers et changements fréquents de pièces | Un coût plus élevé n'est rentable que lorsque les changements de configuration ou la complexité des pièces le justifient. |
| Autres fonctions commandées | Précisez séparément le bombage CNC et les mouvements auxiliaires. Un capteur d’angle ou un robot ne correspond pas automatiquement à un axe supplémentaire. | Panneaux longs, profilés de façade, tôles inox, travaux d'automatisation et à haute répétabilité | Nécessite un contrôleur correspondant, une bibliothèque d'outils, une formation et un support de maintenance. |
Pour un devis équitable FOB Chine pour les presses plieuses, envoyez des dessins représentatifs et demandez à chaque fournisseur de citer la même définition d'axe. Une machine moins chère décrite comme « axe 6 » peut toujours utiliser des doigts Z manuels, tandis qu'une configuration plus coûteuse peut inclure un servo Z1/Z2, un bombage CNC et un contrôleur plus puissant. Rucheng peut comparer la différence pratique entre les packages de commande DA53T , DA66T , DA69S , ESA ou Cybelec avec les axes de butée arrière sélectionnés.
Composants clés d'un système de butée arrière CNC
Comprendre les composants mécaniques facilite à la fois les décisions d’achat et la planification de la maintenance. Voici les éléments essentiels d’une butée arrière CNC moderne :
Vis à billes
Les vis à billes transforment la rotation du moteur en mouvement linéaire. Leur précision n’est qu’un élément du système : montage, alignement, retour de position et usure comptent aussi. Demandez un essai de répétabilité de la butée complète au lieu de la déduire de la classe d’un composant.
Guides linéaires
Les rails de guidage linéaires assurent un mouvement fluide, stable et droit du chariot de butée arrière. Ils supportent la charge de l'ensemble de butée arrière et maintiennent l'alignement même sous les forces de vibration générées lors de la flexion. Les guides linéaires de haute qualité de marques comme THK, HIWIN ou Rexroth sont les marqueurs d'une machine bien construite.
Servomoteurs
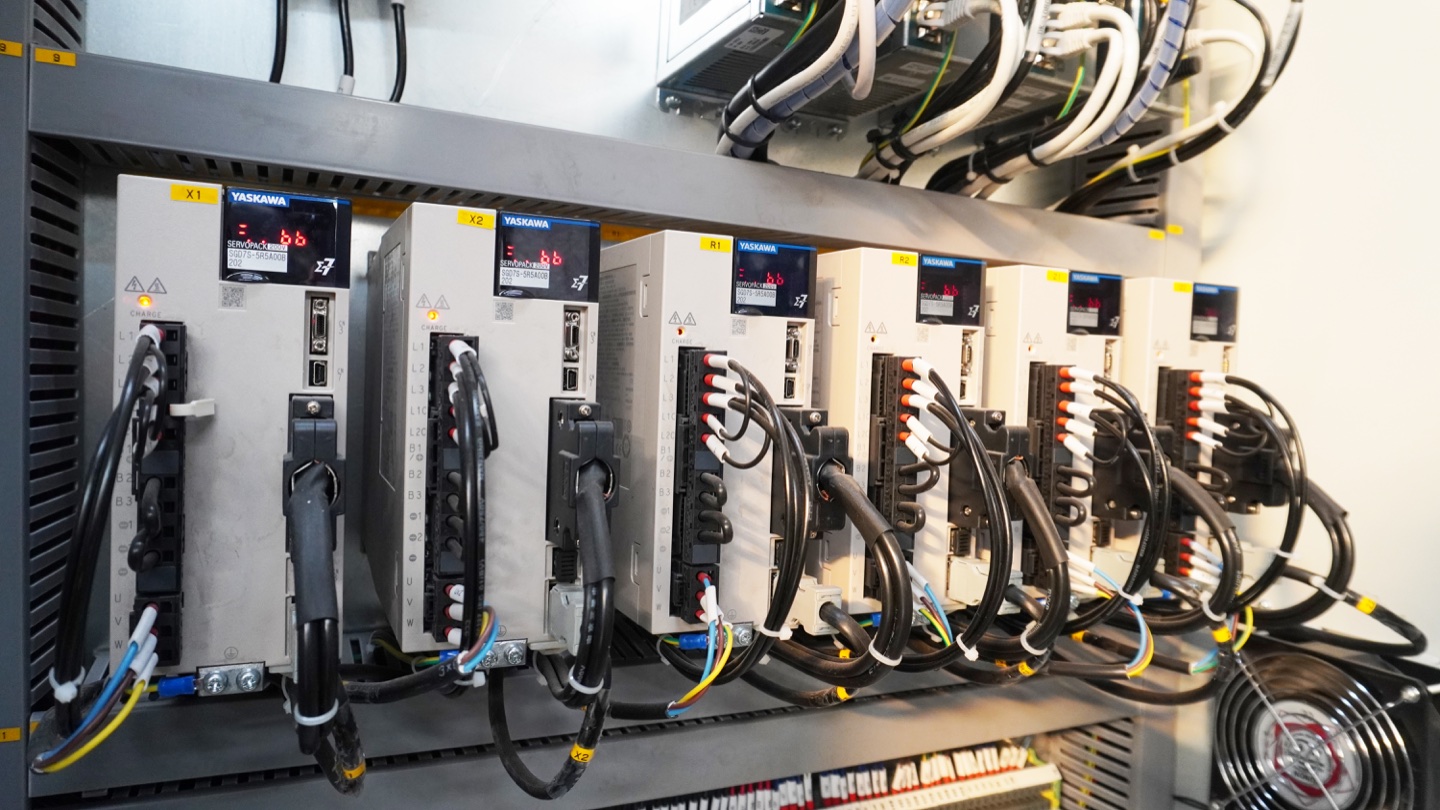
Des servomoteurs AC entraînent chaque axe contrôlé. Ils offrent une accélération rapide, un contrôle précis de la vitesse et un couple de maintien pour maintenir la position. L'encodeur du moteur fournit un retour d'information au contrôleur CNC, permettant une vérification de position en boucle fermée.
Arrêtez les doigts
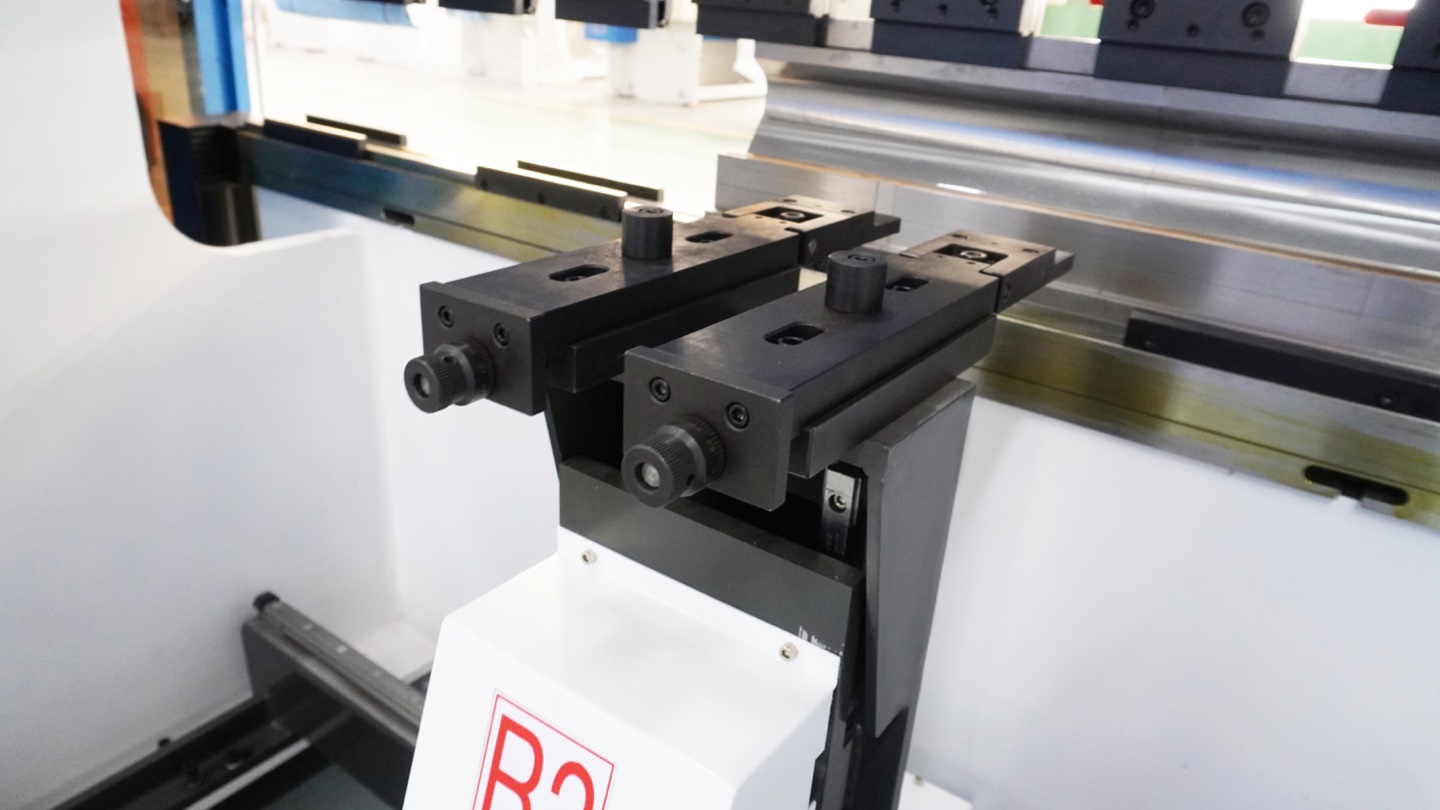
Les doigts d'arrêt (ou doigts de positionnement) sont les composants qui entrent physiquement en contact avec la tôle. Fabriqués en acier trempé, ils sont disponibles dans différents profils : à face plate pour les travaux standard, à rouleaux pour un glissement facile des tôles et types réglables pour une polyvalence maximale. L’état des doigts affecte directement la précision du positionnement, une inspection régulière est donc essentielle.
Notes sur le contact et la vérification ajoutées le 7 novembre 2026.
Vérifiez les fonctions de la commande par rapport au matériel installé. Delem propose la programmation angulaire X1-X2 en option sur le DA-66T ; cela ne prouve pas quels axes indépendants, entraînements ou options équipent une presse plieuse donnée. Conservez la liste des axes livrés, les fonctions activées et la version du logiciel avec l'examen de la pièce représentative.
Pour chaque pli, notez le bord ou la face déjà formée en contact avec chaque doigt, le niveau de contact, l'orientation de la pièce et les positions X/R/Z prévues. Le bord découpé utilisé pour le premier pli peut être remplacé par un rebord déjà formé au suivant. Une position de butée valable au premier pli ne valide donc pas tous les contacts ultérieurs ; conservez la forme intermédiaire avec la séquence de pliage.
Définissez la référence de mesure avant de comparer une distance physique à une valeur de commande. Une distance mesurée jusqu'au bord avant d'une matrice n'est pas automatiquement la distance à sa ligne de pliage ; la géométrie de l'outil et les décalages de référence de la commande doivent être pris en compte. Utilisez la référence, les montages et la procédure d'étalonnage approuvés par le constructeur. Le résumé ci-dessous n'autorise ni des barres improvisées sous charge ni des réglages exposant aux organes en mouvement.
Consignez séparément la position commandée, la position mesurée et les retours répétés, ainsi que les dimensions finales. Convenez de la méthode de mesure, du sens d'approche, des positions testées et des limites d'acceptation de la machine livrée. Si la butée se repositionne fidèlement mais qu'une cote de rebord varie, conservez les résultats et examinez le flan, le contact, l'angle et la convention dimensionnelle avant de modifier les décalages. Enregistrez ensemble le programme, les outils et les contacts validés ; répétez les contrôles concernés après une modification.
Référence option variateur : Delem DA-66T .
Séquence de pliage et contrôle de forme intermédiaire · Programmation CNC et contrôle de révision
Comment calibrer une butée arrière de presse plieuse
Même la meilleure butée arrière CNC dérive avec le temps en raison de l'usure mécanique, de la dilatation thermique et des effets de vibrations accumulés. Un calibrage régulier est la clé du maintien de la précision du pliage. Voici une procédure étape par étape :
Étape 1 : Préparation à la sécurité
Éteignez la presse plieuse et engagez la procédure de verrouillage/étiquetage. Débarrassez la zone de travail des outils et des matériaux. Portez un EPI approprié, notamment des lunettes de sécurité et des gants.
Étape 2 : Nettoyer tous les composants
Retirez les copeaux, la poussière et les débris du rail de butée arrière, des guides linéaires, de la vis à billes et de l'encodeur optique (le cas échéant). La contamination est la cause # 1 d'une dérive de positionnement progressive.
Étape 3 : Vérifier le parallélisme du vérin
Avant de calibrer la butée arrière, vérifiez que le vérin de la presse plieuse est parallèle au lit. Utilisez un indicateur à cadran monté sur une base magnétique, balayant la face du vérin. Un alignement non parallèle des vérins entraînera une flexion incohérente quelle que soit la précision de la butée arrière.
Étape 4 : Définir la référence d'étalonnage
Placez des barres de jauge d’étalonnage de précision sur l’ouverture de la matrice. Faites descendre lentement le vérin jusqu'à ce que le poinçon s'insère dans l'encoche en V des barres de jauge. Ces barres fournissent un plan de référence connu pour mesurer la position de la butée arrière.
Étape 5 : Mesurer et ajuster la position des doigts
À l'aide d'un pied à coulisse de précision ou d'un outil de mesure calibré, mesurez la distance entre chaque doigt d'arrêt et le bord avant de la matrice inférieure. Comparez cette mesure à la position affichée du contrôleur CNC. Ajustez chaque doigt jusqu'à ce que la mesure physique corresponde à la valeur programmée. Vérifiez en plusieurs points le long de la barre de butée arrière pour garantir le parallélisme.
Étape 6 : Vérification avec tests de pliage
Exécutez une série de tests de pliage en utilisant un échantillon de matériau cohérent. Mesurez les longueurs de bride obtenues et comparez-les aux dimensions programmées. Affinez le décalage de la butée arrière dans le contrôleur CNC si des écarts systématiques sont détectés. Documentez les résultats d’étalonnage et la date pour vos dossiers de maintenance.
⚠️ Quand recalibrer
- Routine : Tous les mois 6 ou selon les recommandations du fabricant
- Après collision : Si les doigts ou la barre de butée arrière subissent un impact
- Après remplacement des doigts : Les nouveaux doigts peuvent différer légèrement en épaisseur
- Dérive dimensionnelle : Lorsque les pièces finies commencent à présenter des variations dimensionnelles
- Après le déménagement : Le déplacement de la presse plieuse peut modifier l'alignement
Problèmes courants de butée arrière & Solutions
Lorsque votre butée arrière ne fonctionne pas comme prévu, un dépannage systématique permet d'économiser du temps et de l'argent. Voici les problèmes les plus courants et leurs solutions :
| Symptôme | Cause probable | Solution |
|---|---|---|
| Longueurs de bride incohérentes | Jeu des vis à billes ou guides linéaires usés | Vérifier et régler la précharge de la vis à billes ; remplacer les guides usés |
| Alarme d'erreur de position | Dysfonctionnement du codeur ou couplage lâche | Inspecter les connexions de l'encodeur ; serrer l'accouplement moteur-vis |
| Mouvement saccadé ou irrégulier | Débris sur les guides, lubrification insuffisante | Nettoyer et lubrifier à nouveau tous les guides linéaires et vis à billes |
| La butée arrière ne bouge pas | Panne du servomoteur, fusible grillé ou arrêt d'urgence activé | Vérifiez les codes d'erreur du servomoteur ; vérifier les connexions électriques et le circuit de sécurité |
| Bruit excessif pendant le mouvement | Roulements usés ou vis à billes mal alignée | Remplacer les roulements ; vérifier l'alignement des vis et le support d'extrémité |
| Dérive de position après le cycle d'alimentation | Référence de position d'origine perdue | Re-home (référence) tous les axes ; vérifier la fonction du commutateur d'origine |
Meilleures pratiques de maintenance de la butée arrière
La maintenance préventive prolonge la durée de vie de votre système de butée arrière et évite des temps d'arrêt coûteux. Suivez ces pratiques dans le cadre de votre routine régulière d'entretien des presses plieuses :
- Quotidiennement : Essuyez les doigts de butée et inspectez visuellement l'absence de dommages ou de fixations desserrées.
- Hebdomadaire : Nettoyer les guides linéaires et vérifier la fluidité du mouvement sur toute la plage de déplacement.
- Mensuellement : Lubrifier les vis à billes et les chariots de guidage linéaire selon les spécifications du fabricant.
- Trimestriel : Vérifier les connexions du servomoteur et du variateur ; vérifier le fonctionnement de l'encodeur
- Semestriel : Contrôle d'étalonnage complet (voir la section d'étalonnage ci-dessus)
- Au besoin : Remplacez les doigts de butée usés, les câbles d'encodeur endommagés ou les courroies de distribution dégradées.
✅ Conseil de pro : Tenez un journal de maintenance
Documentez chaque étalonnage, remplacement de composant et anomalie dans un journal dédié. Ces données permettent de prédire les modèles d'usure, de justifier les commandes de pièces de rechange et de fournir des preuves des réclamations au titre de la garantie. De nombreux contrôleurs CNC peuvent exporter des journaux d'utilisation : utilisez-les.
Comment choisir la bonne butée arrière pour votre presse-plieuse
Lorsque sélectionne une presse plieuse , la spécification de la butée arrière est souvent l'endroit où le coût et la capacité se croisent. Voici les facteurs clés à considérer :
- Géométrie de la pièce : vérifiez toute la séquence de pliage et le contact des doigts sur des pièces représentatives. Le déplacement automatique Z1/Z2 peut réduire le repositionnement latéral ; il n’est pas obligatoire pour tous les boîtiers ou coffrets.
- Volume de production : Des volumes plus élevés justifient l'automatisation CNC : le temps gagné par pièce se multiplie sur des milliers de pièces.
- Tolérances : préciser séparément précision de positionnement, répétabilité et tolérance dimensionnelle de la pièce, avec une méthode de mesure convenue.
- Manutention des matériaux : Les feuilles lourdes ou grandes bénéficient de butées arrière avec bras de support ou doigts de type rouleau pour un positionnement plus facile.
- Intégration du contrôleur : Assurez-vous que la butée arrière est compatible avec votre contrôleur CNC préféré (DELEM, ESA, CYBELEC) pour une programmation et un fonctionnement transparents.
- À l'épreuve du temps : Si votre combinaison de pièces évolue, investissez dans plus d'axes maintenant plutôt que d'effectuer des mises à niveau ultérieures : les mises à niveau coûtent généralement plus cher que les options installées en usine.
| Situation de pièce ou de production | Axes de butée arrière recommandés | Pourquoi cette configuration convient | Note de devis |
|---|---|---|---|
| Supports simples, couvercles et brides droites | X + R | X contrôle la profondeur de la bride et R ajuste la hauteur du doigt pour le dégagement de la matrice. | Convient généralement à une presse plieuse hydraulique CNC standard . |
| Flans de largeurs mixtes, découpes, pièces asymétriques et changements de configuration fréquents | X + R + Z1/Z2 | Le Z1/Z2 déplace automatiquement les doigts d'arrêt vers la gauche et la droite, réduisant ainsi le réglage manuel entre les virages. | Envoyez la plage de largeur des pièces, les positions de découpe et la taille du lot avec le formulaire de devis pour presse plieuse. |
| Boîtes, boîtiers et pièces avec différentes profondeurs de bride gauche/droite | X1/X2 + R + Z1/Z2 | Les axes X indépendants prennent en charge des butées non parallèles et des profondeurs de bride différentes de chaque côté. | Mieux évalué avec l'outillage, la séquence de pliage et la sélection du contrôleur. |
| Profilés de façade longs, panneaux, poteaux ou flexion structurelle | X/R longue course avec doigts de support | Les pièces longues nécessitent des butées stables, un espacement suffisant des doigts et parfois un soutien supplémentaire pour éviter l'affaissement. | Comparez un système de presse plieuse tandem lorsque la longueur de pliage dépasse un banc de machine. |
| Production répétée à grand volume avec programmation hors ligne | 4-axe à 6-axe servo CNC butée arrière | Un plus grand nombre d'axes réduit la configuration manuelle et prend en charge un changement de pièce plus rapide à partir des programmes enregistrés. | Précisez la préférence du contrôleur Delem, ESA ou Cybelec avant de faire un devis. |
Liste de contrôle de devis de butée arrière
Pour une recommandation Rucheng précise, envoyez la longueur de pliage maximale, la bride minimale, les dessins de pièces, l'épaisseur du matériau, le nombre d'axes requis, la préférence du contrôleur, le volume de production, les exigences de tolérance et si la machine a besoin d'un bombage. Si le tonnage n'est pas encore confirmé, calculez d'abord la force de flexion avec le calculateur de flexion de la presse plieuse.
À Rucheng Technology, notre presses plieuses électro-hydrauliques CNC sont équipés de systèmes de butée arrière de haute précision comprenant des vis à billes servo-entraînées, des guides linéaires trempés et une intégration avec les contrôleurs CNC de pointe de l'industrie. Contactez notre équipe d'ingénierie pour discuter de la configuration optimale de la butée arrière pour vos besoins de production spécifiques.
Foire aux questions
Qu'est-ce qu'une butée arrière de presse-plieuse ?
Une butée arrière de presse plieuse est un système de positionnement de précision monté derrière la matrice inférieure. Il sert de butée de référence réglable contre laquelle l'opérateur pousse la tôle avant le pliage, garantissant ainsi que la ligne de pliage est dans la bonne position pour des longueurs de bride précises et reproductibles.
Combien d'axes possède une butée arrière de presse plieuse CNC ?
Une butée X/R possède deux axes commandés ; X/R/Z1/Z2 en possède quatre ; X1/R1/Z1 plus X2/R2/Z2 en possède six. Ces nombres excluent Y1/Y2 du coulisseau. Une presse plieuse à six axes peut donc n’avoir que quatre axes de butée. Vérifiez la liste et si les doigts latéraux sont manuels, motorisés ou commandés par CNC.
Qu'est-ce qu'une butée arrière d'axe X+R entraînée par des servomoteurs et des variateurs ?
Une butée arrière d'axe X+R entraînée par des servomoteurs et des entraînements utilise un axe X asservi pour le positionnement de la longueur de la bride d'avant en arrière et un axe R asservi pour la hauteur verticale des doigts. Il s'agit de la configuration courante de butée arrière de presse plieuse CNC pour des brides standard précises, des pliages en plusieurs étapes et une production répétée sans réglage manuel de la jauge.
Quelles spécifications dois-je comparer lors de l’achat d’une butée arrière CNC ?
Comparez le nombre d'axes, la course de l'axe X, la course de l'axe R, le mouvement du doigt Z1/Z2, la précision du positionnement, la répétabilité, la marque du servomoteur et du variateur, la qualité de la vis à billes et du guide linéaire, le type de doigt d'arrêt, la compatibilité du contrôleur, la méthode d'étalonnage, la protection contre les collisions et la disponibilité des pièces de rechange.
À quelle fréquence dois-je calibrer la butée arrière de ma presse plieuse ?
Calibrez la butée arrière au moins deux fois par an dans le cadre de l'entretien de routine. De plus, recalibrez après toute collision, après avoir remplacé les doigts d'arrêt, lorsque vous remarquez des incohérences dimensionnelles dans les pièces pliées ou lorsque la machine est déplacée.
Que cause les erreurs de positionnement de la butée arrière ?
Les causes courantes incluent le jeu ou l'usure des vis à billes, un dysfonctionnement de l'encodeur, un couplage lâche entre le moteur et la vis, des débris sur les guides linéaires, des défauts de servomoteur et des réglages incorrects des paramètres CNC. Un entretien et un calibrage réguliers peuvent éviter la plupart des erreurs de positionnement.
Puis-je mettre à niveau une butée arrière manuelle vers la CNC ?
Oui, de nombreuses presses plieuses peuvent être équipées de systèmes de butée arrière CNC. Cela implique généralement l'ajout de servomoteurs, de vis à billes, de guides linéaires et d'un contrôleur CNC. La mise à niveau améliore considérablement la précision du positionnement, la répétabilité et la vitesse de production. Consultez le fabricant de votre machine pour connaître les kits de mise à niveau compatibles.
Quelle est la différence entre l'axe X et l'axe R sur une butée arrière ?
L'axe X contrôle la position horizontale (d'avant en arrière) de la butée arrière, déterminant ainsi la longueur de la bride du coude. L'axe R contrôle la position verticale (haut-bas) des doigts d'arrêt, leur permettant de dégager les brides précédemment formées ou de s'ajuster à différentes hauteurs de matrice pendant des séquences de pliage en plusieurs étapes.
Quels axes de butée arrière de presse plieuse dois-je choisir ?
Choisissez X+R pour des brides droites simples et des supports courants. Ajoutez le Z1/Z2 lorsque les doigts d'arrêt doivent se déplacer à gauche et à droite pour des flans de largeurs mixtes, des découpes ou des pièces asymétriques. Choisissez X1/X2 + R + Z1/Z2 ou une butée arrière à axe 6 lorsque les profondeurs des brides gauche et droite changent indépendamment, ou lorsque la production à grand volume nécessite une configuration automatique plus rapide.
Qu'est-ce qu'une presse plieuse à axe 4 ?
Une presse plieuse à axe 4 commune contrôle la synchronisation du vérin Y1/Y2 ainsi que les axes de butée arrière X et R. Étant donné que les fournisseurs peuvent compter les axes différemment, confirmez si le devis inclut le servo X/R, les doigts Z manuels ou CNC, le bombage CNC et le modèle de contrôleur.
Qu'est-ce qu'une presse plieuse à axe 6 ?
Une configuration courante à six axes machine comprend Y1, Y2, X, R, Z1 et Z2 : deux axes de coulisseau et quatre de butée, et non une butée à six axes. Les mouvements indépendants X1/X2 ou R1/R2 doivent figurer explicitement dans l’offre.
Ressources de sélection et de production
Comparez le moyeu complet de la machine de presse plieuse Rucheng avant de choisir les options de tonnage, de longueur utile, de contrôleur, d'outillage et d'automatisation.
- Presse plieuse électrohydraulique CNC pour un pliage de précision à haut mélange.
- Presse plieuse tandem pour pièces longues, poteaux, panneaux et gros oeuvre.
- Calcul du tonnage de presse plieuse, sélection d'outillage et sélection du contrôleur aider à confirmer la spécification finale.
- Pour la préparation du flan avant le pliage, comparez les machines de découpe laser fibre et planifiez ensemble le flux de travail de la découpe au pliage.
Pour une recommandation pratique de machine, envoyez la qualité du matériau, l'épaisseur, la longueur de pliage, le rendement quotidien et le budget cible via le formulaire de devis de presse plieuse.