
Qu'est-ce que la programmation d'une presse plieuse CNC ?
La programmation relie le plan de la pièce finie à une séquence de plis, des postes d'outillage, des références de positionnement et des corrections. Le programme correspond à une machine et un montage définis. Sa réutilisation sur une autre machine, avec d'autres outils ou après modification du plan exige une vérification de compatibilité.
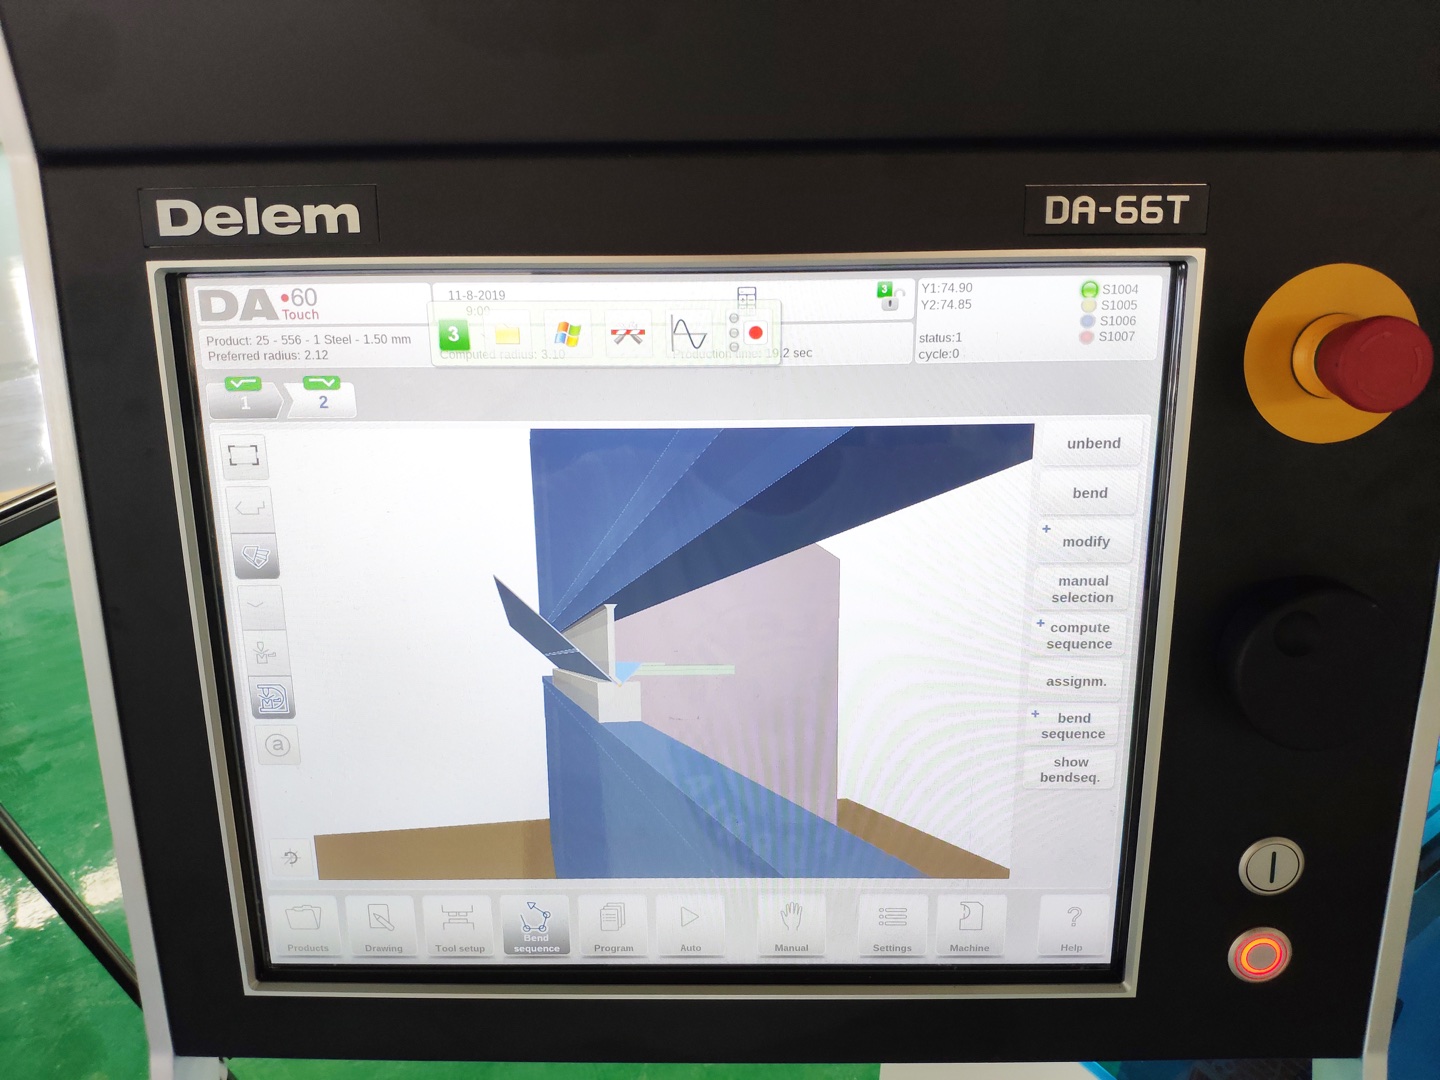
Delem DA66T et DA69T : comparaison des commandes
Les spécifications publiées par Delem distinguent les fonctions suivantes. Ces références décrivent une famille de commandes ; demandez au fournisseur de confirmer la version installée, les options activées et le logiciel compris dans l'offre.
| Fonction à distinguer | Delem DA-66T | Delem DA-69T |
|---|---|---|
| Programmation graphique | Programmation graphique 2D | Programmation graphique 2D et 3D |
| Taille d'écran publiée | Écran tactile de 17 pouces | Écran tactile de 17 pouces |
| Revue de séquence et de collisions | Calcul automatique de la séquence de pliage et détection des collisions ; Delem décrit une configuration 3D de la machine. | Calcul automatique de la séquence et détection des collisions ; la visualisation 3D en simulation et en production est indiquée. |
| Logiciel hors ligne indiqué | Profil-TL | Profil- T3D |
Sources primaires, consultées le 31 octobre 2026 : Delem DA-66T · Delem DA-69T · Profil Delem-T
Quelle édition de Profile-T est incluse ?
Delem répertorie Profile-TL, Profile-T2D et Profile-T3D. La page actuelle de Profile-T attribue l'import DXF à Profile-T2D et aux éditions supérieures, et l'import CAO 3D à Profile-T3D. Précisez dans l'offre l'édition, la licence, la version de commande compatible, le modèle de machine et la procédure de transfert ; la seule mention « programmation hors ligne incluse » ne répond pas à ces questions.
Vérifier le programme après son transfert
Distinguez trois enregistrements : le programme exporté, la version chargée sur la commande destinataire et la version acceptée après l'essai. Un transfert réussi ne prouve ni que la révision prévue est sélectionnée ni que son montage a été validé. Delem décrit la compatibilité des versions du logiciel et de la commande ainsi que le partage des programmes de pièces comme des éléments du processus Profile-T.
Avant le transfert, conservez la pièce et la révision du plan, l'identifiant du programme, la machine destinataire, les versions de la commande et du logiciel, la convention d'unités et les fiches d'outils utilisées. Employez la méthode de transfert prise en charge par cette installation. Après le chargement, comparez l'identité de la pièce, le nombre de plis, les angles visés, les outils et les références de butée affichés au dossier de validation. Examinez les outils manquants, les fiches remplacées ou les valeurs modifiées avant de libérer le travail.
Supposons, par exemple, qu'un fichier hors ligne et un ancien fichier machine portent tous deux le nom BOX-01, mais qu'une révision du plan modifie un bord plié et l'ordre des plis. Le nom identique ne permet pas de les distinguer. Enregistrez ensemble les révisions du plan et du programme, puis vérifiez les étapes concernées et les formes intermédiaires. Il s'agit d'un exemple de gestion des versions, pas d'une procédure de menus de commande ni d'un montage approuvé.
Si l'essai contrôlé aboutit à une correction acceptée sur la machine, conservez la modification et ses preuves d'inspection avec le programme validé. Comparez cette version au dossier du bureau avant l'exportation suivante, afin qu'une ancienne copie hors ligne ne remplace pas discrètement la version acceptée. Conservez la révision précédente selon la procédure de sauvegarde du système installé ; confirmez qui approuve et diffuse les modifications.
Compatibilité Delem Profile-T et fonctions de transfert · Identificateurs de pliage et enregistrements de révision de séquence .
Matrice des besoins de programmation et de configuration de la presse plieuse
Utilisez cette fiche pour relier chaque besoin de programmation aux preuves du fournisseur. Il s'agit d'une liste de contrôle d'achat, pas d'une fiche de réglage machine.
| Informations à fournir | Preuve à demander |
|---|---|
| Plan d'une pièce représentative et format CAO | Démonstration des fonctions requises d'import, de séquencement et de visualisation avec l'édition logicielle proposée. |
| Poinçons, matrices, porte-outils, adaptateurs et implantation des postes | Géométrie correspondante dans la bibliothèque, compatibilité du serrage, dégagements et limites de charge applicables à chaque composant. |
| Longueur de pliage, retours et extraction de la pièce finie | Géométrie machine, course de butée arrière et disposition des doigts ; revue de tous les plis et de l'extraction avec la configuration réelle. |
| Nuance, épaisseur et tolérances finales | Matière d'essai, méthode d'inspection et critères d'acceptation convenus. Un modèle de commande ne garantit pas la précision. |
| Variété de pièces, réutilisation des programmes et préparation au bureau | Périmètre de licence, sauvegarde et transfert, formation et responsabilité de mise à jour des données machine et outils. |
Comprendre les axes d'une presse plieuse
Sur les configurations utilisant ces désignations, Y1/Y2 commandent les côtés gauche et droit du coulisseau ; X représente la profondeur de butée, R sa hauteur et Z1/Z2 positionnent latéralement les doigts. L'indépendance de X1/X2 doit être confirmée séparément. Demandez la liste réelle des axes et le dispositif de compensation de flèche, sans les déduire de la capacité maximale de la commande ou du nombre total d'axes annoncé.
Axes de butée arrière et configuration
Programmation CNC étape par étape (guide Delem DA)
Ces étapes organisent la préparation et la revue du programme. Démarrage, prise d'origine, étalonnage, protection et conduite exigent les instructions du constructeur et du personnel formé ; des menus ou vitesses génériques ne les remplacent pas.
1. Figer le plan et la fiche matière
Identifiez la révision, les références de pliage, l'épaisseur, l'état matière et les tolérances. Notez le sens de laminage si nécessaire, séparément du sens de finition esthétique.
2. Faire correspondre les données machine et outils
Confirmez le modèle, les axes, la géométrie des poinçons et matrices, les porte-outils et adaptateurs. Vérifiez appuis, dégagements et charges nominales avant de vous fier au modèle logiciel.
3. Définir la séquence et les références
Consignez les identifiants de plis, faces de positionnement, postes d'outillage et besoins de manutention. Vérifiez l'accès à la référence de butée après chaque pli précédent.
4. Examiner la configuration simulée
Comparez la pièce, la machine, les outils et les doigts modélisés au montage prévu. Vérifiez les formes intermédiaires et l'extraction. Résolvez les géométries manquantes ou approximatives avant de valider la simulation.
5. Évaluer une première pièce représentative
Organisez un essai approuvé selon les procédures du constructeur. Consignez angles, dimensions des ailes et autres exigences du plan, puis examinez les corrections selon les conventions de la commande installée.
6. Libérer une révision de programme traçable
Conservez ensemble le plan accepté, la configuration machine et outils, la fiche matière, les résultats de contrôle et la révision du programme. Examinez les substitutions avant de réutiliser cette validation.
Code G pour presses plieuses : ce qu'il faut savoir
Ne supposez pas qu'une presse plieuse accepte un exemple générique de code G ou une extension de fichier donnée. Confirmez le format et la procédure de transfert pris en charge par le système installé. Séparez les angles des positions linéaires : un angle cible en degrés n'est pas une position d'axe Y en millimètres.
Compensation du retour élastique en programmation CNC
Évaluez le résultat déchargé avec la matière et l'outillage réels. Avant de modifier le programme, confirmez si la commande attend un angle intérieur, un angle de pliage ou une correction. Il n'existe pas de correction universelle de retour élastique ou de butée. Passer du pliage en l'air au pliage en fond de matrice ou à l'ourlage exige une revue distincte des outils et charges.
5 erreurs courantes de programmation CNC à éviter
- Considérer la programmation 2D comme la preuve de l'absence de contrôle des collisions ou de visualisation 3D de la machine.
- Supposer que toutes les éditions hors ligne importent les mêmes formats CAO ou sont comprises dans le prix.
- Présenter les capacités nominales de la commande comme preuve des axes installés, de la précision ou de la capacité des outils.
- Réutiliser un multiplicateur d'ouverture de matrice, une vitesse, un angle de retour ou une formule de décalage comme réglage approuvé.
- Lancer la production sur la seule simulation sans vérifier le modèle, la manutention et les résultats d'une première pièce représentative.
Foire aux questions
Le Delem DA66T permet-il la simulation 3D et la programmation hors ligne ?
Delem décrit pour le DA-66T la programmation 2D, la détection des collisions et la configuration 3D de machine, et indique Profile-TL hors ligne. Distinguez ces fonctions de la programmation de produits en 3D ; confirmez options et édition avec le fournisseur.
Que préciser lors de l'achat d'une presse plieuse avec DA66T ?
Précisez pièces représentatives, matière, longueur de pliage, tolérances, axes réels, outils et dégagements. Détaillez logiciel hors ligne, options activées, formation et essai de réception dans l'offre.
Quelles unités utilise la programmation des presses plieuses CNC ?
Confirmez le système d'unités sélectionné et le sens de chaque champ. Distinguez angles, positions linéaires, vitesses et forces ; n'entrez pas des degrés dans un champ linéaire d'axe Y.
Combien de temps faut-il pour programmer une presse plieuse CNC ?
La durée dépend de la géométrie, des données machine et outils, du logiciel et de la revue nécessaire. Évaluez une pièce représentative ; une durée générique n'inclut pas tous les réglages, manutentions et contrôles de première pièce.
Peut-on enregistrer et réutiliser les programmes ?
Utilisez les fonctions de sauvegarde et de transfert prises en charge. Avant réutilisation, vérifiez révision du plan, configuration, outils, matière et corrections approuvées. Un nom de fichier enregistré ne prouve pas la compatibilité.
Quelle différence de programmation entre pliage en l'air et en fond de matrice ?
Les conditions de formage diffèrent et exigent leurs données d'outils, réglages et évaluations de charge correspondants. Ne réutilisez pas un programme de pliage en l'air ni un multiplicateur générique de force pour approuver le pliage en fond de matrice.
Quelle configuration machine faut-il pour une programmation fiable ?
Adaptez géométrie réelle, axes, outils, appuis et logiciel aux pièces représentatives. Confirmez limites et critères de réception avec le fournisseur ; aucun nom de commande ne garantit une tolérance finale.
Liste pour un devis de programmation CNC
Transmettez à Rucheng la révision du plan, la matière et les épaisseurs, la longueur de pliage, les tolérances, le format CAO et la variété prévue des pièces. Demandez une proposition détaillant machine, outils, logiciel et formation, avec configuration et réception confirmées avant commande.
Envoyer les exigences pour le devisRessources de sélection et de production
- Presses plieuses
- Configurations de presse plieuse hydraulique CNC
- Guide de sélection du contrôleur
- Examen de la capacité de charge de l'outillage
- Profondeur de gorge, hauteur d'ouverture et course
- Sens de roulement sur chaque virage
- Calcul de la force de flexion et du tonnage
- Bases de la programmation CNC