
CNC プレスブレーキのプログラミングとは?
プログラミングは完成図面を曲げ順序、金型ステーション、位置決め基準、補正値に結び付ける作業です。プログラムは特定の機械と段取りに対応します。別の機械や金型での再利用、または図面改訂後には互換性の確認が必要です。
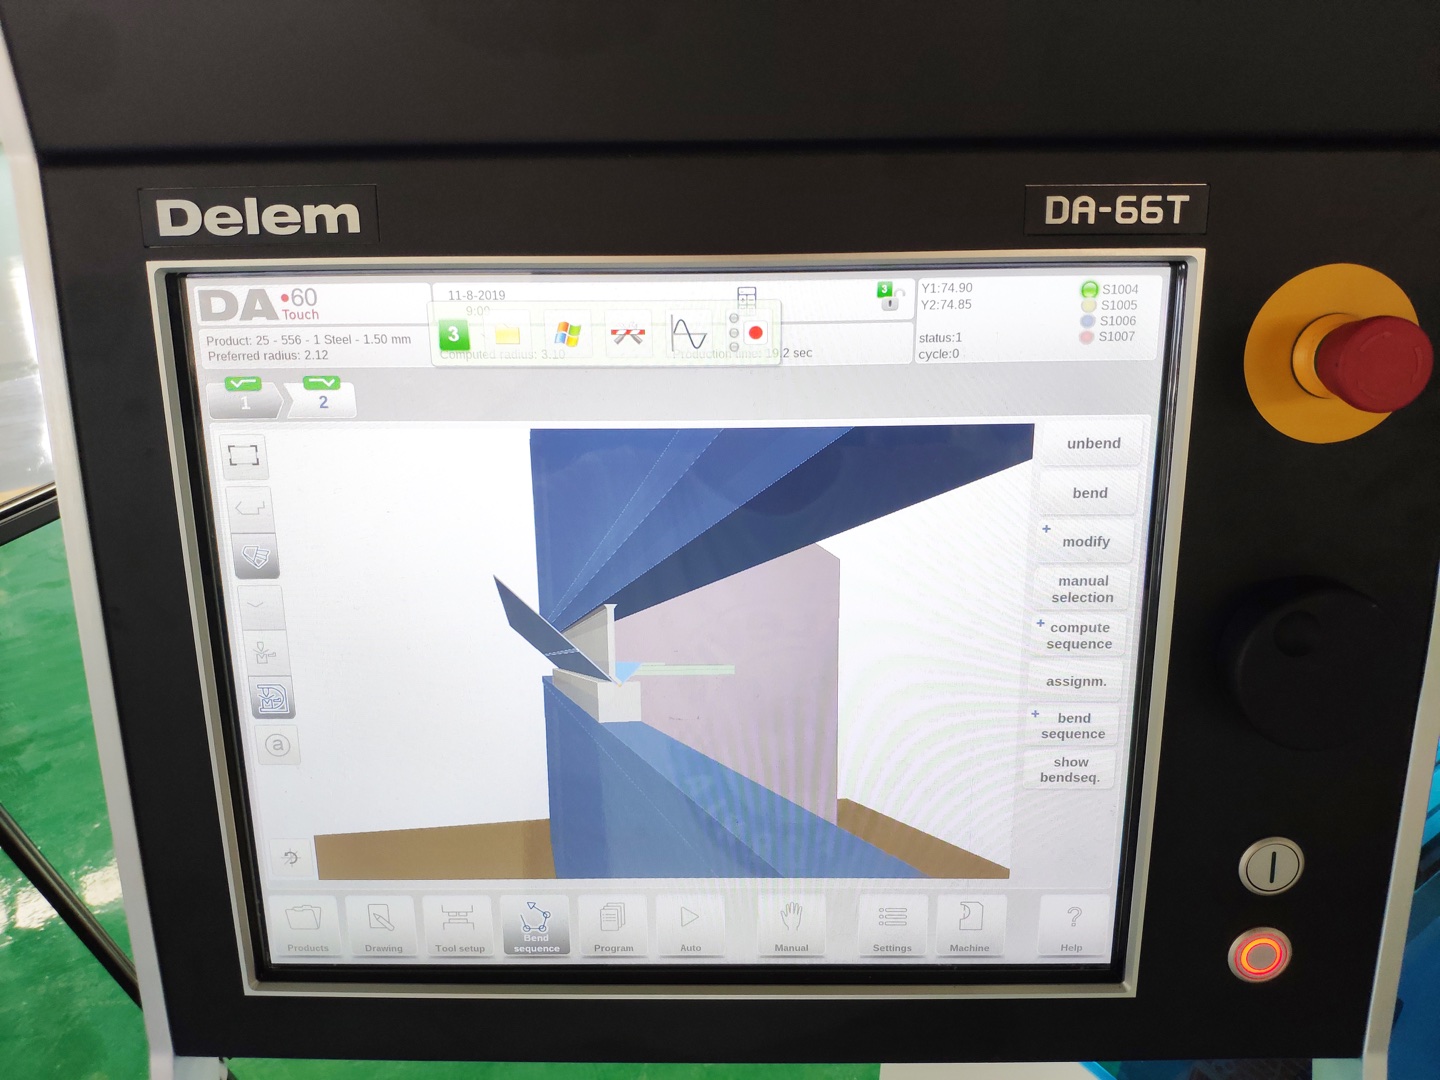
Delem DA66T と DA69T:制御装置の比較
Delem の公開仕様では、以下の機能が区別されています。これは制御装置シリーズの参考情報です。導入済みバージョン、有効なオプション、見積に含まれるソフトを機械供給者に確認してください。
| 区別すべき機能 | デレム DA-66T | デレム DA-69T |
|---|---|---|
| グラフィックプログラミング | 2D グラフィックプログラミング | 2D・3D グラフィックプログラミング |
| 公表されている画面サイズ | 17 インチタッチスクリーン | 17 インチタッチスクリーン |
| 曲げ順序と干渉の確認 | 曲げ順序の自動計算と干渉検出。Delem は 3D 機械セットアップについて説明しています。 | 曲げ順序の自動計算と干渉検出。シミュレーションおよび生産時の 3D 表示が記載されています。 |
| 記載されているオフラインソフト | プロフィール-TL | プロフィール - T3D |
一次資料(2026 年 10 月 31 日確認): デレム DA-66T · デレム DA-69T · デレムプロフィール-T
どの Profile-T エディションが含まれますか?
Delem は Profile-TL、Profile-T2D、Profile-T3D を掲載しています。現在の Profile-T ページでは、DXF インポートは Profile-T2D 以上、3D CAD インポートは Profile-T3D に対応するとされています。見積ではエディション、ライセンス、対応制御バージョン、機械モデル、転送方法を明確にしてください。「オフラインプログラミング付属」だけでは、これらは確定しません。
転送後にプログラムを照合する
エクスポートしたプログラム、受信側の制御装置に読み込まれた版、試し曲げ後に承認された版の三つを区別して記録します。転送の成功だけでは、予定した改訂版が選択されていることも、その段取りが検証済みであることも証明できません。Delem はソフトウェアと制御装置のバージョン互換性、および製品プログラムの共有を Profile-T の作業工程として説明しています。
転送前に、部品と図面の改訂番号、プログラム識別子、対象機械、制御装置とソフトウェアの版、単位の取り決め、参照する金型データを保存します。その設備で対応している転送方法を使ってください。読み込み後は、表示された部品識別、曲げ回数、目標角度、金型、バックゲージ基準を承認記録と照合します。作業を承認する前に、金型データの欠落、別データへの置換、数値の変更を調べます。
例えば、オフラインファイルと機械上の旧ファイルがともに BOX-01 という名前でも、図面改訂で一つのフランジと曲げ順序が変わっている場合があります。同じファイル名では区別できません。図面とプログラムの改訂番号を一緒に記録し、影響する工程と途中形状を照合します。これは版管理の説明用の仮定例であり、制御装置のメニュー操作手順や承認済みの段取りではありません。
管理された試し曲げで機械側の補正が検査に合格した場合は、変更内容と検査の証拠を承認済みプログラムとともに保存します。次のエクスポート前に事務所側の記録と照合し、古いオフラインコピーが承認版を気付かないうちに置き換えないようにします。設置されたシステムが対応するバックアップ手順で以前の版を保存し、変更の承認と配布の責任者を明確にします。
プログラミング要件とプレスブレーキ仕様の対応表
この確認表で、プログラミング要件と供給者の根拠資料を対応させます。購入検討用のチェックリストであり、機械の設定表ではありません。
| 提供する情報 | 要求する証拠 |
|---|---|
| 代表部品の図面と CAD 形式 | 見積のソフトウェアエディションを用いた、必要なインポート、曲げ順序、表示機能の実演。 |
| パンチ、ダイ、ホルダー、アダプター、ステーション配置 | 一致する金型ライブラリ形状、クランプ互換性、クリアランス、各構成部品に適用される負荷上限。 |
| 曲げ長さ、折り返しフランジ、完成品の取り出し | 機械形状、バックゲージ移動範囲、フィンガー配置。実際の構成ですべての曲げと取り出しを確認。 |
| 材料規格、板厚、完成品公差 | 合意した試験材料、検査方法、合格基準。制御装置の型式は精度保証ではありません。 |
| 品種構成、プログラム再利用、事務所での準備 | ライセンス範囲、バックアップと転送方法、作業者教育、機械・金型データの維持管理責任。 |
プレスブレーキの軸を理解する
これらの名称を使う構成では、Y1/Y2 はラム左右の制御、X はバックゲージの奥行き、R は高さ、Z1/Z2 はフィンガーの横方向位置を表します。独立した X1/X2 は別途確認が必要です。制御装置の最大能力や広告上の総軸数から推測せず、実際の軸一覧とクラウニング構成を求めてください。
CNC プレスブレーキのプログラミング手順(Delem DA ガイド)
以下はプログラム準備と審査を整理する手順です。起動、原点復帰、校正、安全防護、機械操作にはメーカーの指示と訓練済みの担当者が必要です。一般的なメニュー操作や速度値で代用できません。
1. 図面と材料記録の版を確定する
部品改訂、曲げ基準、板厚、材料状態、完成品公差を特定します。必要に応じて圧延方向を記録し、意匠上の仕上げ方向とは分けて管理します。
2. 機械と金型データを照合する
機種、軸、パンチとダイの形状、ホルダー、アダプターを確認します。ソフトモデルに依存する前に、支持、クリアランス、定格負荷を審査します。
3. 曲げ順序と基準を定義する
曲げ番号、位置決め面、金型ステーション、ハンドリング要件を記録します。先行する各曲げの後も、ゲージ基準にアクセスできるか確認します。
4. シミュレーション構成を確認する
モデル上の部品、機械、金型、ゲージフィンガーを予定する段取りと照合します。途中形状と取り出しを審査し、不足または近似された形状を解決してからシミュレーションを受け入れます。
5. 代表的な初品を評価する
機械メーカーの手順に沿って承認された試加工を実施します。実測角度、フランジ寸法、その他の図面要求を記録し、導入済み制御装置の入力規則に従って補正を審査します。
6. 追跡可能なプログラム版を発行する
合格図面、機械・金型構成、材料記録、検査結果、プログラム版をまとめて保管します。その承認を再利用する前に、代替部品や条件の変更を審査します。
プレスブレーキの G コード:知っておくべきこと
特定のプレスブレーキが一般的な G コード例やファイル拡張子を受け付けるとは限りません。導入済み制御装置とソフトが対応する形式と転送手順を確認してください。角度と直線軸位置を区別します。度単位の目標角度は、ミリメートル単位の Y 軸位置ではありません。
CNC プログラミングのスプリングバック補正
実際の材料と金型で除荷後の結果を評価します。プログラム変更前に、入力が内角、曲げ角度、補正値のどれかを確認してください。全作業に使える共通の戻り角やバックゲージ補正はありません。エアベンディング、ボトミング、ヘミング間の工法変更には、金型と負荷の個別審査が必要です。
避けたい 5 つの CNC プログラミングミス
- 2D プログラミングであることを、干渉確認や 3D 機械表示がない証拠とみなすこと。
- すべてのオフライン版が同じ CAD 形式を読み込み、機械価格に含まれると思い込むこと。
- 制御装置の公称能力を、実装軸、精度、金型負荷能力の証明として使うこと。
- 汎用のダイ開口倍率、速度、戻り角、フランジ補正式を承認済み設定として流用すること。
- モデル精度、ハンドリング、代表初品の結果を確認せず、シミュレーションだけで量産を承認すること。
よくある質問
Delem DA66T は 3D シミュレーションとオフラインプログラミングに対応しますか?
Delem は DA-66T の 2D プログラミング、干渉検出、3D 機械セットアップを説明し、Profile-TL を記載しています。これらを 3D 製品プログラミングと区別し、実装オプションとオフライン版を供給者に確認してください。
DA66T 搭載機の購入時には何を指定すべきですか?
代表部品、材料、曲げ長さ、公差、実際の軸、金型、クリアランスを指定します。オフラインソフト、有効オプション、教育、受入試験を見積で明細化してください。
CNC プレスブレーキのプログラミング単位は何ですか?
選択された単位系と各入力欄の意味を確認します。角度、直線位置、速度、力を区別し、直線 Y 軸欄に角度値を入力しないでください。
CNC プレスブレーキのプログラミングには何分かかりますか?
形状、利用可能な機械・金型データ、ソフト機能、必要な審査によって異なります。代表部品で評価してください。一般的な所要時間には、すべての段取り、搬送、初品検査は含まれません。
プログラムは保存して再利用できますか?
導入済みシステムが対応するバックアップ・転送機能を使います。再利用前に図面版、機械構成、金型、材料、承認済み補正を確認します。保存ファイル名だけでは互換性を確認できません。
エアベンディングとボトミングのプログラミングはどう違いますか?
成形条件が異なり、それぞれの金型データ、設定、負荷評価が必要です。エアベンディング用プログラムや汎用の力倍率を流用して、ボトミングを承認してはいけません。
信頼できるプログラミングにはどの機械仕様が必要ですか?
実際の機械形状、軸、金型、支持、ソフトを代表部品に合わせます。適用上限と合格条件を供給者に確認してください。制御装置名だけで完成公差は保証されません。
CNC プログラミング見積チェックリスト
図面版、材料と板厚範囲、曲げ長さ、公差、CAD 形式、予定品種構成を Rucheng にお送りください。機械、金型、ソフト、教育を明細化した提案を求め、発注前に構成と受入条件を確認します。
プレスブレーキの見積条件を送る