
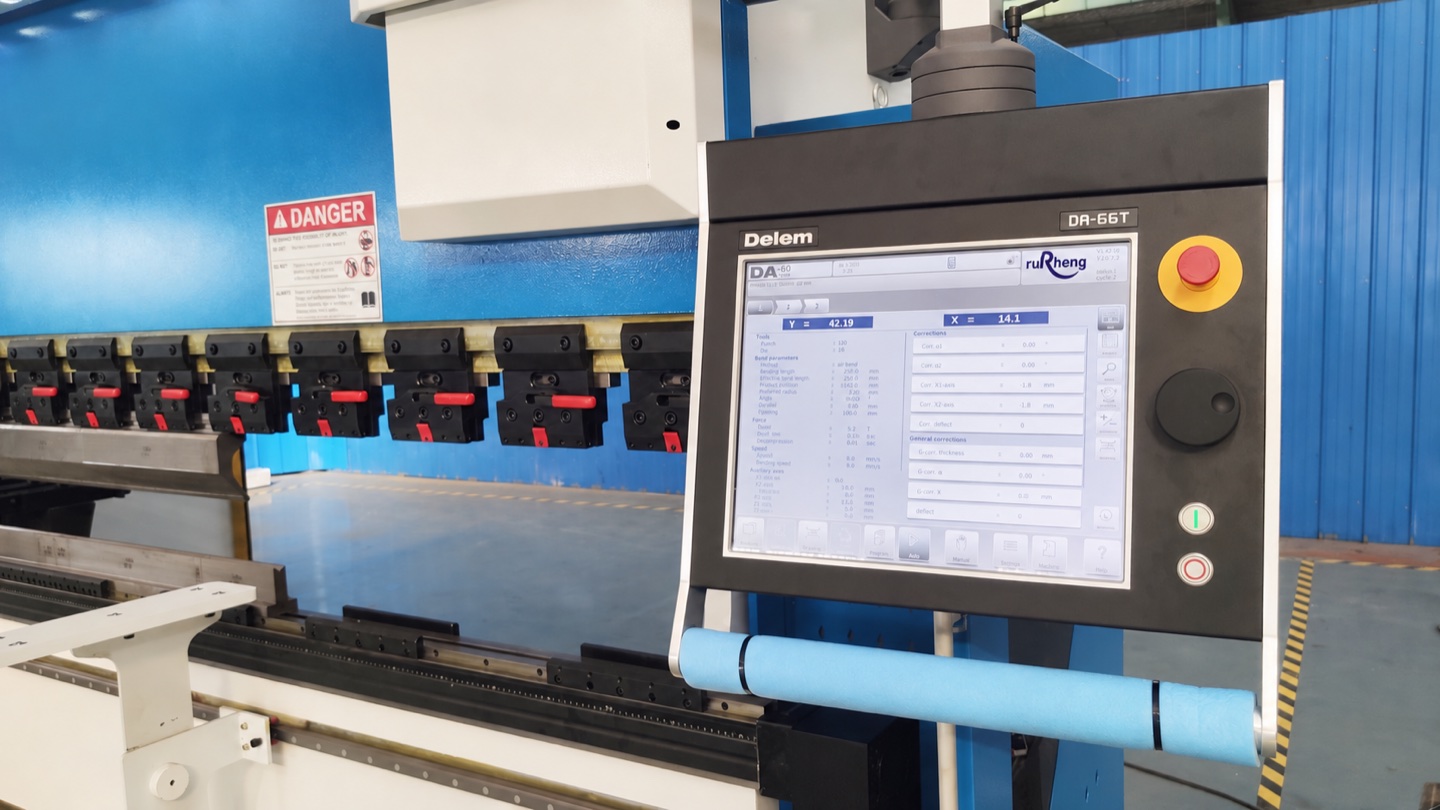
CNC プレスブレーキプログラミングは、初心者オペレーターと生産的なオペレーターを分けるスキルです。 CNC プレスブレーキのプログラミングの核心は、バックゲージをどこに配置するか、ラムをどのくらい深く押すか、どのツールを使用するか、どの順序で曲げを実行するかを機械に指示することを意味します。このガイドでは、コントローラーを初めてオンにするところから、最初の完全な曲げプログラムを実行するところまで、すべての手順を説明します。
生産部品をプログラミングする前に、選択した内容を確認してください。 プレスブレーキマシン、コントローラの機能を比較します。 プレスブレーキコントローラーガイド、必要な力を次のように計算します。 プレスブレーキ力計算ガイドで曲げ順序を準備します。 曲げシーケンスガイド。 Delem DA66T、DA69T およびオフライン DA-PC ワークフローの詳細については、高度な手順に進んでください。 CNC プレスブレーキプログラミングガイド.
1. CNCベンダーコントロールシステムの理解
コードを 1 行記述する前に、CNC プレスブレーキコントローラーが何を行うかを理解する必要があります。これを機械の頭脳と考えてください。部品の図面 (または CAD ファイル) を取得し、最適な曲げシーケンスを計算し、油圧ラムを正しい深さまで駆動し、バックゲージを一度に位置決めします。
業界で主要な 3 つのコントローラブランドは、 Delem (オランダ)、 ESA (イタリア)、および Cybelec (スイス) です。 3 つはすべて、Rucheng、Bystronic、Amada、Trumpf などの主要なプレスブレーキメーカーで使用されています。メニューのレイアウトはブランドによって異なりますが、基礎となるプログラミングロジックはほぼ同じです。
1.1 各コントローラーコンポーネントの機能
タッチスクリーン GUI (グラフィカルユーザーインターフェイス)
メインディスプレイには、パーツプロファイル、ツールレイアウト、および曲げシーケンスが表示されます。 Delem DA-66T では、これは 15.6 " カラータッチスクリーンです。画面上のフィールドをタップして値を入力します。ほとんどの操作で G コードの入力は必要ありません。
Y辺(ラム深さ制御)
曲げを作成するためにパンチが V ダイ内にどの程度下降するかを制御します。コントローラーはラムをターゲット深さの± 0.01mm 以内に正確に位置決めします。これは、正しい曲げ角度を実現するための最も重要なパラメータです。
X、R、Z辺(バックゲージ位置決め)
X 軸: フロントからバックゲージの位置 (フランジの長さ)。 R軸:ゲージ高さ。 Z1/Z2 : 左右独立したゲージフィンガ。上位マシンでは、複雑な 3D パーツ用に X1、 X2、 Z1、 Z2 が追加されます。各軸はサーボ制御されており、曲がりの間で迅速かつ正確な位置決めが可能です。
ツールデータメモリ
すべてのツール定義を保存します: パンチ高さ、パンチ角度、V ダイ開口部、およびダイ幅。ツールを登録すると、ドロップダウンメニューに表示されます。標準ツールの寸法を再入力する必要はありません。
3D シミュレーション / 衝突検出
最新のコントローラーのほとんどは、曲げプロセスの仮想シミュレーションを表示します。ソフトウェアは、最初の曲げが実行される前に、部品、パンチ、ダイ間の潜在的な衝突を強調表示します。これは初心者にとって最も強力なセーフティネットです。
2. プログラミング前の基本概念
すべてのプレスブレーキプログラマーがコントローラーに触れる前に理解する必要がある 4 つの概念があります。これらを怠ると、部品の廃棄、工具の損傷、危険な状況につながります。
2.1 エア曲げvs底曲げvs圧印
これらは 3 つの主要な曲げ方法です。 エアベンディング が最も一般的です。パンチは、希望の角度に達するまでシートを V ダイに押し込むだけで、材料とダイの底部の間に小さな隙間が残ります。パンチ先端の角度によって最終的な角度が決まります。 底部曲げ は、シートをダイ底部に完全に押し付けるため、より多くのトン数が必要となり、より予測可能な角度が生成されます。 コイニング は、極度の圧力を使用して折り目で材料を変形させます。これが最も正確ですが、最大 3 × トン数が必要であり、現在ではほとんど使用されていません。
2.2 曲げ展開長および曲げ控除量
板金を曲げると、内面は圧縮され、外面は伸びます。 の中立軸 (伸びも圧縮もしない材料内の線) は、曲げの内側に向かって、通常は 0.33 × 内側表面からの材料の厚さまでシフトします。つまり、カットするフラットパターンは、完成したフランジの寸法の合計よりわずかに短くなければなりません。
曲げ展開長 (BA) は、フラットフランジに追加する必要がある中立軸に沿った円弧の長さです。 曲げ控除量 (BD) は、曲げを考慮して外寸の合計から差し引く量です。ほとんどの CNC コントローラーは、材料の種類と厚さを入力すると、これらを自動的に計算します。ただし、概念を理解することは、精度の問題を診断するのに役立ちます。
2.3 スプリングバックとその補償
曲げ力を取り除くと、材料に蓄えられた弾性エネルギーにより材料はわずかに跳ね返り、材料に応じて 1–10 ° 角度が開きます。この現象を スプリングバック といいます。
| 材質 | 典型的なスプリングバック | 報酬の考え方 |
|---|---|---|
| アルミニウム(5052、6061) | 1–3° | 最終角度をプログラムします。コントローラーが自動的にオーバーベンドする |
| 軟鋼(DC01、Q235) | 0.5–2° | 標準曲げ補償 |
| ステンレス鋼(304、316) | 3–5° | 補償係数を増加します。曲げ角度を少し減らす |
| 高強度鋼(DP600、TRIP780) | 5–10° | 大幅な過度の曲げが必要です。テストベンドは必須 |
2.4 プレスブレーキ軸について
CNC プレスブレーキは、 ISO 841 標準 によって定義された標準化された軸系を使用します。これらの軸を理解することは、プログラミングにとって不可欠です。
- Y1、Y2 : 左右のシリンダ位置(ラムストローク)。同期されたマシンでは、 Y1 = Y2 になります。ギャップ調整機では、ベッドのたわみを補正するためにギャップを変えることができます。
- X: バックゲージ位置 — 機械のベッドに沿ってゲージを前後に動かすことでフランジの長さを制御します。
- R: バックゲージ高さ — ゲージを上下に移動して、さまざまな材料の厚さと部品の高さに対応します。
- Z1、 Z2 : 左右のゲージフィンガー - テーパー部品または非対称フランジに対して独立して移動できます。
- X1、 X2 : ゲージ側ごとに独立した前後位置(上級)。
3. CNCベンダープログラミング手順ガイド
このセクションでは、完全な曲げプログラムを最初から作成する手順を説明します。例として単純な L ブラケットを使用します。3mm 軟鋼プレート、200mm 長さ、90 ° で曲げられ、一端に 30mm フランジが付いています。
ステップ1:新しいプログラムを作成
アクション
コントローラホーム画面で、 "New Program" または "New Part" を選択します。部品番号と簡単な説明を入力します (例: 「L ブラケット 200 × 30 3mm」)。一部のコントローラーでは、空のプログラムまたはインポートされた DXF 図面から開始できます。
ステップ2:材料を定義
アクション
「マテリアル」または「シート」メニューに移動します。次のように入力します。
- 材料タイプ: 軟鋼 (DC01 / Q235 / A36)
- 厚さ: 3.0 mm
- 降伏強度: 235 MPa (軟鋼用自動充填)
コントローラーはこれを使用して曲げ展開長、トン数、およびスプリングバックを計算します。常に正しい材料を選択してください。ステンレス鋼に対して軟鋼設定をプログラミングすると、間違った角度が生成されます。
ステップ3:工具を設定(パンチと釘型)
アクション
「ツール」または「ツール」メニューに移動します。 3mm 軟鋼の例:
- パンチ: 88 ° 鋭角 (90 ° ベンドの標準)、フランジの高さに応じてグースネックまたはストレートシャンク
- V ダイ: V24 ( 24mm 開口部) — 8 × ルールに従います: 8 × 3mm = 24mm
- ダイハイト: 標準 200mm またはマシンに取り付けられたまま
新しい工具の場合は登録し(パンチ先端半径、ダイ幅、シャンクタイプを入力)、工具ライブラリから選択します。コントローラーは、曲げ計算のためにツールのジオメトリを認識するようになりました。
ステップ4:部品形状を定義(曲げ線とフランジ)
アクション
部品の形状を入力します。グラフィカルコントローラー (Delem DA-66T) では、次のことができます。
- タッチスクリーン上に直接部品プロファイルを描画します
- 2D DXF ファイルを USB またはネットワークからインポートします
- X/Y 座標を使用して曲げ線を手動で入力する
L ブラケットの場合: エッジから 30mm にある 1 つの曲げ線により、本体に対して垂直な 30mm フランジが作成されます。曲げ角度を入力してください: 90 °。
ステップ5:バックゲージ位置を設定(X辺とR辺)
アクション
コントローラーが部品の尾体と工具の形状に基づいてバックゲージ位置を計算します。Lブラケットの場合:
- X 位置: 30mm (フランジの長さを設定します。パーツは曲げる前にゲージに押し付けられます)
- R 高さ: 曲げ中に材料をクリアするために自動計算されます。
ゲージの参照点は重要です。一部のコントローラはゲージの指先から参照し、他のコントローラはゲージ本体から参照します。これが部品図面のデータムと一致していることを常に確認してください。そうしないと、すべての部品で系統的なフランジ長さのエラーが発生します。
ステップ6:ラム深さ(Y辺)と曲げ力を設定
アクション
コントローラーは、材質、厚さ、V ダイ開口部、ターゲット角度に基づいて Y 軸の深さを計算します。 V24 ダイ上で 90 ° に曲げられた 3mm 軟鋼の場合、ラムは材料表面より約 12–14mm 下に下がります。コントローラーはこれを次のように表現できます。
- Y 端の位置: 例 - 12.4mm (ホーム /ゼロ位置の下)
- 圧力/トン数: 自動計算 (この設定では通常、1 メートルあたり 20–30 トン)
- アプローチ速度: 高速位置決め
- 曲げ速度: 低速、制御
- 戻り速度: 高速
ステップ7:曲げ順序を並べる
アクション
1 つの曲げを持つ単純な L ブラケットの場合、シーケンスは単純です: Bend 1。複数の曲げがあるパーツの場合、通常、コントローラーはそれらを自動的に順序付けしますが、順序が意味があることを確認する必要があります。
- パーツの外側から内側に向かって始めます
- 小さなフィーチャの前に大きなフィーチャを曲げる
- 実行前に 3D シミュレーションでツール/パーツの衝突を確認してください
Delem および ESA コントローラでは、曲げシーケンスは番号付きリストとして表示されます。ドラッグするか番号を変更することで、ベンドの順序を変更できます。シミュレーションタブには、仮想曲げアニメーションが表示されます。ゲージの衝突がないか注意して見てください。
ステップ8:スプリングバック補償を有効化
アクション
「角度補正」または「スプリングバック補正」機能を有効にします。軟鋼の場合、通常はデフォルトの補正係数が適切です。目標角度を 90 ° に設定します。コントローラーはスプリングバックの後に 90 ° の仕上げ角度を達成するためにわずかにオーバーベンドします。
新しい材料や馴染みのない形状の場合は、必ず最初に テスト曲げを実行してください。 : スクラップ片を機械に配置し、1 回曲げを実行し、分度器またはデジタル角度ゲージで結果を測定します。角度がずれている場合は、補正値を調整して繰り返します。
ステップ9:プログラムを保存して実行(まず空運転)
アクション
プログラムをマシンのハードドライブまたは USB に保存します。マテリアルをロードする前に:
- ドライサイクルを実行します: マシンをテスト/シミュレーションモードで起動します。ゲージはラムを点火せずにシーケンス内を移動します。
- 3D シミュレーションを監視します: 衝突がないことを確認します。
- ゲージの位置を確認します: X と R の位置が正しいことを確認します
- 材料をロードして最初の部分を実行します: ノギスと分度器で測定します
- 図面と比較: フランジの長さ (± 0.5mm 公差) と角度 (± 0.5 ° 公差) を確認してください。
4. 複数曲げ部品の曲げ順序の理解
単純な L 型ブラケットには 1 つの曲がりがあります。その順序は簡単です。ただし、4 つの側面と 8 つの曲げがあるキャビネットパネルの場合は、慎重な計画が必要です。曲げ順序を間違えると、部品がパンチ、ダイ、またはバックゲージと衝突し、工具の損傷、材料の廃棄、または危険な状況が発生する可能性があります。
4.1 2 つの基本ルール
- 外側から内側: 最初に最も外側のフィーチャーを曲げます。内側のフランジを先に曲げると、部品がすでに成形されているため、外側のフランジが機械に適合しなくなる可能性があります。
- 大から小へ: 大きなフィーチャを小さなフィーチャの前に曲げます。大きな曲げによって全体の寸法が決まります。小さな曲げでジオメトリを微調整します。
4.2 例:箱形状曲げ順序
シンプルなオープントップボックスを考えてみましょう: 300mm × 200mm × 50mm 深さ、2mm ステンレス鋼製。正しい曲げシーケンスは次のとおりです。
| 曲げ番号 | 場所 | 角度 | フランジ長 | なぜ最初に? |
|---|---|---|---|---|
| 1 | 長辺(300mm) | 90° | 50mm | 最初の側壁を確立します |
| 2 | 反対側の長辺 | 90° | 50mm | 2 番目の側壁、最初の側壁と平行 |
| 3 | 短辺(200mm) | 90° | 50mm | 3 番目の側壁、側面に垂直 1–2 |
| 4 | 残りの短辺 | 90° | 50mm | ボックスの周囲を完成させます |
5. CAD図面インポートと自動プログラミングの方法
最新の CNC プレスブレーキの最大の利点の 1 つは、2D または 3D CAD ファイルを直接インポートできることです。すべての寸法を手動で入力する代わりに、コントローラーは DXF または 3D モデルから曲げ線を抽出し、曲げプログラムを自動的に生成します。
5.1 サポートされるファイル形式
- DXF ( 2D ): 最も一般的な形式。 AutoCAD、SolidWorks、Inventor、またはその他の CAD ソフトウェアからエクスポートします。コントローラーはポリラインジオメトリを読み取り、曲げ線を抽出します。
- DWG (DXF 変換経由): ほとんどのコントローラーはネイティブ DWG を読み取りません。最初に DXF にエクスポートします。
- STEP / IGES ( 3D ): 高度なコントローラーは、3D モデルをインポートし、すべての曲げにわたる衝突検出を備えた曲げプログラムを自動生成できます。 Delem ModEva と ESA Ultimate i6 はこれをサポートしています。
- PDF ( 2D 図面): 一部のコントローラーでは PDF 線画をインポートできますが、常に DXF が優先されます。
5.2 CAD インポートのステップバイステップ
- CAD ソフトウェアからエクスポートします: DXF として保存します (互換性を高めるには AutoCAD 2018 以前の形式)。図面で一貫したデータム点 (通常はフラットパターンの 1 つの角) が使用されていることを確認してください。
- コントローラへの転送: USB ドライブ、イーサネットネットワーク経由、または接続された PC から直接。
- コントローラーにインポート: [ファイル] → [インポート] → [DXF] に移動します。コントローラーはジオメトリを読み取り、画面上にフラットパターンを表示します。
- 曲げラインを定義します: コントローラーはジオメトリの変更に基づいて曲げラインを自動検出するか、曲げたいラインを手動でクリックします。
- 曲げ角度を割り当てます: 各曲げ線をクリックし、目標角度 (例: 90 °) を入力します。素材と厚さを指定します。
- シーケンスの自動計算: コントローラーは、3D シミュレーションを使用して曲げシーケンスを生成します。
- 確認して実行します: シミュレーションを監視し、必要に応じてシーケンスを調整してから実行します。
6. 10つのネタバイズイサンCNCベンダープログラミングエラー(避け方法)
これらは、Rucheng のテクニカルサポートチームが新しいオペレーターから最も頻繁に発生するエラーです。いずれも正しい知識があれば予防可能です。
3mm 材料用の V16 ダイを選択します (ダイが狭すぎる → 過剰なトン数 → ひび割れた曲げ)。 6–8 × 材料厚さのルールに従ってください。
軟鋼設定をプログラムしてからステンレス鋼を実行します。コントローラーが誤った曲げ深さと圧力を計算すると、誤った角度が生成され、機械に過負荷がかかる可能性があります。
X 軸の位置は、コントローラがゲージの指先、フィンガの中心、またはゲージ本体のいずれから参照しているかによって異なります。これが図面データムと一致しない場合、すべてのフランジが同じオフセット量だけ間違ったものになります。
長いシートは不均一に曲がります。ベッドのたわみにより、中央が端よりも大きくたわみます。ほとんどの CNC プレスブレーキには自動たわみ補正機能があります。長いパーツでこれを有効にするのを忘れると、曲がりの部分で目に見える曲がりが発生します。
複雑な部品の場合、曲げのプログラミングを間違った順序で行うと、その後の曲げの際に部品がパンチやダイと衝突する可能性があります。実稼働前に必ず 3D シミュレーションを実行してください。
最初の部分を実行し、90 ° ではなく 84 ° 角度を測定することは、古典的なスプリングバックの問題です。角度補正を有効にするか、手動でわずかに曲げすぎます。最初にスクラップ片でテストします。
すべての V ダイには最大安全トン数があります。それを超えると、金型の破損、油圧シールの損傷、機械フレームのたわみが発生する危険があります。コントローラのトン数メーターと機械の定格容量を常に確認してください (通常、標準モデルの場合は 60–80 トン/メートル)。
予行運転モードでゲージの位置と工具のクリアランスを最初に確認せずにプログラムを実行すると、クラッシュの主な原因になります。材料をロードする前に、必ず少なくとも 1 回の乾燥サイクルを実行してください。
A 2mm シートと 3mm シートは似ていますが、必要なラムの深さが大きく異なります。積み込む前に、必ずキャリパーで材料の厚さを再確認してください。
「Job- 23」として保存されたプログラムは、再度検索する必要がある場合には役に立ちません。 「L-ブラケット- 200 × 30-3mm - Q235-2026」というわかりやすい名前を使用すると、すぐに見つけられます。
7. 人気のCNCベンダーコントローラーの比較
新しいプレスブレーキを選択する場合、または別のマシンで学習している場合は、3 つの主要なコントローラーブランドを次のように比較します。
| 特徴 | デレム DA-66T / DA-87 | ESA S660 / S760 | サイベレック ModEva 15 |
|---|---|---|---|
| 起源 | オランダ | イタリア | スイス |
| 画面サイズ | 15.6 " タッチ | 15 " / 19 " タッチ | 15.6 " タッチ |
| 2Dグラフィックプログラミング | ✅ はい | ✅ はい | ✅ はい |
| 3Dシミュレーション | ✅ はい (DA-87) | ✅ はい | ✅ はい |
| DXFインポート | ✅ はい | ✅ はい | ✅ はい |
| 3D CAD インポート (STEP) | ✅ DA-87T | ✅ S760 | ✅ ModEva 3D |
| 自動曲げ順序 | ✅ はい | ✅ はい | ✅ はい |
| 干渉検出 | ✅ はい | ✅ はい | ✅ はい |
| 角度自動補正 | ✅ (プローブ付き) | ✅ (プローブ付き) | ✅ (プローブ付き) |
| ネットワーク / IoT対応 | ✅ はい | ✅ はい | ✅ はい |
8. よくある質問
問:CNCベンダープログラミングの第一ステップは何ですか?
最初のステップは、材料の種類、厚さ、長さ、必要な曲げ角度などの部品情報を収集することです。次に、材料の厚さに基づいて適切な V ダイ開口部を選択し (通常、 6–8 × エアベンディングの材料の厚さ)、機械の Y 軸ホームの位置を設定します。そこから、コントローラーで新しいプログラムを作成し、曲げシーケンスを入力し、各曲げのバックゲージ位置を設定します。
問:CNCベンダーで最もネタバイズなコントローラーブランドは何ですか?
プレスブレーキで最も一般的な 3 つの CNC コントローラーブランドは、Delem (オランダ)、ESA (イタリア)、および Cybelec (スイス) です。 Delem DA-66T および DA-87 は最も広く使用されています。 3 つとも、グラフィカルプログラミング、2D / 3D シミュレーション、自動曲げシーケンス計算をサポートしています。
問:ベンダーバックゲージのY辺とX辺の違いは何ですか?
Y 軸はラムの深さ (曲げを作成するためにパンチがどのくらい下降するか) を制御します。 X 軸は、バックゲージの前後の位置を制御します (フランジの長さを決定します)。多軸バックゲージでは、R 軸はゲージの高さを制御し、Z1/Z2 は左右のゲージフィンガを個別に制御し、追加の軸により複雑な 3D 部品プログラミングが可能になります。
問:複雑な部品の正しい曲げ順序を計算するにはどうすればいいですか?
一般的なルールは、外側から内側に向かって、大きなフィーチャから小さなフィーチャへと曲げることです。部品の全体的な寸法を確立する曲げから始めて、内部の曲げに進みます。部品が機械や工具に衝突するような曲げは避けてください。最新の CNC コントローラー (Delem、ESA、Cybelec) は、3D シミュレーションを使用して最適な曲げシーケンスを自動的に計算し、衝突をチェックします。
問:スプリングバックとは何ですか?CNCプログラミングでどのように補償しますか?
スプリングバックは、曲げ力が取り除かれた後、板金が部分的に元の形状に戻る傾向があります。材質により異なります:アルミスプリングバック 1–3 °、ステンレススチール 3–5 °、高強度スチール 5–10 °。 CNC コントローラにはスプリングバック補正機能があり、希望の最終角度をプログラムすると、コントローラがわずかにオーバーベンドして補正します。テスト曲げから開始し、分度器または角度ゲージで測定し、補正値を調整します。
問:一般的なCNCベンダープログラミングエラーを避けるにはどうすればいいですか?
最も一般的な間違いは次のとおりです: ( 1 ) 材料の厚さに対して間違った V ダイ幅を選択した、( 2 ) 正しい材料タイプの設定を忘れた (曲げ補正に影響します)、( 3 ) 間違った順序で曲げをプログラミングして部品の衝突を引き起こした、( 4 ) 事前にドライランまたはシミュレーションを実行しなかった生産、および ( 5 ) バックゲージ基準点を無視します。ゲージ基準 (背面、指先、または中心) が部品の図面と一致していることを常に確認してください。
Q: 初心者は CNC プレスブレーキプログラムサポートに何を送ればよいですか?
図面または DXF ファイル、材料グレード、厚さ、曲げ角度、フランジ寸法、既知の場合は曲げ順序、必要な公差、利用可能な工具、コントローラーのモデル、およびサンプル部品の写真を送信してください。これは、エンジニアがツーリング、バックゲージの位置、K ファクター、スプリングバック、衝突リスクをチェックするのに役立ちます。
Q: CNC プログラミング作業にはどのプレスブレーキマシンを選択すればよいですか?
頻繁なジョブ変更や保存されたプログラムの場合は、 電気油圧 CNC プレスブレーキ。非常に長いパーツやパネル作業の場合は、 タンデムプレスブレーキ。厚板および高トン数の場合は、 頑丈プレスブレーキ.
結論
CNC プレスブレーキプログラミングは学習可能なスキルであり、このガイドは基礎を提供します。覚えておくべき重要なポイントは、正しい V ダイ幅 (8 × 材料の厚さ) を選択すること、常に正しい材料の種類と厚さを定義すること、コントローラのグラフィカルツールを使用して曲げシーケンスを視覚化すること、そして製造前のドライランを決してスキップしないことです。
最新の CNC コントローラーにより、プレスブレーキプログラミングは 10 年前よりもはるかにアクセスしやすくなりました。 Delem、ESA、および Cybelec システムに組み込まれた 3D シミュレーション、自動曲げシーケンス、および角度補正機能により、取引を定義するために使用されていた試行錯誤が大幅に減少します。初心者としての最善の戦略は、単純な部品から始めて、すべての出力を図面と照らし合わせて測定し、段階的に理解を深めていくことです。
生産部品をプログラミングする前に、次のコマンドを使用して必要な曲げ力を計算します。 プレスブレーキ力計算ガイド、フラットパターンルールを確認します。 曲げ展開長および K ファクターガイドを使用し、 プレスブレーキ安全チェックリスト オペレーターのセットアップ用。繰り返し生産する場合は、手動プログラミングと当社のワークフローを比較してください。 CNC プレスブレーキ自動化ガイド.
新しいオペレーターのトレーニングや、高度なプログラミング機能を備えた最新の CNC プレスブレーキへのアップグレードを検討しているショップの場合は、 フォーム プレスブレーキを使用して、図面、材料の厚さ、曲げ長さ、コントローラーの要件を送信してください。
RuchengのCNCベンダー製品ラインをぜんぜん
如程テクノロジーは、Delem DA-66Tコントローラー、サーボ機機ドライブシステム、多辺バックゲージを備えた完全なCNCベンダーシリーズを提供——現代CNCプログラミングを学ぶオペレーターに最適:
CNC プレスブレーキ
Delem DA-66T/DA-87コントローラー仕様のサーボ機機CNCベンダー、40T–400T容量、多辺バックゲージ
耐久性の高いプレスブレーキ
厚板、大型ワーク、重構造曲げ作業用の高トン数機械
タンデムプレスブレーキ
長いパネル、ポール、大型構造部品のデュアルマシンの同期曲げ
最新の CNC プレスブレーキでショップをアップグレードする準備はできていますか?当社のエンジニアは、お客様のプログラミングのニーズや生産要件に合わせて適切なマシンを構成するお手伝いをします。
無料価格を依頼機種選定と生産の参考資料
トン数、作動長、コントローラ、ツーリング、および自動化オプションを選択する前に、 Rucheng プレスブレーキ機械シリーズ を比較してください。
- 多品種高精度曲げ用電動油圧 CNC プレスブレーキ 。
- タンデムプレスブレーキ 長い部品、ポール、パネル、構造作業用。
- プレスブレーキの見積もりをリクエストしてください。 には、図面、材料の厚さ、コントローラー、オペレーターのトレーニング要件が含まれています。
- プレスブレーキの加圧力計算, 工具の選択 そして コントローラーの選択 最終仕様の確認に役立ちます。
- 曲げ前のブランクの準備については、 ファイバーレーザー切断マシン を比較し、切断から曲げまでのワークフローを一緒に計画します。