
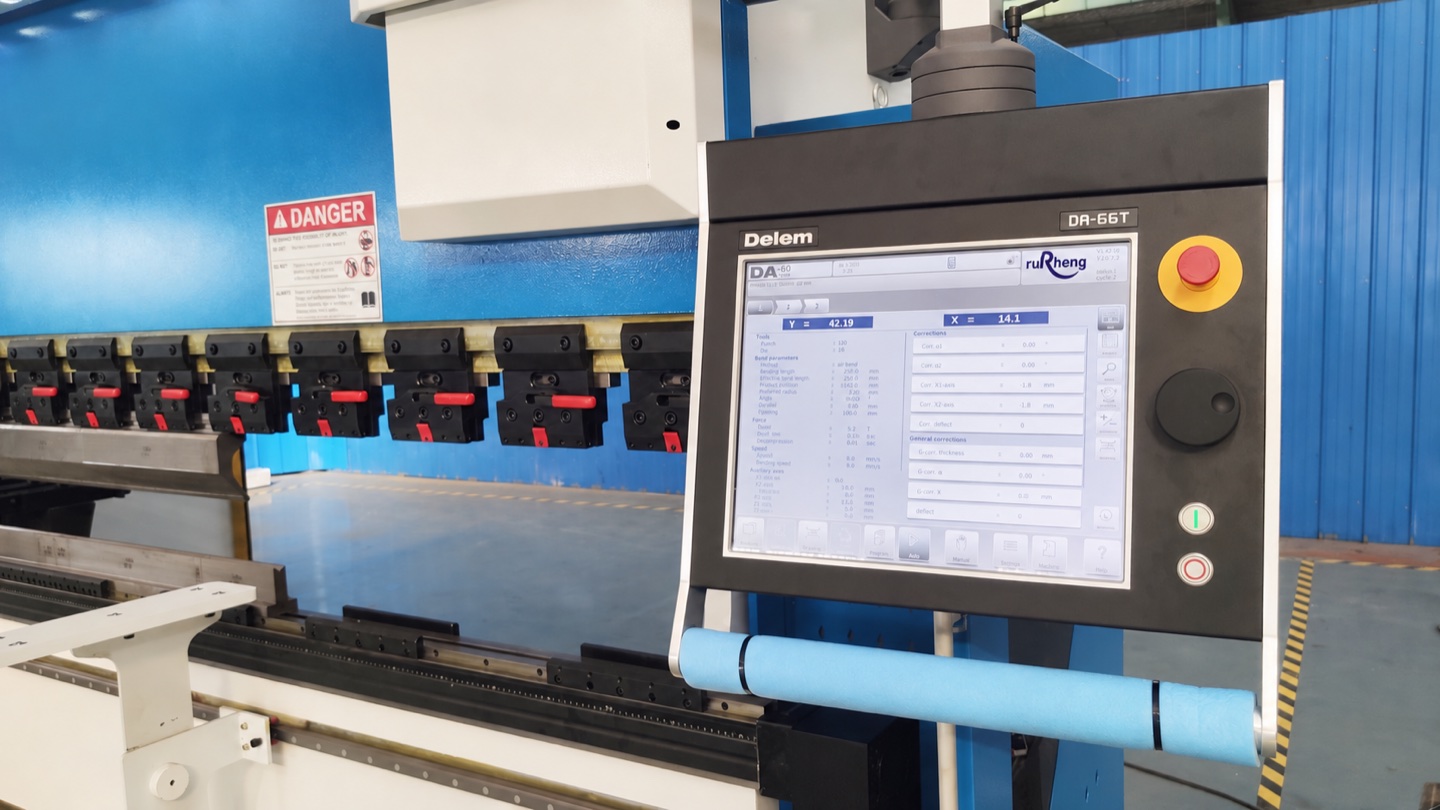
CNC 折弯机编程是一项区分新手操作员和高效操作员的技能。从本质上讲,对 CNC 折弯机进行编程意味着告诉机器将后挡料放置在何处、将滑块推入多深、使用哪种工具以及以什么顺序执行折弯。本指南将引导您完成每一步 - 从首次打开控制器到运行第一个完整的弯曲程序。
在对生产零件进行编程之前,请确认所选的 折弯机机,比较控制器功能 折弯机控制器指南,计算所需的力 折弯机力计算指南,并准备弯曲顺序 弯曲顺序指南。有关 Delem DA66T、 DA69T 和离线 DA-PC 工作流程的详细信息,请继续高级 CNC 折弯机编程指南.
1. 了解CNC折弯机控制系统
在编写一行代码之前,您需要了解 CNC 折弯机控制器的功能。将其视为机器的大脑 - 它获取零件图(或 CAD 文件),计算最佳折弯顺序,将液压油缸驱动到正确的深度,并立即定位后挡料。
行业三大主导控制器品牌为 Delem (荷兰)、 ESA (意大利)和 Cybelec (瑞士)。这三种产品均被主要折弯机制造商使用,包括如程、Bystronic、Amada 和 Trumpf。虽然不同品牌的菜单布局有所不同,但底层编程逻辑几乎相同。
1.1 每个控制器组件的作用
触摸屏 GUI(图形用户界面)
主显示屏显示零件轮廓、工具布局和折弯顺序。在 Delem DA-66T 上,这是一个“15.6”彩色触摸屏。您可以通过点击屏幕字段来输入值 - 大多数操作不需要输入 G 代码。
Y轴(滑块深度控制)
控制冲头下降到 V形下模中的距离以创建弯曲。控制器将冲头精确定位在目标深度的 ± 0.01mm 范围内。这是实现正确弯曲角度的最关键参数。
X、R、Z轴(后挡料定位)
X 轴:前至后挡料位置 (折边长度)。 R 轴:标距高度。 Z1/Z2:左、右量规手指独立。高端机器为复杂的3D零件添加X1、X2、Z1、Z2。每个轴均采用伺服控制,可在弯曲之间快速、精确地定位。
刀具数据存储器
存储所有工具定义:冲头高度、冲头角度、V形下模开口和模具宽度。注册工具后,它会出现在下拉菜单中。您无需重新输入标准刀具的尺寸。
3D 模拟/碰撞检测
大多数现代控制器都会显示弯曲过程的虚拟模拟。该软件会在第一次折弯运行之前突出显示零件、冲头和模具之间的潜在碰撞。作为初学者,这是您最强大的安全网。
2. 编程前的基本概念
每个折弯机程序员在接触控制器之前都必须了解四个概念。跳过这些会导致零件报废、工具损坏和危险情况。
2.1 空气折弯 与 压底折弯 与 压印
这是三种主要的弯曲方法。 自由折弯 是最常见的 - 冲头仅将板材推入 V形下模直至达到所需角度,在材料和模具底部之间留下一个小间隙。冲头尖端角度决定最终角度。 底部弯曲 将板材完全压在模具底部,需要更大的吨位并产生更可预测的角度。 压印折弯 使用极端压力使折叠线处的材料变形 - 这是最精确的,但需要高达 3 × 吨位,并且目前很少使用。
2.2 折弯展开量和折弯扣除量
当您弯曲钣金时,内表面会压缩,外表面会拉伸。 中性轴 (材料内既不拉伸也不压缩的线)向弯曲内部移动,通常从内表面移动到大约 0.33 × 材料厚度。这意味着您切割的平面图案必须略短于成品法兰尺寸的总和。
折弯展开量 (BA) 是必须添加到平面法兰上的沿中性轴的弧长。 折弯扣除量 (BD) 是从外部尺寸总和中减去以考虑弯曲的量。一旦您输入材料类型和厚度,大多数 CNC 控制器都会自动计算这些值 - 但理解这个概念有助于您诊断精度问题。
2.3 回弹及其补偿
当您拆下折弯力时,材料中存储的弹性能量会使其稍微弹回,根据材料打开角度 1–10 °。这种现象称为 回弹 。
| 材料 | 典型回弹 | 补偿方式 |
|---|---|---|
| 铝(5052、6061) | 1–3° | 编程最终角度;控制器自动过度弯曲 |
| 低碳钢(DC01、Q235) | 0.5–2° | 标准折弯补偿 |
| 不锈钢(304、316) | 3–5° | 增加补偿系数;稍微减小弯曲角度 |
| 高强度钢(DP600、TRIP780) | 5–10° | 需要显着的过度弯曲;测试弯曲必不可少 |
2.4 了解折弯机轴
CNC 折弯机使用由 ISO 841 标准 定义的标准化轴系统。了解这些轴对于编程至关重要:
- Y1 , Y2 : 左右气缸位置(滑块行程)。在同步机器上, Y1 = Y2。在间隙调节机器上,它们可以不同以补偿床身偏转。
- X: 后挡料位置 — 通过沿着机器床身前后移动仪表来控制折边长度。
- R: 后挡料高度 — 上下移动仪表以适应不同的材料厚度和零件高度。
- Z1、 Z2 : 左、右量规手指 — 对于锥形零件或不对称法兰可以独立移动。
- X1 , X2 : 每个仪表侧独立的前后位置(高级)。
3. CNC折弯机编程分步指南
本节将引导您从头开始创建完整的弯曲程序。我们将使用一个简单的 L 型支架作为示例:3mm 低碳钢板,200mm 长,弯曲为 90 °,一端有 30mm 法兰。
第1步:创建新程序
行动
在控制器首页屏幕上,选择“新程序”或“新部件”。输入部件号和简要说明(例如,“L 型支架 200 × 30 3mm”)。某些控制器允许您从空白程序或导入的 DXF 绘图开始。
第2步:定义材料
行动
导航至 “材料” 或 “图纸” 菜单。输入:
- 材料类型: 低碳钢 (DC01 / Q235 / A36 )
- 厚度: 3.0 毫米
- 屈服强度: 235 MPa(低碳钢自动填充)
控制器使用它来计算折弯展开量、吨位和回弹。始终选择正确的材料 - 对不锈钢编程低碳钢设置会产生错误的角度。
第3步:设置工具(冲头和凹模)
行动
转至 “工具” 或 “工具” 菜单。对于我们的 3mm 低碳钢示例:
- 冲头: 88 ° 锐角(90 ° 弯头的标准)、鹅颈或直柄,具体取决于折边高度
- V形下模 : V24 ( 24mm 开口) — 遵循 8 × 规则:8 × 3mm = 24mm
- 模具高度: 标准 200mm 或安装在机器中
如果是新工具,请注册该工具(输入冲头半径、模具宽度和柄类型),然后从工具库中选择它。控制器现在知道用于弯曲计算的工具几何形状。
第4步:定义零件轮廓(折弯线和翻边)
行动
输入零件几何形状。在图形控制器 (Delem DA-66T ) 上,您可以:
- 直接在触摸屏上绘制零件轮廓
- 从 USB 或网络导入 2D DXF 文件
- 手动输入带有 X/Y 坐标的折弯线
对于我们的 L 型支架:30mm 边缘处的一条弯曲线创建了一个垂直于主体的 30mm 法兰。输入弯曲角度:90°。
第5步:设置后挡料位置(X轴和R轴)
行动
控制器根据零件尺寸和工具几何形状计算后挡料位置。对于 L 型支架:
- X 位置: 30mm(设置折边长度 — 零件在弯曲之前将被推向量规)
- R高度: 自动计算以在折弯过程中清除材料
仪表参考点很重要:一些控制器从仪表指尖参考,另一些控制器从仪表主体参考。请务必确认这与您的零件图的数据相匹配,否则您将在每个零件上遇到系统性折边长度错误。
第6步:设置滑块深度(Y轴)和折弯力
行动
控制器根据材料、厚度、V形下模开口和目标角度计算 Y 轴深度。对于在 V24 模具上弯曲至 90° 的 3mm 低碳钢,冲头将下降到材料表面以下约 12–14mm。控制器可以将其表达为:
- Y 端位置: 例如,- 12.4mm(在首页/零位置下方)
- 压力/吨位: 自动计算(此设置通常为 20–30 吨/米)
- 接近速度: 快速定位
- 弯曲速度: 缓慢,受控
- 返回速度: 快
第7步:排列折弯顺序
行动
对于具有一个弯曲的简单 L 型支架,顺序很简单: Bend 1。对于具有多个弯曲的零件,控制器通常会自动对它们进行排序,但您应该验证顺序是否有意义:
- 从零件的外部向内部开始
- 先弯曲大特征,再弯曲小特征
- 运行前检查 3D 模拟中的工具/零件碰撞
在 Delem 和 ESA 控制器上,折弯顺序显示为编号列表。您可以通过拖动或重新编号来重新排序折弯。模拟选项卡显示虚拟弯曲动画 - 仔细观察是否有仪表碰撞。
第8步:启用回弹补偿
行动
启用 “角度补偿” 或 “回弹补偿” 功能。对于低碳钢,默认补偿系数通常就足够了。将目标角度设置为 90 ° — 在回弹之后,控制器将稍微过度弯曲以实现 90 ° 成品角度。
对于新材料或不熟悉的几何形状,请始终先执行 测试弯曲 :将废料放入机器中,运行一次弯曲,然后使用量角器或数字角度规测量结果。如果角度偏离,调整补偿值并重复。
第9步:保存并运行程序(先空运行)
行动
将程序保存到机器的硬盘或 USB 中。装载任何材料之前:
- 运行干循环: 在测试/模拟模式下激活机器 - 仪表将按顺序移动,而无需冲头点火
- 观看 3D 模拟: 确认没有碰撞
- 验证仪表位置: 确认 X 和 R 位置正确
- 加载材料并运行第一部分: 用卡尺和量角器测量
- 与图纸比较: 检查折边长度(± 0.5mm 公差)和角度(± 0.5 ° 公差)
4. 了解多折弯零件的折弯顺序
一个简单的 L 形支架只有一个弯曲——这个顺序很简单。但四边八弯的橱柜面板需要仔细规划。 折弯顺序错误可能会导致零件与冲头、模具或后挡料碰撞,从而导致工具损坏、材料报废或出现危险情况。
4.1 两条核心规则
- 由外向内: 首先弯曲最外面的特征。如果您先弯曲内法兰,外法兰可能不再适合机器,因为零件已经成形。
- 从大到小: 先弯曲较大的特征,然后再弯曲较小的特征。大弯曲确定了整体尺寸;小弯曲微调几何形状。
4.2 示例:箱形折弯顺序
考虑一个简单的开顶盒:300mm × 200mm × 50mm 深,由 2mm 不锈钢制成。正确的折弯顺序是:
| 弯曲# | 位置 | 角度 | 折边长度 | 为什么是第一? |
|---|---|---|---|---|
| 1 | 长边(300mm) | 90° | 50mm | 建立第一侧壁 |
| 2 | 对面长边 | 90° | 50mm | 第二侧壁,平行于第一侧壁 |
| 3 | 短边(200mm) | 90° | 50mm | 第三侧壁,垂直于侧面 1–2 |
| 4 | 剩余短边 | 90° | 50mm | 完成盒子周边 |
5. 如何导入CAD图纸并自动编程
现代 CNC 折弯机的最大优势之一是能够直接导入 2D 或 3D CAD 文件。控制器无需手动输入每个尺寸,而是从 DXF 或 3D 模型中提取折弯线并自动生成折弯程序。
5.1 支持的文件格式
- DXF (2D): 最常见的格式。从 AutoCAD、SolidWorks、Inventor 或任何 CAD 软件导出。控制器读取折线几何形状并提取弯曲线。
- DWG(通过 DXF 转换): 大多数控制器不读取本机 DWG - 首先导出为 DXF。
- STEP / IGES (3D): 高级控制器可以导入 3D 模型并自动生成弯曲程序,并在所有弯曲上进行碰撞检测。 Delem ModEva 和 ESA Ultimate i6 支持此功能。
- PDF(2D 图纸): 某些控制器可以导入 PDF 线条图 - 尽管 DXF 始终是首选。
5.2 CAD 导入步骤
- 从 CAD 软件导出: 另存为 DXF(AutoCAD 2018 或更早的格式以获得最佳兼容性)。确保绘图使用一致的基准点 - 通常是展开图案的一个角。
- 通过 USB 驱动器、以太网或直接从连接的 PC 传输到控制器:。
- 导入控制器: 转到文件 → 导入 → DXF。控制器读取几何形状并在屏幕上显示平面图案。
- 定义弯曲线: 控制器根据几何形状变化自动检测弯曲线,或者您手动单击要弯曲的线。
- 指定折弯角度: 单击每条折弯线并输入目标角度(例如,90 °)。指定材料和厚度。
- 自动计算序列: 控制器通过 3D 模拟生成折弯顺序。
- 查看并运行: 观看模拟,根据需要调整序列,然后运行。
6. 10个常见的CNC折弯机编程错误(及避免方法)
这些是如程的技术支持团队最常从新操作员那里看到的错误。通过正确的知识,每一种都是可以预防的。
为3mm材料选择V16模具(模具太窄→吨位过大→弯曲破裂)。始终遵循 6–8 × 材料厚度规则。
对低碳钢设置进行编程,然后运行不锈钢。控制器计算出错误的弯曲深度和压力,从而产生错误的角度并可能使机器过载。
X 轴位置取决于控制器是否从仪表指尖、手指中心或仪表主体进行参考。如果这与您的绘图基准不匹配,则每个法兰都会出现相同的偏移量。
长板材弯曲不均匀——由于床身偏斜,中心偏斜大于两端偏斜。大多数 CNC 折弯机具有自动挠度补偿功能。忘记在长零件上启用它会导致弯曲处出现可见的弓形。
在复杂零件上,以错误的顺序编程折弯可能会导致零件在后续折弯过程中与冲头或模具碰撞。在生产之前始终运行 3D 模拟。
运行第一部分并测量 84 ° 角度而不是 90 ° 是一个经典的回弹问题。启用角度补偿或手动稍微过度弯曲。首先在一块废品上进行测试。
每个 V形下模都有最大安全吨位。超过该值可能会导致模具断裂、液压密封件损坏和机架变形。请务必根据机器的额定容量(标准型号通常为 60–80 吨/米)检查控制器的吨位计。
在空运行模式下运行程序而不首先验证仪表位置和工具间隙是导致崩溃的主要原因。在装载材料之前,请务必进行至少一次干燥循环。
A 2mm 与 3mm 板材看起来相似,但需要的内存深度却截然不同。装载前务必使用卡尺仔细检查材料厚度。
当您需要再次查找时,保存为“Job-23”的程序将毫无用处。使用描述性名称:“L-Bracket- 200 × 30-3mm - Q235-2026 ”可以立即找到。
7. 主流CNC折弯机控制器对比
如果您正在选择新的折弯机或在不同的机器上学习,以下是三个主要控制器品牌的比较:
| 特点 | 德莱姆 DA-66T / DA-87 | 欧空局S660 / S760 | Cybelec ModEva 15 |
|---|---|---|---|
| 产地 | 荷兰 | 意大利 | 瑞士 |
| 屏幕尺寸 | 15.6“触摸 | 15“/19”触摸 | 15.6“触摸 |
| 2D图形编程 | ✅ 是 | ✅ 是 | ✅ 是 |
| 3D仿真 | ✅ 是(DA-87) | ✅ 是 | ✅ 是 |
| DXF 导入 | ✅ 是 | ✅ 是 | ✅ 是 |
| 3D CAD 导入(STEP) | ✅ DA-87T | ✅ S760 | ✅ ModEva 3D |
| 自动折弯排序 | ✅ 是 | ✅ 是 | ✅ 是 |
| 碰撞检测 | ✅ 是 | ✅ 是 | ✅ 是 |
| 角度自动校正 | ✅(带探头) | ✅(带探头) | ✅(带探头) |
| 网络/IoT就绪 | ✅ 是 | ✅ 是 | ✅ 是 |
8. 常见问题
问:CNC折弯机编程的第一步是什么?
第一步是收集零件信息:材料类型、厚度、长度和所需的弯曲角度。然后根据材料厚度选择合适的 V形下模开口(对于自由折弯通常为 6–8 × 材料厚度),并设置机器的 Y 轴首页位置。从那里,您在控制器中创建一个新程序,输入折弯顺序,并为每个弯曲配置后挡料位置。
问:哪些控制器品牌在CNC折弯机上最常见?
折弯机最常见的三个 CNC 控制器品牌是 Delem(荷兰)、ESA(意大利)和 Cybelec(瑞士)。 Delem DA-66T 和 DA-87 是使用最广泛的产品之一。三者均支持图形化编程、2D / 3D 仿真以及自动折弯顺序计算。
问:折弯机后挡料上Y轴和X轴有什么区别?
Y 轴控制冲头深度(冲头下降多远以产生弯曲)。 X 轴控制后挡料的前后位置(决定折边长度)。在多轴后挡料上,R 轴控制挡料高度,Z1/Z2 独立控制左右挡料指,附加轴可实现复杂的 3D 零件编程。
问:如何计算复杂零件的正确折弯顺序?
一般规则是从外向内弯曲,从大特征向小特征弯曲。从确定零件整体尺寸的任何折弯开始,然后进行内部折弯。避免可能导致零件与机器或工具碰撞的弯曲。大多数现代 CNC 控制器(Delem、ESA、Cybelec)会自动计算最佳折弯顺序并使用 3D 仿真检查碰撞。
问:什么是回弹,如何在CNC编程中补偿?
回弹是钣金在折弯力被移除后部分恢复到其原始形状的趋势。根据材质不同:铝弹簧背1–3°、不锈钢3–5°、高强度钢5–10°。 CNC 控制器具有回弹补偿功能 - 您可以对所需的最终角度进行编程,控制器会稍微过度弯曲以进行补偿。从测试弯曲开始,用量角器或角度规进行测量,然后调整补偿值。
问:如何避免常见的CNC折弯机编程错误?
最常见的错误是:(1)为材料厚度选择错误的V形下模宽度,(2)忘记设置正确的材料类型(这会影响折弯补偿),(3)以错误的顺序编程折弯,导致零件碰撞,( 4)在生产前不执行试运行或模拟,并且( 5)忽略后挡料参考点 - 始终确认仪表参考(背面、指尖或中心)与您的零件图匹配。
问:初学者应该发送什么才能获得 CNC 折弯机程序支持?
发送图纸或 DXF 文件、材料牌号、厚度、弯曲角度、法兰尺寸、折弯顺序(如果已知)、所需公差、可用工具、控制器型号和样品零件照片。这有助于工程师检查工具、后挡料位置、K 系数、回弹和碰撞风险。
结论
CNC 折弯机编程是一项可学习的技能 - 本指南为您奠定了基础。要记住的关键点是:选择正确的 V形下模宽度 (8 × 材料厚度),始终定义正确的材料类型和厚度,使用控制器的图形工具可视化折弯顺序,并且切勿跳过生产前的试运行。
现代 CNC 控制器使折弯机编程比十年前更加容易。 Delem、ESA 和 Cybelec 系统中内置的 3D 模拟、自动弯曲排序和角度校正功能极大地减少了用于定义交易的反复试验。作为初学者,您的最佳策略是从简单的零件开始,根据图纸测量每个输出,并逐步建立您的理解。
在对生产零件进行编程之前,请使用以下公式计算所需的折弯力 折弯机力计算指南,确认展开模式规则 折弯展开量和 K 系数指南,并使用 折弯机安全检查表 用于操作员设置。对于重复生产,请将手动编程与我们的工作流程进行比较 CNC 折弯机自动化指南.
对于希望培训新操作员或升级到具有高级编程功能的现代 CNC 折弯机的商店,请使用 折弯机报价表 发送图纸、材料厚度、弯曲长度和控制器要求。
探索如程CNC折弯机系列
如程科技提供配备Delem DA-66T控制器、伺服液压驱动系统和多轴后挡料的完整CNC折弯机系列—非常适合学习现代CNC编程的操作员:
数控折弯机
配备Delem DA-66T/DA-87控制器的伺服液压CNC折弯机,40T–400T容量,多轴后挡料
重型折弯机
适用于厚板、大型工件和重型结构弯曲作业的高吨位机器
双机联动折弯机
双机同步折弯长板、杆、超大结构件
准备好使用现代 CNC 折弯机升级您的车间了吗?我们的工程师可以帮助您配置适合您的编程需求和生产要求的机器。
索取免费报价折弯机选型与生产参考
在选择吨位、工作长度、控制器、工具和自动化选项之前,先比较完整的 如城折弯机机器系列 。