
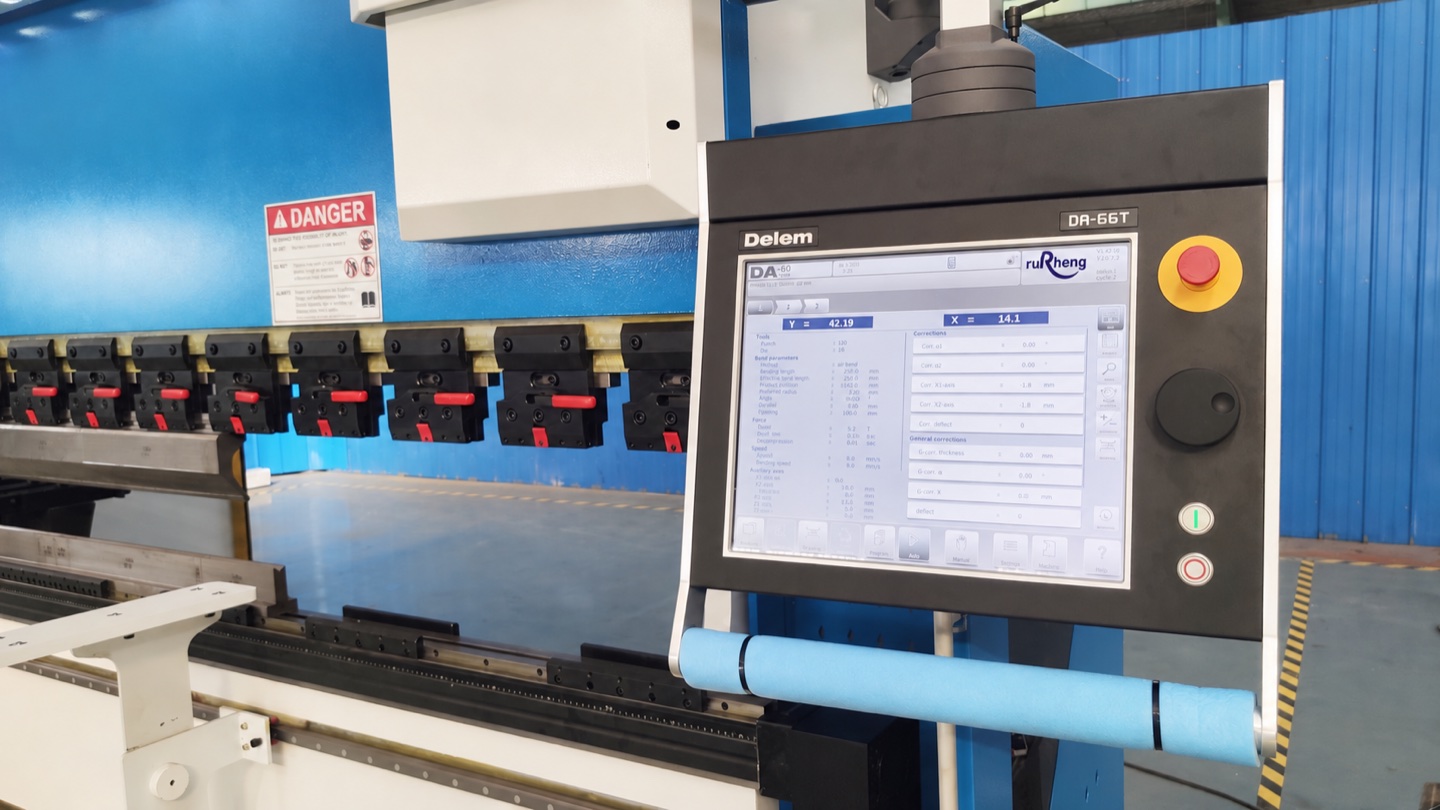
Программирование листогибочного пресса с ЧПУ — это навык, который отличает начинающего оператора от продуктивного. По сути, программирование листогибочного пресса с ЧПУ означает указание машине, где расположить задний упор, насколько глубоко вставить плунжер, какой инструмент использовать и в каком порядке выполнять изгибы. Это руководство проведет вас через каждый шаг — от первого включения контроллера до запуска вашей первой полноценной программы гибки.
Перед программированием производственных деталей подтвердите выбранное листогибочный пресс, сравните функции контроллера в руководство контроллера листогибочного пресса, рассчитайте необходимую силу с помощью Руководство по расчету силы листогибочного прессаи подготовьте порядок сгиба с помощью руководство по последовательности изгиба. Для получения подробной информации о рабочих процессах Delem DA66T, DA69T и автономном DA-PC перейдите к расширенной информации. Руководство по программированию листогибочного пресса с ЧПУ.
1. Понимание системы управления СТО листогиба
Прежде чем написать одну строку кода, вам необходимо понять, что делает контроллер гибочного пресса с ЧПУ. Думайте об этом как о мозге машины: он берет ваш чертеж детали (или файл САПР), вычисляет оптимальную последовательность изгиба, перемещает гидроцилиндр на нужную глубину и одновременно позиционирует задний упор.
Тремя доминирующими брендами контроллеров в отрасли являются Delem (Нидерланды), ESA (Италия) и Cybelec (Швейцария). Все три используются крупными производителями листогибочных прессов, включая Rucheng, Bystronic, Amada и Trumpf. Хотя макет меню различается в зависимости от бренда, основная логика программирования практически идентична.
1.1 Что делает каждый компонент контроллера
Сенсорный графический интерфейс пользователя (графический интерфейс пользователя)
На главном дисплее отображается профиль детали, расположение инструментов и последовательность сгиба. В Delem DA-66T это цветной сенсорный экран 15.6. Вы вводите значения, нажимая на экранные поля — для большинства операций ввод G-кода не требуется.
Ось Y (управление глубиной прижима)
Управляет тем, насколько далеко пуансон опускается в V-образную форму для создания изгиба. Контроллер позиционирует подъемник в пределах ± 0.01mm заданной глубины. Это наиболее важный параметр для достижения правильного угла изгиба.
Оси X, R, Z (позиционирование заднего упора)
Ось X: положение датчика спереди назад (длина фланца). Ось R: высота датчика. Z1/Z2: левый и правый измерительные пальцы независимо. В машинах более высокого класса добавлены X1, X2, Z1, Z2 для сложных деталей 3D. Каждая ось управляется сервоприводом для быстрого и точного позиционирования между изгибами.
Память данных инструмента
Сохраняет все определения инструмента: высоту пуансона, угол пуансона, отверстие V-образной матрицы и ширину матрицы. После регистрации инструмента он появится в раскрывающемся меню. Вы никогда не вводите заново размеры стандартного инструмента.
3D Моделирование/обнаружение столкновений
Большинство современных контроллеров отображают виртуальную симуляцию процесса гибки. Программное обеспечение выявляет потенциальные столкновения между деталью, пуансоном и матрицей еще до начала первого изгиба. Это ваша самая мощная система безопасности для новичка.
2. Основные понятия перед началом программирования
Существует четыре концепции, которые каждый программист листогибочного пресса должен понять, прежде чем прикасаться к контроллеру. Пропуск этих пунктов приведет к браку деталей, повреждению инструмента и опасным ситуациям.
2.1 Гибка по воздуху в сравнении с Гибка до дна в сравнении с Чеканка
Это три основных метода гибки. Гибка воздухом является наиболее распространенной — пуансон только проталкивает лист в V-образную матрицу до тех пор, пока не будет достигнут желаемый угол, оставляя небольшой зазор между материалом и нижней частью матрицы. Угол кончика пуансона определяет конечный угол. Нижняя гибка полностью прижимает лист к нижней части матрицы, что требует большего усилия и обеспечивает более предсказуемый угол. Чеканка деформирует материал на линии сгиба с помощью экстремального давления — это наиболее точный метод, но он требует до 3 × тоннажа и сегодня используется редко.
2.2 Допуск на изгиб и вычет на изгиб
Когда вы сгибаете листовой металл, внутренняя поверхность сжимается, а внешняя растягивается. Нейтральная ось — линия внутри материала, которая не растягивается и не сжимается — смещается к внутренней части изгиба, обычно примерно на 0.33 × толщину материала от внутренней поверхности. Это означает, что вырезанный вами развертка должна быть немного короче суммы размеров готового фланца.
Допуск на изгиб (BA) — это длина дуги вдоль нейтральной оси, которую необходимо добавить к плоским фланцам. Вычет за изгиб (BD) — это сумма, которую вы вычитаете из суммы внешних размеров для учета изгиба. Большинство контроллеров ЧПУ рассчитывают их автоматически после ввода типа и толщины материала, но понимание концепции помогает диагностировать проблемы с точностью.
2.3 Пружинный возврат и его компенсация
Когда вы снимаете изгибающую силу, упругая энергия, запасенная в материале, заставляет его слегка пружинить назад, открывая угол на 1–10 ° в зависимости от материала. Это явление называется пружинным возвратом .
| Материал | Типичное пружинение | Компенсационный подход |
|---|---|---|
| Алюминий (5052, 6061) | 1–3° | Программа конечного угла; контроллер автоматически перегибается |
| Мягкая сталь (DC01, Q235) | 0,5–2° | Стандартная компенсация гибки |
| Нержавеющая сталь (304, 316) | 3–5° | Увеличить компенсационный коэффициент; немного уменьшить угол изгиба |
| Высокопрочная сталь (DP600, TRIP780) | 5–10° | Требуется значительный перегиб; необходимы тестовые изгибы |
2.4 Общие сведения об осях листогибочного пресса
Листогибочные прессы с ЧПУ используют стандартизированную систему осей, определенную стандартом ISO 841 . Понимание этих осей необходимо для программирования:
- Y1 , Y2 : Положения цилиндра слева и справа (ход штока). На синхронизированной машине Y1 = Y2. На машинах с регулировкой зазора они могут различаться, чтобы компенсировать прогиб станины.
- X: Положение заднего упора — контролирует длину фланца путем перемещения упора вперед и назад вдоль станины машины.
- R: Высота заднего упора — перемещает упор вверх и вниз в зависимости от толщины материала и высоты детали.
- Z1, Z2: Левый и правый измерительные пальцы — могут перемещаться независимо для конических деталей или асимметричных фланцев.
- X1 , X2 : Независимое положение спереди назад для каждой стороны манометра (расширенное).
3. Пошаговое руководство по программированию СТО листогиба
В этом разделе вы узнаете, как создать полную программу гибки с нуля. В качестве примера мы будем использовать простой L-образный кронштейн: пластину из мягкой стали 3mm, длину 200mm, согнутую под углом 90° с фланцем 30mm на одном конце.
Шаг 1: Создайте новую программу
Действие
На главном экране контроллера выберите «Новая программа» или «Новая деталь» . Введите номер детали и краткое описание (например, «L-образный кронштейн 200 × 30 3mm»). Некоторые контроллеры позволяют запускать пустую программу или импортированный чертеж DXF.
Шаг 2: Определите материал
Действие
Перейдите в меню «Материал» или «Лист» . Введите:
- Тип материала: Мягкая сталь (DC01 / Q235 / A36)
- Толщина: 3.0 мм
- Предел текучести: 235 МПа (автоматическое заполнение для мягкой стали)
Контроллер использует это для расчета допуска на изгиб, тоннажа и упругого возврата. Всегда выбирайте правильный материал — программирование настроек мягкой стали для нержавеющей стали приведет к получению неправильных углов.
Шаг 3: Настройте инструменты (пуансон и матрица)
Действие
Перейдите в меню «Инструменты» или «Инструменты» . Для нашего примера из мягкой стали 3mm:
- Пуансон: 88 ° острый угол (стандартно для отводов 90 °), гусиная шейка или прямой хвостовик в зависимости от высоты фланца
- V-Die: V24 (отверстие 24mm) — соответствует правилу 8 ×: 8 × 3mm = 24mm
- Высота матрицы: Стандартная 200mm или как установлено на машине
Зарегистрируйте инструмент, если он новый (введите радиус кончика пуансона, ширину штампа и тип хвостовика), затем выберите его из библиотеки инструментов. Теперь контроллер знает геометрию вашего инструмента для расчета изгиба.
Шаг 4: Определите профиль детали (линии гибки и полки)
Действие
Введите геометрию детали. На графическом контроллере (Delem DA-66T) вы сможете:
- Нарисуйте профиль детали прямо на сенсорном экране.
- Импортируйте файл 2D DXF с USB-накопителя или из сети.
- Вручную введите линии сгиба с координатами X/Y.
Для нашего L-образного кронштейна: одна линия сгиба 30mm от края образует фланец 30mm, перпендикулярный основному корпусу. Введите угол изгиба: 90 °.
Шаг 5: Установите положения заднего упора (оси X и R)
Действие
Контроллер вычисляет положение заднего упора на основе размеров детали и геометрии инструмента. Для L-образного кронштейна:
- Позиция X: 30mm (устанавливает длину фланца — перед изгибом деталь будет прижиматься к калибру)
- Высота R: Рассчитывается автоматически для освобождения материала во время изгиба.
Контрольная точка манометра имеет значение: некоторые контроллеры отсчитывают от кончика пальца манометра, другие — от корпуса манометра. Всегда проверяйте, что это соответствует исходной точке чертежа вашей детали, иначе вы получите систематические ошибки длины фланца на каждой детали.
Шаг 6: Установите глубину прижима (ось Y) и силу гибки
Действие
Контроллер рассчитывает глубину по оси Y на основе материала, толщины, отверстия V-образной матрицы и целевого угла. Для низкоуглеродистой стали 3mm, согнутой до 90° на штампе V24, плунжер опустится примерно по 12–14mm ниже поверхности материала. Контролер может выразить это следующим образом:
- Положение конца Y: например, - 12.4mm (ниже исходного/нулевого положения)
- Давление/тоннаж: рассчитывается автоматически (обычно 20–30 тонны на метр для этой установки)
- Скорость подхода: Быстрое позиционирование
- Скорость гибки: Медленная, контролируемая
- Скорость возврата: Высокая
Шаг 7: Расположите последовательность гибки
Действие
Для простого Г-образного кронштейна с одним изгибом последовательность действий проста: Согните 1. Для деталей с несколькими изгибами контроллер обычно автоматически выстраивает их последовательность, но вам следует убедиться, что порядок имеет смысл:
- Начинайте снаружи внутрь детали.
- Сгибайте крупные элементы перед мелкими
- Перед запуском проверьте наличие столкновений инструмента и детали в моделировании 3D.
На контроллерах Delem и ESA последовательность изгибов отображается в виде нумерованного списка. Порядок изгибов можно изменить путем перетаскивания или изменения нумерации. На вкладке «Моделирование» отображается виртуальная анимация изгиба — внимательно следите за ней на предмет столкновений с датчиками.
Шаг 8: Включите компенсацию пружинения
Действие
Включите функцию «Компенсация угла» или «Компенсация пружинистости» . Для мягкой стали коэффициент компенсации по умолчанию обычно достаточен. Установите целевой угол на 90 ° — контроллер будет слегка перегибаться, чтобы достичь конечного угла 90 ° после пружинения.
Для новых материалов или незнакомой геометрии всегда сначала выполняйте тестовую гибку . : поместите кусок лома в станок, выполните одиночный изгиб и измерьте результат с помощью транспортира или цифрового угломера. Если угол выключен, отрегулируйте значение компенсации и повторите.
Шаг 9: Сохраните и запустите программу (сначала пробный прогон)
Действие
Сохраните программу на жестком диске машины или USB-накопителе. Перед загрузкой любого материала:
- Запустите сухой цикл: Активируйте машину в режиме тестирования/моделирования — датчики будут перемещаться по последовательности без срабатывания плунжера.
- Посмотрите симуляцию 3D: Подтвердите отсутствие коллизий
- Проверьте положения манометров: Подтвердите правильность положений X и R.
- Загрузите материал и выполните первую часть: Измерьте штангенциркулем и транспортиром.
- Сравните с чертежом: Проверьте длину фланца (допуск ± 0.5mm) и угол (допуск ± 0.5 °).
4. Понимание последовательности гибки для деталей с несколькими гибками
Простая L-скобка имеет один изгиб — последовательность тривиальна. Но панель шкафа с четырьмя сторонами и восемью изгибами требует тщательного планирования. Неправильная последовательность изгиба может привести к столкновению детали с пуансоном, матрицей или задним упором, что приведет к повреждению инструментов, браку материала или опасной ситуации.
4.1 Два основных правила
- Снаружи внутрь: Сначала согните самые внешние элементы. Если сначала согнуть внутренний фланец, внешние фланцы могут больше не поместиться в станок, поскольку деталь уже сформирована.
- От большого к маленькому: Преобразование крупных элементов перед меньшими. Большие изгибы устанавливают габаритные размеры; небольшие изгибы улучшают геометрию.
4.2 Пример: Последовательность гибки короба
Рассмотрим простой ящик с открытым верхом: 300mm × 200mm × 50mm глубокий, изготовленный из нержавеющей стали 2mm. Правильная последовательность изгибов такова:
| Изгиб № | Местоположение | Угол | Длина полки | Почему сначала? |
|---|---|---|---|---|
| 1 | Длинная сторона (300mm) | 90° | 50 мм | Устанавливает первую боковину |
| 2 | Противоположная длинная сторона | 90° | 50 мм | Вторая боковина, параллельная первой |
| 3 | Короткая сторона (200mm) | 90° | 50 мм | Третья боковина, перпендикулярная бокам 1–2 |
| 4 | Оставшаяся короткая сторона | 90° | 50 мм | Завершает периметр коробки |
5. Как импортировать чертёж CAD и автоматически программировать
Одним из самых больших преимуществ современных листогибочных прессов с ЧПУ является возможность напрямую импортировать файлы CAD 2D или 3D. Вместо ручного ввода каждого размера контроллер извлекает линии сгиба из вашей модели DXF или 3D и автоматически генерирует программу гибки.
5.1 Поддерживаемые форматы файлов
- DXF ( 2D ): Самый распространенный формат. Экспорт из AutoCAD, SolidWorks, Inventor или любого программного обеспечения САПР. Контроллер считывает геометрию полилинии и извлекает линии сгиба.
- DWG (через преобразование DXF): Большинство контроллеров не читают собственные файлы DWG — сначала экспортируйте их в DXF.
- STEP/IGES ( 3D ): Усовершенствованные контроллеры могут импортировать модели 3D и автоматически генерировать программы гибки с обнаружением столкновений на всех изгибах. Delem ModEva и ESA Ultimate i6 поддерживают это.
- PDF (чертежи 2D): Некоторые контроллеры могут импортировать чертежи в формате PDF, хотя всегда предпочтителен формат DXF.
5.2 Импорт САПР, шаг за шагом
- Экспорт из программного обеспечения САПР: Сохранить как DXF (AutoCAD 2018 или более ранний формат для лучшей совместимости). Убедитесь, что на чертеже используется единая базовая точка — обычно это один угол развертки.
- Передача на контроллер: Через USB-накопитель, сеть Ethernet или напрямую с подключенного ПК.
- Импорт в контроллер: Перейдите в Файл → Импорт → DXF. Контроллер считывает геометрию и отображает развертку на экране.
- Определите линии сгиба: Контроллер автоматически определяет линии сгиба на основе изменений геометрии, или вы вручную щелкаете линии, которые хотите согнуть.
- Назначьте углы сгиба: Щелкните каждую линию сгиба и введите целевой угол (например, 90 °). Назначьте материал и толщину.
- Автоматический расчет последовательности: Контроллер генерирует последовательность изгиба с помощью моделирования 3D.
- Просмотрите и запустите: Посмотрите симуляцию, при необходимости скорректируйте последовательность, а затем запустите.
6. 10 распространённых ошибок программирования СТО листогиба (и как их избежать)
Именно такие ошибки служба технической поддержки Rucheng чаще всего видит у новых операторов. Каждую из них можно предотвратить, обладая правильными знаниями.
Выбор матрицы V16 для материала 3mm (слишком узкая матрица → чрезмерный тоннаж → трещины на изгибах). Всегда следуйте правилу 6–8 × толщина материала.
Программирование настроек мягкой стали, а затем обработка нержавеющей стали. Контроллер рассчитывает неправильную глубину изгиба и давление, создавая неправильные углы и потенциально перегружая машину.
Положение оси X зависит от того, отсылает ли контроллер от кончика пальца манометра, центра пальца или корпуса манометра. Если это не соответствует исходной точке вашего чертежа, каждый фланец будет неправильным на одинаковую величину смещения.
Длинные листы гнутся неравномерно — из-за прогиба станины центр прогибается больше, чем концы. Большинство листогибочных прессов с ЧПУ имеют функцию автоматического выравнивания. Если вы забудете включить эту функцию на длинных деталях, на изгибе появится видимая дуга.
В случае сложных деталей программирование изгибов в неправильном порядке может привести к столкновению детали с пуансоном или штампом во время последующих гибок. Всегда запускайте моделирование 3D перед началом производства.
Выполнение первой части и измерение угла 84° вместо 90° — это классическая проблема с пружинением. Включите компенсацию угла или слегка перегните вручную. Сначала протестируйте на куске лома.
Каждый V-образный штамп имеет максимальный безопасный тоннаж. Превышение этого значения может привести к разрушению матрицы, повреждению гидравлического уплотнения и отклонению рамы машины. Всегда сверяйте показание тоннажа контроллера с номинальной грузоподъемностью машины (обычно 60–80 тонн/метр для стандартных моделей).
Запуск программы без предварительной проверки положения датчиков и зазоров инструмента в режиме пробного прогона является основной причиной сбоев. Всегда выполняйте хотя бы один цикл сушки перед загрузкой материала.
Листы 2mm и 3mm выглядят одинаково, но требуют совершенно разной глубины плунжера. Перед загрузкой всегда дважды проверяйте толщину материала штангенциркулем.
Программа, сохраненная как «Job-23», бесполезна, когда вам нужно найти ее снова. Используйте описательные имена: «L-Bracket- 200 × 30-3mm — Q235-2026» позволяет мгновенно найти его.
7. Сравнение популярных контроллеров СТО листогиба
Если вы выбираете новый листогибочный пресс или учитесь работать на разных машинах, вот сравнение трех основных марок контроллеров:
| Особенность | Delem DA-66T / DA-87 | ESA S660 / S760 | Cybelec ModEva 15 |
|---|---|---|---|
| Происхождение | Нидерланды | Италия | Швейцария |
| Размер экрана | 15.6 " Сенсорный | 15 " / 19 " Сенсорный | 15.6 " Сенсорный |
| 2D Графическое программирование | ✅ Да | ✅ Да | ✅ Да |
| 3D-симуляция | ✅ Да ( DA-87 ) | ✅ Да | ✅ Да |
| Импорт DXF | ✅ Да | ✅ Да | ✅ Да |
| 3D Импорт САПР (ШАГ) | ✅ DA-87T | ✅ S760 | ✅ ModEva 3D |
| Автоматическая последовательность гибки | ✅ Да | ✅ Да | ✅ Да |
| Обнаружение столкновений | ✅ Да | ✅ Да | ✅ Да |
| Автоматическая коррекция угла | ✅ (с зондом) | ✅ (с зондом) | ✅ (с зондом) |
| Сеть / IoT готовность | ✅ Да | ✅ Да | ✅ Да |
8. Часто задаваемые вопросы
В: Каков первый шаг в программировании СТО листогиба?
Первым шагом является сбор информации о детали: тип материала, толщина, длина и необходимые углы изгиба. Затем вы выбираете подходящее отверстие V-образной матрицы в зависимости от толщины материала (обычно 6–8 × толщина материала для гибки воздухом) и настраиваете исходное положение машины по оси Y. Далее вы создаете новую программу в контроллере, вводите последовательность изгибов и настраиваете положения заднего упора для каждого изгиба.
В: Какие бренды контроллеров наиболее распространены на СТО листогибах?
Тремя наиболее распространенными марками контроллеров ЧПУ для листогибочных прессов являются Delem (Нидерланды), ESA (Италия) и Cybelec (Швейцария). Delem DA-66T и DA-87 являются одними из наиболее широко используемых. Все три поддерживают графическое программирование, моделирование 2D/3D и автоматический расчет последовательности изгибов.
В: В чём разница между осью Y и осью X на заднем упоре листогиба?
Ось Y контролирует глубину удара (насколько далеко опускается пуансон для создания изгиба). Ось X контролирует положение заднего упора спереди назад (определяя длину фланца). На многоосных задних упорах ось R контролирует высоту датчика, Z1/Z2 управляет левым и правым пальцами независимо друг от друга, а дополнительные оси позволяют выполнять сложное программирование деталей 3D.
В: Как рассчитать правильную последовательность гибки для сложной детали?
Общее правило – изгиб снаружи внутрь и от крупных деталей к мелким. Начните с изгибов, определяющих общие размеры детали, затем переходите к внутренним изгибам. Избегайте изгибов, которые могут привести к столкновению детали со станком или инструментами. Большинство современных контроллеров ЧПУ (Delem, ESA, Cybelec) автоматически рассчитывают оптимальную последовательность изгиба и проверяют наличие столкновений с помощью моделирования 3D.
В: Что такое пружинение и как его компенсировать при CNC-программировании?
Упругость — это тенденция листового металла частично возвращаться к своей первоначальной форме после устранения изгибающей силы. Он различается по материалу: алюминиевые пружины 1–3°, нержавеющая сталь 3–5° и высокопрочная сталь 5–10°. Контроллеры ЧПУ имеют функцию компенсации упругого возврата — вы программируете желаемый конечный угол, и контроллер слегка изгибается для компенсации. Начните с тестового изгиба и измерьте угломером или угломером, затем отрегулируйте значение компенсации.
В: Как избежать распространённых ошибок программирования СТО листогиба?
Наиболее распространенными ошибками являются: ( 1 ) выбор неправильной ширины V-образной матрицы для толщины материала, ( 2 ) забывание установить правильный тип материала (что влияет на компенсацию изгиба), ( 3 ) программирование изгибов в неправильной последовательности, вызывающей столкновения деталей, ( 4 ) невыполнение пробного прогона или моделирования перед производством и ( 5), игнорируя опорную точку заднего упора — всегда проверяйте, что опорная точка калибра (задняя поверхность, кончик пальца или центр) соответствует чертежу вашей детали.
Вопрос: Что новичку следует отправить для поддержки программы листогибочного пресса с ЧПУ?
Отправьте чертеж или файл DXF, марку материала, толщину, углы изгиба, размеры фланцев, последовательность изгиба, если известна, требуемый допуск, доступный инструмент, модель контроллера и фотографии образцов деталей. Это помогает инженерам проверять инструменты, положение задних упоров, К-фактор, пружинение и риск столкновения.
Вопрос: Какой листогибочный станок мне выбрать для работы по программированию с ЧПУ?
Для частой смены работ и сохраненных программ выберите электрогидравлический листогибочный пресс с ЧПУ. Для работы с очень длинными деталями или панелями выберите тандемный листогибочный пресс. Для тяжелых листов и более высокого тоннажа используйте сверхмощный листогибочный пресс.
Заключение
Программирование листогибочного пресса с ЧПУ — это навык, которому можно научиться, и это руководство дало вам основу. Ключевые моменты, которые следует помнить: выбирайте правильную ширину V-образной матрицы (8 × толщина материала), всегда указывайте правильный тип и толщину материала, используйте графические инструменты контроллера для визуализации последовательности изгиба и никогда не пропускайте пробный прогон перед производством.
Современные контроллеры ЧПУ сделали программирование листогибочных прессов гораздо более доступным, чем даже десять лет назад. Моделирование 3D, автоматическое определение последовательности изгибов и функции коррекции угла, встроенные в системы Delem, ESA и Cybelec, значительно сокращают количество проб и ошибок, которые раньше определяли торговлю. Для новичка лучшая стратегия — начать с простых деталей, сравнивать каждый результат с чертежом и постепенно наращивать свое понимание.
Прежде чем программировать производственные детали, рассчитайте необходимую силу изгиба с помощью Руководство по расчету силы листогибочного пресса, подтвердите правила плоского массива с помощью кнопки припуск на изгиб и руководство по коэффициенту Ки используйте Контрольный список безопасности листогибочного пресса для настройки оператора. Для повторного производства сравните ручное программирование с рабочим процессом в нашем Руководство по автоматизации листогибочного пресса с ЧПУ.
Предприятиям, желающим обучить новых операторов или перейти на современный листогибочный пресс с ЧПУ с расширенными возможностями программирования, воспользуйтесь формой предложения листогибочного пресса, чтобы отправить чертежи, информацию о толщине материала, длине гибки и требованиях к контроллеру.
Изучите ассортимент СТО листогибов Rucheng
Компания Rucheng Technology предлагает полный ассортимент СТО листогибов с контроллерами Delem DA-66T, сервогидравлическими приводами и многоосевыми задними упорами — идеально для операторов, изучающих современное CNC-программирование:
Листогибочный пресс с ЧПУ
Сервогидравлические СТО листогибы с контроллерами Delem DA-66T/DA-87, мощность 40–400 т, многоосевой задний упор
Сверхмощный листогибочный пресс
Высокопроизводительные станки для толстолистового проката, крупных заготовок и тяжелых работ по гибке конструкций.
Тандемный листогибочный пресс
Синхронная гибка двух станков для длинных панелей, опор и негабаритных конструктивных элементов.
Готовы модернизировать свой цех современным листогибочным прессом с ЧПУ? Наши инженеры могут помочь сконфигурировать подходящую машину в соответствии с вашими потребностями в программировании и производственными требованиями.
Запросить коммерческое предложениеМатериалы по выбору станка и производству
Сравните полный модельный ряд листогибочных станков Rucheng , прежде чем выбирать тоннаж, рабочую длину, контроллер, инструменты и варианты автоматизации.
- Электрогидравлический листогибочный пресс с ЧПУ для высокоточной гибки с высокой степенью смешивания.
- Тандемный листогибочный пресс для длинных деталей, опор, панелей и строительных работ.
- Запросите ценовое предложение листогибочного пресса с чертежами, толщиной материала, требованиями к контроллеру и обучению операторов.
- Расчёт усилия листогиба, выбор инструмента и выбор контроллера Помогите подтвердить окончательную спецификацию.
- Чтобы подготовить заготовку перед гибкой, сравните станки для волоконной лазерной резки и вместе спланируйте рабочий процесс от резки до гибки.