
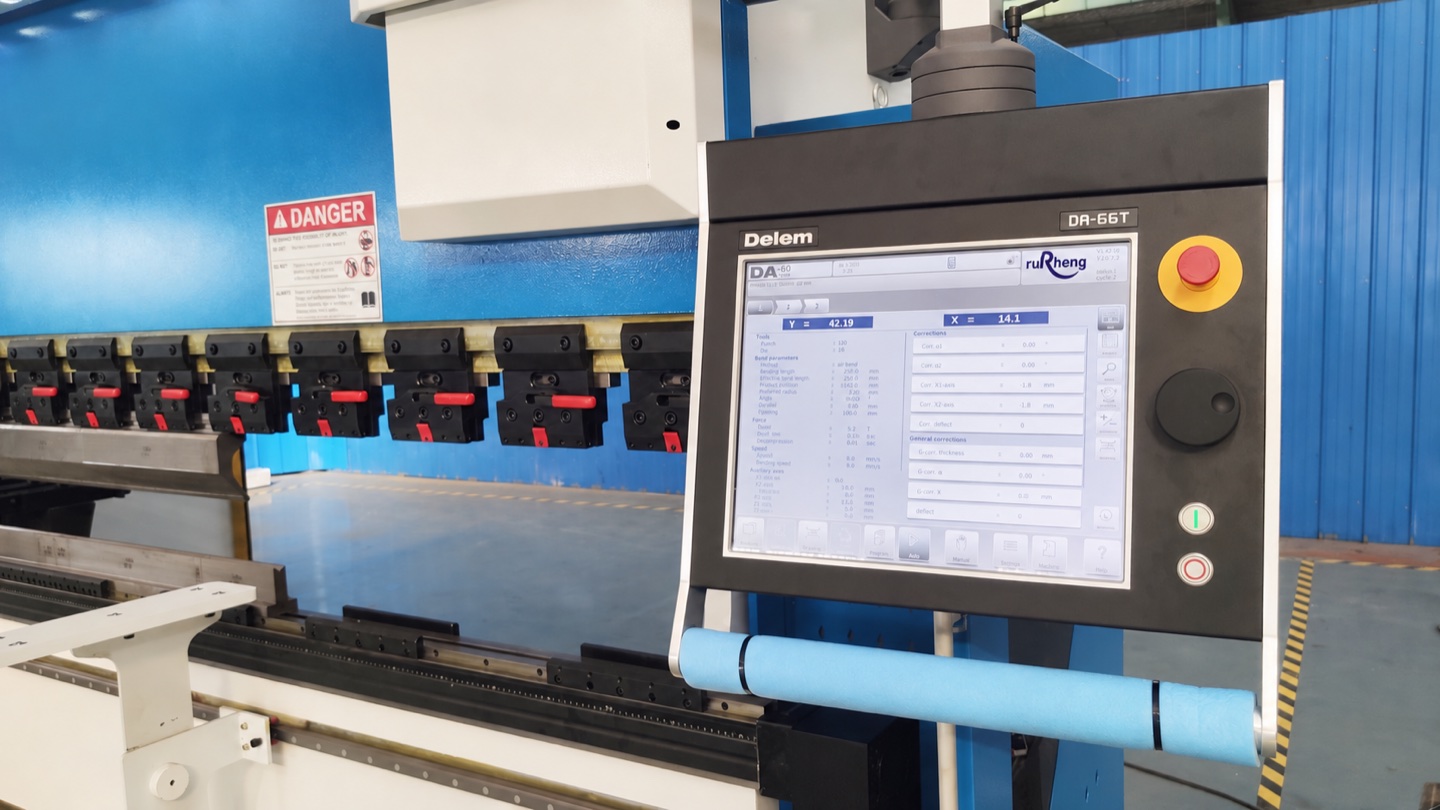
Die Programmierung einer CNC-Abkantpresse ist die Fähigkeit, die einen unerfahrenen Bediener von einem produktiven unterscheidet. Im Kern bedeutet die Programmierung einer CNC-Abkantpresse, der Maschine zu sagen, wo sie den Hinteranschlag positionieren soll, wie tief sie den Stößel drücken soll, welches Werkzeug sie verwenden soll und in welcher Reihenfolge die Biegungen ausgeführt werden sollen. Diese Anleitung führt Sie durch jeden Schritt – vom ersten Einschalten der Steuerung bis zur Ausführung Ihres ersten vollständigen Biegeprogramms.
Bestätigen Sie die Auswahl, bevor Sie Produktionsteile programmieren AbkantpresseVergleichen Sie die Controller-Funktionen im Anleitung zur Steuerung der AbkantpresseBerechnen Sie die erforderliche Kraft mit dem Leitfaden zur Berechnung der Abkantpressenkraft, und bereiten Sie die Biegereihenfolge mit vor Anleitung zur Biegefolge. Für Details zum Delem DA66T-, DA69T- und Offline-DA-PC-Workflow fahren Sie mit dem Abschnitt „Erweitert“ fort Programmieranleitung für CNC-Abkantpressen.
1. Das CNC-Abkantpressen-Steuerungssystem verstehen
Bevor Sie eine einzige Codezeile schreiben, müssen Sie verstehen, was eine CNC-Abkantpressensteuerung tut. Betrachten Sie es als das Gehirn der Maschine – es nimmt Ihre Teilezeichnung (oder CAD-Datei), berechnet die optimale Biegefolge, fährt den hydraulischen Stößel auf die richtige Tiefe und positioniert den Hinteranschlag – alles auf einmal.
Die drei dominierenden Controller-Marken in der Branche sind Delem (Niederlande), ESA (Italien) und Cybelec (Schweiz). Alle drei werden von großen Herstellern von Abkantpressen verwendet, darunter Rucheng, Bystronic, Amada und Trumpf. Während sich das Menülayout von Marke zu Marke unterscheidet, ist die zugrunde liegende Programmierlogik nahezu identisch.
1.1 Was jede Controller-Komponente tut
Touchscreen-GUI (grafische Benutzeroberfläche)
Die Hauptanzeige zeigt das Teileprofil, die Werkzeuganordnung und die Biegefolge. Beim Delem DA-66T handelt es sich um einen Farb-Touchscreen 15.6. Sie geben Werte ein, indem Sie auf Bildschirmfelder tippen – für die meisten Vorgänge ist keine G-Code-Eingabe erforderlich.
Y-Achse (Stößeltiefensteuerung)
Steuert, wie weit der Stempel in die V-Matrize eindringt, um die Biegung zu erzeugen. Die Steuerung positioniert den Stößel genau auf ± 0.01mm der Zieltiefe. Dies ist der wichtigste Parameter für das Erreichen des richtigen Biegewinkels.
X-, R-, Z-Achsen (Anschlagpositionierung)
X-Achse: Position des Messgeräts von vorne nach hinten (Flanschlänge). R-Achse: Messhöhe. Z1/Z2: Linker und rechter Messfinger unabhängig voneinander. High-End-Maschinen fügen X1, X2, Z1 und Z2 für komplexe 3D-Teile hinzu. Jede Achse ist servogesteuert, um eine schnelle und präzise Positionierung zwischen den Biegungen zu ermöglichen.
Werkzeugdatenspeicher
Speichert alle Werkzeugdefinitionen: Stempelhöhe, Stempelwinkel, V-Matrizenöffnung und Matrizenbreite. Sobald Sie ein Tool registriert haben, erscheint es in einem Dropdown-Menü. Sie geben die Abmessungen für ein Standardwerkzeug niemals erneut ein.
3D Simulation / Kollisionserkennung
Die meisten modernen Steuerungen zeigen eine virtuelle Simulation des Biegevorgangs an. Die Software weist auf mögliche Kollisionen zwischen Teil, Stempel und Matrize hin, bevor die erste Biegung ausgeführt wird. Dies ist Ihr stärkstes Sicherheitsnetz als Anfänger.
2. Wesentliche Konzepte vor der Programmierung
Es gibt vier Konzepte, die jeder Abkantpressenprogrammierer verstehen muss, bevor er die Steuerung berührt. Das Überspringen dieser Maßnahmen führt zu verschrotteten Teilen, Werkzeugschäden und gefährlichen Situationen.
2.1 Freies Biegen vs. Bodenbiegen vs. Prägen
Dies sind die drei wichtigsten Biegemethoden. Luftbiegen ist die gebräuchlichste Variante – der Stempel drückt das Blech nur so lange in die V-Matrize, bis der gewünschte Winkel erreicht ist, wobei zwischen dem Material und der Matrizenunterseite ein kleiner Spalt verbleibt. Der Winkel der Stempelspitze bestimmt den endgültigen Winkel. Unteres Biegen drückt das Blech vollständig gegen den Gesenkboden, was mehr Kraft erfordert und einen vorhersehbareren Winkel erzeugt. Beim Prägen von wird das Material an der Faltlinie unter Einsatz extremen Drucks verformt. Dies ist die präziseste Methode, erfordert jedoch bis zu 3 × der Tonnage und wird heute nur noch selten verwendet.
2.2 Biegezugabe und Biegeabzug
Beim Biegen von Blech wird die Innenfläche gestaucht und die Außenfläche gedehnt. Die neutrale Achse – die Linie innerhalb des Materials, die weder gedehnt noch komprimiert wird – verschiebt sich in Richtung der Innenseite der Biegung, typischerweise um etwa 0.33 × die Materialdicke von der Innenfläche. Das bedeutet, dass das von Ihnen geschnittene flache Muster etwas kürzer sein muss als die Summe Ihrer fertigen Flanschabmessungen.
Biegezugabe (BA) ist die Bogenlänge entlang der neutralen Achse, die den flachen Flanschen hinzugefügt werden muss. Biegeabzug (BD) ist der Betrag, den Sie von der Summe der Außenmaße abziehen, um die Biegung zu berücksichtigen. Die meisten CNC-Steuerungen berechnen diese automatisch, sobald Sie Materialart und -dicke eingegeben haben – aber das Verständnis des Konzepts hilft Ihnen bei der Diagnose von Genauigkeitsproblemen.
2.3 Rückfederung und ihre Kompensation
Wenn Sie die Biegekraft entfernen, führt die im Material gespeicherte elastische Energie dazu, dass es leicht zurückspringt und den Winkel je nach Material um 1–10 ° öffnet. Dieses Phänomen wird Rückfederung genannt.
| Werkstoff | Typische Rückfederung | Vergütungsansatz |
|---|---|---|
| Aluminium (5052, 6061) | 1–3° | Endwinkel des Programms; Der Controller überbiegt sich automatisch |
| Baustahl (DC01, Q235) | 0.5–2° | Standard-Biegekompensation |
| Edelstahl (304, 316) | 3–5° | Vergütungsfaktor erhöhen; Biegewinkel etwas reduzieren |
| Hochfester Stahl (DP600, TRIP780) | 5–10° | Erhebliche Überbiegung erforderlich; Probebögen unbedingt erforderlich |
2.4 Abkantpressenachsen verstehen
CNC-Abkantpressen verwenden ein standardisiertes Achsensystem, das durch die Norm ISO 841 definiert ist. Das Verständnis dieser Achsen ist für die Programmierung unerlässlich:
- Y1, Y2: Linke und rechte Zylinderpositionen (Stößelhub). Auf einer synchronisierten Maschine ist Y1 = Y2 . Bei einer Spaltverstellungsmaschine können sie unterschiedlich sein, um die Durchbiegung des Bettes auszugleichen.
- X: Hinteranschlagposition – steuert die Flanschlänge durch Vorwärts- und Rückwärtsbewegen des Messgeräts entlang des Maschinenbetts.
- R: Hinteranschlaghöhe – bewegt den Anschlag nach oben und unten, um unterschiedliche Materialstärken und Teilehöhen zu berücksichtigen.
- Z1, Z2: Linke und rechte Messfinger – können für konische Teile oder asymmetrische Flansche unabhängig voneinander bewegt werden.
- X1, X2: Unabhängige Position von vorne nach hinten für jede Messgeräteseite (erweitert).
3. Schritt-für-Schritt-Anleitung zur CNC-Abkantpressen-Programmierung
Dieser Abschnitt führt Sie durch die Erstellung eines kompletten Biegeprogramms von Grund auf. Wir verwenden als Beispiel eine einfache L-Klammer: eine 3mm-Weichstahlplatte, 200mm lang, gebogen bei 90 ° mit einem 30mm-Flansch an einem Ende.
Schritt 1: Neues Programm erstellen
Aktion
Wählen Sie auf dem Startbildschirm des Controllers „Neues Programm“ oder „Neues Teil“ aus. Geben Sie die Teilenummer und eine kurze Beschreibung ein (z. B. „L-Halterung 200 × 30 3mm“). Bei einigen Controllern können Sie mit einem leeren Programm oder einer importierten DXF-Zeichnung beginnen.
Schritt 2: Material definieren
Aktion
Navigieren Sie zum Menü „Material“ oder „Blatt“ . Geben Sie ein:
- Materialtyp: Flussstahl (DC01 / Q235 / A36)
- Dicke: 3.0 mm
- Streckgrenze: 235 MPa (automatisch gefüllt für Weichstahl)
Die Steuerung verwendet dies, um Biegezugabe, Tonnage und Rückfederung zu berechnen. Wählen Sie immer das richtige Material – die Programmierung von Weichstahleinstellungen für Edelstahl führt zu falschen Winkeln.
Schritt 3: Werkzeuge einrichten (Stempel und Matrize)
Aktion
Gehen Sie zum -Menü „Werkzeuge“ oder „Werkzeuge“ . Für unser Beispiel aus Baustahl 3mm:
- Stempel: 88 ° spitzer Winkel (Standard für 90 ° Biegungen), Schwanenhals oder gerader Schaft je nach Flanschhöhe
- V-Matrize: V24 (24mm Öffnung) – folgt der 8 × Regel: 8 × 3mm = 24mm
- Matrizenhöhe: Standard 200mm oder wie in der Maschine installiert
Registrieren Sie das Werkzeug, wenn es neu ist (geben Sie den Stempelspitzenradius, die Matrizenbreite und den Schafttyp ein) und wählen Sie es dann aus der Werkzeugbibliothek aus. Die Steuerung kennt jetzt Ihre Werkzeuggeometrie für Biegeberechnungen.
Schritt 4: Teileprofil definieren (Biegelinien und Schenkellängen)
Aktion
Geben Sie die Teilegeometrie ein. Auf einem grafischen Controller (Delem DA-66T) können Sie:
- Zeichnen Sie das Teileprofil direkt auf dem Touchscreen
- Importieren Sie eine 2D DXF-Datei von USB oder Netzwerk
- Geben Sie Biegelinien manuell mit X/Y-Koordinaten ein
Für unsere L-Halterung: Eine Biegelinie bei 30mm von der Kante erzeugt einen 30mm-Flansch senkrecht zum Hauptkörper. Biegewinkel eingeben: 90 °.
Schritt 5: Anschlagpositionen einstellen (X- und R-Achsen)
Aktion
Die Steuerung berechnet die Position des Hinteranschlags basierend auf Ihren Teileabmessungen und der Werkzeuggeometrie. Für die L-Halterung:
- X-Position: 30mm (legt die Flanschlänge fest – das Teil wird vor dem Biegen gegen die Lehre gedrückt)
- R-Höhe: Wird automatisch berechnet, um das Material während der Biegung freizugeben
Der Referenzpunkt des Messgeräts ist wichtig: Einige Controller referenzieren von der Fingerspitze des Messgeräts, andere vom Messgerätgehäuse. Vergewissern Sie sich immer, dass dies mit dem Datum Ihrer Teilezeichnung übereinstimmt, da sonst bei jedem Teil systematische Flanschlängenfehler auftreten.
Schritt 6: Stößeltiefe (Y-Achse) und Biegekraft einstellen
Aktion
Der Controller berechnet die Y-Achsentiefe basierend auf Material, Dicke, V-Matrizenöffnung und Zielwinkel. Bei 3mm-Weichstahl, der auf einer V24-Matrize auf 90 ° gebogen ist, wird der Stößel etwa 12–14mm unter die Materialoberfläche absinken. Der Verantwortliche kann dies folgendermaßen ausdrücken:
- Y-Endposition: z. B. - 12.4mm (unterhalb der Home-/Nullposition)
- Druck/Tonnage: Automatisch berechnet (typischerweise 20–30 Tonnen pro Meter für dieses Setup)
- Anfahrgeschwindigkeit: Schnelle Positionierung
- Biegegeschwindigkeit: Langsam, kontrolliert
- Rücklaufgeschwindigkeit: Schnell
Schritt 7: Biegereihenfolge festlegen
Aktion
Für eine einfache L-Klammer mit einer Biegung ist die Reihenfolge einfach: Biegung 1. Bei Teilen mit mehreren Biegungen führt die Steuerung normalerweise eine automatische Reihenfolge durch, Sie sollten jedoch überprüfen, ob die Reihenfolge sinnvoll ist:
- Beginnen Sie von außen nach innen im Teil
- Biegen Sie große Elemente vor kleinen Elementen
- Überprüfen Sie die 3D-Simulation vor der Ausführung auf Werkzeug-/Teilkollisionen
Auf Delem- und ESA-Controllern wird die Biegesequenz als nummerierte Liste angezeigt. Sie können Biegungen durch Ziehen oder Neunummerieren neu anordnen. Auf der Registerkarte „Simulation“ wird eine virtuelle Biegeanimation angezeigt – achten Sie sorgfältig auf etwaige Messgerätekollisionen.
Schritt 8: Rückfederungskompensation aktivieren
Aktion
Aktivieren Sie die Funktion „Winkelkompensation“ oder „Springback Compensation“ . Für Weichstahl ist der standardmäßige Kompensationsfaktor normalerweise ausreichend. Stellen Sie den Zielwinkel auf 90 ° ein – der Controller wird sich leicht überbiegen, um nach der Rückfederung einen 90 °-Endwinkel zu erreichen.
Führen Sie bei neuen Materialien oder unbekannten Geometrien immer zuerst eine -Testbiegung durch. : Legen Sie ein Abfallstück in die Maschine, führen Sie eine einzelne Biegung durch und messen Sie das Ergebnis mit einem Winkelmesser oder einem digitalen Winkelmessgerät. Wenn der Winkel nicht stimmt, passen Sie den Kompensationswert an und wiederholen Sie den Vorgang.
Schritt 9: Programm speichern und ausführen (zuerst Probelauf)
Aktion
Speichern Sie das Programm auf der Festplatte oder USB des Geräts. Vor dem Laden von Material:
- Führen Sie einen Trockenzyklus durch: Aktivieren Sie die Maschine im Test-/Simulationsmodus – die Messgeräte durchlaufen die Sequenz, ohne dass der Stößel feuert
- Sehen Sie sich die 3D-Simulation an: Bestätigen Sie, dass keine Kollisionen vorliegen
- Überprüfen Sie die Messgerätepositionen: Bestätigen Sie, dass die X- und R-Positionen korrekt sind
- Material laden und erstes Teil ausführen: Mit Messschieber und Winkelmesser messen
- Vergleich mit Zeichnung: Flanschlänge (± 0.5mm Toleranz) und Winkel (± 0.5 ° Toleranz) prüfen.
4. Die Biegereihenfolge für Mehrfachbiegeteile verstehen
Eine einfache L-Klammer hat eine Biegung – die Reihenfolge ist trivial. Doch ein Schrankpaneel mit vier Seiten und acht Biegungen erfordert eine sorgfältige Planung. Eine falsche Biegereihenfolge kann dazu führen, dass das Teil mit dem Stempel, der Matrize oder dem Hinteranschlag kollidiert, was zu beschädigten Werkzeugen, Materialausschuss oder einer gefährlichen Situation führt.
4.1 Die zwei Grundregeln
- Von außen nach innen: Biegen Sie zuerst die äußersten Elemente. Wenn Sie zuerst einen Innenflansch biegen, passen die Außenflansche möglicherweise nicht mehr in die Maschine, da das Teil bereits geformt wurde.
- Groß zu klein: Biegen Sie größere Elemente vor kleineren. Große Biegungen bestimmen die Gesamtabmessungen; Kleine Biegungen verfeinern die Geometrie.
4.2 Beispiel: Kastenförmige Biegereihenfolge
Stellen Sie sich eine einfache, oben offene Box vor: 300mm × 200mm × 50mm tief, hergestellt aus 2mm Edelstahl. Die richtige Biegereihenfolge ist:
| Biegung # | Standort | Winkel | Schenkellänge | Warum zuerst? |
|---|---|---|---|---|
| 1 | Lange Seite (300mm) | 90° | 50mm | Erstellt die erste Seitenwand |
| 2 | Gegenüberliegende Längsseite | 90° | 50mm | Zweite Seitenwand, parallel zur ersten |
| 3 | Kurze Seite (200mm) | 90° | 50mm | Dritte Seitenwand, senkrecht zu den Seiten 1–2 |
| 4 | Verbleibende kurze Seite | 90° | 50mm | Vervollständigt den Kastenumfang |
5. CAD-Zeichnung importieren und automatisch programmieren
Einer der größten Vorteile moderner CNC-Abkantpressen ist die Möglichkeit, 2D- oder 3D-CAD-Dateien direkt zu importieren. Anstatt jedes Maß manuell einzugeben, extrahiert die Steuerung die Biegelinien aus Ihrem DXF- oder 3D-Modell und generiert automatisch das Biegeprogramm.
5.1 Unterstützte Dateiformate
- DXF (2D): Am häufigsten verwendetes Format. Export aus AutoCAD, SolidWorks, Inventor oder einer beliebigen CAD-Software. Der Controller liest die Polyliniengeometrie und extrahiert Biegelinien.
- DWG (über DXF-Konvertierung): Die meisten Controller lesen kein natives DWG – zuerst nach DXF exportieren.
- STEP / IGES (3D): Erweiterte Steuerungen können 3D-Modelle importieren und automatisch Biegeprogramme mit Kollisionserkennung für alle Biegungen generieren. Delem ModEva und ESA Ultimate i6 unterstützen dies.
- PDF (2D Zeichnungen): Einige Steuerungen können PDF-Strichzeichnungen importieren – DXF wird jedoch immer bevorzugt.
5.2 CAD-Import Schritt für Schritt
- Export aus Ihrer CAD-Software: Als DXF speichern (AutoCAD 2018 oder früheres Format für beste Kompatibilität). Stellen Sie sicher, dass die Zeichnung einen konsistenten Bezugspunkt verwendet – normalerweise eine Ecke der Abwicklung.
- Übertragung an die Steuerung: Über USB-Laufwerk, Ethernet-Netzwerk oder direkt von einem angeschlossenen PC.
- Import in Steuerung: Gehen Sie zu Datei → Importieren → DXF. Der Controller liest die Geometrie und zeigt das flache Muster auf dem Bildschirm an.
- Biegelinien definieren: Der Controller erkennt Biegelinien automatisch basierend auf Geometrieänderungen, oder Sie klicken manuell auf die Linien, die Sie biegen möchten.
- Biegewinkel zuweisen: Klicken Sie auf jede Biegelinie und geben Sie den Zielwinkel ein (z. B. 90 °). Material und Dicke zuweisen.
- Sequenz automatisch berechnen: Die Steuerung generiert die Biegesequenz mit der 3D-Simulation.
- Überprüfen und ausführen: Beobachten Sie die Simulation, passen Sie die Reihenfolge bei Bedarf an und führen Sie sie dann aus.
6. 10 Häufige CNC-Abkantpressen-Programmierfehler (und wie man sie vermeidet)
Dies sind die Fehler, die das technische Supportteam von Rucheng am häufigsten bei neuen Betreibern sieht. Jedes dieser Probleme ist mit dem richtigen Wissen vermeidbar.
Auswahl einer V16-Matrize für 3mm-Material (Matrize zu schmal → übermäßige Tonnage → rissige Biegungen). Befolgen Sie stets die Regel 6–8 × Materialstärke.
Programmieren Sie die Einstellungen für Weichstahl und verwenden Sie dann Edelstahl. Die Steuerung berechnet die falsche Biegetiefe und den falschen Druck, was zu falschen Winkeln und möglicherweise zu einer Überlastung der Maschine führt.
Die Position der X-Achse hängt davon ab, ob die Steuerung von der Fingerspitze, der Fingermitte oder dem Gehäuse des Messgeräts aus referenziert. Wenn dies nicht mit Ihrem Zeichnungsbezugspunkt übereinstimmt, ist jeder Flansch um denselben Versatzbetrag falsch.
Lange Bleche biegen sich ungleichmäßig – die Mitte biegt sich aufgrund der Durchbiegung des Bettes stärker durch als die Enden. Die meisten CNC-Abkantpressen verfügen über eine automatische Bombierungsfunktion. Wenn man es bei langen Teilen vergisst, es zu aktivieren, entsteht eine sichtbare Krümmung in der Biegung.
Bei komplexen Teilen kann die Programmierung von Biegungen in der falschen Reihenfolge dazu führen, dass das Teil bei späteren Biegungen mit dem Stempel oder der Matrize kollidiert. Führen Sie vor der Produktion immer die 3D-Simulation durch.
Das Ausführen des ersten Teils und das Messen eines 84 °-Winkels anstelle von 90 ° ist ein klassisches Rückfederungsproblem. Winkelkompensation aktivieren oder manuell leicht überbiegen. Testen Sie es zunächst an einem Reststück.
Jede V-Matrize hat eine maximale sichere Tonnage. Bei Überschreitung besteht die Gefahr eines Bruchs der Matrize, einer Beschädigung der Hydraulikdichtung und einer Durchbiegung des Maschinenrahmens. Vergleichen Sie immer den Tonnagemesser der Steuerung mit der Nennkapazität der Maschine (normalerweise 60–80 Tonnen/Meter für Standardmodelle).
Das Ausführen eines Programms ohne vorherige Überprüfung der Messpositionen und Werkzeugabstände im Trockenlaufmodus ist eine der Hauptursachen für Abstürze. Führen Sie immer mindestens einen Trockengang durch, bevor Sie Material laden.
Die Bleche A 2mm und 3mm sehen ähnlich aus, erfordern jedoch sehr unterschiedliche Stößeltiefen. Überprüfen Sie vor dem Laden immer die Materialstärke mit einem Messschieber.
Ein als „Job-23“ gespeichertes Programm ist nutzlos, wenn Sie es wiederfinden müssen. Verwenden Sie aussagekräftige Namen: „L-Bracket- 200 × 30-3mm – Q235-2026“ macht es sofort auffindbar.
7. Beliebte CNC-Abkantpressen-Controller im Vergleich
Wenn Sie sich für eine neue Abkantpresse entscheiden oder sich mit anderen Maschinen vertraut machen, finden Sie hier einen Vergleich zwischen den drei großen Steuerungsmarken:
| Funktion | Delem DA-66T / DA-87 | ESA S660 / S760 | Cybelec ModEva 15 |
|---|---|---|---|
| Herkunft | Niederlande | Italien | Schweiz |
| Bildschirmgröße | 15.6 " Berühren | 15 " / 19 " Berühren | 15.6 " Berühren |
| 2D-grafische Programmierung | ✅ Ja | ✅ Ja | ✅ Ja |
| 3D-Simulation | ✅ Ja (DA-87) | ✅ Ja | ✅ Ja |
| DXF-Import | ✅ Ja | ✅ Ja | ✅ Ja |
| 3D CAD-Import (STEP) | ✅ DA-87T | ✅ S760 | ✅ ModEva 3D |
| Automatische Biegereihenfolge | ✅ Ja | ✅ Ja | ✅ Ja |
| Kollisionserkennung | ✅ Ja | ✅ Ja | ✅ Ja |
| Automatische Winkelkorrektur | ✅ (mit Sonde) | ✅ (mit Sonde) | ✅ (mit Sonde) |
| Netzwerk / IoT-bereit | ✅ Ja | ✅ Ja | ✅ Ja |
8. Häufig gestellte Fragen
F: Was ist der erste Schritt bei der CNC-Abkantpressen-Programmierung?
Der erste Schritt besteht darin, die Teileinformationen zu sammeln: Materialtyp, Dicke, Länge und die erforderlichen Biegewinkel. Anschließend wählen Sie die entsprechende V-Matrizenöffnung basierend auf der Materialstärke aus (normalerweise 6–8 × Materialstärke für Luftbiegen) und richten die Y-Achsen-Grundposition der Maschine ein. Von dort aus erstellen Sie ein neues Programm in der Steuerung, geben die Biegesequenz ein und konfigurieren die Hinteranschlagpositionen für jede Biegung.
F: Welche Controller-Marken sind bei CNC-Abkantpressen am häufigsten?
Die drei gängigsten CNC-Steuerungsmarken für Abkantpressen sind Delem (Niederlande), ESA (Italien) und Cybelec (Schweiz). Delem DA-66T und DA-87 gehören zu den am häufigsten verwendeten. Alle drei unterstützen grafische Programmierung, 2D/3D-Simulation und automatische Berechnung der Biegefolge.
F: Was ist der Unterschied zwischen Y-Achse und X-Achse am Anschlag einer Abkantpresse?
Die Y-Achse steuert die Stößeltiefe (wie weit der Stempel nach unten geht, um die Biegung zu erzeugen). Die X-Achse steuert die Position des Hinteranschlags von vorne nach hinten (wodurch die Flanschlänge bestimmt wird). Bei mehrachsigen Hinteranschlägen steuert die R-Achse die Anschlaghöhe, Z1/Z2 steuert die linken und rechten Anschlagfinger unabhängig voneinander und zusätzliche Achsen ermöglichen die komplexe 3D-Teileprogrammierung.
F: Wie berechne ich die richtige Biegereihenfolge für ein komplexes Teil?
Die allgemeine Regel besteht darin, von außen nach innen und von großen zu kleinen Merkmalen zu biegen. Beginnen Sie mit allen Biegungen, die die Gesamtabmessungen des Teils festlegen, und fahren Sie dann mit den Innenbiegungen fort. Vermeiden Sie Biegungen, die dazu führen könnten, dass das Teil mit der Maschine oder Werkzeugen kollidiert. Die meisten modernen CNC-Steuerungen (Delem, ESA, Cybelec) berechnen automatisch die optimale Biegefolge und prüfen mithilfe der 3D-Simulation auf Kollisionen.
F: Was ist Rückfederung und wie kompensiere ich sie in der CNC-Programmierung?
Unter Rückfederung versteht man die Tendenz von Blechen, teilweise in ihre ursprüngliche Form zurückzukehren, nachdem die Biegekraft entfernt wurde. Es variiert je nach Material: Aluminium federt zurück 1–3 °, Edelstahl 3–5 ° und hochfester Stahl 5–10 °. CNC-Steuerungen verfügen über eine Rückfederungskompensationsfunktion – Sie programmieren den gewünschten Endwinkel und die Steuerung beugt sich zum Ausgleich leicht über. Beginnen Sie mit einer Testbiegung und messen Sie mit einem Winkelmesser oder Winkelmesser. Passen Sie dann den Kompensationswert an.
F: Wie vermeide ich häufige CNC-Abkantpressen-Programmierfehler?
Die häufigsten Fehler sind: (1) die Auswahl der falschen V-Matrizenbreite für die Materialstärke, (2) das Vergessen, den richtigen Materialtyp einzustellen (was sich auf die Biegekompensation auswirkt), (3) das Programmieren von Biegungen in der falschen Reihenfolge, was zu Teilekollisionen führt, (4) kein Durchführen eines Probelaufs oder einer Simulation vor der Produktion und ( 5 ) Ignorieren des Referenzpunkts des Hinteranschlags – stellen Sie immer sicher, dass der Referenzpunkt des Messgeräts (Rückseite, Fingerspitze oder Mitte) mit Ihrer Teilezeichnung übereinstimmt.
F: Was sollte ein Anfänger senden, um Unterstützung für das CNC-Abkantpressenprogramm zu erhalten?
Senden Sie die Zeichnung oder DXF-Datei, Materialqualität, Dicke, Biegewinkel, Flanschabmessungen, Biegereihenfolge (sofern bekannt), erforderliche Toleranz, verfügbare Werkzeuge, Steuerungsmodell und Musterteilfotos. Dies hilft Ingenieuren dabei, Werkzeuge, Hinteranschlagpositionen, K-Faktor, Rückfederung und Kollisionsrisiko zu überprüfen.
F: Welche Abkantpresse sollte ich für CNC-Programmierarbeiten wählen?
Wählen Sie für häufige Jobwechsel und gespeicherte Programme eine elektrohydraulische CNC-Abkantpresse. Wählen Sie für sehr lange Teile oder Plattenarbeiten a Tandem-Abkantpresse. Für Grobblech und höhere Tonnage verwenden Sie a Hochleistungs-Abkantpresse.
Fazit
Das Programmieren von CNC-Abkantpressen ist eine erlernbare Fähigkeit – und dieser Leitfaden hat Ihnen die Grundlage dafür vermittelt. Die wichtigsten Punkte, die Sie beachten sollten, sind: Wählen Sie die richtige V-Matrizenbreite (8 × Materialstärke), definieren Sie immer den richtigen Materialtyp und die richtige Materialstärke, verwenden Sie die grafischen Tools der Steuerung, um die Biegesequenz zu visualisieren, und überspringen Sie niemals den Trockenlauf vor der Produktion.
Moderne CNC-Steuerungen haben die Programmierung von Abkantpressen viel einfacher gemacht als noch vor einem Jahrzehnt. Die 3D-Simulation, die automatische Biegesequenzierung und die Winkelkorrekturfunktionen, die in die Systeme von Delem, ESA und Cybelec integriert sind, reduzieren den Versuch-und-Irrtum-Prozess, der früher bei der Definition des Handels erforderlich war, erheblich. Als Anfänger besteht Ihre beste Strategie darin, mit einfachen Teilen zu beginnen, jede Ausgabe anhand der Zeichnung zu messen und Ihr Verständnis schrittweise zu erweitern.
Berechnen Sie vor der Programmierung von Produktionsteilen die erforderliche Biegekraft mit dem Leitfaden zur Berechnung der Abkantpressenkraft, bestätigen Sie die Abwicklungsregeln mit dem Biegezugabe und K-Faktor-Anleitung, und verwenden Sie die Sicherheitscheckliste für Abkantpressen für die Bedienereinrichtung. Vergleichen Sie für die Wiederholungsproduktion die manuelle Programmierung mit dem Workflow in unserem Leitfaden zur Automatisierung von CNC-Abkantpressen.
Für Betriebe, die neue Bediener schulen oder auf eine moderne CNC-Abkantpresse mit erweiterten Programmierfunktionen umsteigen möchten, verwenden Sie das Angebotsformular für Abkantpressen , um Zeichnungen, Materialstärke, Biegelänge und Steuerungsanforderungen zu senden.
Ruchengs CNC-Abkantpressen-Sortiment erkunden
Rucheng Technology bietet eine vollständige Palette von CNC-Abkantpressen mit Delem DA-66T-Controllern, servo-hydraulischen Antriebssystemen und Mehrachsen-Anschlägen — ideal für Bediener, die moderne CNC-Programmierung lernen:
CNC-Abkantpresse
Servo-hydraulische CNC-Abkantpressen mit Delem DA-66T/DA-87-Controllern, 40–400 t Kapazität, Mehrachsen-Anschlag
Hochleistungs-Abkantpresse
Maschinen mit höherer Tonnage für dicke Bleche, große Werkstücke und schwere Strukturbiegearbeiten
Tandem-Abkantpresse
Synchronisiertes Biegen mit zwei Maschinen für lange Platten, Stangen und übergroße Strukturteile
Sind Sie bereit, Ihre Werkstatt mit einer modernen CNC-Abkantpresse aufzurüsten? Unsere Ingenieure können Ihnen bei der Konfiguration der richtigen Maschine für Ihre Programmieranforderungen und Produktionsanforderungen helfen.
Kostenloses Angebot anfordernAuswahl- und Produktionsinformationen
Vergleichen Sie das gesamte Abkantmaschinensortiment Rucheng , bevor Sie sich für Tonnage, Arbeitslänge, Steuerung, Werkzeuge und Automatisierungsoptionen entscheiden.
- Elektrohydraulische CNC-Abkantpresse für High-Mix-Präzisionsbiegen.
- Tandem-Abkantpresse für lange Teile, Stangen, Platten und Strukturarbeiten.
- Fordern Sie ein Angebot für eine Abkantpresse mit Zeichnungen, Materialstärke, Steuerungs- und Bedienerschulungsanforderungen an.
- Presskraftberechnung, Werkzeugauswahl und Controller-Auswahl Helfen Sie dabei, die endgültige Spezifikation zu bestätigen.
- Vergleichen Sie zur Rohlingsvorbereitung vor dem Biegen Faserlaserschneidmaschinen und planen Sie gemeinsam den Arbeitsablauf vom Schneiden bis zum Biegen.