
Biegezugabenrechner
Rechner aktualisiert: 4. November 2026
Endliche Werte eingeben: Dicke und Schenkel größer null, Radius mindestens null, Winkel strikt zwischen 0 und 180 Grad.
Jedes Außenmaß muss größer als der äußere Rücksprung sein. Winkel und Maßdefinition prüfen.
Der K-Faktor liegt außerhalb des Modellbereichs 0 bis 0.5. Zuschnitt, Winkel, Radius und Schenkelmaße prüfen; das Ergebnis nicht künstlich begrenzen.
- Biegezugabe BA
- Biegeabzug BD
- Äußerer Rücksprung OSSB
- K-Faktor
- Abwicklungslänge
Nur für eine Biegung mit konstantem Radius. Schätzwerte, keine Prüfung von Werkzeuglast oder Maschinenkapazität. Der anfängliche K-Faktor ist ein Beispiel, keine Werkstoffgarantie. Vor Serienzuschnitten eine Probe prüfen; Falze, Versätze und sich beeinflussende Biegungen separat validieren.
Welche Schenkelmaße gehören in die Abwicklungsberechnung?
Bei Außenmaßen beide Außenflächen bis zur theoretischen scharfen Ecke verlängern und jeden Schenkel bis dorthin messen. Von der Summe BD abziehen. Bei Tangentenmaßen nur die geraden Strecken bis zum Bogen messen und BA addieren. Ein Innenmaß bis zu einer theoretischen Ecke ist keine gerade Tangentenlänge. Definitionen nicht mischen.
Ein fertiger Innenwinkel von 135 Grad entspricht einer Biegedrehung von 45 Grad. Der Rechner wandelt ihn um, bevor BA = (pi / 180) x Drehwinkel x (R + K x T) angewendet wird. Äußerer Rücksprung = (R + T) x tan(Drehwinkel / 2); BD = 2 x Rücksprung - BA.
Eine Biegung, zwei Maßdefinitionen, derselbe Zuschnitt
Rechenbeispiel: T = 2 mm, R = 2.5 mm, K = 0.33 und Drehwinkel = 90 Grad ergeben BA = 4.963716 mm, Rücksprung = 4.5 mm und BD = 4.036284 mm. Außenmaße von 50 und 80 mm ergeben 125.963716 mm Zuschnittlänge. Die geraden Tangentenlängen desselben Teils sind 45.5 und 75.5 mm: 45.5 + 75.5 + BA ergibt dieselbe Länge. 50 und 80 als Tangentenlängen beschreiben ein anderes Teil.
K-Faktor anhand einer gemessenen Probebiegung kalibrieren
Ursprüngliche Zuschnittlänge, tatsächliche Dicke, fertigen Winkel, Innenradius und beide Schenkel nach derselben Definition messen. Bei Außenmaßen: gemessene BA = Zuschnitt - A - B + 2 x Rücksprung. Bei Tangentenlängen: gemessene BA = Zuschnitt - A - B. Dann K = (gemessene BA / Drehwinkel in Radiant - R) / T. Werkzeug, Materialcharge und Walzrichtung dokumentieren. Vor Bewertung des Längenfehlers den fertigen Winkel korrigieren.
Bei 90 Grad und 2 mm Dicke verändert K von 0.33 auf 0.40 die neutrale Bogenlänge um etwa 0.220 mm je Biegung, wenn der Radius gleich bleibt. Das ist eine berechnete Empfindlichkeit, keine Maschinenpräzision. Mehrere Biegungen benötigen eigene Winkel, Radien und kalibrierte Werte; einen Abzug nicht ungeprüft auf alle Biegungen übertragen.
Technische Grundlagen: SOLIDWORKS: K; SOLIDWORKS: BA / BD; Autodesk: K.
Die Biegezugabe der Abkantpresse ist die Länge des Materials, das der gekrümmte Teil einer Blechbiegung verbraucht. Der K-Faktor ist das Verhältnis, das die neutrale Achse innerhalb der Blechdicke lokalisiert, und die Schlüsselvariable zur Berechnung der genauen Länge des flachen Musters vor dem Biegen.
| Muss gelöst werden | Verwenden Sie diese Seite oder dieses Tool | Nächste Aktion |
|---|---|---|
| Formel für die Biegezugabe | Dieses K-Faktor-Diagramm und praktische Beispiele | Wählen Sie einen anfänglichen K-Faktor, einen Radius und einen Biegewinkel, bevor Sie BA berechnen |
| Flächenrechner | Abkantbiegerechner | Geben Sie Dicke, Innenradius, Winkel, K-Faktor und Flanschabmessungen ein, um die flache Länge zu überprüfen. Überprüfen Sie die Tonnage separat |
| Innenradius und V-Matrize | Tabelle mit minimalem Biegeradius | Bestätigen Sie, ob die Radiusannahme mit der ausgewählten Matrizenöffnung übereinstimmt |
| Maschinentonnage | Abkantpressen-Tonnageberechnung | Überprüfen Sie die erforderliche Kraft, bevor Sie die Werkzeug- und Produktionsroute verriegeln |
| Maschinenauswahl oder Angebot | Angebotsformular für Abkantpresse | Senden Sie Zeichnungen, Material, Biegelänge, Toleranz und Produktionsmenge |
| Wenn die Berechnung zeigt | Beste Maschinenpassung | Warum es passt |
|---|---|---|
| Präzisionsteile mit hohem Mix und häufigen Setup-Änderungen | Elektrohydraulische CNC-Abkantpresse | Ideal für wiederholbare Winkelkontrolle, Hinteranschlaggenauigkeit und gespeicherte Biegetabellen |
| Lange Paneele, Stangen oder Strukturbauteile | Tandem-Abkantpresse | Bewältigt lange Biegelinien und synchronisierte Arbeiten mit mehreren Maschinen |
| Grobblech- oder sehr schwere Arbeiten | Hochleistungs-Abkantpresse | Gebaut für größere Kraftreserven und schwerere Blechabschnitte |
In diesem Leitfaden werden die Biegezugabe, der K-Faktor, der Biegeabzug, der äußere Rückstand und die Länge des flachen Musters in praktischen Begriffen der Abkantpresse erläutert. Außerdem wird gezeigt, wie Sie CAD-Blechregeln in die reale Produktion übertragen, indem Sie das erste Teil messen und Ihre CNC-Steuerung oder Biegetabelle aktualisieren.
Verwenden Sie diese Anleitung zusammen mit dem Rechner zum Biegen von Abkantpressen für flache Musterkontrollen, die Tabelle zum minimalen Biegeradius für die V-Matrizen-Auswahl die Leitfaden zur Berechnung der Abkantpressenkraft für Tonnage, Grundlagen der CNC-Abkantpressenprogrammierung Für die Controller-Einrichtung ist die Anleitung zur Biegefolge für die Biegereihenfolge und die Sicherheitscheckliste für Abkantpressen bevor ein neuer Auftrag an die Produktion übergeben wird.
Vergleichen Sie für die Ausrüstungsplanung die Abkantmaschinenreihe Rucheng und senden Sie Material, Dicke, Biegelänge und Toleranzanforderungen über das Angebotsformular Abkantpresse .
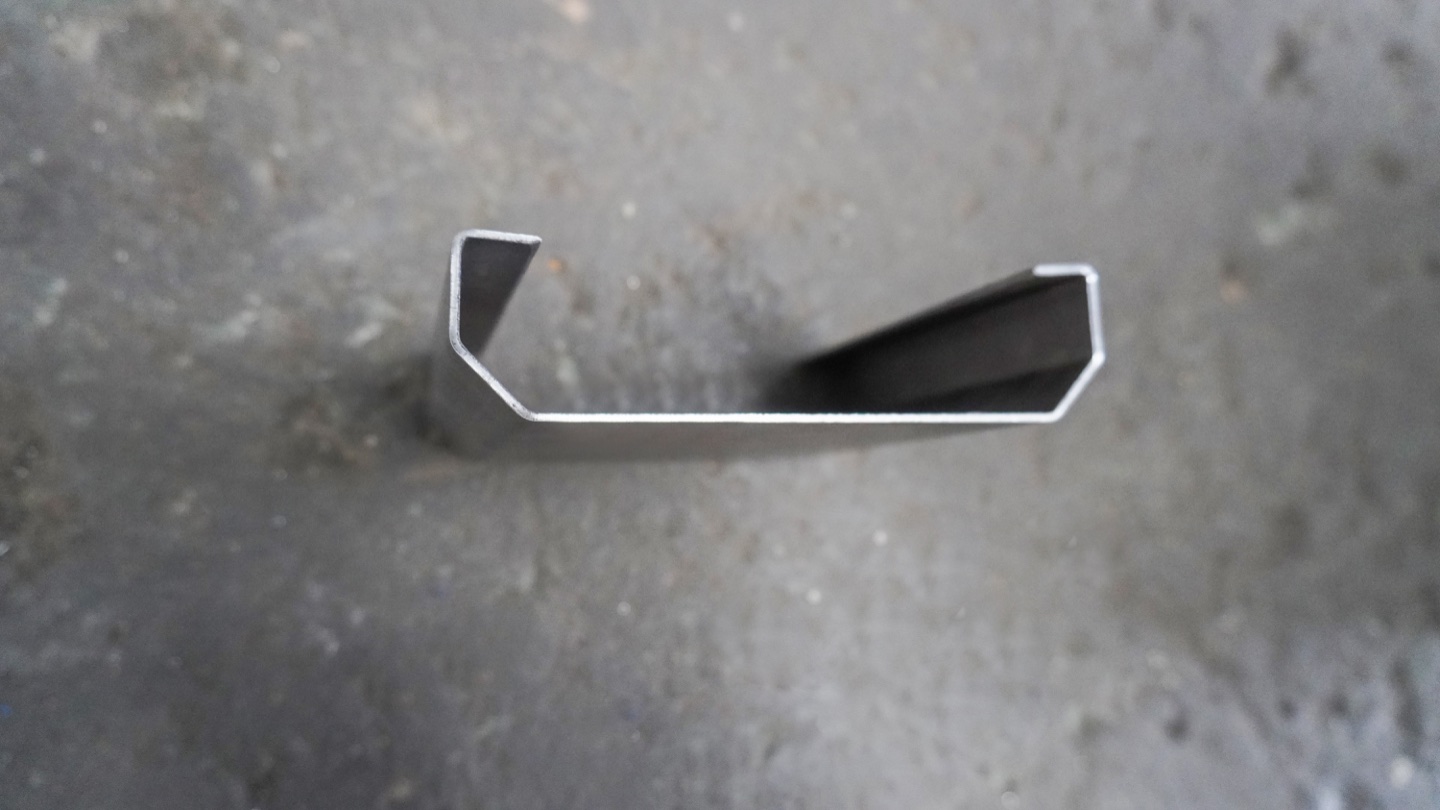
Biegezugabe, K-Faktor und Biegeabzug erklärt
Ein Blechteil wird als fertige 3D-Form entworfen, aber aus einem flachen Zuschnitt hergestellt. Der Zweck von Biegeberechnungen besteht darin, die korrekte Rohlingslänge vorherzusagen, damit die endgültigen Flanschabmessungen nach dem Biegen korrekt sind. Wenn sich das Blech biegt, wird Material in der Nähe des Innenradius komprimiert, Material in der Nähe des Außenradius gedehnt und eine neutrale Achse zwischen ihnen bleibt nahezu auf ihrer ursprünglichen Länge.
Der K-Faktor beschreibt, wo diese neutrale Achse sitzt. Wenn die neutrale Achse ein Drittel der Materialdicke von der Innenfläche aus beträgt, beträgt der K-Faktor 0,33. CAD-Systeme wie zSOLIDWORKSUndAutodesk FusionVerwenden Sie dieses Konzept in ihren Blechregeln, aber der Wert muss dennoch mit Ihrem tatsächlichen Abkantprozess übereinstimmen.
| Begriff | Bedeutung | Wo Sie es verwenden |
|---|---|---|
| Biegezugabe (BA) | Bogenlänge durch die neutrale Achse der Biegung | Addieren Sie bei der Berechnung einer Abwicklung die geraden Flanschlängen hinzu |
| K-Faktor | Lage der Neutralachse geteilt durch Materialstärke | CAD-Blechregeln, CAM-Verschachtelung und Einrichtung der Biegetabelle |
| Biegeabzug (BD) | Von den Außenflanschabmessungen abgezogener Betrag | Schnelle Rohteilberechnungen in der Werkstatt anhand von Außenmaßen |
| Äußerer Rückschlag (OSSB) | Abstand vom Tangentenpunkt zum äußeren Schnittpunkt der Formlinie | Biegeabzug und Layoutberechnungen |
Formel für die Biegezugabe der Pressebremse
Die Standardformel für die Biegezugabe für Abkantarbeiten lautet:
- BA = Biegezugabe, meist in mm oder Zoll
- A= Biegewinkel in Grad, gemessen durch die Biegung
- R= Innenbiegeradius
- K= K-Faktor
- T= Materialstärke
Bei einer 90-Grad-Biegung beträgt A x pi / 180 1,5708. Das bedeutet, dass die 90-Grad-Biegezugabe einfach 1,5708 x (R + K x T) beträgt. Das Schwierige daran ist nicht die Mathematik. Der schwierige Teil besteht darin, einen Innenradius und einen K-Faktor auszuwählen, die zu Ihrem tatsächlichen Werkzeug und Material für die Abkantpresse passen.
Arbeitsablauf für den Rechner für die Biegezugabe der Abkantpresse
Verwenden Sie dieses Arbeitsblatt, bevor Sie eine Zeichnung zur Angebotsabgabe senden oder eine CAD-Abwicklung sperren. Es verwandelt die Biegezugabeformel in einen wiederholbaren Werkstattprozess, der anhand der Formel überprüft werden kann Online-Biegerechner, die Biegeradiusdiagramm und die Leitfaden zur Tonnage der Abkantpresse.
| Rechnerschritt | Eingabe erforderlich | Beispielwert | Warum es wichtig ist |
|---|---|---|---|
| 1 . Wählen Sie die Materialregel | Materialqualität und Biegemethode | Q235 Weichstahl, Luftbiegen | Legt den anfänglichen K-Faktor und die Rückfederungserwartung fest. |
| 2 . Dicke messen | Tatsächliche Blechdicke, nicht nur Nennmaß | 2.0 mm nominal, 1.96 mm gemessen | Die Dicke ändert die Biegezugabe, die Tonnage und den Mindestflansch. |
| 3 . Sperrwerkzeug | V-Matrizenöffnung, Stempelradius und Biegemethode | V16 Matrize, 0.8 mm Stempelradius, Luftbiegen | Die ausgewählte V-Matrize ändert den tatsächlichen Innenradius und das flache Muster. |
| 4 . Berechnen Sie BA und BD | Biegewinkel, Innenradius, K-Faktor und Flanschabmessungen | 90 Grad, R2.5, K0.33, 50 x 80 mm Flansche | Gibt die Länge des ersten flachen Rohlings vor dem Probebiegen an. |
| 5 . Überprüfen Sie das erste Teil | Gemessener Winkel, Flanschlänge und Oberflächenqualität | Zuerst den Winkel korrigieren, dann die Flanschlänge überprüfen | Trennt den Rückfederungsfehler vom Fehler der Biegezugabe. |
| 6 . Speichern Sie die Produktionsregel | Material, Dicke, Matrize, Stempel, K-Faktor und Steuerungsprogramm | Q235-2.0mm-V16-K0.33 | Erstellt wiederholbare Einstellungen für zukünftige Chargen und Angebote. |
K-Faktor-Starttabelle für das Biegen der Abkantpresse
Verwenden Sie die folgenden Werte nur als Ausgangspunkte. AlsAnsys vermerkt dies in seiner Dokumentation zur Blechbiegezugabe, der tatsächliche K-Faktor für einen Aufbau lässt sich am besten durch Biegen, Messen und Rückrechnen des Ergebnisses überprüfen. Materialqualität, Streckgrenze, Faserrichtung, Stempelradius, Schmierung und V-Matrizenbreite beeinflussen alle den Endwert.
| Material / Methode | Freibiegen | Untenbiegen | Notizen |
|---|---|---|---|
| Weichstahl (Q235 / A36) | 0,30 bis 0,35 | 0.38 bis 0.42 | Gute Duktilität; Der übliche Standardwert für Luftbiegen ist 0,33 |
| Edelstahl 304/316 | 0,35 bis 0,40 | 0,40 bis 0,45 | Höhere Rückfederung; Überprüfen Sie jede Charge |
| Aluminium 5052 / 6061 | 0,38 bis 0,45 | 0,42 bis 0,48 | Legierung und Härte verändern das Biegeverhalten erheblich |
| Kupfer / Messing | 0,35 bis 0,45 | 0,40 bis 0,48 | Weiche Metalle hinterlassen leicht Flecken; Verwenden Sie polierte Werkzeuge |
| Hochfester Stahl | 0,40 bis 0,50 | Test erforderlich | Verwenden Sie einen größeren Radius und bestätigen Sie die Tonnage vor der Produktion |
Ausgearbeitete Beispiele: 90-Grad- und 135-Grad-Bögen
Beispiel 1: 2 mm Weichstahl, 90-Grad-Luftbogen
Gehen Sie von 2 mm Q235-Weichstahl, einem Innenradius R = 2,5 mm, K = 0,33 und einem Biegewinkel A = 90 Grad aus.
Wenn das Teil zwei gerade Innenflanschlängen von 50 mm und 80 mm hat, beträgt die ungefähre flache Länge nach der Biegezugabemethode 50 + 80 + 4,96 = 134,96 mm. In der Produktion runden Sie nur entsprechend Ihrer Zeichnungstoleranz und Steuerungsgenauigkeit.
Beispiel 2: 3 mm Edelstahl, 135-Grad-Einschlusswinkel
Viele Zeichnungen zeigen den eingeschlossenen Winkel des fertigen Teils. Ein eingeschlossener Winkel von 135 Grad bedeutet, dass das Material um 45 Grad gebogen wird. Gehen Sie von 3 mm Edelstahl 304, R = 4 mm, K = 0,38 und A = 45 Grad aus.
Dieses Beispiel ist eine häufige Fehlerquelle. Überprüfen Sie vor der Berechnung des flachen Rohlings immer, ob es sich beim Zeichnungswinkel um den eingeschlossenen Winkel, den komplementären Biegewinkel oder die Winkelkonvention der CNC-Steuerung handelt.

Biegeabzug und äußerer Rückschlag
Der Biegeabzug ist nützlich, wenn Sie die Außenabmessungen des fertigen Teils kennen. Anstatt die Biegezugabe zu den geraden Innenlängen hinzuzufügen, addieren Sie die beiden Außenflanschabmessungen und subtrahieren den Biegeabzug.
OSSB = tan(A / 2 ) x (R + T)
Für eine 90-Grad-Biegung ist tan(45 Grad) = 1, also OSSB = R + T. Wenn R = 2,5 mm, T = 2 mm und BA = 4,96 mm, dann ist BD = 2 x 4,5 – 4,96 = 4,04 mm. Wenn die Außenflanschabmessungen 52 mm und 82 mm betragen, beträgt die flache Länge 52 + 82 – 4,04 = 129,96 mm.
Beide Methoden sind gültig, vermischen jedoch nicht Innen- und Außenmaße in derselben Berechnung. Viele Abwicklungsfehler entstehen durch die Verwendung einer Innenflanschlänge mit einer Biegeabzugsformel oder einer Außenabmessung mit einer Biegezugabeformel.
Wie sich durch die V-Matrizen-Öffnung die tatsächliche Biegezugabe ändert
Beim Luftbiegen passt das Blech nicht vollständig zum Stempelradius. Der Innenradius wird stark von der V-Matrizenöffnung beeinflusst und beträgt bei Baustahl häufig etwa 15 bis 17 % der V-Öffnung. Eine breitere V-Matrize erzeugt einen größeren Innenradius, was die Biegezugabe erhöht und das endgültige flache Muster verändert.
Aus diesem Grund kann eine CAD-Regel, die „R = 2 mm“ besagt, in der Werkstatt fehlschlagen, wenn der Bediener von V16 auf V24 wechselt. Das Teil erreicht möglicherweise immer noch den richtigen Winkel, aber die Flanschlänge ändert sich, weil sich der Biegeradius und die Länge der neutralen Achse geändert haben. Sperren Sie bei Präzisionsteilen Material, Dicke, Stempelradius, V-Matrizenöffnung, Biegemethode und K-Faktor in einem kontrollierten Prozess.
| Dicke | Typischer V-Die | Ca. Luftbiegeradius | Anwendungsfall |
|---|---|---|---|
| 1,0 mm | V6 bis V8 | 1,0 bis 1,3 mm | Schränke, Abdeckungen, Lichtpaneele |
| 2,0 mm | V12 bis V16 | 2,0 bis 2,7 mm | Elektrogehäuse, Halterungen |
| 4,0 mm | V32 bis V40 | 5,3 bis 6,7 mm | Rahmen, Maschinenschutz, Strukturteile |
| 8,0 mm | V63 bis V80 | 10,5 bis 13,3 mm | Schwere Halterungen und dicke Plattenkomponenten |
Erststück-Validierungsworkflow für CNC-Abkantpressen
Eine Biegezugabetabelle ist nur dann wertvoll, wenn sie sich auf der tatsächlichen Maschine bewährt. Verwenden Sie diesen Workflow, wenn Sie eine neue Materialregel erstellen, Lieferanten wechseln, Werkzeuge wechseln oder ein Angebot für einen Auftrag mit hohen Toleranzen erstellen.
- Messen Sie die tatsächliche Materialstärke.Notieren Sie den Durchschnitt und reichen Sie von mindestens fünf Punkten. Eine nominale 2,0-mm-Platte kann tatsächlich 1,92 bis 2,06 mm messen.
- Sperren Sie die Werkzeugeinrichtung.Notieren Sie den Stempelradius, die V-Matrizenöffnung, die Matrizenhöhe und ob es sich bei der Biegung um Luftbiegen, Bodenbiegen oder Prägen handelt. Verwenden Sie für Test und Produktion das gleiche Setup.
- Programmieren Sie den Start-K-Faktor.Nutzen Sie die obige Tabelle oder Ihre CAD-Vorgabe als erste Schätzung. Stellen Sie sicher, dass die CNC-Steuerung und das CAD/CAM-System dieselben Winkelkonventionen verwenden.
- Biegen Sie einen Testcoupon.Verwenden Sie einen einfachen L-Bogen oder U-Bogen mit leicht genau zu messenden Flanschabmessungen.
- Winkel und Flanschlänge messen.Korrigieren Sie zuerst den Winkel und ermitteln Sie dann die flache Länge. Wenn der Winkel falsch ist, führt Sie die Flanschmessung in die Irre.
- Aktualisieren Sie die Biegetabelle.Passen Sie den K-Faktor, die Biegezugabe oder den Biegeabzug in der CAD/CAM-Datenbank an und speichern Sie sie unter einem bestimmten Material- und Werkzeugnamen.
- Nach größeren Änderungen wiederholen.Erneut validieren, wenn Materiallieferant, Stempel, V-Matrize, Schmierung uswAbkantpresseÄnderungen.
Häufige Fehler bei der Biegezugabe
- Verwendung eines K-Faktors für jeden Auftrag.Ein einzelner Standardwert von 0,33 ist praktisch, aber Edelstahl, Aluminium, hochfester Stahl und Bodenbiegung erfordern oft unterschiedliche Werte.
- Ignorieren des tatsächlichen Innenradius.Beim Luftbiegen steuert die Öffnung der V-Matrize den Radius oft stärker als den Radius der Stempelnase.
- Korrektur der Länge vor Korrektur des Winkels.Beheben Sie immer zuerst die Rückfederung und Winkelabweichung. Winkelfehler verändern die gemessene Flanschlänge.
- Kombination von Biegungszugabe und Biegungsabzugslogik.BA arbeitet mit geraden Innenlängen; BD arbeitet mit Außenmaßen.
- Die Faserrichtung vergessen.Das Biegen parallel zur Walzfaser kann einen größeren Radius erfordern und den effektiven K-Faktor verschieben.
- Keine Wartung der Werkzeuge.Abgenutzte Matrizenschultern und abgerundete Stempel verändern den tatsächlichen Radius und machen alte Biegetische unzuverlässig.
Maschinenfunktionen, die die Genauigkeit der Biegezugabe verbessern
Die Biegezugabe ist eine Berechnung, aber wiederholbare Teile erfordern eine wiederholbare Maschine. Ein modernerelektrohydraulische CNC-AbkantpresseVerbessert die praktische Genauigkeit von Biegetischen, da die Stößeltiefe, die Y1/Y2-Synchronisierung, die Position des Hinteranschlags, Materialprogramme und die Balligkeitskompensation konsistenter gesteuert werden können als mit einer einfachen manuellen Maschine.
Für präzise Blecharbeiten sollten Sie einer Steuerung Vorrang geben, die Materialbibliotheken speichert, einem stabilen Hinteranschlag, Schnellspannvorrichtungen, mechanischer oder hydraulischer Bombierung und präziser Wiederholgenauigkeit des Stößels. Bei langen Teilen ist die Balligkeit besonders wichtig, da durch die Durchbiegung des Bettes der Winkel an den Enden korrigiert und in der Mitte geöffnet werden kann, selbst wenn die Berechnung der Abwicklung perfekt ist.
Häufig gestellte Fragen
Was ist die Biegezugabe der Abkantpresse?
Die Biegezugabe der Abkantpresse ist die Bogenlänge des Materials, das bei einer Biegung im flachen Muster verbraucht wird. Es wird zu den geraden Flanschlängen addiert, um die Rohlingsgröße vor dem Biegen zu berechnen. Eine falsche Biegezugabe führt zu Flanschlängenfehlern, selbst wenn der Biegewinkel korrekt aussieht.
Welchen K-Faktor sollte ich beim Luftbiegen verwenden?
Ein praktischer Anfangs-K-Faktor für das Luftbiegen beträgt 0,33 für Weichstahl, 0,35 bis 0,40 für Edelstahl und 0,38 bis 0,45 für Aluminium. Diese Werte sind lediglich Ausgangspunkte. Der Endwert sollte durch eine Testbiegung unter Verwendung des tatsächlichen Materials, der Werkzeuge und der Abkantpresse überprüft werden.
Wie lautet die Formel für die Biegezugabe?
Die übliche Formel lautet BA = A x pi / 180 x (R + K x T). A ist der Biegewinkel in Grad, R ist der Innenradius, K ist der K-Faktor und T ist die Materialstärke. Verwenden Sie für Radius und Dicke die gleiche Einheit.
Ist die Biegezugabe dasselbe wie der Biegeabzug?
Nein. Bei geraden Innenflanschlängen wird eine Biegezugabe hinzugefügt. Der Biegeabzug wird von der Summe der Außenflanschabmessungen abgezogen. Bei richtiger Anwendung können beide die gleiche flache Länge erzeugen, aber das Mischen der beiden Methoden führt zu Fehlern.
Warum stimmt mein CNC-Abkantpressenteil nicht mit der CAD-Abwicklung überein?
Die häufigsten Gründe sind ein falscher K-Faktor, ein falscher Innenradius, eine Materialdickenschwankung, eine Rückfederung, ein Hinteranschlagfehler oder eine V-Matrizenöffnung, die von der CAD-Regel abweicht. Korrigieren Sie zuerst den Biegewinkel, messen Sie dann die Flanschlänge und aktualisieren Sie die Biegetabelle.
Sollte ich eine Biegezugabetabelle oder einen Online-Biegerechner verwenden?
Verwenden Sie eine Biegezugabetabelle, um einen anfänglichen K-Faktor und eine Radiusregel auszuwählen, und verwenden Sie dann einen Online-Biegerechner, um die genaue Biegezugabe, den Biegeabzug und die Länge des flachen Rohlings für ein bestimmtes Material, eine bestimmte Dicke, einen bestimmten Winkel und eine bestimmte Werkzeugkonfiguration zu überprüfen.
Wie berechne ich die Länge des Abwicklungsmusters anhand der Biegezugabe?
Für Innenabmessungen addieren Sie die geraden Flanschlängen und die Biegezugabe für jede Biegung. Für Außenabmessungen addieren Sie die Außenflanschlängen und subtrahieren den Biegeabzug. Vermischen Sie Innen- und Außenmaße nicht in derselben Berechnung.
Welche Informationen werden benötigt, um ein flaches Muster für ein Angebot für eine Abkantpresse zu berechnen?
Bereiten Sie für ein Angebot für eine Abkantpresse oder eine Prüfung von Flachmustern die Materialqualität, die gemessene Dicke, die Biegelänge, den Biegewinkel, den Ziel-Innenradius, die V-Matrizenöffnung, den Stempelradius, die Flanschabmessungen, die Toleranz, die Zeichnungsdatei und die erwartete Produktionsmenge vor.
Kann ich denselben Biegetisch für verschiedene Abkantpressen verwenden?
Sie können es als Ausgangspunkt verwenden, sollten es jedoch auf jedem Computer validieren. Unterschiedliche Stößelwiederholgenauigkeit, Werkzeugsysteme, Balligkeit, Hinteranschlaggenauigkeit und Einstellungen des Bedieners können die endgültige Flanschlänge verändern.
Welche Informationen sollte ich zur Unterstützung der Biegezugabe senden?
Senden Sie Materialgüte, Dicke, Biegewinkel, Ziel-Innenradius, V-Matrizenöffnung, Stempelradius, Biegemethode, Flanschabmessungen, Toleranzanforderungen und aktuelles Flachmusterergebnis. Zeichnungen oder STEP-Dateien helfen Ingenieuren bei der Überprüfung des K-Faktors, des Biegeabzugs und der Einrichtung der Abkantpresse.
Sollte der K-Faktor an der tatsächlichen Abkantpresse getestet werden?
Ja. Der K-Faktor sollte anhand des tatsächlichen Materials, des Stempels, der V-Matrizenöffnung, des Biegewinkels und der Abkantpresse überprüft werden, da Rückfederung, Dickentoleranz und Werkzeugradius das endgültige flache Muster verändern.
Kann ich den Standard-K-Faktor aus der CAD-Software verwenden?
Ein CAD-Standard-K-Faktor ist nur als Startwert akzeptabel. Der Produktions-K-Faktor sollte mit dem tatsächlichen Material, der V-Matrizenöffnung, dem Stempelradius, der Biegemethode, der Wiederholbarkeit der Abkantpresse und der Messmethode getestet und dann als werkstattspezifische Biegetabelle gespeichert werden.
Welche Abkantpresse sollte ich nach der Berechnung der Biegezugabe wählen?
Wenn sich Ihre Teile häufig ändern und Sie eine wiederholbare Einrichtung benötigen, wählen Sie eine elektrohydraulische CNC-Abkantpresse. Für sehr lange Teile verwenden Sie a Tandem-Abkantpresse. Für Grobblech und höhere Tonnage verwenden Sie a Hochleistungs-Abkantpresse.
Fazit
Biegezugabe und K-Faktor bilden die Brücke zwischen CAD-Design und echter Abkantpressenproduktion. Die Formel ist einfach, aber der richtige Wert hängt vom Material, der Dicke, dem Radius, der V-Matrizenöffnung, der Biegemethode, dem Werkzeugzustand und der Wiederholbarkeit der Maschine ab.
Für eine zuverlässige Produktion beginnen Sie mit einem angemessenen K-Faktor, sperren Sie die Werkzeugkonfiguration, biegen Sie ein Teststück, messen Sie das tatsächliche Ergebnis und aktualisieren Sie Ihre Biegetabelle. Wenn Ihre CAD-Regeln, CNC-Steuerung, Hinteranschlag und Werkzeugeinrichtung alle dieselben verifizierten Daten verwenden, gehen Abwicklungsfehler schnell zurück und die Erststückfreigabe erfolgt viel schneller.
Benötigen Sie eine Abkantpresse für präzises Blechbiegen?
Rucheng kann Ihnen bei der Auswahl einer CNC-Abkantpresse, eines Werkzeugpakets und eines Steuerungssystems für Ihren Materialbereich, Ihre Biegelänge und Ihre Toleranzanforderungen helfen.
Fordern Sie Ratschläge zur Abkantpresse anAuswahl- und Produktionsinformationen
Vergleichen Sie das gesamte Abkantmaschinensortiment Rucheng , bevor Sie sich für Tonnage, Arbeitslänge, Steuerung, Werkzeuge und Automatisierungsoptionen entscheiden.
- Elektrohydraulische CNC-Abkantpresse für High-Mix-Präzisionsbiegen.
- Tandem-Abkantpresse für lange Teile, Stangen, Platten und Strukturarbeiten.
- Fordern Sie ein Angebot für eine Abkantpresse mit Material, Biegelänge, Toleranz und Werkzeuganforderungen an.
- Presskraftberechnung, Werkzeugauswahl und Controller-Auswahl Helfen Sie dabei, die endgültige Spezifikation zu bestätigen.
- Vergleichen Sie zur Rohlingsvorbereitung vor dem Biegen Faserlaserschneidmaschinen und planen Sie gemeinsam den Arbeitsablauf vom Schneiden bis zum Biegen.