
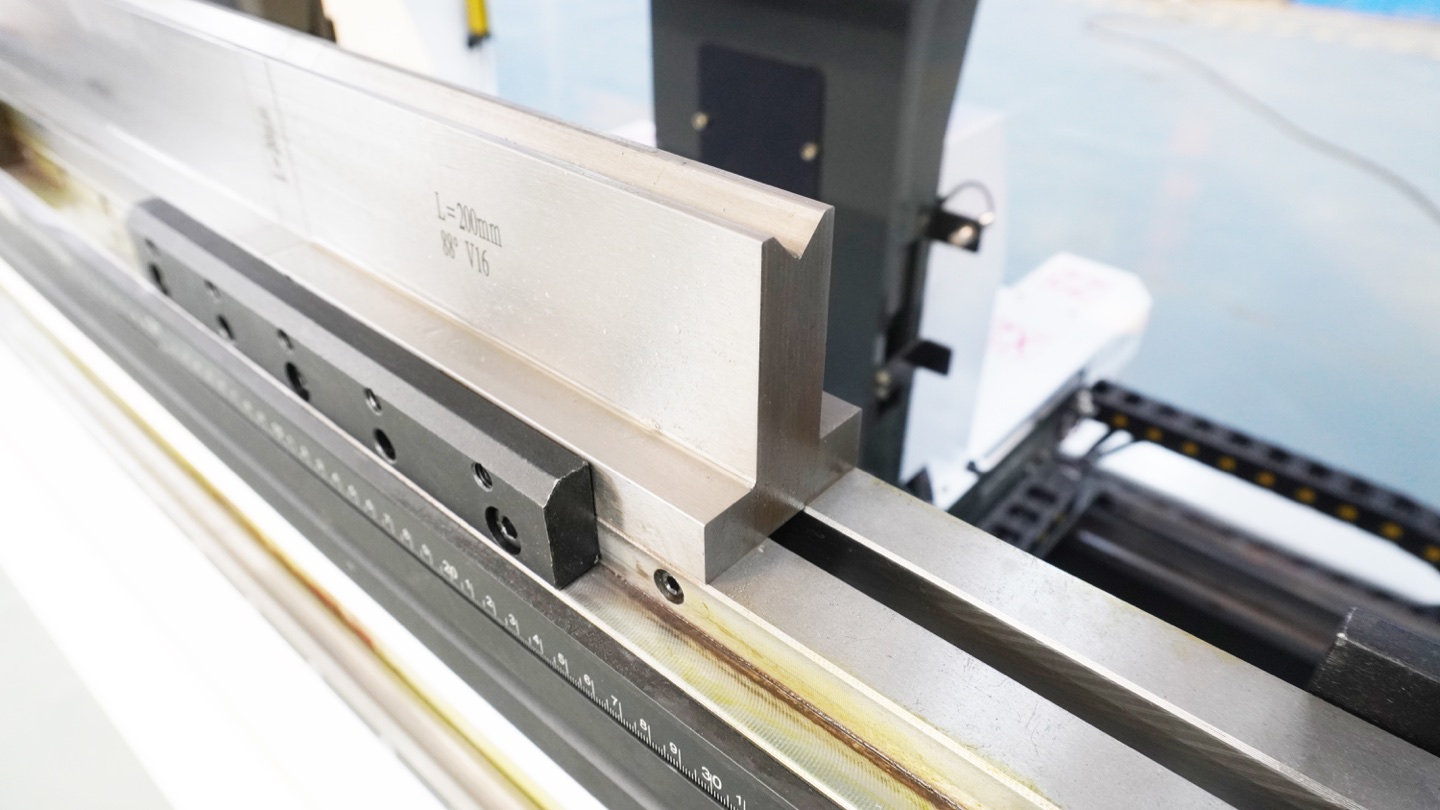
S235 / Weichstahl
Vergleichen Sie bei jedem vorgesehenen Aufbau die erforderliche Biegekraft mit den zulässigen Lasten von Maschine, Stempel, Matrize, Haltern und Adaptern. Dünnblech und lange Schenkel sind keine Ausnahmen. Tatsächlichen Werkstoff, Biegelänge, Werkzeuggeometrie und Lastverteilung bestätigen.
Edelstahl und Aluminium
Verwenden Sie einen größeren Radius, rechnen Sie mit einer stärkeren Rückfederung und bevorzugen Sie polierte Werkzeuge oder eine breitere V-Matrize, wenn es auf die Oberflächengüte ankommt.
0.25 Zollplatte
Beginnen Sie mit dem Innenradius 0.25 Zoll und prüfen Sie dann die Flanschlänge, die Tonnagereserve und ob die Biegelinie die Faserrichtung kreuzt.
Von der Biegeradiustabelle bis zur Auswahl der Abkantpresse
Nachdem Sie den Innenbiegeradius und die V-Matrizenöffnung ausgewählt haben, ist der nächste Schritt die Maschinenauswahl. Die gleiche Materialstärke kann eine andere Abkantpresse erfordern, wenn sich die Biegelänge, die Radiustoleranz, die Oberflächenbeschaffenheit oder das Produktionsvolumen ändern.
| Biegearbeit | Bedenken hinsichtlich des Radius | Empfohlener Abkantweg | Nächster Schritt |
|---|---|---|---|
| Schaltschränke und Dünnblechkästen | Kleine Flansche, wiederholbare Winkelgenauigkeit, Werkzeugspuren | Elektrohydraulische CNC-Abkantpresse mit segmentiertem Werkzeug und präzisem Hinteranschlag | Überprüfen Sie das CNC-Abkantpressemodell |
| Sichtbare Paneele aus Edelstahl | Rückfederung, Oberflächengüte, größerer Innenradius | CNC-Abkantpresse mit polierter Werkzeugausstattung, Bombierung und Steuerungskompensation | Vergleichen Sie die CNC-Steuerungen |
| Lange Fassaden- oder Vorhangfassadenpaneele | Winkelkonsistenz über lange Biegelinien hinweg | CNC-ballige Abkantpresse oder Tandem-Abkantpresse für lange Werkstücke | Überprüfen Sie die Tandem-Abkantpresse |
| Dicke Blechhalterungen und Strukturteile | Hohe Tonnage, breitere V-Matrize, größerer Radius und größere Flanschgrenzen | Hochleistungs-Abkantpresse mit ausreichender Tonnagereserve und kundenspezifischer Werkzeugausstattung | Hochleistungs-Abkantpresse prüfen |
| Benötigen Sie ein Maschinenangebot anhand von Zeichnungen? | Radius, Matrizenöffnung, Tonnage und Werkzeugausstattung müssen gemeinsam überprüft werden | Senden Sie Materialqualität, Dicke, Biegelänge, Radius und Teilezeichnung | Holen Sie sich ein Angebot für eine Abkantpresse |
Schnellsuche: Wählen Sie V-Die und Radius nach Dicke
Verwenden Sie diese Tabelle vor der detaillierten Tonnageberechnung. Es bietet eine praktische anfängliche V-Matrizenöffnung und einen erwarteten Innenradius für übliche Luftbiegearbeiten. Überprüfen Sie nach der Auswahl der Matrize die Kraft mit dem Biegerechner für Abkantpressen .
| Arbeitsbedingung | V-Die starten | Erwarteter Innenradius | Verwenden Sie wann |
|---|---|---|---|
| Engerer Radius | 6 × Dicke | Über 0.75t bis 1.0t | Kleinflansch- oder Kompaktgehäuseteile; Überprüfen Sie zunächst die Tonnage und das Rissrisiko. |
| Standardwerk | 8 × Dicke | Über 1.0t bis 1.3t | Die meisten Blecharbeiten aus Weichstahl und Aluminium mit ausgewogener Kraft, Radius und Genauigkeit. |
| Edelstahl / HSLA | 8 × bis 10 × Dicke | Über 1.3t bis 1.7t | Höhere Zugfestigkeit, größere Rückfederung oder Teile, bei denen Oberflächenrisse vermieden werden müssen. |
| Dicke Platte | 10 × bis 12 × Dicke | Über 1.7t bis 2.0t | 8 mm und dickeres Blech, große Biegelängen oder begrenzte Abkantpressentonnage. |
Beispiele für materialspezifische Biegeradien
Diese Beispiele entsprechen häufigen Such- und Werkstattfragen für S235-Stahl, Edelstahlblech, Aluminium und 0.25-Zoll-Blech.
| Material / Anfrage | Dicke | Minimaler Innenradius | V-Die starten | Produktionskontrolle |
|---|---|---|---|---|
| S235 / Biegediagramm für Abkantpressen aus Weichstahl | 2 mm | Über 2 mm | V16 | Guter Standard für Halterungen, Schränke und allgemeine Blechteile. |
| 0.25 Zoll-Flüssigstahlplatte | 0.25 Zoll / 6.35 mm | Ungefähr 0.25 in / 6.35 mm | V50 bis V64 | Überprüfen Sie die Tonnage und den Mindestflansch, bevor Sie sich für die schmalere Matrize entscheiden. |
| 304 Edelstahlblech | 3 mm | 4.5 bis 6 mm | V24 bis V30 | Lassen Sie 3-5 Grad Rückfederung zu und vermeiden Sie nach Möglichkeit ein erneutes Biegen. |
| 5052 - H32 Aluminiumblech | 3 mm | Über 3 mm | V24 | Bestätigen Sie die Faserrichtung und verwenden Sie Schutzfolie für sichtbare Platten. |
Leitfaden zur Auswahl von Biegeradien und Werkzeugen für Anwendungen
Diese Tabelle verbindet das Biegeradiusdiagramm mit echten Blechprodukten. Verwenden Sie es, wenn die Frage nicht nur lautet: „Welcher Radius?“, sondern auch, welche Abkantpresse, V-Matrize, Stanze und Prüfmethode angegeben werden sollen.
| Anwendung | Gemeinsames Material | Beginnend im Innenradius | Werkzeug- und Maschinenhinweis | Verwandte Anleitung |
|---|---|---|---|---|
| Schaltschrankbau | 1.0-2.0 mm kaltgewalzter oder verzinkter Stahl | 1.0t bis 1.3t | Verwenden Sie segmentierte Stempel, Schwanenhalswerkzeuge und eine CNC-Abkantpresse 63T – 125T für kastenförmige Gehäuseflansche. | Schaltschrank-Maschinenführung |
| Rostfreie sichtbare Paneele | 1.0-3.0 mm 304 oder 316 Edelstahl | 1.5t bis 2.0t | Verwenden Sie polierte Werkzeuge, Schutzfolien oder abdruckfreie Matrizen. Überprüfen Sie die Rückfederung vor der Serienproduktion. | Edelstahl-Biegeführung |
| Aluminium-Fassadenplatten | 2.0-4.0 mm 5052 oder 3003 Aluminium | 1.0t bis 1.5t | Faserrichtung und Oberflächenbeschaffenheit prüfen; Breitere V-Matrizen verringern das Rissrisiko, erhöhen jedoch die Flanschlänge. | Fassadenhalterung Abkantpresse Führung |
| HVAC-Kanalbiegung | 0.6-1.5 mm verzinkter Stahl oder Aluminium | 0.8t bis 1.2t | Geben Sie Wiederholbarkeit, kurzen Rüstzeiten und geringer Genauigkeit Vorrang vor hoher Tonnage. | Anleitung zur Herstellung von HVAC-Kanälen |
| Strukturhalterungen und 0.25 Zollplatte | 4.0-8.0 mm Weichstahl oder S235 Platte | 1.0t bis 1.7t | Überprüfen Sie die Tonnagereserve mit der gewählten V-Öffnung, bevor Sie sich für eine Hochleistungs-Abkantpresse entscheiden. | Hochleistungs-Abkantpresse |
Was ist der Mindestbiegeradius und warum er wichtig ist
Der Mindestbiegeradius ist der kleinste Innenradius, auf den ein Blechteil gebogen werden kann, ohne zu reißen, zu brechen oder eine übermäßige Ausdünnung der Außenfläche zu erleiden. Er ist einer der kritischsten Parameter bei der Umformung mit der Abkantpresse — liegt man falsch, riskiert man Ausschussteile, gerissene Flansche oder vorzeitiges Ermüdungsversagen im Einsatz.
Der Biegeradius hängt von vier Hauptfaktoren ab: Materialtyp (Duktilität und Zugfestigkeit), Materialdicke, Kornrichtung relativ zur Biegelinie und V-Matrizen-Öffnungsbreite. Das Verständnis dieser Beziehungen ermöglicht es Bedienern, die richtigen Werkzeuge auszuwählen und genaue Biegeparameter auf der Steuerung der CNC-Abkantpresse zu programmieren. Der Leitfaden zur Werkzeugauswahl erläutert im Detail, wie sich die Öffnung der V-Matrize auf erreichbare Biegeradien auswirkt.
Ein zu enger Biegeradius verursacht Risse auf der Außenfläche der Biegung. Ein zu großer Radius verschwendet Material und erfüllt möglicherweise nicht die Anforderungen an die Teilegeometrie. Die Tabellen und Formeln in diesem Leitfaden liefern Ihnen die Daten, um das optimale Gleichgewicht für jedes gängige Blechmaterial zu finden.
Mindestbiegeradius-Tabelle nach Material und Blechdicke
Die folgende Tabelle zeigt den empfohlenen minimalen Innenbiegeradius für gängige Blechmetalle beim Luftbiegen mit einer Standard-V-Matrize (Öffnung = 8× Materialdicke). Die Werte sind in Millimetern angegeben. Dies sind Mindestwerte — ein etwas größerer Radius verbessert die Teilequalität und verringert das Rissrisiko.
| Werkstoff | 1 mm | 1,5 mm | 2 mm | 3 mm | 4 mm | 6 mm | 8 mm |
|---|---|---|---|---|---|---|---|
| Flussstahl (A36/Q235/S235) | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 |
| Edelstahl 304 | 1.5 | 2.3 | 3.0 | 4.5 | 6.0 | 9.0 | 12.0 |
| Edelstahl 316 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 | 12.0 | 16.0 |
| Aluminium 5052-H32 | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 |
| Aluminium 6061-T6 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 | 12.0 | 16.0 |
| Kupfer (C110, weich) | 0.5 | 0.8 | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 |
| Messing (C260, halbhart) | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 |
| HSLA-Stahl (S355/Q345) | 1.5 | 2.3 | 3.0 | 4.5 | 6.0 | 9.0 | 12.0 |
Walzrichtung ist entscheidend
Die obigen Werte gelten für das Biegen quer zur Walzrichtung (transversal). Beim Biegen parallel zur Walzrichtung erhöhen Sie den Mindestbiegeradius um 50–100 %. Bei kritischen Teilen geben Sie immer die Walzrichtung auf der technischen Zeichnung an.
So berechnen Sie den Mindestbiegeradius
Die branchenübliche Formel für den Mindestbiegeradius verwendet einen materialspezifischen Faktor multipliziert mit der Blechdicke:
Wobei Rmin der minimale Innenbiegeradius (mm) ist, k der Materialfaktor und t die Materialdicke (mm).
Materialfaktor (k) — Referenztabelle
| Werkstoff | k-Faktor | Zustand |
|---|---|---|
| Weiches Kupfer (C110 geglüht) | 0.5 | Geglüht, sehr duktil |
| Aluminium 5052-O / 3003 | 0.5–1.0 | Weiche Vergütung |
| Baustahl (A36/Q235) | 1.0 | Warm- oder kaltgewalzt |
| Messing (C260) | 1.0 | Halbharte Vergütung |
| HSLA-Stahl (S355/Q345) | 1.5 | Höhere Festigkeit, geringere Duktilität |
| Edelstahl 304 | 1.5–2.0 | Verfestigt schnell durch Kaltumformung |
| Aluminium 6061-T6 | 2.0–3.0 | Wärmebehandelt, geringe Duktilität |
| Edelstahl 316 | 2.0 | Höherer Molybdängehalt |
| Federstahl | 3.0–4.0 | Gehärtet, sehr geringe Duktilität |
Berechnungsbeispiel
Angenommen, Sie müssen 3 mm Edelstahl 304 biegen. Mit k = 1,5 (konservativ):
Das bedeutet, der kleinste Innenbiegeradius, den Sie programmieren sollten, beträgt 4,5 mm. Ein Radius von 5 mm oder 6 mm bietet eine Sicherheitsmarge und erzeugt eine sauberere Biegeoberfläche.
V-Matrizenauswahl und ihr Einfluss auf den Biegeradius
Die Öffnungsweite der V-Matrize ist der am besten kontrollierbare Faktor, der den Innenbiegeradius beim Luftbiegen beeinflusst. Für schnelle Werkstattschätzungen beträgt die Beziehung ungefähr:
Dabei ist R i der resultierende Innenbiegeradius und V die Matrizenöffnungsweite. Die Öffnung der V-Matrize A 24 mm erzeugt beim Luftbiegen normalerweise einen Innenradius von etwa 3–4 mm, je nach Materialstärke, Stempelradius und Werkzeugzustand. Für eine praktischere Schätzung verwendet der Biegerechner Rucheng materialspezifische Radiusfaktoren, anstatt jedes Material genau gleich zu behandeln. Wenn die Zeichnung einen größeren kontrollierten Radius erfordert, sehen Sie sich die Optionen der CNC-Biegemaschine mit Lichtbogenform an, anstatt das Teil durch eine schmale V-Matrize zu drücken.

Regeln zur Auswahl der V-Matrizenöffnung
| Materialstärke | V-Matrizenöffnung (V) | Ca. Innenradius (V/6) | Beispiel |
|---|---|---|---|
| 0,5–3,0 mm | 6× bis 8× Dicke | 1× bis 1,3× Dicke | 2 mm → V16, Ri ≈ 2,7 mm |
| 3,0–8,0 mm | 8× bis 10× Dicke | 1,3× bis 1,7× Dicke | 6 mm → V50, Ri ≈ 8,3 mm |
| 8,0–16,0 mm | 10× bis 12× Dicke | 1,7× bis 2,0× Dicke | 12 mm → V120 , R und ≈ 20 mm |
| > 16 mm | 12× bis 16× Dicke | 2,0× bis 2,7× Dicke | 20 mm → V250 , R und ≈ 42 mm |
Wie sich der Biegeradius auf die Maschinen- und Werkzeugauswahl auswirkt
Tonnage- und Abkantpressenreserve
Eine kleinere V-Matrize erzeugt einen engeren Radius, erhöht aber die Biegekraft deutlich. Wenn der Auftrag 6 × Dicke oder weniger erfordert, berechnen Sie zuerst die Kraft und lassen Sie mindestens 20–30 % Maschinenreserve für Produktionsarbeiten übrig.
Mindestflanschlänge
Eine breitere V-Matrize verringert die Tonnage, erhöht aber den Mindestflansch. Wenn die Zeichnung einen kurzen Rücklaufflansch aufweist, vergewissern Sie sich, dass der Flansch auf den Matrizenschultern sitzen kann, bevor Sie eine weite Öffnung wählen.
Rissbildung und Oberflächenqualität
Edelstahl, 6061 – T6 Aluminium und hochfester Stahl erfordern größere Radien als Weichstahl. Verwenden Sie für sichtbare Platten polierte Werkzeuge, eine Schutzfolie oder eine größere Matrize, um Markierungen und Risse zu reduzieren.
Genauigkeit und Rückfederung
Größere Radien erzeugen normalerweise eine stärkere Rückfederung und erfordern eine stärkere Steuerungskompensation. Präzisionsteile müssen möglicherweise vor der vollständigen Produktion Winkelmessungen, Bombierungen und Testbiegungen durchführen.
Warnung: Risiken bei schmaler Matrize
Die Verwendung einer Matrizenöffnung von weniger als dem 6-Fachen der Materialstärke erhöht den Tonnagebedarf und das Risiko einer Matrizenbeschädigung erheblich. Eine V-Matrizenöffnung mit 4-facher Dicke erfordert etwa das 3-Fache der normalen Tonnage. Überprüfen Sie immer die Tonnagekapazität, bevor Sie eine schmalere Matrize auswählen. Verwenden Sie unseren kostenlosen Biegerechner, um sofort die erforderliche Kraft für jede Kombination aus Gesenk und Material zu überprüfen.

Materialspezifische Biegehinweise
Baustahl (A36 / Q235 / S235)
Baustahl ist das fehlerverzeihendste Material für das Biegen mit der Abkantpresse. Mit einem Mindestbiegeradius von 1× Dicke und geringer Rückfederung (1–3°) ist er ideal für Bediener, die die Bedienung der CNC-Abkantpresse erlernen. Baustahl kann auf sehr enge Radien gebogen werden, ohne zu reißen, obwohl Oberflächenkratzer auf dem Außenradius bei R < 0,5t auftreten können. Verwenden Sie eine Standard-V-Matrize (8× Dicke) für beste Ergebnisse.
Edelstahl (304 / 316)
Edelstahl verfestigt sich beim Biegen durch Kaltumformung, was bedeutet, dass das Material in der Biegezone härter und spröder wird. Wichtige Hinweise:
- Edelstahl 304 erfordert einen Mindestradius von 1,5× Dicke; 316 erfordert 2,0×
- Die Rückfederung beträgt 3–5° — biegen Sie entsprechend über auf der CNC-Steuerung
- Verwenden Sie polierte oder verchromte Werkzeuge, um Oberflächenmarkierungen zu vermeiden
- Der Tonnage-Bedarf beträgt ca. 1,5× im Vergleich zu Baustahl bei gleicher Dicke
- Vermeiden Sie Nachbiegen — die Kaltverfestigung in der Biegezone macht Korrekturen riskant
Aluminiumlegierungen
Das Biegeverhalten von Aluminium variiert stark je nach Legierung und Vergütungszustand. Weiche Legierungen wie 5052-O biegen sich so leicht wie Baustahl (k = 0,5–1,0), während wärmebehandeltes 6061-T6 einen Radius von 2–3× Dicke erfordert und rissanfällig ist. Bei 6061-T6 sollten Sie die Biegezone vor dem Umformen glühen oder im Entwurfsstadium stattdessen 5052-H32 spezifizieren.
| Aluminiumlegierung | k-Faktor | Rückfederung | Hinweise |
|---|---|---|---|
| 3003-O | 0.5 | 1–2° | Sehr weich, ausgezeichnete Umformbarkeit |
| 5052-O | 0.5 | 1–2° | Häufigstes Aluminiumblech |
| 5052-H32 | 1.0 | 2–3° | Kaltverfestigt, gutes Gleichgewicht |
| 6061-T4 | 1.5 | 2–4° | Teilweise wärmebehandelt |
| 6061-T6 | 2.0–3.0 | 3–5° | Reißt leicht — Vorsicht geboten |
| 7075-T6 | 4.0–5.0 | 4–6° | Nicht empfohlen für enge Biegungen |
Kupfer und Messing
Geglühtes Kupfer (C110) ist das duktilste gängige Blechmetall mit einem k-Faktor von nur 0,5. Es kann auf extrem enge Radien gebogen werden, praktisch ohne Rissrisiko. Halbhartes Messing (C260) verhält sich ähnlich wie Baustahl mit k = 1,0. Beide Materialien erzeugen minimale Rückfederung (0,5–2°), was die Programmierung auf CNC-Steuerungen erleichtert.
Rückfederungskompensation nach Material
Die Rückfederung ist die elastische Rückstellung des Materials nach dem Zurückfahren des Pressenstößels. Der Biegewinkel \u201Eöffnet sich\u201C leicht und der Innenradius vergrößert sich. Das Verständnis der Rückfederung ist entscheidend, um den Zielwinkel beim ersten Hüb zu erreichen.
| Werkstoff | Rückfederung beim Luftbiegen | Rückfederung beim Gesenkbiegen | Kompensationsmethode |
|---|---|---|---|
| Baustahl | 1–3° | 0.5–1° | 2° Überbiegen an der Steuerung |
| Edelstahl 304 | 3–5° | 1–2° | 4° überbiegen; Winkelsensor verwenden |
| Aluminium 5052 | 2–4° | 0.5–1.5° | 3° überbiegen; erstes Teil testen |
| Aluminium 6061-T6 | 3–5° | 1–2° | 4–5° überbiegen; Schwankungen erwarten |
| Kupfer (weich) | 0.5–2° | ~0° | Minimale Kompensation erforderlich |
| Messing (halbhart) | 1–3° | 0.5–1° | 2° überbiegen |
Profi-Tipp: Rückfederung reduzieren
Drei Methoden reduzieren die Rückfederung: (1) Gesenkbiegen oder Prägen statt Luftbiegen — zwingt das Material über die Streckgrenze hinaus. (2) Verwendung einer kleineren V-Matrizenöffnung — konzentriert die Kraft auf einen kleineren Bereich. (3) Verwendung eines Stempels mit kleinerem Radius als dem Ziel-Innenradius — das Material umschließt enger. Moderne Delem- und ESA-Steuerungen enthalten automatische Rückfederungstabellen, die die Stößeltiefe basierend auf der Material- und Dickenauswahl anpassen.
Häufige Biegeradius-Fehler und wie man sie vermeidet
Auch erfahrene Bediener stoßen auf Probleme mit dem Biegeradius. Hier sind die häufigsten Fehler und ihre Lösungen:
1. Walzrichtung ignorieren
Das Biegen parallel zur Walzrichtung erhöht das Rissrisiko erheblich. Orientieren Sie Zuschnitte immer so, dass die Biegelinie senkrecht zur Walzrichtung verläuft. Wenn paralleles Biegen unvermeidbar ist, erhöhen Sie den Biegeradius um mindestens 50 % über das Tabellenminimum.
2. Falsche V-Matrizenbreite verwenden
Eine zu schmale Matrizenöffnung (weniger als 6× Dicke) erhöht die Tonnage dramatisch und riskiert ein Brechen der Matrize. Eine zu breite Matrize (mehr als 12×) erzeugt einen unvorhersehbaren Radius und schlechte Winkelgenauigkeit. Halten Sie sich an die 8×-Regel für Standardarbeiten und überprüfen Sie immer die Tonnage-Berechnung vor dem Betrieb.
3. Materialabweichungen nicht berücksichtigen
Reales Blech variiert in der Dicke (±10 % sind üblich) und Härte. Eine Charge \u201E2 mm Baustahl\u201C kann tatsächlich 1,85–2,15 mm betragen, und die Streckgrenze kann um 20 % variieren. Führen Sie immer eine Testbiegung am ersten Teil durch und passen Sie das Programm entsprechend an. Für Serienproduktion verwenden Sie eine Abkantpresse mit Winkelmesssensoren zur Echtzeitkorrektur.
4. Zu nah an Kanten oder Löchern biegen
Biegelinien, die zu nah an gestanzten Löchern oder Blechkanten platziert werden, verursachen Verformung und Risse. Als Faustregel halten Sie die Biegelinie mindestens 2× Materialdicke von jeder Lochkante und mindestens 4× Dicke von der Blechkante entfernt.
5. Rückfederung bei Edelstahl und Aluminium vernachlässigen
Bediener, die an Baustahl gewöhnt sind, unterschätzen oft die Rückfederung beim Wechsel zu Edelstahl oder Aluminium. Edelstahl 304 federt beim Luftbiegen um 3–5° zurück — fehlende Kompensation bedeutet, dass jedes Teil außerhalb der Toleranz liegt. Programmieren Sie den Rückfederungsausgleich vor dem Serienstart.
Technische Checkliste für Werkzeugempfehlungen
Wenn Sie Rucheng bitten, eine Abkantpresse, V-Matrize oder einen Stempelsatz zu empfehlen, senden Sie die folgenden Details. Dadurch kann der Techniker vor der Angebotserstellung die Tonnage, die Matrizenöffnung, den Mindestflansch, die Stempelüberschneidung, das Hinteranschlagspiel und die Rückfederung prüfen.
- Materialqualität und Zugfestigkeit, falls verfügbar.
- Dickenbereich und maximale Biegelänge.
- Biegewinkel und erforderlicher Innenradius.
- Mindestflanschlänge und Rückflanschform.
- Faserrichtung und ob die Biegelinie parallel oder quer verläuft.
- Anforderung an die Oberflächenbeschaffenheit, Schutzfolie oder keine Markierungswerkzeuge.
- Produktionsvolumen, Genauigkeitstoleranz und Anforderungen an die Erststückprüfung.
- Vorhandenes Abkantpressenmodell, Tonnage, Arbeitslänge und Werkzeugklemmtyp.
Häufig gestellte Fragen
Muss die Tonnage nur bei Dickblech oder kurzen Schenkeln geprüft werden?
Nein. Bei jedem Aufbau sind Kraftbedarf und alle anwendbaren Maschinen- und Werkzeuggrenzen zu prüfen. Eine Last pro Meter erfordert die zulässigen Belastungsbedingungen und belastete Länge des Herstellers; die Maschinen-Nennkraft allein gibt kein kurzes Werkzeugsegment frei.
Werkzeug- und Halterlasten: HerstellerleitfadenWelchen Biegeradius sollte ich für S235-Stahl verwenden?
Beginnen Sie bei S235 oder Weichstahl mit einem Innenbiegeradius, der der Blechdicke entspricht. Beim praktischen Luftbiegen ist eine V-Matrize in der Größenordnung des 8-fachen der Dicke ein guter Ausgangspunkt. Überprüfen Sie dann Tonnage, Flanschlänge und Rückfederung vor der Produktion.
Was ist der Mindestbiegeradius für Baustahl?
Der Mindestbiegeradius für Baustahl (A36/Q235) beträgt typischerweise 1,0× die Materialdicke beim Luftbiegen mit einer richtig dimensionierten V-Matrize. Zum Beispiel hat 2 mm Baustahl einen minimalen Innenbiegeradius von 2 mm. Eine schmalere V-Matrizenöffnung kann engere Radien erzielen, erhöht aber den Tonnage-Bedarf und das Rissrisiko.
Wie berechnet man den Mindestbiegeradius?
Der Mindestbiegeradius wird mit der Formel berechnet: Rmin = k × t, wobei Rmin der minimale Innenbiegeradius ist, k der Materialfaktor (von 0,5 für weiches Kupfer bis 3,0 für gehärteten Edelstahl) und t die Materialdicke. Beim Luftbiegen hängt der tatsächliche Innenbiegeradius auch von der V-Matrizenöffnungsbreite ab und folgt typischerweise der Regel: Ri ≈ V/6 bis V/8, wobei V die Matrizenöffnung ist.
Welche V-Matrizenöffnung sollte ich zum Biegen verwenden?
Die Standardregel lautet V-Matrizenöffnung = 8 × Materialstärke für Material bis zu 3 mm, 10 × für 3–8 mm und 12 × für Material über 8 mm. Beispielsweise sollte für Stahl vom Typ 2 mm eine V-Matrize vom Typ 16 mm verwendet werden, während für Stahl vom Typ 6 mm eine Matrize vom Typ 50–60 mm benötigt wird. Schmalere Matrizen erzeugen engere Biegeradien, erfordern jedoch eine höhere Tonnage. Breitere Matrizen reduzieren die Tonnage, erzeugen aber größere Radien. Die verfügbaren Größen finden Sie in unserem vollständigen -Katalog für Abkantpressen .
Welchen Biegeradius sollte ich für 0.25-Zoll-Stahlblech verwenden?
Beginnen Sie für 0.25 Zoll Baustahl oder S235 Stahlblech mit einem minimalen Innenradius von etwa 0.25 Zoll (6.35 mm). Eine Matrize vom Typ V50 bis V64 ist ein praktischer Ausgangspunkt für das Luftbiegen, aber die endgültige Wahl hängt von der Biegelänge, der Flanschlänge, der Tonnagereserve und davon ab, ob die Biegelinie parallel zur Faserrichtung verläuft.
Beeinflusst die Walzrichtung den Biegeradius?
Ja. Das Biegen quer zur Walzrichtung (Querbiegen) ermöglicht engere Radien und erzeugt sauberere Biegungen. Das Biegen parallel zur Walzrichtung (Längsbiegen) erfordert einen größeren Mindestbiegeradius — typischerweise 1,5× bis 2× größer — und erhöht das Risiko von Oberflächenrissen, insbesondere bei Aluminium und hochfestem Stahl. Orientieren Sie Zuschnitte immer so, dass die Biegelinie die Walzrichtung kreuzt, wenn möglich.
Wie beeinflusst die Rückfederung den endgültigen Biegeradius?
Die Rückfederung bewirkt, dass der endgültige Biegeradius größer als der Stempelradius ist. Baustahl federt um 1–3° zurück, Edelstahl um 3–5° und Aluminium um 2–4°. Zur Kompensation biegen die Bediener um den erwarteten Rückfederungswinkel über. Größere Biegeradien erzeugen mehr Rückfederung. Gesenkbiegen und Prägen minimieren die Rückfederung auf nahezu Null, erfordern aber 3–5× mehr Tonnage als Luftbiegen.
Welche Informationen werden benötigt, um Abkantwerkzeuge zu empfehlen?
Geben Sie Materialqualität, Zugfestigkeit (sofern verfügbar), Dickenbereich, Biegewinkel, erforderlichen Innenradius, minimale Flanschlänge, Faserrichtung, Anforderungen an die Oberflächenbeschaffenheit, maximale Biegelänge, Produktionsvolumen sowie das Modell oder die Tonnage der Abkantpresse an. Mithilfe von Zeichnungen oder STEP-Dateien kann der Ingenieur die Werkzeugüberschneidung und das Hinteranschlagspiel prüfen.
Welcher Biegeradius wird für die Herstellung von Schaltschränken empfohlen?
Für die Herstellung von Schaltschränken ist der Innenradius 1.0t bis 1.3t ein üblicher Ausgangsbereich für kaltgewalzten oder verzinkten Stahl 1.0-2.0 mm. Verwenden Sie segmentierte Stempel und Schwanenhalswerkzeuge für kastenförmige Flansche und überprüfen Sie die V-Matrizenöffnung, die minimale Flanschlänge und die Tonnage, bevor Sie ein Angebot für die Abkantpresse machen.
Wie wirkt sich der Biegeradius auf ein Angebot für eine Abkantpresse aus?
Der Biegeradius beeinflusst die V-Matrizenöffnung, den Stempelradius, die minimale Flanschlänge, die Tonnagereserve, den Werkzeugspielraum und die Anforderungen an die Oberflächenqualität. Ein sehr enger Radius erfordert möglicherweise eine schmalere Matrize und eine höhere Tonnage, während ein größerer Radius möglicherweise eine breitere Matrize, einen längeren Flansch und andere Werkzeuge erfordert.
Welche Abkantpresse sollte ich nach Prüfung des Biegeradius wählen?
Nachdem Sie den Biegeradius überprüft haben, wählen Sie die Abkantpresse nach Materialstärke, Biegelänge, erforderlicher V-Matrizenöffnung, Tonnagereserve, Teileform und Produktionsvolumen aus. Dünne Blechteile benötigen in der Regel eine genaue Hinteranschlags- und segmentierte Werkzeugausrüstung, Edelstahl erfordert eine stärkere Tonnage und Rückfederungskontrolle und lange Bleche erfordern möglicherweise eine CNC-Bombierung oder eine Tandem-Abkantpresse. Für eine bestätigte Empfehlung senden Sie Zeichnungen über das Angebotsformular für Abkantpressen.
Fazit
Die Auswahl des richtigen Biegeradius ist für die Herstellung hochwertiger Abkantpressenteile von grundlegender Bedeutung. Verwenden Sie die Diagramme und Formeln in diesem Leitfaden als Ausgangspunkt: Berechnen Sie Rmin = k × t für Ihr Material, wählen Sie eine V-Matrizenöffnung mit 8-facher Dicke und berücksichtigen Sie immer die Rückfederungskompensation in Ihrem CNC-Programm. Führen Sie im Zweifelsfall eine Testbiegung mit Abfallmaterial durch, bevor Sie mit der Produktion beginnen.
Bei Materialien mit geringer Duktilität wie Aluminium 6061-T6 oder gehärtetem Edelstahl sollten Sie erwägen, im Entwurfsstadium eine besser umformbare Legierung zu spezifizieren oder einen größeren Biegeradius zu verwenden, um die strukturelle Integrität zu erhalten. Die richtige Kombination aus Werkzeug, Material und Maschineneinstellungen ergibt konsistente, rissfreie Biegungen jedes Mal.
Benötigen Sie Hilfe bei der Auswahl der richtigen Abkantpresse oder Werkzeuge?
Rucheng Technology hergestellt CNC-Abkantpressen, Präzisions-V-Matrizen und Biegeformenund komplette Biegewerkzeugsysteme. Unsere Ingenieure können Ihnen die optimale Maschinen- und Werkzeugkonfiguration für Ihre spezifischen Materialien und Biegeradiusanforderungen empfehlen. Nutzen Sie auch unsere Leitfaden zur Tonnageberechnung um zu überprüfen, ob Ihre Maschine der erforderlichen Kraft standhält.
Kostenloses Angebot anfordern →Auswahl- und Produktionsinformationen
Nutzen Sie den Rucheng Leitfaden für Abkantpressen, bevor Sie Tonnage, Arbeitslänge, Steuerung, Werkzeuge und Automatisierungsoptionen auswählen.
- Elektrohydraulische CNC-Abkantpresse für High-Mix-Präzisionsbiegen.
- Tandem-Abkantpresse für lange Teile, Stangen, Platten und Strukturarbeiten.
- Presskraftberechnung, Werkzeugauswahl und Controller-Auswahl Helfen Sie dabei, die endgültige Spezifikation zu bestätigen.
- Vergleichen Sie zur Rohlingsvorbereitung vor dem Biegen Faserlaserschneidmaschinen und planen Sie gemeinsam den Arbeitsablauf vom Schneiden bis zum Biegen.
Für eine praktische Maschinenempfehlung senden Sie bitte Materialqualität, Dicke, Biegelänge, Tagesleistung und Zielbudget über das Angebotsformular für Abkantpressen .