
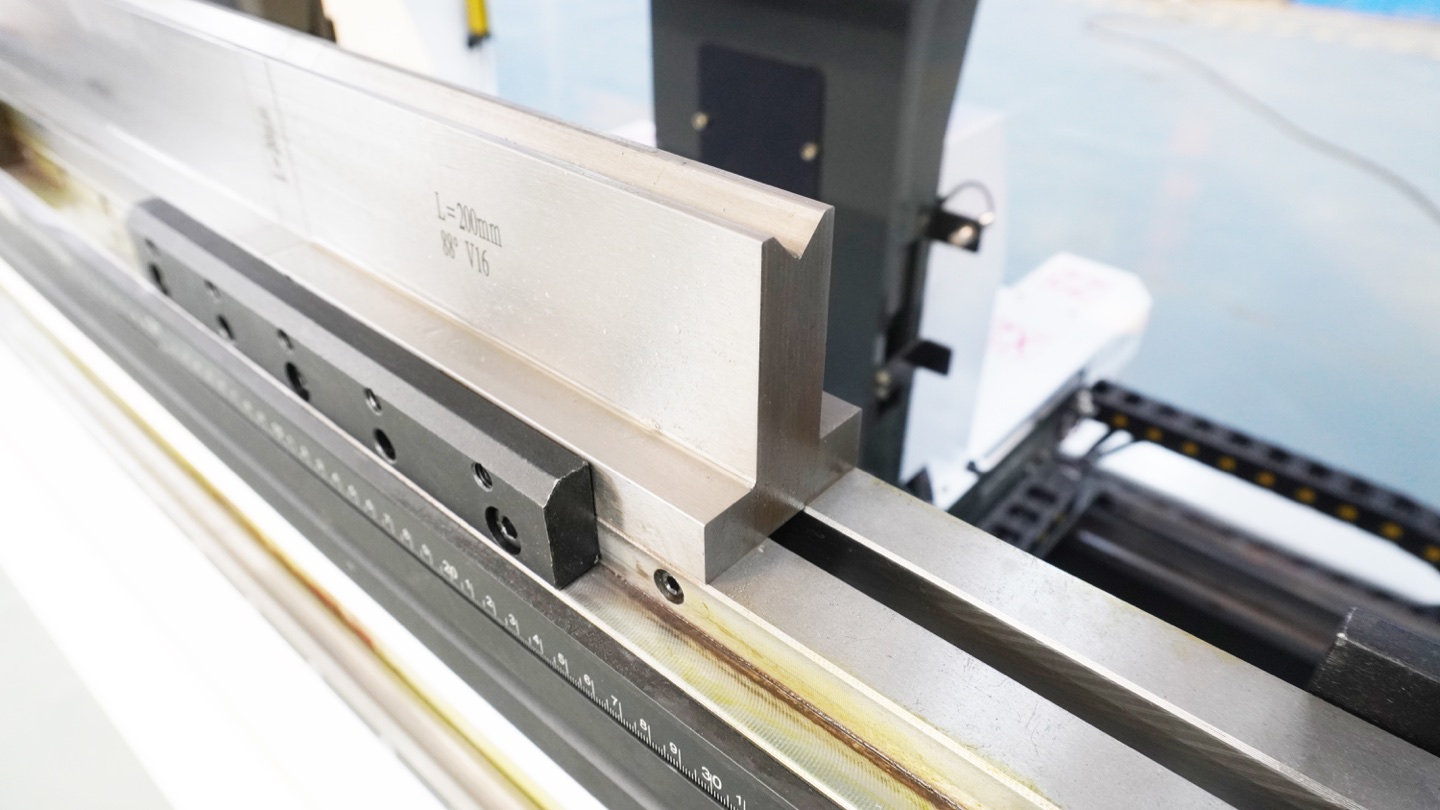
S235 / acero dulce
En cada montaje propuesto, compare la fuerza necesaria con las cargas admisibles de máquina, punzón, matriz, portaherramientas y adaptadores. La chapa fina y las pestañas largas no son excepciones. Confirme material, longitud de plegado, geometría y distribución de carga reales.
Inoxidable y aluminio
Utilice un radio más grande, espere más recuperación elástica y prefiera herramientas pulidas o un troquel en V más ancho cuando el acabado de la superficie sea importante.
Placa en pulgadas 0.25
Comience alrededor del radio interior 0.25 pulgadas, luego verifique la longitud de la brida, la reserva de tonelaje y si la línea de curvatura cruza la fibra.
Desde la tabla de radio de curvatura hasta la selección de plegadora
Después de elegir el radio de curvatura interior y la apertura del troquel en V, el siguiente paso es la selección de la máquina. El mismo espesor de material puede requerir una plegadora diferente cuando cambia la longitud de curvatura, la tolerancia del radio, el acabado de la superficie o el volumen de producción.
| trabajo de doblado | Preocupación por el radio | Ruta recomendada de la plegadora | Siguiente paso |
|---|---|---|---|
| Armarios eléctricos y cajas de chapa fina. | Bridas pequeñas, precisión de repetición de ángulos, marcas de herramientas | Prensa plegadora electrohidráulica CNC con herramientas segmentadas y tope trasero preciso | Revisión Prensa plegadora CNC modelo |
| Paneles visibles de acero inoxidable | Springback, acabado superficial, radio interior más grande | Prensa plegadora CNC con herramientas pulidas, compensación de deflexión y compensación del controlador | Comparar controladores CNC |
| Paneles largos de fachada o muro cortina | Consistencia de ángulos en líneas de curvatura largas | Prensa plegadora de compensación de deflexión CNC o plegadora tándem para piezas de trabajo largas | Comprobar prensa plegadora en tándem |
| Soportes de placa gruesa y piezas estructurales. | Alto tonelaje, matriz en V más ancha, radio más grande y límites de brida | Prensa plegadora de servicio pesado con suficiente reserva de tonelaje y herramientas personalizadas | Compruebe la plegadora de servicio pesado |
| Necesita una cotización de máquina a partir de dibujos. | El radio, la apertura de la matriz, el tonelaje y las herramientas deben verificarse juntos | Enviar grado de material, espesor, longitud de curvatura, radio y dibujo de pieza. | Obtenga una cotización de plegadora |
Búsqueda rápida: elija V-Die y radio por espesor
Utilice esta tabla antes del cálculo detallado del tonelaje. Proporciona una práctica apertura inicial de matriz en V y un radio interior esperado para trabajos comunes de doblado con aire. Después de seleccionar el troquel, verifique la fuerza con la calculadora de doblado de prensa plegadora.
| condición de trabajo | Iniciando V-die | Radio interior esperado | Usar cuando |
|---|---|---|---|
| Radio más estrecho | 6 × espesor | Acerca de 0.75t a 1.0t | Piezas de carcasa compactas o con bridas pequeñas; Primero verifique el tonelaje y el riesgo de agrietamiento. |
| Trabajo estándar | 8 × espesor | Acerca de 1.0t a 1.3t | La mayoría de los trabajos de chapa de acero dulce y aluminio con fuerza, radio y precisión equilibrados. |
| Inoxidable / HSLA | 8 × a 10 × espesor | Acerca de 1.3t a 1.7t | Mayor resistencia a la tracción, mayor recuperación elástica o piezas donde se debe evitar el agrietamiento de la superficie. |
| Placa gruesa | 10 × a 12 × espesor | Acerca de 1.7t a 2.0t | 8 mm y placa más gruesa, longitudes de curvatura largas o tonelaje limitado de plegadora. |
Ejemplos de radios de curvatura específicos del material
Estos ejemplos coinciden con preguntas comunes de búsqueda y del taller sobre acero S235, láminas de acero inoxidable, aluminio y placas en pulgadas 0.25.
| Material/consulta | Espesor | Radio interior mínimo | Iniciando V-die | control de producción |
|---|---|---|---|---|
| S235 / tabla de doblado de plegadora de acero dulce | 2 mm | Acerca de 2 mm | V16 | Buen valor predeterminado para soportes, gabinetes y piezas de chapa en general. |
| 0.25 placa de acero suave en pulgadas | 0.25 pulgadas / 6.35 mm | Acerca de 0.25 en / 6.35 mm | V50 a V64 | Verifique el tonelaje y el ala mínima antes de elegir el troquel más estrecho. |
| 304 chapa de acero inoxidable | 3 mm | 4.5 a 6 mm | V24 a V30 | Permita un retroceso elástico de grados 3-5 y evite volver a doblarlo si es posible. |
| 5052 - H32 chapa de aluminio | 3 mm | Acerca de 3 mm | V24 | Confirme la dirección de la fibra y use una película protectora para los paneles visibles. |
Guía de selección de herramientas y radio de curvatura de aplicación
Esta tabla conecta la tabla de radios de curvatura con productos de chapa reales. Úselo cuando la pregunta no es sólo "¿qué radio?", sino también qué plegadora, troquel en V, punzón y método de inspección deben citarse.
| Solicitud | Material común | Radio interior inicial | Nota sobre herramientas y máquinas | Guía relacionada |
|---|---|---|---|---|
| Fabricación de armario eléctrico | 1.0-2.0 mm acero laminado en frío o galvanizado | 1.0t a 1.3t | Utilice punzones segmentados, herramientas de cuello de cisne y una prensa plegadora CNC 63T - 125T para bridas de gabinete en forma de caja. | Guía de máquina de armario eléctrico |
| Paneles visibles inoxidables | 1.0-3.0 mm 304 o 316 acero inoxidable | 1.5t a 2.0t | Utilice herramientas pulidas, película protectora o troqueles sin marcas; Verifique la recuperación elástica antes de la producción por lotes. | Guía de doblado inoxidable |
| Paneles de fachada de aluminio | 2.0-4.0 mm 5052 o 3003 aluminio | 1.0t a 1.5t | Verifique la dirección de la veta y el acabado de la superficie; Los troqueles en V más anchos reducen el riesgo de agrietamiento pero aumentan la longitud de la brida. | Soporte de fachada guía plegadora |
| Doblado de conductos HVAC | 0.6-1.5 mm acero galvanizado o aluminio | 0.8t a 1.2t | Priorice la repetibilidad, el tiempo de configuración corto y la precisión del calibre liviano sobre el alto tonelaje. | Guía de fabricación de conductos HVAC |
| Soportes estructurales y placa en pulgadas 0.25 | 4.0-8.0 mm placa de acero dulce o S235 | 1.0t a 1.7t | Verifique la reserva de tonelaje con la apertura en V seleccionada antes de elegir una plegadora de servicio pesado. | Prensa plegadora de servicio pesado |
Qué es el Radio Mínimo de Curvado y Por Qué es Importante
El radio mínimo de curvado es el radio interior más pequeño al que se puede doblar una chapa metálica sin que se agriete, fracture o sufra un adelgazamiento excesivo en la superficie exterior. Es uno de los parámetros más críticos en el conformado con plegadora — si se calcula mal, se arriesgan piezas desechadas, bridas agrietadas o fallo por fatiga prematura en servicio.
El radio de curvatura depende de cuatro factores principales: tipo de material (ductilidad y resistencia a la tracción), grosor del material, dirección de la fibra en relación con la línea de curvatura y ancho de apertura de la matriz en V. Comprender estas relaciones permite a los operadores seleccionar las herramientas correctas y programar parámetros de plegado precisos en el controlador prensadora CNC. La guía de selección de herramientas cubre en detalle cómo la apertura del troquel en V afecta los radios de curvatura alcanzables.
Un radio de curvado demasiado pequeño provoca agrietamiento en la superficie exterior del doblado. Un radio demasiado grande desperdicia material y puede no cumplir con los requisitos geométricos de la pieza. Las tablas y fórmulas de esta guía le proporcionan los datos para encontrar el equilibrio óptimo para cada material común de chapa metálica.
Tabla de Radio Mínimo de Curvado por Material y Espesor
La siguiente tabla muestra el radio mínimo de curvado interior recomendado para chapas metálicas comunes en doblado al aire con una matriz V estándar (apertura = 8× espesor del material). Los valores están en milímetros. Estos son mínimos — usar un radio ligeramente mayor mejora la calidad de la pieza y reduce el riesgo de agrietamiento.
| Materiales | 1 mm | 1,5 mm | 2 mm | 3 mm | 4 mm | 6 mm | 8 mm |
|---|---|---|---|---|---|---|---|
| Acero dulce ( A36/Q235/S235 ) | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 |
| Acero Inoxidable 304 | 1.5 | 2.3 | 3.0 | 4.5 | 6.0 | 9.0 | 12.0 |
| Acero Inoxidable 316 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 | 12.0 | 16.0 |
| Aluminio 5052-H32 | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 |
| Aluminio 6061-T6 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 | 12.0 | 16.0 |
| Cobre (C110, blando) | 0.5 | 0.8 | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 |
| Latón (C260, semiduro) | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 |
| Acero HSLA (S355/Q345) | 1.5 | 2.3 | 3.0 | 4.5 | 6.0 | 9.0 | 12.0 |
La Dirección del Grano Importa
Los valores anteriores asumen doblado perpendicular a la dirección de laminación (transversal). Al doblar en paralelo al grano, aumente el radio mínimo de curvado entre un 50–100%. Para piezas críticas, siempre especifique la dirección del grano en el plano de ingeniería.
Cómo Calcular el Radio Mínimo de Curvado
La fórmula estándar de la industria para el radio mínimo de curvado utiliza un factor específico del material multiplicado por el espesor de la chapa:
Donde Rmin es el radio mínimo de curvado interior (mm), k es el factor del material, y t es el espesor del material (mm).
Tabla de Referencia del Factor de Material (k)
| Materiales | Factor k | Condición |
|---|---|---|
| Cobre blando (C110 recocido) | 0.5 | Recocido, muy dúctil |
| Aluminio 5052-O / 3003 | 0.5–1.0 | Temple blando |
| Acero Dulce (A36/Q235) | 1.0 | Laminado en caliente o en frío |
| Latón (C260) | 1.0 | Temple semiduro |
| Acero HSLA (S355/Q345) | 1.5 | Mayor resistencia, menor ductilidad |
| Acero inoxidable 304 | 1.5–2.0 | Se endurece rápidamente por deformación |
| Aluminio 6061-T6 | 2.0–3.0 | Tratado térmicamente, baja ductilidad |
| Acero Inoxidable 316 | 2.0 | Mayor contenido de molibdeno |
| Acero para Muelles | 3.0–4.0 | Endurecido, ductilidad muy baja |
Ejemplo de Cálculo
Suponga que necesita doblar acero inoxidable 304 de 3 mm. Usando k = 1,5 (conservador):
Esto significa que el radio mínimo de curvado interior que debe programar es de 4,5 mm. Un radio de 5 mm o 6 mm proporcionaría un margen de seguridad y produciría una superficie de doblado más limpia.
Selección de Matriz V y su Efecto en el Radio de Curvado
El ancho de apertura de la matriz en V es el factor más controlable que afecta el radio de curvatura interior durante el curvado con aire. Para estimaciones rápidas de taller, la relación es aproximadamente:
Donde Ri es el radio de curvatura interior resultante y V es el ancho de apertura del troquel. Una abertura de matriz en V de 24 mm normalmente produce un radio interior de alrededor de 3 a 4 mm en el doblado al aire, dependiendo de la resistencia del material, el radio del punzón y la condición de las herramientas. Para una estimación más práctica, la calculadora de flexión Rucheng utiliza factores de radio específicos del material en lugar de tratar todos los materiales exactamente igual. Si el dibujo necesita un radio controlado mayor, revise las opciones del molde de arco de máquina dobladora CNC en lugar de forzar la pieza a través de un troquel en V estrecho.

Reglas de Selección de Apertura de Matriz V
| Espesor del material | Apertura de Matriz V (V) | Radio Interior Aprox. (V/6) | Ejemplo |
|---|---|---|---|
| 0,5–3,0 mm | 6× a 8× el espesor | 1× a 1,3× el espesor | 2 mm → V16, Ri ≈ 2,7 mm |
| 3,0–8,0 mm | 8× a 10× el espesor | 1,3× a 1,7× el espesor | 6 mm → V50, Ri ≈ 8,3 mm |
| 8,0–16,0 mm | 10× a 12× el espesor | 1,7× a 2,0× el espesor | 12 mm → V120 , R i ≈ 20 mm |
| > 16 mm | 12× a 16× el espesor | 2,0× a 2,7× el espesor | 20 mm → V250 , R i ≈ 42 mm |
Cómo el radio de curvatura afecta la selección de máquinas y herramientas
Reserva de tonelaje y plegadora
Un troquel en V más pequeño crea un radio más estrecho pero aumenta considerablemente la fuerza de flexión. Si el trabajo requiere 6 × espesor o menos, primero calcule la fuerza y deje al menos 20–30 % de reserva de la máquina para el trabajo de producción.
Longitud mínima de brida
Una matriz en V más ancha reduce el tonelaje pero aumenta el ala mínima. Si el dibujo tiene una brida de retorno corta, confirme que la brida pueda asentarse sobre los hombros del troquel antes de elegir una abertura amplia.
Grietas y calidad de la superficie.
El acero inoxidable, el aluminio 6061 - T6 y el acero de alta resistencia necesitan radios mayores que el acero dulce. Para paneles visibles, utilice herramientas pulidas, una película protectora o un troquel más grande para reducir las marcas y las grietas.
Precisión y recuperación
Los radios más grandes generalmente producen más recuperación elástica y requieren más compensación del controlador. Es posible que las piezas de precisión necesiten medición de ángulos, coronamiento y curvaturas de prueba antes de la producción completa.
Advertencia: Riesgos de Matrices Estrechas
El uso de una abertura de matriz inferior a 6 veces el espesor del material aumenta significativamente los requisitos de tonelaje y el riesgo de dañar la matriz. Una abertura de matriz en V de 4 veces de espesor requiere aproximadamente 3 veces el tonelaje normal. Siempre verifique la capacidad de tonelaje antes de seleccionar un troquel más angosto. Utilice nuestra calculadora de doblado gratuita para verificar instantáneamente la fuerza requerida para cualquier combinación de troquel y material.

Consideraciones de Doblado Específicas por Material
Acero Dulce (A36 / Q235 / S235)
El acero dulce es el material más tolerante para el doblado con plegadora. Con un radio mínimo de curvado de 1× el espesor y baja recuperación elástica (1–3°), es ideal para operadores que aprenden la operación de plegadoras CNC. El acero dulce puede doblarse a radios muy pequeños sin agrietarse, aunque pueden aparecer rayaduras superficiales en el radio exterior cuando R < 0,5t. Use una matriz V estándar (8× el espesor) para mejores resultados.
Acero Inoxidable (304 / 316)
El acero inoxidable se endurece por deformación durante el doblado, lo que significa que el material se vuelve más duro y frágil en la zona de curvado. Consideraciones clave:
- El acero inoxidable 304 requiere un radio mínimo de 1,5× el espesor; el 316 requiere 2,0×
- La recuperación elástica es de 3–5° — sobredouble en consecuencia en el controlador CNC
- Use utillaje pulido o cromado para evitar marcas en la superficie
- El tonelaje es aproximadamente 1,5× el del acero dulce para el mismo espesor
- Evite re-doblar — el endurecimiento por deformación en la zona de curvado hace las correcciones arriesgadas
Aleaciones de Aluminio
El comportamiento de doblado del aluminio varía drásticamente según la aleación y el temple. Las aleaciones blandas como el 5052-O se doblan tan fácilmente como el acero dulce (k = 0,5–1,0), mientras que el 6061-T6 tratado térmicamente requiere un radio de 2–3× el espesor y es propenso al agrietamiento. Para el 6061-T6, considere recocer la zona de curvado antes del conformado, o especifique 5052-H32 en la fase de diseño.
| Aleación de Aluminio | Factor k | recuperación elástica | Notas |
|---|---|---|---|
| 3003-O | 0.5 | 1–2° | Muy blando, excelente conformabilidad |
| 5052-O | 0.5 | 1–2° | El aluminio en chapa más común |
| 5052-H32 | 1.0 | 2–3° | Endurecido por deformación, buen equilibrio |
| 6061-T4 | 1.5 | 2–4° | Parcialmente tratado térmicamente |
| 6061-T6 | 2.0–3.0 | 3–5° | Se agrieta fácilmente — usar con precaución |
| 7075-T6 | 4.0–5.0 | 4–6° | No recomendado para doblados cerrados |
Cobre y Latón
El cobre recocido (C110) es el metal en chapa común más dúctil, con un factor k de solo 0,5. Puede doblarse a radios extremadamente pequeños sin prácticamente ningún riesgo de agrietamiento. El latón semiduro (C260) se comporta de manera similar al acero dulce con k = 1,0. Ambos materiales producen una recuperación elástica mínima (0,5–2°), lo que facilita su programación en controladores CNC.
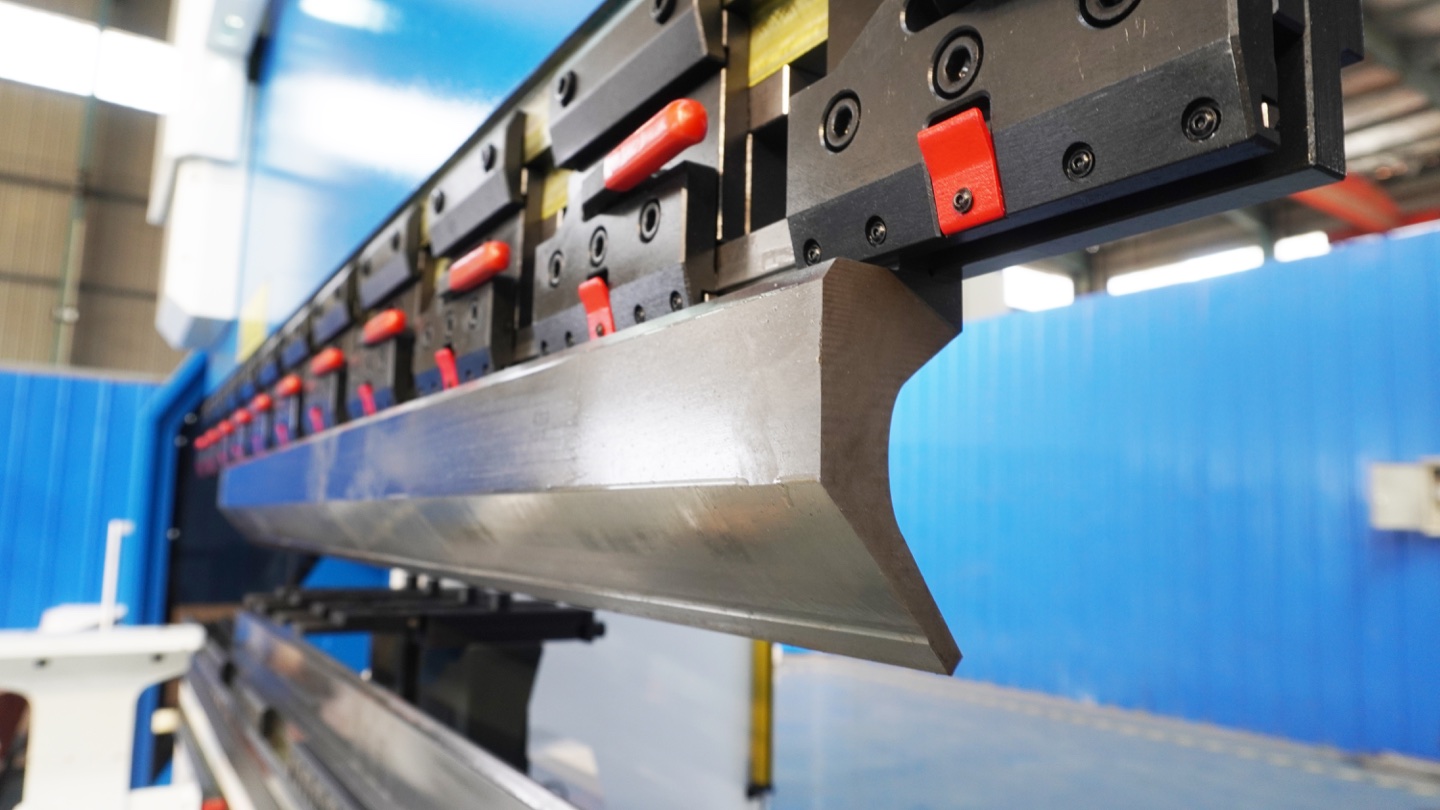
Compensación de Recuperación Elástica por Material
La recuperación elástica es la recuperación elástica del material después de que el cilindro de la plegadora se retrae. El ángulo doblado se "abre" ligeramente y el radio interior aumenta. Comprender la recuperación elástica es esencial para lograr el ángulo objetivo en el primer golpe.
| Materiales | Recuperación Elástica en Doblado al Aire | Recuperación Elástica en Doblado a Fondo | Método de Compensación |
|---|---|---|---|
| Acero Dulce | 1–3° | 0.5–1° | Sobredoblar 2° en el controlador |
| Inoxidable 304 | 3–5° | 1–2° | Sobredoblar 4°; usar sensor de ángulo |
| Aluminio 5052 | 2–4° | 0.5–1.5° | Sobredoblar 3°; probar primera pieza |
| Aluminio 6061-T6 | 3–5° | 1–2° | Sobredoblar 4–5°; esperar variación |
| Cobre (blando) | 0.5–2° | ~0° | Compensación mínima necesaria |
| Latón (semiduro) | 1–3° | 0.5–1° | Sobredoblar 2° |
Consejo Profesional: Reducir la Recuperación Elástica
Tres métodos reducen la recuperación elástica: (1) Doblado a fondo o acuñado en lugar de doblado al aire — fuerza el material más allá del punto de fluencia. (2) Usar una apertura de matriz V más pequeña — concentra la fuerza en un área menor. (3) Usar un punzón con un radio menor que el radio interior objetivo — el material se envuelve más ajustadamente. Los controladores modernos Delem y ESA incluyen tablas automáticas de recuperación elástica que ajustan la profundidad del cilindro según la selección de material y espesor.
Errores Comunes de Radio de Curvado y Cómo Evitarlos
Incluso los operadores experimentados encuentran problemas con el radio de curvado. Estos son los errores más frecuentes y sus soluciones:
1. Ignorar la Dirección del Grano
Doblar en paralelo a la dirección de laminación aumenta significativamente el riesgo de agrietamiento. Siempre oriente las piezas en bruto de modo que la línea de doblado sea perpendicular al grano. Si el doblado en paralelo es inevitable, aumente el radio de curvado al menos un 50% por encima del mínimo de la tabla.
2. Usar el Ancho de Matriz V Incorrecto
Una apertura de matriz demasiado estrecha (menos de 6× el espesor) aumenta drásticamente el tonelaje y corre el riesgo de agrietar la matriz. Una matriz demasiado ancha (más de 12×) produce un radio impredecible y poca precisión angular. Siga la regla de 8× para trabajos estándar, y siempre verifique el cálculo de tonelaje antes de ejecutar.
3. No Considerar la Variación del Material
La chapa metálica real varía en espesor (±10% es común) y dureza. Un lote de "acero dulce de 2 mm" puede ser en realidad de 1,85–2,15 mm, y el límite elástico puede variar un 20%. Siempre realice un doblado de prueba en la primera pieza y ajuste el programa en consecuencia. Para producciones en serie, use una plegadora con sensores de medición de ángulo para corrección en tiempo real.
4. Doblar Demasiado Cerca de Bordes o Agujeros
Las líneas de doblado colocadas demasiado cerca de agujeros punzonados o bordes de la chapa causan distorsión y desgarro. Como regla general, mantenga la línea de doblado al menos a 2× el espesor del material de cualquier borde de agujero, y al menos a 4× el espesor del borde de la chapa.
5. Descuidar la Recuperación Elástica para Inoxidable y Aluminio
Los operadores acostumbrados al acero dulce a menudo subestiman la recuperación elástica al cambiar a inoxidable o aluminio. El inoxidable 304 tiene una recuperación elástica de 3–5° en doblado al aire — no compensar significa que cada pieza estará fuera de especificación. Programe la compensación de recuperación elástica antes de ejecutar el lote.
Lista de verificación de ingeniería para la recomendación de herramientas
Cuando solicite a Rucheng que le recomiende una plegadora, un troquel en V o un juego de punzones, envíe los siguientes detalles. Esto le permite al ingeniero verificar el tonelaje, la apertura de la matriz, la brida mínima, la interferencia del punzón, la holgura del tope posterior y la recuperación elástica antes de cotizar.
- Grado del material y resistencia a la tracción, si están disponibles.
- Rango de espesor y longitud máxima de plegado.
- Ángulo de curvatura y radio interior requerido.
- Longitud mínima de brida y forma de brida de retorno.
- Dirección de la fibra y si la línea de plegado es paralela o transversal.
- Requisito de acabado superficial, película protectora o requisito de herramientas sin marcas.
- Volumen de producción, tolerancia de precisión y requisito de inspección de la primera pieza.
- Modelo de prensa plegadora existente, tonelaje, longitud de trabajo y tipo de sujeción de herramienta.
Preguntas frecuentes
¿Solo debo comprobar el tonelaje para chapa gruesa o pestañas cortas?
No. Compruebe la fuerza requerida y todos los límites de máquina y utillaje en cada montaje. Una carga por metro exige las condiciones permitidas y la longitud cargada del fabricante; el tonelaje nominal de máquina no aprueba por sí solo un segmento corto.
Límites de herramientas y portaherramientas: guía del fabricante¿Qué radio de curvatura debo utilizar para el acero S235?
Para S235 o acero dulce, comience con un radio de curvatura interior igual al espesor de la lámina. En el doblado por aire práctico, un troquel en V de aproximadamente 8 multiplicado por el espesor es un buen punto de partida, luego verifique el tonelaje, la longitud de la brida y la recuperación elástica antes de la producción.
¿Cuál es el radio mínimo de curvado para acero dulce?
El radio mínimo de curvado para acero dulce (A36/Q235) es típicamente 1,0× el espesor del material cuando se usa doblado al aire con una matriz V de tamaño adecuado. Por ejemplo, el acero dulce de 2 mm tiene un radio mínimo de curvado interior de 2 mm. Usar una apertura de matriz V más estrecha puede lograr radios más pequeños, pero aumenta los requisitos de tonelaje y el riesgo de agrietamiento.
¿Cómo se calcula el radio mínimo de curvado?
El radio mínimo de curvado se calcula usando la fórmula: Rmin = k × t, donde Rmin es el radio mínimo de curvado interior, k es el factor del material (que va de 0,5 para cobre blando a 3,0 para acero inoxidable endurecido), y t es el espesor del material. Para doblado al aire, el radio de curvado interior real también depende del ancho de apertura de la matriz V, siguiendo típicamente la regla: Ri ≈ V/6 a V/8, donde V es la apertura de la matriz.
¿Qué apertura de matriz V debo usar para el doblado?
La regla estándar es apertura de matriz en V = 8× espesor del material para material de hasta 3 mm, 10× para 3–8 mm y 12× para material de más de 8 mm. Por ejemplo, el acero de 2 mm debe utilizar un troquel en V de 16 mm, mientras que el acero de 6 mm necesita un troquel de 50 a 60 mm. Las matrices más estrechas producen radios de curvatura más estrechos pero requieren un mayor tonelaje. Las matrices más anchas reducen el tonelaje pero producen radios más grandes. Vea nuestro catálogo completo de troqueles para plegadoras para conocer los tamaños disponibles.
¿Qué radio de curvatura debo utilizar para la placa de acero en pulgadas 0.25?
Para placas de acero dulce 0.25 pulgadas o placas de acero S235, comience con un radio interior mínimo de aproximadamente 0.25 pulgadas (6.35 mm). Una matriz V50 a V64 es un punto de partida práctico para el doblado por aire, pero la elección final depende de la longitud del doblado, la longitud de la brida, la reserva de tonelaje y si la línea de doblado es paralela a la fibra.
¿Afecta la dirección del grano al radio de curvado?
Sí. Doblar perpendicular a la dirección del grano (doblado transversal) permite radios más pequeños y produce doblados más limpios. Doblar en paralelo al grano (doblado longitudinal) requiere un radio mínimo de curvado mayor — típicamente 1,5× a 2× más grande — y aumenta el riesgo de agrietamiento superficial, especialmente en aluminio y acero de alta resistencia. Siempre oriente las piezas en bruto de modo que la línea de doblado cruce la dirección de laminación cuando sea posible.
¿Cómo afecta la recuperación elástica al radio de curvado final?
La recuperación elástica hace que el radio de curvado final sea mayor que el radio del punzón. El acero dulce tiene una recuperación de 1–3°, el acero inoxidable de 3–5° y el aluminio de 2–4°. Para compensar, los operadores sobredoblan según el ángulo de recuperación esperado. Los radios de curvado mayores producen más recuperación elástica. El doblado a fondo y el acuñado minimizan la recuperación elástica a casi cero, pero requieren de 3–5× más tonelaje que el doblado al aire.
¿Qué información se necesita para recomendar herramientas para plegadoras?
Proporcione la calidad del material, la resistencia a la tracción si está disponible, el rango de espesor, el ángulo de curvatura, el radio interior requerido, la longitud mínima de la brida, la dirección de la fibra, el requisito de acabado de la superficie, la longitud máxima de curvatura, el volumen de producción y el modelo o tonelaje de la plegadora. Los dibujos o archivos STEP permiten al ingeniero verificar la interferencia de la herramienta y la holgura del tope trasero.
¿Qué radio de curvatura se recomienda para la fabricación de gabinetes eléctricos?
Para la fabricación de gabinetes eléctricos, el radio interior 1.0t a 1.3t es un rango inicial común para acero galvanizado o laminado en frío 1.0-2.0 mm. Utilice punzones segmentados y herramientas de cuello de cisne para bridas en forma de caja, y verifique la apertura del troquel en V, la longitud mínima de la brida y el tonelaje antes de cotizar la plegadora.
¿Cómo afecta el radio de curvatura a la cotización de una plegadora?
El radio de curvatura afecta la apertura de la matriz en V, el radio del punzón, la longitud mínima de la brida, la reserva de tonelaje, el espacio libre para las herramientas y los requisitos de calidad de la superficie. Un radio muy estrecho puede requerir una matriz más estrecha y un mayor tonelaje, mientras que un radio más grande puede necesitar una matriz más ancha, una brida más larga y herramientas diferentes.
¿Qué plegadora debo elegir después de verificar el radio de curvatura?
Después de verificar el radio de curvatura, elija la plegadora según el espesor del material, la longitud de curvatura, la apertura requerida del troquel en V, la reserva de tonelaje, la forma de la pieza y el volumen de producción. Las piezas de láminas delgadas generalmente necesitan un tope posterior preciso y herramientas segmentadas, el acero inoxidable necesita más control de tonelaje y recuperación elástica, y los paneles largos pueden requerir un coronado CNC o una prensa plegadora en tándem. Para obtener una recomendación confirmada, envíe los dibujos a través del formulario de cotización de prensa plegadora.
Conclusión
Seleccionar el radio de curvatura correcto es fundamental para producir piezas de plegadora de calidad. Utilice los cuadros y fórmulas de esta guía como punto de partida: calcule Rmin = k × t para su material, seleccione una abertura de troquel en V de 8× de espesor y siempre tenga en cuenta la compensación de recuperación elástica en su programa CNC. En caso de duda, realice una prueba de flexión en el material de desecho antes de comprometerse con una producción.
Para materiales con baja ductilidad como el aluminio 6061-T6 o el acero inoxidable endurecido, considere especificar una aleación más conformable en la fase de diseño, o use un radio de curvado mayor para mantener la integridad estructural. La combinación correcta de utillaje, material y configuración de la máquina le dará doblados consistentes y sin grietas en todo momento.
¿Necesita Ayuda para Seleccionar la Plegadora o el Utillaje Adecuados?
Rucheng Technology fabrica Prensas plegadoras CNC, Matrices en V de precisión y moldes de dobladoy sistemas completos de herramientas de plegado. Nuestros ingenieros pueden recomendar la configuración óptima de la máquina y del troquel para sus materiales específicos y requisitos de radio de curvatura. Utilice también nuestro guía de cálculo de tonelaje para verificar que su máquina pueda soportar la fuerza requerida.
Solicitar Presupuesto Gratuito →Recursos de selección y producción
Utilice la guía de la prensa plegadora de Rucheng antes de elegir el tonelaje, la longitud de trabajo, el controlador, las herramientas y las opciones de automatización.
- Prensa plegadora CNC electrohidráulica para doblado de precisión de alta mezcla.
- Prensa plegadora en tándem para piezas largas, postes, paneles y trabajos estructurales.
- Cálculo de tonelaje de plegadora, selección de herramientas y selección de controlador ayudar a confirmar la especificación final.
- Para preparar la pieza en bruto antes de doblarla, compare las máquinas de corte por láser de fibra y planifiquen juntos el flujo de trabajo de corte a doblado.
Para obtener una recomendación práctica de la máquina, envíe la calidad del material, el espesor, la longitud de plegado, la producción diaria y el presupuesto objetivo a través del formulario de cotización de plegadora.