
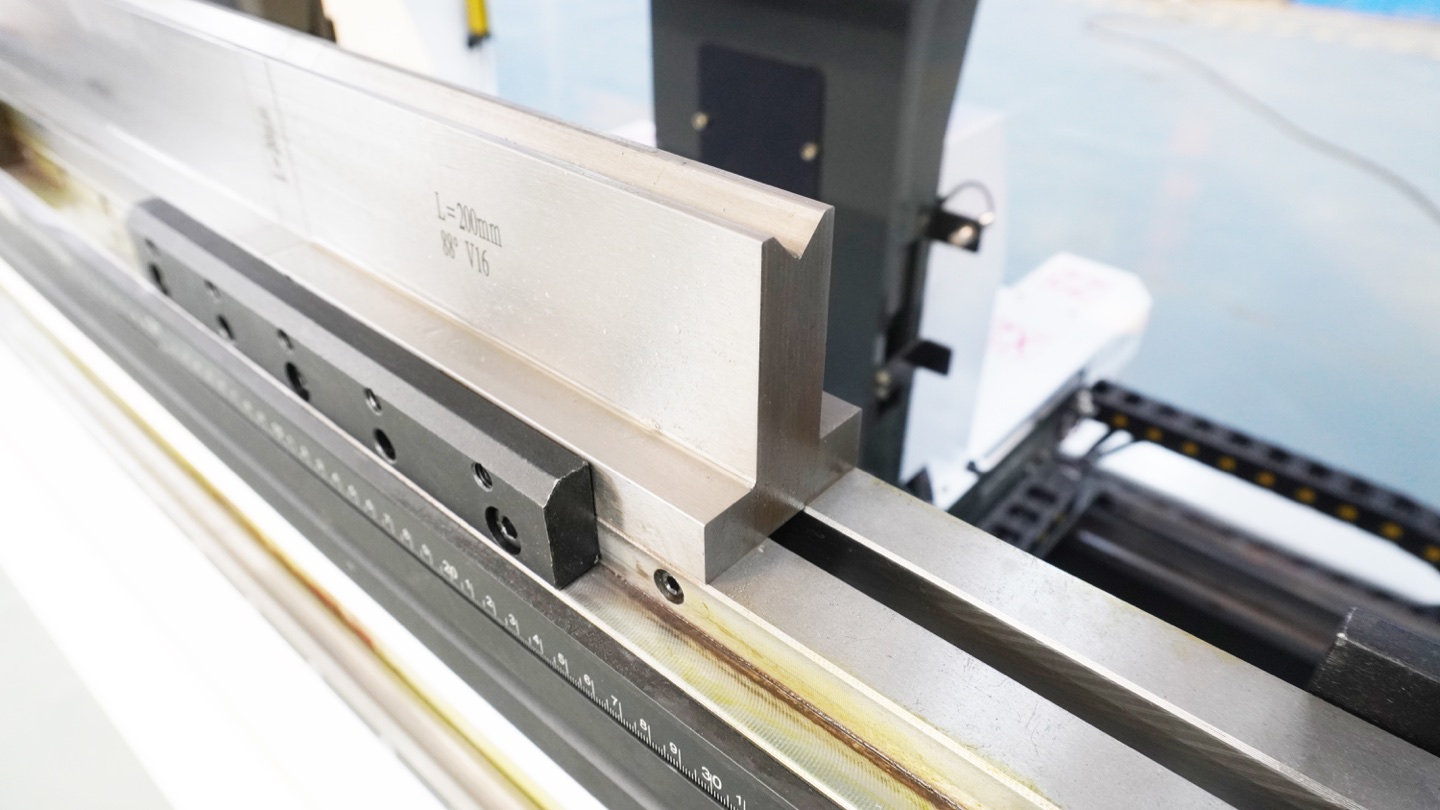
S235 / الفولاذ الطري
في كل تجهيز مقترح، قارن قوة الثني المطلوبة بالأحمال المسموحة للماكينة والسن والقالب والحوامل والمهايئات. الصفائح الرقيقة والحواف الطويلة ليست استثناءات. أكد المادة وطول الثني وهندسة الأدوات وترتيب التحميل الفعلي.
غير القابل للصدأ والألومنيوم
استخدم نصف قطر أكبر، وتوقع مزيدًا من الزنبرك، وفضل الأدوات المصقولة أو قالب V أوسع عندما يكون تشطيب السطح مهمًا.
لوحة 0.25 بوصة
ابدأ بحوالي 0.25 بوصة داخل نصف القطر، ثم تحقق من طول الحافة واحتياطي الحمولة وما إذا كان خط الانحناء يتقاطع مع الحبوب.
من مخطط نصف قطر الانحناء للضغط على اختيار مكبس الثني
بعد أن تختار نصف قطر الانحناء الداخلي وفتح القالب على شكل حرف V، فإن الخطوة التالية هي اختيار الماكينة. يمكن أن تتطلب نفس سماكة المادة مكبس الثني مختلفة عندما يتغير طول الانحناء أو تسامح نصف القطر أو تشطيب السطح أو حجم الإنتاج.
| وظيفة الانحناء | قلق نصف القطر | أوصى مسار مكبس الثني | الخطوة التالية |
|---|---|---|---|
| الخزانات الكهربائية والصناديق الرقيقة | الشفاه الصغيرة، دقة الزاوية المتكررة، علامات الأدوات | مكبس الثني CNC الكهروهيدروليكية مع أدوات مجزأة ومقياس خلفي دقيق | مراجعة نموذج مكبس الثني CNC |
| ألواح مرئية من الفولاذ المقاوم للصدأ | Springback، تشطيب السطح، نصف قطر داخلي أكبر | مكبس الثني باستخدام الحاسب الآلي مع الأدوات المصقولة وتعويض الانحراف وتعويض وحدة التحكم | مقارنة وحدات التحكم CNC |
| واجهة طويلة أو ألواح حائط ساتر | اتساق الزاوية عبر خطوط الانحناء الطويلة | مكبس الثني تعويض الانحراف باستخدام الحاسب الآلي أو مكبس الثني ترادفية لقطع العمل الطويلة | تحقق من مكبس الثني الترادفي |
| بين قوسين لوحة سميكة والأجزاء الهيكلية | حمولة عالية، قالب على شكل حرف V أوسع، نصف قطر أكبر وحدود شفة أكبر | مكبس الثني للخدمة الشاقة مع احتياطي حمولة كافٍ وأدوات مخصصة | تحقق من مكبس الثني للخدمة الشاقة |
| بحاجة إلى اقتباس آلة من الرسومات | يجب فحص نصف القطر وفتح القالب والحمولة والأدوات معًا | أرسل درجة المادة والسمك وطول الانحناء ونصف القطر ورسم الأجزاء | احصل على عرض أسعار لمكبس الثني |
بحث سريع: اختر قالب V ونصف القطر حسب السُمك
استخدم هذا الجدول قبل حساب الحمولة التفصيلي. إنه يوفر فتحة بداية عملية على شكل حرف V ونصف قطر داخلي متوقع لوظائف ثني الهواء الشائعة. بعد اختيار القالب، تحقق من القوة باستخدام حاسبة ثني مكبس الثني.
| حالة الوظيفة | بدء تشغيل V-die | المتوقع داخل دائرة نصف قطرها | استخدم متى |
|---|---|---|---|
| نصف قطر أضيق | 6 × السُمك | حول 0.75t إلى 1.0t | شفة صغيرة أو أجزاء الضميمة المدمجة؛ تحقق من الحمولة ومخاطر التشقق أولاً. |
| العمل القياسي | 8 × السُمك | حول 1.0t إلى 1.3t | معظم وظائف صفائح الفولاذ والألومنيوم الخفيفة ذات قوة متوازنة ونصف قطر ودقة. |
| غير القابل للصدأ / HSLA | 8 × إلى 10 × سمك | حول 1.3t إلى 1.7t | قوة شد أعلى، أو زنبرك أكبر، أو الأجزاء التي يجب تجنب تشقق السطح فيها. |
| لوحة سميكة | 10 × إلى 12 × سمك | حول 1.7t إلى 2.0t | 8 مم ولوحة أكثر سمكًا، أو أطوال انحناء طويلة، أو حمولة مكبس الثني محدودة. |
أمثلة على نصف قطر الانحناء الخاص بالمواد
تتطابق هذه الأمثلة مع أسئلة البحث الشائعة وأسئلة المتاجر الخاصة بالفولاذ S235 والصفائح المقاومة للصدأ والألومنيوم ولوحة 0.25 بوصة.
| المادة / الاستعلام | سمك | الحد الأدنى لنصف القطر الداخلي | بدء تشغيل V-die | فحص الإنتاج |
|---|---|---|---|---|
| S235 / مخطط ثني مكبس الثني من الفولاذ الطري | 2 mm | حول 2 ملم | V16 | افتراضي جيد للأقواس والخزائن وأجزاء الصفائح المعدنية العامة. |
| 0.25 بوصة لوح فولاذي طري | 0.25 بوصة / 6.35 مم | حول 0.25 بوصة / 6.35 مم | من V50 إلى V64 | تحقق من الحمولة والحد الأدنى للشفة قبل اختيار القالب الأضيق. |
| 304 صفائح الفولاذ المقاوم للصدأ | 3 mm | 4.5 إلى 6 ملم | من V24 إلى V30 | اسمح بدرجات 3-5 للارتداد وتجنب إعادة الانحناء إن أمكن. |
| 5052 - H32 صفائح الألمنيوم | 3 mm | حول 3 ملم | V24 | تأكد من اتجاه الحبوب واستخدم طبقة واقية للألواح المرئية. |
نصف قطر انحناء التطبيق ودليل اختيار الأدوات
يربط هذا الجدول مخطط نصف قطر الانحناء بمنتجات الصفائح المعدنية الحقيقية. استخدمه عندما لا يكون السؤال فقط "ما هو نصف القطر؟"، ولكن أيضًا ما هي طريقة مكبس الثني والقالب على شكل V واللكمة والفحص التي يجب ذكرها.
| التطبيق | مادة مشتركة | البدء داخل دائرة نصف قطرها | الأدوات وملاحظة الآلة | دليل ذو صلة |
|---|---|---|---|---|
| تصنيع الخزانات الكهربائية | 1.0-2.0 مم من الفولاذ المدلفن على البارد أو المجلفن | من 1.0t إلى 1.3t | استخدم اللكمات المجزأة والأدوات المعقوفة ومكبس الثني 63T - 125T CNC للفلنجات المغلقة على شكل صندوق. | دليل آلة الخزانة الكهربائية |
| ألواح مرئية غير قابلة للصدأ | 1.0-3.0 مم 304 أو 316 الفولاذ المقاوم للصدأ | من 1.5t إلى 2.0t | استخدم الأدوات المصقولة أو الأفلام الواقية أو القوالب الخالية من العلامات؛ التحقق من Springback قبل إنتاج الدفعة. | دليل الانحناء غير القابل للصدأ |
| ألواح الواجهات المصنوعة من الألومنيوم | 2.0-4.0 مم 5052 أو 3003 الألومنيوم | من 1.0t إلى 1.5t | التحقق من اتجاه الحبوب والانتهاء من السطح؛ تعمل قوالب V الأوسع على تقليل مخاطر التشقق ولكنها تزيد من طول الشفة. | دليل مكبس الثني قوس الواجهة |
| ثني قناة HVAC | 0.6-1.5 مم من الصلب المجلفن أو الألومنيوم | من 0.8t إلى 1.2t | قم بإعطاء الأولوية للتكرار ووقت الإعداد القصير ودقة قياس الضوء على الحمولة العالية. | دليل تصنيع أنابيب التدفئة والتهوية وتكييف الهواء (HVAC) |
| الأقواس الهيكلية ولوحة 0.25 بوصة | 4.0-8.0 ملم من الفولاذ الطري أو لوحة S235 | من 1.0t إلى 1.7t | تحقق من احتياطي الحمولة من خلال الفتحة V المحددة قبل اختيار مكبس الثني للخدمة الشاقة. | مكبس الثني للخدمة الشاقة |
ما هو الحد الأدنى لنصف قطر الانحناء ولماذا هو مهم
الحد الأدنى لنصف قطر الانحناء هو أصغر نصف قطر داخلي يمكن ثني جزء من الصفائح المعدنية إليه دون تشقق أو كسر أو ترقق مفرط على السطح الخارجي. إنه أحد أهم المعايير في تشكيل مكبس الثني — إذا أخطأت فيه، فإنك تخاطر بإتلاف القطع أو تشقق الحواف أو فشل التعب المبكر أثناء الخدمة.
يعتمد نصف قطر الانحناء على أربعة عوامل أساسية: نوع المادة (الليونة وقوة الشد)، سمك المادة، اتجاه التحبيب بالنسبة لخط الانحناء، وعرض فتحة القالب على شكل حرف V. يتيح فهم هذه العلاقات للمشغلين تحديد الأدوات الصحيحة وبرمجة معلمات الانحناء الدقيقة على وحدة التحكم مكبس الثني CNC. يغطي دليل اختيار الأدوات كيفية تأثير فتح القالب على شكل حرف V على نصف قطر الانحناء القابل للتحقيق بالتفصيل.
نصف قطر الانحناء الضيق جداً يسبب تشققاً على السطح الخارجي للانحناء. ونصف القطر الكبير جداً يهدر المادة وقد لا يلبي متطلبات هندسة القطعة. تمنحك المخططات والصيغ في هذا الدليل البيانات اللازمة لإيجاد التوازن الأمثل لكل مادة شائعة من الصفائح المعدنية.
مخطط الحد الأدنى لنصف قطر الانحناء حسب المادة والسمك
يوضح الجدول التالي الحد الأدنى الموصى به لنصف قطر الانحناء الداخلي للمعادن الصفائحية الشائعة عند الانحناء الهوائي بقالب V قياسي (الفتحة = 8× سمك المادة). القيم بالمليمتر. هذه هي الحدود الدنيا — استخدام نصف قطر أكبر قليلاً يحسن جودة القطعة ويقلل خطر التشقق.
| مادة | 1 مم | 1.5 مم | 2 مم | 3 مم | 4 مم | 6 مم | 8 مم |
|---|---|---|---|---|---|---|---|
| الفولاذ الطري (A36/Q235/S235) | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 |
| فولاذ مقاوم للصدأ 304 | 1.5 | 2.3 | 3.0 | 4.5 | 6.0 | 9.0 | 12.0 |
| فولاذ مقاوم للصدأ 316 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 | 12.0 | 16.0 |
| ألمنيوم 5052-H32 | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 |
| ألمنيوم 6061-T6 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 | 12.0 | 16.0 |
| نحاس (C110، لين) | 0.5 | 0.8 | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 |
| نحاس أصفر (C260، نصف صلب) | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 |
| فولاذ HSLA (S355/Q345) | 1.5 | 2.3 | 3.0 | 4.5 | 6.0 | 9.0 | 12.0 |
اتجاه الحبيبات مهم
القيم أعلاه تفترض الانحناء عمودياً على اتجاه الدرفلة (عرضي). عند الانحناء بموازاة الحبيبات، قم بزيادة الحد الأدنى لنصف قطر الانحناء بنسبة 50–100%. بالنسبة للقطع الحرجة، حدد دائماً اتجاه الحبيبات على الرسم الهندسي.
كيفية حساب الحد الأدنى لنصف قطر الانحناء
تستخدم الصيغة القياسية في الصناعة لحساب الحد الأدنى لنصف قطر الانحناء معاملاً خاصاً بالمادة مضروباً في سمك الصفيحة:
حيث Rmin هو الحد الأدنى لنصف قطر الانحناء الداخلي (مم)، وk هو معامل المادة، وt هو سمك المادة (مم).
جدول مرجعي لمعامل المادة (k)
| مادة | معامل k | الحالة |
|---|---|---|
| نحاس لين (C110 ملدن) | 0.5 | ملدن، مرن جداً |
| ألمنيوم 5052-O / 3003 | 0.5–1.0 | مقسى لين |
| فولاذ طري (A36/Q235) | 1.0 | مدرفل على الساخن أو البارد |
| نحاس أصفر (C260) | 1.0 | مقسى نصف صلب |
| فولاذ HSLA (S355/Q345) | 1.5 | مقاومة أعلى، مرونة أقل |
| الفولاذ المقاوم للصدأ 304 | 1.5–2.0 | يتصلب بالعمل بسرعة |
| الألومنيوم 6061 - T6 | 2.0–3.0 | معالج حرارياً، مرونة منخفضة |
| الفولاذ المقاوم للصدأ 316 | 2.0 | محتوى موليبدينوم أعلى |
| فولاذ زنبركي | 3.0–4.0 | مقسى، مرونة منخفضة جداً |
مثال على الحساب
لنفترض أنك بحاجة إلى ثني فولاذ مقاوم للصدأ 304 بسمك 3 مم. باستخدام k = 1.5 (قيمة تحفظية):
هذا يعني أن أصغر نصف قطر انحناء داخلي يجب برمجته هو 4.5 مم. نصف قطر 5 مم أو 6 مم سيوفر هامش أمان وينتج سطح انحناء أنظف.
اختيار القالب V وتأثيره على نصف قطر الانحناء
يعد عرض فتحة القالب V هو العامل الوحيد الذي يمكن التحكم فيه والذي يؤثر على نصف قطر الانحناء الداخلي أثناء ثني الهواء. للحصول على تقديرات سريعة لورشة العمل، تكون العلاقة تقريبًا:
حيث Ri هو نصف قطر الانحناء الداخلي الناتج وV هو عرض فتحة القالب. عادةً ما تنتج فتحة القالب على شكل حرف V مقاس 24 مم نصف قطر داخلي يبلغ حوالي 3-4 مم في ثني الهواء، اعتمادًا على قوة المادة ونصف قطر التثقيب وحالة الأدوات. للحصول على تقدير عملي أكثر، تستخدم حاسبة الانحناء Rucheng عوامل نصف القطر الخاصة بالمادة بدلاً من معالجة كل مادة بنفس الطريقة تمامًا. إذا كان الرسم يحتاج إلى نصف قطر أكبر يمكن التحكم فيه، فراجع خيارات قالب القوس لآلة الثني CNC بدلاً من إجبار الجزء على قالب V ضيق.

قواعد اختيار فتحة القالب V
| سمك المادة | فتحة القالب V (V) | نصف القطر الداخلي التقريبي (V/6) | مثال |
|---|---|---|---|
| 0.5–3.0 مم | 6× إلى 8× السمك | 1× إلى 1.3× السمك | 2 مم → V16، Ri ≈ 2.7 مم |
| 3.0–8.0 مم | 8× إلى 10× السمك | 1.3× إلى 1.7× السمك | 6 مم → V50، Ri ≈ 8.3 مم |
| 8.0–16.0 مم | 10× إلى 12× السمك | 1.7× إلى 2.0× السمك | 12 مم → V120، Ri ≈ 20 مم |
| > 16 مم | 12× إلى 16× السمك | 2.0× إلى 2.7× السمك | 20 مم → V250، Ri ≈ 42 مم |
كيف يؤثر نصف قطر الانحناء على اختيار الماكينة والأدوات
الحمولة والضغط على احتياطي مكبس الثني
يخلق قالب V الأصغر حجمًا نصف قطر أكثر إحكامًا ولكنه يزيد بشكل حاد من قوة الانحناء. إذا كانت المهمة تتطلب سمك 6 × أو أقل، فاحسب القوة أولاً واترك احتياطي الماكينة بنسبة 20–30 % على الأقل لأعمال الإنتاج.
الحد الأدنى لطول الشفة
يعمل قالب V الأوسع على خفض الحمولة ولكنه يزيد من الحد الأدنى للشفة. إذا كان الرسم يحتوي على شفة رجوع قصيرة، فتأكد من إمكانية تثبيت الشفة على أكتاف القالب قبل اختيار فتحة واسعة.
تكسير وجودة السطح
يحتاج الفولاذ المقاوم للصدأ، 6061 - الألومنيوم T6 والفولاذ عالي القوة إلى أنصاف أقطار أكبر من الفولاذ الطري. بالنسبة للألواح المرئية، استخدم أدوات مصقولة أو طبقة واقية أو قالب أكبر لتقليل العلامات والتشقق.
الدقة والربيع
عادةً ما تنتج أنصاف الأقطار الأكبر المزيد من الارتداد وتتطلب المزيد من تعويض وحدة التحكم. قد تحتاج الأجزاء الدقيقة إلى قياس الزاوية وتعويض الانحراف واختبار الانحناءات قبل الإنتاج الكامل.
تحذير: مخاطر القالب الضيق
باستخدام فتحة قالب أقل من 6× يزيد سمك المادة بشكل كبير من متطلبات الحمولة وخطر تلف القالب. يتطلب فتح القالب على شكل حرف V بسُمك 4× ما يقرب من 3× الحمولة العادية. تحقق دائمًا من سعة الحمولة قبل اختيار قالب أضيق. استخدم حاسبة الثني المجانية للتحقق الفوري من القوة المطلوبة لأي مجموعة من القوالب والمواد.

اعتبارات الانحناء الخاصة بالمواد
الفولاذ الطري (A36 / Q235 / S235)
الفولاذ الطري هو المادة الأكثر تسامحاً لثني مكبس الثني. مع حد أدنى لنصف قطر الانحناء 1× السمك وارتداد منخفض (1–3°)، فهو مثالي للمشغلين الذين يتعلمون تشغيل مكبس الثني CNC. يمكن ثني الفولاذ الطري إلى أنصاف أقطار ضيقة جداً دون تشقق، على الرغم من أن خدش السطح على نصف القطر الخارجي قد يحدث عند R < 0.5t. استخدم قالب V قياسي (8× السمك) للحصول على أفضل النتائج.
الفولاذ المقاوم للصدأ (304 / 316)
يتصلب الفولاذ المقاوم للصدأ بالعمل أثناء الانحناء، مما يعني أن المادة تصبح أكثر صلابة وهشاشة في منطقة الانحناء. الاعتبارات الرئيسية:
- الفولاذ المقاوم للصدأ 304 يتطلب حداً أدنى لنصف القطر 1.5× السمك؛ و316 يتطلب 2.0×
- الارتداد 3–5° — قم بالثني الزائد وفقاً لذلك على وحدة التحكم CNC
- استخدم أدوات مصقولة أو مطلية بالكروم لمنع علامات السطح
- القوة المطلوبة تقريباً 1.5× مقارنة بالفولاذ الطري لنفس السمك
- تجنب إعادة الثني — التصلب بالعمل في منطقة الانحناء يجعل التصحيحات محفوفة بالمخاطر
سبائك الألمنيوم
يختلف سلوك ثني الألمنيوم بشكل كبير حسب السبيكة والتقسية. السبائك اللينة مثل 5052-O تنثني بسهولة مثل الفولاذ الطري (k = 0.5–1.0)، بينما يتطلب 6061-T6 المعالج حرارياً نصف قطر 2–3× السمك وهو عرضة للتشقق. بالنسبة لـ 6061-T6، فكر في تلدين منطقة الانحناء قبل التشكيل، أو حدد 5052-H32 في مرحلة التصميم بدلاً من ذلك.
| سبيكة الألمنيوم | معامل k | الارتداد المرن | ملاحظات |
|---|---|---|---|
| 3003-O | 0.5 | 1–2° | لين جداً، قابلية تشكيل ممتازة |
| 5052-O | 0.5 | 1–2° | أكثر صفائح الألمنيوم شيوعاً |
| 5052-H32 | 1.0 | 2–3° | مقسى بالإجهاد، توازن جيد |
| 6061-T4 | 1.5 | 2–4° | معالج حرارياً جزئياً |
| 6061-T6 | 2.0–3.0 | 3–5° | يتشقق بسهولة — استخدم بحذر |
| 7075-T6 | 4.0–5.0 | 4–6° | غير موصى به للانحناءات الضيقة |
النحاس والنحاس الأصفر
النحاس الملدن (C110) هو أكثر الصفائح المعدنية الشائعة مرونة، بمعامل k يبلغ 0.5 فقط. يمكن ثنيه إلى أنصاف أقطار ضيقة للغاية مع عدم وجود خطر تشقق فعلياً. النحاس الأصفر نصف الصلب (C260) يتصرف بشكل مشابه للفولاذ الطري بمعامل k = 1.0. كلتا المادتين تنتجان ارتداداً ضئيلاً (0.5–2°)، مما يجعلهما سهلتي البرمجة على وحدات التحكم CNC.
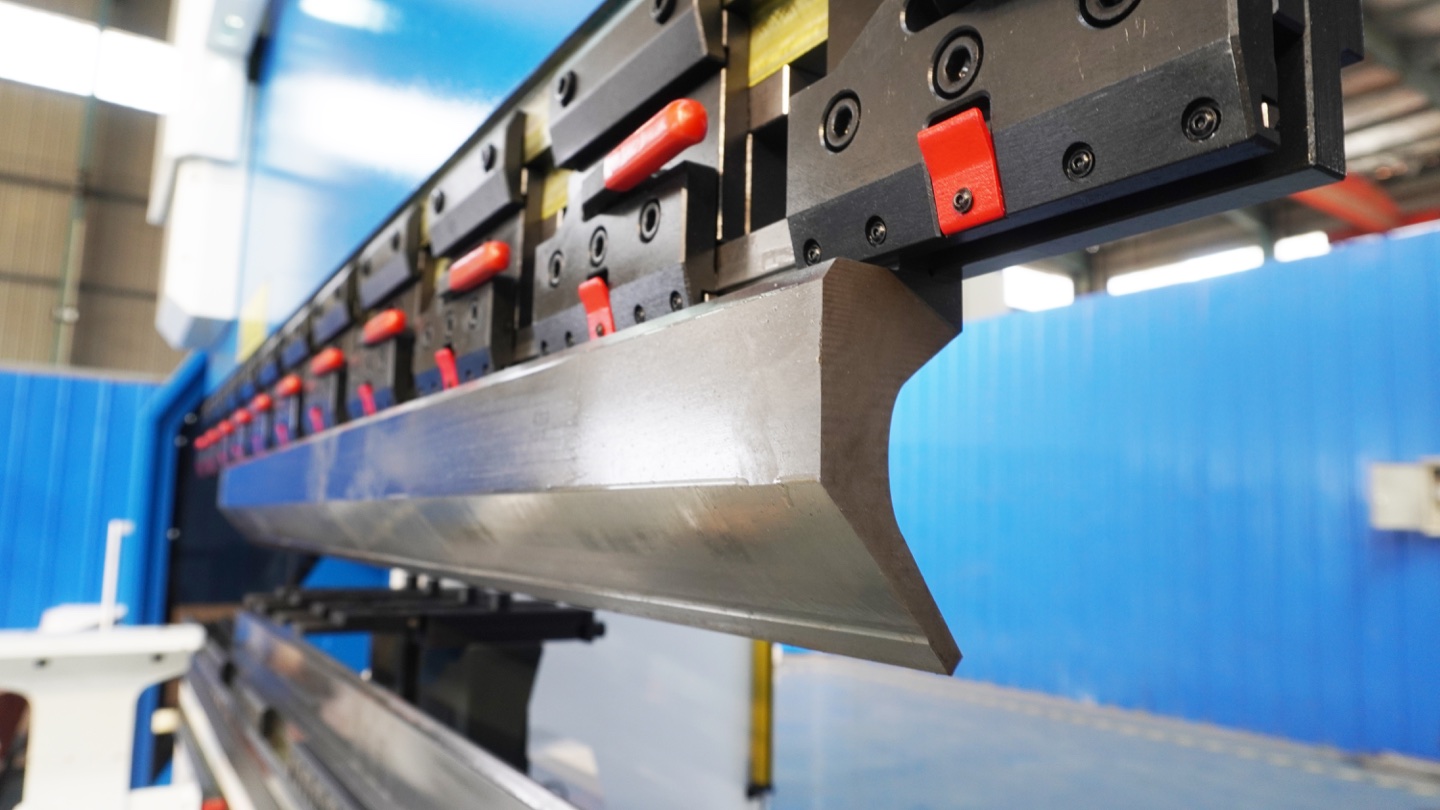
تعويض الارتداد حسب المادة
الارتداد هو الاسترداد المرن للمادة بعد تراجع كبش مكبس الثني. تنفتح زاوية الانحناء قليلاً ويزداد نصف القطر الداخلي. فهم الارتداد ضروري لتحقيق الزاوية المستهدفة من الضربة الأولى.
| مادة | ارتداد الانحناء الهوائي | ارتداد الثني السفلي | طريقة التعويض |
|---|---|---|---|
| فولاذ طري | 1–3° | 0.5–1° | ثني زائد 2° على وحدة التحكم |
| فولاذ مقاوم للصدأ 304 | 3–5° | 1–2° | ثني زائد 4°؛ استخدم مستشعر الزاوية |
| ألمنيوم 5052 | 2–4° | 0.5–1.5° | ثني زائد 3°؛ اختبر القطعة الأولى |
| الألومنيوم 6061 - T6 | 3–5° | 1–2° | ثني زائد 4–5°؛ توقع تفاوتاً |
| نحاس (لين) | 0.5–2° | ~0° | تعويض ضئيل مطلوب |
| نحاس أصفر (نصف صلب) | 1–3° | 0.5–1° | ثني زائد 2° |
نصيحة احترافية: تقليل الارتداد
ثلاث طرق تقلل الارتداد: (1) الثني السفلي أو السك بدلاً من الانحناء الهوائي — يجبر المادة على تجاوز نقطة الخضوع. (2) استخدام فتحة قالب V أضيق — يركز القوة على مساحة أصغر. (3) استخدام مثقب بنصف قطر أصغر من نصف القطر الداخلي المستهدف — تلتف المادة بإحكام أكبر. تتضمن وحدات التحكم الحديثة من Delem وESA جداول ارتداد تلقائية تضبط عمق الكبش بناءً على اختيار المادة والسمك.
أخطاء شائعة في نصف قطر الانحناء وكيفية تجنبها
حتى المشغلون ذوو الخبرة يواجهون مشاكل نصف قطر الانحناء. إليك الأخطاء الأكثر شيوعاً وحلولها:
1. تجاهل اتجاه الحبيبات
الثني بموازاة اتجاه الدرفلة يزيد بشكل كبير من خطر التشقق. وجّه دائماً القطع المقطوعة بحيث يكون خط الانحناء عمودياً على الحبيبات. إذا كان الثني بالتوازي لا مفر منه، قم بزيادة نصف قطر الانحناء بنسبة 50% على الأقل فوق الحد الأدنى في المخطط.
2. استخدام عرض قالب V خاطئ
فتحة القالب الضيقة جداً (أقل من 6× السمك) تزيد القوة بشكل كبير وتخاطر بكسر القالب. والقالب الواسع جداً (أكثر من 12×) ينتج نصف قطر غير متوقع ودقة زاوية ضعيفة. التزم بقاعدة 8× للعمل القياسي، وتحقق دائماً من حساب قوة الطن قبل التشغيل.
3. عدم مراعاة تفاوت المادة
الصفائح المعدنية الفعلية تتفاوت في السمك (±10% شائع) والصلابة. دفعة من "فولاذ طري 2 مم" قد تكون فعلياً 1.85–2.15 مم، ومقاومة الخضوع قد تتفاوت بنسبة 20%. قم دائماً بإجراء ثني اختباري على القطعة الأولى وعدّل البرنامج وفقاً لذلك. للإنتاج الكمي، استخدم مكبس ثني مزوداً بـ مستشعرات قياس الزاوية للتصحيح في الوقت الفعلي.
4. الثني قريباً جداً من الحواف أو الثقوب
خطوط الانحناء الموضوعة قريبة جداً من الثقوب المثقوبة أو حواف الصفيحة تسبب تشوهاً وتمزقاً. كقاعدة عامة، حافظ على خط الانحناء على بعد 2× سمك المادة على الأقل من أي حافة ثقب، و4× السمك على الأقل من حافة الصفيحة.
5. إهمال الارتداد للفولاذ المقاوم للصدأ والألمنيوم
المشغلون المعتادون على الفولاذ الطري غالباً ما يقللون من تقدير الارتداد عند التحول إلى الفولاذ المقاوم للصدأ أو الألمنيوم. الفولاذ المقاوم للصدأ 304 يرتد 3–5° في الانحناء الهوائي — عدم التعويض يعني أن كل قطعة خارج المواصفات. قم ببرمجة إزاحة الارتداد قبل تشغيل الدفعة.
قائمة المراجعة الهندسية لتوصية الأدوات
عندما تطلب من Rucheng أن يوصي بمكبس الثني أو قالب على شكل حرف V أو مجموعة ثقب، أرسل التفاصيل التالية. يتيح ذلك للمهندس التحقق من الحمولة، وفتح القالب، والحد الأدنى من الحافة، وتداخل الثقب، وتخليص المصد الخلفي، والرجوع الخلفي قبل الاقتباس.
- درجة المواد وقوة الشد إذا كانت متوفرة.
- نطاق السماكة والحد الأقصى لطول الانحناء.
- زاوية الانحناء ونصف القطر الداخلي المطلوب.
- الحد الأدنى لطول الفلنجة وشكل الفلنجة الراجع.
- اتجاه الحبوب وهل خط الانحناء متوازي أم عرضي.
- متطلبات تشطيب السطح أو طبقة الحماية أو متطلبات الأدوات بدون علامات.
- حجم الإنتاج وتحمل الدقة ومتطلبات فحص القطعة الأولى.
- نموذج مكبس الثني الموجود والحمولة وطول العمل ونوع تثبيت الأداة.
الأسئلة المتداولة
هل أفحص الحمولة فقط للألواح السميكة أو الحواف القصيرة؟
لا. افحص القوة المطلوبة وجميع حدود حمل الماكينة والأدوات المنطبقة لكل تجهيز. يتطلب التصنيف لكل متر شروط التحميل المسموحة والطول المحمل حسب المصنع؛ ولا تكفي الحمولة الاسمية للماكينة لاعتماد مقطع أداة قصير.
حدود حمل الأدوات والحوامل: إرشادات المصنعما هو نصف قطر الانحناء الذي يجب أن أستخدمه للفولاذ S235؟
بالنسبة لـ S235 أو الفولاذ الطري، ابدأ بنصف قطر الانحناء الداخلي الذي يساوي سمك الورقة. في عملية ثني الهواء، يعد القالب على شكل حرف V الذي يبلغ حوالي 8 مرات السُمك نقطة انطلاق جيدة، ثم يتم التحقق من الحمولة وطول الحافة والارتداد قبل الإنتاج.
ما هو الحد الأدنى لنصف قطر الانحناء للفولاذ الطري؟
الحد الأدنى لنصف قطر الانحناء للفولاذ الطري (A36/Q235) عادةً 1.0× سمك المادة عند استخدام الانحناء الهوائي مع قالب V بحجم مناسب. على سبيل المثال، الفولاذ الطري بسمك 2 مم له حد أدنى لنصف قطر الانحناء الداخلي يبلغ 2 مم. استخدام فتحة قالب V أضيق يمكن أن يحقق أنصاف أقطار أصغر، لكنه يزيد متطلبات القوة وخطر التشقق.
كيف تحسب الحد الأدنى لنصف قطر الانحناء؟
يُحسب الحد الأدنى لنصف قطر الانحناء باستخدام الصيغة: Rmin = k × t، حيث Rmin هو الحد الأدنى لنصف قطر الانحناء الداخلي، وk هو معامل المادة (يتراوح من 0.5 للنحاس اللين إلى 3.0 للفولاذ المقاوم للصدأ المقسى)، وt هو سمك المادة. بالنسبة للانحناء الهوائي، يعتمد نصف قطر الانحناء الداخلي الفعلي أيضاً على عرض فتحة القالب V، ويتبع عادةً القاعدة: Ri ≈ V/6 إلى V/8، حيث V هو فتحة القالب.
ما فتحة القالب V التي يجب استخدامها للثني؟
القاعدة القياسية هي فتحة القالب على شكل حرف V = 8 × سمك المادة للمواد التي يصل سمكها إلى 3 مم، و10 × للمواد التي يصل سمكها إلى 3-8 مم، و12 × للمواد التي يزيد سمكها عن 8 مم. على سبيل المثال، يجب أن يستخدم الفولاذ مقاس 2 مم قالب على شكل حرف V مقاس 16 مم، بينما يحتاج الفولاذ مقاس 6 مم إلى قالب مقاس 50-60 مم. تنتج القوالب الأضيق أنصاف أقطار انحناء أكثر إحكامًا ولكنها تتطلب حمولة أعلى. تعمل القوالب الأوسع على تقليل الحمولة ولكنها تنتج أنصاف أقطار أكبر. اطلع على الكتالوج الكامل لقوالب مكبس الثني للتعرف على الأحجام المتوفرة.
ما هو نصف قطر الانحناء الذي يجب أن أستخدمه للوحة الفولاذ 0.25 بوصة؟
بالنسبة للفولاذ الطري 0.25 بوصة أو اللوح الفولاذي S235، ابدأ بنصف قطر داخلي لا يقل عن 0.25 بوصة (6.35 مم). يعتبر القالب من V50 إلى V64 نقطة بداية عملية لثني الهواء، لكن الاختيار النهائي يعتمد على طول الانحناء، وطول الحافة، واحتياطي الحمولة، وما إذا كان خط الانحناء موازيًا للحبيبات.
هل يؤثر اتجاه الحبيبات على نصف قطر الانحناء؟
نعم. الثني عمودياً على اتجاه الحبيبات (الثني العرضي) يسمح بأنصاف أقطار أصغر وينتج انحناءات أنظف. الثني بموازاة الحبيبات (الثني الطولي) يتطلب حداً أدنى أكبر لنصف قطر الانحناء — عادةً 1.5× إلى 2× أكبر — ويزيد خطر تشقق السطح، خاصة في الألمنيوم والفولاذ عالي المقاومة. وجّه دائماً القطع المقطوعة بحيث يتقاطع خط الانحناء مع اتجاه الدرفلة عندما يكون ذلك ممكناً.
كيف يؤثر الارتداد على نصف قطر الانحناء النهائي؟
يتسبب الارتداد في أن يكون نصف قطر الانحناء النهائي أكبر من نصف قطر المثقب. الفولاذ الطري يرتد 1–3°، والفولاذ المقاوم للصدأ 3–5°، والألمنيوم 2–4°. للتعويض، يقوم المشغلون بالثني الزائد بمقدار زاوية الارتداد المتوقعة. أنصاف الأقطار الأكبر تنتج ارتداداً أكبر. الثني السفلي والسك يقللان الارتداد إلى ما يقرب من الصفر لكنهما يتطلبان 3–5× قوة أكبر من الانحناء الهوائي.
ما هي المعلومات المطلوبة للتوصية بأدوات مكبس الثني؟
يتم توفير درجة المادة، وقوة الشد إذا كانت متوفرة، ونطاق السمك، وزاوية الانحناء، ونصف القطر الداخلي المطلوب، والحد الأدنى لطول الحافة، واتجاه الحبوب، ومتطلبات تشطيب السطح، والحد الأقصى لطول الانحناء، وحجم الإنتاج، ونموذج أو حمولة مكبس الثني. تسمح الرسومات أو ملفات STEP للمهندس بالتحقق من تداخل الأداة وخلوص المصد الخلفي.
ما هو نصف قطر الانحناء الموصى به لتصنيع الخزانات الكهربائية؟
بالنسبة لتصنيع الخزانات الكهربائية، يعد 1.0t إلى 1.3t بنصف القطر الداخلي نطاق بداية شائعًا للفولاذ المدلفن على البارد أو المجلفن 1.0-2.0 مم. استخدم اللكمات المجزأة والأدوات المعقوفة للفلنجات على شكل صندوق، وتحقق من فتحة القالب على شكل حرف V والحد الأدنى لطول الحافة والحمولة قبل الاقتباس من مكبس الثني.
كيف يؤثر نصف قطر الانحناء على اقتباس مكبس الثني؟
يؤثر نصف قطر الانحناء على فتحة القالب على شكل حرف V، ونصف قطر التثقيب، والحد الأدنى لطول الحافة، واحتياطي الحمولة، وتخليص الأدوات، ومتطلبات جودة السطح. قد يتطلب نصف القطر الضيق جدًا قالبًا أضيق وحمولة أعلى، بينما قد يحتاج نصف القطر الأكبر إلى قالب أوسع وشفة أطول وأدوات مختلفة.
ما هي مكبس الثني التي يجب أن أختارها بعد التحقق من نصف قطر الانحناء؟
بعد التحقق من نصف قطر الانحناء، اختر مكبس الضغط حسب سمك المادة، وطول الانحناء، وفتح القالب على شكل حرف V المطلوب، واحتياطي الحمولة، وشكل الجزء وحجم الإنتاج. تحتاج الأجزاء الرقيقة عادةً إلى مقياس خلفي دقيق وأدوات مجزأة، ويحتاج الفولاذ المقاوم للصدأ إلى مزيد من التحكم في الحمولة والتحكم في الزنبرك، وقد تتطلب الألواح الطويلة تعويض الانحرافًا باستخدام الحاسب الآلي أو مكبس الثني ترادفية. للحصول على توصية مؤكدة، أرسل الرسومات من خلال نموذج اقتباس مكبس الثني.
الاستنتاج
يعد اختيار نصف قطر الانحناء الصحيح أمرًا أساسيًا لإنتاج أجزاء مكبس الثني عالية الجودة. استخدم المخططات والصيغ الموجودة في هذا الدليل كنقطة بداية: احسب Rmin = k × t للمادة الخاصة بك، وحدد فتحة قالب على شكل V بسُمك 8×، واحتسب دائمًا تعويض الارتداد المرن في برنامج CNC الخاص بك. عندما تكون في شك، قم بإجراء اختبار الانحناء على المواد الخردة قبل الالتزام بتشغيل الإنتاج.
بالنسبة للمواد ذات المرونة المنخفضة مثل ألمنيوم 6061-T6 أو الفولاذ المقاوم للصدأ المقسى، فكر في تحديد سبيكة أكثر قابلية للتشكيل في مرحلة التصميم، أو استخدم نصف قطر انحناء أكبر للحفاظ على السلامة الهيكلية. المزيج الصحيح من الأدوات والمادة وإعدادات الماكينة سيمنحك انحناءات متسقة وخالية من التشققات في كل مرة.
هل تحتاج مساعدة في اختيار مكبس الثني أو الأدوات المناسبة؟
تصنيع Rucheng Technology مكابس الثني باستخدام الحاسب الآلي, قوالب V دقيقة وقوالب الانحناءوأنظمة أدوات الانحناء الكاملة. يمكن لمهندسينا أن يوصيوا بالتكوين الأمثل للماكينة والقالب لموادك المحددة ومتطلبات نصف قطر الانحناء. استخدم أيضًا لدينا دليل حساب الحمولة للتحقق من قدرة جهازك على التعامل مع القوة المطلوبة.
احصل على عرض سعر مجاني →مراجع اختيار مكبس الثني والإنتاج
استخدم Rucheng دليل ماكينة مكبس الثني قبل اختيار الحمولة وطول العمل ووحدة التحكم والأدوات وخيارات التشغيل الآلي.
- مكبس الثني CNC الكهروهيدروليكية للثني عالي الدقة.
- مكبس الثني الترادفية للأجزاء الطويلة والأعمدة والألواح والأعمال الهيكلية.
- حساب حمولة مكبس الثني, اختيار الأدوات و اختيار وحدة التحكم المساعدة في تأكيد المواصفات النهائية.
- للتحضير الفارغ قبل الثني، قارن بآلات القطع بليزر الألياف وقم بتخطيط سير عمل القطع إلى الثني معًا.
للحصول على توصية عملية بشأن الماكينة، أرسل درجة المادة والسمك وطول الانحناء والإنتاج اليومي والميزانية المستهدفة من خلال نموذج عرض أسعار مكبس الثني.