
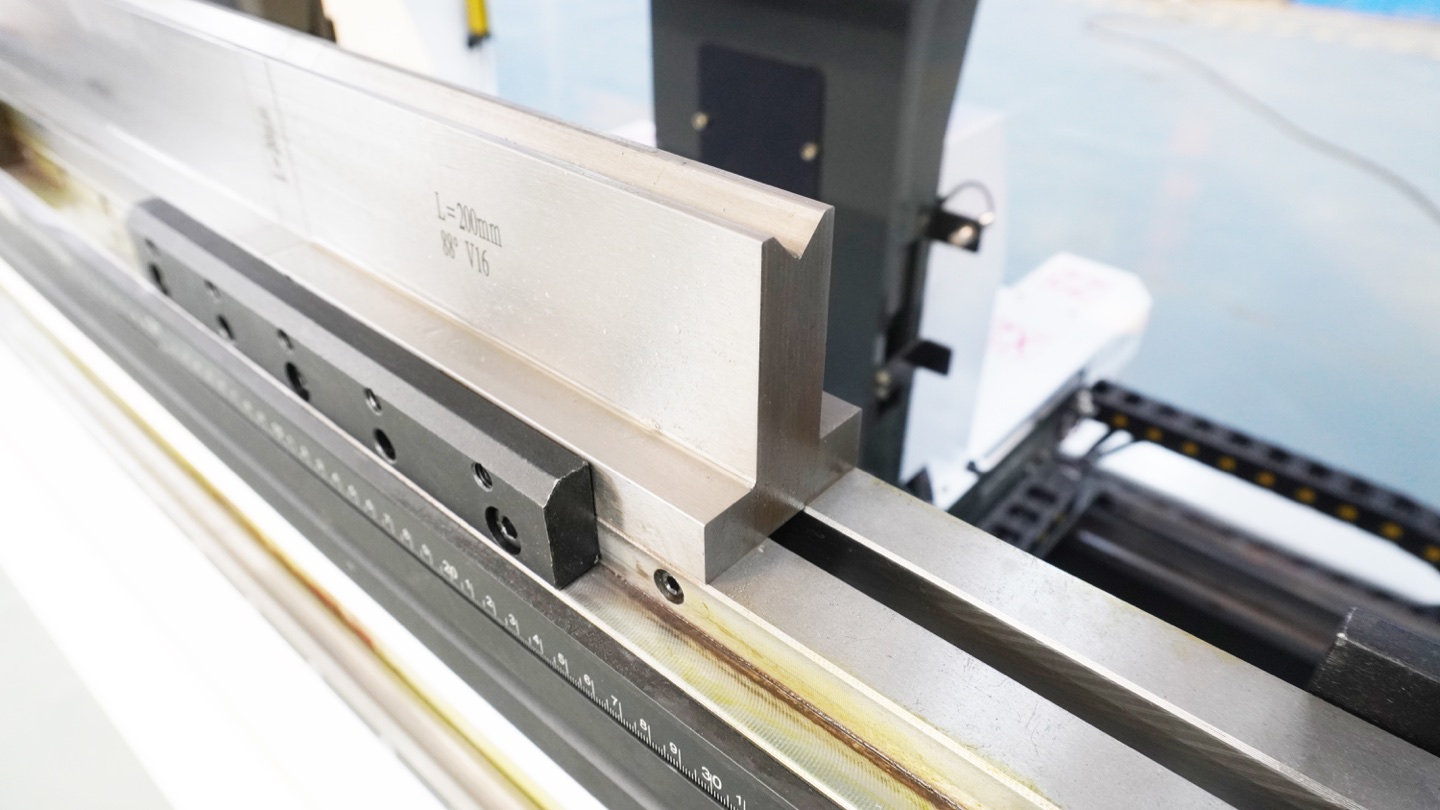
S235 / мягкая сталь
Для каждой предлагаемой наладки сравните требуемое усилие с допустимыми нагрузками станка, пуансона, матрицы, держателей и адаптеров. Тонкий лист и длинные полки не являются исключением. Подтвердите материал, длину гибки, геометрию и схему нагружения.
Нержавеющая сталь и алюминий
Используйте больший радиус, ожидайте большей упругости и отдавайте предпочтение полированному инструменту или более широкой V-образной матрице, когда качество поверхности имеет значение.
0.25 дюймовая пластина
Начните с внутреннего радиуса 0.25 в дюймах, затем проверьте длину фланца, запас тоннажа и пересекает ли линия изгиба структуру волокна.
От таблицы радиусов изгиба до выбора листогибочного пресса
После того, как вы выберете внутренний радиус изгиба и отверстие V-образной матрицы, следующим шагом будет выбор станка. Для одной и той же толщины материала может потребоваться другой листогибочный пресс, когда изменяются длина изгиба, допуск на радиус, качество поверхности или объем производства.
| Гибка | Забота о радиусе | Рекомендуемый путь листогибочного пресса | Следующий шаг |
|---|---|---|---|
| Электрические шкафы и коробки из тонкого листа | Маленькие фланцы, точность повторения угла, отметки оснастки | Электрогидравлический листогибочный пресс с ЧПУ, сегментированной оснасткой и точным задним упором. | Обзор модели листогибочного пресса с ЧПУ |
| Видимые панели из нержавеющей стали | Пружинный возврат, обработка поверхности, больший внутренний радиус | Листогибочный пресс с ЧПУ, полированной оснасткой, выпуклостью и компенсацией контроллера | Сравнить контроллеры ЧПУ |
| Длинные фасадные или навесные стеновые панели | Постоянство угла по длинным линиям изгиба | Выпуклый листогибочный пресс с ЧПУ или тандемный листогибочный пресс для длинных заготовок | Проверьте тандемный листогибочный пресс |
| Толстые пластинчатые кронштейны и детали конструкции | Большой тоннаж, более широкая V-образная головка, больший радиус и пределы фланцев | Мощный листогибочный пресс с достаточным запасом тоннажа и специальной оснасткой. | Проверьте листогибочный пресс для тяжелых условий эксплуатации |
| Нужна расценка машины по чертежам | Радиус, отверстие матрицы, тоннаж и оснастку необходимо проверять вместе. | Отправьте марку материала, толщину, длину изгиба, радиус и чертеж детали. | Получите предложение по листогибочному прессу |
Быстрый поиск: выберите V-образный штамп и радиус по толщине
Используйте эту таблицу перед подробным расчетом тоннажа. Это дает практичное начальное V-образное отверстие и ожидаемый внутренний радиус для обычных работ по гибке на воздухе. Выбрав матрицу, проверьте силу с помощью калькулятора гибки листогибочного пресса.
| Условия работы | Запуск V-die | Ожидаемый внутренний радиус | Используйте, когда |
|---|---|---|---|
| Уменьшенный радиус | 6 × толщина | От 0.75t до 1.0t | Маленькие фланцы или компактные детали корпуса; сначала проверьте тоннаж и риск растрескивания. |
| Стандартная работа | 8 × толщина | От 1.0t до 1.3t | Большинство работ по обработке листовой стали из мягкой стали и алюминия со сбалансированным усилием, радиусом и точностью. |
| Нержавеющая сталь / HSLA | От 8 × до 10 × толщина | От 1.3t до 1.7t | Более высокая прочность на разрыв, большая упругость или детали, на поверхности которых необходимо избегать растрескивания. |
| Толстая пластина | От 10 × до 12 × толщина | От 1.7t до 2.0t | 8 пластина толщиной мм и более, большая длина изгиба или ограниченный тоннаж листогибочного пресса. |
Примеры радиуса изгиба для конкретного материала
Эти примеры соответствуют общим вопросам поиска и производственным вопросам по стали S235, листам из нержавеющей стали, алюминию и дюймовым пластинам 0.25.
| Материал/запрос | Толщина | Минимальный внутренний радиус | Запуск V-die | Проверка производства |
|---|---|---|---|---|
| S235 / таблица гибки листогибочного пресса из мягкой стали | 2 mm | Около 2 мм | V16 | Хороший вариант по умолчанию для кронштейнов, шкафов и обычных деталей из листового металла. |
| 0.25 дюймовая пластина из мягкой стали | 0.25 дюймы/6.35 мм | О 0.25 дюймы/6.35 мм | От V50 до V64 | Прежде чем выбирать более узкую матрицу, проверьте тоннаж и минимальный фланец. |
| 304 Лист нержавеющей стали | 3 mm | От 4.5 до 6 мм | От V24 до V30 | Допустите пружинение 3-5 градусов и, по возможности, избегайте повторного изгиба. |
| 5052 - H32 алюминиевый лист | 3 mm | Около 3 мм | V24 | Проверьте направление волокон и используйте защитную пленку для видимых панелей. |
Руководство по выбору радиуса изгиба и инструмента
Эта таблица связывает диаграмму радиусов изгиба с реальными изделиями из листового металла. Используйте его, когда вопрос заключается не только в том, «какой радиус?», но также в том, какой листогибочный пресс, V-образный штамп, пуансон и метод контроля следует указать.
| Приложение | Общий материал | Начиная с внутреннего радиуса | Инструмент и машинное примечание | Сопутствующее руководство |
|---|---|---|---|---|
| Изготовление электрошкафа | 1.0-2.0 мм холоднокатаная или оцинкованная сталь | От 1.0t до 1.3t | Для коробчатых фланцев корпуса используйте сегментированные пуансоны, инструменты с гибкой шейкой и листогибочный пресс с ЧПУ 63T - 125T. | Направляющая электрошкафа |
| Видимые панели из нержавеющей стали | 1.0-3.0 мм 304 или 316 нержавеющая сталь | От 1.5t до 2.0t | Используйте полированные инструменты, защитную пленку или штампы без следов; проверьте упругость перед серийным производством. | Направляющая для гибки из нержавеющей стали |
| Алюминиевые фасадные панели | 2.0-4.0 мм 5052 или 3003 алюминий | От 1.0t до 1.5t | Проверьте направление волокон и качество поверхности; более широкие V-образные штампы снижают риск растрескивания, но увеличивают длину фланца. | Направляющая листогибочного пресса фасадного кронштейна |
| Гибка воздуховода HVAC | 0.6-1.5 мм оцинкованная сталь или алюминий | От 0.8t до 1.2t | Отдавайте предпочтение повторяемости, быстрому времени наладки и малой точности, а не большому тоннажу. | Руководство по изготовлению воздуховодов HVAC |
| Конструктивные кронштейны и дюймовая пластина 0.25 | 4.0-8.0 мм из мягкой стали или пластина S235 | От 1.0t до 1.7t | Прежде чем выбирать листогибочный пресс для тяжелых условий эксплуатации, проверьте запас тоннажа с выбранным V-образным отверстием. | Гибочный пресс для тяжелых условий эксплуатации |
Что такое минимальный радиус гибки и почему он важен
Минимальный радиус гибки — это наименьший внутренний радиус, до которого листовой металл можно согнуть без образования трещин, разрушения или чрезмерного утонения наружной поверхности. Это один из важнейших параметров при формовке на листогибочном прессе — ошибка приводит к браку деталей, растрескиванию полок или преждевременному усталостному разрушению в процессе эксплуатации.
Радиус изгиба зависит от четырех основных факторов: типа материала (пластичность и прочность на разрыв), толщины материала, направления волокон относительно линии сгиба и ширины отверстия V-образной матрицы. Понимание этих взаимосвязей позволяет операторам выбирать правильный инструмент и программировать точные параметры гибки на контроллере листогибочного пресса с ЧПУ. В руководстве по выбору инструмента подробно описано, как отверстие V-образной матрицы влияет на достижимые радиусы изгиба.
Слишком малый радиус гибки вызывает растрескивание наружной поверхности изгиба. Слишком большой радиус приводит к перерасходу материала и может не соответствовать требованиям к геометрии детали. Таблицы и формулы в данном руководстве содержат данные для нахождения оптимального баланса для любого распространённого листового металла.
Таблица минимального радиуса гибки по материалу и толщине
В следующей таблице приведены рекомендуемые минимальные внутренние радиусы гибки для распространённых листовых металлов при воздушной гибке стандартной V-образной матрицей (раскрытие = 8 × толщина материала). Значения указаны в миллиметрах. Это минимумы — использование несколько большего радиуса улучшает качество детали и снижает риск растрескивания.
| Материал | 1 мм | 1,5 мм | 2 мм | 3 мм | 4 мм | 6 мм | 8 мм |
|---|---|---|---|---|---|---|---|
| Мягкая сталь ( A36/Q235/S235 ) | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 |
| Нержавеющая сталь 304 | 1.5 | 2.3 | 3.0 | 4.5 | 6.0 | 9.0 | 12.0 |
| Нержавеющая сталь 316 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 | 12.0 | 16.0 |
| Алюминий 5052-H32 | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 |
| Алюминий 6061-T6 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 | 12.0 | 16.0 |
| Медь (C110, мягкая) | 0.5 | 0.8 | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 |
| Латунь (C260, полутвёрдая) | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 |
| Сталь HSLA (S355/Q345) | 1.5 | 2.3 | 3.0 | 4.5 | 6.0 | 9.0 | 12.0 |
Направление проката имеет значение
Указанные выше значения предполагают гибку перпендикулярно направлению проката (поперечная гибка). При гибке вдоль направления проката увеличьте минимальный радиус гибки на 50–100%. Для ответственных деталей обязательно указывайте направление проката на чертеже.
Как рассчитать минимальный радиус гибки
Стандартная отраслевая формула минимального радиуса гибки использует коэффициент материала, умноженный на толщину листа:
Где Rmin — минимальный внутренний радиус гибки (мм), k — коэффициент материала, а t — толщина материала (мм).
Справочная таблица коэффициента материала (k)
| Материал | Коэффициент k | Состояние |
|---|---|---|
| Мягкая медь (C110, отожжённая) | 0.5 | Отожжённая, очень пластичная |
| Алюминий 5052-O / 3003 | 0.5–1.0 | Мягкое состояние |
| Мягкая сталь (A36/Q235) | 1.0 | Горячекатаная или холоднокатаная |
| Латунь (C260) | 1.0 | Полутвёрдое состояние |
| Сталь HSLA (S355/Q345) | 1.5 | Повышенная прочность, пониженная пластичность |
| Нержавеющая сталь 304 | 1.5–2.0 | Быстро упрочняется при деформации |
| Алюминий 6061-T6 | 2.0–3.0 | Термообработанный, низкая пластичность |
| Нержавеющая сталь 316 | 2.0 | Повышенное содержание молибдена |
| Пружинная сталь | 3.0–4.0 | Закалённая, очень низкая пластичность |
Пример расчёта
Предположим, необходимо согнуть нержавеющую сталь 304 толщиной 3 мм. Используя k = 1,5 (с запасом):
Это означает, что минимальный внутренний радиус гибки, который следует запрограммировать, составляет 4,5 мм. Радиус 5 мм или 6 мм обеспечит запас прочности и более гладкую поверхность изгиба.
Выбор V-образной матрицы и её влияние на радиус гибки
Ширина отверстия V-образной матрицы является единственным наиболее контролируемым фактором, влияющим на внутренний радиус изгиба при воздушной гибке. Для быстрых оценок мастерской соотношение примерно следующее:
Где Ri — результирующий внутренний радиус изгиба, а V — ширина отверстия матрицы. V-образное отверстие диаметром 24 мм обычно обеспечивает внутренний радиус около 3–4 мм при изгибе на воздухе, в зависимости от прочности материала, радиуса пуансона и состояния инструмента. Для более практической оценки калькулятор изгиба Ручэн использует коэффициенты радиуса, зависящие от материала, вместо того, чтобы рассматривать каждый материал одинаково. Если для чертежа требуется больший контролируемый радиус, просмотрите параметры дуговой формы для гибочного станка с ЧПУ вместо того, чтобы проталкивать деталь через узкую V-образную матрицу.

Правила выбора раскрытия V-образной матрицы
| Толщина материала | Раскрытие V-образной матрицы (V) | Приблиз. внутренний радиус (V/6) | Пример |
|---|---|---|---|
| 0,5–3,0 мм | 6× – 8× толщины | 1× – 1,3× толщины | 2 мм → V16, Ri ≈ 2,7 мм |
| 3,0–8,0 мм | 8× – 10× толщины | 1,3× – 1,7× толщины | 6 мм → V50, Ri ≈ 8,3 мм |
| 8,0–16,0 мм | 10× – 12× толщины | 1,7× – 2,0× толщины | 12 мм → V120, Ri ≈ 20 мм |
| > 16 мм | 12× – 16× толщины | 2,0× – 2,7× толщины | 20 мм → V250, Ri ≈ 42 мм |
Как радиус изгиба влияет на выбор станка и оснастки
Тоннаж и резерв листогибочного пресса
Меньший V-образный штамп создает более узкий радиус, но резко увеличивает силу изгиба. Если для работы требуется 6 × толщина или меньше, сначала рассчитайте усилие и оставьте как минимум 20–30 % резерва машины для производственных работ.
Минимальная длина фланца
Более широкий V-образный штамп снижает тоннаж, но увеличивает минимальный фланец. Если на чертеже имеется короткий возвратный фланец, убедитесь, что фланец может сидеть на плечах матрицы, прежде чем выбирать широкое отверстие.
Растрескивание и качество поверхности
Нержавеющая сталь, 6061 - T6, алюминий и высокопрочная сталь требуют большего радиуса, чем мягкая сталь. Для видимых панелей используйте полированные инструменты, защитную пленку или матрицу большего размера, чтобы уменьшить образование следов и трещин.
Точность и отдача
Большие радиусы обычно вызывают большую упругость и требуют большей компенсации контроллера. Перед полноценным производством прецизионных деталей может потребоваться измерение угла, выпуклость и испытательные изгибы.
Внимание: риски при узкой матрице
Использование отверстия матрицы размером менее 6 раз больше толщины материала значительно увеличивает требования к тоннажу и риск повреждения матрицы. Для открытия V-образной матрицы толщиной в 4 раза требуется примерно в 3 раза больший тоннаж. Всегда проверяйте грузоподъемность, прежде чем выбирать более узкую матрицу. Воспользуйтесь нашим бесплатным калькулятором изгиба, чтобы мгновенно проверить необходимое усилие для любой комбинации штампа и материала.

Особенности гибки различных материалов
Мягкая сталь (A36 / Q235 / S235)
Мягкая сталь — наиболее податливый материал для гибки на листогибочном прессе. С минимальным радиусом гибки 1× толщины и небольшим пружинением (1–3°), она идеальна для операторов, изучающих работу на листогибочном прессе с ЧПУ. Мягкая сталь гнётся до очень малых радиусов без растрескивания, хотя при R < 0,5t возможны поверхностные царапины на наружном радиусе. Для лучших результатов используйте стандартную V-образную матрицу (8× толщины).
Нержавеющая сталь (304 / 316)
Нержавеющая сталь упрочняется при деформации во время гибки, что означает, что материал в зоне изгиба становится твёрже и хрупче. Основные особенности:
- Нержавеющая сталь 304 требует минимального радиуса 1,5× толщины; 316 — 2,0×
- Пружинение составляет 3–5° — учитывайте перегиб на контроллере ЧПУ
- Используйте полированную или хромированную оснастку для предотвращения следов на поверхности
- Требуемое усилие приблизительно в 1,5 раза больше, чем для мягкой стали той же толщины
- Избегайте повторной гибки — деформационное упрочнение в зоне изгиба делает коррекцию рискованной
Алюминиевые сплавы
Поведение алюминия при гибке значительно варьируется в зависимости от сплава и состояния. Мягкие сплавы, такие как 5052-O, гнутся так же легко, как мягкая сталь (k = 0,5–1,0), тогда как термообработанный 6061-T6 требует радиуса 2–3× толщины и склонен к растрескиванию. Для 6061-T6 рассмотрите отжиг зоны гиба перед формовкой или укажите 5052-H32 на этапе проектирования.
| Алюминиевый сплав | Коэффициент k | пружинение | Примечания |
|---|---|---|---|
| 3003-O | 0.5 | 1–2° | Очень мягкий, отличная формуемость |
| 5052-O | 0.5 | 1–2° | Наиболее распространённый листовой алюминий |
| 5052-H32 | 1.0 | 2–3° | Деформационно упрочнённый, хороший баланс |
| 6061-T4 | 1.5 | 2–4° | Частично термообработанный |
| 6061-T6 | 2.0–3.0 | 3–5° | Легко трескается — используйте с осторожностью |
| 7075-T6 | 4.0–5.0 | 4–6° | Не рекомендуется для малых радиусов |
Медь и латунь
Отожжённая медь (C110) — самый пластичный из распространённых листовых металлов с коэффициентом k всего 0,5. Она гнётся до чрезвычайно малых радиусов практически без риска растрескивания. Полутвёрдая латунь (C260) ведёт себя аналогично мягкой стали с k = 1,0. Оба материала дают минимальное пружинение (0,5–2°), что делает их удобными для программирования на контроллерах ЧПУ.
Компенсация пружинения по материалам
Пружинение — это упругое восстановление материала после отвода ползуна листогибочного пресса. Угол гиба немного «раскрывается», а внутренний радиус увеличивается. Понимание пружинения необходимо для достижения целевого угла с первого хода.
| Материал | Пружинение при воздушной гибке | Пружинение при нижней гибке | Метод компенсации |
|---|---|---|---|
| Мягкая сталь | 1–3° | 0.5–1° | Перегиб на 2° на контроллере |
| Нержавеющая 304 | 3–5° | 1–2° | Перегиб на 4°; использовать датчик угла |
| Алюминий 5052 | 2–4° | 0.5–1.5° | Перегиб на 3°; проверить первую деталь |
| Алюминий 6061-T6 | 3–5° | 1–2° | Перегиб на 4–5°; возможны отклонения |
| Медь (мягкая) | 0.5–2° | ~0° | Компенсация практически не требуется |
| Латунь (полутвёрдая) | 1–3° | 0.5–1° | Перегиб на 2° |
Совет профессионала: уменьшение пружинения
Три метода уменьшения пружинения: (1) Нижняя гибка или чеканка вместо воздушной гибки — материал продавливается за предел текучести. (2) Использование более узкого раскрытия V-образной матрицы — концентрация усилия на меньшей площади. (3) Использование пуансона с радиусом меньше целевого внутреннего радиуса — материал обжимается плотнее. Современные контроллеры Delem и ESA содержат автоматические таблицы пружинения, которые корректируют глубину хода ползуна в зависимости от выбранного материала и толщины.
Типичные ошибки при выборе радиуса гибки и способы их избежать
Даже опытные операторы сталкиваются с проблемами радиуса гибки. Вот наиболее частые ошибки и их решения:
1. Игнорирование направления проката
Гибка вдоль направления проката значительно увеличивает риск растрескивания. Всегда ориентируйте заготовки так, чтобы линия гиба была перпендикулярна направлению проката. Если гибка вдоль проката неизбежна, увеличьте радиус гибки минимум на 50% от табличного минимума.
2. Неправильный выбор ширины V-образной матрицы
Слишком узкое раскрытие матрицы (менее 6× толщины) резко увеличивает усилие и создаёт риск растрескивания матрицы. Слишком широкая матрица (более 12×) даёт непредсказуемый радиус и низкую точность угла. Придерживайтесь правила 8× для стандартных работ и всегда проверяйте расчёт тоннажа перед запуском.
3. Неучёт отклонений материала
Реальный листовой металл имеет отклонения по толщине (±10% — обычное явление) и твёрдости. Партия «мягкой стали 2 мм» фактически может иметь толщину 1,85–2,15 мм, а предел текучести может варьироваться на 20%. Всегда выполняйте пробный гиб на первой детали и корректируйте программу. Для серийного производства используйте листогибочный пресс с датчиками измерения угла для коррекции в реальном времени.
4. Гибка слишком близко к краям или отверстиям
Линии гиба, расположенные слишком близко к пробитым отверстиям или краям листа, вызывают деформацию и разрывы. Как правило, линия гиба должна находиться на расстоянии не менее 2× толщины материала от края отверстия и не менее 4× толщины от края листа.
5. Недооценка пружинения для нержавеющей стали и алюминия
Операторы, привыкшие к мягкой стали, часто недооценивают пружинение при переходе на нержавеющую сталь или алюминий. Нержавеющая сталь 304 при воздушной гибке пружинит на 3–5° — без компенсации каждая деталь будет за пределами допуска. Запрограммируйте компенсацию пружинения перед запуском партии.
Инженерный контрольный список для рекомендаций по инструментам
Если вы попросите Rucheng порекомендовать листогибочный пресс, V-образную матрицу или набор пуансонов, отправьте следующую информацию. Это позволяет инженеру проверить тоннаж, отверстие матрицы, минимальный фланец, натяг пуансона, зазор заднего упора и упругость перед расчетом цены.
- Марка материала и прочность на разрыв, если таковые имеются.
- Диапазон толщины и максимальная длина изгиба.
- Угол изгиба и требуемый внутренний радиус.
- Минимальная длина фланца и форма возвратного фланца.
- Направление волокон и то, является ли линия сгиба параллельной или поперечной.
- Требования к отделке поверхности, защитной пленке или требованиям к инструментам без следов.
- Объем производства, допуск на точность и требования к проверке первой детали.
- Существующая модель гибочного пресса, тоннаж, рабочая длина и тип крепления инструмента.
Часто задаваемые вопросы
Нужно ли проверять усилие только для толстой плиты или коротких полок?
Нет. Для каждой наладки проверьте требуемое усилие и все применимые пределы станка и оснастки. Нагрузка на метр требует указанных изготовителем условий и нагруженной длины; номинальное усилие станка само по себе не разрешает работу коротким сегментом.
Пределы нагрузки инструмента и держателей: руководство изготовителяКакой радиус изгиба следует использовать для стали S235?
Для S235 или мягкой стали начните с внутреннего радиуса изгиба, равного толщине листа. При практической гибке воздухом хорошей отправной точкой является V-образная матрица, толщина которой примерно равна 8, а затем перед производством проверьте тоннаж, длину фланца и упругость.
Каков минимальный радиус гибки для мягкой стали?
Минимальный радиус гибки для мягкой стали (A36/Q235) обычно составляет 1,0× толщины материала при воздушной гибке с правильно подобранной V-образной матрицей. Например, для мягкой стали толщиной 2 мм минимальный внутренний радиус гибки составляет 2 мм. Использование более узкого раскрытия V-образной матрицы позволяет получить меньшие радиусы, но увеличивает требуемое усилие и риск растрескивания.
Как рассчитать минимальный радиус гибки?
Минимальный радиус гибки рассчитывается по формуле: Rmin = k × t, где Rmin — минимальный внутренний радиус гибки, k — коэффициент материала (от 0,5 для мягкой меди до 3,0 для закалённой нержавеющей стали), а t — толщина материала. При воздушной гибке фактический внутренний радиус также зависит от раскрытия V-образной матрицы, обычно подчиняясь правилу: Ri ≈ V/6 – V/8, где V — раскрытие матрицы.
Какое раскрытие V-образной матрицы следует использовать для гибки?
Стандартное правило: отверстие V-образной матрицы = 8× толщина материала для материала до 3 мм, 10× для материала толщиной 3–8 мм и 12× для материала толщиной более 8 мм. Например, для стали толщиной 2 мм следует использовать V-образную матрицу диаметром 16 мм, а для стали толщиной 6 мм — матрицу диаметром 50–60 мм. Более узкие матрицы обеспечивают более узкие радиусы изгиба, но требуют более высокого тоннажа. Более широкие матрицы уменьшают тоннаж, но позволяют получить больший радиус. Ознакомьтесь с полным каталогом штампов гибочного пресса, чтобы узнать доступные размеры.
Какой радиус изгиба следует использовать для дюймовой стальной пластины 0.25?
Для дюймовой низкоуглеродистой стали 0.25 или стальной пластины S235 начните с минимального внутреннего радиуса примерно 0.25 дюймов (6.35 мм). Матрица от V50 до V64 — это практичная отправная точка для гибки в воздухе, но окончательный выбор зависит от длины изгиба, длины фланца, запаса тоннажа и того, параллельна ли линия изгиба волокнам.
Влияет ли направление проката на радиус гибки?
Да. Гибка перпендикулярно направлению проката (поперечная гибка) позволяет получить меньшие радиусы и более чистые гибы. Гибка вдоль направления проката (продольная гибка) требует большего минимального радиуса — обычно в 1,5–2 раза — и повышает риск поверхностного растрескивания, особенно для алюминия и высокопрочной стали. Всегда ориентируйте заготовки так, чтобы линия гиба пересекала направление проката.
Как пружинение влияет на конечный радиус гибки?
Пружинение приводит к тому, что конечный радиус гибки оказывается больше радиуса пуансона. Мягкая сталь пружинит на 1–3°, нержавеющая сталь — на 3–5°, алюминий — на 2–4°. Для компенсации операторы выполняют перегиб на величину ожидаемого пружинения. Чем больше радиус гибки, тем больше пружинение. Нижняя гибка и чеканка сводят пружинение практически к нулю, но требуют в 3–5 раз большего усилия, чем воздушная гибка.
Какая информация необходима, чтобы рекомендовать инструмент для листогибочного пресса?
Укажите марку материала, прочность на разрыв, если таковая имеется, диапазон толщины, угол изгиба, требуемый внутренний радиус, минимальную длину фланца, направление волокон, требования к шероховатости поверхности, максимальную длину изгиба, объем производства, а также модель или тоннаж листогибочного пресса. Чертежи или файлы STEP позволяют инженеру проверить взаимодействие инструментов и зазор заднего упора.
Какой радиус изгиба рекомендуется для изготовления электрошкафа?
При изготовлении электрических шкафов стандартным начальным диапазоном для холоднокатаной или оцинкованной стали 1.0-2.0 является внутренний радиус от 1.0t до 1.3t. Используйте сегментированные пуансоны и инструменты с гибкой шеей для коробчатых фланцев и проверьте отверстие V-образной матрицы, минимальную длину фланца и тоннаж, прежде чем предлагать листогибочный пресс.
Как радиус изгиба влияет на цену листогибочного пресса?
Радиус изгиба влияет на отверстие V-образной матрицы, радиус пуансона, минимальную длину фланца, запас тоннажа, зазор инструмента и требования к качеству поверхности. Для очень малого радиуса может потребоваться более узкая матрица и больший тоннаж, тогда как для большего радиуса может потребоваться более широкая матрица, более длинный фланец и другой инструмент.
Какой листогибочный пресс выбрать после проверки радиуса изгиба?
После проверки радиуса изгиба выберите листогибочный пресс по толщине материала, длине изгиба, требуемому отверстию V-образной матрицы, запасу тоннажа, форме детали и объему производства. Для деталей из тонких листов обычно требуется точный задний калибр и сегментированная оснастка, для нержавеющей стали требуется больший контроль усилия и упругости, а для длинных панелей может потребоваться обработка на станке с ЧПУ или тандемный листогибочный пресс. Чтобы получить подтвержденную рекомендацию, отправьте чертежи через форму расчета стоимости листогибочного пресса.
Заключение
Выбор правильного радиуса изгиба имеет основополагающее значение для производства качественных деталей листогибочного пресса. Используйте диаграммы и формулы в этом руководстве в качестве отправной точки: рассчитайте Rmin = k × t для вашего материала, выберите отверстие V-образной матрицы толщиной 8× и всегда учитывайте компенсацию пружинистости в своей программе ЧПУ. В случае сомнений проведите тестовую гибку на металлоломе, прежде чем приступать к серийному производству.
Для материалов с низкой пластичностью, таких как алюминий 6061-T6 или закалённая нержавеющая сталь, рассмотрите возможность указания более формуемого сплава на этапе проектирования или используйте больший радиус гибки для сохранения структурной целостности. Правильное сочетание оснастки, материала и настроек станка обеспечит стабильные, без трещин гибы каждый раз.
Нужна помощь в выборе листогибочного пресса или оснастки?
Rucheng Technology производит Листогибочные прессы с ЧПУ, прецизионные V-образные штампы и формы для гибкии комплексные системы гибочного инструмента. Наши инженеры могут порекомендовать оптимальную конфигурацию машины и штампа для ваших конкретных материалов и требований к радиусу изгиба. Также воспользуйтесь нашим руководство по расчету тоннажа чтобы убедиться, что ваша машина может выдержать необходимую силу.
Получить бесплатный расчёт →Материалы по выбору станка и производству
Прежде чем выбирать тоннаж, рабочую длину, контроллер, инструменты и параметры автоматизации, воспользуйтесь руководством по листогибочным станкам компании Rucheng.
- Электрогидравлический листогибочный пресс с ЧПУ для высокоточной гибки с высокой степенью смешивания.
- Тандемный листогибочный пресс для длинных деталей, опор, панелей и строительных работ.
- Расчёт усилия листогиба, выбор инструмента и выбор контроллера Помогите подтвердить окончательную спецификацию.
- Чтобы подготовить заготовку перед гибкой, сравните станки для волоконной лазерной резки и вместе спланируйте рабочий процесс от резки до гибки.
Чтобы получить практические рекомендации по станку, отправьте марку материала, толщину, длину гибки, дневную производительность и целевой бюджет через форму предложения листогибочного пресса.