
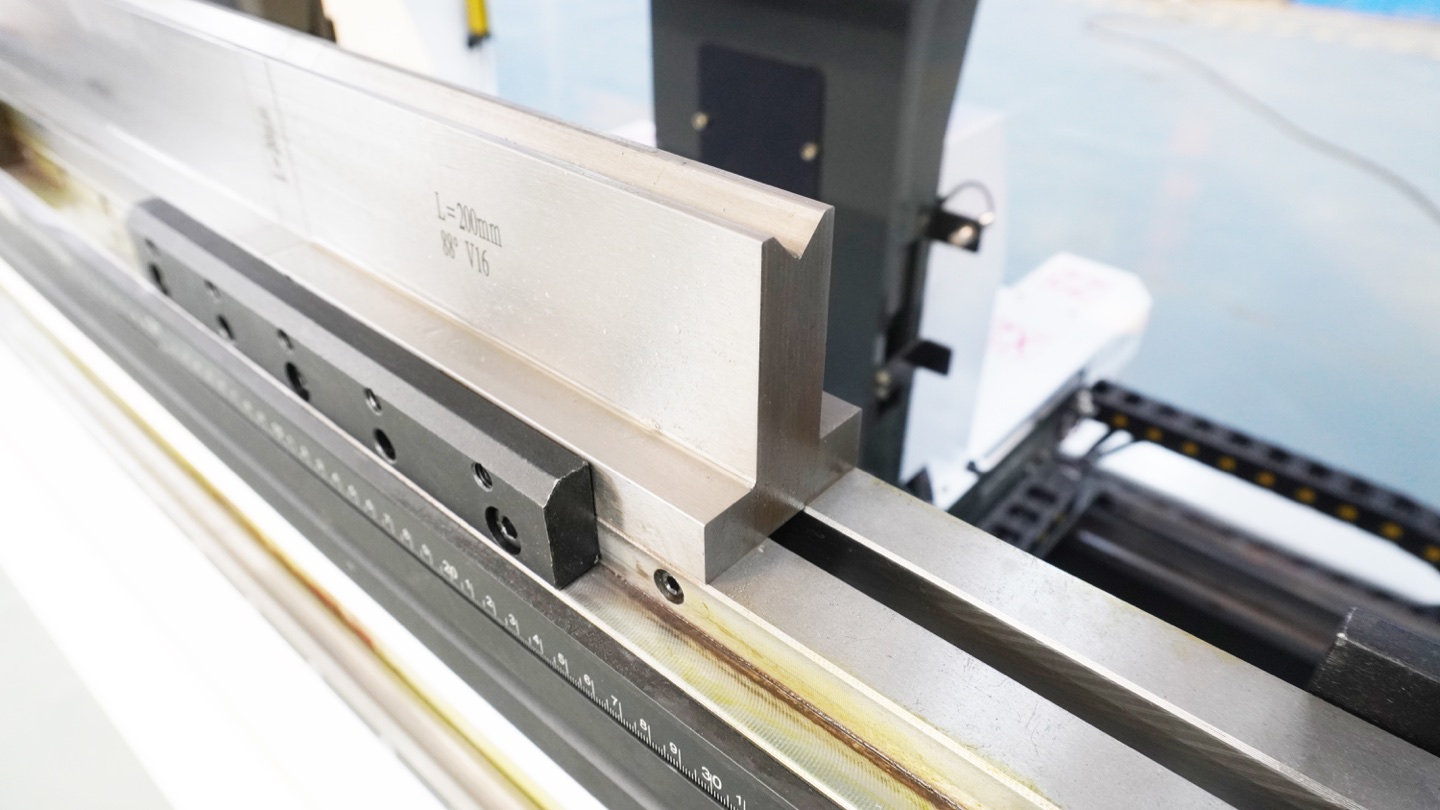
S235 / acier doux
Pour chaque montage envisagé, comparez la force requise aux charges admissibles de la machine, du poinçon, de la matrice, des porte-outils et adaptateurs. Les tôles fines et bords longs ne font pas exception. Confirmez matière, longueur pliée, géométrie et répartition de charge réelles.
Inox et aluminium
Utilisez un rayon plus grand, attendez-vous à un retour élastique plus important et préférez un outil poli ou une matrice en V plus large lorsque la finition de surface est importante.
Plaque en pouces 0.25
Commencez autour du rayon intérieur 0.25 en pouces, puis vérifiez la longueur de la bride, la réserve de tonnage et si la ligne de pliage traverse le grain.
Du tableau des rayons de courbure à la sélection de la presse plieuse
Après avoir choisi le rayon de courbure intérieur et l’ouverture de la matrice en V, l’étape suivante consiste à sélectionner la machine. La même épaisseur de matériau peut nécessiter une presse plieuse différente lorsque la longueur de pliage, la tolérance du rayon, l'état de surface ou le volume de production changent.
| Travail de pliage | Souci de rayon | Chemin recommandé pour la presse plieuse | Étape suivante |
|---|---|---|---|
| Armoires électriques et coffrets en tôle mince | Petites brides, précision de l'angle de répétition, marques d'outillage | Presse plieuse électro-hydraulique CNC avec outillage segmenté et butée arrière précise | Examen du modèle de presse plieuse CNC |
| Panneaux visibles en acier inoxydable | Retour élastique, finition de surface, rayon intérieur plus grand | Presse plieuse CNC avec outillage poli, bombage et compensation du contrôleur | Comparer les contrôleurs CNC |
| Panneaux longs de façade ou de mur-rideau | Cohérence des angles sur les longues lignes de pliage | Presse plieuse à bombage CNC ou presse plieuse tandem pour pièces longues | Vérifier la presse plieuse tandem |
| Supports en tôle épaisse et pièces structurelles | Tonnage élevé, matrice en V plus large, rayon et limites de bride plus grands | Presse plieuse robuste avec réserve de tonnage suffisante et outillage personnalisé | Vérifier la presse plieuse robuste |
| Besoin d'un devis machine à partir de dessins | Le rayon, l'ouverture de la matrice, le tonnage et l'outillage doivent être vérifiés ensemble | Envoyer la qualité du matériau, l'épaisseur, la longueur de pliage, le rayon et le dessin de la pièce | Obtenez un devis pour presse plieuse |
Recherche rapide : choisissez la matrice en V et le rayon par épaisseur
Utilisez ce tableau avant le calcul détaillé du tonnage. Il offre une ouverture de matrice en V de départ pratique et un rayon intérieur attendu pour les travaux courants de pliage à l'air. Après avoir sélectionné la matrice, vérifiez la force avec le calculateur de flexion de la presse plieuse.
| Conditions de travail | Démarrer V-die | Rayon intérieur attendu | Utiliser quand |
|---|---|---|---|
| Rayon plus étroit | 6 × épaisseur | À propos de 0.75t à 1.0t | Petites brides ou pièces de boîtier compactes ; vérifiez d'abord le tonnage et le risque de fissuration. |
| Travail standard | 8 × épaisseur | À propos de 1.0t à 1.3t | La plupart des travaux de tôlerie en acier doux et en aluminium avec une force, un rayon et une précision équilibrés. |
| Inox / HSLA | 8 × à 10 × épaisseur | À propos de 1.3t à 1.7t | Résistance à la traction plus élevée, retour élastique plus important ou pièces où les fissures superficielles doivent être évitées. |
| Plaque épaisse | 10 × à 12 × épaisseur | À propos de 1.7t à 2.0t | 8 mm et tôles plus épaisses, grandes longueurs de pliage ou tonnage limité de la presse plieuse. |
Exemples de rayons de courbure spécifiques au matériau
Ces exemples correspondent aux questions courantes de recherche et d'atelier pour l'acier S235, la tôle inoxydable, l'aluminium et la plaque en pouces 0.25.
| Matériel / requête | Épaisseur | Rayon intérieur minimum | Démarrer V-die | Contrôle de production |
|---|---|---|---|---|
| S235/tableau de pliage de presse plieuse en acier doux | 2 mm | À propos du 2mm | V16 | Bon défaut pour les supports, les armoires et les pièces de tôlerie générales. |
| 0.25 plaque d'acier doux en pouces | 0.25 po / 6.35 mm | À propos de 0.25 pouces / 6.35 mm | V50 à V64 | Vérifiez le tonnage et la bride minimale avant de choisir la matrice la plus étroite. |
| 304 tôle d'acier inoxydable | 3 mm | 4.5 à 6 mm | V24 à V30 | Autorisez le retour élastique du 3-5 degrés et évitez de le plier à nouveau si possible. |
| 5052 - H32 tôle d'aluminium | 3 mm | À propos du 3mm | V24 | Confirmez le sens du grain et utilisez un film protecteur pour les panneaux visibles. |
Guide de sélection du rayon de courbure et de l'outillage d'application
Ce tableau relie le tableau des rayons de courbure aux produits de tôlerie réels. Utilisez-le lorsque la question n'est pas seulement « quel rayon ? », mais également quelle presse plieuse, matrice en V, poinçon et méthode d'inspection doivent être citées.
| Demande | Matériel commun | À partir du rayon intérieur | Note outillage et machine | Guide connexe |
|---|---|---|---|---|
| Fabrication d'armoires électriques | 1.0-2.0 mm acier laminé à froid ou galvanisé | 1.0t à 1.3t | Utilisez des poinçons segmentés, un outillage à col de cygne et une presse plieuse CNC 63T - 125T pour les brides de boîtier en forme de boîte. | Guide machine armoire électrique |
| Panneaux visibles en acier inoxydable | 1.0-3.0 mm 304 ou 316 acier inoxydable | 1.5t à 2.0t | Utilisez des outils polis, un film protecteur ou des matrices sans marques ; vérifier le retour élastique avant la production par lots. | Guide de pliage en acier inoxydable |
| Panneaux de façade en aluminium | 2.0-4.0 mm 5052 ou 3003 aluminium | 1.0t à 1.5t | Vérifiez la direction du grain et la finition de la surface ; Les matrices en V plus larges réduisent le risque de fissuration mais augmentent la longueur de la bride. | Support de façade guide de presse plieuse |
| Cintrage de conduits CVC | 0.6-1.5 mm en acier galvanisé ou aluminium | 0.8t à 1.2t | Privilégiez la répétabilité, le temps de configuration court et la précision de faible épaisseur plutôt qu'un tonnage élevé. | Guide de fabrication des conduits CVC |
| Supports structurels et plaque en pouces 0.25 | Acier doux 4.0-8.0 mm ou plaque S235 | 1.0t à 1.7t | Vérifiez la réserve de tonnage avec l’ouverture en V sélectionnée avant de choisir une presse plieuse robuste. | Presse plieuse robuste |
Qu'est-ce que le Rayon de Pliage Minimum et Pourquoi est-il Important
Le rayon de pliage minimum est le plus petit rayon intérieur auquel une tôle peut être pliée sans fissuration, fracture ou amincissement excessif de la surface extérieure. C'est l'un des paramètres les plus critiques du formage sur presse plieuse — une erreur de calcul entraîne des pièces rebutées, des brides fissurées ou une rupture par fatigue prématurée en service.
Le rayon de courbure dépend de quatre facteurs principaux : le type de matériau (ductilité et résistance à la traction), l'épaisseur du matériau, la direction du grain par rapport à la ligne de pliage et la largeur d'ouverture de la matrice en V. Comprendre ces relations permet aux opérateurs de sélectionner l'outillage approprié et de programmer des paramètres de pliage précis sur le contrôleur de la presse-plieuse CNC. Le guide de sélection des outils explique en détail comment l'ouverture de la matrice en V affecte les rayons de courbure réalisables.
Un rayon de pliage trop serré provoque des fissures sur la surface extérieure du pli. Un rayon trop grand gaspille du matériau et peut ne pas répondre aux exigences géométriques de la pièce. Les tableaux et formules de ce guide vous fournissent les données pour trouver l'équilibre optimal pour chaque matériau de tôlerie courant.
Tableau du Rayon de Pliage Minimum par Matériau et Épaisseur
Le tableau suivant présente le rayon de pliage minimum intérieur recommandé pour les tôles courantes en pliage en l'air avec une matrice V standard (ouverture = 8× l'épaisseur du matériau). Les valeurs sont en millimètres. Ce sont des minimums — utiliser un rayon légèrement plus grand améliore la qualité de la pièce et réduit le risque de fissuration.
| Matériel | 1 mm | 1,5 mm | 2 mm | 3 mm | 4 mm | 6 mm | 8 mm |
|---|---|---|---|---|---|---|---|
| Acier doux ( A36/Q235/S235 ) | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 |
| Acier Inoxydable 304 | 1.5 | 2.3 | 3.0 | 4.5 | 6.0 | 9.0 | 12.0 |
| Acier Inoxydable 316 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 | 12.0 | 16.0 |
| Aluminium 5052-H32 | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 |
| Aluminium 6061-T6 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 | 12.0 | 16.0 |
| Cuivre (C110, recuit) | 0.5 | 0.8 | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 |
| Laiton (C260, mi-dur) | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 |
| Acier HSLA (S355/Q345) | 1.5 | 2.3 | 3.0 | 4.5 | 6.0 | 9.0 | 12.0 |
La Direction du Grain est Importante
Les valeurs ci-dessus supposent un pliage perpendiculaire à la direction de laminage (transversal). Lors du pliage parallèle au grain, augmentez le rayon de pliage minimum de 50 à 100 %. Pour les pièces critiques, spécifiez toujours la direction du grain sur le plan technique.
Comment Calculer le Rayon de Pliage Minimum
La formule standard de l'industrie pour le rayon de pliage minimum utilise un facteur spécifique au matériau multiplié par l'épaisseur de la tôle :
Où Rmin est le rayon de pliage minimum intérieur (mm), k est le facteur du matériau, et t est l'épaisseur du matériau (mm).
Tableau de Référence du Facteur Matériau (k)
| Matériel | Facteur k | État |
|---|---|---|
| Cuivre tendre (C110 recuit) | 0.5 | Recuit, très ductile |
| Aluminium 5052-O / 3003 | 0.5–1.0 | Trempe douce |
| Acier Doux (A36/Q235) | 1.0 | Laminé à chaud ou à froid |
| Laiton (C260) | 1.0 | Trempe mi-dure |
| Acier HSLA (S355/Q345) | 1.5 | Résistance plus élevée, ductilité réduite |
| Acier inoxydable 304 | 1.5–2.0 | S'écrouit rapidement |
| Aluminium 6061-T6 | 2.0–3.0 | Traité thermiquement, faible ductilité |
| Acier inoxydable 316 | 2.0 | Teneur en molybdène plus élevée |
| Acier à Ressorts | 3.0–4.0 | Trempé, ductilité très faible |
Exemple de Calcul
Supposons que vous deviez plier de l'acier inoxydable 304 de 3 mm. En utilisant k = 1,5 (conservateur) :
Cela signifie que le plus petit rayon de pliage intérieur que vous devez programmer est de 4,5 mm. Un rayon de 5 mm ou 6 mm offrirait une marge de sécurité et produirait une surface de pliage plus nette.
Sélection de la Matrice V et son Effet sur le Rayon de Pliage
La largeur d'ouverture de la matrice en V est le facteur le plus contrôlable affectant le rayon de courbure intérieur lors du pliage à l'air. Pour des estimations rapides d’atelier, la relation est d’environ :
Où R i est le rayon de courbure intérieur résultant et V est la largeur d'ouverture de la matrice. L'ouverture de la matrice en V A 24 mm produit normalement un rayon intérieur autour du 3–4 mm en flexion à l'air, en fonction de la résistance du matériau, du rayon du poinçon et de l'état de l'outillage. Pour une estimation plus pratique, le calculateur de pliage Rucheng utilise des facteurs de rayon spécifiques au matériau au lieu de traiter chaque matériau exactement de la même manière. Si le dessin nécessite un rayon contrôlé plus grand, examinez les options du moule à arc de la machine à cintrer CNC au lieu de forcer la pièce à travers une matrice en V étroite.

Règles de Sélection de l'Ouverture de Matrice V
| Épaisseur du matériau | Ouverture de Matrice V (V) | Rayon Intérieur Approx. (V/6) | Exemple |
|---|---|---|---|
| 0,5–3,0 mm | 6× à 8× l'épaisseur | 1× à 1,3× l'épaisseur | 2 mm → V16, Ri ≈ 2,7 mm |
| 3,0–8,0 mm | 8× à 10× l'épaisseur | 1,3× à 1,7× l'épaisseur | 6 mm → V50, Ri ≈ 8,3 mm |
| 8,0–16,0 mm | 10× à 12× l'épaisseur | 1,7× à 2,0× l'épaisseur | 12 mm → V120 , R et ≈ 20 mm |
| > 16 mm | 12× à 16× l'épaisseur | 2,0× à 2,7× l'épaisseur | 20 mm → V250 , R et ≈ 42 mm |
Comment le rayon de courbure affecte la sélection des machines et des outils
Tonnage et réserve de presse plieuse
Une matrice en V plus petite crée un rayon plus serré mais augmente considérablement la force de flexion. Si le travail nécessite 6 × épaisseur ou moins, calculez d'abord la force et laissez au moins 20–30 % de réserve de machine pour le travail de production.
Longueur minimale de la bride
Une filière en V plus large réduit le tonnage mais augmente la bride minimale. Si le dessin comporte une bride de retour courte, vérifiez que la bride peut reposer sur les épaulements de la matrice avant de choisir une ouverture large.
Fissuration et qualité de surface
Acier inoxydable, 6061 - T6 L'aluminium et l'acier à haute résistance nécessitent des rayons plus grands que l'acier doux. Pour les panneaux visibles, utilisez un outil poli, un film protecteur ou une matrice plus grande pour réduire les marquages et les fissures.
Précision et retour élastique
Des rayons plus grands produisent généralement plus de retour élastique et nécessitent plus de compensation du contrôleur. Les pièces de précision peuvent nécessiter une mesure d'angle, un bombage et des tests de pliage avant la production complète.
Avertissement : Risques des Matrices Étroites
L’utilisation d’une ouverture de matrice inférieure à 6 fois l’épaisseur du matériau augmente considérablement les exigences de tonnage et le risque d’endommagement de la matrice. Une ouverture de filière en V de 4 × épaisseur nécessite environ 3 × le tonnage normal. Vérifiez toujours la capacité de tonnage avant de sélectionner une matrice plus étroite. Utilisez notre calculateur de pliage gratuit pour vérifier instantanément la force requise pour toute combinaison de matrice et de matériau.

Considérations de Pliage Spécifiques aux Matériaux
Acier Doux (A36 / Q235 / S235)
L'acier doux est le matériau le plus tolérant pour le pliage sur presse plieuse. Avec un rayon de pliage minimum de 1× l'épaisseur et un faible retour élastique (1–3°), il est idéal pour les opérateurs apprenant l'utilisation de la presse plieuse CNC. L'acier doux peut être plié à des rayons très serrés sans fissuration, bien que des rayures superficielles sur le rayon extérieur puissent apparaître à R < 0,5t. Utilisez une matrice V standard (8× l'épaisseur) pour de meilleurs résultats.
Acier Inoxydable (304 / 316)
L'acier inoxydable s'écrouit pendant le pliage, ce qui signifie que le matériau devient plus dur et plus fragile dans la zone de pliage. Points clés à considérer :
- L'acier inoxydable 304 nécessite un rayon minimum de 1,5× l'épaisseur ; le 316 nécessite 2,0×
- Le retour élastique est de 3–5° — surpliez en conséquence sur le contrôleur CNC
- Utilisez un outillage poli ou chromé pour éviter les marques de surface
- Le tonnage est environ 1,5× celui de l'acier doux pour la même épaisseur
- Évitez de replier — l'écrouissage dans la zone de pliage rend les corrections risquées
Alliages d'Aluminium
Le comportement de pliage de l'aluminium varie considérablement selon l'alliage et la trempe. Les alliages tendres comme le 5052-O se plient aussi facilement que l'acier doux (k = 0,5–1,0), tandis que le 6061-T6 traité thermiquement nécessite un rayon de 2–3× l'épaisseur et est sujet à la fissuration. Pour le 6061-T6, envisagez de recuire la zone de pliage avant le formage, ou spécifiez le 5052-H32 lors de la phase de conception.
| Alliage d'Aluminium | Facteur k | retour élastique | Remarques |
|---|---|---|---|
| 3003-O | 0.5 | 1–2° | Très tendre, excellente formabilité |
| 5052-O | 0.5 | 1–2° | L'aluminium en tôle le plus courant |
| 5052-H32 | 1.0 | 2–3° | Écroui, bon équilibre |
| 6061-T4 | 1.5 | 2–4° | Partiellement traité thermiquement |
| 6061-T6 | 2.0–3.0 | 3–5° | Se fissure facilement — à utiliser avec précaution |
| 7075-T6 | 4.0–5.0 | 4–6° | Non recommandé pour les pliages serrés |
Cuivre et Laiton
Le cuivre recuit (C110) est le métal en tôle courant le plus ductile, avec un facteur k de seulement 0,5. Il peut être plié à des rayons extrêmement serrés sans pratiquement aucun risque de fissuration. Le laiton mi-dur (C260) se comporte de manière similaire à l'acier doux avec k = 1,0. Les deux matériaux produisent un retour élastique minimal (0,5–2°), ce qui facilite leur programmation sur les contrôleurs CNC.
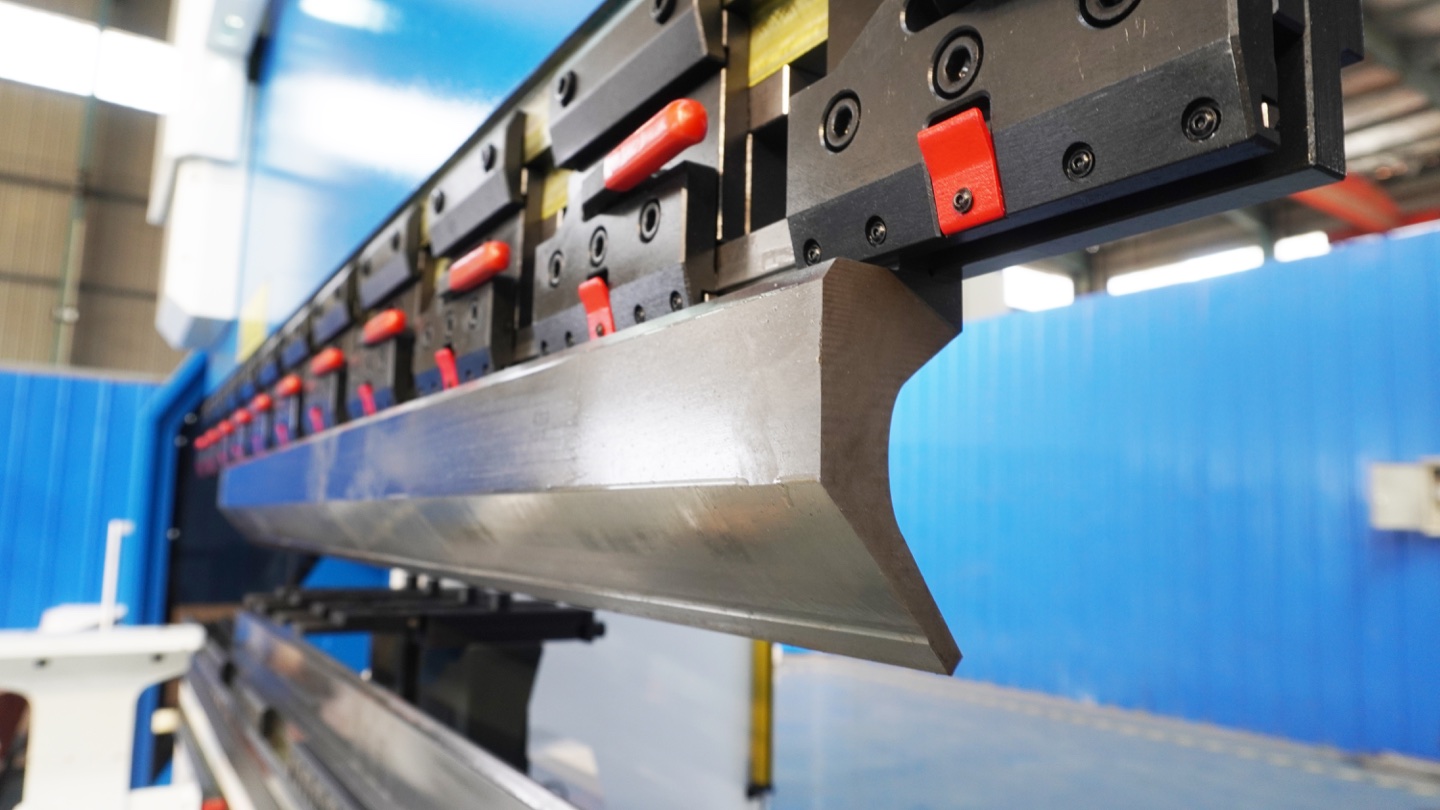
Compensation du Retour Élastique par Matériau
Le retour élastique est la récupération élastique du matériau après le retrait du coulisseau de la presse plieuse. L'angle plié « s'ouvre » légèrement et le rayon intérieur augmente. Comprendre le retour élastique est essentiel pour obtenir l'angle cible dès la première frappe.
| Matériel | Retour Élastique en Pliage en l'Air | Retour Élastique en Frappe au Fond | Méthode de Compensation |
|---|---|---|---|
| Acier Doux | 1–3° | 0.5–1° | Surplier de 2° sur le contrôleur |
| Inoxydable 304 | 3–5° | 1–2° | Surplier de 4° ; utiliser un capteur d'angle |
| Aluminium 5052 | 2–4° | 0.5–1.5° | Surplier de 3° ; tester la première pièce |
| Aluminium 6061-T6 | 3–5° | 1–2° | Surplier de 4–5° ; prévoir des variations |
| Cuivre (tendre) | 0.5–2° | ~0° | Compensation minimale nécessaire |
| Laiton (mi-dur) | 1–3° | 0.5–1° | Surplier de 2° |
Conseil Pro : Réduire le Retour Élastique
Trois méthodes réduisent le retour élastique : (1) La frappe au fond ou le matriçage au lieu du pliage en l'air — force le matériau au-delà de la limite d'élasticité. (2) Utiliser une ouverture de matrice V plus petite — concentre la force sur une zone plus réduite. (3) Utiliser un poinçon avec un rayon plus petit que le rayon intérieur cible — le matériau s'enroule plus étroitement. Les contrôleurs modernes Delem et ESA incluent des tables automatiques de retour élastique qui ajustent la profondeur du coulisseau en fonction du matériau et de l'épaisseur sélectionnés.
Erreurs Courantes de Rayon de Pliage et Comment les Éviter
Même les opérateurs expérimentés rencontrent des problèmes de rayon de pliage. Voici les erreurs les plus fréquentes et leurs solutions :
1. Ignorer la Direction du Grain
Plier parallèlement à la direction de laminage augmente significativement le risque de fissuration. Orientez toujours les flans de sorte que la ligne de pliage soit perpendiculaire au grain. Si le pliage parallèle est inévitable, augmentez le rayon de pliage d'au moins 50 % au-dessus du minimum du tableau.
2. Utiliser la Mauvaise Largeur de Matrice V
Une ouverture de matrice trop étroite (moins de 6× l'épaisseur) augmente considérablement le tonnage et risque de fissurer la matrice. Une matrice trop large (plus de 12×) produit un rayon imprévisible et une mauvaise précision angulaire. Respectez la règle des 8× pour les travaux standard, et vérifiez toujours le calcul du tonnage avant de lancer la production.
3. Ne Pas Tenir Compte de la Variation du Matériau
La tôle réelle varie en épaisseur (±10 % est courant) et en dureté. Un lot d'« acier doux de 2 mm » peut en réalité mesurer 1,85–2,15 mm, et la limite d'élasticité peut varier de 20 %. Effectuez toujours un pliage d'essai sur la première pièce et ajustez le programme en conséquence. Pour les productions en série, utilisez une presse plieuse équipée de capteurs de mesure d'angle pour une correction en temps réel.
4. Plier Trop Près des Bords ou des Trous
Les lignes de pliage placées trop près de trous poinçonnés ou de bords de tôle provoquent des déformations et des déchirures. En règle générale, maintenez la ligne de pliage à au moins 2× l'épaisseur du matériau de tout bord de trou, et à au moins 4× l'épaisseur du bord de la tôle.
5. Négliger le Retour Élastique pour l'Inoxydable et l'Aluminium
Les opérateurs habitués à l'acier doux sous-estiment souvent le retour élastique lorsqu'ils passent à l'inoxydable ou à l'aluminium. L'inoxydable 304 présente un retour élastique de 3–5° en pliage en l'air — ne pas compenser signifie que chaque pièce sera hors tolérance. Programmez la compensation du retour élastique avant de lancer le lot.
Liste de contrôle technique pour la recommandation d'outillage
Lorsque vous demandez à Rucheng de recommander une presse plieuse, une matrice en V ou un jeu de poinçons, envoyez les détails suivants. Cela permet à l'ingénieur de vérifier le tonnage, l'ouverture de la matrice, la bride minimale, l'interférence du poinçon, le jeu de la butée arrière et le retour élastique avant de faire un devis.
- Qualité du matériau et résistance à la traction si disponible.
- Plage d'épaisseur et longueur de pliage maximale.
- Angle de courbure et rayon intérieur requis.
- Longueur minimale de la bride et forme de la bride de retour.
- Direction du grain et si la ligne de pliage est parallèle ou transversale.
- Exigence de finition de surface, film protecteur ou exigence d'outillage sans marque.
- Volume de production, tolérance de précision et exigence d’inspection de la première pièce.
- Modèle de presse plieuse existant, tonnage, longueur utile et type de serrage de l'outil.
Foire aux questions
Faut-il vérifier le tonnage seulement pour les tôles épaisses ou bords courts ?
Non. Vérifiez force requise et toutes les limites machine et outillage pour chaque montage. Une charge par mètre nécessite les conditions autorisées et la longueur chargée du fabricant ; le tonnage nominal seul ne valide pas un segment court.
Limites des outils et porte-outils : guide du fabricantQuel rayon de courbure dois-je utiliser pour l'acier S235 ?
Pour le S235 ou l'acier doux, commencez par un rayon de courbure intérieur égal à l'épaisseur de la tôle. Dans le domaine du pliage à l'air pratique, une matrice en V d'environ 8 fois l'épaisseur est un bon point de départ, puis vérifiez le tonnage, la longueur de la bride et le retour élastique avant la production.
Quel est le rayon de pliage minimum pour l'acier doux ?
Le rayon de pliage minimum pour l'acier doux (A36/Q235) est généralement de 1,0× l'épaisseur du matériau en pliage en l'air avec une matrice V correctement dimensionnée. Par exemple, l'acier doux de 2 mm a un rayon de pliage minimum intérieur de 2 mm. Utiliser une ouverture de matrice V plus étroite peut permettre des rayons plus serrés, mais augmente les exigences de tonnage et le risque de fissuration.
Comment calcule-t-on le rayon de pliage minimum ?
Le rayon de pliage minimum se calcule avec la formule : Rmin = k × t, où Rmin est le rayon de pliage minimum intérieur, k est le facteur du matériau (allant de 0,5 pour le cuivre tendre à 3,0 pour l'acier inoxydable trempé), et t est l'épaisseur du matériau. Pour le pliage en l'air, le rayon de pliage intérieur réel dépend également de la largeur d'ouverture de la matrice V, suivant généralement la règle : Ri ≈ V/6 à V/8, où V est l'ouverture de la matrice.
Quelle ouverture de matrice V dois-je utiliser pour le pliage ?
La règle standard est l'ouverture de la matrice en V = 8 × épaisseur du matériau pour les matériaux jusqu'à 3 mm, 10 × pour les matériaux de 3 à 8 mm et 12 × pour les matériaux de plus de 8 mm. Par exemple, l'acier de 2 mm doit utiliser une matrice en V de 16 mm, tandis que l'acier de 6 mm a besoin d'une matrice de 50 à 60 mm. Des matrices plus étroites produisent des rayons de courbure plus serrés mais nécessitent un tonnage plus élevé. Des matrices plus larges réduisent le tonnage mais produisent des rayons plus grands. Consultez notre catalogue complet de matrices de presse plieuse pour connaître les tailles disponibles.
Quel rayon de courbure dois-je utiliser pour la plaque d'acier en pouces 0.25 ?
Pour l'acier doux 0.25 en pouces ou la plaque d'acier S235, commencez par un rayon intérieur minimum d'environ 0.25 pouces (6.35 mm). Une matrice V50 à V64 est un point de départ pratique pour le pliage à l'air, mais le choix final dépend de la longueur du pliage, de la longueur de la bride, de la réserve de tonnage et du fait que la ligne de pliage soit parallèle au grain.
La direction du grain affecte-t-elle le rayon de pliage ?
Oui. Plier perpendiculairement à la direction du grain (pliage transversal) permet des rayons plus serrés et produit des plis plus nets. Plier parallèlement au grain (pliage longitudinal) nécessite un rayon de pliage minimum plus grand — généralement 1,5× à 2× plus important — et augmente le risque de fissuration de surface, en particulier pour l'aluminium et l'acier à haute résistance. Orientez toujours les flans de sorte que la ligne de pliage croise la direction de laminage lorsque c'est possible.
Comment le retour élastique affecte-t-il le rayon de pliage final ?
Le retour élastique fait que le rayon de pliage final est plus grand que le rayon du poinçon. L'acier doux présente un retour de 1–3°, l'acier inoxydable de 3–5° et l'aluminium de 2–4°. Pour compenser, les opérateurs surplient selon l'angle de retour attendu. Les rayons de pliage plus grands produisent davantage de retour élastique. La frappe au fond et le matriçage minimisent le retour élastique à presque zéro, mais nécessitent 3–5× plus de tonnage que le pliage en l'air.
Quelles informations sont nécessaires pour recommander un outillage de presse plieuse ?
Indiquez la qualité du matériau, la résistance à la traction si disponible, la plage d'épaisseur, l'angle de pliage, le rayon intérieur requis, la longueur minimale de la bride, la direction du grain, l'exigence de finition de surface, la longueur de pliage maximale, le volume de production et le modèle ou le tonnage de la presse plieuse. Les dessins ou les fichiers STEP permettent à l'ingénieur de vérifier l'interférence de l'outil et le jeu de la butée arrière.
Quel rayon de courbure est recommandé pour la fabrication d’armoires électriques ?
Pour la fabrication d'armoires électriques, le rayon intérieur 1.0t à 1.3t est une plage de départ courante pour l'acier laminé à froid ou galvanisé 1.0-2.0 mm. Utilisez des poinçons segmentés et des outils à col de cygne pour les brides en forme de boîte, et vérifiez l'ouverture de la matrice en V, la longueur minimale de la bride et le tonnage avant de citer la presse plieuse.
Comment le rayon de courbure affecte-t-il un devis de presse plieuse ?
Le rayon de courbure affecte l'ouverture de la matrice en V, le rayon du poinçon, la longueur minimale de la bride, la réserve de tonnage, le dégagement de l'outillage et les exigences en matière de qualité de surface. Un rayon très serré peut nécessiter une matrice plus étroite et un tonnage plus élevé, tandis qu'un rayon plus grand peut nécessiter une matrice plus large, une bride plus longue et un outillage différent.
Quelle presse plieuse dois-je choisir après avoir vérifié le rayon de courbure ?
Après avoir vérifié le rayon de courbure, choisissez la presse plieuse en fonction de l'épaisseur du matériau, de la longueur de courbure, de l'ouverture de matrice en V requise, de la réserve de tonnage, de la forme de la pièce et du volume de production. Les pièces en tôle mince nécessitent généralement une butée arrière précise et un outillage segmenté, l'acier inoxydable nécessite plus de tonnage et de contrôle du retour élastique, et les panneaux longs peuvent nécessiter un bombage CNC ou une presse plieuse tandem. Pour une recommandation confirmée, envoyez des dessins via le formulaire de devis de presse plieuse.
Conclusion
La sélection du rayon de courbure correct est fondamentale pour produire des pièces de presse plieuse de qualité. Utilisez les graphiques et les formules de ce guide comme point de départ : calculez Rmin = k × t pour votre matériau, sélectionnez une ouverture de matrice en V de 8 × épaisseur et tenez toujours compte de la compensation du retour élastique dans votre programme CNC. En cas de doute, effectuez un test de pliage sur des matériaux de rebut avant de vous engager dans une série de production.
Pour les matériaux à faible ductilité comme l'aluminium 6061-T6 ou l'acier inoxydable trempé, envisagez de spécifier un alliage plus formable lors de la phase de conception, ou utilisez un rayon de pliage plus grand pour maintenir l'intégrité structurelle. La bonne combinaison d'outillage, de matériau et de réglages machine vous donnera des pliages réguliers et sans fissures à chaque fois.
Besoin d'Aide pour Sélectionner la Bonne Presse Plieuse ou le Bon Outillage ?
Rucheng Technology fabrique Presses plieuses CNC, matrices en V et moules de pliage de précisionet des systèmes complets d'outillage de pliage. Nos ingénieurs peuvent recommander la configuration optimale de la machine et de la matrice pour vos matériaux spécifiques et vos exigences en matière de rayon de courbure. Utilisez également notre guide de calcul du tonnage pour vérifier que votre machine peut supporter la force requise.
Demander un Devis Gratuit →Ressources de sélection et de production
Utilisez le guide de la presse plieuse de Rucheng avant de choisir le tonnage, la longueur utile, le contrôleur, l'outillage et les options d'automatisation.
- Presse plieuse électrohydraulique CNC pour un pliage de précision à haut mélange.
- Presse plieuse tandem pour pièces longues, poteaux, panneaux et gros oeuvre.
- Calcul du tonnage de presse plieuse, sélection d'outillage et sélection du contrôleur aider à confirmer la spécification finale.
- Pour la préparation du flan avant le pliage, comparez les machines de découpe laser fibre et planifiez ensemble le flux de travail de la découpe au pliage.
Pour une recommandation pratique de machine, envoyez la qualité du matériau, l'épaisseur, la longueur de pliage, le rendement quotidien et le budget cible via le formulaire de devis de presse plieuse.