
Pour plier de l’acier inoxydable sur une presse plieuse, examinez ensemble la nuance réelle, l’état de livraison, l’épaisseur, la capacité de l’outillage et la finition exigée. Documentez séparément le sens de laminage et celui de la finition esthétique, puis repérez chaque ligne de pliage sur le développé. Convenez d’essais représentatifs et de critères de réception de la pièce finie avant de vous appuyer sur un réglage antérieur ou une règle générale.
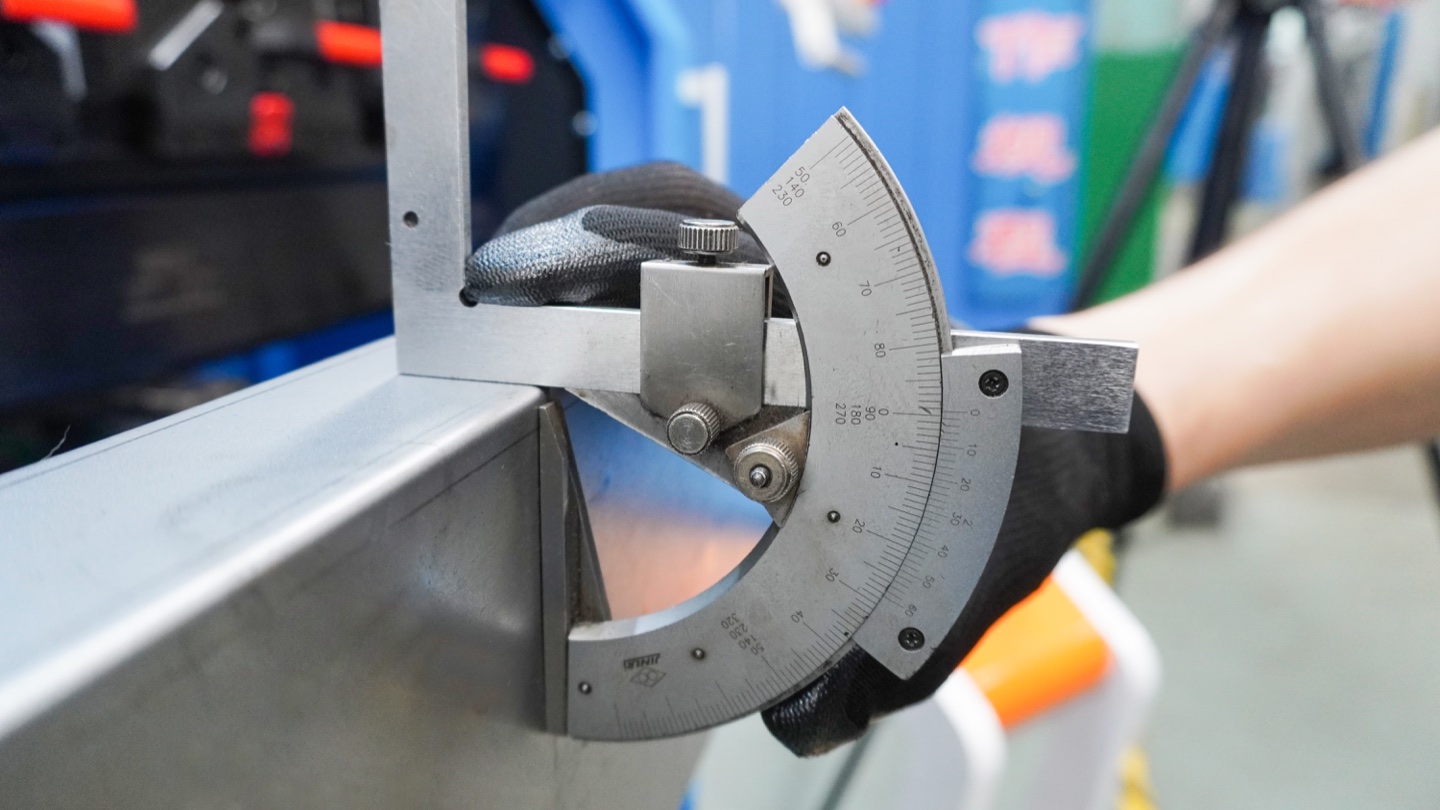
Qu'est-ce que le pliage d'une presse plieuse en acier inoxydable ?
Le pliage avec presse plieuse en acier inoxydable est le processus de formation d'une feuille ou d'une plaque en acier inoxydable entre un poinçon supérieur et une matrice inférieure pour créer des brides, des canaux, des boîtes, des panneaux, des couvercles, des plateaux, des supports et des boîtiers d'équipement. Le processus ressemble au pliage de l'acier doux, mais l'acier inoxydable a une limite d'élasticité plus élevée, un écrouissage plus fort, un retour élastique plus important et une finition de surface plus facile à endommager.
Une presse plieuse convient aux pièces en acier inoxydable utilisées dans les équipements de transformation des aliments, les cuisines commerciales, les armoires médicales, les panneaux d'ascenseur, les meubles de laboratoire, les boîtiers électriques, les garnitures architecturales, les pièces marines et les équipements chimiques. La clé n’est pas seulement de choisir un tonnage suffisant. L'usine doit contrôler le rayon de courbure, la direction du grain, l'état de l'outil, les références de butée arrière et la manipulation protectrice depuis la coupe jusqu'à l'emballage.
Réponse rapide : comment plier l'acier inoxydable sur une presse plieuse ?
Commencez par le dessin et la qualité du matériau. Confirmez si la tôle est en acier inoxydable 304, 316, 430 ou duplex, puis vérifiez l'épaisseur, la surface visible, la direction du grain, le rayon intérieur requis, la longueur de la bride et la tolérance de pliage. L'acier inoxydable nécessite généralement plus de tonnage et plus de courbure que l'acier doux. Ne copiez donc pas les programmes d'acier doux sans tests.
Pour les tôles inoxydables courantes de 1,0 à 3,0 mm, le pliage à l'air sur une presse plieuse CNC est généralement la méthode la plus flexible. Utilisez des poinçons polis, des matrices en V propres, un film protecteur ou des outils en uréthane lorsque la surface est visible, et conservez une table de retour élastique mesurée pour chaque lot de matériau. Pour les tolérances serrées ou les pièces longues, le bombage CNC et la correction d'angle peuvent réduire les rebuts de la première pièce.
Pourquoi l'acier inoxydable se plie différemment de l'acier doux
La British Stainless Steel Association note que le formage de l’acier inoxydable doit tenir compte du comportement du formage à froid, de la flexion et du retour élastique. Les directives de fabrication du Nickel Institute soulignent également que les aciers inoxydables austénitiques ont une bonne formabilité, mais que leur écrouissage et leur retour élastique nécessitent un contrôle approprié du processus. Dans le travail pratique des presses plieuses, cela signifie qu'une pièce en acier inoxydable peut nécessiter une ouverture de matrice, un angle de poinçonnage et une tolérance de pliage différents de ceux d'une pièce en acier doux similaire.
Trois propriétés sont à l'origine de la plupart des problèmes d'atelier. Premièrement, l’acier inoxydable a une résistance plus élevée, de sorte que la même épaisseur nécessite généralement une force de formage plus élevée. Deuxièmement, le matériau récupère élastiquement après le relâchement du poinçon, de sorte que l'angle final s'ouvre davantage. Troisièmement, les surfaces polies, brossées ou n°4 présentent rapidement des marques de matrice, les opérateurs ont donc besoin d'une manipulation propre et d'une protection de la surface.
| Facteur matériel | Effet sur la flexion | Problème typique d'un magasin | Réponse pratique |
|---|---|---|---|
| Limite d'élasticité plus élevée | Nécessite plus de force que l’acier doux pour la même épaisseur | Surcharge machine, variation d’angle ou usure des outils | Calculer le tonnage avec le facteur inoxydable et ajouter une marge de sécurité |
| retour élastique | L'angle final s'ouvre une fois la pression relâchée | Un virage programmé à 90 degrés devient 91-93 degrés | Overbend, utilisez la correction d'angle CNC et enregistrez les données par lots |
| Écrouissage | Le matériau durcit lors de la déformation | Fissuration sur rayons serrés ou flexions répétées | Utilisez un rayon intérieur approprié et évitez les replis inutiles |
| Sensibilité superficielle | Les faces brossées et polies se marquent facilement | Rayures, lignes de matrice et défauts de revêtement | Utilisez des outils propres, des films, des matrices en uréthane ou des outils sans marques |
Direction du grain et rayon de courbure
Consignez séparément le sens de laminage documenté et la direction esthétique demandée. Repérez chaque pli sur le développé et faites confirmer les recommandations adaptées à la nuance, à l’état de livraison et à l’épaisseur. Un fini brossé ne prouve à lui seul ni le laminage ni un rayon admissible. Conservez cette traçabilité lors des révisions de découpe et d’imbrication.
Vérifiez le rayon intérieur demandé avec les recommandations du matériau livré et les outils prévus. Rayon de poinçon et rayon intérieur fini sont distincts ; notez les deux lorsqu’ils sont spécifiés. Examinez séparément les lignes de pli perpendiculaires. Ne transposez pas un résultat accepté à un autre état matière ou sens d’imbrication sans vérifier sa validité.
Outokumpu décrit un retour élastique dépendant de la nuance et des étapes distinctes de laminage et de finition. La fiche de plan sépare ces exigences.
Tonnage : de quelle force l’acier inoxydable a-t-il besoin ?
L’acier inoxydable nécessite souvent une force de flexion environ 1,5 fois supérieure à celle de l’acier doux pour une épaisseur et une ouverture de matrice similaires. Il s’agit d’une règle d’estimation pratique qui ne remplace pas un calcul de tonnage réel. La force réelle dépend de la résistance à la traction, de l'épaisseur, de la longueur de pliage, de l'ouverture de la matrice en V et de la méthode de pliage.
Utilisez un calculateur ou un tableau de tonnage avant d'accepter un travail. Si la force requise est proche de la limite de la machine, augmentez l'ouverture de la matrice en V, réduisez la longueur de pliage par coup, choisissez une machine de tonnage plus élevé ou vérifiez si un enfoncement du fond est nécessaire. Pour les coudes en acier inoxydable sur toute la longueur, vérifiez également le bombage car le centre du coude peut s'ouvrir si la machine fléchit sous la charge.
Sélection d'outillage et de filières en V pour l'acier inoxydable
Pour le cintrage à l'air des tôles inoxydables, de nombreux ateliers commencent avec une filière en V s'ouvrant autour de 8 à 10 fois l'épaisseur du matériau. Une ouverture en V plus grande réduit le tonnage et le marquage des outils, mais augmente la longueur minimale de la bride et le rayon intérieur. Une ouverture en V plus petite prend en charge les brides courtes mais augmente le tonnage et le risque de marquage. Ce compromis doit être décidé à partir du dessin lui-même et non à partir d’une règle fixe.
L’état de l’outil est important. Les matrices sales, ébréchées ou rugueuses peuvent immédiatement rayer l’acier inoxydable. Utilisez des outils polis pour les pièces cosmétiques, des moules à rayon ou en arc si nécessaire, des poinçons à col de cygne pour les brides de retour et des outils segmentés pour la boîte. pièces. Si la pièce a une face brossée visible, gardez cette face protégée et évitez de la faire glisser sur la matrice.

Comment éviter les rayures, les marques de matrice et les dommages au film
Les défauts de surface constituent l’une des plus grandes différences entre les travaux en acier inoxydable et en acier au carbone ordinaire. Une pièce en acier doux peut être peinte plus tard, mais un couvercle en acier inoxydable brossé ou un plateau de qualité alimentaire laisse souvent la zone de pliage visible. Une petite ligne de filière peut devenir une pièce rejetée après polissage ou installation.
Utiliser un film protecteur lorsque le rayon de formage le permet, mais vérifier que le film ne se froisse pas dans le pli. Des tampons en uréthane ou des matrices sans marques peuvent être utiles sur les surfaces en acier inoxydable pré-polies et autres surfaces finies. Les opérateurs doivent nettoyer l'épaulement de la matrice, le nez du poinçon et les bras de support avant la production, puis séparer les pièces finies avec du papier ou des entretoises souples.
Contrôle du retour élastique : programme, test et enregistrement
Springback n’est pas un numéro unique. Cela change en fonction de la qualité du matériau, du lot de bobines, de la tolérance d'épaisseur, de la direction du grain, du rayon intérieur, de l'ouverture de la filière en V et de l'angle de pliage. Un bon flux de travail de pliage d'acier inoxydable traite la première pièce comme un processus de configuration mesuré au lieu de deviner à partir d'un programme d'acier doux.
Enregistrez l'angle programmé, l'angle réel et la correction pour chaque qualité et épaisseur d'acier inoxydable courantes. Par exemple, conservez les données d'atelier pour 1,5 mm 304, 2,0 mm 304, 2,0 mm 316 et 3,0 mm 304. Si l'atelier utilise un contrôleur CNC Delem, Cybelec ou ESA, stockez la correction dans la bibliothèque d'outils et de matériaux afin que la commande suivante commence plus près de l'angle cible.
Meilleure configuration de presse plieuse pour le travail de l'acier inoxydable
Une presse plieuse de base peut plier l’acier inoxydable, mais la production d’acier inoxydable de haute qualité bénéficie d’un meilleur contrôle. Plus le travail devient esthétique, fin, complexe ou long, plus vous obtenez de valeur grâce au contrôle CNC, aux butées arrière répétables, aux systèmes de bombage et d'outillage propres.
| Scénario de production | Configuration recommandée | Pourquoi ça aide | Point de surveillance |
|---|---|---|---|
| Petits supports en acier inoxydable | Presse plieuse hydraulique NC ou CNC | Force modérée et programmes simples | Valider les limites de retour élastique et de bride courte |
| Équipement de cuisine et de restauration | Presse plieuse CNC avec outillage sans marque | Protège les surfaces visibles et sanitaires | Une manipulation propre et un contrôle du film sont essentiels |
| Ascenseur et panneaux architecturaux | Presse plieuse CNC avec bombage et bras de support | Améliore la cohérence des angles de courbure longue | Planification de la manipulation des panneaux cosmétiques longs |
| Boîtiers en acier inoxydable à haut mélange | CNC Y1/Y2, butée arrière X/R/Z, bibliothèque d'outils | Réduit le temps de configuration et la variation de l'opérateur | Nécessite un nom de programme standard et des données d'outils |
Flux de travail étape par étape pour le pliage de l'acier inoxydable
- Revoyez le dessin :confirmer la qualité, l'épaisseur, la direction de finition, le côté visible, le rayon intérieur, la longueur de la bride et la tolérance.
- Préparez le développé : confirmez la compensation de pliage applicable et indiquez séparément le sens de laminage documenté et celui de la finition exigée dans le dossier d’imbrication.
- Sélectionnez l'outillage :choisissez le poinçon, l'ouverture de la matrice en V, le rayon, la hauteur de l'outil et le jeu pour chaque coude.
- Protégez la surface :décidez si vous souhaitez utiliser un film, de l'uréthane, des matrices en acier propres ou des outils sans marques.
- Calculer le tonnage :vérifiez la force inoxydable, la longueur de pliage, la capacité de la machine et les besoins en bombage.
- Exécutez le premier morceau :Mesurez l'angle, la bride, le rayon, les marques de surface et le retour élastique avant la production par lots.
- Corrections d'enregistrement :enregistrez la correction d'angle, les notes de lots de matériaux et les choix d'outils pour les commandes répétées.
Liste de contrôle de l'acheteur : commande d'une presse plieuse pour l'acier inoxydable
- Quelles qualités et épaisseurs d'acier inoxydable plierez-vous chaque semaine : 304, 316, 430 ou duplex ?
- Quelle est la longueur de courbure régulière la plus longue et à quelle fréquence est-elle sur toute la longueur ?
- Les pièces sont-elles esthétiques, alimentaires, architecturales, cachées à l’intérieur des assemblages ou peintes plus tard ?
- Avez-vous besoin d'un outillage sans marque, de matrices en uréthane, d'outils polis ou de la manipulation d'un film protecteur ?
- Le contrôleur prend-il en charge les bibliothèques de matériaux, la correction d'angle et le stockage de programmes reproductibles ?
- Le bombage CNC est-il inclus pour les longs coudes en acier inoxydable ?
- Des bras de support, des jauges avant ou des suiveurs de tôle sont-ils nécessaires pour les grands panneaux polis ?
- Le fournisseur peut-il calculer le tonnage à partir de vos dessins réels et des ouvertures en V ?
Références techniques utiles
LeAssociation britannique de l'acier inoxydablemaintient des articles techniques sur le formage à froid, le pliage et le retour élastique. LeDirectives de fabrication du Nickel Institutesont également utiles pour comprendre le comportement de formage de l’acier inoxydable austénitique.
Pour la sécurité des machines, l'OSHA fournitguidage de protection de la presse plieuse motorisée. L'examen de la sécurité doit couvrir la protection des points d'opération, les commandes au pied, la manipulation des feuilles longues, les arêtes vives, le verrouillage et la formation des opérateurs.
Erreurs courantes de pliage de l’acier inoxydable
- Utilisation des déductions de pliage pour l'acier doux et des valeurs de retour élastique pour l'acier inoxydable.
- Choisir une ouverture de matrice en V trop petite, puis lutter contre un tonnage élevé et des marques de matrice visibles.
- Considérer le sens de la finition esthétique comme une preuve du sens de laminage, ou omettre de revoir chaque pli après une modification de l’imbrication.
- Glisser l'acier inoxydable brossé sur des matrices ou des bras de support sales.
- Exécuter un lot complet avant de mesurer la première pièce et d'enregistrer la correction de l'angle.
FAQ sur le pliage des presses plieuses en acier inoxydable
Une presse plieuse peut-elle plier l’acier inoxydable ?
Oui. Une presse plieuse peut plier des tôles et des plaques d'acier inoxydable lorsque la machine a un tonnage suffisant, une ouverture de matrice en V correcte, un outillage approprié et une compensation de retour élastique appropriée. Les presses plieuses hydrauliques CNC sont couramment utilisées pour les boîtiers, panneaux, plateaux et supports en acier inoxydable 304 et 316.
L’acier inoxydable nécessite-t-il plus de tonnage que l’acier doux ?
Oui. L’acier inoxydable a souvent besoin d’environ 50 % de force de flexion en plus que l’acier doux pour une épaisseur et une ouverture de matrice similaires. Calculez toujours le tonnage à partir de la qualité réelle, de l'épaisseur, de la longueur de pliage et de l'ouverture de la filière en V avant la production.
Quelle ouverture en V dois-je utiliser pour l'acier inoxydable ?
Un point de départ courant pour le cintrage à l’air de l’acier inoxydable est une ouverture en V d’environ 8 à 10 fois l’épaisseur du matériau. Utilisez le dessin pour confirmer la longueur minimale de la bride, le rayon intérieur, le tonnage et le risque de marquage de surface avant de finaliser la matrice.
Comment réduire le retour élastique lors du pliage de l’acier inoxydable ?
Contrôlez l’angle fini avec des essais propres au matériau et au montage. Notez nuance, lot, épaisseur mesurée, outils, angle cible et retour élastique mesuré, puis examinez la compensation approuvée. Plier transversalement au laminage ne constitue pas une correction universelle. Tout changement impose de vérifier la validité des résultats précédents.
Comment éviter les rayures lors du pliage de l’acier inoxydable ?
Évitez les rayures en nettoyant les poinçons et les matrices, en protégeant la face visible, en utilisant un film ou des outils en uréthane le cas échéant, en évitant de glisser sur des surfaces rugueuses et en séparant les pièces finies après le pliage. Pour l’inox cosmétique, une protection de surface doit être planifiée avant le début de la découpe.
Quelle presse plieuse est la meilleure pour le travail de tôles en acier inoxydable ?
Pour le travail de tôles inoxydables à haut mélange, une presse plieuse électro-hydraulique CNC avec commande Y1/Y2, une butée arrière précise, un bombage CNC et une bonne bibliothèque d'outillage est généralement le meilleur choix. Pour les surfaces visibles, ajoutez des outils sans marques et un support avant pour les grands panneaux.
Conclusion : Considérez l'acier inoxydable comme son propre processus de pliage
Le pliage avec presse plieuse en acier inoxydable n'est pas seulement le pliage d'acier doux avec un matériau plus dur. Il nécessite une force plus élevée, une plus grande marge de rebond, une direction de grain soignée, un outillage plus propre et une meilleure protection de surface. Les meilleurs résultats proviennent d’un flux de travail reproductible : calculer, tester, mesurer, corriger et enregistrer.
Si votre usine plie des équipements de cuisine en acier inoxydable, des armoires médicales, des panneaux d'ascenseur, des enceintes, des garnitures architecturales ou des pièces sanitaires, envoyez à Rucheng vos dessins, qualités de matériaux, épaisseurs, finition de surface et volume de production. Nos ingénieurs peuvent vous recommander une presse plieuse CNC, un ensemble d'outillage et un flux de travail de pliage pour vos pièces en acier inoxydable.
Demander une recommandation de presse plieuse en acier inoxydableRessources de sélection et de production
Comparez la gamme complète de presses plieuses Rucheng avant de choisir les options de tonnage, de longueur utile, de contrôleur, d'outillage et d'automatisation.
- Presse plieuse électrohydraulique CNC pour un pliage de précision à haut mélange.
- Presse plieuse tandem pour pièces longues, poteaux, panneaux et gros oeuvre.
- Calcul du tonnage de presse plieuse, sélection d'outillage et sélection du contrôleur aider à confirmer la spécification finale.
- Pour la préparation du flan avant le pliage, comparez les machines de découpe laser fibre et planifiez ensemble le flux de travail de la découpe au pliage.