
ステンレス鋼をプレスブレーキで曲げる際は、実際の材質、納入状態、板厚、金型の許容荷重、要求仕上げをまとめて確認します。圧延方向と外観上の仕上げ方向を別々に記録し、展開図ですべての曲げ線を識別してください。以前の段取りや一般則に頼る前に、代表的な試作条件と完成品の受入基準を合意します。
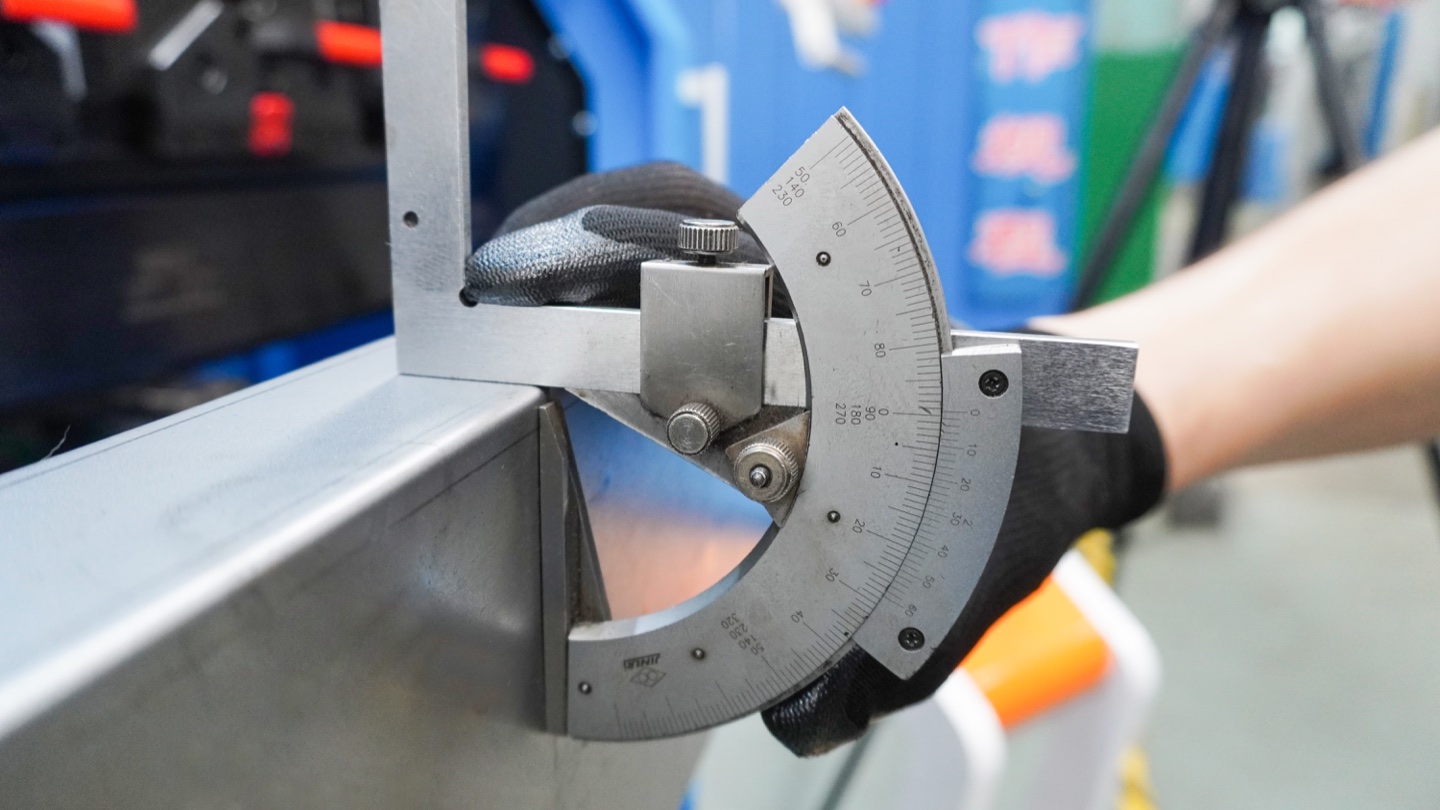
ステンレスプレスブレーキ曲げ加工とは何ですか?
ステンレス鋼のプレスブレーキ曲げは、上部パンチと下部ダイの間でステンレスシートまたはプレートを形成し、フランジ、チャネル、ボックス、パネル、カバー、トレイ、ブラケット、および機器ハウジングを作成するプロセスです。このプロセスは軟鋼の曲げ加工と似ていますが、ステンレス鋼の方が降伏強度が高く、加工硬化が強く、スプリングバックが大きく、表面仕上げが損傷しやすくなっています。
プレスブレーキは、食品加工装置、業務用厨房、医療用キャビネット、エレベーターパネル、実験用家具、電気筐体、建築用トリム、海洋部品、化学装置で使用されるステンレス鋼部品に適しています。重要なのは、十分なトン数を選択することだけではありません。工場では、曲げ半径、粒子の方向、工具の状態、バックゲージ基準、切断から梱包までの保護処理を管理する必要があります。
簡単な答え: プレス ブレーキでステンレス鋼をどのように曲げるべきですか?
まずは図面と材料グレードから始めます。シートが 304、316、430 または二相ステンレスであるかどうかを確認し、厚さ、可視表面、結晶方向、必要な内径、フランジ長さ、曲げ許容差を確認します。ステンレス鋼は通常、軟鋼よりも多くのトン数と過剰曲げを必要とするため、テストせずに軟鋼プログラムをコピーしないでください。
一般的な 1.0 ~ 3.0 mm のステンレス シートの場合、CNC プレス ブレーキでのエア曲げが通常最も柔軟な方法です。表面が見える場合は、研磨されたパンチ、きれいな V ダイ、保護フィルムまたはウレタン ツールを使用し、材料バッチごとに測定されたスプリングバック テーブルを保管してください。公差が厳しい場合や長い部品の場合、CNC クラウニングと角度補正により最初のピースのスクラップを削減できます。
ステンレス鋼の曲がり方が軟鋼とは異なる理由
英国ステンレス鋼協会は、ステンレス鋼の成形では冷間成形、曲げ、スプリングバックの挙動を考慮する必要があると指摘しています。ニッケル協会の製造ガイダンスでは、オーステナイト系ステンレス鋼は良好な成形性を備えているものの、加工硬化とスプリングバックには適切なプロセス制御が必要であることも強調しています。実際のプレスブレーキ加工では、これは、ステンレス部品が同様の軟鋼部品とは異なるダイ開口部、パンチ角度、曲げ代を必要とする可能性があることを意味します。
ほとんどの製造現場の問題は 3 つの特性によって引き起こされます。まず、ステンレス鋼は強度が高いため、通常、同じ厚さでもより大きな成形力が必要になります。第二に、パンチが解放された後に材料が弾性的に回復するため、最終的な角度がさらに開きます。 3 番目に、研磨、ブラシ仕上げ、または No. 4 の表面にはダイマークがすぐに現れるため、オペレーターは清潔な取り扱いと表面保護が必要です。
| マテリアルファクター | 曲げへの影響 | ショップの典型的な問題 | 実際の対応 |
|---|---|---|---|
| より高い降伏強度 | 同じ厚さの軟鋼よりも大きな力が必要 | 機械の過負荷、角度の変動、または工具の摩耗 | ステンレス係数を使用してトン数を計算し、安全マージンを追加します |
| スプリングバック | 圧力が解放された後に最終角度が開きます | プログラムされた 90 度の曲げは 91 ~ 93 度になります | オーバーベンド、CNC角度補正を使用し、バッチデータを記録します |
| 加工硬化 | 変形中に材料が硬化する | 狭い半径または繰り返しの曲げでの亀裂 | 適切な内側半径を使用し、不必要な再曲げを避けてください。 |
| 表面感度 | ブラシをかけられた面と磨かれた面には簡単に跡がつきます | 傷、ダイライン、コーティングの欠陥 | 清潔なツール、フィルム、ウレタンダイ、または跡のないツールを使用する |
結晶粒方向と曲げ半径
記録された圧延方向と外観仕上げの要求方向を分けて記載します。展開図上で各曲げ線を特定し、実際の材質、供給状態、板厚に適用される曲げ条件を材料供給元に確認してください。ブラッシング面だけでは圧延方向や許容半径の証拠になりません。切断・ネスティング変更後も方向の追跡情報を保持します。
納入材料の資料と予定工具に基づき要求内半径を確認します。パンチ半径と完成品内半径は異なる量なので、指定があれば両方記録してください。互いに直交する曲げ線は個別に確認します。材料状態や配置方向が変わる場合、適用性を確認せずに過去の合格結果を転用しないでください。
Outokumpu は鋼種によるスプリングバックの違いと、圧延・仕上げの異なる工程を説明しています。以下の図面記録で各要求を分けて管理できます。
トン数: ステンレス鋼にはどのくらいの力が必要ですか?
ステンレス鋼は、同様の厚さと型開きの場合、軟鋼の約 1.5 倍の曲げ力を必要とすることがよくあります。これは実用的な推定ルールであり、実際のトン数計算の代わりとなるものではありません。実際にかかる力は、引張強さ、厚さ、曲げ長さ、Vダイの開き具合、曲げ方法によって異なります。
仕事を引き受ける前に、トン数計算ツールまたはグラフを使用してください。必要な力が機械の限界に近い場合は、V ダイの開きを大きくし、ヒットあたりの曲げ長さを減らし、より高いトン数の機械を選択するか、ボトミングが必要かどうかを検討してください。フルレングスのステンレスベンドの場合は、機械が負荷によってたわむとベンドの中心が開く可能性があるため、クラウニングも確認してください。
ステンレス鋼用のツーリングと V ダイの選択
ステンレスシートをエアベンディングする場合、多くのショップでは、材料の厚さの約 8 ~ 10 倍の V ダイ開口部から開始します。 V 開口部を大きくすると、トン数と工具マーキングが減少しますが、最小フランジ長と内径が増加します。小さい V 開口部は短いフランジをサポートしますが、トン数とマーキングのリスクが増加します。このトレードオフは、固定ルールではなく、実際の図面から決定する必要があります。
ツールの状態は重要です。汚れた、欠けた、または粗い金型は、ステンレスにすぐに傷を付ける可能性があります。装飾部品には研磨工具を使用し、必要に応じて ラジアスまたは円弧モールド 、リターンフランジには グースネックパンチ 、ボックス部品にはセグメント化ツールを使用します。部品に目に見えるブラシ面がある場合は、その面を保護したままにし、金型上で滑らせないようにしてください。

傷、ダイマーク、フィルムの損傷を防ぐ方法
表面欠陥は、ステンレスと通常の炭素鋼の加工の最大の違いの 1 つです。軟鋼部品は後で塗装することもできますが、つや消しステンレス カバーや食品グレードのトレイでは、曲げ部分が目立つままになることがよくあります。小さなダイラインは、研磨または取り付け後に不合格部品になる可能性があります。
成形半径が許容する場合は保護フィルムを使用しますが、フィルムが曲げ部にしわにならないことを確認してください。ウレタン パッドまたはマークフリー ダイは、研磨済みのステンレスやその他の仕上げ表面に役立ちます。オペレーターは、生産前にダイのショルダー、パンチノーズ、サポートアームを清掃し、完成した部品を紙または柔らかいスペーサーで分離する必要があります。
スプリングバック制御: プログラム、テスト、記録
スプリングバックは一度だけの数字ではありません。材料グレード、コイルバッチ、厚さ公差、結晶粒方向、内径、V ダイ開口部、曲げ角度によって変化します。優れたステンレス曲げワークフローでは、軟鋼プログラムから推測するのではなく、最初のピースを測定されたセットアップ プロセスとして扱います。
一般的なステンレスのグレードと厚さごとに、プログラムされた角度、実際の角度、および補正を記録します。たとえば、1.5 mm 304、2.0 mm 304、2.0 mm 316、および 3.0 mm 304 の工場データを保管します。工場が Delem、Cybelec、または ESA CNC コントローラーを使用している場合は、次のオーダーが目標角度に近づくように補正を工具および材料ライブラリに保存します。
ステンレス鋼ワークに最適なプレスブレーキ構成
基本的なプレス ブレーキではステンレス鋼を曲げることができますが、高品質のステンレスの生産には制御の向上によるメリットがあります。加工がより美しく、薄ゲージで、多品種で、または長時間になると、CNC 制御、再現可能なバックゲージ、クラウニング、およびクリーンなツーリングシステムから得られる価値が高まります。
| 生産シナリオ | 推奨されるセットアップ | なぜ役立つのか | ウォッチポイント |
|---|---|---|---|
| 小型ステンレスブラケット | NCまたはCNC油圧プレスブレーキ | 適度な力とシンプルなプログラム | スプリングバックとショート フランジの制限を検証する |
| 厨房・食品機器 | 跡のないツールを備えた CNC プレス ブレーキ | 目に見える衛生的な表面を保護します | クリーンな取り扱いとフィルム管理が不可欠 |
| エレベーターおよび建築用パネル | クラウニングアームとサポートアームを備えた CNC プレスブレーキ | 長い曲げ角度の一貫性を向上 | 長尺化粧パネルのプランハンドリング |
| 多品種ステンレス製エンクロージャ | Y1/Y2 CNC、X/R/Zバックゲージ、ツールライブラリ | セットアップ時間とオペレーターのばらつきを削減 | 標準のプログラム名とツール データが必要です |
ステップバイステップのステンレス鋼曲げワークフロー
- 図面を確認します。材種、板厚、仕上げ方向、見え面、内径、フランジ長さ、公差を確認します。
- 展開図を計画する:適用する曲げ伸びを確認し、根拠のある圧延方向と要求される仕上げ方向をネスティング記録で別々に示します。
- ツールを選択します:各曲げのパンチ、V ダイの開口部、半径、工具の高さ、クリアランスを選択します。
- 表面を保護します。フィルム、ウレタン、きれいなスチール金型、または跡のない工具を使用するかどうかを決定します。
- トン数を計算します。ステンレスの力、曲げの長さ、機械の能力、クラウニングのニーズを確認してください。
- 最初の部分を実行します。バッチ生産前に角度、フランジ、半径、表面マーク、スプリングバックを測定します。
- 記録の修正:角度補正、材料バッチノート、リピート注文用のツール選択を保存します。
バイヤーチェックリスト: ステンレス鋼用プレスブレーキの注文
- 毎週曲げるステンレスのグレードと厚さは 304、316、430、または二相ですか?
- 通常のベンドの最長の長さはどれくらいですか?また、フルレングスになる頻度はどれくらいですか?
- 部品は化粧品でしょうか、食品グレードでしょうか、建築用でしょうか、アセンブリの中に隠されていますか、それとも後で塗装されますか?
- 跡の残らない工具、ウレタン金型、研磨工具、保護フィルムの取り扱いは必要ですか?
- コントローラーはマテリアル ライブラリ、角度補正、反復可能なプログラム ストレージをサポートしていますか?
- 長いステンレスの曲げには CNC クラウニングが含まれていますか?
- 大きな研磨パネルにはサポートアーム、フロントゲージ、またはシートフォロワーが必要ですか?
- サプライヤーは実際の図面と V ダイ開口部からトン数を計算できますか?
役立つ技術参考資料
の英国ステンレス鋼協会冷間成形、曲げ、スプリングバックに関する技術記事を管理しています。のニッケル協会の製造ガイドラインオーステナイトステンレス鋼の成形挙動を理解するのにも役立ちます。
機械の安全のために、OSHA は次のことを提供します。電動プレスブレーキのガードガイダンス。安全レビューでは、操作点の保護、フットコントロール、長尺シートの取り扱い、シャープエッジ、ロックアウト、およびオペレーターのトレーニングをカバーする必要があります。
ステンレス鋼のよくある曲げ間違い
- 軟鋼の曲げ控除とステンレス鋼のスプリングバック値を使用します。
- 小さすぎる V ダイ開口部を選択すると、高いトン数と目に見えるダイマークとの戦いになります。
- 外観上の仕上げ方向を圧延方向の証拠とみなすこと、またはネスティング変更後に各曲げを再確認しないこと。
- ブラッシュ仕上げのステンレスを汚れたダイやサポートアーム上でスライドさせます。
- 最初のピースを測定して角度補正を記録する前に、フルバッチを実行します。
ステンレス鋼プレスブレーキ曲げFAQ
プレスブレーキはステンレス鋼を曲げることができますか?
はい。機械に十分なトン数、正しい V ダイ開口部、適切な工具、および適切なスプリングバック補正があれば、プレス ブレーキでステンレス鋼のシートとプレートを曲げることができます。 CNC 油圧プレス ブレーキは、304 および 316 ステンレス製の筐体、パネル、トレイ、ブラケットに一般的に使用されます。
ステンレス鋼は軟鋼よりも多くのトン数を必要としますか?
はい。ステンレス鋼は、同様の厚さとダイ開口部の場合、軟鋼よりも約 50% 多くの曲げ力を必要とすることがよくあります。生産前に必ず実際のグレード、板厚、曲げ長さ、V ダイ開口部からトン数を計算してください。
ステンレス鋼にはどの V ダイ開口部を使用すればよいですか?
ステンレス鋼のエアベンディングの一般的な開始点は、材料の厚さの約 8 ~ 10 倍の V ダイ開口部です。金型を完成させる前に、図面を使用して、最小フランジ長さ、内径、トン数、および表面マーキングのリスクを確認します。
ステンレス鋼の曲げにおけるスプリングバックをどのように軽減しますか?
材料と構成に対応した試験記録で完成角度を管理します。材質、ロット、実測板厚、工具、目標角度、実測スプリングバックを記録し、承認済み補正条件を確認します。圧延方向に直交する曲げは万能な回弾補正ではありません。材料や構成の変更時には過去の結果が適用できるか再確認します。
ステンレス鋼を曲げるときに傷が付かないようにするにはどうすればよいですか?
パンチやダイを洗浄し、目に見える面を保護し、必要に応じてフィルムまたはウレタン工具を使用し、粗い表面での滑りを避け、曲げた後に完成した部品を分離することにより、傷を避けてください。化粧ステンレスの場合は、切断を開始する前に表面保護を計画する必要があります。
ステンレス板の加工に最適なプレスブレーキはどれですか?
多品種のステンレス シートの作業には、通常、Y1/Y2 制御を備えた電気油圧式 CNC プレス ブレーキ、正確なバック ゲージ、CNC クラウニング、および優れた工具ライブラリが最適な選択です。目に見える表面には、マークフリー ツールと大型パネル用のフロント サポートを追加します。
結論: ステンレス鋼をそれ自体の曲げプロセスとして扱う
ステンレス鋼のプレスブレーキ曲げは、ただ軟鋼を硬い材料で曲げるだけではありません。より大きな力、より大きなスプリングバック許容値、慎重な木目の方向、よりきれいな工具、より優れた表面保護が必要です。最良の結果は、計算、テスト、測定、修正、記録という反復可能なワークフローから得られます。
貴社の工場でステンレス製の厨房機器、医療用キャビネット、エレベーターパネル、エンクロージャ、建築用トリム、衛生部品などを曲げ加工する場合は、図面、材料グレード、厚さ、表面仕上げ、生産量を Rucheng に送ってください。当社のエンジニアは、ステンレス鋼部品に CNC プレス ブレーキ、ツーリング パッケージ、曲げワークフローを推奨します。
ステンレス鋼プレスブレーキの推奨事項をリクエストする機種選定と生産の参考資料
トン数、作動長、コントローラ、ツーリング、および自動化オプションを選択する前に、 Rucheng プレスブレーキ機械シリーズ を比較してください。
- 多品種高精度曲げ用電動油圧 CNC プレスブレーキ 。
- タンデムプレスブレーキ 長い部品、ポール、パネル、構造作業用。
- プレスブレーキの加圧力計算, 工具の選択 そして コントローラーの選択 最終仕様の確認に役立ちます。
- 曲げ前のブランクの準備については、 ファイバーレーザー切断マシン を比較し、切断から曲げまでのワークフローを一緒に計画します。