
不锈钢折弯应同时评审实际材料牌号、交货状态、板厚、模具承载能力和表面要求。应将轧制方向与外观纹理方向分别记录,并在展开图上逐条标明折弯线。采用既有配置或通用规则前,应先约定代表性试制和成品验收条件。
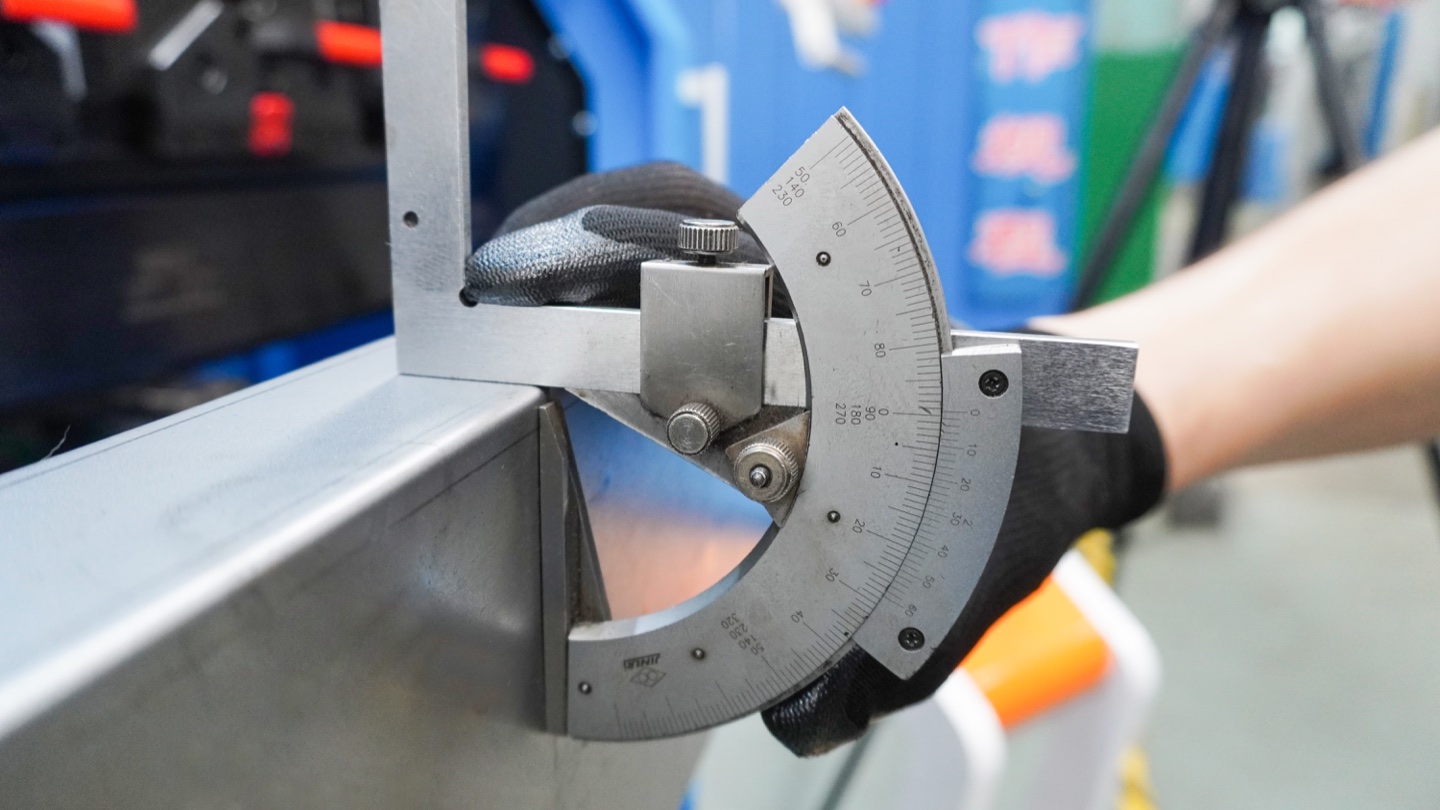
什么是不锈钢折弯机弯曲?
不锈钢折弯机弯曲是在上冲头和下模之间形成不锈钢片材或板材的过程,以形成法兰、通道、盒子、面板、盖子、托盘、支架和设备外壳。该工艺看起来与低碳钢弯曲相似,但不锈钢具有更高的屈服强度、更强的加工硬化、更大的回弹以及更容易损坏的表面光洁度。
折弯机适用于食品加工设备、商用厨房、医疗柜、电梯面板、实验室家具、电气外壳、建筑装饰、船舶部件和化学设备中使用的不锈钢零件。关键不仅仅是选择足够的吨位。工厂必须控制弯曲半径、纹理方向、工具状况、后挡料参考以及从切割到包装的保护性处理。
快速解答:应该如何在折弯机上弯曲不锈钢?
从图纸和材料等级开始。确认板材是304、316、430还是双相不锈钢,然后检查厚度、可见表面、纹理方向、所需的内半径、法兰长度和弯曲公差。不锈钢通常比低碳钢需要更大的吨位和更多的过度弯曲,因此请勿在未经测试的情况下复制低碳钢程序。
对于常见的 1.0-3.0 毫米不锈钢板材,数控折弯机上的空气弯曲通常是最灵活的方法。当表面可见时,使用抛光冲头、清洁的 V 型模具、保护膜或聚氨酯工具,并为每个材料批次保留测量的回弹表。对于严格公差或长零件,数控凸形加工和角度校正可以减少首件废品。
为什么不锈钢的弯曲程度与低碳钢不同
英国不锈钢协会指出,不锈钢成型必须考虑冷成型、弯曲和回弹行为。镍协会制造指南还强调,奥氏体不锈钢具有良好的成形性,但其加工硬化和回弹需要适当的过程控制。在实际折弯机工作中,这意味着不锈钢零件可能需要与类似低碳钢零件不同的模具开口、冲头角度和弯曲余量。
三个属性导致了大多数车间问题。首先,不锈钢具有较高的强度,因此相同的厚度通常需要较高的成形力。其次,冲头释放后材料会弹性恢复,因此最终角度打开得更大。第三,抛光、拉丝或4号表面很快就会出现模具痕迹,因此操作员需要清洁处理和表面保护。
| 材料因素 | 对弯曲的影响 | 典型的商店问题 | 实际反应 |
|---|---|---|---|
| 更高的屈服强度 | 相同厚度下比低碳钢需要更大的力 | 机器过载、角度变化或刀具磨损 | 用不锈钢系数计算吨位并添加安全裕度 |
| 回弹 | 压力释放后最终角度打开 | 编程的 90 度弯曲变为 91-93 度 | 过度弯曲,使用 CNC 角度校正并记录批次数据 |
| 加工硬化 | 材料在变形过程中硬化 | 半径过小或反复弯曲时开裂 | 使用合适的内半径并避免不必要的重新弯曲 |
| 表面敏感性 | 拉丝和抛光表面很容易留下痕迹 | 划痕、模痕和涂层缺陷 | 使用干净的工具、薄膜、聚氨酯模具或无痕工具 |
纹理方向和弯曲半径
将有依据的轧制方向与所需外观纹理方向分别记录。在展开图上标识每条折弯线,请材料供应商确认适用于实际牌号、交货状态和板厚的折弯指南。拉丝表面本身不能证明轧制方向或可接受的折弯半径。切割和排样修订时,应保留方向信息的追溯关系。
依据所交材料的指南和计划模具核对目标内半径。上模半径与成品内半径是不同量;有要求时分别记录。对于包含互相垂直折弯线的工件,应逐条检查方向。未经适用性复核,不得把一次合格结果用于另一材料状态或排样方向。
Outokumpu 说明不同钢种的回弹存在差异,并将轧制与表面处理列为不同工序。下方图纸记录帮助分别管理这些要求。
吨位:不锈钢需要多大的力?
对于相似的厚度和模具开口,不锈钢通常需要大约是低碳钢 1.5 倍的弯曲力。这是一个实用的估算规则,不能替代实际吨位计算。实际的力取决于拉伸强度、厚度、弯曲长度、V型模开口和弯曲方法。
在接受工作之前使用吨位计算器或图表。如果所需的力接近机器极限,请增加V型模具开口,减少每次弯曲的长度,选择更高吨位的机器或检查是否需要打底。对于全长不锈钢弯头,还要检查挠度补偿,因为如果机器在负载下变形,弯头中心可能会打开。
不锈钢工具和 V 型模具选择
对于空气弯曲不锈钢板,许多加工车间开始使用 V 型模具,开口约为材料厚度的 8-10 倍。较大的 V 形开口可减少吨位和工具标记,但会增加最小法兰长度和内半径。较小的 V 形开口支持短法兰,但会增加吨位和标记风险。这种权衡应该根据实际的图纸来决定,而不是根据固定的规则。
工具状况很重要。脏的、有缺口的或粗糙的模具会立即划伤不锈钢。对外观零件使用抛光工具,在需要时使用 半径或圆弧模具 ,对回流法兰使用 鹅颈上模 ,对箱体零件使用分段工具。如果零件有可见的拉丝面,请保护该面并避免使其滑过模具。

如何防止划痕、模痕和薄膜损坏
表面缺陷是不锈钢与普通碳钢工件的最大区别之一。低碳钢部件可以稍后进行涂漆,但拉丝不锈钢盖或食品级托盘通常会使弯曲区域可见。小模线在抛光或安装后可能会成为废品。
在成型半径允许的情况下使用保护膜,但要确保薄膜不会在弯曲处起皱。聚氨酯垫或无痕模具有助于预抛光不锈钢和其他成品表面。操作员在生产前应清洁模肩、冲头和支撑臂,然后用纸或软垫片将成品零件分开。
回弹控制:编程、测试和记录
回弹不是一次性的数字。它随材料牌号、卷材批次、厚度公差、晶粒方向、内半径、V 型模具开口和弯曲角度而变化。良好的不锈钢弯曲工作流程将第一件视为测量的设置过程,而不是根据低碳钢程序进行猜测。
记录每个常见不锈钢等级和厚度的编程角度、实际角度和校正。例如,保留 1.5 mm 304、2.0 mm 304、2.0 mm 316 和 3.0 mm 304 的车间数据。如果车间使用 Delem、Cybelec 或 ESA CNC 控制器,请将校正存储在刀具和材料库中,以便下一个订单开始时更接近目标角度。
不锈钢加工的最佳折弯机配置
基本的折弯机可以弯曲不锈钢,但高质量的不锈钢生产得益于更好的控制。工作越是美观、薄规格、高混合或长,您从 CNC 控制、可重复后挡料、凸面和清洁刀具系统中获得的价值就越大。
| 生产场景 | 推荐设置 | 为什么它有帮助 | 观察点 |
|---|---|---|---|
| 小不锈钢支架 | NC或数控液压折弯机 | 力度适中,程序简单 | 验证回弹和短法兰限制 |
| 厨房和食品设备 | 配备无痕模具的数控折弯机 | 保护可见表面和卫生表面 | 清洁处理和薄膜控制至关重要 |
| 电梯和建筑板 | 带挠度补偿臂和支撑臂的数控折弯机 | 提高长弯曲角度的一致性 | 计划处理长装饰面板 |
| 高混合不锈钢外壳 | Y1/Y2 CNC、X/R/Z后挡料、刀具库 | 减少设置时间和操作员变化 | 需要标准程序命名和工具数据 |
不锈钢弯曲分步工作流程
- 复习一下图:确认等级、厚度、精加工方向、可见侧面、内半径、法兰长度和公差。
- 规划展开图:确认适用的折弯补偿,并在排样记录中分别标注有依据的轧制方向和所需表面纹理方向。
- 选择工具:为每个折弯选择冲头、V 型模具开口、半径、工具高度和间隙。
- 保护表面:决定是否使用薄膜、聚氨酯、清洁钢模具或无痕工具。
- 计算吨位:检查不锈钢力、弯曲长度、机器容量和挠度补偿需求。
- 运行第一部分:批量生产前测量角度、凸缘、半径、表面标记和回弹。
- 记录更正:保存角度校正、材料批次注释和重复订单的工具选择。
买家清单:订购不锈钢折弯机
- 您每周将弯曲哪些不锈钢等级和厚度:304、316、430 或双相不锈钢?
- 最长的常规弯曲长度是多少?全长弯曲的频率是多少?
- 零件是装饰性的、食品级的、建筑性的、隐藏在组件内还是稍后涂漆的?
- 您是否需要无痕工具、聚氨酯模具、抛光工具或保护膜处理?
- 控制器是否支持材质库、角度校正和可重复程序存储?
- 长不锈钢弯管是否包含 CNC 挠度补偿加工?
- 大型抛光面板是否需要支撑臂、前规或板材随动件?
- 供应商可以根据您的实际图纸和 V 型模具开口计算吨位吗?
有用的技术参考
这英国不锈钢协会维护有关冷成型、弯曲和回弹的技术文章。这镍协会制造指南对于了解奥氏体不锈钢的成形行为也很有用。
为了机器安全,OSHA 提供动力折弯机防护引导。安全审查应涵盖操作点防护、脚踏控制、长板材处理、锋利边缘、锁定和操作员培训。
常见的不锈钢弯曲错误
- 使用低碳钢弯曲扣除和不锈钢的回弹值。
- 选择太小的 V 型模具开口,然后对抗高吨位和可见的模具痕迹。
- 把外观纹理方向当作轧制方向的证明,或在排样变更后未逐条复核折弯线。
- 将拉丝不锈钢滑过脏模具或支撑臂。
- 在测量第一件并记录角度校正之前运行完整批次。
不锈钢折弯机弯曲常见问题解答
折弯机可以弯曲不锈钢吗?
是的。当机器具有足够的吨位、正确的 V 型模具开口、合适的工具和适当的回弹补偿时,折弯机可以弯曲不锈钢薄板和板材。 CNC 液压折弯机通常用于 304 和 316 不锈钢外壳、面板、托盘和支架。
不锈钢比低碳钢需要更多吨位吗?
是的。对于相似的厚度和模具开口,不锈钢通常需要比低碳钢多大约 50% 的弯曲力。生产前始终根据实际等级、厚度、弯曲长度和 V 型模具开口计算吨位。
对于不锈钢,我应该使用哪种 V 型模具开口?
空气弯曲不锈钢的常见起点是 V 型模具开口约为材料厚度的 8-10 倍。在最终确定模具之前,使用图纸确认最小法兰长度、内半径、吨位和表面标记风险。
如何减少不锈钢弯曲时的回弹?
采用针对材料和配置的试验记录控制成品角度。记录牌号、批次、实测板厚、模具、目标角度与实测回弹,再复核经批准的补偿设置。横跨轧制方向折弯不是通用回弹修正办法。材料或配置变更后,应核对既有结果是否仍适用。
弯曲不锈钢时如何避免划伤?
通过清洁冲头和模具、保护可见面、在适当的情况下使用薄膜或聚氨酯工具、避免在粗糙表面上滑动以及弯曲后分离成品部件来避免划痕。对于装饰性不锈钢,应在切割开始前计划好表面保护。
哪种折弯机最适合不锈钢板材加工?
对于高混合不锈钢板材加工,具有 Y1/Y2 控制、精确后挡料、数控挠度补偿和良好刀具库的电液数控折弯机通常是最佳选择。对于可见表面,为大型面板添加无标记工具和前支撑。
结论:将不锈钢视为其本身的弯曲工艺
不锈钢折弯机弯曲不仅仅是用较硬的材料弯曲低碳钢。它需要更高的力、更大的回弹余量、仔细的纹理方向、更清洁的工具和更好的表面保护。最佳结果来自可重复的工作流程:计算、测试、测量、纠正和记录。
如果您的工厂弯曲不锈钢厨房设备、医疗柜、电梯面板、外壳、建筑装饰或卫生部件,请将您的图纸、材料等级、厚度、表面光洁度和产量发送给如程。我们的工程师可以为您的不锈钢零件推荐数控折弯机、模具配置和弯曲工作流程。
索取不锈钢折弯机推荐折弯机选型与生产参考
在选择吨位、工作长度、控制器、工具和自动化选项之前,先比较完整的 如城折弯机机器系列 。