
Une ligne de production de supports de façade ventilés nécessite généralement quatre processus : découpe à blanc, poinçonnage de fentes ovales, pliage par presse plieuse CNC et ébavurage. Pour les systèmes de façade en grès cérame, pierre naturelle et murs-rideaux, le support doit maintenir la position du trou, la longueur de la fente, l'angle de courbure et la rectitude du profil cohérents. Une configuration pratique Rucheng combine une machine de découpe laser à fibre ou une cisaille pour les flans, une poinçonneuse à tourelle CNC pour les fentes de dilatation thermique, une presse plieuse hydraulique CNC avec bombage pour de longs pliages précis et une machine à barillet d'ébavurage ou de culbutage pour des bords nets avant le revêtement ou l'assemblage.
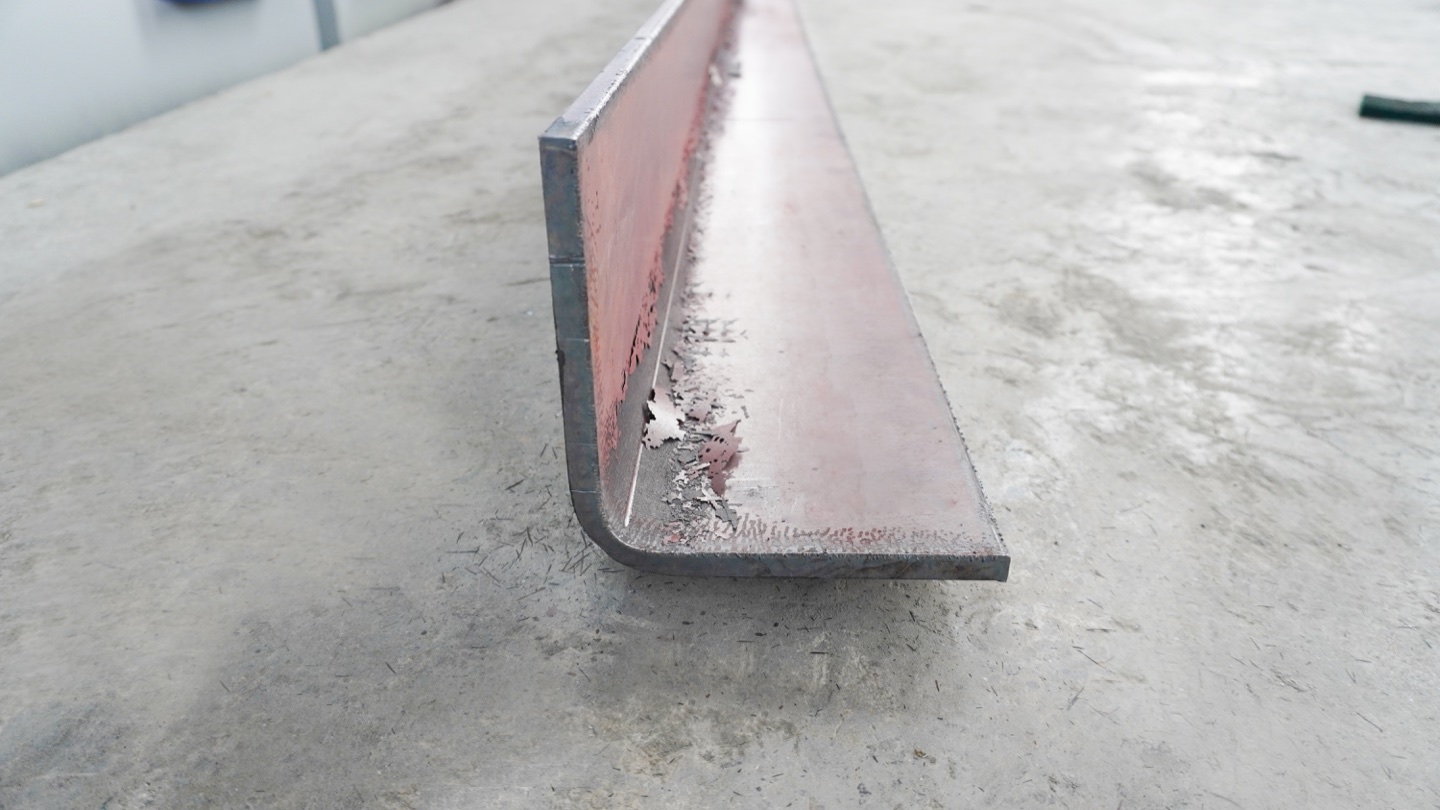
Recommandation rapide de la machine
Pour les supports de façade et les profilés de façade ventilés, commencez par le dessin de la pièce finie plutôt que par le nom de la machine. Les données clés sont la qualité du matériau, l'épaisseur, la longueur de courbure maximale, la taille des fentes, le nombre de fentes, le nombre de familles de supports et la tolérance d'angle requise. Rucheng recommande normalement un Presse plieuse CNC avec bombage pour le cintrage, un Poinçonneuse CNC pour les fentes ovales répétées, et un machine de découpe laser à fibre lorsque les formes vierges changent entre les projets.
| Processus | Pièces de façade | Machine recommandée | Notes de sélection |
|---|---|---|---|
| Découpe à blanc | Plaques de base, supports en L, supports en Z, plaques de support personnalisées | Machine de découpe laser à fibre ou cisaille hydraulique | Choisissez le laser pour les contours mixtes et la variation du projet ; choisissez le cisaillement pour les flans rectangulaires simples. |
| Poinçonnage de fente ovale | Fentes de dilatation thermique, trous de fixation, trous de montage répétés | Poinçonneuse à tourelle CNC | Idéal pour les fentes et les trous répétés où le coût de l'outillage de poinçonnage est justifié par le volume. |
| Pliage | Équerres, équerres en U, profilés Z, profilés de support de façade | Presse plieuse hydraulique CNC avec bombage | Le bombage est important lorsque la longueur de pliage, la tolérance d’angle et la rectitude affectent l’ajustement de l’installation. |
| Finition des bords | Fentes, bords laser, bavures perforées et coins des supports | Machine à ébavurer ou barillet de culbutage | Nécessaire lorsque les pièces seront enduites, manipulées sur chantier ou assemblées avec des rails de façade. |
Pourquoi les supports de façade ont besoin d'une presse plieuse CNC
Les supports de façade peuvent ressembler à de simples pièces pliées, mais la précision de l'installation dépend de la longueur reproductible de la bride, de l'angle de courbure constant et du décalage correct entre les trous de fixation murale et le point de support du panneau. Si l’angle dérive, le panneau en grès cérame ou en pierre naturelle peut sortir du plan. Si la longueur de la bride change, le support peut ne pas s'aligner avec le rail ou le système d'ancrage.
Une presse-plieuse hydraulique CNC est une machine de base pratique pour ces pièces car elle contrôle la position du vérin Y1/Y2, le mouvement de la butée arrière et les programmes de pliage. Pour les profils de façade plus longs, utilisez un bombage CNC ou un bombage hydraulique afin que le centre de la pièce ne se plie pas par rapport aux extrémités. Pour les rails ou les profils très longs, comparez une presse-plieuse tandem ou un modèle personnalisé à plateau long.
Note de l'acheteur : Lorsqu'un projet spécifie une compensation intégrée de bombage ou de déflexion, ne le traitez pas comme une option cosmétique. Il fait partie du système de précision de pliage, en particulier pour les profilés de façade longs, les supports larges et les tôles inoxydables ou galvanisées avec des exigences d'angle serrées.
Configuration de la presse plieuse pour les supports de façade
| Configuration | Quand l'utiliser | Avantage de façade |
|---|---|---|
| Y1/Y2 + butée arrière X/R | Cintrage général des supports et des profilés | Contrôle la profondeur de pliage et les dimensions de bride reproductibles. |
| Doigts de butée arrière Z1/Z2 | Largeurs de support mixtes et courbures décentrées | Réduit le temps de configuration sur plusieurs familles de supports. |
| bombage mécanique ou hydraulique | Supports longs, profils longs et tolérance d'angle plus serrée | Compense la déflexion de la machine et améliore la cohérence de l'angle sur toute la longueur du pliage. |
| outillage segmenté | Brides courtes, boîtes, pièces décalées et formes de supports mixtes | Permet des espaces entre les outils et des configurations flexibles pour les géométries de supports complexes. |
| Poinçon col de cygne ou semi-col de cygne | Brides et profilés de retour avec risque de collision | Donne un dégagement pour les formes de support plus profondes. |
| Suiveur de feuille | Profilés de façade longs, fins ou lourds | Soutient la pièce pendant le pliage et réduit la tension de l'opérateur. |
Poinçonnage CNC pour fentes de dilatation thermique ovales
Les systèmes de façade ventilée utilisent souvent des fentes de dilatation thermique ovales afin que les panneaux, les rails et les supports puissent se déplacer en fonction des changements de température. Si la même fente ovale se répète sur des milliers de supports, une poinçonneuse à tourelle CNC est généralement plus efficace que la découpe laser de chaque fente. Le coup de poinçon est rapide, la taille de la fente est stable et l'outillage peut inclure des trous ronds, des trous allongés, une préparation de fraisage ou des caractéristiques de formage en fonction de la conception du support.
La découpe laser reste utile lorsque les dessins changent fréquemment, lorsque la taille des fentes varie selon le projet ou lorsque le contour vierge est complexe. De nombreuses usines utilisent les deux : la découpe laser pour les flans flexibles et le poinçonnage CNC pour les fentes et les trous répétés qui dominent le temps de cycle.
Flux de travail de production typique
- Examinez les dessins des supports de façade, la qualité du matériau, l'épaisseur, les dimensions des fentes, le rayon de courbure et les exigences en matière de revêtement.
- Découpez le flan au laser ou à la cisaille, selon que le contour est spécifique au projet ou un simple stock rectangulaire.
- Percez des fentes d'expansion ovales, des trous d'ancrage et des éléments de fixation répétés avec une poinçonneuse à tourelle CNC.
- Ébavurez les fentes perforées et les bords coupés avant de plier lorsque les bavures peuvent marquer l'outillage ou affecter la qualité du revêtement.
- Pliez les supports ou les profils de façade sur la presse plieuse CNC en utilisant l'ouverture de matrice en V, la forme du poinçon et le réglage du bombage corrects.
- Inspectez l’angle, la distance entre le trou et le coude, la longueur de la bride, la torsion, l’état des bavures et l’ajustement de l’assemblage avant la production par lots.
Exemples de packages de machines
| Type de production | Forfait suggéré | Meilleur ajustement |
|---|---|---|
| Supports de façade basés sur un projet | Machine de découpe laser fibre + presse plieuse hydraulique CNC + ébavurage | Modification des dessins, formes de supports mixtes, investissement en outillage réduit. |
| Supports à fente ovale répétée | Poinçonneuse CNC + presse plieuse CNC + barillet culbuteur | Supports de volume moyen à élevé avec fentes et trous répétés. |
| Profilés de façade longs | Presse plieuse hydraulique CNC avec bombage, suiveurs de tôle et outillage segmenté | Courbes longues, contrôle de la rectitude, risque de manipulation réduit. |
| Usine complète de supports de façade | Découpe laser + poinçonnage CNC + presse plieuse + ébavurage + set d'outillage | Usines produisant plusieurs familles de supports dans le cadre d’un achat FOB Chine. |
Liste de contrôle des devis pour les conditions FOB Chine
Pour citer avec précision un flux de travail de support de façade, envoyez au Rucheng les données de production ci-dessous. Cela évite de sous-dimensionner la presse plieuse, de choisir un mauvais processus de rainurage ou de manquer des coûts d'outillage.
- Dessins de supports et de profils au format PDF, DXF, DWG ou STEP.
- Qualité du matériau : acier galvanisé, acier inoxydable, aluminium ou tôle revêtue.
- Plage d'épaisseur, longueur de pliage maximale, taille maximale du flan et longueur minimale de la bride.
- Longueur, largeur, quantité par pièce et production mensuelle de la fente ovale.
- Tolérance d'angle de pliage requise, planéité, limite de torsion et exigences de surface.
- Préférence de contrôleur tel que Delem DA53T , DA66T , DA69S , ESA ou Cybelec.
- Besoin de bombage, suiveurs de tôle, butée arrière Z1/Z2, outillage col de cygne ou outillage segmenté.
- Tension d'atelier, disposition de l'usine, alimentation en air, plan de l'opérateur et préférence d'expédition FOB Chine.
FAQ
Le Rucheng peut-il fournir à la fois la presse plieuse et la poinçonneuse à tourelle ?
Oui. Rucheng peut recommander un flux de travail complet pour la fabrication de supports de façade, comprenant le pliage par presse plieuse, le poinçonnage CNC, la découpe laser, l'ébavurage et l'outillage. La configuration doit être basée sur les dessins et le volume de production.
Les supports de façade nécessitent-ils toujours une machine de découpe laser ?
Non. Si les flans sont de simples rectangles et que le motif de fente est répété, le cisaillement et le poinçonnage CNC peuvent être plus économiques. La découpe au laser est meilleure lorsque le contour vierge change ou que l'usine gère de nombreuses pièces spécifiques au projet.
Quel contrôleur convient le mieux au pliage des supports de façade ?
Pour les familles de supports simples, le DA53T ou un contrôleur CNC comparable peut suffire. Pour des profils complexes, des dessins importés, une programmation hors ligne, une simulation 3D ou des butées arrière multi-axes, un contrôle DA66T ou DA69S-class peut se justifier. Le choix du contrôleur peut fortement affecter le prix de la machine ; il doit donc correspondre au flux de travail réel.
Quelles informations sont nécessaires pour une proposition d’outillage ?
Envoyez le dessin, le matériau, l'épaisseur, le rayon de courbure intérieur, la bride minimale, la taille de la fente, la configuration des trous et la quantité de production. Rucheng peut alors recommander des matrices en V, des poinçons, des outils segmentés, des poinçons à col de cygne et des outils de poinçonnage CNC pour la famille des supports.
Vous planifiez une ligne de production de supports de façade ?
Envoyez vos dessins de supports, les détails de la fente ovale, l'épaisseur du matériau et votre production mensuelle. Rucheng correspondra à la presse plieuse, à la poinçonneuse CNC, à la machine de découpe laser, à l'équipement d'ébavurage et à l'outillage pour la cotation FOB Chine.
Demander un devis de presse plieuse