
換気ファサードブラケットの生産ラインには通常、ブランク切断、楕円スロットパンチング、CNC プレスブレーキ曲げ、バリ取りの 4 つのプロセスが必要です。磁器グレ、天然石、カーテンウォールのファサードシステムの場合、ブラケットは穴の位置、スロットの長さ、曲げ角度、プロファイルの真直度を一貫して保つ必要があります。実用的な Rucheng 構成は、ブランク用のファイバーレーザー切断マシンまたはシャーリングマシン、熱拡張スロット用の CNC タレットパンチングマシン、正確な長い曲げ用の CNC 油圧式プレスブレーキとたわみ補正、およびバリ取りまたはタンブリングバレルマシンを組み合わせたものです。コーティングや組み立ての前にエッジをきれいにします。
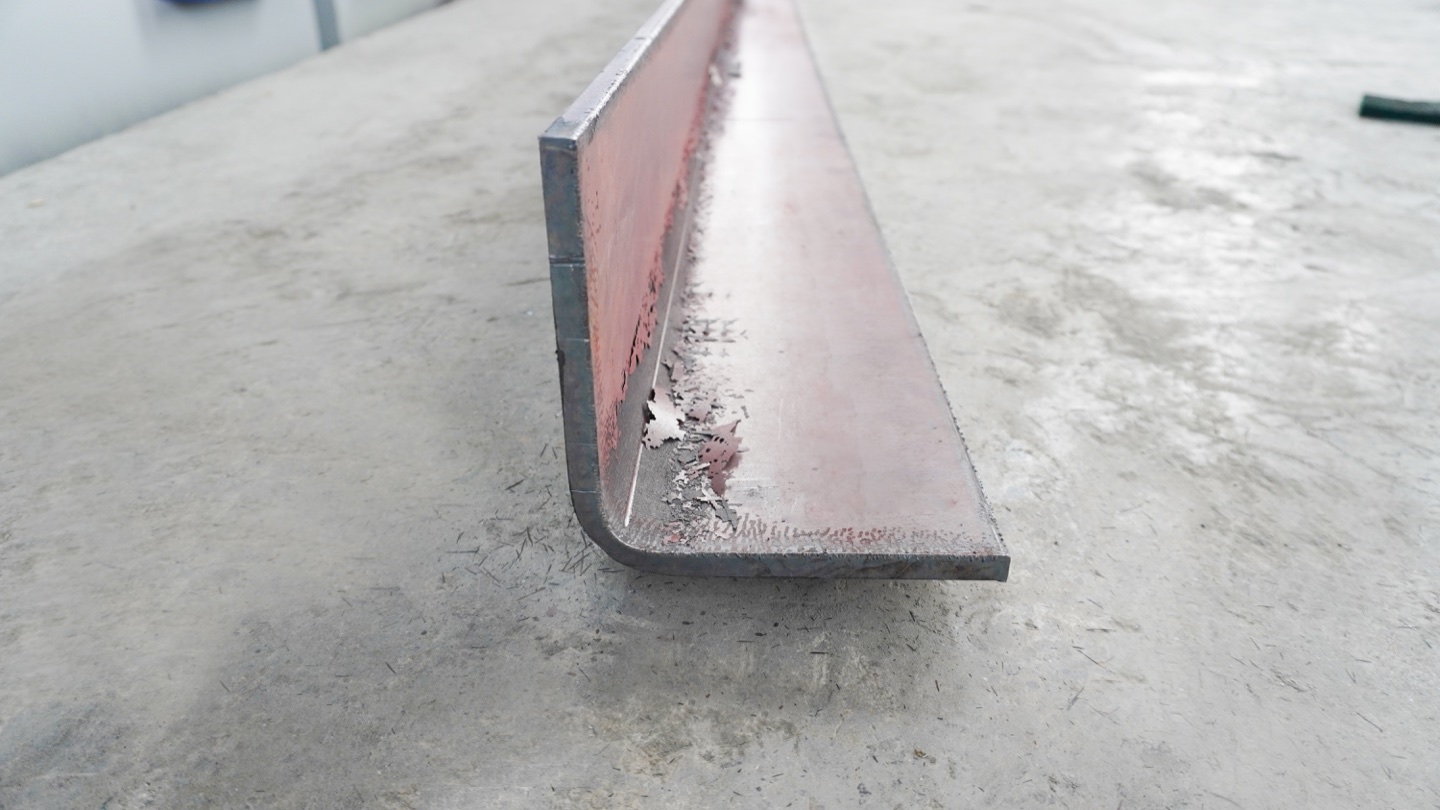
クイックマシンの推奨事項
ファサードブラケットおよび換気ファサードプロファイルの場合は、機械名ではなく完成部品の図面から始めます。重要なデータは、材料グレード、厚さ、最大曲げ長さ、スロットサイズ、スロット数、ブラケットファミリー数、および必要な角度公差です。 Rucheng は通常、 CNC プレスブレーキマシン 曲げ加工用たわみ補正付き、 CNCパンチングマシン 繰り返される楕円形のスロットの場合、 ファイバーレーザー切断マシン プロジェクト間で空白の形状が変わるとき。
| プロセス | ファサード部品 | 推奨マシン | 選定メモ |
|---|---|---|---|
| ブランクカット | ベースプレート、Lブラケット、Zブラケット、カスタムサポートプレート | ファイバーレーザー切断機械または油圧シャーリングマシン | 混合輪郭とプロジェクトのバリエーションにはレーザーを選択してください。シンプルな長方形のブランクにはシャーリングを選択してください。 |
| 楕円スロットパンチング | 熱拡張スロット、固定穴、繰り返し取り付け穴 | CNCタレットパンチングマシン | パンチ工具のコストが体積に見合った、繰り返しのスロットや穴に最適です。 |
| 曲げ | 山形ブラケット、U ブラケット、Z プロファイル、ファサードサポートチャネル | CNC 油圧プレスブレーキとたわみ補正 | たわみ補正は、曲げ長さ、角度公差、真直度が取り付けのフィット感に影響を与える場合に重要です。 |
| エッジ仕上げ | スロット、レーザーエッジ、パンチバリ、ブラケットコーナー | バリ取り機またはタンブリングバレル | 部品が塗装される場合、現場で取り扱われる場合、またはファサードレールで組み立てられる場合に必要です。 |
ファサードブラケットに CNC が必要な理由プレスブレーキ
ファサードブラケットは単純な曲げ部品のように見えるかもしれませんが、取り付けの精度は、再現可能なフランジの長さ、一貫した曲げ角度、および壁固定穴とパネル支持点の間の正しいオフセットによって決まります。角度がずれると、磁器グレまたは天然石パネルが平面からずれる可能性があります。フランジの長さが変わると、ブラケットがレールまたはアンカーシステムと整列しない可能性があります。
CNC 油圧プレスブレーキ は、Y1/Y2 ラム位置、バックゲージ移動および曲げプログラムを制御するため、これらの部品の実用的なベースマシンです。長いファサードプロファイルの場合は、CNC たわみ補正または油圧式たわみ補正を使用して、ワークピースの中心が端に比べて曲がらないようにします。非常に長いレールまたはプロファイルの場合は、 タンデムプレスブレーキ またはロングベッドカスタムモデルを比較してください。
購入者向けメモ: プロジェクトで統合たわみ補正またはたわみ補正が指定されている場合、それを表面的なオプションとして扱わないでください。これは曲げ精度システムの一部であり、特に長いファサードのプロファイル、幅広のブラケット、および厳しい角度要件を持つステンレスまたは亜鉛メッキのシートに適しています。
プレスブレーキファサードブラケットの構成
| 構成 | いつ使用するか | ファサードの利点 |
|---|---|---|
| Y1/Y2 + X/R バックゲージ | 一般的なブラケットとプロファイルの曲げ | 曲げの深さと再現可能なフランジの寸法を制御します。 |
| Z1/Z2 バックゲージ指 | 混合ブラケット幅と中心からずれた曲げ | 複数のブラケットファミリにわたるセットアップ時間を短縮します。 |
| 機械式または油圧式たわみ補正 | 長いブラケット、長いプロファイル、およびより厳しい角度公差 | 機械のたわみを補正し、曲げ長さ全体にわたる角度の一貫性を向上させます。 |
| 分割金型 | ショートフランジ、ボックス、オフセットパーツ、混合ブラケット形状 | ツールギャップと複雑なブラケット形状の柔軟なセットアップが可能になります。 |
| グースネックまたはセミグースネックパンチ | 衝突の危険があるフランジとプロファイルを返却する | より深いブラケット形状のためのクリアランスを提供します。 |
| シートフォロア | 長く、薄く、または重いファサードプロファイル | 曲げ加工時にワークをサポートし、作業者の負担を軽減します。 |
楕円形の熱拡張スロット用 CNC パンチング
換気ファサードシステムでは、パネル、レール、ブラケットが温度変化に応じて移動できるように、楕円形の熱膨張スロットが使用されることがよくあります。同じ楕円形のスロットが何千ものブラケットにわたって繰り返される場合、通常、CNC タレットパンチングマシンは各スロットレーザー切断よりも効率的です。パンチのヒットは速く、スロットサイズは安定しており、ブラケットの設計に応じて、工具には丸穴、長穴、皿穴の準備、または成形機能が含まれます。
レーザー切断は、図面が頻繁に変更される場合、スロットサイズがプロジェクトによって異なる場合、または空白のアウトラインが複雑な場合に引き続き役立ちます。多くの工場では、柔軟なブランク用のレーザー切断と、サイクルタイムを左右する繰り返しのスロットと穴用の CNC パンチングの両方を使用しています。
一般的な制作ワークフロー
- ファサードブラケットの図面、材料グレード、厚さ、スロット寸法、曲げ半径、コーティング要件を確認します。
- アウトラインがプロジェクト固有のものであるか、単純な長方形のストックであるかに応じて、レーザーまたはせん断でブランクを切断します。
- CNC タレットパンチングマシンを使用して、楕円形の拡張スロット、アンカー穴、繰り返し固定機能をパンチします。
- バリが工具に跡を付けたり、コーティングの品質に影響を与える可能性がある場合は、曲げる前にパンチスロットとカットエッジのバリを取り除きます。
- 正しい V ダイ開口部、パンチ形状、およびたわみ補正設定を使用して、CNC プレスブレーキでブラケットまたはファサードプロファイルを曲げます。
- バッチ生産前に、角度、穴から曲げまでの距離、フランジの長さ、ねじれ、バリの状態、アセンブリのフィット感を検査します。
サンプルマシンパッケージ
| 生産タイプ | 推奨パッケージ | ベストフィット |
|---|---|---|
| プロジェクトベースのファサードブラケット | ファイバーレーザー切断マシン + CNC 油圧プレスブレーキ + バリ取り | 図面の変更、ブラケット形状の混合、工具投資の削減。 |
| 繰り返しの楕円形スロットブラケット | CNC パンチングマシン + CNC プレスブレーキ + タンブリングバレル | スロットと穴が繰り返される中量から大量のブラケット。 |
| 長いファサードプロファイル | たわみ補正を備えた CNC 油圧プレスブレーキ、シートフォロワーおよび分割金型 | 長いベンド、直進性の制御、ハンドリングリスクの軽減。 |
| 完成したファサードブラケット工場 | レーザー切断 + CNCパンチング + プレスブレーキ + バリ取り + ツーリングセット | FOB 中国調達に基づいて複数のブラケットファミリを製造する工場。 |
FOB 中国条件の見積チェックリスト
ファサードブラケットのワークフローを正確に見積もるには、以下の制作データを Rucheng に送信してください。これにより、 プレスブレーキのサイズ不足、間違ったスロットプロセスの選択、または工具コストの不足を回避できます。
- PDF、DXF、DWG、STEP 形式のブラケットおよびプロファイル図面。
- 材質グレード: 亜鉛メッキ鋼、ステンレス鋼、アルミニウムまたはコーティングされたシート。
- 厚さの範囲、最大曲げ長さ、最大ブランクサイズ、最小フランジ長さ。
- 楕円形のスロットの長さ、幅、部品ごとの数量、および月次生産量。
- 必要な曲げ角度の許容差、平面度、ねじれの制限、および表面の要件。
- Delem DA53T、 DA66T、 DA69S、 ESA、 Cybelec などのコントローラーの設定。
- たわみ補正、シートフォロワー、Z1/Z2 バックゲージ、グースネックツーリングまたは分割金型が必要です。
- ワークショップの電圧、工場のレイアウト、空気供給、オペレータープラン、FOB 中国配送の優先順位。
よくある質問
Rucheng はプレスブレーキとタレットパンチングマシンの両方を供給できますか?
はい。 Rucheng は、プレスブレーキ曲げ、CNC パンチング、レーザー切断、バリ取り、ツーリングを含む、ファサードブラケット製造の完全なワークフローを推奨します。図面と生産数量に基づいて構成を決定してください。
ファサードブラケットには常にレーザー切断マシンが必要ですか?
いいえ。ブランクが単純な長方形で、スロットパターンが繰り返される場合は、シャーリングと CNC パンチングを組み合わせた方が経済的である可能性があります。 レーザー切断は、空白のアウトラインが変更される場合、または工場で多くのプロジェクト固有の部品が処理される場合に適しています。
ファサードブラケットの曲げにはどのコントローラーが最適ですか?
単純なブラケットファミリの場合は、DA53T または同等の CNC コントローラで十分な場合があります。複雑なプロファイル、インポートされた図面、オフラインプログラミング、3D シミュレーション、または多軸バックゲージの場合、DA66T または DA69S クラスの制御を正当化できます。コントローラーの選択はマシンの価格に大きく影響するため、実際のワークフローと一致する必要があります。
ツールの提案にはどのような情報が必要ですか?
図面、材質、厚さ、内側曲げ半径、最小フランジ、溝サイズ、穴パターン、生産数量をお送りください。 Rucheng は、ブラケットファミリ用の V ダイ、パンチ、分割金型、グースネックパンチ、および CNC パンチングツールを推奨します。
ファサードブラケットの生産ラインを計画していますか?
ブラケットの図面、楕円スロットの詳細、材料の厚さ、毎月の生産量を送信してください。 Rucheng は、FOB 中国見積用のプレスブレーキ、CNC パンチングマシン、レーザー切断機械、バリ取り装置および工具と一致します。
プレスブレーキの見積りを依頼