

Réponse de l'acheteur : Quand devez-vous spécifier un bombage CNC ?
Spécifiez le bombage CNC lorsque la presse plieuse pliera des pièces plus longues qu'environ 2.5 m, des machines évaluées à environ 80 tonnes ou plus, des profils de façade longs, des armoires électriques, des panneaux d'ascenseur, des pièces en acier inoxydable, des supports lourds ou tout travail où l'angle central doit correspondre aux deux extrémités. Pour de simples brackets courts, un bombage mécanique manuel ou motorisé peut suffire ; pour une production mixte et des tolérances plus strictes, le bombage hydraulique CNC est généralement plus sûr.
Qu'est-ce que le bombage de presse plieuse et pourquoi est-il important ?
Le bombage de presse plieuse est une technique de compensation qui contrecarre la déflexion naturelle (fléchissement) du coulisseau et du tablier d'une presse plieuse pendant le pliage. Lorsqu'une presse plieuse applique une force pour plier la tôle, le bâti de la machine n'est pas infiniment rigide — le centre de la poutre fléchit vers le bas sous charge. Cela signifie que le poinçon pénètre plus profondément aux extrémités qu'au centre, produisant des angles de pliage incohérents sur la longueur de la pièce.
Cet effet de déflexion est souvent appelé « effet canoë » ou « effet banane » car la pièce finie se courbe légèrement vue de l'extrémité. Sur une presse plieuse de 3 mètres et 100 tonnes, la déflexion centrale peut atteindre 0,10–0,15 mm sous charge maximale — suffisant pour causer une variation d'angle de 1–3° entre le centre et les extrémités du pliage.
Un système de bombage résout ce problème en appliquant un arc ascendant contrôlé (le « bombé ») à la poutre inférieure ou table de travail. Pendant la course de pliage, la force de pliage appliquée aplatit ce bombé, de sorte que l'écart effectif poinçon-matrice reste uniforme sur toute la longueur de pliage. Le résultat : des angles de pliage constants du premier au dernier millimètre.
Point clé : quand le bombage est-il nécessaire ?
Le bombage est critique pour les presses plieuses de 80 tonnes ou plus et les tables de plus de 2,5 mètres (8 pieds). Il devient encore plus important lors du pliage de matériaux à haute résistance (acier inoxydable, Hardox), de tôles épaisses (>6 mm), ou lorsque les tolérances angulaires sont serrées (±0,5° ou moins). Pour les pièces courtes pliées au centre d'une petite machine, la déflexion peut être négligeable — mais pour le travail de production sur toute presse plieuse de taille standard, le bombage n'est pas optionnel.
Applications de presse plieuse à bombage CNC
Une presse plieuse à bombage CNC est particulièrement utile lorsque la pièce finie doit être assemblée correctement sur une longue ligne de pliage. La décision ne concerne pas seulement le tonnage. Cela dépend de la longueur du pliage, du matériau, de la tolérance, de la géométrie de la bride, de l'outillage et de la fréquence ou non du travail.
| Demande | Pourquoi le bombage est important | Option recommandée | Page Rucheng associée |
|---|---|---|---|
| Supports de façade et supports de murs-rideaux | Une erreur d'angle peut modifier l'alignement des panneaux, le décalage des supports et l'ajustement des rails sur site. | bombage motorisé ou hydraulique par CNC avec outillage segmenté et configuration précise de la butée arrière. | Guide de production des supports de façade |
| Armoires et coffrets électriques | Les espaces de porte, l'équerrage du caisson et l'ajustement des panneaux dépendent d'angles et de longueurs de bride reproductibles. | bombage CNC avec contrôleur d'axe 4 ou 6 et programmes de matériaux/outils enregistrés. | Fabrication de coffrets électriques |
| Profilés longs, panneaux et pliage tandem | Les longs virages amplifient la déflexion du cadre et les variations de manipulation. | bombage CNC hydraulique, supports de tôles et synchronisation tandem si nécessaire. | Presse plieuse tandem |
| Supports lourds et plaque épaisse | Une force de flexion élevée augmente la déflexion et peut créer une sous-courbure au centre. | Presse plieuse robuste avec cadre robuste, bombage et grandes matrices en V adaptées. | Presse plieuse robuste |
Comment fonctionne la déflexion de la poutre de presse plieuse
Pour comprendre le bombage, vous devez comprendre la déviation. Un cadre de presse plieuse est essentiellement une grande structure en forme de C ou de O. Lors du pliage, le vérin appuie sur le poinçon tandis que le lit soutient la matrice par le bas. La force de flexion crée une réaction qui fait s'incliner à la fois le vérin et le lit : le vérin dévie vers le haut au centre (loin de la pièce) et le lit dévie vers le bas. Utilisez notre calculateur de pliage gratuit pour déterminer la force de pliage exacte pour votre travail - une entrée dont vous aurez besoin lors du réglage de la compensation de bombage.
La déflexion combinée signifie que la distance poinçon-matrice est plus grande au centre qu'aux bords. La pièce se plie moins au centre, résultant en un angle inclus plus grand (sous-pliage) comparé aux extrémités. L'amplitude de la déflexion suit la mécanique des poutres :
Où δ = déviation centrale maximale (mm), F = force de flexion totale (N), L = distance entre les cadres latéraux (mm), E = module d'élasticité de l'acier ( 210,000 MPa), et I = moment d'inertie de la section transversale de la poutre (mm⁴). Cette formule montre que la déflexion augmente avec le cube de la longueur du lit — doubler la longueur augmente la déflexion 8 ×.
| Taille de machine | Longueur de table | Déflexion centrale typique | Erreur d'angle approximative |
|---|---|---|---|
| 63 tonnes | 2,500 mm | 0.05–0.08 mm | 0,5–1,0° |
| 100 tonnes | 3,200 mm | 0.10–0.15 mm | 1,0–2,0° |
| 160 tonnes | 3,200 mm | 0.15–0.20 mm | 1,5–2,5° |
| 250 tonnes | 4,000 mm | 0.20–0.30 mm | 2,0–3,0° |
| 500 tonnes | 6,000 mm | 0.30–0.50 mm | 3,0–5,0° |
Ces valeurs de déflexion supposent un pliage sur toute la longueur au tonnage nominal. Les pliages partiels produisent moins de déflexion car la force est concentrée sur une portée plus courte. C'est pourquoi les systèmes de bombage doivent être réglables — une compensation fixe surcompenserait les pliages courts et sous-compenserait les pliages pleine longueur au tonnage maximum.
Bombage mécanique : compensation de déflexion par cales
Le bombage mécanique est l'approche traditionnelle et la plus largement utilisée. Il utilise une série de blocs de cales rectifiés avec précision installés sous la table de travail (poutre inférieure). L'assemblage de cales se compose typiquement de deux rangées de cales triangulaires imbriquées — une rangée fixe et une rangée mobile. En déplaçant la rangée mobile latéralement, les cales poussent la surface de la table vers le haut, créant une courbe convexe contrôlée.
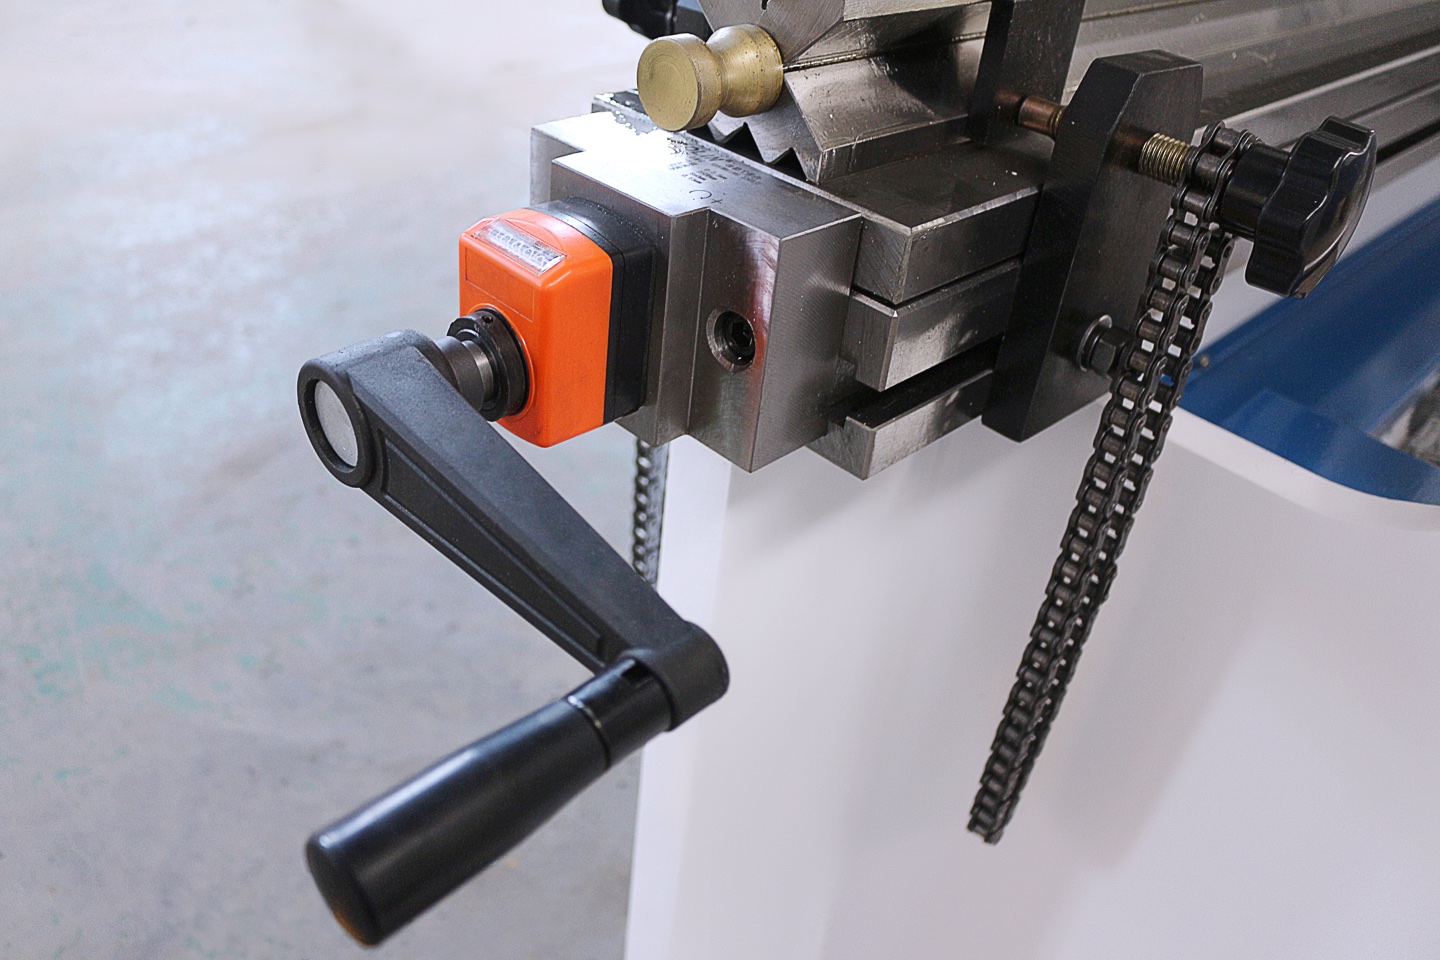
Types de bombage mécanique
Les systèmes à coin unique utilisent une longue paire de coins qui crée une seule courbe de couronne parabolique. Il s'agit de l'option la plus simple et la plus abordable, adaptée aux machines jusqu'aux mètres 3 où la courbe de déflexion est prévisible. La compensation est réglée par un seul volant ou un moteur.
Les systèmes multi-coins (segmentés) utilisent plusieurs paires de coins indépendantes sur toute la longueur du lit – généralement des segments 4 à 12 en fonction de la longueur de la machine. Chaque segment peut être ajusté indépendamment, permettant à l'opérateur de créer une courbe de compensation plus précise qui correspond au profil de déflexion réel. Les systèmes multi-coins sont standard sur les machines 4 mètres et plus.
Le bombage mécanique motorisé CNC ajoute des servomoteurs ou des moteurs pas à pas à chaque segment de coin, contrôlés par le système CNC de la machine. Le contrôleur calcule la couronne requise pour chaque pliage en fonction du matériau, de l'épaisseur et du tonnage programmés, puis positionne automatiquement tous les segments de coin avant la course. Cela combine la simplicité des cales mécaniques avec l'automatisation du contrôle CNC.
Avantages du bombage mécanique
- Construction simple et robuste — moins de composants que les systèmes hydrauliques, taux de défaillance inférieur
- Pas de fluide hydraulique — aucun risque de fuite d'huile, plus respectueux de l'environnement
- Couverture sur toute la longueur — les cales couvrent tout le lit, éliminant les angles morts de compensation
- Coût inférieur — généralement 30–50 % de moins qu'un bombage hydraulique équivalent
- Excellent pour la production de masse — une fois réglée pour une pièce spécifique, la compensation est parfaitement reproductible
Limitations du bombage mécanique
- Courbe de compensation fixe — la couronne préréglée est optimisée pour un tonnage et une portée ; changer d'emploi nécessite un recalcul et un réajustement
- Usure du coin — au fil de milliers de cycles, les surfaces de contact du coin s'usent, réduisant progressivement la précision de la compensation ; nécessite une inspection et un remplacement périodiques
- Temps de réglage manuel — sur les systèmes non CNC, le réajustement des cales pour un nouveau travail prend 10–30 minutes
- Dépendance des compétences de l'opérateur — Le bombage mécanique manuel nécessite des opérateurs expérimentés qui comprennent les courbes de déflexion et les valeurs de compensation
Bombage hydraulique : compensation dynamique contrôlée par CNC
Le bombage hydraulique représente l'approche moderne et automatisée de la compensation de déflexion. Il utilise une série de vérins hydrauliques contrôlés indépendamment positionnés sous la table de travail. Le contrôleur CNC de la presse plieuse calcule la compensation exacte requise pour chaque pliage — en tenant compte du type de matériau, de l'épaisseur, de la longueur de pliage, de l'ouverture du vé et du tonnage — puis commande chaque vérin pour appliquer la pression ascendante correcte.
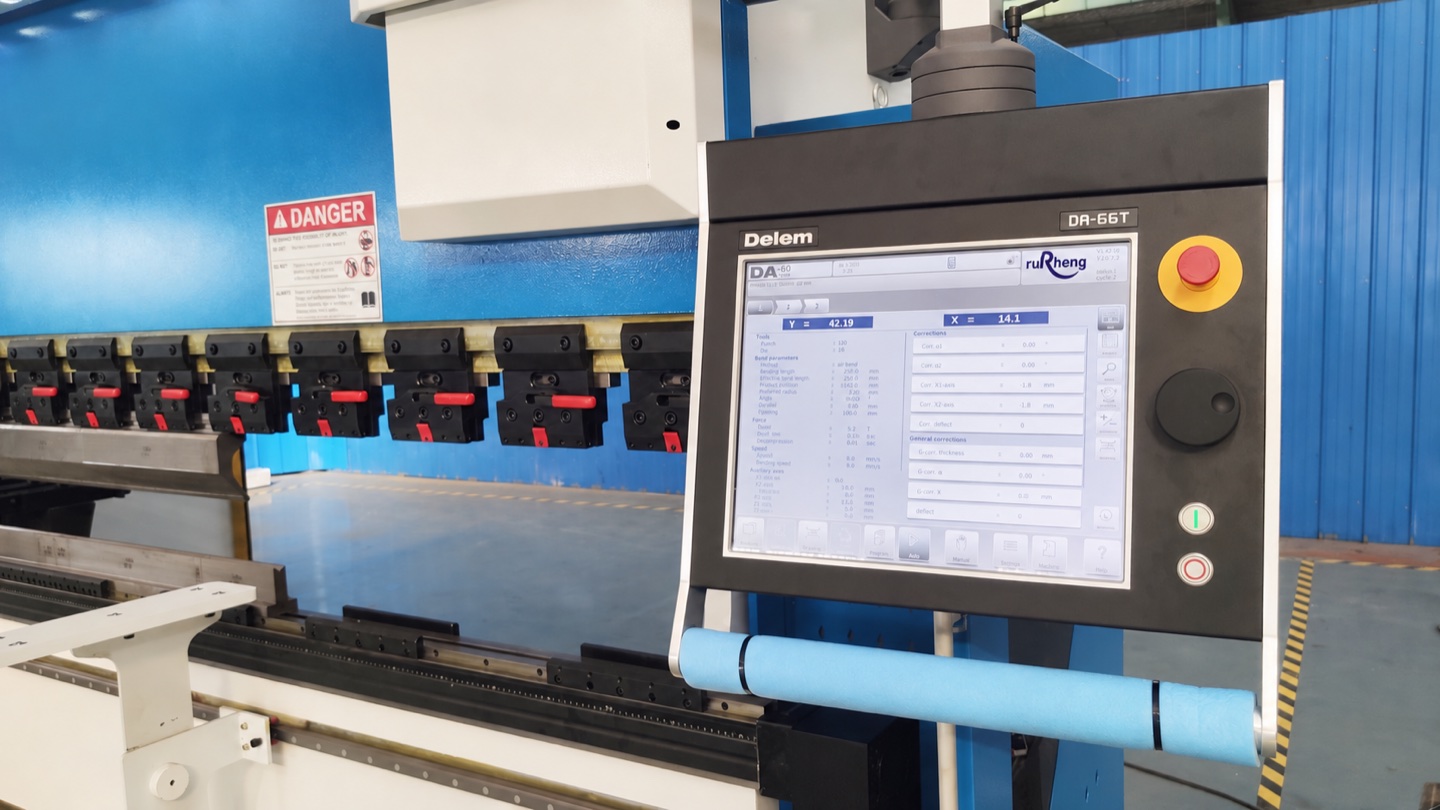
Contrairement aux systèmes mécaniques où la couronne est préréglée, le bombage hydraulique ajuste le de manière dynamique à chaque course . Le système peut appliquer différentes valeurs de compensation pour chaque virage dans une séquence en plusieurs étapes sans aucune intervention de l'opérateur. Cela le rend idéal pour les ateliers qui gèrent de petits lots de pièces différentes tout au long de la journée.
Comment fonctionne le bombage hydraulique
- Entrée de paramètre : L'opérateur programme le type de matériau, l'épaisseur, l'angle de pliage, l'ouverture de la matrice en V et la longueur de pliage dans le contrôleur CNC.
- Calcul de déflexion : L'algorithme intégré du contrôleur calcule la déflexion attendue du faisceau et la courbe de compensation requise.
- Commande de vérin : Les vérins hydrauliques individuels (généralement les zones 3–7 à travers le lit) reçoivent des commandes de pression proportionnelles à la déviation attendue en chaque point.
- Réglage en temps réel : Pendant la course de pliage, les vérins maintiennent une pression constante pour maintenir la compensation active tout au long du processus de formage.
- Réinitialisation automatique : Après chaque course, le système se réinitialise et recalcule pour l'étape de pliage suivante si les paramètres changent.
Avantages du bombage hydraulique
- Entièrement automatique — aucun réglage manuel entre les tâches ; la CNC gère tout
- Compensation dynamique en temps réel — s'ajuste pour chaque étape de pliage dans des séquences à plusieurs étapes
- Haute précision — permet d'obtenir une cohérence d'angle de ± 0.25 ° sur toute la longueur de pliage
- Exigences réduites en matière de compétences de l'opérateur — les opérateurs n'ont pas besoin de comprendre les courbes de déflexion
- Aucune usure mécanique — les vérins hydrauliques ne présentent pas les problèmes d'usure de surface des systèmes à coin
- Changement de tâche plus rapide — le passage d'une pièce à une autre ne nécessite que des modifications de programmation, aucun ajustement physique
Limitations du bombage hydraulique
- Coût plus élevé — les systèmes de bombage hydrauliques ajoutent 15–30 % au prix de la machine par rapport aux systèmes mécaniques.
- Maintenance plus complexe — Les conduites hydrauliques, les joints et les cylindres nécessitent une inspection régulière pour déceler les fuites.
- Zones finies des cylindres — sur des lits très longs ( > 6 m), il peut y avoir des « angles morts » entre les positions des cylindres où la compensation est interpolée plutôt que directement contrôlée
- Sensibilité à la contamination de l'huile — une huile hydraulique sale peut affecter la réponse du vérin et la précision de la compensation
Bombage mécanique vs hydraulique : comparaison complète
Le choix entre bombage mécanique et hydraulique dépend de votre mix de production, de votre budget et de vos exigences de précision. Voici une comparaison détaillée :
| Caractéristique | Bombage mécanique | Bombage hydraulique |
|---|---|---|
| Mécanisme | Blocs de cales réglables sous la table de travail | Vérins hydrauliques contrôlés par CNC |
| Réglage | Manuel ou motorisé CNC, préréglé avant le pliage | Entièrement automatique, dynamique en temps réel |
| Précision | ±0,5° sur toute la longueur (bien réglé) | ±0,25° sur toute la longueur |
| Changement de tâche | 10–30 min (manuel) ; 1–2 min (motorisé CNC) | 0 min — automatique avec changement de programme |
| Coût relatif | Inférieur (niveau de base) | Supplément de 15–30 % par rapport au mécanique |
| Entretien | Inspection et remplacement des cales (annuel) | Vérification des joints hydrauliques et de l'huile (trimestriel) |
| Usure dans le temps | Les surfaces des cales s'usent ; la précision diminue progressivement | Usure mécanique minimale ; les joints vieillissent |
| Idéal pour | Production en série, pièces uniques, ateliers à budget limité | Ateliers de sous-traitance, production mixte, pliage multi-étapes, automatisation |
| Compétence de l'opérateur | Plus élevée (manuel) ; modérée (motorisé CNC) | Plus faible — le système gère la compensation automatiquement |
| Faisabilité de la rénovation | Facile — tables de bombage boulonnées disponibles | Difficile — nécessite l'intégration CNC et hydraulique |
💡 Comment choisir : un cadre de décision simple
Si vous pliez les mêmes pièces de manière répétitive en grands lots (ex. : coffrets électriques, équerres), le bombage mécanique offre d'excellents résultats à moindre coût. Si vous changez de travail plusieurs fois par jour avec différents matériaux et épaisseurs (atelier typique), le bombage hydraulique permet d'économiser un temps de réglage considérable et de réduire les rebuts. Pour les machines de plus de 200 tonnes avec des tables de 4+ mètres, le bombage hydraulique est fortement recommandé quel que soit le type de production.
Bombage CNC : comment les contrôleurs modernes automatisent la compensation
Les presses plieuses CNC modernes de fabricants comme Delem, ESA et Cybelec intègrent des algorithmes de bombage dans leurs contrôleurs. Lorsque l'opérateur programme un pliage, le contrôleur calcule automatiquement la compensation de bombage requise en se basant sur les caractéristiques de déflexion connues de la machine (stockées dans le contrôleur lors de l'étalonnage en usine) et les paramètres de pliage programmés.

Les contrôleurs Delem DA-66T et DA-69T — utilisés dans la gamme de presses plieuses CNC de Rucheng Technology — incluent un assistant de bombage qui montre une représentation visuelle de la courbe de compensation. L'opérateur peut affiner la couronne si nécessaire, mais dans la plupart des cas, le calcul automatique produit des résultats corrects en première partie.
Fonctionnalités clés du bombage CNC
- Calcul automatique de la déflexion — basé sur les données d'étalonnage spécifiques à la machine stockées dans le contrôleur
- Base de données de matériaux — données intégrées de résistance à la traction et de retour élastique pour les matériaux courants (acier doux, acier inoxydable, aluminium, cuivre)
- Prise en charge de séquences multi-étapes — recalcule le bombage pour chaque étape de pliage lorsque le tonnage, la position ou le matériau change
- Compensation de longueur partielle — ajuste la courbe de la couronne lorsque le pli est plus court que la longueur totale du lit
- Compensation de température — les contrôleurs avancés tiennent compte de la dilatation thermique du châssis de la machine pendant les longues séries de production
- Remplacement du bombage — les opérateurs peuvent appliquer un pourcentage de décalage (par exemple, + 10 %, − 5 %) pour un réglage précis en fonction des résultats réels
⚠️ Erreur courante : ignorer le bombage lors du réglage
De nombreux opérateurs corrigent les angles incohérents en ajustant la profondeur du coulisseau, la butée arrière ou même en calant la matrice — alors que la vraie cause est un bombage manquant ou incorrect. Si vous constatez un sous-pliage constant au centre de pièces longues tandis que les extrémités sont correctes, la première chose à vérifier est si le bombage est activé et correctement calibré. Sur les contrôleurs Delem, vérifiez l'onglet « Crowning » dans l'écran des paramètres de pliage.
Notes de mesure et de réception ajoutées le 8 novembre 2026.
Relevez la répartition des angles avant de modifier le bombage. Mesurez l’angle intérieur après déchargement à des distances repérées depuis la même extrémité de la pièce, avec le même instrument, les mêmes faces de contact et le même support. Répétez ces positions sur plusieurs flans. Distinguez les variations le long d’un pli de celles entre pièces ; une moyenne peut masquer un écart entre le centre et les extrémités.
Exemple illustratif : des relevés gauche/centre/droite de 90°/92°/90° présentent une étendue de 2° le long du pli. Des relevés de 91°/91°/91° ne présentent aucun écart entre ces trois positions, mais dépassent tous de 1° la cible de 90°. Ces profils nécessitent des recherches différentes. Aucun ne prouve la cause ni ne définit un réglage du bombage ; trois points ne démontrent pas non plus la précision du profil entier.
Conservez le relevé angulaire avec le lot de matière, l’épaisseur mesurée, la longueur et la position du pli sur la table, les identifiants du poinçon, de la matrice et des porte-outils, l’ouverture en V, la disposition des segments et la révision du programme enregistré. WILA distingue l’alignement local horizontal et vertical des outils de la compensation de flexion de la machine. Contrôlez et réglez l’alignement uniquement selon les procédures de la machine et des outils installés ; un exemple générique de flexion ne constitue pas le réglage d’une machine particulière.
Avec un bombage mécanique ou hydraulique, conservez la cartographie angulaire avant/après et le réglage réel utilisé pour la première pièce acceptée. Vérifiez séparément les dimensions des ailes, la courbure, la torsion et les limites de réception du plan. Recontrôlez après un changement de matière, d’outillage ou de position du pli. Une valeur de bombage mémorisée décrit un réglage ; elle ne certifie pas une autre fabrication.
WILA : compensation de déflexion spécifique au modèle
WILA : alignement des outils et écarts de produits
SSAB : pliage sous presse, retour élastique et déflexion machine
Diagnostic des erreurs d'angle et enregistrements de mesures · Acceptation des contrôles d'acceptation de la première pièce
Maintenance et dépannage du système de bombage
Maintenance du bombage mécanique
- Hebdomadaire : Nettoyer les surfaces des coins des copeaux, de la poussière et des débris ; appliquer de l'huile de machine légère sur les surfaces coulissantes
- Mensuel : Vérifiez le mouvement du coin — chaque segment doit glisser librement sans se coincer ; inspecter le grippage sur les surfaces de contact
- Trimestriel : Mesurer le profil de la couronne avec une règle de précision et des jauges d'épaisseur ; comparer à la courbe théorique
- Annuellement : Vérifier l'épaisseur de la cale et la zone de contact pour déceler l'usure ; remplacer les cales si l'usure dépasse 0.05 mm ou si le système ne parvient plus à atteindre la plage de compensation requise
Maintenance du bombage hydraulique
- Hebdomadaire : Inspection visuelle des zones des cylindres pour détecter les fuites d'huile ; vérifier le niveau d'huile hydraulique dans le réservoir
- Mensuellement : Vérifiez la précision du bombage en pliant une éprouvette sur toute la longueur du lit ; comparer les angles du centre à l'extrémité
- Trimestriel : Inspecter les flexibles et raccords hydrauliques ; remplacer tout joint présentant une usure ou une infiltration ; filtrer ou remplacer l'huile hydraulique si elle est contaminée
- Annuellement : Étalonnage complet du système — vérifiez la réponse de chaque cylindre par rapport à la commande du contrôleur ; recalibrer si l'écart dépasse ± 0.02 mm
Problèmes courants de bombage et solutions
| Symptôme | Cause probable | Solution |
|---|---|---|
| Centre sous-plié, extrémités correctes | Compensation de bombage insuffisante | Augmenter la valeur de bombage ; vérifier si le bombage est activé dans le CNC |
| Centre sur-plié, extrémités sous-pliées | Compensation de bombage excessive | Réduire la valeur de bombage ; recalibrer pour le tonnage réel utilisé |
| Angles inégaux (non symétriques) | Usure de cale d'un côté ; dysfonctionnement de vérin | Inspecter et remplacer les cales usées ; tester les vérins individuels |
| Le bombage fonctionne pour un travail mais pas un autre | Compensation fixe ne correspondant pas au nouveau tonnage/portée | Recalculer la compensation pour les nouveaux paramètres ; envisager une mise à niveau hydraulique |
| Bombage hydraulique lent à répondre | Huile contaminée ; joints usés ; air dans les conduites | Remplacer l'huile hydraulique et les filtres ; purger le système ; remplacer les joints |
Comment sélectionner le bon système de bombage pour votre presse plieuse
Le choix entre bombage mécanique et hydraulique se résume à quatre facteurs : type de production, taille de machine, budget et exigences de précision.
Choisissez le bombage mécanique si : Vous utilisez de grands lots des mêmes pièces, votre machine pèse moins de 200 tonnes, votre budget est limité ou vous modernisez une machine existante. Le bombage mécanique motorisé par CNC constitue un bon compromis : il vous offre des avantages en matière d'automatisation à un coût inférieur à celui d'un système entièrement hydraulique.
Choisissez le bombage hydraulique si : Vous exploitez un atelier avec des changements fréquents, votre machine est 200 + tonnes avec un 4 + lit métrique, vous avez besoin de ± 0.5 ° ou d'une meilleure cohérence d'angle, ou vous intégrez des cellules de pliage robotisées où la compensation automatique est obligatoire.
Rucheng Technology propose des options de bombage mécaniques et hydrauliques sur toute la gamme de presse-plieuse CNC, depuis les machines compactes de 40 tonnes jusqu'aux systèmes tandem robustes de 6 000 tonnes. Notre équipe d'ingénierie vous aide à choisir la bonne configuration de bombage en fonction de vos exigences de production spécifiques.
Foire aux questions
Conclusion : obtenez des pliages uniformes avec le bon système de bombage
Le bombage de la presse plieuse n'est pas un accessoire optionnel : il s'agit d'une exigence fondamentale pour un pliage cohérent et de haute qualité dans toute production. Presse plieuse CNC. Comprendre la différence entre le bombage mécanique et hydraulique vous aide à faire le bon investissement pour les besoins de votre atelier. Lorsqu'il est combiné avec le bon calibrage de la butée arrière et sélection d'outillage, le bombage garantit des angles constants sur toute la longueur du coude.
Pour les travaux volumineux et répétitifs, le bombage mécanique (en particulier motorisé par CNC) offre une excellente précision à moindre coût. Pour les ateliers avec des changements fréquents et des tolérances serrées, le bombage hydraulique est rentable grâce à une réduction du temps de configuration et des rebuts. Quoi qu'il en soit, une maintenance appropriée du système de bombage est essentielle pour maintenir la précision tout au long de la durée de vie de la machine.
Besoin d'une presse plieuse CNC avec bombage avancé ?
Rucheng Technology fabrique des presses plieuses CNC de 40T à 6000T avec des options de bombage mécanique et hydraulique. Nos machines sont équipées de contrôleurs Delem DA-66T/DA-69T avec calcul automatique du bombage. Contactez-nous pour une consultation technique gratuite et un devis.
Demander un devis de presse plieuseRessources de sélection et de production
Comparez la gamme complète de presses plieuses Rucheng avant de choisir les options de tonnage, de longueur utile, de contrôleur, d'outillage et d'automatisation.
- Presse plieuse électrohydraulique CNC pour un pliage de précision à haut mélange.
- Presse-plieuse robuste pour les travaux sur tôles épaisses et à fort tonnage nécessitant une compensation de bombage fiable.
- Presse plieuse tandem pour pièces longues, poteaux, panneaux et gros oeuvre.
- Production de supports de façade utilise le poinçonnage CNC, l'outillage de fente ovale et le pliage par presse plieuse pour les systèmes de façade ventilée.
- Calcul du tonnage de presse plieuse, sélection d'outillage et sélection du contrôleur aider à confirmer la spécification finale.
- Utilisez le formulaire de devis pour presse plieuse pour envoyer les exigences en matière de matériau, de longueur de pliage, de tolérance et de bombage.
- Pour la préparation du flan avant le pliage, comparez les machines de découpe laser fibre et planifiez ensemble le flux de travail de la découpe au pliage.