
Máquinas de fabricación y doblado de conductos HVAC: plegadora, cizalla y guía de conformado
| Sus requisitos | Equipo recomendado | Siguiente página Rucheng |
|---|---|---|
| Doblado de conductos HVAC | 40T - Prensa plegadora CNC 100T, base 2500-3200 mm, herramientas de calibre liviano | Guía de máquina plegadora |
| Cortar espacios en blanco para conductos | Cizalla de guillotina o cizalla de viga oscilante para acero galvanizado 0.5-1.5 mm | Gama de cizallas |
| Agujeros, persianas y despegues repetidos | Punzonadora CNC para trabajos de volumen, láser de fibra para cortes flexibles | Punzonadora CNC |
| Necesita precio o propuesta FOB China | Envíe el tamaño del conducto, el material, el espesor, la longitud de curvatura, el patrón de orificios y la producción diaria. | Formulario de cotización de plegadora |

Cizalla Guillotina - máquina principal para corte de láminas de conductos HVAC
¿Qué es la fabricación de conductos HVAC?
La fabricación de conductos HVAC es el proceso de fabricación que convierte láminas metálicas planas (normalmente acero galvanizado, acero inoxidable o aluminio) en conductos de distribución de aire. Esto incluye productos de conductos rectangulares (conducto rectangular), redondos (conducto en espiral) y ovalados utilizados en sistemas de calefacción, ventilación y aire acondicionado en edificios residenciales, comerciales e industriales.
El proceso de fabricación de conductos cubre una serie de operaciones: cortar láminas en blanco al tamaño adecuado, formar uniones longitudinales (juntas de ranura, cierre a presión o cierre de Pittsburgh), doblar los bordes de las bridas, hacer muescas en las esquinas y ensamblar accesorios (codos, tes, reductores) en conductos completos listos para su instalación.
Los talleres de fabricación de conductos abarcan desde pequeñas operaciones personalizadas que producen accesorios únicos hasta líneas automatizadas de gran volumen que fabrican secciones de conductos estandarizadas. Las máquinas necesarias difieren significativamente entre estos modelos y la selección del equipo adecuado depende de los tipos de conductos, espesores de materiales, volúmenes de producción y requisitos de precisión de su mercado objetivo.
Los tipos de máquinas principales 4 para la fabricación de conductos
2.1 Máquina de cizallado - corte de láminas
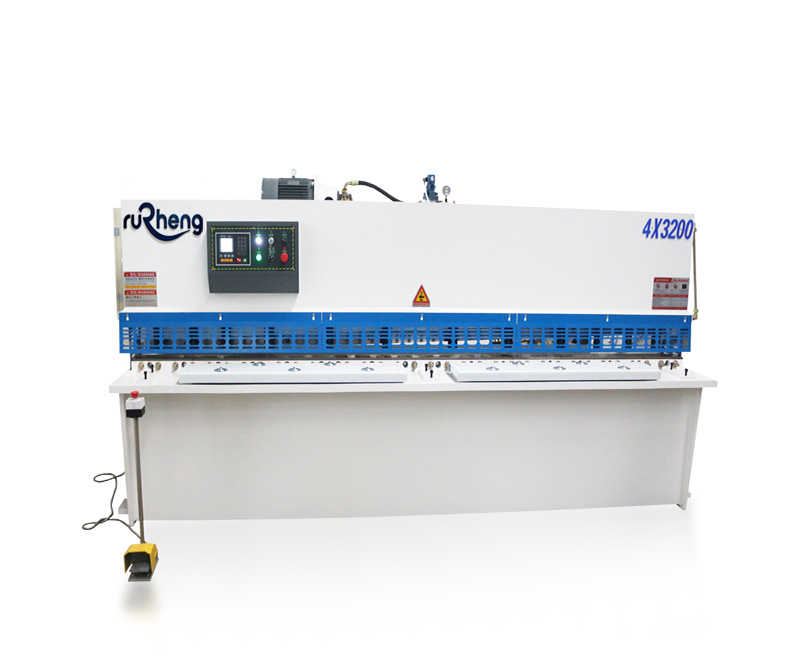
Cizalla de viga oscilante: cortes rápidos y limpios en láminas de conductos de hasta 3 mm de espesor
Las máquinas cizallas son la primera etapa de la fabricación de conductos y cortan grandes bobinas o placas en tamaños en blanco listos para formar. En la producción de conductos HVAC, los dos tipos principales de cizalla son las cizallas de guillotina (cizalla hidráulica de hoja recta) y las cizallas de viga oscilante (cizalla pendular).
Una cizalla de guillotina utiliza una hoja superior fija y una hoja inferior accionada hidráulicamente que se mueve verticalmente contra ella. Ofrece cortes cuadrados de alta precisión con una mínima distorsión del material, lo que lo convierte en la opción preferida para láminas de conductos rectilíneos. Las cizallas de guillotina para aplicaciones HVAC generalmente manejan anchos de hoja de 1500–4000 mm y espesores de 0.5 a 6 mm, cubriendo prácticamente todos los requisitos de fabricación de conductos.
Una cizalla con viga oscilante utiliza una hoja que gira formando un arco durante el corte, aplicando una acción de corte similar a una tijera. Ofrece tiempos de ciclo más rápidos y fuerzas de corte más bajas, lo que lo hace ideal para materiales más delgados (acero galvanizado 0.5–3.0 mm) comunes en trabajos de HVAC residenciales y comerciales livianos. Las cizallas con viga oscilante son generalmente más económicas y compactas.
2.2 Dobladora CNC - doblado de bridas y paredes
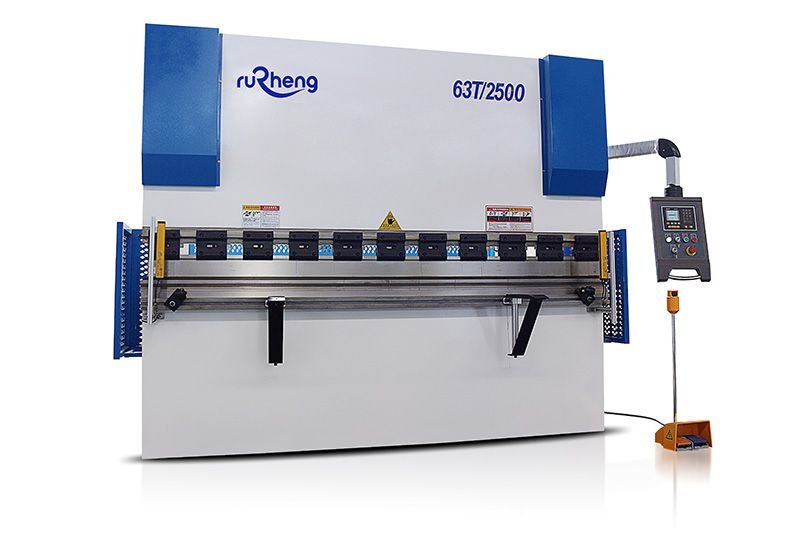
Prensa plegadora hidráulica con barra de torsión para doblar bridas de conductos.
Una prensa plegadora CNC forma las bridas y las paredes laterales de secciones de conductos rectangulares doblando las láminas cortadas a lo largo de sus bordes longitudinales. La brida generalmente se dobla a 90 ° o 45 ° (para esquinas en inglete), creando la sección transversal del conducto. Las plegadoras también producen accesorios: codos, reductores y tomas de rama requieren un doblado preciso en varios pasos.
Para la fabricación de conductos HVAC, las especificaciones clave de la plegadora son:
- Tonelaje: 40–100 toneladas cubren la mayoría de las bridas de conductos dobladas en acero galvanizado 0.5–1.5 mm. Para conductos industriales pesados o accesorios complejos, las toneladas 100–160 proporcionan una mayor capacidad.
- Longitud de la mesa: 2500–3200 mm se adapta a longitudes de sección de conducto estándar (normalmente 1200–3000 mm).
- Ejes del tope trasero: X (profundidad del tope trasero), R (carrera del ariete) y Z1/Z2 (dedos del tope frontal) permiten un posicionamiento preciso para accesorios complejos de múltiples curvaturas.
- Sistema de compensación de deflexión: Un sistema de compensación de deflexión de ariete o compensación de deflexión de mesa corrige la curvatura natural en el marco de la máquina durante el doblado, asegurando un ángulo de doblado consistente en todo el ancho de la hoja, algo crítico para paneles de ductos anchos.
Las plegadoras CNC modernas para conductos utilizan controladores CNC como Delem DA-53T, Delem DA-66T, ESA S640 o Cybelec DNC 880, que ofrecen secuencias de plegado almacenadas, cálculo de deducción de plegado, programas de materiales y verificación de ángulos para una calidad constante en todas las tiradas de producción.
Selección de plegadora para doblar conductos HVAC
La mejor plegadora para fabricación de conductos no suele ser la máquina de mayor tonelaje. La lámina de conducto galvanizada delgada necesita una instalación rápida, un posicionamiento preciso del tope posterior, una apertura adecuada de la matriz en V y curvaturas de brida limpias. Utilice la siguiente tabla como punto de partida antes de calcular el tonelaje exacto.
| Tipo de trabajo de conducto | Material y espesor | Punto de partida de la plegadora | Nota sobre herramientas y control |
|---|---|---|---|
| Conducto residencial y pequeños accesorios. | 0.5-0.8 mm acero galvanizado o aluminio | 40T - 63T , 2000-2500 mm longitud de trabajo | Los troqueles en V de calibre liviano, un tope trasero simple y una configuración manual rápida suelen ser suficientes. |
| Conducto rectangular comercial | 0.8-1.2 mm acero galvanizado | 63T - 80T , 2500-3200 mm longitud de trabajo | El tope posterior X/R y los programas almacenados mejoran las dimensiones repetidas de las bridas. |
| Conducto industrial o de alta presión | 1.2-2.0 mm galvanizado, acero negro o acero inoxidable | 80T - 125T , 3200 mm longitud de trabajo | Verifique la reserva de tonelaje, la compensación de deflexión y la apertura del troquel para detectar curvaturas largas en todo el ancho. |
| Conducto inoxidable y conducto para sala blanca. | 0.8-1.5 mm acero inoxidable o aluminio | 63T - 125T Prensa plegadora hidráulica CNC | Utilice herramientas pulidas, película protectora y compensación de recuperación elástica para superficies visibles. |
| Accesorios para conductos de alta mezcla | Chapa mixta galvanizada, inoxidable y aluminio. | 80T - 125T con 4 - tope trasero del eje | Priorice el almacenamiento del controlador, las abrazaderas rápidas y el posicionamiento repetible sobre el tonelaje bruto. |
2.3 Formadora de cerraduras de conductos - costura Pittsburgh
Una formadora de esclusas (también llamada máquina formadora de conductos o formadora Pittsburgh) es la máquina que crea las uniones longitudinales que unen las paredes de los conductos, la característica más distintiva de los conductos rectangulares. Los dos tipos de costura más comunes son la costura de bloqueo Pittsburgh (el estándar para HVAC comercial) y el cierre a presión (más rápido, utilizado en aplicaciones residenciales y comerciales livianas).
El proceso de formación de cerraduras de Pittsburgh utiliza una serie de troqueles de rodillos giratorios que pliegan progresivamente el borde de la chapa en una "ranura de Pittsburgh", un enclavamiento mecánico que une los bordes de las paredes de dos conductos sin soldaduras ni remaches. El proceso produce una costura que es estructuralmente fuerte y resistente a las fugas de aire cuando se sella adecuadamente. Un formador de bloqueo de conducto típico tiene múltiples conjuntos de estaciones para producir diferentes tamaños de costura (para diferentes espesores y anchos de pared de conducto).
Los formadores de listones impulsores crean el listón en forma de S que se entrelaza con la costura Pittsburgh en la pared opuesta del conducto. La combinación de una costura de bloqueo Pittsburgh formada adecuadamente y una abrazadera de accionamiento correspondiente crea una junta de conducto que cumple con los estándares SMACNA (Asociación Nacional de Contratistas de Chapa Metálica y Aire Acondicionado) en cuanto a fugas e integridad estructural.
2.4 Cortadora de plasma o láser - agujeros de accesorios
Después de formar y ensamblar las secciones de conductos, se deben cortar orificios y aberturas para difusores, rejillas, compuertas cortafuegos, sensores y conexiones derivadas. Se utilizan dos tecnologías de corte: corte por plasma (más asequible, más rápido para materiales gruesos) y corte por láser de fibra (mayor precisión, bordes más limpios, mejor para materiales delgados).
Para los talleres de fabricación de HVAC, una mesa de plasma CNC compacta o una máquina de corte por láser de fibra de pequeño formato (normalmente 1000–3000 W) se encarga de la fabricación de accesorios de manera eficiente. Los láseres de fibra son cada vez más preferidos porque producen cortes limpios y sin óxido en acero galvanizado sin posprocesamiento, y pueden cortar agujeros y formas complejas en paredes de conductos con alta precisión.
Flujo del proceso de fabricación de conductos HVAC
Una línea de producción típica de fabricación de conductos sigue estas etapas secuenciales:
Paso 1 - Preparación y recortado de láminas
Las bobinas de metal (acero galvanizado, aluminio o acero inoxidable, generalmente 0.5–1.5 mm de espesor) se cargan en un desenrollador, se pasan a través de un nivelador para retirar el juego de bobinas y luego se cortan al tamaño inicial en una guillotina o una cizalla de viga oscilante. Para una producción de gran volumen, una línea de corte longitudinal automatizada o una línea de corte a medida se encarga de esto en una operación continua.
Paso 2 - Costura Pittsburgh y formación de grapas
La hoja en bruto se alimenta a través de un formador de cerraduras para crear el pliegue de cerradura Pittsburgh en ambos bordes longitudinales. En el borde opuesto está formada simultáneamente o por separado la cuña de accionamiento. Este paso convierte la lámina plana en un cilindro abierto (para conducto redondo) o crea los bordes listos para unir para conducto rectangular.
Paso 3 - Doblado de bridas en la dobladora
Para conductos rectangulares, la lámina se mueve a una prensa plegadora CNC donde las bridas de las paredes laterales se doblan hacia arriba (generalmente en 90 °). La máquina utiliza múltiples dobleces por hoja: brida frontal, brida trasera y cualquier curvatura intermedia para formas de conductos complejas. El tope posterior posiciona la hoja con precisión para cada curvatura, lo que garantiza la precisión dimensional.
Paso 4 - Ranurado de esquinas y lengüetas
Las esquinas tienen muescas o ranuras para permitir que las bridas se entrelacen limpiamente. Para completar la unión de la sección del conducto se utilizan lengüetas de esquina, juntas aplicadas con masilla o cierres de esquina mecánicos (según el estándar del conducto que se siga).
Paso 5 - Costura longitudinal
La sección del conducto se coloca en una máquina selladora (o use la formadora de cerraduras al revés) para cerrar y bloquear la costura Pittsburgh, uniendo las dos paredes laterales en una sección de conducto completa. Para conductos con cierre a presión, los bordes simplemente se presionan entre sí.
Paso 6 - Accesorios y complementos
Los accesorios (codos, T, reductores, tomas) se fabrican por separado o en la misma línea de producción y se unen a conductos rectos. Se agregan pestañas de suspensión, puntos de fijación de soporte y orejas de elevación según lo requiera la especificación de instalación. Cuando estos orificios y pestañas se repiten en muchas secciones de conducto, una punzonadora CNC puede preparar las características antes de doblarlas y unirlas.
Paso 7 - Inspección de calidad y acabado
Las secciones de conducto terminadas se inspeccionan para determinar la precisión dimensional, la integridad de las costuras y el estado de la superficie. Los estándares SMACNA especifican tasas de fuga permitidas para diferentes clases de presión. Las secciones están etiquetadas con el número de trabajo, las dimensiones y la clase de presión antes del envío.
Comparación de máquinas: guillotina frente a cizalla con viga oscilante para trabajos en conductos
| Característica | Cizalla Guillotina | Cizalla de Viga Oscilante |
|---|---|---|
| Calidad de corte | Limpio, cuadrado y con mínimas rebabas: ideal para láminas de conductos | Bueno para láminas finas; ligera angularidad en material más grueso |
| Espesor máximo | Hasta 6 mm de acero galvanizado | Normalmente 0.5–3.0 mm (algunos modelos hasta 6 mm) |
| Velocidad de corte | Ciclo rápido, accionado hidráulicamente | Muy rápido en material delgado por acción de péndulo |
| Ancho de lámina | 1500-4000 mm | 1250-3200 mm |
| Precisión | Repetibilidad +/-0,1-0,3 mm | +/-0,3-0,5 mm (aceptable para la mayoría de trabajos de conductos) |
| Lo mejor para | Conductos comerciales/industriales, alto volumen | Conductos residenciales/comerciales ligeros |
| Rango de precio | 15.000-80.000 USD | 8.000-35.000 USD |
Configuración de la línea de producción de conductos HVAC
Un taller de ductos puede comenzar con máquinas separadas y agregar automatización más adelante. La configuración correcta depende del tamaño del conducto, el espesor del material, la producción diaria y la frecuencia con la que cambian los planos.
| escenario de fábrica | Juego de máquinas recomendado | Objetivo de salida | Lo mejor para |
|---|---|---|---|
| tienda de conductos de entrada | Cizalla de viga oscilante, 40T - plegadora 63T, formadora de bloqueo, muesca manual | Lotes pequeños y trabajos realizados en el sitio | Fabricación de ductos residenciales y comerciales livianos. |
| Taller de ductos comerciales. | Cizalla de guillotina, 63T - 80T Prensa plegadora CNC, formadora de cerraduras, muescadora de esquinas, punzonadora CNC | Conducto rectangular repetido y accesorios. | Edificios de oficinas, escuelas, comercio minorista y sistemas de media presión. |
| Línea de ductos industriales | Línea de corte a medida, cizalla guillotina, plegadora 80T - 125T, punzonadora o corte por láser, equipo de costura | Paneles más largos, material más grueso y conducto con clasificación de presión | Fábricas, centros de datos, plantas de energía y conductos de alta presión. |
| Línea de fabricación flexible | Cortadora láser de fibra, punzonadora CNC, plegadora CNC y formadora de cerraduras | Ducto mixto a medida, soportes, paneles y accesorios. | Contratistas que fabrican conductos HVAC más piezas de chapa en general. |
Especificaciones de materiales de conductos por aplicación
| Clase de conducto | Materiales | Espesor (mm) | Solicitud |
|---|---|---|---|
| Residencial (baja presión) | Acero galvanizado | 0,5-0,8 mm | Casas unifamiliares, apartamentos |
| Comercial (media presión) | Acero galvanizado | 0,8-1,2 mm | Edificios de oficinas, comercio minorista, escuelas. |
| Industrial (alta presión) | Acero galvanizado o negro | 1,2-2,0 mm | Fábricas, centrales eléctricas, centros de datos. |
| Ambientes corrosivos | Acero inoxidable 304/316 | 0.5–1.5 mm | Procesamiento marino, químico y alimentario. |
| Salas limpias / hospitales | Aluminio 3003/5052 | 0.5–1.2 mm | HVAC hospitalario, fábricas de semiconductores |
Preguntas frecuentes
Para una planificación de procesos más amplia, revise nuestra guía de fabricación de chapa, tabla de calibres de chapa, y guía de reducción de costos de fabricación de chapa metálica.
Rucheng Technology fabrica cizallas de guillotina, cizallas de viga oscilante, plegadoras CNC, punzonadoras CNC y formadoras de bloqueo de conductos para talleres de fabricación de HVAC en todo el mundo. Obtenga una cotización dentro de las 24 horas con envío a su ubicación.
Solicite una cotización de máquina dobladora de conductos →Planificar la línea completa de producción de chapa
La mayoría de los proyectos de aplicaciones necesitan cortar, doblar y ensamblar posteriormente para funcionar en conjunto. Comience con la gama de máquinas cortadoras por láser de fibra para espacios en blanco y perfiles, luego combine las piezas con la máquina plegadora adecuada para doblar.
- La selección de potencia del láser ayuda a dimensionar la capacidad de corte por material y espesor.
- Cálculo del tonelaje de la plegadora ayuda a dimensionar la capacidad de plegado por material, longitud y apertura de la matriz en V.
- Configuración de fábrica de chapa metálica conecta equipos de corte, punzonado, cizallado, doblado y conformado por láser en un solo flujo de trabajo.