
Калькулятор припуска на гиб
Калькулятор обновлён: 4 ноября 2026 г.
Введите конечные числа: толщина и полки больше нуля, радиус неотрицательный, угол строго между 0 и 180 градусами.
Каждый наружный размер должен превышать наружный отступ. Проверьте угол и определение размеров.
K-фактор вне диапазона этой модели от 0 до 0.5. Проверьте заготовку, угол, радиус и полки; не подгоняйте результат под диапазон.
- Припуск на гиб BA
- Вычет на гиб BD
- Наружный отступ OSSB
- K-фактор
- Длина плоской заготовки
Только один гиб постоянного радиуса. Результаты оценочные, это не проверка нагрузки инструмента или возможностей станка. Начальный K-фактор приведён как пример, а не гарантия материала. Перед раскроем партии проверьте образец; подгибка, смещённые и взаимовлияющие гибы требуют отдельной проверки.
Какие размеры полок использовать для развёртки?
Для наружных размеров продлите обе наружные поверхности до воображаемой острой вершины и измерьте каждую полку до неё. Из суммы вычтите BD. Для размеров до касания измеряйте только прямые участки до начала дуги и прибавляйте BA. Внутренний размер до воображаемого угла не равен прямому участку до касания. Не смешивайте определения.
Готовый внутренний угол 135 градусов соответствует повороту гиба 45 градусов. Калькулятор преобразует угол перед применением BA = (pi / 180) x поворот x (R + K x T). Наружный отступ = (R + T) x tan(поворот / 2); BD = 2 x отступ - BA.
Один гиб, два определения размеров, одна заготовка
Расчётный пример: T = 2 mm, R = 2.5 mm, K = 0.33 и поворот 90 градусов дают BA = 4.963716 mm, отступ = 4.5 mm и BD = 4.036284 mm. Наружные полки 50 и 80 mm дают заготовку 125.963716 mm. Прямые участки той же детали составляют 45.5 и 75.5 mm: 45.5 + 75.5 + BA дают ту же длину. Ввод 50 и 80 как прямых участков описывает другую деталь.
Калибровка K-фактора по измеренному пробному гибу
Измерьте исходную длину заготовки, фактическую толщину, готовый угол, внутренний радиус и обе полки по одному определению. Для наружных размеров: измеренный BA = заготовка - A - B + 2 x отступ. Для прямых участков: измеренный BA = заготовка - A - B. Затем K = (измеренный BA / поворот в радианах - R) / T. Запишите инструмент, партию материала и направление прокатки. Исправьте готовый угол перед оценкой ошибки развёртки.
При 90 градусах и толщине 2 mm изменение K с 0.33 до 0.40 меняет припуск по нейтральной оси примерно на 0.220 mm за гиб при неизменном радиусе. Это расчётная чувствительность, а не точность станка. Для нескольких гибов нужны свои углы, радиусы и калиброванные припуски; нельзя без проверки умножать один вычет на все гибы детали.
Технические источники: SOLIDWORKS: K; SOLIDWORKS: BA / BD; Autodesk: K.
Допуск на изгиб листогибочного пресса — это длина материала, потребляемая изогнутой частью изгиба листового металла. К-фактор — это соотношение, которое определяет нейтральную ось внутри толщины листа, и это ключевая переменная, используемая для расчета точной длины развертки перед гибкой.
| Нужно решить | Используйте эту страницу или инструмент | Следующее действие |
|---|---|---|
| Формула допуска на изгиб | Эта диаграмма К-фактора и рабочие примеры | Перед расчетом BA выберите начальный коэффициент К, радиус и угол изгиба. |
| Калькулятор развертки | Калькулятор гибки листогибочного пресса | Введите толщину, внутренний радиус, угол, коэффициент К и размеры фланца, чтобы проверить длину плоскости; тоннаж проверяйте отдельно |
| Внутренний радиус и V-образная головка | Таблица минимального радиуса изгиба | Подтвердите, соответствует ли предполагаемый радиус выбранному отверстию штампа. |
| Тоннаж машины | Расчет тоннажа листогибочного пресса | Проверьте необходимое усилие перед блокировкой инструмента и производственного маршрута. |
| Выбор машины или предложение | Форма заявки на листогибочный пресс | Отправьте чертежи, материал, длину изгиба, допуск и объем производства. |
| Когда расчет покажет | Лучшая машина подходит | Почему это подходит |
|---|---|---|
| Высококачественные прецизионные детали с частой сменой настроек | Электрогидравлический листогибочный пресс с ЧПУ | Лучше всего подходит для повторяемого контроля угла, точности заднего упора и сохранения таблиц изгибов. |
| Длинные панели, столбы или элементы конструкции | Тандемный листогибочный пресс | Обеспечивает длинные линии сгиба и синхронную работу нескольких машин. |
| Работа с тяжелым листом или очень большой тоннажностью | Гибочный пресс для тяжелых условий эксплуатации | Создан для большего запаса силы и более тяжелых секций листового металла. |
В этом руководстве с практической точки зрения объясняются допуск на изгиб, К-фактор, вычет на изгиб, внешний отступ и длина развертки. В нем также показано, как перенести правила обработки листового металла САПР в реальное производство путем измерения первой детали и обновления контроллера ЧПУ или таблицы гибки.
Используйте это руководство вместе с Калькулятор гибки листогибочного пресса для проверок развертки, Таблица минимального радиуса изгиба для выбора V-образного штампа Руководство по расчету силы листогибочного пресса по тоннажу, Основы программирования листогибочного пресса с ЧПУ для настройки контроллера, руководство по последовательности изгиба для порядка изгиба и Контрольный список безопасности листогибочного пресса перед выпуском новой работы в производство.
Для планирования оборудования сравните линейку листогибочных станков Rucheng и отправьте требования к материалу, толщине, длине изгиба и допускам через форму предложения листогибочного пресса.
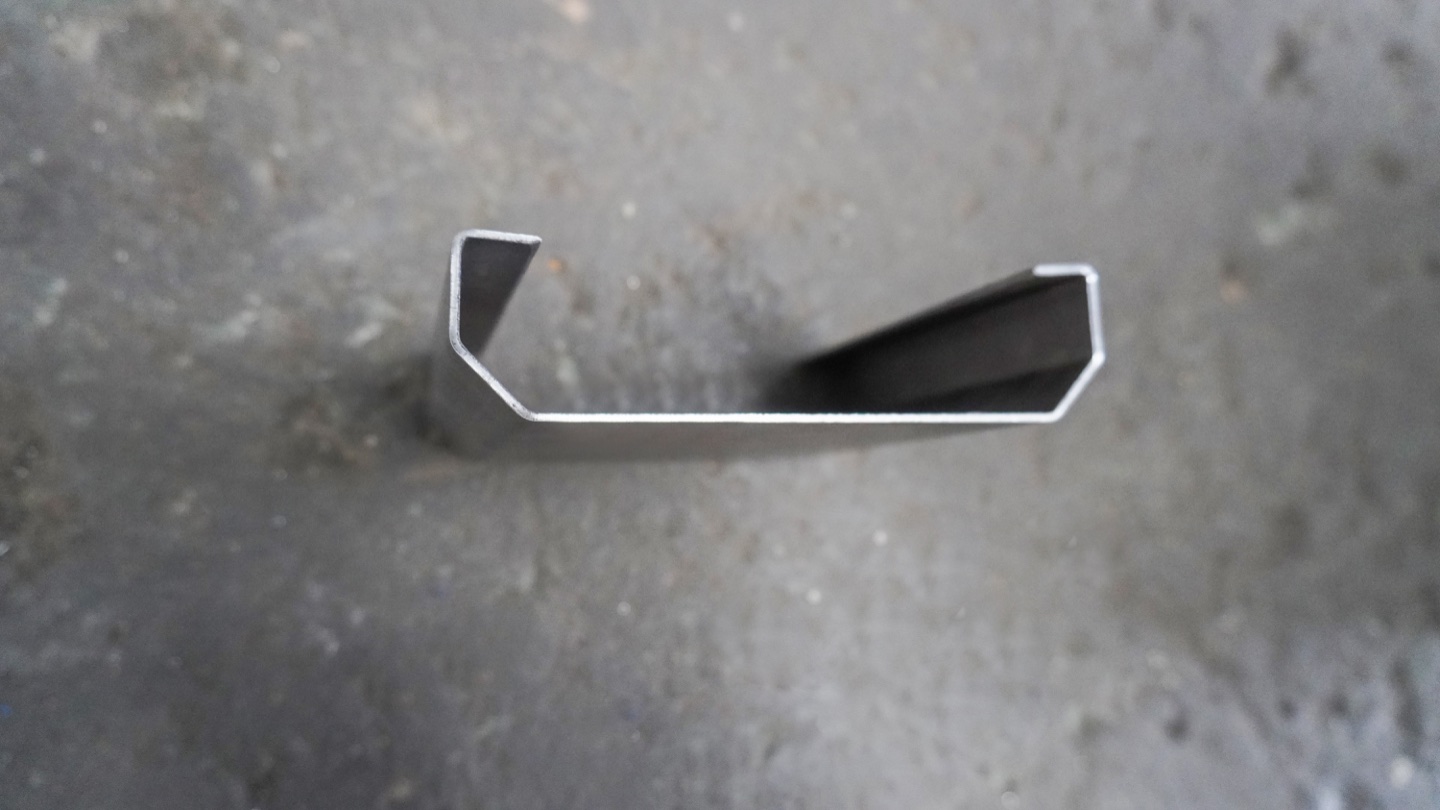
Объяснение припуска на изгиб, коэффициента К и вычета за изгиб
Деталь из листового металла проектируется как готовая форма 3D, но изготавливается из плоской заготовки. Цель расчета изгиба — спрогнозировать правильную длину заготовки, чтобы окончательные размеры фланца были правильными после гибки. Когда лист изгибается, материал вблизи внутреннего радиуса сжимается, материал вблизи внешнего радиуса растягивается, а нейтральная ось между ними остается близкой к своей первоначальной длине.
К-фактор описывает, где находится эта нейтральная ось. Если нейтральная ось составляет одну треть толщины материала от внутренней поверхности, коэффициент К равен 0,33. CAD-системы, такие какСолидворксиАвтодеск Фьюжниспользуйте эту концепцию в своих правилах обработки листового металла, но значение все равно должно соответствовать вашему реальному процессу листогибочного пресса.
| Срок | Значение | Где вы это используете |
|---|---|---|
| Допуск на изгиб (BA) | Длина дуги через нейтральную ось изгиба | Добавьте к длине прямых фланцев при расчете развертки. |
| К-фактор | Расположение нейтральной оси, разделенное на толщину материала | Правила обработки листового металла САПР, раскладка CAM и настройка таблицы сгибов |
| Удержание изгиба (BD) | Сумма, вычтенная из наружных размеров фланца | Быстрый расчет заготовок в цеху по внешним размерам |
| Внешняя неудача (OSSB) | Расстояние от точки касания до пересечения внешней линии формы | Учет изгибов и расчеты компоновки |
Формула допуска на изгиб гибочного пресса
Стандартная формула припуска на изгиб для работ на листогибочном прессе:
- BA = припуск на гибку, обычно в мм или дюймах
- А= угол изгиба в градусах, измеренный через изгиб
- Р= внутренний радиус изгиба
- К= К-фактор
- Т= толщина материала
Для изгиба на 90 градусов A x pi/180 становится 1,5708. Это означает, что припуск на изгиб на 90 градусов составляет просто 1,5708 x (R + K x T). Самое сложное — это не математика. Самое сложное — это выбрать внутренний радиус и коэффициент К, которые соответствуют вашему реальному инструменту и материалу листогибочного пресса.
Рабочий процесс калькулятора допуска изгиба листогибочного пресса
Используйте этот рабочий лист перед отправкой чертежа на коммерческое предложение или перед блокировкой развертки САПР. Это превращает формулу допуска на изгиб в повторяемый производственный процесс, который можно проверить на соответствие онлайн-калькулятор гибки, Таблица радиусов изгиба и Руководство по тоннажу листогибочного пресса.
| Шаг калькулятора | Требуется ввод данных | Пример значения | Почему это важно |
|---|---|---|---|
| 1 . Выберите правило материала . | Марка материала и метод изгиба | Q235 мягкая сталь, гибка на воздухе | Устанавливает начальный К-фактор и ожидаемую упругость. |
| 2 . Измерьте толщину | Фактическая толщина листа, а не только номинальный размер | 2.0 номинальное значение в мм, измеренное значение 1.96 мм | Изменяется толщина, допуск на изгиб, тоннаж и минимальный фланец. |
| 3 . Инструмент для блокировки | Отверстие V-образной матрицы, радиус пуансона и метод изгиба | Матрица V16, радиус пуансона 0.8 мм, гибка на воздухе | Выбранный V-образный штамп меняет реальный внутренний радиус и развертку. |
| 4 . Рассчитать BA и BD | Угол изгиба, внутренний радиус, коэффициент К и размеры фланца | 90 градусов, R2.5, K0.33, 50 x 80 фланцы мм | Дает первую длину плоской заготовки перед пробной гибкой. |
| 5 . Проверьте первую деталь . | Измеренный угол, длина фланца и качество поверхности | Сначала корректируется угол, затем проверяется длина фланца. | Отделяет ошибку пружинения от ошибки допуска на изгиб. |
| 6 . Сохранить производственное правило | Материал, толщина, матрица, пуансон, К-фактор и программа контроллера. | Q235-2.0mm-V16-K0.33 | Создает повторяемые настройки для будущих пакетов и котировок. |
Начальная таблица коэффициента К для гибки на листогибочном прессе
Используйте следующие значения только в качестве отправной точки. КакПримечания Ansys в документации по допускам на изгиб листового металлаФактический К-фактор установки лучше всего проверить путем изгиба, измерения и обратного расчета результата. Марка материала, предел текучести, направление зерна, радиус пуансона, смазка и ширина V-образной матрицы — все это влияет на конечное значение.
| Материал/Метод | свободная гибка | Нижний изгиб | Примечания |
|---|---|---|---|
| Мягкая сталь (Q235/A36) | от 0,30 до 0,35 | от 0,38 до 0,42 | Хорошая пластичность; обычное значение по умолчанию — 0,33 для воздушного изгиба. |
| Нержавеющая сталь 304/316 | от 0,35 до 0,40 | от 0,40 до 0,45 | Более высокий пружинящий эффект; проверять каждую партию |
| Алюминий 5052/6061 | от 0,38 до 0,45 | от 0,42 до 0,48 | Сплав и отпуск значительно меняют поведение при изгибе. |
| Медь/латунь | от 0,35 до 0,45 | от 0,40 до 0,48 | Мягкие металлы легко маркируются; используйте полированный инструмент |
| Высокопрочная сталь | от 0,40 до 0,50 | Требуется тест | Используйте больший радиус и подтвердите тоннаж перед производством. |
Рабочие примеры: изгибы на 90 и 135 градусов.
Пример 1: низкоуглеродистая сталь толщиной 2 мм, воздушный изгиб на 90 градусов.
Предположим, что мягкая сталь Q235 толщиной 2 мм, внутренний радиус R = 2,5 мм, K = 0,33 и угол изгиба A = 90 градусов.
Если деталь имеет два прямых внутренних фланца длиной 50 мм и 80 мм, приблизительная длина плоского края по методу допуска на изгиб составляет 50 + 80 + 4,96 = 134,96 мм. При производстве округление осуществляется только в соответствии с вашим допуском чертежа и точностью контроллера.
Пример 2: нержавеющая сталь толщиной 3 мм, внутренний угол 135 градусов.
На многих чертежах показан приложенный угол готовой детали. Угол в 135 градусов означает, что материал согнут на 45 градусов. Предположим, что толщина нержавеющей стали 304 составляет 3 мм, R = 4 мм, K = 0,38 и A = 45 градусов.
Этот пример является частым источником ошибок. Прежде чем рассчитывать плоскую заготовку, всегда проверяйте, является ли угол чертежа включенным углом, дополнительным углом изгиба или соглашением об угле, заданным контроллером ЧПУ.

Уменьшение изгиба и внешнее отклонение
Учет изгиба полезен, когда известны внешние размеры готовой детали. Вместо добавления допуска на изгиб к внутренним прямым длинам вы добавляете два внешних размера фланца и вычитаете вычет на изгиб.
OSSB = tan(A / 2) x (R + T)
Для изгиба на 90 градусов tan(45 градусов) = 1, поэтому OSSB = R + T. Если R = 2,5 мм, T = 2 мм и BA = 4,96 мм, то BD = 2 x 4,5 – 4,96 = 4,04 мм. Если наружные размеры фланца составляют 52 мм и 82 мм, длина плоского отрезка равна 52 + 82 – 4,04 = 129,96 мм.
Оба метода действительны, но не смешивайте внутренние и внешние размеры в одном расчете. Многие ошибки развертки возникают из-за использования длины внутреннего фланца с формулой расчета изгиба или внешнего размера с формулой допуска на изгиб.
Как отверстие V-образной матрицы меняет реальный допуск на изгиб
При гибке на воздухе лист не полностью соответствует радиусу пуансона. На внутренний радиус сильно влияет V-образное отверстие матрицы, которое часто составляет от 15% до 17% V-образного отверстия для мягкой стали. Более широкий V-образный штамп создает больший внутренний радиус, что увеличивает допуск на изгиб и меняет окончательную развертку.
Вот почему правило САПР, гласящее «R = 2 мм», может не работать в цехе, если оператор перейдет с V16 на V24. Деталь по-прежнему может достичь правильного угла, но длина фланца изменится, поскольку изменились радиус изгиба и длина нейтральной оси. Для прецизионных деталей объедините материал, толщину, радиус пуансона, отверстие V-образной матрицы, метод изгиба и К-фактор в один контролируемый процесс.
| Толщина | Типичный V-образный штамп | Прибл. Радиус изгиба воздуха | Вариант использования |
|---|---|---|---|
| 1,0 мм | От V6 до V8 | от 1,0 до 1,3 мм | Шкафы, крышки, световые панели |
| 2,0 мм | от V12 до V16 | от 2,0 до 2,7 мм | Электрические шкафы, кронштейны |
| 4,0 мм | от V32 до V40 | от 5,3 до 6,7 мм | Рамы, ограждения машин, детали конструкции |
| 8,0 мм | От V63 до V80 | от 10,5 до 13,3 мм | Тяжелые кронштейны и толстые пластинчатые компоненты |
Рабочий процесс проверки первой детали для листогибочных прессов с ЧПУ
Таблица допусков на изгиб имеет ценность только в том случае, если она проверена на реальной машине. Используйте этот рабочий процесс при создании нового правила для материала, смене поставщиков, смене инструментов или предложении задания с высокими допусками.
- Измерьте реальную толщину материала.Запишите среднее значение и диапазон не менее пяти баллов. Лист номинальной толщиной 2,0 мм может фактически иметь толщину от 1,92 до 2,06 мм.
- Зафиксируйте настройку инструмента.Запишите радиус пуансона, отверстие V-образной матрицы, высоту матрицы, а также тип изгиба: воздушный изгиб, дно или чеканку. Используйте одну и ту же настройку для тестирования и производства.
- Запрограммируйте стартовый К-фактор.Используйте приведенную выше диаграмму или значения по умолчанию в CAD в качестве первой оценки. Убедитесь, что контроллер ЧПУ и система CAD/CAM используют одно и то же соглашение об углах.
- Согните тестовый купон.Используйте простой L-образный или U-образный изгиб с размерами фланцев, которые легко измерить точно.
- Измерьте угол и длину фланца.Сначала откорректируйте угол, затем оцените длину плоскости. Если угол неправильный, измерение фланца введет вас в заблуждение.
- Обновите таблицу сгибов.Отрегулируйте коэффициент К, допуск на изгиб или вычет изгиба в базе данных CAD/CAM и сохраните его под определенным именем материала и инструмента.
- Повторите после серьезных изменений.Проведите повторную проверку, когда поставщик материала, пуансон, V-образная матрица, смазка илилистогибочный прессизменения.
Распространенные ошибки при допуске на изгиб
- Использование одного К-фактора для каждой работы.Удобно использовать единое значение по умолчанию 0,33, но для нержавеющей стали, алюминия, высокопрочной стали и нижнего изгиба часто требуются разные значения.
- Игнорирование реального внутреннего радиуса.При воздушной гибке отверстие V-образной матрицы часто контролирует радиус больше, чем радиус вершины пуансона.
- Корректировка длины перед коррекцией угла.Всегда сначала устраняйте пружинение и изменение угла. Угловая ошибка изменяет измеренную длину фланца.
- Совмещение допуска на изгиб и логики вычета изгиба.BA работает с прямыми внутренними длинами; BD работает с внешними размерами.
- Забываем направление волокон.Изгиб параллельно прокатываемому зерну может потребовать большего радиуса и может сместить эффективный К-фактор.
- Не обслуживать инструменты.Изношенные буртики матрицы и закругленные пуансоны изменяют фактический радиус и делают старые таблицы гибки ненадежными.
Особенности станка, повышающие точность припуска на изгиб
Допуск на изгиб — это расчет, но для повторяющихся деталей требуется повторяемый станок. Современныйэлектрогидравлический листогибочный пресс с ЧПУповышает практическую точность таблиц гибки, поскольку может контролировать глубину подъема, синхронизацию Y1/Y2, положение заднего упора, программы материалов и компенсацию прогиба более последовательно, чем базовый ручной станок.
Для прецизионной обработки листового металла отдайте предпочтение контроллеру, который хранит библиотеки материалов, стабильный задний упор, быстрые зажимы инструментов, механическое или гидравлическое выравнивание и точную повторяемость работы поршня. Для длинных деталей особенно важно выпуклость, поскольку прогиб станины может сделать угол правильным на концах и открытым посередине, даже если расчет развертки идеален.
Часто задаваемые вопросы
Каков допуск на изгиб гибочного пресса?
Припуск на изгиб листогибочного пресса — это длина дуги материала, израсходованного на изгиб в развертке. Ее добавляют к длине прямых фланцев для расчета размера заготовки перед гибкой. Неправильный припуск на изгиб приводит к ошибкам в длине фланца, даже если угол изгиба выглядит правильным.
Какой коэффициент К следует использовать для изгиба воздуха?
Практический стартовый К-фактор для гибки на воздухе составляет 0,33 для мягкой стали, от 0,35 до 0,40 для нержавеющей стали и от 0,38 до 0,45 для алюминия. Эти значения являются лишь отправной точкой. Окончательное значение следует проверить с помощью испытательного изгиба с использованием фактического материала, инструмента и листогибочного пресса.
Какова формула припуска на изгиб?
Общая формула: BA = A x pi / 180 x (R + K x T). A — угол изгиба в градусах, R — внутренний радиус, K — коэффициент К, а T — толщина материала. Используйте одни и те же единицы измерения радиуса и толщины.
Является ли допуск на изгиб тем же самым, что и вычет за изгиб?
Нет. Припуск на изгиб добавляется к прямым внутренним длинам фланцев. Уменьшение изгиба вычитается из суммы наружных размеров фланцев. Оба метода могут дать одинаковую плоскую длину при правильном использовании, но смешивание этих двух методов приводит к ошибкам.
Почему моя деталь листогибочного пресса с ЧПУ не соответствует развертке САПР?
Наиболее распространенными причинами являются неправильный коэффициент К, неправильный внутренний радиус, изменение толщины материала, пружинение, ошибка заднего упора или отверстие V-образной матрицы, которое отличается от правил САПР. Сначала откорректируйте угол изгиба, затем измерьте длину фланца и обновите таблицу изгибов.
Должен ли я использовать таблицу допусков на изгиб или онлайн-калькулятор изгиба?
Используйте таблицу допусков на изгиб, чтобы выбрать начальный коэффициент К и правило радиуса, затем воспользуйтесь онлайн-калькулятором гибки, чтобы проверить точный припуск на изгиб, вычет на изгиб и длину плоской заготовки для конкретного материала, толщины, угла и настройки инструмента.
Как рассчитать длину развертки по припуску на изгиб?
Для внутренних размеров добавьте длины прямых фланцев и припуск на изгиб для каждого изгиба. Для получения внешних размеров добавьте длины внешних фланцев и вычтите вычет на изгиб. Не смешивайте внутренние и внешние размеры в одном расчете.
Какая информация необходима для расчета развертки листогибочного пресса?
Для расчета листогибочного пресса или проверки развертки подготовьте марку материала, измеренную толщину, длину изгиба, угол изгиба, целевой внутренний радиус, отверстие V-образной матрицы, радиус пуансона, размеры фланца, допуск, файл чертежа и ожидаемый объем производства.
Могу ли я использовать один и тот же стол гибки для разных листогибочных прессов?
Вы можете использовать его в качестве отправной точки, но вам следует проверить его на каждой машине. Различная повторяемость поршней, системы инструментов, выпуклость, точность заднего упора и методы настройки оператора могут изменить окончательную длину фланца.
Какую информацию мне следует отправить для получения поддержки по допуску на изгиб?
Отправьте марку материала, толщину, угол изгиба, целевой внутренний радиус, отверстие V-образной матрицы, радиус пуансона, метод изгиба, размеры фланца, требования к допускам и текущий результат развертки. Чертежи или файлы STEP помогают инженерам проверить коэффициент К, расчет изгиба и настройку листогибочного пресса.
Следует ли проверять К-фактор на реальном листогибочном прессе?
Да. К-фактор следует проверять с учетом фактического материала, пуансона, отверстия V-образной матрицы, угла изгиба и листогибочного пресса, поскольку упругая отдача, допуск по толщине и радиус инструмента изменяют окончательную развертку.
Могу ли я использовать К-фактор по умолчанию из программного обеспечения САПР?
К-фактор САПР по умолчанию приемлем только в качестве начального значения. Производственный К-фактор должен быть проверен с использованием фактического материала, отверстия V-образной матрицы, радиуса пуансона, метода изгиба, повторяемости листогибочного пресса и метода измерения, а затем сохранен в виде таблицы изгибов для конкретного цеха.
Какой листогибочный станок выбрать после расчета допуска на изгиб?
Если ваши детали часто меняются и вам нужна повторяемая настройка, выберите электрогидравлический листогибочный пресс с ЧПУ. Для очень длинных деталей используйте тандемный листогибочный пресс. Для тяжелых листов и более высокого тоннажа используйте сверхмощный листогибочный пресс.
Заключение
Допуск на изгиб и К-фактор являются мостом между проектированием САПР и реальным производством листогибочных прессов. Формула проста, но правильное значение зависит от материала, толщины, радиуса, отверстия V-образной матрицы, метода изгиба, состояния инструмента и повторяемости станка.
Для надежного производства начните с разумного К-фактора, зафиксируйте настройку инструмента, согните тестовый образец, измерьте фактический результат и обновите таблицу гибки. Когда ваши правила САПР, контроллер ЧПУ, задний упор и настройка инструментов используют одни и те же проверенные данные, количество ошибок развертки быстро сокращается, а утверждение первой детали происходит намного быстрее.
Нужен листогибочный пресс для точной гибки листового металла?
Rucheng может помочь вам выбрать листогибочный пресс с ЧПУ, комплект инструментов и систему управления в соответствии с вашим диапазоном материалов, длиной гибки и требованиями к допускам.
Запросить консультацию по листогибочному прессуМатериалы по выбору станка и производству
Сравните полный модельный ряд листогибочных станков Rucheng , прежде чем выбирать тоннаж, рабочую длину, контроллер, инструменты и варианты автоматизации.
- Электрогидравлический листогибочный пресс с ЧПУ для высокоточной гибки с высокой степенью смешивания.
- Тандемный листогибочный пресс для длинных деталей, опор, панелей и строительных работ.
- Запросите ценовое предложение листогибочного пресса с указанием материала, длины изгиба, допусков и требований к инструментам.
- Расчёт усилия листогиба, выбор инструмента и выбор контроллера Помогите подтвердить окончательную спецификацию.
- Чтобы подготовить заготовку перед гибкой, сравните станки для волоконной лазерной резки и вместе спланируйте рабочий процесс от резки до гибки.