
Выбор подходящего тоннажа для вашего листогибочного станка или листогибочного станка с ЧПУ является одним из наиболее важных решений при производстве листового металла. Если выбрать слишком малый тоннаж, вы рискуете повредить машину, получить неравномерные изгибы и создать узкие места в производстве. Выберите слишком много, и вы платите за мощность, которую никогда не будете использовать, тратя впустую капитал и площадь. Хорошие новости? Расчет тоннажа листогибочного пресса – это не догадки. Существует проверенная формула, которая точно подскажет, какое усилие вам нужно.
1. Что такое тоннаж листогибочного пресса?
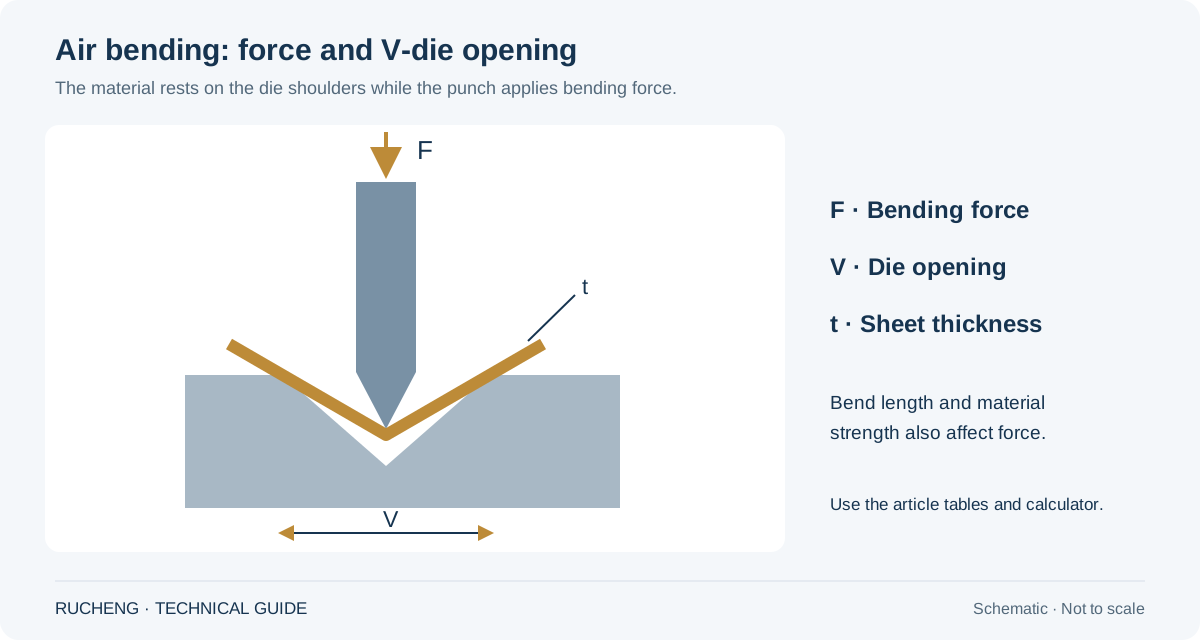
Тоннаж листогибочного пресса относится к силе гибки — измеряемой в метрических или американских тоннах — которую пуансон машины оказывает на заготовку. Эта сила вдавливает листовой металл в V-образную матрицу, создавая изгиб.
После подтверждения тоннажа проверьте развертку с помощью нашего допуск на изгиб листогибочного пресса и направляющая К-фактора, затем подготовьте последовательность изгибов, используя Основы программирования листогибочного пресса с ЧПУ. Для получения производственных допусков сравните настройку с Руководство по точности и допускам гибочного пресса. Для контроля рисков в цеху соедините установку с Контрольный список безопасности листогибочного пресса.
Требуемый тоннаж зависит от нескольких факторов:
- Тип материала и предел прочности
- Толщина материала
- Раскрытие V-матрицы (ширина матрицы)
- Длина гиба
- Угол и метод гибки (воздушная гибка в сравнении с калибровка)
Современные листогибочные прессы с ЧПУ варьируются от 40 тонн для работы с тонким материалом до более 2000 тонн для гибки тяжелых листов. Большинство производственных цехов используют станки в диапазоне 100-400 тонн, которые справляются с большинством типичных задач.
2. Почему важен точный расчёт тоннажа
Неправильный тоннаж имеет серьёзные последствия:
Проблемы недостаточного тоннажа:
- Неполные или неравномерные гибы
- Пружинение превышает компенсацию машины
- Оператор принуждает к множественным ходам (опасно)
- Замедление производства и проблемы с качеством
Проблемы избыточного тоннажа:
- Более высокие затраты на покупку и эксплуатацию
- Большая занимаемая площадь и требования к фундаменту
- Пониженная энергоэффективность
- Напрасные капиталовложения
3. Стандартная формула тоннажа листогибочного пресса
Наиболее широко используемая формула для расчёта тоннажа листогибочного пресса:
P = Требуемая сила гибки (кН)
S = Толщина материала (мм)
L = Длина гиба (м)
σb = Предел прочности материала (МПа)
V = Ширина раскрытия V-матрицы (мм)
Чтобы преобразовать кН в метрические тонны: Тоннаж (т) = P / 9.81 .
Упрощённая формула для низкоуглеродистой стали:
Для стандартной низкоуглеродистой стали (σb ≈ 450 МПа) формула упрощается до:
Где S в мм, L в метрах, а V в мм.
Пример расчёта:
Материал: низкоуглеродистая сталь, толщина 3 мм | Длина гиба: 2 метра | Раскрытие V-матрицы: 24 мм (по правилу 8×)
4. Правило раскрытия V-матрицы: ваша самая важная переменная
Раскрытие V-матрицы (V) — самая влиятельная переменная в расчёте тоннажа. Меньшая V-матрица требует значительно большей силы, чем большая.

Отраслевой стандарт "Правило 8×":
Для оптимальных результатов выберите раскрытие V-матрицы примерно 8-кратную толщину материала:
| Толщина материала | Рекомендуемое раскрытие V-матрицы |
|---|---|
| 1.0 mm | 8 mm |
| 1.5 mm | 12 mm |
| 2.0 mm | 16 mm |
| 3.0 mm | 24 mm |
| 4.0 mm | 32 mm |
| 5.0 mm | 40 mm |
| 6.0 mm | 50 mm |
| 8.0 mm | 63 mm |
| 10.0 mm | 80 mm |
| 12.0 mm | 100 mm |
Компромиссы:
- Меньшая V-матрица: Больший тоннаж, меньший внутренний радиус, более точные гибы, но больше следов матрицы
- Большая V-матрица: Меньший тоннаж, больший внутренний радиус, меньше поверхностных следов, но меньшая точность
5. Факторы материала: множители предела прочности
Разные материалы требуют разной силы для гибки. Стандартная формула предполагает низкоуглеродистую сталь (σb ≈ 450 МПа). Для других материалов применяйте коэффициент умножения:
| Материал | Предел прочности (МПа) | Множитель к низкоуглеродистой стали |
|---|---|---|
| Алюминий 5052 | 230 | 0.5× |
| Медь (мягкая) | 220 | 0.5× |
| Латунь | 350 | 0.8× |
| Низкоуглеродистая сталь (A36) | 450 | 1.0 × (базовый уровень) |
| Высокопрочная сталь (HSLA) | 550 | 1.2× |
| Нержавеющая сталь 304 | 620 | 1.4× |
| Нержавеющая сталь 316 | 580 | 1.3× |
| Hardox 400 | 1250 | 2.8× |
| Hardox 500 | 1550 | 3.4× |
Пример:
Если ваш расчёт для низкоуглеродистой стали показывает, что требуется 50 тонн, а вы гнёте нержавеющую сталь 304 той же толщины и длины, вам нужно:
6. Метод гибки: воздушная гибка в сравнении с калибровка в сравнении с чеканка
Метод гибки существенно влияет на требования к тоннажу:
Воздушная гибка (наиболее распространённая)
Пуансон не полностью контактирует с матрицей. Пружинение материала определяет конечный угол. Требует наименьший тоннаж — обычно рассчитанное значение. Наиболее гибкий: одна матрица может производить несколько углов. Применяется стандартная формула.
Калибровка (гибка до упора)
Пуансон плотно прижимает материал к матрице. Значительно уменьшает пружинение. Требует в 3-5 раз больше тоннажа, чем воздушная гибка. Более стабильные углы. Умножьте рассчитанный тоннаж на 3-5.
гибка с чеканкой
Материал полностью сжимается между пуансоном и матрицей. Практически устраняет пружинение. Требует в 8-10 раз больше тоннажа, чем воздушная гибка. Редко используется в современных листогибочных прессах с ЧПУ. Умножьте рассчитанный тоннаж на 8-10.
7. Влияние угла гиба
Угол гиба также влияет на требования к тоннажу, хотя менее существенно, чем раскрытие V-матрицы или тип материала:
| Угол гиба | Множитель тоннажа |
|---|---|
| 90° | 1.0× (стандарт) |
| 60° | 0.7× |
| 45° | 0.5× |
| 120° | 1.3× |
| 135° | 1.5× |
Примечание: Острые углы (менее 90°) требуют специализированной оснастки и тщательного учёта пружинения. Тупые углы требуют большего тоннажа, потому что материал должен быть изогнут дальше своего начального положения.
8. Полный пример расчёта тоннажа
Давайте пошагово разберём реальный пример.
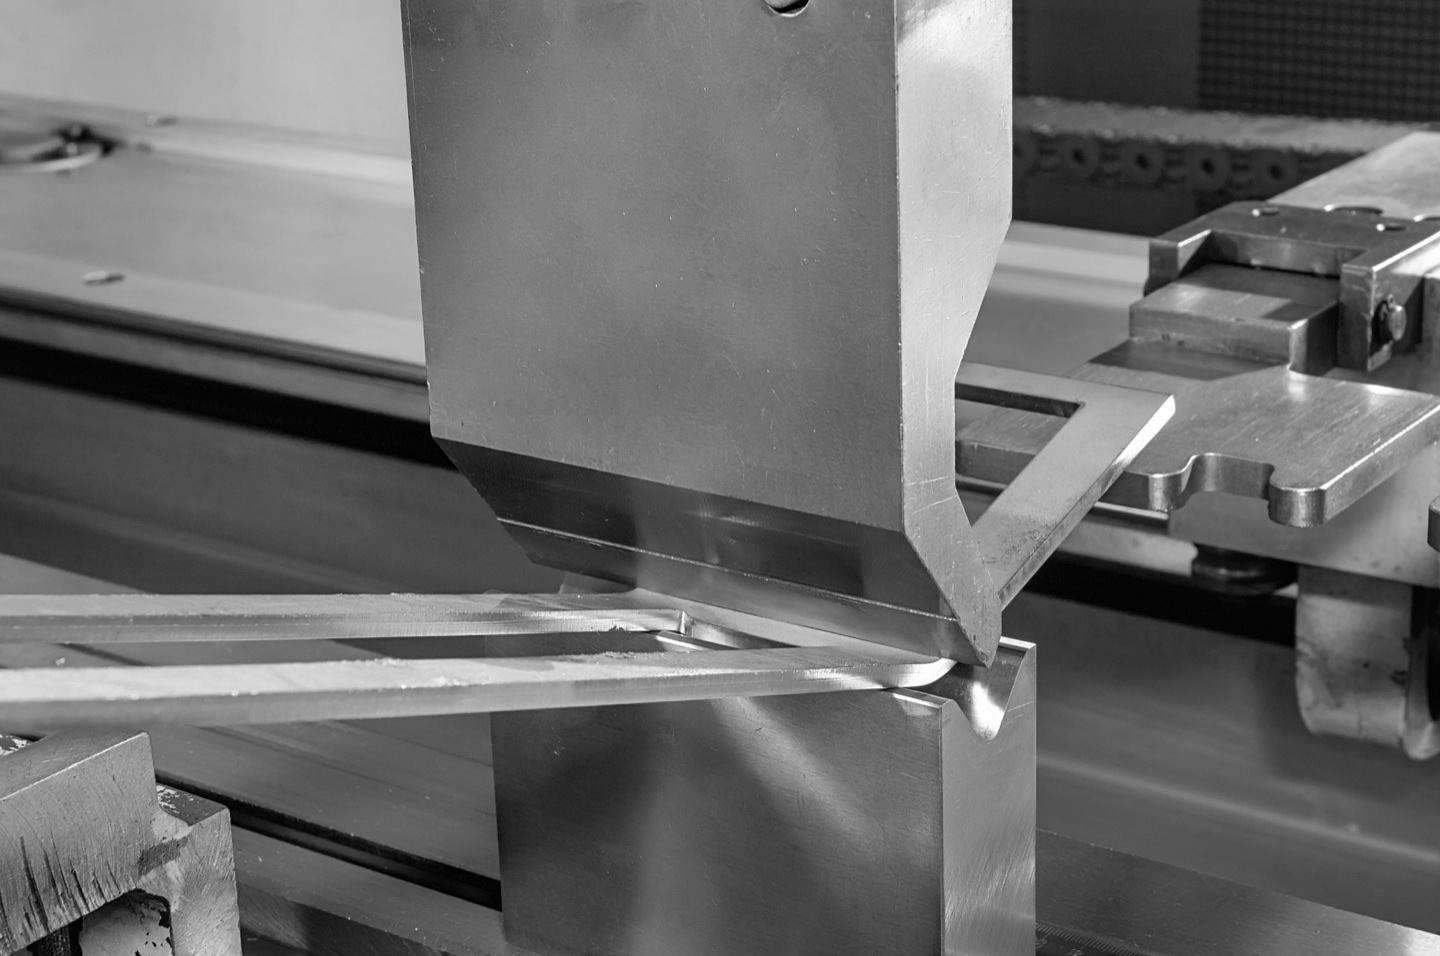
Спецификации работы:
- Материал: нержавеющая сталь 304, толщина 4 мм
- Длина гиба: 3 метра
- Угол гиба: 90°
- Метод гибки: воздушная гибка
Шаг 1: Выберите раскрытие V-матрицы
Шаг 2: Рассчитайте по полной формуле
Шаг 3: Переведите в метрические тонны
Шаг 4: Добавьте запас безопасности (20%)
Рекомендация: Листогибочный пресс на 100 тонн справится с этой работой с комфортным запасом, учитывая вариации материала и будущие потребности.
9. Справочные таблицы тоннажа
Для быстрой оценки используйте эту предварительно рассчитанную таблицу тоннажа (на метр длины гиба, воздушная гибка, правило V-матрицы 8×):
Таблица тоннажа для низкоуглеродистой стали (тонн на метр)
| Толщина | V=8mm | V=16mm | V=24mm | V=32mm | V=40mm | V=50mm |
|---|---|---|---|---|---|---|
| 1.0 mm | 8 | 4 | - | - | - | - |
| 1.5 mm | 18 | 9 | 6 | - | - | - |
| 2.0 mm | 32 | 16 | 11 | 8 | - | - |
| 3.0 mm | - | 36 | 24 | 18 | 14 | - |
| 4.0 mm | - | - | 43 | 32 | 26 | 20 |
| 5.0 mm | - | - | - | 50 | 40 | 32 |
| 6.0 mm | - | - | - | - | 58 | 46 |
| 8.0 mm | - | - | - | - | - | 82 |
Нержавеющая сталь 304 : умножьте значения для мягкой стали на 1.4
Алюминий: умножьте значения для мягкой стали на 0.5
10. Распределение тоннажа и выбор машины
При выборе листогибочного пресса учитывайте, как тоннаж распределяется по рабочей длине:
Центрированная нагрузка в сравнении с смещённая нагрузка:
Допустимую нагрузку проверяют по условиям конкретного станка. Нагрузка по центру, по всей длине и вне центра — разные случаи; универсальное правило 60–70% рабочей длины или мощности не определяет допустимое усилие.
Проверки для конкретного станка:
- Центральная нагрузка: Уточните допустимое усилие для реальной нагруженной длины. Короткая деталь по центру не доказывает, что стол, ползун или инструмент выдержат полную номинальную силу на коротком контакте.
- Вся длина стола: Используйте условия и допустимую нагрузку изготовителя для полной длины. Не применяйте общее снижение до 60–70%; предел задает документация соответствующего станка.
- Внецентренная нагрузка: Сверьте реальное положение с применимой диаграммой или письменной оценкой. Боковое смещение и эксцентриситет вперед-назад фиксируйте отдельно; общий тоннаж не решает эти вопросы.
Храните расчет усилия вместе с разрешенной наладкой
Рекомендации по нагрузке обновлены 18 ноября 2026 г.
Полезная запись связывает расчетную потребность с разрешающими основаниями: станок, редакция руководства, нагруженная длина, база, активная станция, идентификаторы инструмента и держателей, применимые пределы. Указывайте единицы. Потребность в kN и нагрузка инструмента в kN/m — разные величины; сравнение требует подходящей модели длины и распределения.
Например, перенос неизменного гиба длиной 300 mm из центра на боковую станцию сохраняет длину, но меняет проверку возможностей. До повторного запуска программы проверьте положение. Это условный пример проверки, а не разрешенная рабочая позиция. Руководство CINCINNATI BASEFORM разделяет боковые и переднезадние ограничения; WILA также называет держатели и станок возможными ограничителями.
Руководство по CINCINNATI BASEFORM, раздел 4-3 · Руководство по грузоподъемности WILA
Смещенная от центра нагрузка: положения, примеры и запись настройки
11. Распространённые ошибки расчёта тоннажа
Ошибка #1: Игнорирование марки материала
Использование "стали" без указания марки. Разница между низкоуглеродистой и высокопрочной сталью может составлять 2-3× в требованиях к тоннажу.
Ошибка #2: Неправильный выбор V-матрицы
Использование любой доступной матрицы вместо расчёта оптимального раскрытия. Это приводит либо к чрезмерным требованиям тоннажа, либо к плохому качеству гиба.
Ошибка #3: Забыть о запасе безопасности
Расчёт точных требований и покупка машины с точно такой мощностью. Всегда добавляйте запас 20-30%.
Ошибка #4: Путать метрические и американские тонны
1 метрическая тонна = 1,000 кг = 2,204.6 фунты. 1 Тонна США (короткая) = 2,000 фунты = 907 кг. Разница: ~ 10 %. Всегда уточняйте, какой блок используется в машине.
Ошибка #5: Не учитывать множественные гибы
Деталь с множественными гибами может потребовать перепозиционирования, которое влияет на распределение тоннажа. Учитывайте самый требовательный гиб, а не средний.
12. Часто задаваемые вопросы
В: Как рассчитать тоннаж листогибочного пресса для нестандартных форм?
Рассчитайте каждый сегмент гиба отдельно на основе его длины и толщины материала. Максимальный тоннаж от любого отдельного гиба определяет требования к вашей машине.
В: Могу ли я использовать машину с большим тоннажем для тонких материалов?
Да, но с осторожностью. Работа 200-тонной машины на 10% мощности может вызвать проблемы с точностью управления. Многие производители предлагают регулируемый тоннаж или режим точности для работы с тонким листом.
В: Что произойдёт, если я превышу номинальный тоннаж листогибочного пресса?
Системы безопасности должны предотвратить работу, но если их обойти: возможно повреждение рамы, прогиб пуансона, отказ гидравлической системы и опасные условия. Никогда не превышайте номинальную мощность.
В: Влияет ли скорость гибки на требования к тоннажу?
Минимально. Более быстрая гибка может немного увеличить динамические силы, но современные сервогидравлические системы компенсируют автоматически. Скорость влияет на время цикла и точность больше, чем на тоннаж.
В: Как температура влияет на расчёт тоннажа?
Холодные материалы немного сложнее гнуть. При гибке в неотапливаемых цехах зимой добавьте 5-10% к расчётам тоннажа. Предварительный нагрев толстых листов может снизить требования к тоннажу.
В: Следует ли рассчитывать тоннаж на каждый гиб или общий для детали?
Рассчитывайте на каждый гиб. Листогибочный пресс применяет силу к одному гибу за раз. Мощность вашей машины должна справляться с самым требовательным отдельным гибом, а не с суммой всех гибов.
Заключение
Точный расчёт тоннажа — основа успешного выбора и эксплуатации листогибочного пресса. Понимая ключевую формулу — P = (650 × S² × L × σb) / V — и факторы, которые на неё влияют, вы можете уверенно указать подходящую машину для ваших потребностей.
Запомните эти ключевые принципы:
- Выбор V-матрицы критически важен: Следуйте правилу 8× для оптимальных результатов
- Материал имеет значение: Нержавеющей стали нужно на 40% больше тоннажа, чем низкоуглеродистой; высокопрочной стали может потребоваться в 2-3 раза больше
- Добавьте запас безопасности: 20-30% дополнительной мощности защитит ваши инвестиции
- Учитывайте распределение: Гибы на полную длину могут потребовать снижения мощности
- Проверяйте единицы: Метрические тонны в сравнении с американские тонны могут вызвать ошибку в 10%
С этими рекомендациями вы избежите дорогостоящих ошибок недостаточной или избыточной спецификации тоннажа листогибочного пресса.
Готовы найти свой идеальный листогибочный пресс? Rucheng Technology производит листогибочные прессы с ЧПУ грузоподъемностью от 40 до 600 тонн с современными сервогидравлическими системами.
Получите бесплатную консультацию по тоннажу →Материалы по выбору станка и производству
Сравните полный модельный ряд листогибочных станков Rucheng , прежде чем выбирать тоннаж, рабочую длину, контроллер, инструменты и варианты автоматизации.
- Электрогидравлический листогибочный пресс с ЧПУ для высокоточной гибки с высокой степенью смешивания.
- Тандемный листогибочный пресс для длинных деталей, опор, панелей и строительных работ.
- Расчёт усилия листогиба, выбор инструмента и выбор контроллера Помогите подтвердить окончательную спецификацию.
- Чтобы подготовить заготовку перед гибкой, сравните станки для волоконной лазерной резки и вместе спланируйте рабочий процесс от резки до гибки.