
トン数の計算がすでに満たされた後、プレス ブレーキのスロートの深さ、開口高さ、ストロークによって、部品が機械に物理的に適合するかどうかが決まります。スロートの深さは、パネルまたはリターン フランジが工具の中心線の後ろを通過できる距離を制限し、開口高さにより工具や部品の取り外しのための垂直方向のスペースが制限され、ストロークが曲げを完了するためにラムが移動できる距離を制限します。深型ボックス、電気エンクロージャ、トレイ、キャビネット パネルの場合、追加のトンを購入するよりも、これらのクリアランス寸法の方が重要になる場合があります。
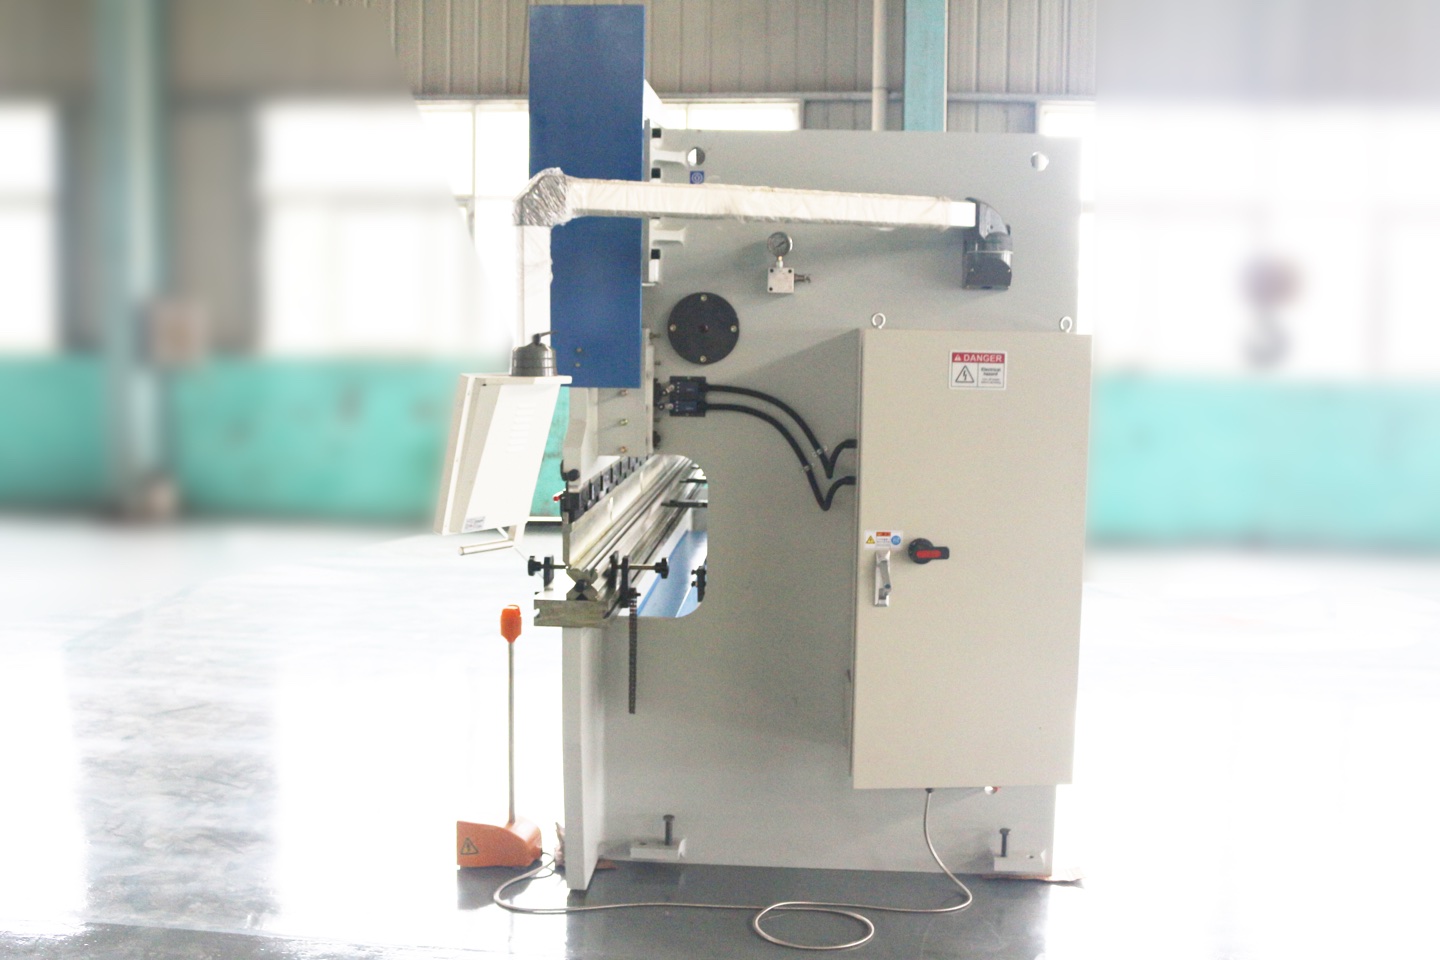
簡単な答え: 最初にどのクリアランス仕様を確認する必要がありますか?
部品にリターン フランジ、高い側壁、深い溝、ボックス、トレイ、ドア フレーム、またはエンクロージャ パネルが含まれている場合は、プレス ブレーキの注文を承認する前に、スロートの深さ、採光、ストロークを確認してください。標準的な 80 ~ 160 トンの C フレーム プレス ブレーキのスロート深さは約 320 ~ 410 mm、基本モデルではストローク約 120 ~ 200 mm、高度な CNC モデルではオープン高さが高くなりますが、正確な値はフレームの設計とツーリング システムによって異なります。
この実際的なルールを使用してください。トン数は、機械に十分な力があるかどうかを示します。曲げ長さは、ブランクがベッドに沿ってフィットするかどうかを示します。成形部品が衝突せずにツールとフレームを通過できるかどうかは、スロートの深さ、開口高さ、ストロークによって決まります。 3 つのクリアランス寸法のいずれかが小さすぎる場合、より強力な機械でも部品を確実に製造することはできません。
喉の深さ、開口高さ、ストロークとは何ですか?
プレスブレーキは開いた空きスペースではありません。サイドフレーム、ラム、ベッド、パンチ、ダイ、クランプ、バックゲージフィンガー、成形フランジはすべて、曲げのたびにスペースを求めて競合します。クリアランス仕様は、その部屋をさまざまな方向から説明します。
- スロートの深さ: ツーリングの中心線から C フレームの側面開口部の背面までの水平距離。これにより、シートまたは成形されたリターンがパンチとダイの後ろを通過できる距離が制限されます。
- 開口高さまたはオープン高さ: ラムが完全に開いたときのラム/ツール ホルダー領域とベッドの間の最大垂直開口度。通常はツールを取り付ける前に測定されます。
- Stroke: 開位置から閉位置に向かうラムの垂直移動距離。ストロークは、工具の高さと材料の形状を差し引いた後、曲げの深さに達するために必要です。
- 作業クリアランス: パンチの高さ、ダイの高さ、クランプ、アダプター、材料の厚さ、成形されたフランジの高さを考慮した後の残りの使用可能なスペース。
すきま規格表
| 仕様 | 方向 | 典型的な購入者の質問 | 小さすぎる場合の主な失敗 |
|---|---|---|---|
| ギャップ深さ | 水平、工具中心線から後部フレームまで | パネルまたはリターン フランジをツーリングの後ろに通すことはできますか? | 曲げが完了する前にワークがサイドフレームに当たる |
| 採光・開放高さ | ベッド上の垂直方向の最大限のオープンスペース | パンチ、ダイ、クランプ、成形品は一体化できますか? | 曲げた後はパーツの挿入、回転、取り外しができません |
| 脳卒中 | ラムの垂直移動 | このツーリングスタックでラムは十分遠くまで移動できますか? | パンチが必要な曲げ深さまたは閉じ位置に到達できない |
| サイドフレーム間の距離 | 水平、機械の長さに沿って | 使用可能な余白幅はコマ間に収まりますか? | 大きなパネルは限られた位置でのみ曲がるか、まったく曲がらない |
スロートの深さがパネル、ボックス、戻りフランジに与える影響
スロートの深さは、トン数や曲げ長さに比べて見えにくいため、無視されることがよくあります。パネルの平らな領域がツーリングの中心線の後ろに延長する必要がある場合、または以前に曲げられたフランジが後部フレームの方向を向いている場合、これは重要になります。部品がフレームに接触すると、オペレーターは単純にトン数を追加して問題を解決することはできません。
オープンブラケットと短いフランジの場合は、標準スロートで十分な場合があります。金属製のドア フレーム、エレベーター パネル、キャビネットの側面、幅の広いトレイの場合、戻りの深さがすぐにスロートの開口部を超える可能性があります。部品のリターンが 450 mm であるのに、機械のスロートが 320 mm である場合、順序、工具、部品の設計、または機械の構成を変更しない限り、その方向で曲げることは不可能である可能性があります。
- 標準的なコンパクトな C フレーム マシンは、単純なブラケット、カバー、浅いチャネルに適しています。
- 拡張スロートまたはより大きなフレームの機械は、より深いリターン、大きなパネル、および曲げ線の後ろにスペースが必要な部品に役立ちます。
- サイドフレーム間のセンターベッドを曲げることでサイドフレームの干渉を回避できる場合がありますが、サポート、ゲージへのアクセス、荷重分散が変化します。
- ロボットまたは自動曲げセルでは、グリッパーと部品がより広い経路で回転するため、スロートとスイングの余分なクリアランスが必要です。
ツーリングや部品の取り外しに開口高さが重要な理由
開口高さはオープンハイトとも呼ばれ、ラムが完全に開いたときに利用できる最大の垂直スペースです。 Wilson Tool は、これらの寸法が実際のアプリケーションの問題を引き起こす可能性があるため、ツールを選択したり作業を入札したりする際には、オープン高さとストロークを知ることが重要であると強調しています。実際には、開いた高さは、上部ツール、下部ダイ、ツールホルダー、アダプター、クランプ、材料の厚さ、および成形部品自体によって消費されます。
高いパンチと高いダイは紙に収まる可能性がありますが、パンチの先端とダイの上部の間の残りのスペースは小さすぎて、形成された箱の壁が出入りできない場合があります。このため、エンクロージャー工場やディープボックスメーカーでは、材料の厚さが控えめであっても、オープンハイトの高い CNC プレス ブレーキが必要になることがよくあります。

- ツーリング スタック: パンチの高さ、ダイの高さ、ホルダー、アダプター、クランプの厚さを追加します。
- 部品の挿入: 平らなブランクと、事前に成形されたフランジがツールの開口部に入ることができることを確認します。
- 部品の抽出: 完成した部品が工具に沿って危険に滑ることなく傾けて取り外せることを確認します。
- 将来のツール: グースネック パンチ、ヘミング ツール、平坦化ダイス、または特殊な高度なツール用のスペースを残しておきます。
ストローク制限による曲げ深さと閉じる動作の仕組み
ストロークはラムの移動範囲です。日照量が多くてもストロークが短い機械でも、ツーリング スタックを取り付けた後にパンチが十分に遠くまで移動できない場合、依然として問題が発生する可能性があります。これは、深い V ダイ、ヘミング、オフセット ツール、厚い材料、特殊なホルダー、およびパンチが開始位置よりもはるか下で閉じる必要がある操作の場合に重要です。
工具セットを変更する際にもストロークが重要です。機械の開口とホルダーが同じ場合、低いパンチ・ダイの組合せではワークに届くまでに長い閉じ方向の移動が必要になることがあります。一方、高い組合せでは搬入・取出し用の開放空間が減ります。実際の移動量は成形形状と承認された閉じ位置で決まります。購入前に、一般的なストローク値だけでなく、実際の工具高さと目標曲げ角度によるシミュレーションを供給者に求めてください。
- 通常、エアベンディングでは、ボトミングまたは平坦化操作よりも閉じる移動が少なくて済みます。
- ヘミングおよび平坦化ツールは、通常の 90 度の曲げよりも多くのストロークと開口高さを必要とする場合があります。
- 高い工具は開放時の隙間を減らし、低い工具では必要な閉じ位置が機械の使用可能ストロークを超えることがあります。実際のホルダーと工具形状で両方を確認してください。
- CNC ストローク設定は、安全速度変更ポイント、ピンチポイント、バックゲージ後退量と一致させる必要があります。
購入前の簡単な作業クリアランスの確認
サプライヤーは機械の詳細なシミュレーションを行う必要がありますが、購入者は図面から最初のクリアランス チェックを実行できます。目標はエンジニアリングレビューに取って代わることではありません。見積が承認される前に明らかな不一致を見つけるためです。
確認全体で測定基準を統一します。Wilson Tool は開き高さと閉じ高さを上下のビーム間の距離とし、その差をストロークとしています。WILA の工具高さはホルダーから工具端までで、ホルダー自体は含みません。機械図面の基準面を確認し、その開口内を占める取付け後の突出高さだけを差し引きます。差込み部を含むカタログ上の工具全高は、取付け後の突出高さと必ずしも同じではありません。各ホルダーやアダプターを二重に計上しないでください。
寸法確認の仮例であり、Rucheng の機種仕様ではありません。ビーム間開口が 600 mm、ストロークが 200 mm なら、閉じたビーム間距離は 400 mm です。取付け済みの上下アセンブリが開口の合計 450 mm を占める場合、全開時のパンチ先端からダイ上面までの隙間は 150 mm です。承認された延長具で占有高さが 50 mm 増えると、隙間は 100 mm に減りますが、ストロークは増えません。これらの数値だけでは、必要な成形位置、ワーク回転、取出し経路を承認できません。
機械図面の改訂番号、測定面、取付け済みのパンチ・ダイ・ホルダーの識別番号、占有高さ、必要な成形位置、完成品の取出し確認を寸法記録に残します。機械の閉じ高さと、工具組合せに指定されたシャットハイトを区別してください。静的な開口計算では、複数の取付け済み組合せが干渉なく閉じることも、許容荷重が十分であることも証明できません。使用前にそれぞれ確認します。
測定の参考資料: Wilson Tool:開き高さとストローク; WILA:取付け後の工具高さ; 工具とホルダーの互換性を確認; 工具の許容荷重を確認.
- 水平チェック: 最も深い背面部品の寸法は、回転と取り扱いのためのクリアランスを考慮した上で、利用可能なスロートの深さよりも小さくなければなりません。
- 垂直チェック: 開口高さは、パンチの高さ + ダイの高さ + クランプ/アダプター + 形成されたフランジの高さ + 安全な取り外しクリアランスを超える必要があります。
- ストローク チェック: 利用可能なラムの移動量は、選択したパンチ、ダイ開口部、および材料の厚さでプログラムされた曲げ深さに達する必要があります。
- シーケンス チェック: 最大のフランジが最初の衝突ではない可能性があります。最初の曲げが適合していても、その後の曲げで部品が引っかかる可能性があります。
- オペレーターチェック: 部品は、不安定に持ち上げることなく、1 人のオペレーター、サポートアーム、シートフォロワー、またはロボットによってサポート可能でなければなりません。
一般的なプレスブレーキ作業による推奨クリアランス
| アプリケーション | クリアランス優先 | なぜそれが重要なのか | 購入者へのアドバイス |
|---|---|---|---|
| シンプルなブラケットと短いフランジ | 中程度の喉、標準的な日照量とストローク | パーツは開いたままで、取り外しも簡単です | 最初にトン数、長さ、精度、工具を選択してください |
| U チャンネルとトレイ | 開口高さがより多く入り、側壁に十分な開口部 | 2番目のフランジがパンチ、ダイ、またはフレームに衝突する可能性があります | グースネック ツールを使用して、閉じた曲げをシミュレートします |
| 電気エンクロージャおよびキャビネットボックス | 開口高さが高く、ストロークが長く、喉のチェックが注意深く行われます。 | 形成された壁により、取り外し中に部品が閉じ込められる可能性があります | お問い合わせ時に部品の高さ、ボックスの深さ、曲げ順序を指定してください |
| 金属製のドアフレーム | スロートの深さ、ツーリングのクリアランス、バックゲージへのアクセス | 長く形成されたプロファイルにはツールの後ろと上にスペースが必要です | 出荷前にドアフレームのサンプルプログラムを依頼する |
| ロボット曲げセル | 追加の採光、スイングスペース、グリッパークリアランス | 手動で曲げる場合でもロボットのパスが衝突する可能性がある | ロボットのリーチ、グリッパーの向き、機械の保護を一緒に検証します。 |
クリアランス要件を変える工具の選択
クリアランスはマシンフレームだけの問題ではありません。ツールによって、難しい部分が可能になったり、不可能になったりすることがあります。グースネック パンチはリターン フランジを通過する可能性がありますが、ストレート パンチよりも高くなることがよくあります。狭い V ダイはフランジを短くするのに役立ちますが、曲げの深さ、トン数、部品のサポートが変わります。セグメント化されたツールはボックスの出入りに役立ちますが、それでも開口高さが当たる範囲に収まる必要があります。
機械の見積もりを比較する際は、正確なパンチ、ダイ、クランプ、アダプターの高さをリクエストしてください。公称開口高さが同じ 2 台の機械でも、一方の見積りに薄型クイック クランプが含まれ、もう一方の見積りに背の高いアダプターが必要な場合、パフォーマンスが異なる可能性があります。

- グースネック パンチ: はリターン フランジのクリアランスを改善しますが、工具の高さが高くなる可能性があります。
- セグメント化されたツール: を使用すると、ボックスおよびパンのパーツをツール セットから削除できます。
- ヘミング ツール: は、2 段階の事前曲げと平坦化のために開いた高さとストロークが必要です。
- ディープ V ダイ: では、より多くのラム移動が必要になり、部品の取り外し角度が変更される場合があります。
- クイック クランプとホルダー: はセットアップ時間を節約しますが、開いた高さの一部を消費します。
CNC シミュレーション: クリアランスを証明する最良の方法
複雑な部品の場合は、静的な仕様テーブルだけに依存しないでください。 CNC シミュレーションとオフライン プログラミングにより、曲げシーケンス、工具形状、バック ゲージの位置、部品の回転によって衝突が発生するかどうかを確認できます。これは、エンクロージャ パネル、ドア フレーム、および高価なブランクを使用する繰り返し生産ジョブの場合に特に重要です。
出荷前に少なくとも 1 つの代表的な部品を証明するようサプライヤーに依頼してください。シミュレーションには、実際のパンチとダイのプロファイル、クランプの高さ、バック ゲージ フィンガー、サイドフレームの形状、および最終部品の取り外しパスを含める必要があります。購入したマシンのジオメトリを使用しない場合、汎用の 3D イメージでは十分ではありません。
喉の深さ、開口高さ、ストロークに関する購入者チェックリスト
CNC プレス ブレーキの見積を承認する前に、このチェックリストを使用してください。これにより、設置後のサプライズではなく、クリアランスが具体的な購入要件に変わります。
- 材料の厚さや曲げの長さだけでなく、完成品の図面も送信してください。
- 最も深いパネルのリターン、最も高いフランジ、閉じたボックスの高さ、および傷が付けられない化粧面に印を付けます。
- 見積もられたスロートの深さ、採光、ストローク、サイドフレーム間の距離、テーブルの高さをお尋ねください。
- クランプ、ホルダー、アダプターを含む正確なツールスタックの高さをリクエストしてください。
- 部品の挿入、曲げ順序、衝突点、完成した部品の取り外しを確認するようサプライヤーに依頼してください。
- ボックスとエンクロージャについては、機械の見積もりとともにグースネックまたはセグメント化された工具の推奨事項をリクエストしてください。
- 大型パネルの場合は、価格を比較する前に、フロントサポートアーム、シートフォロワー、ロボットハンドリングを確認してください。
- リピート注文がオペレータの記憶に依存しないように、設定シートにクリアランスメモを保管してください。
プレスブレーキのクリアランスを比較する際のよくある間違い
- トン数と長さだけで購入し、部品がフレームに当たることがわかります。
- 工具、クランプ、アダプターを差し引かずに開口高さ数を比較します。
- 背の高い機械では、すべてのツール セットに対して十分なストロークが自動的に確保されると仮定します。
- 完成した部品の取り外しを無視します。曲げることは可能ですが、部品が挟まっている可能性があります。
- 見積時に工具スタックを確認するのではなく、機械の購入後に工具を選択します。
- ロボットによる曲げには板金だけでなくグリッパーのためのクリアランスも必要であることを忘れてください。
役立つ関連ガイド
オープン高さとストローク測定に関する追加の背景については、プレス ブレーキ オープン高さとストローク に関する Wilson ツール ガイドを参照してください。一般的な成形用語については、板金ブレーキの概要 が参考になります。
関連する Rucheng トピックについては、曲げシーケンス ガイド、プレス ブレーキ ツール ガイド、バック ゲージ ガイド、精度および公差ガイド、および CNC プレス ブレーキ価格ガイド を参照してください。
プレス ブレーキのスロートの深さ、開口高さ、ストロークに関するよくある質問
プレスブレーキのスロート深さとは何ですか?
プレス ブレーキのスロート深さは、ツーリングの中心線からサイド フレーム開口部の後部までの距離です。シート、パネル、またはリターン フランジがフレームに当たる前に、曲げ線の後ろをどのくらい通過できるかを制御します。
プレスブレーキの開口高さとストロークの違いは何ですか?
開口高さとは、機械が開いているときのラム/工具ホルダー領域とベッドの間の最大の開いた垂直空間です。ストロークは、開位置から閉位置に向かうラムの移動量です。開口高さは利用可能なスペースを制御します。ストロークは利用可能な動きを制御します。
高トン数のプレス ブレーキが深い箱でも故障するのはなぜですか?
トン数は曲げ力のみを提供します。深いボックスでもフレーム、パンチ、ダイ、クランプ、バックゲージなどに衝突したり、曲げると取り外せなくなる場合があります。深いボックスには、多くの場合、より深いスロート、より高い開口高さ、より長いストローク、セグメント化されたまたはグースネックのツールが必要です。
プレスブレーキにはどれくらいのど深さが必要ですか?
必要なスロートの深さは、工具の中心線の後ろを通過する必要がある最も深いリターンまたはパネル領域によって異なります。単純なブラケットの場合は、標準のスロートで十分な場合があります。エンクロージャ、トレイ、ドアフレーム、深いパネルの場合は、サプライヤーに図面を送信し、曲げ順序と衝突チェックを依頼してください。
工具はプレス ブレーキの開口高さに影響しますか?
はい。パンチの高さ、ダイの高さ、ホルダー、アダプター、クイック クランプはすべて開口高さを消費します。部品に使用可能な開口部は、機械の開口高さから工具スタックと安全な挿入と取り外しに必要なクリアランスを差し引いたものです。
最初に拡張スロートまたはより高い開口高さを選択する必要がありますか?
衝突の方向に基づいて選択してください。パーツがリアフレームに当たる場合は、スロートの深さを増やすか、別のシーケンスが必要になります。部品が垂直に入る、回転する、または離れることができない場合は、より多くの開口高さ、別のツール、またはより長いストロークが必要です。多くのボックスとエンクロージャのジョブでは両方が必要です。
結論: クリアランスは生産能力であり、些細な仕様ではありません
プレス ブレーキのスロートの深さ、開口高さ、ストロークは二次的な詳細ではありません。これらは、マシンの物理的な作業ウィンドウを定義します。単純なフラット フランジの場合は、標準クリアランスで十分な場合があります。深いボックス、高収益、ドアフレームやエンクロージャパネルの場合、クリアランスがその仕事が利益を生むか不可能かを決定する可能性があります。
複雑な部品用の CNC プレス ブレーキを選択する場合は、図面、曲げ順序、材料の厚さ、フランジの高さ、および必要な工具を Rucheng に送信してください。当社のエンジニアは、機械を導入する前に、スロートの深さ、開口高さ、ストローク、バックゲージ、工具、サポートオプションを確認できます。
プレス ブレーキ クリアランスのレビューをリクエストする機種選定と生産の参考資料
トン数、作動長、コントローラ、ツーリング、および自動化オプションを選択する前に、 Rucheng プレスブレーキ機械シリーズ を比較してください。
- 多品種高精度曲げ用電動油圧 CNC プレスブレーキ 。
- タンデムプレスブレーキ 長い部品、ポール、パネル、構造作業用。
- プレスブレーキの加圧力計算, 工具の選択 そして コントローラーの選択 最終仕様の確認に役立ちます。
- 曲げ前のブランクの準備については、 ファイバーレーザー切断マシン を比較し、切断から曲げまでのワークフローを一緒に計画します。