
La profondeur de gorge, la hauteur d'ouverture et la course de la presse plieuse déterminent si une pièce s'adapte physiquement à la machine une fois que le calcul du tonnage est déjà satisfait. La profondeur de la gorge limite la distance qu'un panneau ou une bride de retour peut passer derrière la ligne centrale de l'outillage, la hauteur d'ouverture limite l'espace vertical pour le retrait de l'outillage et des pièces, et la course limite la distance que le vérin peut parcourir pour terminer le pliage. Pour les boîtes profondes, les boîtiers électriques, les plateaux et les panneaux d'armoires, ces dimensions de dégagement peuvent avoir plus d'importance que l'achat de tonnes supplémentaires.
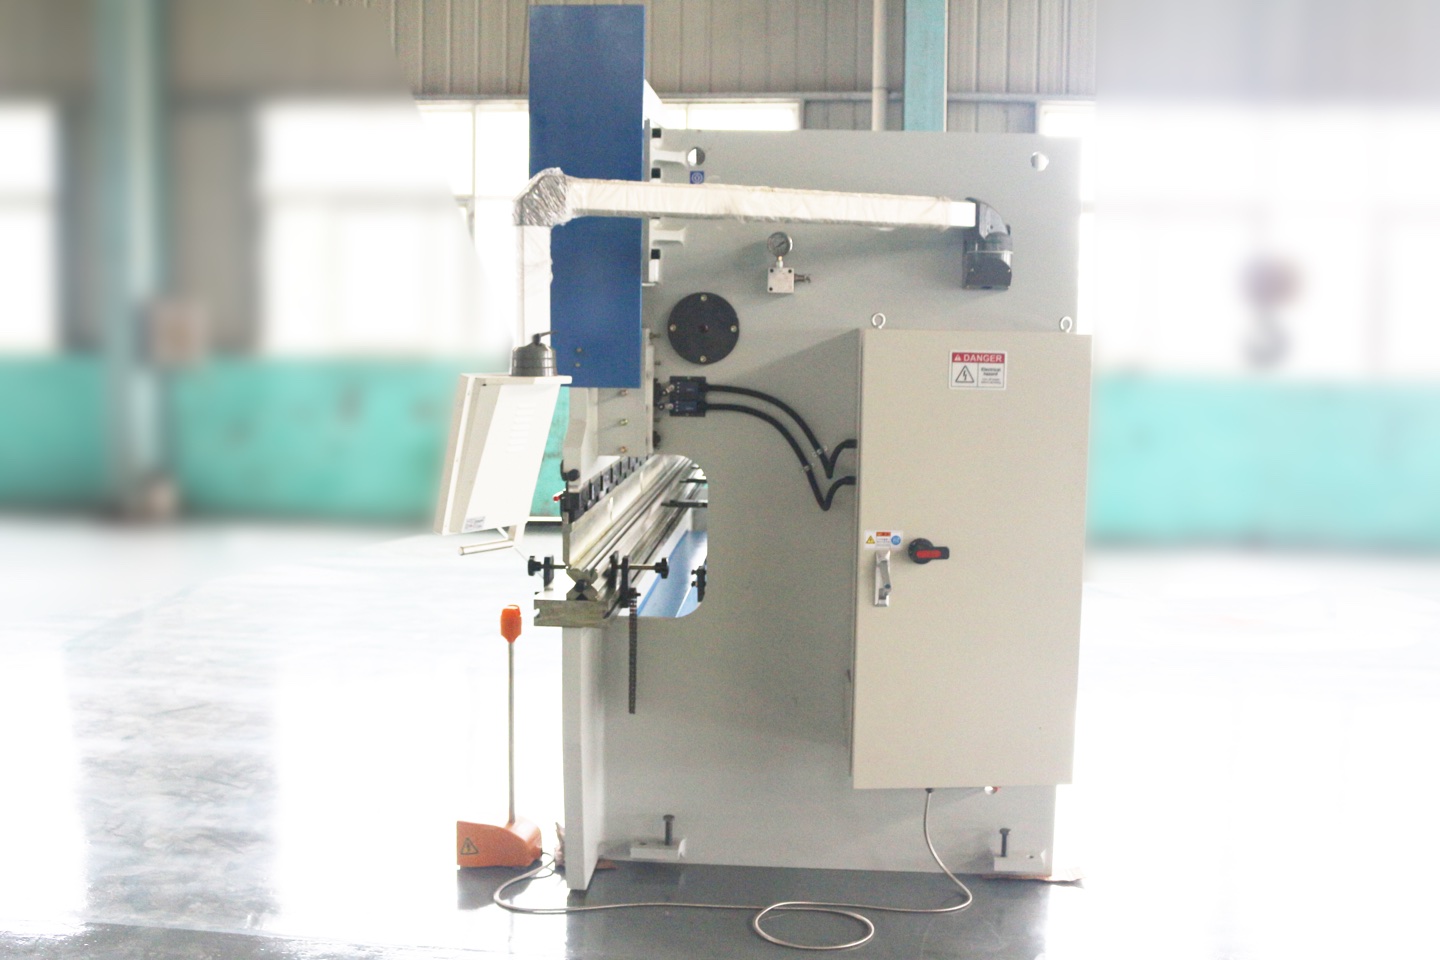
Réponse rapide : quelles spécifications d'autorisation devez-vous vérifier en premier ?
Vérifiez la profondeur de la gorge, la hauteur d'ouverture et la course avant d'approuver une commande de presse plieuse si vos pièces comprennent des brides de retour, des parois latérales élevées, des canaux profonds, des boîtes, des plateaux, des cadres de porte ou des panneaux d'enceinte. Une presse plieuse standard à châssis en C de 80 à 160 tonnes peut avoir une profondeur de gorge d'environ 320 à 410 mm, une course d'environ 120 à 200 mm sur les modèles de base et une hauteur d'ouverture plus élevée sur les modèles CNC avancés, mais les valeurs exactes dépendent de la conception du cadre et du système d'outillage.
Utilisez cette règle pratique : le tonnage indique si la machine a suffisamment de force ; la longueur de flexion indique si le flan s'adapte le long du lit ; La profondeur de la gorge, la hauteur d'ouverture et la course indiquent si la pièce formée peut se déplacer à travers l'outil et le cadre sans collision. Si l’une des trois dimensions de jeu est trop petite, une machine plus puissante ne peut toujours pas fabriquer la pièce de manière fiable.
Que sont la profondeur de la gorge, la hauteur d'ouverture et l'AVC ?
Une presse plieuse n’est pas un espace vide et ouvert. Les cadres latéraux, le vérin, le lit, le poinçon, la matrice, les pinces, les doigts de butée arrière et les brides formées se disputent tous l'espace à chaque virage. Les spécifications de dégagement décrivent cette pièce depuis différentes directions.
- Profondeur de gorge : la distance horizontale entre la ligne centrale de l'outillage et l'arrière de l'ouverture latérale du cadre en C. Cela limite la distance qu'une feuille ou un retour formé peut passer derrière le poinçon et la matrice.
- Hauteur de hauteur d'ouverture ou d'ouverture : l'ouverture verticale maximale entre la zone du vérin/porte-outil et le lit lorsque le vérin est complètement ouvert, normalement mesurée avant l'installation de l'outillage.
- Stroke: la distance de déplacement vertical du vérin depuis sa position ouverte vers la position fermée. Une course est nécessaire pour atteindre la profondeur de pliage après avoir soustrait la hauteur de l'outillage et la géométrie du matériau.
- Dégagement de travail : l'espace utilisable restant après la hauteur du poinçon, la hauteur de la matrice, les pinces, les adaptateurs, l'épaisseur du matériau et la hauteur de la bride formée sont pris en compte.
Tableau des spécifications de dégagement
| Spécification | Direction | Question typique de l'acheteur | Panne principale si trop petite |
|---|---|---|---|
| profondeur de col de cygne | Horizontal, de la ligne centrale de l'outil au cadre arrière | Mon panneau ou ma bride de retour peuvent-ils passer derrière l'outillage ? | La pièce à usiner heurte le cadre latéral avant que le pliage ne soit terminé |
| hauteur d'ouverture / hauteur ouverte | Espace ouvert vertical maximum au-dessus du lit | Le poinçon, la matrice, les pinces et la pièce formée peuvent-ils s'emboîter ? | La pièce ne peut pas être insérée, tournée ou retirée après le pliage |
| Accident vasculaire cérébral | Déplacement vertical du vérin | Le bélier peut-il voyager assez loin avec cette pile d'outils ? | Le poinçon ne peut pas atteindre la profondeur de pliage ou la position de fermeture requise |
| Distance entre les cadres latéraux | Horizontal, sur toute la longueur de la machine | La largeur vierge utilisable peut-elle s'adapter entre les cadres ? | Les grands panneaux ne peuvent se plier que dans des positions limitées, voire pas du tout. |
Comment la profondeur de la gorge affecte les panneaux, les boîtes et les brides de retour
La profondeur de la gorge est souvent ignorée car elle est moins visible que le tonnage ou la longueur de flexion. Cela devient critique lorsque la zone plate d'un panneau doit s'étendre derrière la ligne centrale de l'outillage ou lorsqu'une bride précédemment pliée pointe vers le cadre arrière. Une fois que la pièce touche le châssis, l’opérateur ne peut pas simplement ajouter du tonnage supplémentaire pour résoudre le problème.
Pour les supports ouverts et les brides courtes, une gorge standard peut suffire. Pour les cadres de portes métalliques, les panneaux d'ascenseur, les côtés d'armoires et les plateaux larges, la profondeur de retour peut rapidement dépasser l'ouverture de la gorge. Si votre pièce nécessite un retour de 450 mm mais que la gorge de la machine est de 320 mm, le pliage peut être impossible dans cette orientation sans changer la séquence, l'outillage, la conception de la pièce ou la configuration de la machine.
- Les machines compactes standard à châssis en C conviennent aux supports simples, aux couvercles et aux canaux peu profonds.
- Les machines à gorge allongée ou à châssis plus grand facilitent les retours plus profonds, les grands panneaux et les pièces nécessitant de l'espace derrière la ligne de pliage.
- La flexion du lit central entre les cadres latéraux peut parfois éviter les interférences entre les cadres latéraux, mais elle modifie le support, l'accès aux jauges et la répartition de la charge.
- Les cellules de pliage robotisées ou automatisées nécessitent un dégagement supplémentaire au niveau de la gorge et du pivotement, car la pince et la pièce tournent sur une trajectoire plus large.
Pourquoi la hauteur d'ouverture est importante pour l'outillage et le retrait de pièces
La hauteur d'ouverture, également appelée hauteur ouverte, correspond à l'espace vertical maximal disponible lorsque le bélier est complètement ouvert. Wilson Tool souligne qu'il est important de connaître la hauteur et la course d'ouverture lors de la sélection de l'outillage et des travaux d'appel d'offres, car ces dimensions peuvent créer de réels problèmes d'application. En pratique, la hauteur ouverte est consommée par l'outil supérieur, la matrice inférieure, les porte-outils, les adaptateurs, les pinces, l'épaisseur du matériau et la pièce formée elle-même.
Un poinçon haut et une matrice haute peuvent tenir sur du papier, mais l'espace restant entre la pointe du poinçon et le dessus de la matrice peut être trop petit pour qu'une paroi de boîte formée puisse entrer ou sortir. C'est pourquoi les usines de boîtiers et les fabricants de boîtes profondes ont souvent besoin d'une presse plieuse CNC à grande hauteur d'ouverture, même lorsque l'épaisseur du matériau est modeste.

- Pile d'outils : ajoute la hauteur du poinçon, la hauteur de la matrice, les supports, les adaptateurs et l'épaisseur de la pince.
- Insertion de la pièce : confirme que le flan plat et toute bride préformée peuvent entrer dans l'ouverture de l'outil.
- Extraction de la pièce : vérifier que la pièce finie peut être inclinée et retirée sans glisser dangereusement le long de l'outillage.
- Outillage futur : laisse de la place aux poinçons à col de cygne, aux outils d'ourlet, aux matrices d'aplatissement ou aux outils spéciaux de grande hauteur.
Comment la course limite la profondeur de pliage et les opérations de fermeture
La course est la plage de déplacement du bélier. Une machine à forte luminosité mais à course courte peut encore avoir des difficultés si le poinçon ne peut pas se déplacer suffisamment loin une fois la pile d'outils installée. Cela est important pour les matrices en V profondes, les ourlets, les outils offset, les matériaux épais, les supports spéciaux et les opérations où le poinçon doit se fermer bien en dessous de la position de départ.
La course compte aussi lors d'un changement d'outillage. À ouverture de machine et porte-outils identiques, un ensemble poinçon-matrice moins haut peut demander davantage de déplacement pour atteindre la pièce, tandis qu'un ensemble plus haut laisse moins d'espace ouvert pour le chargement et l'extraction. La géométrie de formage et la position de fermeture approuvée déterminent le déplacement réel. Avant l'achat, demandez au fournisseur de simuler les hauteurs réelles des outils et les angles visés, au lieu de fournir uniquement une course nominale.
- Le pliage à l'air nécessite généralement moins de course de fermeture que les opérations d'enfoncement ou d'aplatissement.
- Les outils d'ourlet et d'aplatissement peuvent nécessiter plus de course et de hauteur d'ouverture que les coudes ordinaires à 90 degrés.
- Un outillage haut réduit l'espace ouvert ; un outillage bas peut placer la fermeture nécessaire hors de la course disponible. Vérifiez ces deux conditions avec les porte-outils et la géométrie réels.
- Les réglages de course CNC doivent être adaptés aux points de changement de vitesse de sécurité, aux points de pincement et à la rétraction de la butée arrière.
Vérifications de dédouanement simples et fonctionnelles avant d'acheter
Un fournisseur doit effectuer la simulation détaillée de la machine, mais les acheteurs peuvent effectuer un premier contrôle de dégagement à partir du dessin. L’objectif n’est pas de remplacer l’examen technique ; il s'agit de détecter les incohérences évidentes avant qu'un devis ne soit approuvé.
Conservez les mêmes références de mesure pendant toute la vérification. Wilson Tool définit les hauteurs ouverte et fermée entre les traverses supérieure et inférieure ; leur différence donne la course. WILA mesure la hauteur d'outil du porte-outil à l'extrémité de l'outil, sans inclure le porte-outil. Identifiez les surfaces de référence du plan machine et ne déduisez que les hauteurs installées qui occupent cette ouverture. Une hauteur de catalogue incluant le tenon engagé ne correspond pas forcément à la saillie installée. Comptez chaque porte-outil ou adaptateur une seule fois.
Exemple dimensionnel fictif, et non spécification d'un modèle Rucheng : une ouverture entre traverses de 600 mm et une course de 200 mm donnent une distance fermée de 400 mm. Si les ensembles supérieur et inférieur installés occupent 450 mm de cette ouverture, l'espace entièrement ouvert entre la pointe du poinçon et le dessus de la matrice est de 150 mm. Une rallonge approuvée ajoutant 50 mm à la hauteur occupée ramènerait cet espace à 100 mm, sans augmenter la course. Ces valeurs ne valident ni la position de formage, ni la rotation, ni le trajet d'extraction de la pièce.
Consignez la révision du plan machine, les surfaces de mesure, les références du poinçon, de la matrice et des porte-outils installés, la hauteur occupée, la position de formage requise et la vérification de sortie de la pièce finie. Distinguez la hauteur fermée de la machine de la hauteur de fermeture spécifiée pour un ensemble d'outils. Un calcul statique d'ouverture ne prouve ni la compatibilité de fermeture de plusieurs ensembles installés ni la suffisance de leurs limites de charge. Confirmez séparément ces conditions avant utilisation.
Références de mesure : Wilson Tool : hauteur ouverte et course; WILA : hauteur d'outil installé; Vérifier la compatibilité des outils et porte-outils; Vérifier les limites de charge de l'outillage.
- Vérification horizontale : la dimension la plus profonde de la pièce orientée vers l'arrière doit être inférieure à la profondeur de gorge disponible après avoir laissé un espace libre pour la rotation et la manipulation.
- Vérification verticale : la hauteur d'ouverture doit dépasser la hauteur du poinçon + la hauteur de la matrice + les pinces/adaptateurs + la hauteur de la bride formée + l'espace de retrait en toute sécurité.
- Vérification de la course : la course du vérin disponible doit atteindre la profondeur de pliage programmée avec le poinçon, l'ouverture de matrice et l'épaisseur du matériau choisis.
- Vérification de la séquence : la plus grande bride ne peut pas être la première collision ; les courbures ultérieures peuvent coincer la pièce même si la première courbure s'ajuste.
- Contrôle de l'opérateur : la pièce doit pouvoir être supportée par un seul opérateur, des bras de support, des suiveurs de tôle ou un robot sans levage instable.
Dégagement recommandé par les travaux courants de presse plieuse
| Demande | Priorité de dédouanement | Pourquoi c'est important | Conseils à l'acheteur |
|---|---|---|---|
| Supports simples et brides courtes | Gorge modérée, hauteur d'ouverture et accident vasculaire cérébral standard | Les pièces restent ouvertes et sont faciles à retirer | Choisissez d'abord par tonnage, longueur, précision et outillage |
| Canaux et plateaux en U | Plus de hauteur d'ouverture et suffisamment de gorge pour les parois latérales | La deuxième bride peut entrer en collision avec le poinçon, la matrice ou le cadre | Utiliser un outillage en col de cygne et simuler le pli de fermeture |
| Coffrets électriques et coffrets d'armoires | hauteur d'ouverture élevée, course plus longue et contrôle minutieux de la gorge | Les parois formées peuvent coincer la pièce lors du retrait | Spécifiez la hauteur de la pièce, la profondeur de la boîte et la séquence de pliage dans la demande |
| Huisseries de portes en métal | Profondeur de gorge, dégagement pour l'outillage et accès à la butée arrière | Les profils longs nécessitent de l'espace derrière et au-dessus des outils | Demandez un échantillon de programme de cadre de porte avant expédition |
| Cellule de pliage robotisée | hauteur d'ouverture supplémentaire, espace de rotation et dégagement pour les pinces | La trajectoire du robot peut entrer en collision même lorsque le pliage manuel s'ajuste | Vérifiez ensemble la portée du robot, l'orientation des pinces et la protection de la machine. |
Choix d'outillage qui modifient les exigences de jeu
Le dégagement n’est pas seulement un problème de châssis de machine. L'outillage peut rendre possible ou impossible une pièce difficile. Un poinçon à col de cygne peut dépasser une bride de retour, mais il est souvent plus haut qu'un poinçon droit. Une filière en V étroite permet de raccourcir les brides, mais elle modifie la profondeur de pliage, le tonnage et le support des pièces. L'outillage segmenté facilite l'entrée et la sortie des boîtes, mais il doit toujours s'adapter à la hauteur d'ouverture disponible.
Lorsque vous comparez les devis de machines, demandez les hauteurs exactes du poinçon, de la matrice, de la pince et de l'adaptateur. Deux machines avec la même hauteur d'ouverture nominale peuvent fonctionner différemment si un devis comprend des pinces rapides à profil bas et qu'un autre nécessite des adaptateurs hauts.

- Poinçon col de cygne : améliore le jeu de la bride de retour mais peut augmenter la hauteur de l'outillage.
- Outillage segmenté : permet de supprimer des pièces de boîte et de panoramique de l'ensemble d'outils.
- Outils d'ourlet : nécessite une hauteur et une course ouvertes pour un pré-pliage et un aplatissement en deux étapes.
- Matrices en V profondes : peut nécessiter une course plus importante du vérin et modifier l'angle de retrait de la pièce.
- Pinces et supports rapides : permet de gagner du temps de configuration mais consomme une partie de la hauteur ouverte.
Simulation CNC : la meilleure façon de prouver le dégagement
Pour les pièces complexes, ne vous fiez pas uniquement à un tableau de spécifications statique. La simulation CNC et la programmation hors ligne peuvent montrer si la séquence de pliage, la géométrie de l'outil, la position de la butée arrière et la rotation de la pièce créent une collision. Ceci est particulièrement important pour les panneaux de boîtier, les cadres de porte et les travaux de production répétés avec des flans coûteux.
Demandez au fournisseur de prouver au moins une pièce représentative avant expédition. La simulation doit inclure les profils réels de poinçon et de matrice, la hauteur de serrage, les doigts de butée arrière, la géométrie du cadre latéral et le chemin de retrait final de la pièce. Une image 3D générique ne suffit pas si elle n’utilise pas la géométrie de la machine achetée.
Liste de contrôle de l'acheteur pour la profondeur de la gorge, la hauteur d'ouverture et l'AVC
Utilisez cette liste de contrôle avant d’approuver un devis de presse plieuse CNC. Cela transforme le dédouanement en une exigence d’achat concrète au lieu d’une surprise après l’installation.
- Envoyez des dessins de pièces finies, pas seulement l’épaisseur du matériau et la longueur de pliage.
- Marquez le retour du panneau le plus profond, la bride la plus haute, la hauteur de la boîte fermée et toute face cosmétique qui ne peut pas être rayée.
- Demandez la profondeur de gorge, la hauteur d'ouverture, la course, la distance entre les cadres latéraux et la hauteur de la table.
- Demandez la hauteur exacte de la pile d’outils, y compris les pinces, les supports et les adaptateurs.
- Demandez au fournisseur de confirmer l'insertion de la pièce, la séquence de pliage, les points de collision et le retrait de la pièce finie.
- Pour les coffrets et coffrets, demandez des recommandations d'outillage col de cygne ou segmenté avec le devis machine.
- Pour les grands panneaux, confirmez les bras de support avant, les suiveurs de tôle ou la manipulation robotisée avant de comparer les prix.
- Conservez les notes de liquidation dans la feuille de configuration afin que les commandes répétées ne dépendent pas de la mémoire de l'opérateur.
Erreurs courantes lors de la comparaison du jeu des presses plieuses
- Acheter par tonnage et longueur uniquement, puis découvrir la pièce qui touche le cadre.
- Comparaison des nombres de hauteur d'ouverture sans soustraire les outils, les pinces et les adaptateurs.
- En supposant qu'une machine plus grande ait automatiquement suffisamment de course pour chaque jeu d'outils.
- Ignorer le retrait des pièces finies ; le pliage peut être possible mais la pièce peut être coincée.
- Choisir l'outillage après l'achat de la machine au lieu de vérifier la pile d'outils lors du devis.
- Oublier que le pliage robotisé nécessite un dégagement pour la pince, pas seulement pour la tôle.
Guides connexes utiles
Pour plus d'informations sur la mesure de la hauteur d'ouverture et de la course, consultez le guide Wilson Tool sur hauteur et course d'ouverture de la presse plieuse. Pour la terminologie générale du formage, la aperçu des freins en tôle est une référence utile.
Pour des sujets liés à Rucheng, lisez notre guide de séquence de pliage, guide d'outillage de la presse plieuse, guide de la butée arrière, guide de précision et de tolérance et Guide des prix de la presse plieuse CNC.
FAQ sur la profondeur de la gorge, la hauteur d'ouverture et la course de la presse plieuse
Quelle est la profondeur de gorge de la presse plieuse ?
La profondeur de gorge de la presse plieuse est la distance entre la ligne centrale de l'outillage et l'arrière de l'ouverture du cadre latéral. Il contrôle jusqu'où une tôle, un panneau ou une bride de retour peut passer derrière la ligne de pliage avant d'atteindre le cadre.
Quelle est la différence entre la hauteur d'ouverture et la course sur une presse plieuse ?
La hauteur d'ouverture est l'espace vertical ouvert maximum entre la zone du vérin/porte-outil et le banc lorsque la machine est ouverte. La course est la quantité de déplacement du vérin depuis la position ouverte vers la position fermée. La hauteur d'ouverture contrôle l’espace disponible ; la course contrôle le mouvement disponible.
Pourquoi une presse plieuse de fort tonnage peut-elle encore échouer sur des caisses profondes ?
Le tonnage fournit uniquement la force de flexion. Une boîte profonde peut encore entrer en collision avec le cadre, le poinçon, la matrice, les pinces ou la butée arrière, ou elle peut être impossible à retirer après pliage. Les boîtes profondes nécessitent souvent une gorge plus profonde, une hauteur d'ouverture plus élevée, une course plus longue et un outillage segmenté ou en col de cygne.
De quelle profondeur de gorge ai-je besoin pour une presse plieuse ?
La profondeur de gorge requise dépend de la zone de retour ou de panneau la plus profonde qui doit passer derrière la ligne médiane de l'outillage. Pour des supports simples, une gorge standard peut suffire. Pour les armoires, plateaux, cadres de portes et panneaux profonds, envoyez les dessins au fournisseur et demandez une séquence de pliage et un contrôle de collision.
L'outillage affecte-t-il la hauteur d'ouverture de la presse plieuse ?
Oui. La hauteur du poinçon, la hauteur de la matrice, les supports, les adaptateurs et les pinces rapides consomment tous la hauteur d'ouverture. L'ouverture utilisable pour la pièce est la hauteur d'ouverture de la machine moins la pile d'outils et l'espace nécessaire pour une insertion et un retrait en toute sécurité.
Dois-je d’abord choisir une gorge allongée ou une hauteur d'ouverture plus élevée ?
Choisissez en fonction de la direction de la collision. Si la pièce touche le cadre arrière, vous avez besoin d'une plus grande profondeur de gorge ou d'une séquence différente. Si la pièce ne peut pas entrer, tourner ou sortir verticalement, vous avez besoin de plus de lumière naturelle, d'un outillage différent ou d'une course plus longue. De nombreux travaux de boîtes et de boîtiers nécessitent les deux.
Conclusion : l'autorisation est une capacité de production, pas une spécification mineure
La profondeur de gorge de la presse plieuse, la hauteur d'ouverture et la course ne sont pas des détails secondaires. Ils définissent la fenêtre physique de travail de la machine. Pour de simples brides plates, un jeu standard peut suffire ; pour les boîtes profondes, les rendements élevés, les cadres de portes et les panneaux de clôture, le dégagement peut décider si le travail est rentable ou impossible.
Si vous choisissez une presse plieuse CNC pour des pièces complexes, envoyez à Rucheng vos dessins, la séquence de pliage, l'épaisseur du matériau, les hauteurs de bride et l'outillage prévu. Nos ingénieurs peuvent vérifier la profondeur de gorge, la hauteur d'ouverture, la course, la butée arrière, l'outillage et les options de support avant de vous engager dans une machine.
Demander une révision du jeu de la presse plieuseRessources de sélection et de production
Comparez la gamme complète de presses plieuses Rucheng avant de choisir les options de tonnage, de longueur utile, de contrôleur, d'outillage et d'automatisation.
- Presse plieuse électrohydraulique CNC pour un pliage de précision à haut mélange.
- Presse plieuse tandem pour pièces longues, poteaux, panneaux et gros oeuvre.
- Calcul du tonnage de presse plieuse, sélection d'outillage et sélection du contrôleur aider à confirmer la spécification finale.
- Pour la préparation du flan avant le pliage, comparez les machines de découpe laser fibre et planifiez ensemble le flux de travail de la découpe au pliage.