
折弯机校准是检查和校正机器、控制器和工具系统的过程,使弯曲角度、折边长度、直线度和重复性保持在公差范围内。实用的 CNC 折弯机校准程序应涵盖滑块平行度、Y1/Y2 同步、后挡料位置、挠度补偿、刀具库值、角度校正和首件检查。
精度目标取决于机器选择和设置规则。比较基础 折弯机机器选项,诊断角度误差 折弯机角度问题指南,验证吨位和模具开口 力计算指南,确认平坦模式假设 折弯展开量指南,并用 弯曲顺序指南.
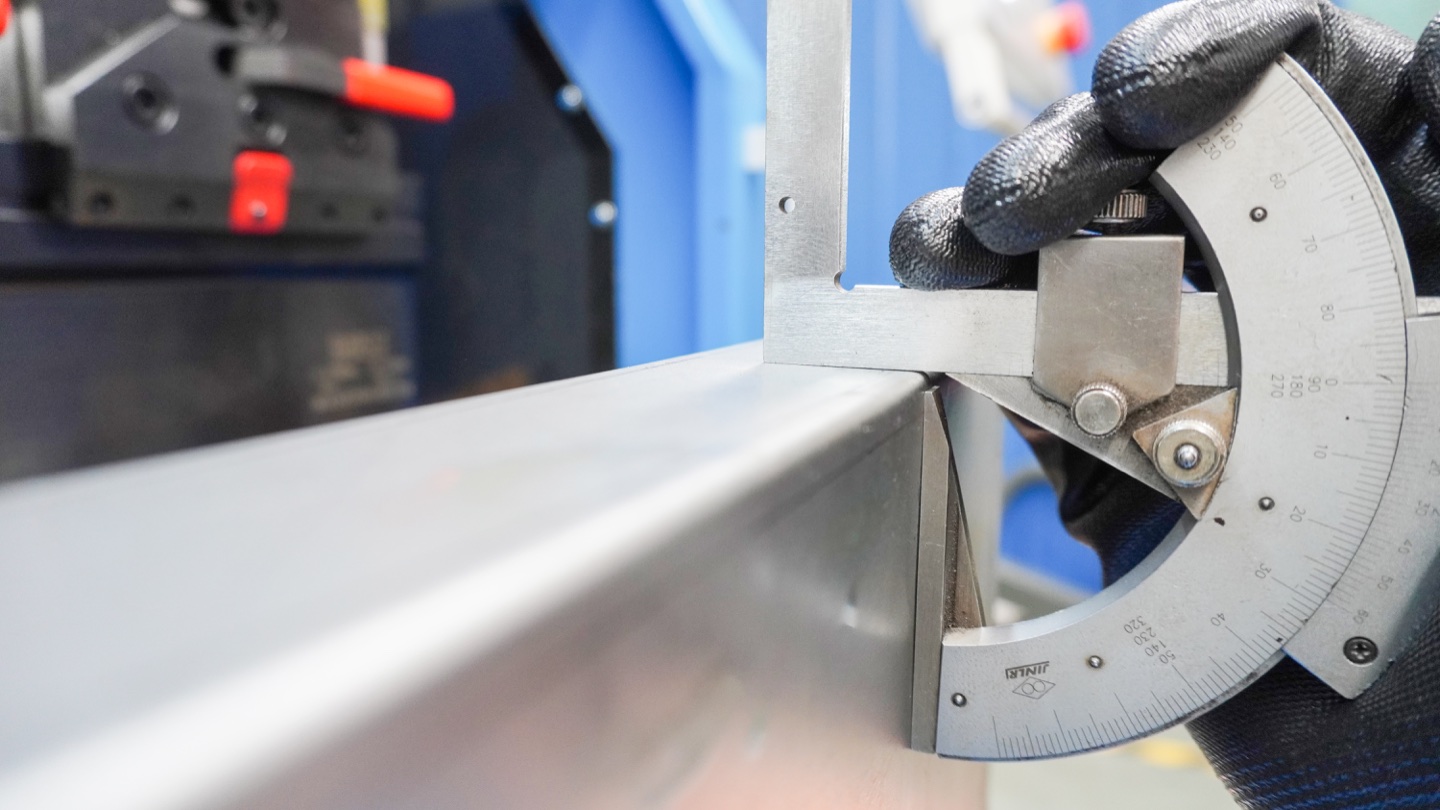
什么是折弯机精度?
折弯机精度不是一个单一的数字。它包括弯曲角度精度、法兰尺寸精度、沿弯曲线的直线度、零件之间的重复性以及在更换工具、材料批次变更或长时间生产后保持相同结果的能力。
如果模具磨损、V 型模具开口错误、后挡料未校准或材料回弹超过预期,折弯机可能具有精确的滑块位置,但仍会制造出不准确的零件。因此,良好的弯曲精度是一种工艺结果,而不仅仅是机器规格。
典型折弯机公差目标
正确的公差取决于零件尺寸、材料厚度、弯曲长度、工具以及零件是装饰性的、结构性的还是与其他部件组装的。使用以下值作为自由折弯在维护良好的 CNC 液压折弯机上的实际起点。
| 公差项目 | 共同目标 | 精密目标 | 主控制点 |
|---|---|---|---|
| 弯曲角度 | +/-1.0 度 | +/-0.3-0.5度 | 材料回弹、刀具角度、挠度补偿和角度校正 |
| 折边长度 | +/-0.5-1.0 毫米 | +/-0.2-0.5 毫米 | 后挡料校准、毛坯尺寸、折弯扣除和操作员定位 |
| 弯道直线度 | 3m以上0.5-1.5mm | 3m以上0.3-0.8mm | 挠度补偿、刀具对准、床身变形和材料应力 |
| 零件间的重复性 | +/-0.5 毫米或+/-0.5 度 | +/-0.2 毫米或+/-0.3 度 | CNC 程序控制、夹紧、测量和首件批准 |
影响折弯精度的主要因素
大多数精度问题来自于少数重复原因。如果相同的作业在弯曲长度上产生不同的角度,请首先检查凸面加工和工具对准。如果角度一致但错误,请检查回弹、材料厚度、模具选择和 CNC 校正值。如果法兰长度发生变化,请检查后挡料、毛坯尺寸和折弯顺序。
- 材料厚度变化: 0.1 毫米的厚度变化可以改变弯曲半径、回弹和最终法兰长度。
- 材料牌号及轧制方向:不锈钢、铝和高强度钢的回弹量比低碳钢多。
- V型模具开口:窄模具增加吨位并缩小半径;较宽的模具可减少吨位,但会增加半径和凸缘位移。
- 冲头和模具状况: 磨损的肩部、损坏的冲头尖端和不匹配的分段工具会造成角度变化。
- 后挡料校准:不正确的X、R或Z轴位置直接影响法兰长度和零件垂直度。
- 机器偏转:长弯曲需要正确的挠度补偿,以便零件的中间不会弯曲不足。
CNC 折弯机校准检查表
当 CNC 折弯机新安装、移动到新基础、碰撞后修复或产生重复角度和法兰错误时,请使用此检查表。校准应按受控顺序进行,这样一个错误的设置就不会隐藏另一个问题。
| 校准项目 | 检查什么 | 重要性 | 何时检查 |
|---|---|---|---|
| 滑块 平行度和 Y1/Y2 同步 | 左右滑块位置、线性刻度反馈、重复行程深度 | 防止左右角度差和扭曲部分。 | 安装、年度维护、液压或轴工作后。 |
| 后挡料 X/R/Z 校准 | 物理停止指位置与 CNC 显示位置 | 控制折边长度、阶梯弯曲和零件垂直度。 | 每月、碰撞后、停止更换手指后。 |
| 挠度补偿校准 | 全长测试弯曲的左、中、右角度 | 修正长零件上的床身和滑块的偏转。 | 不久之后,面板、橱柜、杆子或繁重的弯曲工作。 |
| 工具库校准 | 冲头高度、模具高度、V 型开口、冲头半径和分段工具安装 | 错误的刀具数据会改变闭合高度、折弯半径和最终角度。 | 新刀具、刀具修理或刀具位置改变后。 |
| 角度校正表 | 实际首件角度与材料和工具的编程角度 | 存储回弹校正以进行重复生产。 | 每个材料批次和模具更换后。 |
| 液压压力和油温 | 系统压力、油位、过滤器状况和预热行为 | 不稳定的压力和温度会改变冲压响应。 | 每月一次或在长距离跑步过程中角度发生漂移时。 |
折弯机校准程序
一个简单的校准程序应该从机械参考转向 CNC 校正。如果机器在机械上不是方形的,软件校正只能暂时隐藏问题。
- 清洁并检查模具生产线: 清除床身、夹具、冲头支架和模具座表面上的碎屑。
- 检查刀具数据: 确认控制器刀具库中的冲头高度、模具高度、V形下模开口和冲头半径。
- 在测量偏移之前参考所有轴: 首页 Y1/Y2、X、R 和 Z 轴。
- 验证后挡料位置: 使用校准量块或测量工具将物理手指位置与编程的 X/R/Z 位置进行比较。
- 运行直测试弯: 使用已知材料,测量角度和折边长度,然后仅在工具和量具检查通过后才纠正 CNC 程序。
- 测量长弯挠度: 检查左、中、右角度,然后调整挠度补偿,而不是仅更改滑块深度。
- 记录结果: 记录材料、厚度、模具、模具开口、角度校正、挠度补偿值和重复作业的操作员注释。
生产车间的校准频率
| 间隔 | 校准工作 | 触发 |
|---|---|---|
| 每天或在关键工作之前 | 工具安装、首件角度、首件折边长度和安全装置功能 | 精密零件、可见面板、不锈钢或铝制工件。 |
| 每月 | 后挡料精度、液压检查、夹具和常用刀具状况 | 正常生产或法兰尺寸发生偏差时。 |
| 每季度 | Y 轴重复性、挠度补偿测试弯曲、停止指对准和维护日志审查 | 大批量商店或多班作业。 |
| 每年 | 完整的机器对准、控制器备份、液压检查和完整的精度报告 | 预防性服务、审核要求或出口客户质量控制。 |
| 立即 | 碰撞、机器搬迁、基础更换、气缸维修或轴维修后进行全面校准检查 | 任何可以改变机器几何形状或轴参考的事件。 |
如何提高弯曲角度精度
弯曲角度精度始于正确的工具和材料设置。使用正确的 V 型模具开口,将实际材料厚度输入控制器并在批准生产之前运行第一次折弯。对于空气弯曲,应在 CNC 程序中预期回弹并进行补偿,而不是对材料施加过大的吨位。
在长零件上,角度误差通常表现为中心角与两端不同。这通常意味着机器需要挠度补偿校正、刀具就位检查或液压同步调整。 CNC 挠度补偿系统可帮助滑块、床身和模具补偿弯曲过程中的偏转。
- 测量实际材料:使用卡尺或千分尺,而不是仅依赖标称厚度。
- 选择 V 型模具开口: 从普通低碳钢空气弯曲材料厚度的 8 倍左右开始,然后调整半径、吨位和法兰长度。
- 运行首件折弯:测量回弹后的角度,然后将修正值输入 CNC 控制器。
- 检查两端和中心:如果中心不同,则调整挠度补偿而不是更改整个程序。
- 锁定设置:记录重复订单的工装、开模、材料批次、修正值和检验结果。
如何控制法兰长度和后挡料精度
法兰长度精度取决于毛坯尺寸、折弯扣除量、后挡料位置、零件接触和折弯顺序。即使是精确的 CNC 后挡料也无法修复被错误切割或以一定角度推向手指的零件。
对于短法兰,确保法兰可以安全地到达后挡料指。对于高法兰,请检查零件在弯曲过程中是否不会与工具、夹具或机架发生碰撞。对于盒子和外壳零件,在切割整批之前模拟顺序。
| 问题 | 可能的原因 | 更正 |
|---|---|---|
| 所有零件上的法兰太短或太长 | X轴值错误、折弯扣除错误或毛坯尺寸错误 | 检查平板型式、校准后挡料并修正 CNC 程序 |
| 法兰随零件的变化而变化 | 操作员接触不一致或材料停止不稳定 | 使用适当规格的手指、支撑臂和可重复定位 |
| 左右法兰长度不同 | 零件与量规不成直角或 Z 形指未对准 | 将毛坯摆正,对齐量规手指并检查剪切或激光切割精度 |
| 较晚的弯曲会改变较早的尺寸 | 弯曲顺序错误或成型过程中发生碰撞 | 重新排序弯曲顺序并使用样品零件进行验证 |
挠度补偿、偏转和长弯曲精度
当折弯机弯曲长零件时,冲头和床身在负载下会偏转。如果没有凸面,末端可能会比中心弯曲得更多,从而沿着弯曲线留下不一致的角度。这是电气柜、门、面板和结构件长期未通过检查的最常见原因之一。
机械挠度补偿使用可调节楔块来补偿床身偏转。液压或数控挠度补偿通过控制器调整补偿。对于频繁的长弯曲,CNC 修形更容易重复,因为操作员可以使用程序存储校正。

检验方法:生产前测量什么
良好的检查程序比返工整批产品更快。测量第一件,记录修正结果,并在更换工具、更换材料批次或长期运行后再次检查。对于精密工作,检查应包括角度、法兰长度、弯曲线直线度、零件垂直度和表面标记。
- 角度: 在长弯的两端和中心使用数字角度计或量角器。
- 法兰长度: 根据正确的基准进行测量,而不是根据毛刺或不一致的边缘进行测量。
- 直线度: 使用直尺或坐标测量机测量长面板、防护装置和外壳门。
- 方形度:检查盒子、托盘和框架部件的对角线尺寸。
- 表面质量:在发布生产之前检查不锈钢、铝和涂漆零件是否有工具痕迹。
有助于保持严格公差的机器功能
基本的折弯机可以通过熟练的设置制造出精确的零件,但当机器具有 CNC 同步、可靠的后挡料、挠度补偿、稳定的工装夹紧和清晰的程序存储时,精密生产会更容易。目标是消除重复作业中操作员的变异。
| 特点 | 重要性 | 最适合 |
|---|---|---|
| Y1/Y2数控液压同步 | 保持滑块平行并提高角度一致性 | 一般精密钣金及混合生产 |
| X/R/Z 后挡料轴 | 改进法兰定位、分段弯曲和偏心零件 | 机柜、机柜、支架及复杂零件 |
| 数控挠度补偿 | 补偿长弯挠度并存储修正值 | 长面板、门、机器防护罩和结构件 |
| 快速夹紧和分段工装 | 减少设置错误并提高工具安装重复性 | 高混合车间和频繁的工具更换 |
| 离线编程和工具库 | 控制折弯顺序、工具选择和重复订单设置 | 具有多个零件号和重复批次的工厂 |
对精度敏感的折弯机工作买家清单
购买折弯机进行精确弯曲时,不要只比较吨位和弯曲长度。询问供应商如何控制滑块同步、挠度补偿、后挡料精度、刀具夹紧、控制器校正和售后校准。真正的问题是机器是否可以根据您的材料和弯曲长度反复保持零件公差。
- 共享具有目标公差的样本图纸,而不仅仅是材料厚度和长度。
- 确认机器吨位以及最小 V 型模具开口的安全裕度。
- 指定零件形状所需的后挡料轴数量。
- 对于长弯管、厚板或高重复性工作,请选择 CNC 曲面加工。
- 要求使用您的材料或类似的厚度和等级进行弯曲测试。
- 请求校准指导、备件支持和控制器培训。
为多步曲面零件增加轮廓记录
通过多道小角度折弯制成的零件,可能达到预期总扫角,却仍未满足轮廓或端部位置要求。在首件记录中,将角度检查与轮廓检查列为独立项目。明确图纸版本、内侧或外侧参考表面、基准对齐、沿折弯长度的测量截面,以及自由支撑或规定约束下的检验状态。采用图纸验收标准;上文通用公差示例不能定义曲面零件的轮廓公差。
记录商定的样板或坐标测量方法、切线过渡、局部棱面、端部位置、扭曲与可见压痕。将材料标识、实测厚度、完整模具组合和程序版本与结果一并保存。步距或材料变化后须审核受影响的检查项。链接指南中的理想弦间隙计算有助于比较布置,但未包含回弹和定位误差,不能用于认证机床精度。
要避免的常见精度错误
- 当实际板材不同时,在 CNC 程序中使用标称材料厚度。
- 更改 V 型模具开口,无需重新计算弯曲余量、半径和吨位。
- 仅测量长弯曲的一端并缺少中心角误差。
- 将磨损或不匹配的分段工具用于装饰或紧公差零件。
- 材料批次变更后跳过首件审批。
- 尝试通过滑块深度来解决每个角度问题,而不是检查凸面和工具。
有用的技术参考
OSHA 动力折弯机指南 在围绕操作点设置安全检查和操作程序时非常有用。 钣金制动器参考资料解释基本成型原理和机器类型。
折弯机精度常见问题解答
什么是良好的折弯机角度精度?
对于许多 CNC 折弯机作业,首件校正后良好的角度精度约为 +/-0.5 度。精密作业的目标可能是 +/-0.3 度,但结果取决于材料变化、工具、挠度补偿、弯曲长度和检查方法。
折弯机校准中应包括哪些内容?
折弯机校准应包括滑块平行度、Y1/Y2 同步、后挡料 X/R/Z 位置、挠度补偿补偿、刀库高度和半径值、CNC 角度校正、安全装置检查和首件测试弯曲。
CNC 折弯机应多久校准一次?
每天检查工具安装和首件角度等简单项目,每月或在关键作业之前验证后挡料和法兰精度,并每年或在搬迁、碰撞、液压维修或轴维修后执行全面的机器校准。
折弯机对法兰长度的公差可以是多少?
当毛坯尺寸、后挡料和折弯扣除量受到控制时,设置良好的数控折弯机通常可以在合适的零件上保持 +/-0.2-0.5 毫米的法兰精度。较大的零件、短法兰和不稳定的测量表面可能需要更宽的公差。
为什么我的弯曲角度在中心和末端不同?
不同的中心角和端角通常表明机器偏转、挠度补偿不正确、刀具对准问题或材料行为不均匀。检查两端和中心的角度,然后调整挠度补偿,而不是仅改变滑块深度。
CNC 控制器能否保证精确的折弯?
CNC 控制器提高了可重复性并存储校正值,但准确的弯曲仍然需要正确的工具、真实的材料厚度、后挡料校准、挠度补偿、良好的弯曲顺序和首件检查。
折弯机后挡料应多久校准一次?
后挡料校准应在定期维护期间、碰撞后、轴维修后以及法兰尺寸在没有明确程序更改的情况下发生漂移时进行检查。高精度车间通常每周或在关键作业之前验证关键位置。
哪种折弯机配置最适合紧公差工作?
对于公差严格的钣金加工,请选择具有 Y1/Y2 同步、数控挠度补偿、X/R/Z 后挡料选项、高质量工具以及用于角度校正和工具库的控制器支持的 CNC 液压折弯机。
结论:精度来自于整个折弯过程
折弯机精度由机器状况、工具、材料、后挡料设置、挠度补偿、弯曲顺序和检查的综合影响控制。最好的工厂不依赖于一台机器的数量;他们建立了一个可重复的设置方法并记录下来以供将来的批次使用。
如果您的零件需要严格的角度、法兰或长弯曲公差,请将您的图纸、材料厚度、弯曲长度和目标公差发送给如程。我们的工程师可以为您的生产推荐正确的数控折弯机配置、模具配置和设置工作流程。
请求折弯机精度建议折弯机选型与生产参考
在选择吨位、工作长度、控制器、工具和自动化选项之前,先比较完整的 如城折弯机机器系列 。