
折弯机总吨位不等于短上模或短下模的允许载荷。必须同时核对具体模具、夹持系统和机床的额定能力。kN/m 表示单位长度上的力;换算总力时,必须满足制造商的加载条件,并确认实际受载长度。
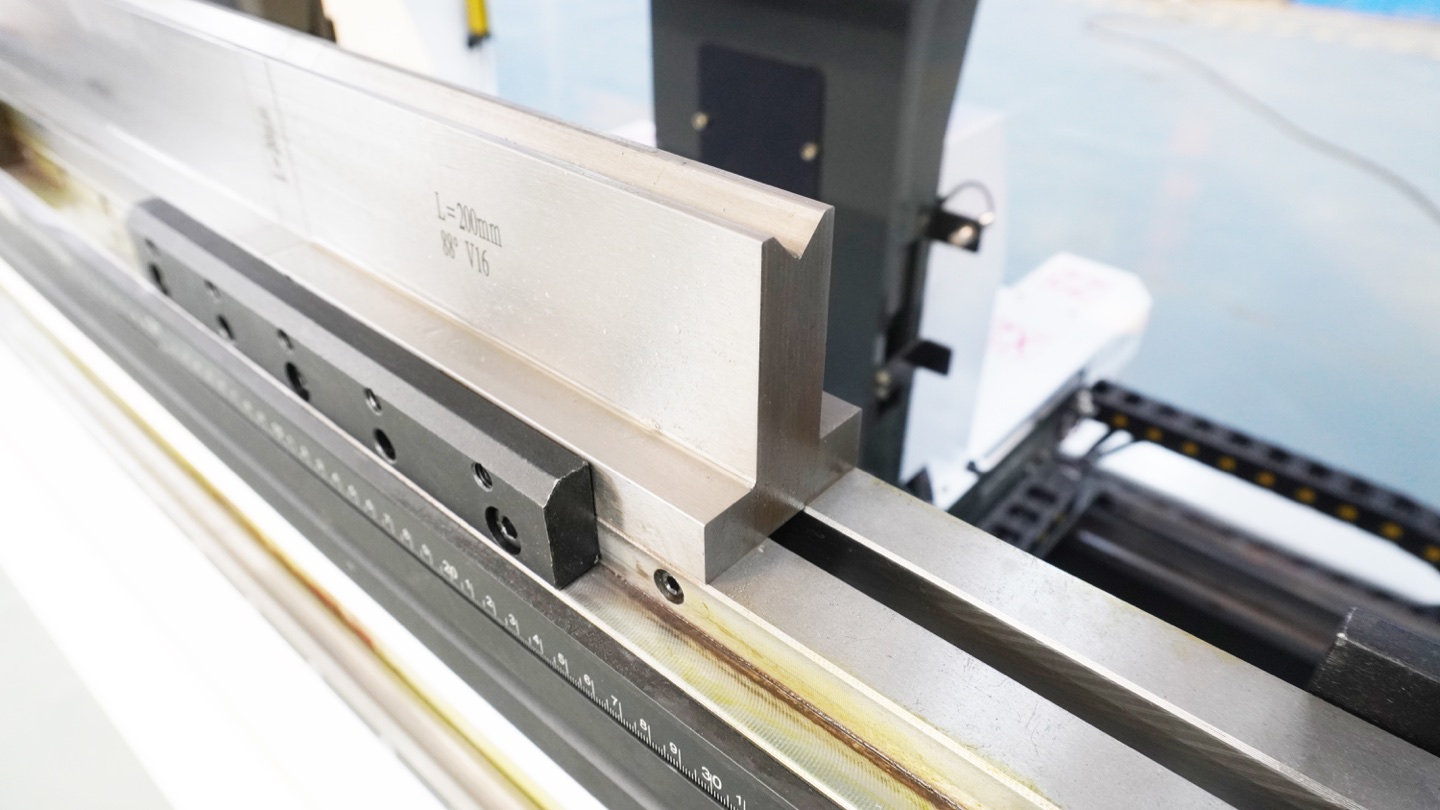
比较吨位前先读懂载荷标识
确认模具截面、分段长度、夹持接口和目录版本。TRUMPF 模具手册将 kN/m 最大载荷列为模具标记之一。WILA 说明换算载荷必须均匀分布,夹持系统或折弯机可能成为限制因素。这些资料不能证明未明确配置的 Rucheng 设备能力。
计算示例:整段均匀受载
仅作算术说明:假设书面额定值为 800 kN/m,各完整分段均匀受载,且制造商已认可该加载方式。这些是假设值,并非图片中或交付模具的额定值。不得将此表用于局部接触、角部延伸模、间隙、偏载或压平折边。
总力(kN)= 额定值(kN/m)× 受载长度(mm)/ 1000。公制吨力(tf)= kN / 9.80665。不要把公制吨力与美制短吨力混淆。
| 均匀受载的分段长度 | 计算力 | 公制吨力,取近似值 |
|---|---|---|
| 50 mm | 40 kN | 4.08 tf |
| 200 mm | 160 kN | 16.32 tf |
| 500 mm | 400 kN | 40.79 tf |
假设一段模具长 200 mm,则 800 × 200 / 1000 = 160 kN,约 16.32 tf。即使机床额定力大于 200 kN,拟用的 200 kN 需求仍超过该示例分段值。该初步方案应退回供应商复核;购买更大吨位的折弯机并不会提高模具额定值。
应向模具供应商确认什么
- 明确上模、下模、夹持件和转接件的具体型号。索取目录编号、载荷单位、允许加载条件及降额要求,而不只是模具照片。
- 提供材料牌号、已知的抗拉强度、实测厚度、折弯长度、角度、V 槽开口和成形方式。将所需折弯力与设备允许载荷分开核对。
- 提供分段排布与工件接触长度。要求供应商核实机床集中载荷、偏载限制,以及整套配置中最弱部件的限值。
- 压平折边与特殊截面应单独报价。不能将普通空气折弯计算直接套用到压平、压底或几何结构不同的模具。
可交给供应商的承载核对记录
每个方案记录:工件编号、材料与厚度、折弯方式、模具及夹持件编号、分段排布、受载长度、所需力及计算依据、各适用载荷限值、供应商认可记录和未解决的排除项。将记录附在报价中,便于按同一要求核对后续替换件。
本文是采购和计算指南,不是操作规程,也不允许据此试验模具极限。受训人员必须遵守实际设备与模具手册。缺少额定值或加载方式不确定时,应先由制造商复核,再操作。
模具载荷常见问题
短模具能承受折弯机全部吨位吗?
不能只凭机床铭牌判断。短模具、夹持系统和机床局部载荷限值都必须允许拟用的力和加载方式。
鹅颈上模与直上模额定载荷相同吗?
不能根据外观或夹持兼容性假定相同。应索取每个模具具体目录截面、分段及应用限制。
分别记录每个多工位的承载条件
工作台上同时保留多组模具时,应标明每道折弯所在工位,并记录实际接触长度、所需力以及适用的上模、下模、模座和机床限制。不能把短折边的载荷摊到未使用的相邻模具总长度上。根据实际工位位置核对机床厂家规定的集中载荷和偏载条件;共同闭合高度不能证明这些限制已经满足。
载荷审查与运动审查应分别记录。每个程序滑块位置下,相邻上、下模即使没有工件,也必须与该运动相容。记录完整组件和已批准的高度基准,而不只写上模高度。如果拟在多个工位同时加载,应单独取得总载荷及受力分布审查。上文的均布载荷算例并未授权这种方案。
申请模具与设备选型复核
向 Rucheng 提供机床型号、材料、厚度、折弯长度、工件图纸及现有模具标识。要求针对拟定配置提供逐项模具清单和书面承载确认。
发送折弯机报价需求