

Перед заказом: крепление, зазоры и нагрузка
- Совместимость крепления: отправьте чертежи или размеры хвостовика пуансона и основания матрицы, сведения о держателях и модель станка. Сходный профиль не подтверждает совместимость.
- Зазоры: проверьте последовательность гибов, обратные отгибы, высоту инструментов, переходники и доступное раскрытие. Убедитесь, что готовую деталь можно извлечь, и укажите нужные длины сегментов.
- Пределы нагрузки: проверьте пуансон, матрицу, держатели и станок. Короткий сегмент не выдерживает полную нагрузку, указанную на метр. Соблюдайте условия нагружения поставщика, а не только общее усилие станка.
Сравните пуансоны и матрицы, проверьте расчёт усилия гибки или отправьте данные для расчёта стоимости оснастки.
Что такое инструмент листогибочного пресса и как он работает?
Оснастка листогибочного пресса состоит из верхнего пуансона и нижней матрицы. Пуансон прикладывает усилие, а матрица поддерживает лист. Геометрия инструмента, свойства материала и метод гибки совместно определяют результат.
Правильный выбор инструмента является одним из наиболее важных решений в листогибочном производстве. Неправильное сочетание пуансона и матрицы приводит к неточным углам гиба, повреждению поверхности, чрезмерному усилию или даже поломке инструмента. Понимание полного спектра доступных типов инструмента — и когда использовать каждый из них — отличает эффективное производство от тех, кто тратит время и материал на подбор методом проб и ошибок.
В данном руководстве рассмотрены все основные типы пуансонов и матриц для листогибочного пресса, объяснено, когда и зачем используется каждый из них, а также представлены практические рекомендации по выбору, включая формулу ширины раскрытия V-матрицы, определяющую качество гиба.
Пуансоны листогибочного пресса (верхние матрицы): типы и применение
Пуансон — это верхний инструмент, который опускается в матрицу, прикладывая усилие к листовому металлу. Различные профили пуансонов обеспечивают разную геометрию гиба и зазоры для различных форм деталей. Вот наиболее распространённые типы:

Стандартный пуансон (прямой пуансон)
Стандартный пуансон имеет симметричный V-образный наконечник с относительно массивным корпусом. Это основной рабочий инструмент для общих гибочных операций, включая воздушную гибку, гибку с калибровкой и чеканку. Стандартные пуансоны обычно имеют углы наконечника 85° или 88° (слегка острые) для воздушной гибки, что позволяет оператору получать точные углы 90° путём регулировки глубины хода пуансона.
Прямые пуансоны подходят для простых L-гибов и кронштейнов, если корпус не мешает детали. Допустимая толщина зависит от пуансона, раскрытия, материала и нагрузки; её нельзя определить только по названию профиля.
Пуансон «гусиная шея» (лебединая шея)
Пуансон «гусиная шея» — один из наиболее важных специальных инструментов в любом гибочном цехе. Его отличительная особенность — глубокий изогнутый или смещённый профиль, обеспечивающий зазор для ранее сформированных полок или стенок коробок. Без «гусиной шеи» заготовка столкнулась бы с корпусом пуансона при выполнении второго, третьего или четвёртого гиба на детали с несколькими гибами.
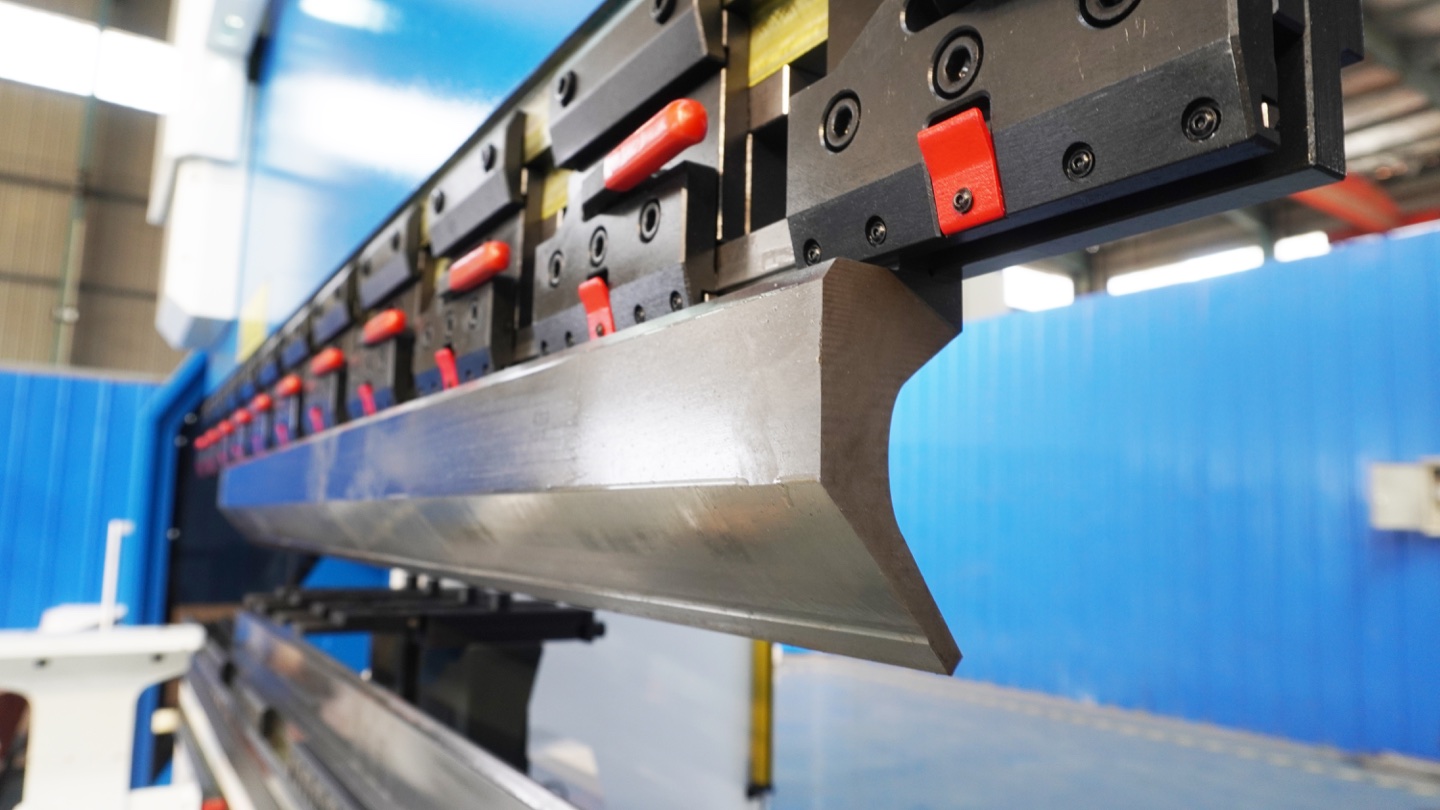
Подходит для: U-образных профилей, C-образных профилей, коробчатых профилей, J-образных изгибов, Z-образных изгибов и любых деталей с возвратными фланцами, которые могут мешать прямому пробивке. Пуансоны с гибкой шеей доступны с различной глубиной горловины: чем глубже горловина, тем выше высота фланца, которую он может очистить, но тем ниже максимальная грузоподъемность из-за уменьшенного поперечного сечения горловины.
⚠️ Предупреждение о нагрузке для «гусиной шеи»
Проверьте допустимую нагрузку конкретного профиля «гусиная шея», сегмента и держателя. Глубокий вырез меняет зазор и прочность; не определяйте способность по высоте или общему номеру модели. Уточните единицы и условия нагружения у поставщика.
Остроугольный пуансон
Остроугольные пуансоны имеют узкий, заострённый наконечник, предназначенный для гибки углов менее 90° — обычно от 30° до 60°. Они необходимы для операций подгибки (первый этап — острый предварительный гиб перед расплющиванием), а также для декоративных или функциональных деталей, требующих острых углов. Узкий наконечник также делает их полезными для гибки очень коротких полок, где корпус стандартного пуансона создавал бы помехи.
Подходит для: Предварительных изгибов для подшивки (обычно 30 ° острый изгиб), острых углов на архитектурных металлических конструкциях, смещенных изгибов и коротких фланцев под 10 мм, где зазор ограничен.
Радиусный пуансон
Вместо острого V-образного наконечника радиусный пуансон имеет скруглённый носик с определённым радиусом (например, R5, R10, R20 mm). Он используется для создания плавных изогнутых гибов вместо острых углов. Радиусные пуансоны работают со стандартными V-матрицами — сочетание скруглённого пуансона и ширины раскрытия V-матрицы определяет конечный радиус гиба.
Подходит для: Архитектурных панелей, декоративных элементов, трубчатых профилей, деталей, для которых на чертеже указан плавный радиус, а также применений, в которых резкие изгибы могут привести к растрескиванию материала (обычно для алюминия и высокопрочной стали).
Створчатый пуансон
Створчатый пуансон имеет очень узкий плоский корпус с наконечником, смещённым под углом. Такая конструкция обеспечивает зазор, аналогичный «гусиной шее», но в другой ориентации — узкий профиль позволяет пуансону помещаться в ограниченное пространство и выполнять гибку вокруг углов, недоступных для более толстого инструмента.
Лучше всего подходит для: Профили оконных рам, узкие швеллеры и детали со сложной геометрией, состоящей из нескольких изгибов, где стандартные пуансоны физически не подходят.
Смещённый пуансон (пуансон для Z-гиба)
Согласованные ступенчатые пуансоны и матрицы могут формировать противоположные гибы за ход. Геометрия задаёт номинальное смещение. Уточните толщину, нагрузку, зазоры и допуски у поставщика; идеальная симметрия готовых углов не гарантируется.
Лучше всего подходит для: Z-профилей, ступенчатых фланцев, соединений внахлест, ребер жесткости панелей и любых деталей, требующих двух параллельных изгибов на фиксированном расстоянии.
Матрицы листогибочного пресса (нижний инструмент): типы и применение
Матрица — это нижний инструмент, который поддерживает заготовку и совместно с пуансоном определяет геометрию гиба. Ширина раскрытия матрицы, её форма и угол являются основными факторами, определяющими радиус гиба, угол гиба и требуемое усилие.

Одноканальная V-матрица
Одноручьевая V-матрица имеет один V-образный паз. Проверяйте ширину раскрытия, угол и радиус плечиков по требованиям детали и данным поставщика.
Одноканальные V-матрицы выпускаются со стандартными углами 30°, 60°, 85°, 88° и 90°. Для воздушной гибки — наиболее распространённого метода гибки — стандартом является матрица 85° или 88°, поскольку материал слегка пружинит после отвода пуансона, и слегка острый угол матрицы компенсирует это. Для гибки с калибровкой (боттоминга) угол матрицы должен точно соответствовать требуемому конечному углу гиба.
Многоканальная V-матрица (4-сторонняя матрица)
Многоканальная V-матрица имеет несколько V-образных пазов различной ширины, выполненных в одном блоке, обычно на 2 или 4 сторонах. Поворачивая блок матрицы, оператор может быстро переключаться между различными значениями ширины V-раскрытия без снятия матрицы со станка. Это значительно сокращает время переналадки для цехов, обрабатывающих материалы различной толщины.
Перед сменой раскрытия многоручьевой матрицы следуйте правилам обращения поставщиков станка и инструмента. После проверьте рабочий паз, зажим, центровку и запрограммированную геометрию. Время зависит от веса, держателей и подъёмных средств, а не фиксированного числа секунд.
💡 Совет по многоканальным V-матрицам
После смены раскрытия многоручьевой матрицы проверьте посадку, центровку и запрограммированную геометрию. Автоматическое распознавание или регулировка требуют совместимых инструментов, датчиков и интеграции со станком; одна модель контроллера этого не гарантирует.
Двухручьевая V-матрица
Двухручьевая матрица предлагает два V-образных раскрытия. Два паза не означают автоматическую центровку. Проверьте интерфейс держателя и следуйте инструкциям поставщика по выравниванию и зажиму.
Матрица для подгибки (матрица для расплющивания)
Подгибка (хемминг) — это двухэтапный процесс: сначала выполняется острый угловой гиб (обычно 30°) стандартной или остроугольной матрицей; затем матрица для подгибки полностью расплющивает острый гиб, загибая металл на себя для создания гладкой кромки с удвоенной толщиной. Матрицы для подгибки имеют плоскую поверхность с небольшой разгрузочной канавкой для размещения загнутого материала.
Подходит для: Дверные панели, автомобильные кузовные панели, корпуса бытовой техники и любые изделия, для которых требуется безопасный (без острых краев), усиленный или эстетически чистый край. Закругленные края также повышают жесткость детали.
Подпружиненная оснастка может объединять предварительную гибку и сплющивание в одной установке, но это отдельные этапы. Переставляйте деталь согласно инструкции и оценивайте усилие подгибки отдельно. См. руководство WILA по подгибке.
U-матрица (швеллерная матрица)
U-матрицы имеют U-образный канал, который создаёт полный U-гиб за один ход — обе стороны гнутся одновременно. Это быстрее и точнее, чем выполнение двух отдельных V-гибов. U-матрицы изготавливаются под определённые ширину и глубину, поэтому каждая матрица предназначена для одного конкретного размера канала.
Идеально подходит для: Кабельные лотки, дренажные каналы, структурные С-образные каналы, направляющие для приборов и любой универсальный U-образный профиль, производимый в больших объемах.
Z-матрица (матрица для смещённого гиба)
Z-матрицы создают два гиба одновременно на фиксированном расстоянии смещения, формируя Z-образный или S-образный уступ в материале. Это применяется для нахлёсточных соединений, смещений панелей и ступенчатых полок. Альтернатива — выполнение двух отдельных гибов — требует перепозиционирования заготовки и создаёт риск накопления угловых погрешностей.
Радиусная матрица
Большие радиусы можно формировать радиусным инструментом или серией малых гибов. Универсального порога R25, требующего специальной матрицы, нет. Сравните поверхность, допуск контура, пружинение и зазоры. См. руководство WILA по большим радиусам.

Лучше всего подходит для: Изогнутые архитектурные панели, цилиндрические сегменты (корпуса резервуаров), эллиптические профили и декоративные металлические конструкции, где важен плавный радиус.
Как выбрать правильную ширину раскрытия V-матрицы
При воздушной гибке мягкой стали толщиной примерно до 3 мм раскрытие в 6-8 толщин служит отправной точкой, а не универсальной спецификацией. См. рекомендации WILA по V-раскрытию. Перед производством проверьте материал, угол и инструмент.
| Толщина материала (mm) | Начальный диапазон V-раскрытия (мм) |
|---|---|
| 1 | 6-8 |
| 1.5 | 9-12 |
| 2 | 12-16 |
| 3 | 18-24 |
Диапазоны рассчитаны как 6-8 толщин и не являются перечнем складских матриц. Выбирайте доступное раскрытие после проверки внутреннего радиуса и минимальной длины полки.
Не переносите пример тонкой мягкой стали напрямую на толстый лист, нержавейку или алюминий. Проверьте марку, состояние, направление прокатки и изгибаемость. См. руководство по радиусам и проверьте первую деталь.
Используйте калькулятор гибки для предварительной оценки усилия, а не точной настройки станка. Уточните прочность, длину и V-раскрытие, затем согласуйте пределы станка, пуансона, матрицы и держателей с поставщиком.
Воздушная гибка, гибка с калибровкой и чеканка: различия в инструменте
Метод гибки определяет, как пуансон и матрица взаимодействуют с материалом, и различные методы предъявляют разные требования к инструменту:
| Метод | Принцип работы | Требования к инструменту |
|---|---|---|
| Воздушная гибка | Пуансон вдавливает материал в матрицу без касания дна; угол контролируется глубиной хода | Один комплект пуансон+матрица позволяет получить множество углов |
| Нижний изгиб | Пуансон плотно прижимает материал к матрице; материал принимает форму угла матрицы | Угол матрицы должен соответствовать целевому углу; требуются согласованные комплекты |
| Чеканка | Высокое давление пластически формует материал по согласованному инструменту; проверить процесс и нагрузочные ограничения | Согласованная пара пуансон+матрица с точным углом; наиболее дорогой инструмент |
Выбирайте метод с поставщиком инструмента. Проверьте углы, материал, ограничения станка и допуски. Воздушная гибка позволяет менять угол в пределах геометрии инструмента; гибка до дна и чеканка требуют отдельной проверки настройки и нагрузки.
Материалы инструмента для листогибочного пресса: из чего сделаны ваши матрицы
Марка стали сама по себе не определяет характеристики инструмента. Запросите марку и стандарт, термообработку, поверхностную твёрдость и глубину упрочнения, допуски и допустимую нагрузку предлагаемого инструмента. Не считайте национальные обозначения автоматически взаимозаменяемыми.
У матриц и защитных вставок нет универсального ресурса в циклах. Проверяйте состояние и результаты по графику поставщика и прекращайте использование повреждённого инструмента. См. рекомендации WILA по повреждениям и износу.
Для оснастки Rucheng запросите спецификацию и предложение по конкретной модели. До заказа письменно подтвердите материал, термообработку, держатели, длины сегментов и специальные профили.
Инструмент без следов (без царапин): защита чистовых поверхностей

Стандартные стальные матрицы оставляют следы (линии от матрицы) на поверхности заготовки в местах контакта материала с плечами матрицы. Для большинства конструкционных работ это допустимо. Но для предварительно окрашенных, полированных, шлифованных нержавеющих или видимых архитектурных деталей такие следы являются браком.
Инструмент без следов. В используются сменные уретановые (полиуретановые) или нейлоновые вставки на плечах матрицы, которые смягчают материал во время изгиба. Вставки распределяют изгибающую силу, не задевая поверхность. Уретановые вставки доступны с разной твердостью (твёрдостью) — более мягкие для тонких, деликатных материалов; сложнее для более толстых листов, которым требуется больше поддержки.
Используйте защитную оснастку, когда этого требует качество поверхности. Испытайте реальный материал и отделку. Проверяйте вставки и плёнку на износ и повреждения, заменяйте по состоянию и инструкциям поставщика, а не по универсальному числу циклов.
Полное руководство по выбору инструмента: подбор инструмента под задачу
Используйте эту матрицу решений для быстрого определения правильной комбинации пуансона и матрицы для любой гибочной операции:
| Гибочная операция | Рекомендуемый пуансон | Рекомендуемая матрица | Примечания |
|---|---|---|---|
| Простой L-гиб 90° | Стандартный пуансон 88° | Одноручьевая V-матрица; проверить раскрытие под материал | Наиболее распространённая настройка; воздушная гибка |
| Коробчатый/швеллерный профиль | пуансон «гусиная шея» | Одноканальная V-матрица | Проверьте глубину зева относительно высоты полки |
| Подогнутая кромка | Остроугольный пуансон 30° → плоский пуансон | V-матрица → матрица для подгибки | Предварительная гибка, затем сплющивание; нагрузку проверить отдельно |
| Гиб большого радиуса | Радиусный пуансон | Радиусная матрица или широкая V-матрица | Несколько лёгких ходов для больших радиусов |
| Z-образное смещение | Смещённый пуансон | Смещённая матрица (согласованная пара) | Один ход = два гиба; проверьте расстояние смещения |
| Предварительно обработанная поверхность | Стандартный или «гусиная шея» | Матрица без следов (полиуретановые вставки) | Проверьте твёрдость полиуретана в соответствии с толщиной материала |
| Производство с разной толщиной | Стандартный пуансон (подобран под максимальную толщину) | Многоканальная V-матрица (4-сторонняя) | Поворот матрицы для быстрой переналадки между толщинами |
Техническое обслуживание инструмента: продление срока службы
Правильно обслуживаемый инструмент обеспечивает стабильные результаты и служит значительно дольше. Следуйте данным рекомендациям для максимальной отдачи от вложений в инструмент:
- Регулярно очищайте инструменты: Удаляйте металлическую стружку, пыль и мусор из V-образной канавки после каждой работы. Частицы, попавшие между матрицей и заготовкой, оставляют следы на поверхности и ускоряют износ.
- Проверяйте повреждения по графику поставщика и после перегрузки или столкновения. Прекратите работу инструментом с трещинами, сколами или деформацией и получите оценку перед повторным использованием.
- Слегка смажьте: Нанесите тонкий слой машинного масла на поверхности матрицы, особенно при гибке нержавеющей стали или алюминия. Это уменьшает трение, предотвращает истирание и продлевает срок службы штампа.
- Храните правильно: Храните инструменты в сухом, организованном стеллаже для хранения. Никогда не устанавливайте пуансоны или матрицы прямо друг на друга — закаленные края легко скалываются при контакте. Используйте деревянные или пластиковые перегородки.
- Никогда не превышайте номинальный тоннаж: Это основная причина преждевременного выхода из строя инструмента. Всегда рассчитывайте требуемый тоннаж перед гибкой и проверяйте, соответствует ли он мощности инструмента.
- Точно выровняйте: Несовпадение пуансона и матрицы приводит к неравномерному износу с одной стороны. При установке инструментов используйте шаблоны для выравнивания и проверяйте параллельность. На станках с ЧПУ запустите процедуру проверки соосности в контроллере.
Полную программу технического обслуживания, включая ежедневные, еженедельные и ежегодные задачи, см. в нашем руководстве по графику технического обслуживания листогибочного пресса .
Контрольный список цен на листогибочный инструмент
Выбор инструмента следует сверить с реальной машиной и чертежами. Прежде чем обращаться к Rucheng за рекомендациями по инструментам, подготовьте приведенную ниже информацию, чтобы можно было правильно подобрать пуансон, отверстие матрицы, инструментальный материал и сегментацию.
| Что необходимо прислать | Почему это важно |
|---|---|
| Марка материала и диапазон толщины | Контролирует раскрытие V-образной головки, требуемый тоннаж, радиус изгиба и выбор инструментальной стали. |
| Чертежи деталей и последовательность изгибов | Показывает, требуется ли стандартный инструмент, инструмент на гибкой стойке, инструмент для подшивки кромок, радиус или смещение. |
| Модель листогибочного пресса и стандарт оснастки | Подтверждает совместимость зажима, высоту инструмента, предохранительный выступ и максимальную нагрузку. |
| Требования к отделке поверхности | Определяет, необходимы ли инструменты без следов, пленка, V-образное отверстие большего размера или полированные уступы. |
| Объем производства и частота переналадки | Помогает выбрать стандартные инструменты, сегментированные инструменты, многогранные штампы или пользовательские профили. |
Часто задаваемые вопросы
Заключение: правильный инструмент — идеальные гибы
Выбор инструмента для листогибочного пресса — основа точной и эффективной гибки листового металла. Понимание различий между типами пуансонов (стандартный, «гусиная шея», остроугольный, радиусный, створчатый, смещённый) и типами матриц (V-матрица, многоканальная V-матрица, матрица для подгибки, U-матрица, Z-матрица, радиусная матрица) позволяет подобрать правильный инструмент для каждой задачи — сокращая время наладки, минимизируя отходы и обеспечивая стабильное качество деталей.
Выбирайте инструмент по детали, затем проверяйте крепление, зазоры и нагрузку. Отношение раскрытия к толщине служит отправной точкой для определённых материалов и методов, а не универсальной настройкой. До производства подтвердите выбор данными поставщика и пробными гибами.
Нужен инструмент для листогибочного пресса?
Отправьте марку, толщину, длину гиба, чертёж и данные станка. Мы можем проверить требования и подготовить предложение с указанием профилей, материалов, крепления и объёма поставки.
Запросить цену на инструментМатериалы по выбору станка и производству
Сравните полный модельный ряд листогибочных станков Rucheng , прежде чем выбирать тоннаж, рабочую длину, контроллер, инструменты и варианты автоматизации.
- Электрогидравлический листогибочный пресс с ЧПУ для высокоточной гибки с высокой степенью смешивания.
- Пресс-формы и матрицы для стандартных пуансонов, V-образных штампов, инструментов с гибкой шейкой и нестандартных профилей.
- Тандемный листогибочный пресс для длинных деталей, опор, панелей и строительных работ.
- Расчёт усилия листогиба, выбор инструмента и выбор контроллера Помогите подтвердить окончательную спецификацию.
- Когда ваши чертежи будут готовы, отправьте требования к инструментам через форму расчета стоимости листогибочного пресса.
- Чтобы подготовить заготовку перед гибкой, сравните станки для волоконной лазерной резки и вместе спланируйте рабочий процесс от резки до гибки.