

Antes de pedir matrices: compatibilidad, espacio y carga
- Sujeción: envíe planos o medidas de la espiga del punzón y la base de la matriz, datos de los portaherramientas y el modelo de máquina. Un perfil similar no demuestra compatibilidad.
- Espacio para la pieza: compruebe la secuencia de pliegues, los retornos, las alturas de herramientas, los adaptadores y la abertura disponible. Confirme que puede extraer la pieza terminada e indique las longitudes de segmentos necesarias.
- Límites de carga: compruebe punzón, matriz, portaherramientas y máquina. Un segmento corto no admite toda la carga indicada por metro. Siga las condiciones del proveedor, no solo el tonelaje total de la máquina.
Compare matrices y punzones, consulte el cálculo de fuerza de plegado o envíe sus requisitos para una cotización de utillaje.
¿Qué es el utillaje de plegadora y cómo funciona?
El utillaje combina un punzón superior y una matriz inferior en una plegadora. El punzón aplica fuerza mientras la matriz sostiene la chapa. La geometría, las propiedades del material y el método de plegado determinan conjuntamente el resultado.
Seleccionar el utillaje correcto es una de las decisiones más críticas en la fabricación de chapa metálica. La combinación incorrecta de punzón y matriz provoca ángulos imprecisos, daños en la superficie, tonelaje excesivo o incluso rotura de la herramienta. Comprender la gama completa de tipos de utillaje disponibles — y cuándo usar cada uno — diferencia a los talleres de producción eficientes de aquellos que pierden tiempo y material en plegados de prueba y error.
Esta guía cubre todos los tipos principales de punzones y matrices para plegadoras, explica cuándo y por qué se utiliza cada uno, y proporciona pautas prácticas de selección, incluyendo la fórmula crítica de abertura de matriz en V que determina la calidad del plegado.
Punzones de Plegadora (Matrices Superiores): Tipos y Aplicaciones
El punzón es la herramienta superior que desciende dentro de la matriz, aplicando fuerza sobre la chapa metálica. Los diferentes perfiles de punzón producen distintas geometrías de plegado y proporcionan holgura para diversas formas de piezas. Estos son los tipos más comunes:

Punzón Estándar (Punzón Recto)
El punzón estándar tiene una punta simétrica en forma de V con un cuerpo relativamente grueso. Es la herramienta de uso general para operaciones de plegado, incluyendo plegado al aire, plegado a fondo y acuñado. Los punzones estándar suelen tener ángulos de punta de 85° u 88° (ligeramente agudos) para el plegado al aire, permitiendo al operador lograr plegados exactos de 90° controlando la profundidad del punzón.
Los punzones rectos sirven para pliegues L y soportes sencillos cuando no interfieren con la pieza. El espesor admisible depende del punzón, abertura, material y límites de carga; no puede deducirse solo del nombre del perfil.
Punzón de Cuello de Cisne
El punzón de cuello de cisne es una de las herramientas especializadas más importantes en cualquier taller de plegado. Su característica definitoria es un perfil profundo, curvado o desplazado que proporciona holgura para pestañas previamente conformadas o paredes de cajas. Sin un cuello de cisne, la pieza colisionaría con el cuerpo del punzón al realizar el segundo, tercer o cuarto plegado en una pieza con múltiples pliegues.
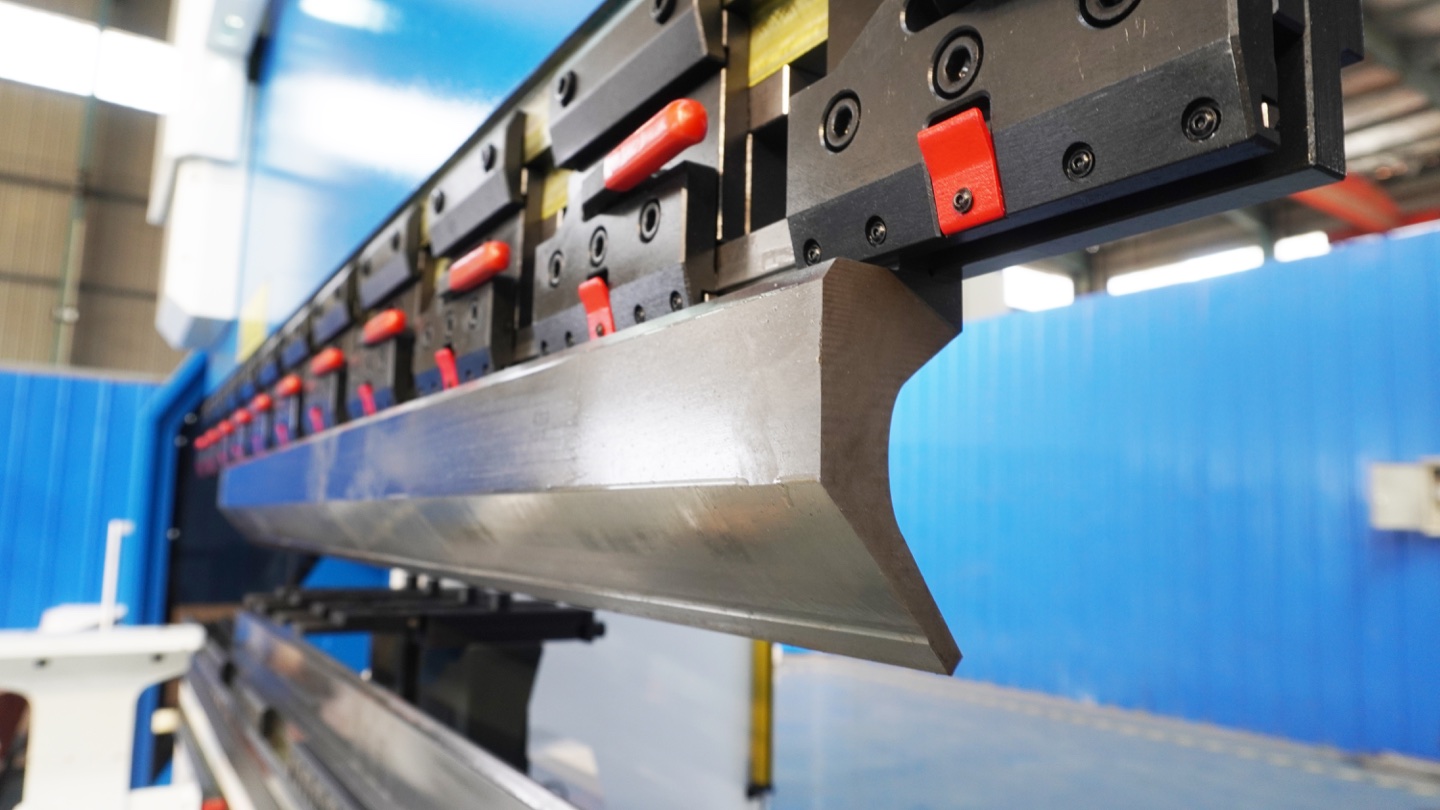
Ideal para: Canales en U, canales en C, perfiles de caja, codos en J, codos en Z y cualquier pieza con bridas de retorno que interferirían con un punzón recto. Los punzones de cuello de cisne están disponibles en varias profundidades de garganta: cuanto más profunda es la garganta, más alta es la brida que puede superar, pero menor es el tonelaje máximo debido a la sección transversal reducida en el cuello.
⚠️ Advertencia de Tonelaje del Cuello de Cisne
Compruebe la carga admisible del perfil de cuello de cisne, segmento y portaherramientas concretos. Un rebaje mayor cambia el espacio y la resistencia; no deduzca la capacidad por la altura o un modelo genérico. Confirme unidades y condiciones de carga con el proveedor.
Punzón de Ángulo Agudo
Los punzones de ángulo agudo tienen una punta estrecha y angulada diseñada para plegados de ángulos menores de 90° — típicamente de 30° a 60°. Son esenciales para operaciones de dobladillo (el primer paso es un pre-plegado agudo antes del aplanamiento), y para piezas decorativas o funcionales que requieren ángulos pronunciados. La punta estrecha también los hace útiles para plegar pestañas muy cortas donde el cuerpo de un punzón estándar interferiría.
Ideal para: Precurvados para dobladillos (normalmente 30 ° curvatura aguda), ángulos agudos en estructuras metálicas arquitectónicas, curvaturas desplazadas y bridas cortas 10 mm donde el espacio libre es limitado.
Punzón de Radio Superior
En lugar de una punta en V afilada, el punzón de radio superior tiene una nariz redondeada con un radio específico (p. ej., R5, R10, R20 mm). Se utiliza para crear plegados suaves y curvos en lugar de esquinas afiladas. Los punzones de radio funcionan con matrices en V estándar — la combinación del punzón redondeado y la abertura de la matriz en V determina el radio de curvatura final.
Ideal para: Paneles arquitectónicos, elementos decorativos, perfiles en forma de tubo, piezas donde se especifica un radio suave en el dibujo y aplicaciones donde las curvas cerradas agrietarían el material (común con aluminio y acero de alta resistencia).
Punzón Tipo Sash
El punzón tipo sash tiene un cuerpo muy estrecho y plano con la punta desplazada en ángulo. Este diseño proporciona holgura similar a un cuello de cisne pero en una orientación diferente — el perfil estrecho permite que el punzón encaje en espacios reducidos y pliegue alrededor de esquinas que serían inaccesibles con utillaje más grueso.
Ideal para: Perfiles de marcos de ventanas, secciones de canales estrechos y piezas con geometría compleja de múltiples curvaturas donde los punzones estándar no pueden caber físicamente.
Punzón de Desplazamiento (Punzón de Escalón)
Los útiles de offset emparejados pueden formar pliegues opuestos en una carrera. La geometría define el offset nominal. Confirme espesor, carga, espacio y tolerancias con el proveedor; no se garantizan ángulos finales perfectamente simétricos.
Ideal para: Perfiles en Z, bridas escalonadas, juntas superpuestas, refuerzos de paneles y cualquier pieza que requiera dos dobleces paralelos a una distancia fija.
Matrices de Plegadora (Matrices Inferiores): Tipos y Aplicaciones
La matriz es la herramienta inferior que soporta la pieza de trabajo y define la geometría de plegado junto con el punzón. La abertura de la matriz, su forma y ángulo son los factores principales que controlan el radio de curvatura, el ángulo de plegado y el tonelaje requerido.

Matriz en V Simple
Una matriz de V simple tiene una sola ranura en V. Compruebe la abertura, el ángulo y el radio de los hombros según la pieza y los datos del proveedor.
Las matrices en V simples están disponibles en ángulos estándar de 30°, 60°, 85°, 88° y 90°. Para el plegado al aire — el método de plegado más común — una matriz de 85° u 88° es estándar porque el material recupera ligeramente su forma después de que el punzón se retrae, y la matriz ligeramente aguda lo compensa. Para el plegado a fondo (asentado), el ángulo de la matriz debe coincidir exactamente con el ángulo de plegado final deseado.
Matriz Multi-V (Matriz de 4 Vías)
Una matriz multi-V tiene múltiples ranuras en V de diferentes anchos mecanizadas en un solo bloque de matriz, típicamente en 2 o 4 lados. Al girar el bloque de la matriz, el operador puede cambiar rápidamente entre diferentes aberturas de V sin retirar la matriz de la máquina. Esto reduce drásticamente el tiempo de cambio para talleres que procesan espesores variados.
Antes de cambiar la abertura multi-V, siga el procedimiento de manipulación del proveedor. Después compruebe ranura activa, sujeción, alineación y geometría programada. El tiempo depende del peso, los portaherramientas y los equipos de manejo, no de un número fijo de segundos.
💡 Consejo sobre Matrices Multi-V
Después de cambiar la abertura de una matriz multi-V, compruebe el asiento, la alineación y la geometría programada. El reconocimiento o ajuste automático requiere herramientas, sensores e integración compatibles; el modelo del control por sí solo no lo garantiza.
Matriz de doble V
Una matriz de doble V ofrece dos aberturas. Dos ranuras no implican centrado automático. Confirme la interfaz del portamatrices y siga las instrucciones de alineación y sujeción del proveedor.
Matriz de Dobladillo (Matriz de Aplanamiento)
El dobladillo es un proceso de dos pasos: primero, se realiza un plegado en ángulo agudo (típicamente 30°) con una matriz estándar o aguda; luego, la matriz de dobladillo aplana completamente el pliegue agudo, doblando el metal sobre sí mismo para crear un borde suave y doblado. Las matrices de dobladillo tienen una superficie plana con una ligera ranura de alivio que acomoda el material plegado.
Ideal para: Paneles de puertas, paneles de carrocería de automóviles, gabinetes de electrodomésticos y cualquier producto donde se requiera un borde seguro (sin bordes afilados), reforzado o estéticamente limpio. Los bordes con dobladillo también aumentan la rigidez de la pieza.
Las herramientas de aplanado con muelle pueden reunir preplegado y cierre en una configuración, pero siguen siendo etapas distintas. Reposicione la pieza según las instrucciones y evalúe la fuerza de cierre por separado. Consulte la guía de dobladillos de WILA.
Matriz en U (Matriz de Canal)
Las matrices en U tienen un canal en forma de U que crea un plegado en U completo en una sola carrera — ambos lados se pliegan simultáneamente. Esto es más rápido y preciso que realizar dos plegados en V separados. Las matrices en U se fabrican con anchos y profundidades específicas, por lo que cada matriz funciona para una dimensión de canal particular.
Ideal para: Bandejas portacables, canales de drenaje, canales en C estructurales, rieles para electrodomésticos y cualquier perfil en U uniforme producido en volumen.
Matriz en Z (Matriz de Desplazamiento)
Las matrices en Z crean dos pliegues simultáneamente a una distancia de desplazamiento fija, produciendo un escalón en forma de Z o S en el material. Se utiliza para juntas solapadas, desplazamientos de paneles y pestañas escalonadas. La alternativa — realizar dos pliegues separados — requiere reposicionar la pieza y conlleva el riesgo de errores de ángulo acumulativos.
Matriz de Radio
Los radios grandes pueden hacerse con herramientas de radio o varios pliegues pequeños. No existe un límite universal R25 que exija una matriz especial. Compare acabado, tolerancia del contorno, recuperación elástica y espacio. Consulte la guía WILA de radios grandes.

Ideal para: Paneles arquitectónicos curvos, segmentos cilíndricos (carcasas de tanques), perfiles elípticos y estructuras metálicas decorativas donde es esencial un radio suave.
Cómo Seleccionar la Abertura Correcta de la Matriz en V
Para plegado al aire de acero dulce de hasta unos 3 mm, 6-8 veces el espesor es un rango inicial, no una especificación universal. Consulte la guía de abertura V de WILA. Confirme material, ángulo y herramientas antes de producir.
| Espesor del Material (mm) | Rango inicial de abertura V (mm) |
|---|---|
| 1 | 6-8 |
| 1.5 | 9-12 |
| 2 | 12-16 |
| 3 | 18-24 |
Estos rangos se calculan como 6-8 veces el espesor; no son un listado de matrices en stock. Elija una abertura disponible solo tras comprobar el radio interior y la longitud mínima de ala.
No aplique este ejemplo de acero dulce fino directamente a chapa gruesa, inoxidable o aluminio. Compruebe grado, estado, dirección de laminación y aptitud para el plegado. Consulte la guía de radios y verifique la primera pieza.
Use la calculadora de plegado para una estimación preliminar, no como ajuste exacto. Confirme resistencia, longitud y abertura V; después verifique con el proveedor los límites de máquina, punzón, matriz y portaherramientas.
Plegado al Aire vs Plegado a Fondo vs Acuñado: Cómo Difiere el Utillaje
El método de plegado determina cómo el punzón y la matriz interactúan con el material, y los diferentes métodos tienen requisitos de utillaje distintos:
| Método | Cómo funciona | Requisitos de Utillaje |
|---|---|---|
| Doblado por aire | El punzón empuja el material dentro de la matriz sin tocar el fondo; el ángulo se controla por la profundidad | Un juego de punzón+matriz produce múltiples ángulos |
| Doblado inferior | El punzón presiona el material firmemente dentro de la matriz; el material se conforma al ángulo de la matriz | El ángulo de la matriz debe coincidir con el ángulo objetivo; requiere juegos combinados |
| Acuñación | La alta presión deforma plásticamente el material contra útiles emparejados; verificar proceso y límites de carga | Punzón+matriz combinados al ángulo exacto; mayor costo de utillaje |
Seleccione el método con el proveedor. Compruebe ángulos, material, límites de máquina y tolerancias. El plegado al aire permite variar ángulos dentro de la geometría del útil; el plegado a fondo y el acuñado requieren una configuración y evaluación de carga independientes.
Materiales del Utillaje de Plegadora: De Qué Están Hechas Sus Matrices
El grado de acero por sí solo no define el rendimiento. Solicite grado y norma, tratamiento térmico, dureza superficial y profundidad endurecida, tolerancias y carga admisible del útil cotizado. No suponga que las denominaciones nacionales son intercambiables.
No hay una vida útil universal en ciclos para matrices o insertos protectores. Inspeccione su estado y los resultados según los intervalos del proveedor, y retire herramientas dañadas. Consulte la guía de daños y desgaste de WILA.
Para el utillaje Rucheng, solicite especificaciones y cotización del modelo concreto. Confirme por escrito material, tratamiento, portaherramientas compatibles, segmentos y perfiles especiales antes de pedir.
Utillaje Sin Marcas (Anti-rayaduras): Protección de Acabados Superficiales

Las matrices de acero estándar dejan marcas de contacto (líneas de matriz) en la superficie de la pieza donde el material contacta los hombros de la matriz. Para la mayoría del trabajo estructural, esto es aceptable. Pero para piezas prepintadas, pulidas, de acero inoxidable cepillado o de arquitectura visible, estas marcas suponen un rechazo de calidad.
Herramientas sin marcas utiliza inserciones reemplazables de uretano (poliuretano) o nailon en los hombros del troquel que amortiguan el material durante el doblado. Los insertos distribuyen la fuerza de flexión sin rayar la superficie. Los insertos de uretano están disponibles en diferentes durómetros (durezas): más suaves para materiales finos y delicados; más duro para láminas más gruesas que necesitan más soporte.
Utilice herramientas de protección cuando el acabado lo requiera. Pruebe con el material y acabado reales. Revise desgaste y daños en insertos o película y sustitúyalos según su estado y las instrucciones del proveedor, no por un número universal de ciclos.
Guía Completa de Selección de Utillaje: Combinando Herramientas con Su Trabajo
Utilice esta matriz de decisión para identificar rápidamente la combinación correcta de punzón y matriz para cualquier trabajo de plegado:
| Trabajo de Plegado | Punzón Recomendado | Matriz Recomendada | Notas |
|---|---|---|---|
| Plegado en L simple a 90° | Punzón estándar de 88° | Matriz V simple; verificar abertura según material | Configuración más común; plegado al aire |
| Perfil de caja/canal | punzón de cuello de cisne | Matriz en V simple | Verificar profundidad de garganta vs altura de pestaña |
| Borde con dobladillo | Punzón agudo de 30° → punzón plano | Matriz en V → matriz de dobladillo | Preplegar y después aplanar; verificar la carga por separado |
| Curva de radio grande | Punzón de radio superior | Matriz de radio o matriz en V ancha | Múltiples golpes ligeros para radios grandes |
| Desplazamiento en forma de Z | Punzón de desplazamiento | Matriz de desplazamiento (par combinado) | Una carrera = dos pliegues; verificar distancia de desplazamiento |
| Superficie preacabada | Estándar o cuello de cisne | Matriz sin marcas (insertos de uretano) | Verificar durómetro del uretano para el espesor del material |
| Producción de espesores variados | Punzón estándar (ajustado al más grueso) | Matriz multi-V (4 vías) | Girar la matriz para cambio rápido entre espesores |
Mantenimiento del Utillaje de Plegadora: Extensión de la Vida Útil
Un utillaje bien mantenido produce resultados consistentes y dura significativamente más. Siga estas prácticas para maximizar su inversión en utillaje:
- Limpie las herramientas con regularidad: Retire las virutas de metal, el polvo y los residuos de la ranura en V después de cada trabajo. Las partículas atrapadas entre el troquel y la pieza de trabajo provocan marcas en la superficie y aceleran el desgaste.
- Inspeccione según los intervalos del proveedor y después de una sobrecarga o colisión. Retire herramientas con grietas, desconchados o deformación y solicite una evaluación antes de reutilizarlas.
- Lubrique ligeramente: Aplique una fina película de aceite de máquina a las superficies de la matriz, especialmente al doblar acero inoxidable o aluminio. Esto reduce la fricción, evita la irritación y prolonga la vida útil del troquel.
- Almacene correctamente: Mantenga las herramientas en un estante de almacenamiento seco y organizado. Nunca apile punzones o matrices directamente uno sobre otro: los bordes endurecidos se astillan fácilmente al contacto. Utilice divisores de madera o plástico.
- Nunca exceda el tonelaje nominal: Esta es la causa número uno de falla prematura de las herramientas. Calcule siempre el tonelaje requerido antes de doblar y verifique que esté dentro de la capacidad de la herramienta.
- Alinear con precisión: El punzón y la matriz desalineados provocan un desgaste desigual en un lado. Utilice calibres de alineación y verifique el paralelismo al instalar las herramientas. En máquinas CNC, ejecute la rutina de verificación de alineación en el controlador.
Para obtener un programa de mantenimiento completo que incluye tareas diarias, semanales y anuales, consulte nuestra guía Programa de mantenimiento de plegadora .
Lista de verificación de cotización de herramientas para plegadoras
La selección de herramientas debe compararse con la máquina y los dibujos reales. Antes de pedirle a Rucheng una recomendación de herramientas, prepare la información a continuación para que el punzón, la apertura de la matriz, el material de las herramientas y la segmentación puedan coincidir correctamente.
| Información que debe enviar | Por qué es importante |
|---|---|
| Grado de material y rango de espesor | Controla la apertura de la matriz en V, el tonelaje requerido, el radio de curvatura y la elección del acero para herramientas. |
| Dibujos de piezas y secuencia de plegado. | Muestra si se necesitan herramientas estándar, de cuello de cisne, de dobladillo, de radio o de compensación. |
| Modelo de plegadora y estándar de herramientas | Confirma la compatibilidad de la abrazadera, la altura de la herramienta, la espiga de seguridad y la carga máxima. |
| Requisito de acabado superficial | Determina si se necesitan herramientas sin marcas, película, abertura en V más grande o hombros pulidos. |
| Volumen de producción y frecuencia de cambio. | Ayuda a elegir herramientas estándar, herramientas segmentadas, matrices multiV o perfiles personalizados. |
Preguntas frecuentes
Conclusión: Elija el Utillaje Correcto, Obtenga Plegados Perfectos
La selección de utillaje de plegadora es la base del plegado preciso y eficiente de chapa metálica. Comprender las diferencias entre los tipos de punzones (estándar, cuello de cisne, agudo, radio, sash, desplazamiento) y los tipos de matrices (V, multi-V, dobladillo, U, Z, radio) le permite combinar las herramientas correctas para cada trabajo — reduciendo el tiempo de preparación, minimizando el desperdicio y produciendo piezas consistentes.
Seleccione según la pieza y verifique sujeción, espacio y carga. Las relaciones abertura/espesor son puntos de partida para materiales y métodos definidos, no ajustes universales. Confirme con datos del proveedor y pliegues de prueba antes de producir.
¿Necesita Utillaje de Plegadora para Su Taller?
Envíe grado, espesor, longitud de plegado, plano y datos de la máquina. Podemos revisar las necesidades y preparar una cotización indicando perfiles, materiales, interfaces de sujeción y alcance del suministro.
Solicitar cotizacion de utillajeRecursos de selección y producción
Compare la gama completa de prensas plegadoras Rucheng antes de elegir el tonelaje, la longitud de trabajo, el controlador, las herramientas y las opciones de automatización.
- Prensa plegadora CNC electrohidráulica para doblado de precisión de alta mezcla.
- Moldes y troqueles para plegadoras para punzones estándar, troqueles en V, herramientas de cuello de cisne y perfiles personalizados.
- Prensa plegadora en tándem para piezas largas, postes, paneles y trabajos estructurales.
- Cálculo de tonelaje de plegadora, selección de herramientas y selección de controlador ayudar a confirmar la especificación final.
- Cuando sus dibujos estén listos, envíe los requisitos de herramientas a través del formulario de cotización de prensa plegadora.
- Para preparar la pieza en bruto antes de doblarla, compare las máquinas de corte por láser de fibra y planifiquen juntos el flujo de trabajo de corte a doblado.