
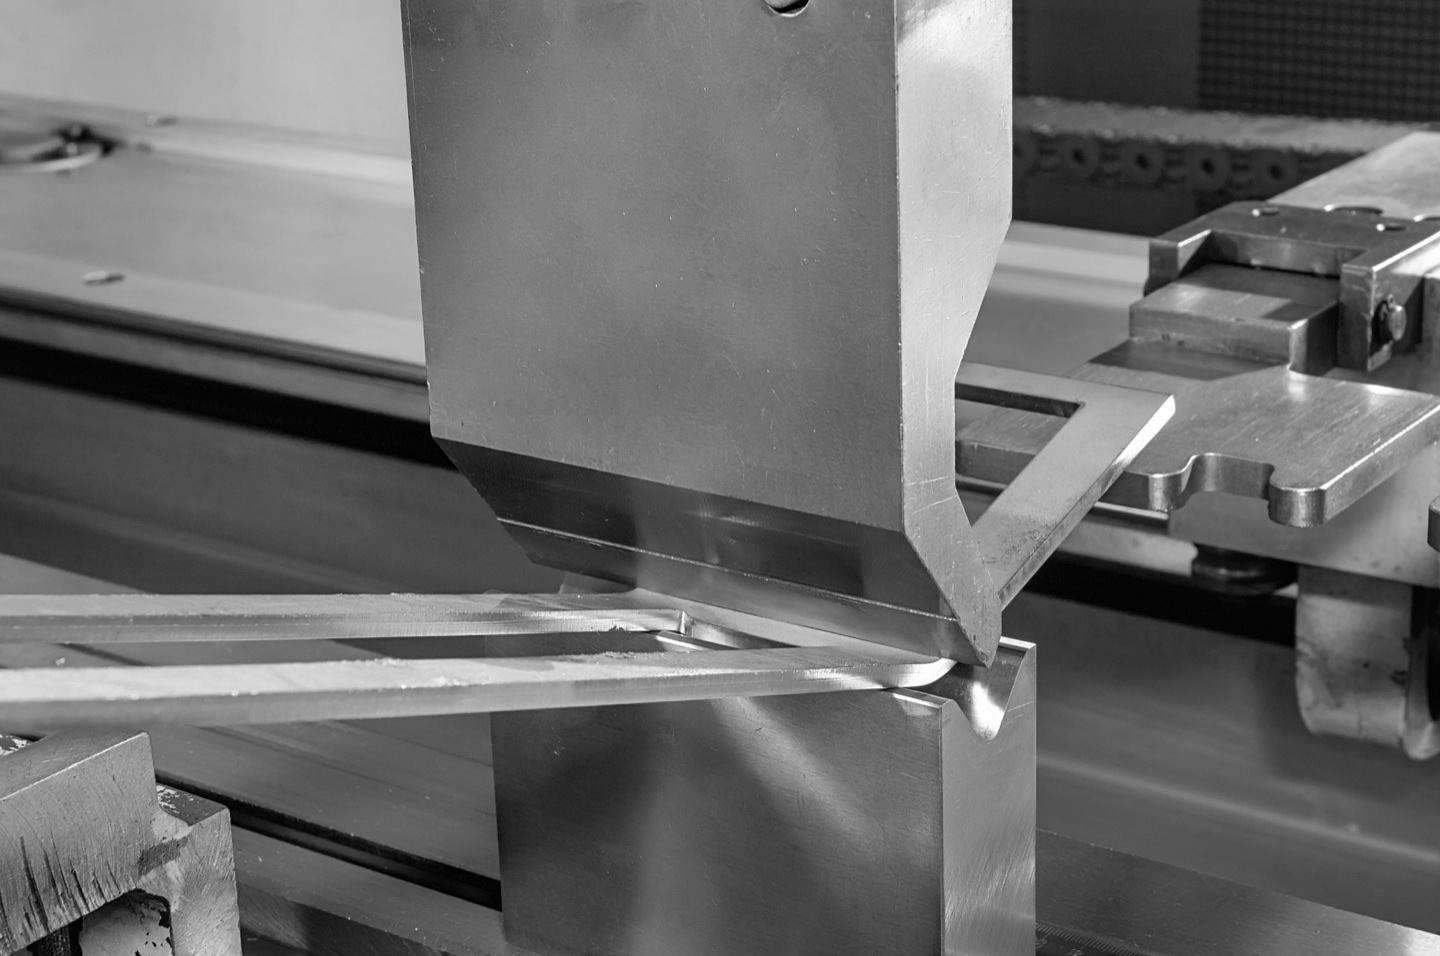
Dans la fabrication de tôles, de nombreux acheteurs utilisent le terme « machine à cintrer » pour désigner une presse-plieuse. La catégorie plus large des machines à cintrer peut également inclure les équipements de laminage de plaques, de cintrage de tuyaux, de cintrage de barres d'armature et de cintrage de panneaux, les acheteurs de tôle doivent donc d'abord confirmer le processus. Pour la gamme actuelle de Rucheng, la principale famille de cintreuses de tôle est la presse plieuse.
Si vous comparez une cintreuse de tôle, une cintreuse CNC ou une cintreuse hydraulique, commencez par le guide de la cintreuse, puis utilisez cet article pour comprendre le mouvement du vérin, la configuration du poinçon et de la matrice en V, le positionnement de la butée arrière et la force de pliage.
Réponse directe : processus de pliage avec presse plieuse en six étapes
| Étape | Que se passe-t-il | Pourquoi c'est important |
|---|---|---|
| Programme | L'opérateur saisit les positions du matériau, de l'épaisseur, de l'angle de pliage, de l'outillage et de la butée arrière. | Les données CNC contrôlent la répétabilité et réduisent les courbures d'essai. |
| Outillage | Le poinçon et la matrice en V sont sélectionnés et serrés en fonction du matériau et du rayon de courbure. | Un mauvais outillage provoque des fissures, des marques, un mauvais rayon ou une surcharge. |
| Poste | La feuille est poussée contre les doigts de butée arrière pour localiser le pli. | La précision de la butée arrière contrôle la longueur de la bride et la cohérence des pièces. |
| Plier | Le bélier descend et le poinçon forme la feuille dans l'ouverture de la matrice. | La profondeur et la force du vérin déterminent l'angle, le retour élastique et la répétabilité. |
| Inspecter | La première partie est vérifiée pour l'angle, la taille de la bride, les marques de surface et le risque de collision. | L’inspection détecte les erreurs de configuration avant la production par lots. |
| Répéter | La pièce est pivotée ou déplacée vers le pli suivant dans la séquence programmée. | Un ordre de pliage correct évite les collisions de pièces et la manipulation des déchets. |
Principe de fonctionnement de base
Une machine à cintrer fonctionne en appliquant une force contrôlée sur une tôle placée entre un poinçon (outil supérieur) et une matrice (outil inférieur). Lorsque le poinçon descend, il force le métal dans la cavité de la matrice, créant ainsi un pli précis. Le processus de pliage suit les principes de la déformation plastique, où le métal est façonné de manière permanente sans se casser.
Composants clés
- Système d'entraînement hydraulique ou électrique : Les cintreuses modernes utilisent soit des vérins hydrauliques, soit des servomoteurs électriques pour générer une force de flexion.
- Poutre supérieure (vérin) et poinçon : La poutre supérieure maintient l'outil de poinçonnage et fournit la force vers le bas.
- Poutre inférieure et matrice : La poutre inférieure contient la matrice en V ou d'autres formes de matrice.
- Système de butée arrière : Positionne la tôle pour un emplacement précis du pliage.
- Système de contrôle CNC : Gère toutes les fonctions de la machine, y compris la position du vérin, la force de flexion et le positionnement de la butée arrière.
- Système de bombage : Compense la déflexion du lit pour garantir des angles de courbure uniformes sur toute la longueur.
Méthodes de pliage
Pliage à l'air : La méthode la plus courante où le poinçon ne touche pas le bas de la matrice. Cette méthode nécessite moins de force et est plus flexible pour différents angles.
Fond : Le poinçon presse le métal vers le bas de la matrice, nécessitant plus de force mais produisant des angles plus précis.
Frappe : La méthode la plus précise où une pression extrême donne complètement au métal la forme de la matrice, éliminant pratiquement le retour élastique.
Séquence de fonctionnement
- Sélectionnez ou programmez la séquence de pliage dans le contrôleur CNC
- Installer les outils de poinçonnage et de matrice appropriés
- Définir les paramètres du matériau (épaisseur, type, sens du grain)
- Positionner la feuille contre la butée arrière
- Activer le cycle de pliage
- La machine effectue automatiquement le pliage avec les paramètres programmés
- Repositionner pour le prochain virage si nécessaire
Check-list acheteur : informations nécessaires avant de choisir une cintreuse
- Type de matériau, plage d'épaisseur et longueur de pliage maximale.
- Dessins de pièces avec taille de bride, rayon intérieur et séquence de pliage.
- Tolérance d'angle requise et si les opérateurs ont besoin d'une correction d'angle CNC.
- Quantité de production, fréquence de changement de travail et exigences d’automatisation.
- Besoins en outillage, notamment matrices en V, poinçons à col de cygne, outils d'ourlet ou matrices spéciales.
- Puissance de l'atelier, encombrement de la machine, méthode de chargement par grue ou chariot élévateur.
Pour la sélection de la machine, utilisez le guide de la machine de presse plieuse de Rucheng et envoyez les dessins via la page de devis de presse plieuse.
Caractéristiques de sécurité
Les cintreuses modernes intègrent plusieurs systèmes de sécurité, notamment des barrières immatérielles, des protections laser, des commandes bimanuelles et des boutons d'arrêt d'urgence pour garantir la sécurité de l'opérateur. Consultez notre guide de conformité de sécurité des presses plieuses OSHA pour connaître les exigences réglementaires.
FAQ : comment fonctionnent les presses plieuses
Comment une presse plieuse plie-t-elle la tôle ?
Une presse plieuse plie la tôle en enfonçant un poinçon dans une matrice inférieure avec un mouvement contrôlé du vérin. L'ouverture de la matrice, la forme du poinçon, l'épaisseur du matériau et la profondeur du vérin créent l'angle de pliage final.
Pourquoi le pliage à l'air est-il courant sur les presses plieuses CNC ?
Le cintrage à l'air est courant car il utilise moins de force que l'enfoncement ou le frappement et peut créer différents angles avec le même outillage en modifiant la profondeur de pénétration du vérin.
Qu'est-ce qui contrôle la longueur de la bride sur une presse plieuse ?
La butée arrière contrôle la longueur de la bride en positionnant la tôle avant chaque pli. Les butées arrière plus avancées utilisent les axes X, R et Z pour les pièces complexes.
Quels composants de la presse plieuse affectent le plus la précision du pliage ?
La précision du pliage est principalement affectée par le contrôleur CNC, la synchronisation du vérin, le positionnement de la butée arrière, le système de bombage, la sélection du poinçon et de la matrice, la variation du matériau et la configuration de l'opérateur.
Conclusion
Comprendre le fonctionnement des cintreuses permet d'améliorer le fonctionnement, la maintenance et le dépannage. À Rucheng Technology, nous fabriquons avancé Presses plieuses CNC avec des commandes intuitives et des performances fiables pour les besoins de formage de tôle. Apprenez-en davantage dans notre guide de machine à cintrer les tôles, guide d'outillage de presse plieuse et défauts de flexion courants et solutions.
Ressources de sélection et de production
Comparez les machines plieuses de Rucheng avant de choisir le tonnage, la longueur utile, le contrôleur, l'outillage et les options d'automatisation. Si vous recherchez une machine à cintrer générale, utilisez le guide de la cintreuse de tôle pour confirmer qu'une presse plieuse est l'équipement approprié pour votre pièce.
- Presse plieuse électrohydraulique CNC pour un pliage de précision à haut mélange.
- Presse plieuse tandem pour pièces longues, poteaux, panneaux et gros oeuvre.
- Calcul du tonnage de presse plieuse, sélection d'outillage et sélection du contrôleur aider à confirmer la spécification finale.
- Pour la préparation du flan avant le pliage, comparez les machines de découpe laser fibre et planifiez ensemble le flux de travail de la découpe au pliage.