
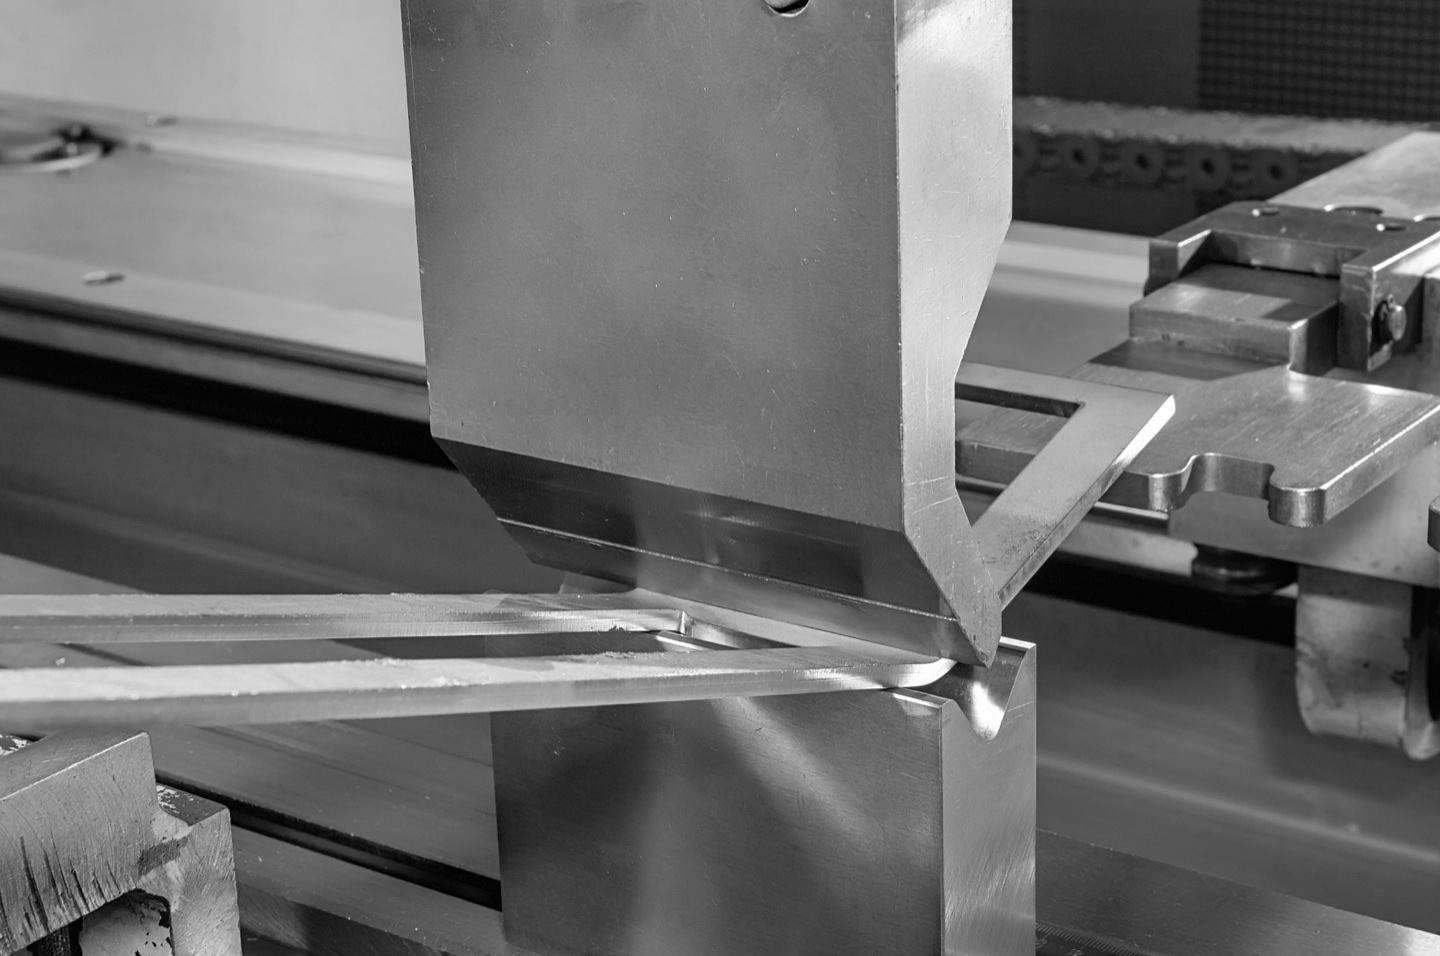
При производстве листового металла многие покупатели используют термин «гибочный станок» для обозначения листогибочного пресса. Более широкая категория гибочных машин может также включать оборудование для прокатки листового металла, гибки труб, гибки арматуры и панелей, поэтому покупатели листового металла должны сначала подтвердить этот процесс. В нынешнем модельном ряду Rucheng основным семейством листогибочных станков являются листогибочные прессы.
Если вы сравниваете гибочный станок для листового металла, гибочный станок с ЧПУ или гидравлический гибочный станок, начните с направляющей для гибочного станка , а затем воспользуйтесь этой статьей, чтобы понять, как движется плунжер, настраивается пуансон и V-образная матрица, расположение заднего упора и сила изгиба.
Прямой ответ: процесс гибки листогибочного пресса в шесть этапов
| Шаг | Что происходит | Почему это важно |
|---|---|---|
| Программа | Оператор вводит материал, толщину, угол изгиба, положение инструмента и заднего упора. | Данные ЧПУ контролируют повторяемость и уменьшают пробные изгибы. |
| Инструмент | Пуансон и V-образная матрица выбираются и закрепляются в зависимости от материала и радиуса изгиба. | Неправильный инструмент может стать причиной трещин, следов, неправильного радиуса или перегрузки. |
| Позиция | Лист прижимается к пальцам заднего упора для определения места изгиба. | Точность заднего упора контролирует длину фланца и консистенцию детали. |
| изгиб | Пуансон движется вниз, и пуансон вдавливает лист в отверстие матрицы. | Глубина и сила толкателя определяют угол, упругость и повторяемость. |
| Осмотреть | Первая деталь проверяется на предмет угла, размера фланца, отметок на поверхности и риска столкновения. | Проверка выявляет ошибки настройки еще до серийного производства. |
| Повторить | Деталь поворачивается или перемещается к следующему изгибу в запрограммированной последовательности. | Правильный порядок изгиба предотвращает столкновение деталей и обращение с отходами. |
Основной принцип работы
Гибочная машина работает путем приложения контролируемой силы к металлическому листу, помещенному между пуансоном (верхний инструмент) и матрицей (нижний инструмент). Когда пуансон опускается, он вдавливает металл в полость штампа, создавая точный изгиб. Процесс гибки следует принципам пластической деформации, при которой металлу придается постоянная форма, не разрушаясь.
Ключевые компоненты
- Гидравлическая или электрическая система привода: Современные гибочные машины используют либо гидравлические цилиндры, либо электрические серводвигатели для создания изгибающей силы.
- Верхняя балка (плунжер) и пуансон: Верхняя балка удерживает пробойник и обеспечивает нисходящее усилие.
- Нижняя балка и матрица: Нижняя балка удерживает V-образную матрицу или матрицу другой формы.
- Система заднего упора : Располагает листовой металл для точного определения места изгиба.
- Система управления ЧПУ: Управляет всеми функциями машины, включая положение плунжера, силу изгиба и положение заднего упора.
- Система выпуклости : Компенсирует прогиб станины, обеспечивая одинаковые углы изгиба по всей длине.
Методы изгиба
Гибка воздухом: Самый распространенный метод, при котором пуансон не касается нижней части матрицы. Этот метод требует меньше усилий и более гибок для разных углов.
Дно: Пуансон прижимает металл к нижней части штампа, требуя большего усилия, но создавая более точные углы.
Чеканка: Самый точный метод, при котором экстремальное давление полностью придает металлу форму штампа, практически исключая пружинение.
Операционная последовательность
- Выберите или запрограммируйте последовательность гибки в контроллере ЧПУ.
- Установите соответствующие инструменты для пуансонов и штампов .
- Установите параметры материала (толщина, тип, направление волокон)
- Расположите лист напротив заднего упора
- Активируйте цикл гибки
- Станок автоматически выполняет гибку с запрограммированными параметрами.
- При необходимости измените положение для следующего изгиба.
Контрольный список покупателя: информация, необходимая перед выбором гибочного станка
- Тип материала, диапазон толщины и максимальная длина изгиба.
- Чертежи деталей с указанием размера фланца, внутреннего радиуса и последовательности изгиба.
- Требуемый допуск угла и необходимость операторам корректировки угла ЧПУ.
- Объем производства, частота смены рабочих мест и требования к автоматизации.
- Необходимые инструменты, включая V-образные штампы, пуансоны, инструменты для подшивки или специальные штампы.
- Мощность мастерской, занимаемая площадь машины, способ загрузки краном или вилочным погрузчиком.
Для выбора станка воспользуйтесь руководством по листогибочным станкам компании Rucheng и отправьте чертежи через страницу с ценами на листогибочный пресс.
Функции безопасности
Современные гибочные станки оснащены множеством систем безопасности, включая световые завесы, лазерные ограждения, двуручное управление и кнопки аварийной остановки для обеспечения безопасности оператора. Нормативные требования см. в нашем руководстве по безопасности листогибочного пресса OSHA .
Часто задаваемые вопросы: как работают листогибочные прессы
Как листогибочный пресс сгибает листовой металл?
Гибочный пресс сгибает листовой металл, вдавливая пуансон в нижнюю матрицу с контролируемым движением плунжера. Отверстие штампа, форма пуансона, толщина материала и глубина пуансона определяют окончательный угол изгиба.
Почему на листогибочных прессах с ЧПУ часто используется пневматическая гибка?
Гибка воздухом является обычным явлением, поскольку для нее требуется меньше силы, чем для продавливания дна или чеканки, и можно делать разные углы с помощью одного и того же инструмента за счет изменения глубины проникновения плунжера.
Что контролирует длину фланца листогибочного пресса?
Задний упор контролирует длину фланца, позиционируя лист перед каждым изгибом. Более продвинутые задние упоры используют оси X, R и Z для сложных деталей.
Какие компоненты листогибочного пресса больше всего влияют на точность гибки?
На точность гибки в основном влияют контроллер ЧПУ, синхронизация плунжера, расположение заднего упора, система выпуклости, выбор пуансона и матрицы, вариация материала и настройка оператора.
Заключение
Понимание того, как работают гибочные машины, позволяет улучшить их эксплуатацию, техническое обслуживание и устранение неисправностей. В Rucheng Technology, мы производим передовые Листогибочные прессы с ЧПУ с интуитивно понятным управлением и надежной работой для обработки листового металла. Узнайте больше в нашем направляющая станка для гибки листового металла, руководство по инструментам листогибочного пресса и распространенные дефекты гибки и решения.
Материалы по выбору станка и производству
Сравните листогибочные станки компании Rucheng, прежде чем выбирать тоннаж, рабочую длину, контроллер, инструменты и параметры автоматизации. Если вы искали гибочный станок общего назначения, воспользуйтесь руководством по гибочному станку для листового металла, чтобы убедиться, что листогибочный пресс подходит для вашей заготовки.
- Электрогидравлический листогибочный пресс с ЧПУ для высокоточной гибки с высокой степенью смешивания.
- Тандемный листогибочный пресс для длинных деталей, опор, панелей и строительных работ.
- Расчёт усилия листогиба, выбор инструмента и выбор контроллера Помогите подтвердить окончательную спецификацию.
- Чтобы подготовить заготовку перед гибкой, сравните станки для волоконной лазерной резки и вместе спланируйте рабочий процесс от резки до гибки.