
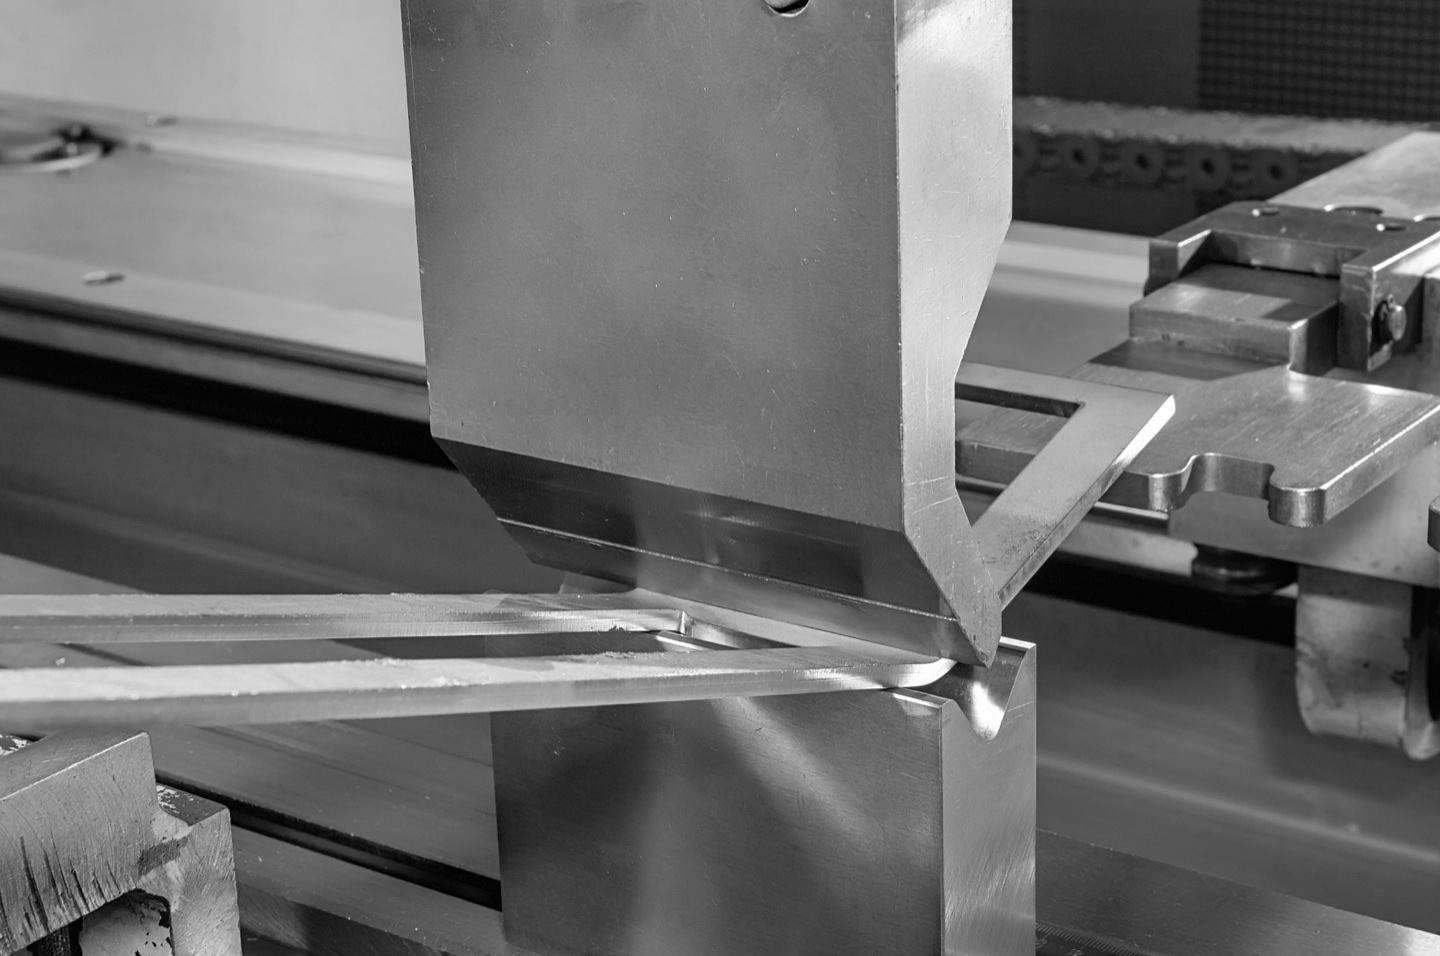
In der Blechfertigung bezeichnen viele Käufer mit „Biegemaschine“ eine Abkantpresse. Die breitere Kategorie der Biegemaschinen kann auch Blechwalz-, Rohrbiege-, Bewehrungsbiege- und Plattenbiegemaschinen umfassen, daher sollten Blechkäufer den Prozess zunächst bestätigen. Die Hauptfamilie der Blechbiegemaschinen im aktuellen Rucheng-Sortiment ist die Abkantpresse.
Wenn Sie eine Blechbiegemaschine, eine CNC-Biegemaschine oder eine hydraulische Biegemaschine vergleichen, beginnen Sie mit dem Leitfaden zur Biegemaschine und verwenden Sie dann diesen Artikel, um die Stößelbewegung, die Einrichtung von Stempel und V-Matrize, die Positionierung des Hinteranschlags und die Biegekraft zu verstehen.
Direkte Antwort: Biegeprozess der Abkantpresse in sechs Schritten
| Schritt | Was passiert | Warum es wichtig ist |
|---|---|---|
| Programm | Der Bediener gibt Material, Dicke, Biegewinkel, Werkzeuge und Hinteranschlagpositionen ein. | CNC-Daten steuern die Wiederholgenauigkeit und reduzieren Probebiegungen. |
| Werkzeuge | Stempel und V-Matrize werden je nach Material und Biegeradius ausgewählt und gespannt. | Falsche Werkzeuge führen zu Rissen, Markierungen, falschen Radien oder Überlastungen. |
| Position | Das Blech wird zur Biegepositionierung gegen die Hinteranschlagfinger gedrückt. | Die Genauigkeit des Hinteranschlags steuert die Flanschlänge und die Teilekonsistenz. |
| Biegen | Der Stößel bewegt sich nach unten und der Stempel formt das Blech in die Matrizenöffnung. | Stößeltiefe und -kraft bestimmen Winkel, Rückfederung und Wiederholgenauigkeit. |
| Inspizieren | Das erste Teil wird auf Winkel, Flanschgröße, Oberflächenmarkierungen und Kollisionsrisiko überprüft. | Die Inspektion erkennt Einrichtungsfehler vor der Serienproduktion. |
| Wiederholen | Das Teil wird gedreht oder in der programmierten Reihenfolge zur nächsten Biegung verschoben. | Die richtige Biegereihenfolge verhindert Teilekollisionen und Abfall bei der Handhabung. |
Grundlegendes Funktionsprinzip
Bei einer Biegemaschine wird eine kontrollierte Kraft auf ein Metallblech ausgeübt, das zwischen einem Stempel (oberes Werkzeug) und einer Matrize (unteres Werkzeug) platziert wird. Beim Absenken des Stempels wird das Metall in den Hohlraum der Matrize gedrückt, wodurch eine präzise Biegung entsteht. Der Biegeprozess folgt den Prinzipien der plastischen Verformung, bei der das Metall dauerhaft geformt wird, ohne zu brechen.
Schlüsselkomponenten
- Hydraulisches oder elektrisches Antriebssystem: Moderne Biegemaschinen nutzen entweder Hydraulikzylinder oder elektrische Servomotoren zur Erzeugung der Biegekraft.
- Oberbalken (Stößel) und Stempel: Der Oberbalken hält das Stanzwerkzeug und sorgt für die Abwärtskraft.
- Unterer Balken und Matrize: Der untere Balken hält die V-Matrize oder andere Matrizenformen.
- Hinteranschlagsystem : Positioniert das Blech für eine genaue Biegeposition.
- CNC-Steuerungssystem: Verwaltet alle Maschinenfunktionen, einschließlich Stößelposition, Biegekraft und Positionierung des Hinteranschlags.
- Bombierungssystem : Kompensiert die Bettdurchbiegung, um gleichmäßige Biegewinkel über die gesamte Länge sicherzustellen.
Biegemethoden
Luftbiegen: Die gebräuchlichste Methode, bei der der Stempel die Unterseite der Matrize nicht berührt. Diese Methode erfordert weniger Kraft und ist für verschiedene Winkel flexibler.
Bodenbildung: Der Stempel drückt das Metall auf den Boden der Matrize, was mehr Kraft erfordert, aber genauere Winkel erzeugt.
Prägen: Die präziseste Methode, bei der extremer Druck das Metall vollständig in die Form formt und eine Rückfederung praktisch eliminiert.
Betriebsablauf
- Wählen oder programmieren Sie die Biegefolge in der CNC-Steuerung
- Installieren Sie geeignete Stanz- und Matrizenwerkzeuge
- Materialparameter festlegen (Dicke, Typ, Faserrichtung)
- Positionieren Sie das Blech am Hinteranschlag
- Aktivieren Sie den Biegezyklus
- Die Maschine führt die Biegung automatisch mit programmierten Parametern durch
- Bei Bedarf für die nächste Biegung neu positionieren
Checkliste für den Käufer: Informationen, die vor der Auswahl einer Biegemaschine benötigt werden
- Materialtyp, Dickenbereich und maximale Biegelänge.
- Teilezeichnungen mit Flanschgröße, Innenradius und Biegereihenfolge.
- Erforderliche Winkeltoleranz und ob Bediener eine CNC-Winkelkorrektur benötigen.
- Produktionsmenge, Auftragswechselhäufigkeit und Automatisierungsanforderungen.
- Werkzeugbedarf, einschließlich V-Matrizen, Schwanenhalsstanzen, Falzwerkzeuge oder Spezialmatrizen.
- Werkstattleistung, Maschinenfläche, Lademethode mit Kran oder Gabelstapler.
Verwenden Sie für die Maschinenauswahl die Rucheng Abkantmaschinen-Anleitung und senden Sie Zeichnungen über die Abkantpressen-Angebotsseite .
Sicherheitsfunktionen
Moderne Biegemaschinen verfügen über mehrere Sicherheitssysteme, darunter Lichtvorhänge, Laserschutz, Zweihandsteuerung und Not-Aus-Taster, um die Sicherheit des Bedieners zu gewährleisten. Behördliche Anforderungen finden Sie in unserem OSHA-Sicherheitsleitfaden für Abkantpressen .
FAQ: Wie Abkantpressen funktionieren
Wie biegt eine Abkantpresse Blech?
Eine Abkantpresse biegt Blech, indem sie einen Stempel mit kontrollierter Stößelbewegung in eine untere Matrize drückt. Die Matrizenöffnung, die Stempelform, die Materialstärke und die Stempeltiefe bestimmen den endgültigen Biegewinkel.
Warum ist Luftbiegen bei CNC-Abkantpressen üblich?
Luftbiegen ist weit verbreitet, da es weniger Kraft erfordert als das Tiefziehen oder Prägen und durch Ändern der Eindringtiefe des Stempels mit demselben Werkzeug unterschiedliche Winkel hergestellt werden können.
Was bestimmt die Flanschlänge einer Abkantpresse?
Der Hinteranschlag steuert die Flanschlänge, indem er das Blech vor jeder Biegung positioniert. Fortgeschrittenere Hinteranschläge verwenden X-, R- und Z-Achsen für komplexe Teile.
Welche Komponenten der Abkantpresse beeinflussen die Biegegenauigkeit am meisten?
Die Biegegenauigkeit wird hauptsächlich durch die CNC-Steuerung, die Stößelsynchronisation, die Positionierung des Hinteranschlags, das Bombierungssystem, die Auswahl von Stempel und Matrize, Materialvariationen und Bedienereinstellungen beeinflusst.
Fazit
Das Verständnis der Funktionsweise von Biegemaschinen ermöglicht eine bessere Bedienung, Wartung und Fehlerbehebung. Bei Rucheng TechnologyWir fertigen fortschrittlich CNC-Abkantpressen mit intuitiven Bedienelementen und zuverlässiger Leistung für die Blechumformung. Erfahren Sie mehr in unserem Führung für Blechbiegemaschinen, Werkzeuganleitung für Abkantpressen und Häufige Biegefehler und Lösungen.
Auswahl- und Produktionsinformationen
Vergleichen Sie Rucheng Abkantpressen , bevor Sie Tonnage, Arbeitslänge, Steuerung, Werkzeuge und Automatisierungsoptionen auswählen. Wenn Sie nach einer allgemeinen Biegemaschine gesucht haben, verwenden Sie den -Blechbiegemaschinenführer , um zu bestätigen, dass eine Abkantpresse die richtige Ausrüstung für Ihr Werkstück ist.
- Elektrohydraulische CNC-Abkantpresse für High-Mix-Präzisionsbiegen.
- Tandem-Abkantpresse für lange Teile, Stangen, Platten und Strukturarbeiten.
- Presskraftberechnung, Werkzeugauswahl und Controller-Auswahl Helfen Sie dabei, die endgültige Spezifikation zu bestätigen.
- Vergleichen Sie zur Rohlingsvorbereitung vor dem Biegen Faserlaserschneidmaschinen und planen Sie gemeinsam den Arbeitsablauf vom Schneiden bis zum Biegen.