
إن جدول صيانة مكابس الثني هو خطة منظمة للمهام اليومية والأسبوعية والشهرية والسنوية المصممة للحفاظ على تشغيل مكبس الثني بأعلى دقة وموثوقية. يؤدي اتباع جدول صيانة منتظم إلى تقليل فترات التوقف غير المخطط لها بنسبة تصل إلى 70%، وإطالة عمر الماكينة من 5 إلى 10 سنوات، وضمان سلامة المشغل في كل وردية عمل.
سواء كنت تقوم بتشغيل مكبس الثني CNC أو آلة هيدروليكية تقليدية، فإن الصيانة الوقائية هي الاستثمار الأكثر فعالية من حيث التكلفة الذي يمكنك القيام به. يوفر هذا الدليل قائمة فحص كاملة لصيانة مكبس الثني منظمة حسب التردد - بدءًا من الإرشادات اليومية لمدة دقيقة 5 وحتى الإصلاح الشامل السنوي - والتي تغطي الأنظمة الهيدروليكية، ووحدات التحكم CNC، والمقاييس الخلفية، والأدوات.

أعدّ خطة الخدمة الفعلية وفق تعليمات ماكينتك ووحدتها الهيدروليكية ومكوناتها المركبة. سجّل إصدار الدليل المعتمد وساعات التشغيل وظروف العمل بجوار كل فترة. الجداول العامة والأمثلة الرقمية في هذا الدليل مراجع للتخطيط، وليست حدود قبول عامة أو إذناً بتغيير إعدادات الضغط أو المعايرة أو السلامة.
لماذا تعتبر صيانة مكابس الثني مهمة
مكابس الثني عبارة عن آلات عالية القوة تعمل تحت ضغوط شديدة - تصل إلى أكثر من 200 طن على مكابس الثني هيدروليكية قياسية. وبدون الصيانة الدورية، تتفاقم المشكلات الصغيرة وتؤدي إلى أعطال مكلفة. تظهر بيانات الصناعة أن تكاليف الصيانة التفاعلية (للأعطال فقط) أكثر من 3 إلى 5 مرات مقارنة ببرنامج الصيانة الوقائية. تأكد من أن جهازك يعمل ضمن سعة الحمولة المقدرة.
العائد على الاستثمار في الصيانة بالأرقام
- تقليل بنسبة 30-50% في فترات التوقف غير المخطط لها مع جدول صيانة منظم لمكابس الثني
- إطالة عمر الماكينة بنسبة 10-25% — مكبس الثني الذي تتم صيانته جيداً يدوم 20-30 سنة مقارنة بـ 12-15 سنة بدون صيانة
- جودة قطع متسقة — المعايرة المنتظمة تحافظ على زوايا الثني ضمن تفاوت ±0.5°
- الامتثال للسلامة — الصيانة الوقائية مطلوبة بموجب OSHA 29 CFR 1910.217 لعمليات المكابس الكهربائية
- تكاليف إصلاح أقل — استبدال فلتر بقيمة $50 يمنع عطل مضخة هيدروليكية بقيمة $5,000+
قائمة الفحص اليومي (5-10 دقائق)
يجب أن يقوم مشغل الماكينة بالصيانة اليومية في بداية كل وردية عمل. هذه الفحوصات السريعة تكشف المشكلات قبل أن تسبب أضراراً أو تؤثر على جودة القطع.
- فحص مستوى الزيت الهيدروليكي — تأكد من أن الزيت بين علامتي الحد الأدنى والأقصى على زجاج المراقبة. انخفاض الزيت يسبب تكهف المضخة وحركة غير منتظمة للكبش.
- فحص تسربات الزيت — افحص حول الأسطوانات الهيدروليكية ووصلات الخراطيم ومشعبات الصمامات ومنطقة المضخة. حتى التقطير البسيط يشير إلى تآكل الحشوات.
- التحقق من أجهزة السلامة — اختبر زر التوقف الطارئ وستائر الضوء وأدوات التحكم باليدين وأي أقفال أمان أخرى. لا تشغل الماكينة إذا فشل أي جهاز سلامة.
- تنظيف منطقة العمل — أزل رقائق المعدن والقطع المتبقية والحطام من منطقة القالب ولوحة التثبيت وأصابع مقياس الخلفية. الحطام يسبب علامات على القالب وانحناءات غير دقيقة.
- فحص حالة الأدوات — افحص بصرياً رؤوس المثاقب وأكتاف القوالب بحثاً عن شظايا أو شقوق أو علامات تآكل. الأدوات التالفة تنتج قطعاً معيبة.
- تزييت الأسطح المنزلقة — ضع زيت ماكينة خفيف على أدلة الكبش (الألواح الجانبية) ومسامير كرات مقياس الخلفية وأي قضبان خطية مكشوفة وفقاً لمواصفات الشركة المصنعة.
- فحص موضع مقياس الخلفية — شغل مقياس الخلفية إلى عدة مواضع مبرمجة وتحقق بشريط القياس. الانحراف يشير إلى تآكل الحزام أو مسمار الكرة.
- الاستماع للأصوات غير العادية — خلال الأشواط الأولى، استمع لأصوات الطحن أو الطرق أو الأنين من المضخة الهيدروليكية أو المحرك أو حركة الكبش. صوت غير عادي = توقف وتحقق.
- التحقق من شاشة CNC — تأكد من عدم ظهور رموز خطأ أو تحذيرات على شاشة وحدة التحكم. امسح أي إنذارات غير حرجة وسجل المتكررة منها.
- فحص درجة حرارة الزيت — بعد الإحماء، يجب أن يكون الزيت الهيدروليكي بين 35-55°C. الزيت فوق 60°C يتدهور بسرعة ويتلف الحشوات؛ الزيت تحت 15°C يتدفق بصعوبة ويحرم المضخة من التغذية.
مهام الصيانة الأسبوعية (30-60 دقيقة)
المهام الأسبوعية أعمق من الفحوصات اليومية وعادة ما يقوم بها مشغل مدرب أو فني صيانة خلال فترة صيانة مجدولة.
- فحص مؤشر الفلتر الهيدروليكي — معظم مكابس الثني لديها مؤشر انسداد فلتر بصري أو إلكتروني. استبدل الفلتر إذا كان المؤشر في المنطقة الحمراء أو عند الفترة المحددة من الشركة المصنعة.
- فحص الخراطيم والوصلات الهيدروليكية — ابحث عن الانتفاخ والتشقق والتآكل أو التسرب عند نقاط الاتصال. استبدل الخراطيم التي تظهر عليها أي علامات تدهور — انفجار خرطوم تحت ضغط 3,000 PSI خطير للغاية.
- تنظيف وفحص وحدة التحكم CNC — امسح الغبار من شاشة وحدة التحكم وفتحات التهوية. تأكد من أن مروحة التبريد تعمل بشكل صحيح. تراكم الغبار يسبب ارتفاع الحرارة وأعطال متقطعة.
- فحص شد حزام مقياس الخلفية — إذا كان مقياس الخلفية يستخدم أحزمة توقيت، تحقق من الشد المناسب وعلامات التآكل (التشقق، التنسل، تلف الأسنان). الأحزمة المرتخية تسبب أخطاء في تحديد الموضع.
- تشحيم جميع حلمات التشحيم — ضع الشحم على جميع نقاط التزييت بما في ذلك محامل الكبش ومسامير المحور وقضبان توجيه مقياس الخلفية. استخدم نوع الشحم المحدد من الشركة المصنعة (عادة شحم ليثيوم NLGI #2).
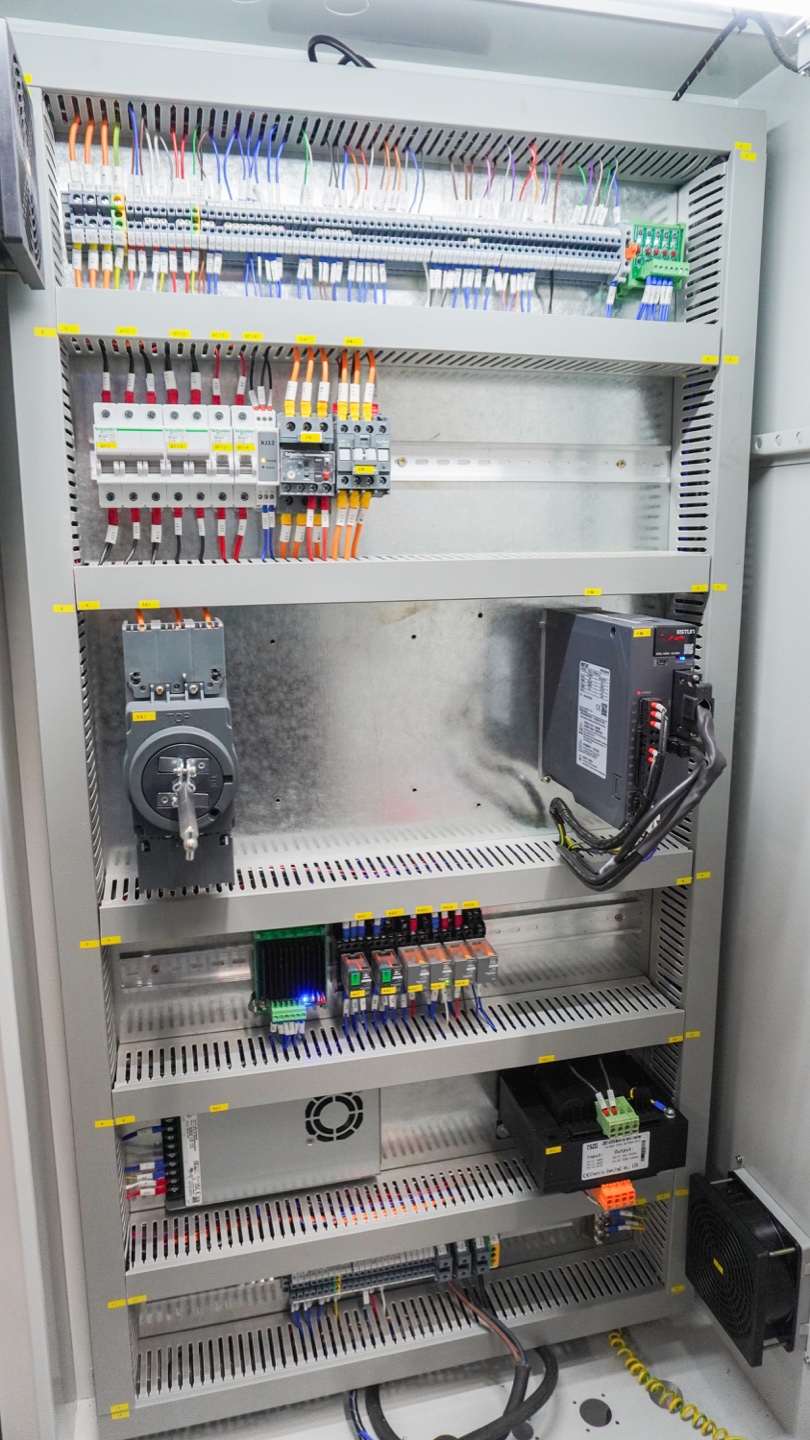
- فحص الخزانة الكهربائية — افتح لوحة الكهرباء وتحقق من الأسلاك المفكوكة وعلامات ارتفاع الحرارة (تغير لون العزل) ودخول الحشرات. أحكم أي وصلات طرفية مفكوكة.
- اختبار نظام تعويض الانحراف — إذا كان مجهزاً، شغل نظام تعويض الانحراف الهيدروليكي أو الميكانيكي عبر نطاقه الكامل وتحقق من التشغيل السلس. مشاكل تعويض الانحراف تؤثر مباشرة على اتساق زاوية الثني في القطع الطويلة.
- التحقق من تثبيت الأدوات — تحقق من أن جميع مشابك المثقاب والقالب تثبت بإحكام. افحص عزم ربط أنظمة المشابك المثبتة بالبراغي. الأدوات المفكوكة خطر أمان جسيم وتسبب مشاكل في الجودة.
إجراءات الصيانة الشهرية (2-4 ساعات)
تتطلب الصيانة الشهرية وقتاً أطول وقد تتضمن تفكيكاً جزئياً للماكينة. جدول هذه المهام خلال فترات التوقف المخطط لها.
- اختبار ضغط النظام الهيدروليكي — صل مقياس ضغط معاير بمنفذ الاختبار وتحقق من أن ضغط النظام يطابق المواصفات (عادة 210-250 بار لمكابس الثني القياسية). اضبط صمام التخفيف إذا انحرف الضغط.
- فحص حشوات الأسطوانة للتسرب — افحص بعناية كلا أسطوانتي الكبش بحثاً عن تسرب زيت خارجي. تسرب الحشوة الداخلية يظهر كانزلاق بطيء للكبش تحت الحمل. سجل أي قياسات انزلاق لتحليل الاتجاهات.
- فحص توازي الكبش — ضع ميزان دقة على الكبش في كلا الطرفين وقارن القراءات. التوازي الخارج عن المواصفات يسبب قوة ثني غير متساوية وتآكلاً مبكراً للأدوات. اضبط الألواح الجانبية حسب الحاجة.
- معايرة مقياس الخلفية — برمج مواضع متعددة عبر نطاق الحركة الكامل وقس كلاً منها بكتلة قياس معايرة أو ذراع CMM. اضبط إزاحة وحدة التحكم إذا كانت المواضع منحرفة بشكل مستمر.
- فحص التوصيلات الكهربائية — أعد إحكام جميع وصلات أطراف الطاقة في اللوحة الرئيسية. افحص وصلات المحرك والموصلات بالمسح الحراري إذا توفر مقياس حرارة بالأشعة تحت الحمراء. التوصيلات المفكوكة تسبب قوساً كهربائياً وخطر حريق.
- تنظيف أو استبدال فلتر الهواء — فلتر هواء/تنفيس خزان الزيت الهيدروليكي يمنع التلوث من دخول الخزان. التنفيس المسدود يخلق فراغاً في الخزان مما يسبب تكهف المضخة.
الصيانة السنوية / المجدولة (يوم كامل)
الصيانة السنوية هي أشمل حدث خدمة. غالباً ما تتطلب فريق خدمة الشركة المصنعة أو فني هيدروليكي مؤهل. خطط ليوم كامل من التوقف.
- تغيير كامل للزيت الهيدروليكي — أفرغ الخزان بالكامل، اغسل النظام، وأعد التعبئة بزيت جديد مطابق لمواصفات الشركة المصنعة (عادة زيت هيدروليكي مضاد للتآكل ISO VG 46). غيّر فلتر خط الإرجاع ومصفاة السحب في نفس الوقت. الفترة القياسية: كل 4,000-6,000 ساعة تشغيل أو 12 شهراً.
- استبدال حشوات الأسطوانة (إذا لزم الأمر) — افحص جميع حشوات قضيب الأسطوانة وحشوات المساحة وحشوات المكبس. استبدل أي حشوات تظهر عليها علامات تآكل أو تصلب أو بثق. الاستبدال الاستباقي للحشوات أثناء الخدمة السنوية يمنع التوقف غير المخطط له لاحقاً.
- محاذاة ومعايرة كاملة للماكينة — تحقق من واضبط توازي الكبش مع السرير، وتكرارية شوط الكبش (يجب أن تكون ±0.01 mm)، ودقة تحديد موضع مقياس الخلفية عبر جميع المحاور. أعد معايرة جداول تصحيح الزاوية في وحدة التحكم CNC.
- فحص النظام الكهربائي — افحص جميع الأسلاك والموصلات والمرحلات وقواطع الدارة. اختبر عزل المحرك الرئيسي بجهاز الميغاوم. استبدل أي مكونات تظهر عليها علامات تآكل أو تلف حراري. تحقق من التأريض السليم.
- شهادة نظام السلامة — اطلب اختبار جميع أجهزة السلامة (ستائر الضوء، حراسات الليزر، أدوات التحكم باليدين، أزرار التوقف الطارئ) واعتمادها مهنياً وفقاً لمتطلبات OSHA و ANSI B11.3. وثّق النتائج لسجلات الامتثال.
- تحديث برامج CNC والبرامج الثابتة — تحقق مع الشركة المصنعة لوحدة التحكم (Delem، ESA، Cybelec، إلخ) من توفر تحديثات البرامج الثابتة. انسخ احتياطياً جميع البرامج والمعلمات قبل التحديث. غالباً ما تتضمن البرامج الثابتة الجديدة إصلاحات أخطاء وتحسينات أداء.
ملخص جدول صيانة مكابس الثني
| التكرار | المهام الرئيسية | الوقت المطلوب | يُنفذ بواسطة |
|---|---|---|---|
| يوميا | فحص مستوى الزيت، فحص التسرب، اختبار أجهزة السلامة، فحص بصري للأدوات، تنظيف منطقة العمل، التزييت | 5-10 دقائق | المشغل |
| أسبوعياً | فحص الفلتر، فحص الخراطيم، تنظيف وحدة التحكم، شد الأحزمة، التشحيم، فحص الخزانة الكهربائية | 30-60 دقيقة | المشغل / الفني |
| شهرياً | اختبار الضغط الهيدروليكي، فحص الحشوات، توازي الكبش، معايرة مقياس الخلفية، إحكام التوصيلات الكهربائية | 2-4 ساعات | فني الصيانة |
| سنوياً | تغيير كامل للزيت، استبدال الحشوات، محاذاة الماكينة، فحص كهربائي، شهادة السلامة، تحديث البرامج الثابتة | يوم كامل | مهندس الخدمة |
صيانة النظام الهيدروليكي
النظام الهيدروليكي هو قلب مكبس الثني. أكثر من 70% من أعطال مكابس الثني تنشأ في النظام الهيدروليكي — الزيت الملوث والمضخات المتآكلة والحشوات التالفة والفلاتر المسدودة هي الأسباب الرئيسية. برنامج صيانة منضبط للنظام الهيدروليكي لمكبس الثني أمر ضروري.
إدارة الزيت الهيدروليكي
- نوع الزيت — استخدم فقط الدرجة المحددة من الشركة المصنعة. معظم مكابس الثني تتطلب زيت هيدروليكي مضاد للتآكل (AW) بدرجة ISO VG 46 مطابق لمعيار DIN 51524 الجزء 2 (HLP). لا تخلط أبداً ماركات أو درجات لزوجة مختلفة.
- درجة حرارة الزيت — حافظ على درجة حرارة التشغيل بين 35-55°C. ركّب مقياس حرارة إذا لم تكن ماكينتك مجهزة بواحد. فكر في إضافة مبرد زيت في المناخات الحارة أو التطبيقات ذات دورة العمل العالية.
- تحليل الزيت — خذ عينة زيت كل 6 أشهر وأرسلها إلى مختبر لفحص عدد الجسيمات ومحتوى الماء واللزوجة ورقم الحموضة. تحليل الزيت يمكن أن يمدد فترات التغيير ويكتشف المشاكل مبكراً.
- التحكم في التلوث — قم دائماً بتصفية الزيت الجديد من خلال فلتر 10 ميكرون عند التعبئة. حافظ على نظافة تنفيس الخزان. لا تفتح الخزان دون داعٍ. استهدف رمز نظافة ISO 18/16/13 أو أفضل.
| بند الصيانة الهيدروليكية | مرجع عادي | عندما تكون هناك حاجة إلى العمل |
|---|---|---|
| اضغط على درجة الزيت الهيدروليكي لمكبس الثني | عادةً ما يتم تأكيد الزيت الهيدروليكي ISO VG 46 AW بواسطة دليل الماكينة | قم بالتغيير أو التنظيف عند العثور على لزوجة خاطئة أو زيت مختلط أو تاريخ زيت غير معروف. |
| درجة حرارة الزيت | نطاق التشغيل النموذجي 35-55 درجة مئوية بعد الإحماء | افحص المبرد والمرشحات ومستوى الزيت وصمام التنفيس إذا ظلت درجة الحرارة أعلى من 60 درجة مئوية. |
| فترة تغيير الزيت | ساعات التشغيل 4,000-6,000 أو أشهر 12 للاستخدام القياسي | تقصير الفاصل الزمني في بيئات الإنتاج الحارة أو المتربة أو الرطبة أو ذات النوبتين. |
| استبدال الفلتر | اتبع مؤشر الفلتر أو الفاصل الزمني للخدمة المجدولة | استبدله فورًا عندما يصل المؤشر إلى المنطقة الحمراء أو يظهر تحليل الزيت تلوثًا. |
| فحص التسرب | لا يوجد بلل مرئي حول الأسطوانات أو الصمامات أو الخراطيم أو منطقة المضخة | قم بالتوقف والإصلاح في حالة انتفاخ الخرطوم أو رش التركيبات أو زيادة تسرب قضيب الأسطوانة. |
المضخة والصمامات والأسطوانات
- ضوضاء المضخة — ارتفاع مستويات الضوضاء يشير إلى تكهف (افحص مصفاة السحب ومستوى الزيت) أو تآكل داخلي (قس تدفق المضخة بمقياس تدفق). المضخة التي تنتج أقل من 85% من التدفق المقنن يجب إعادة بنائها أو استبدالها.
- الصمامات التناسبية — هذه الصمامات الدقيقة تتحكم في سرعة وموضع الكبش. نظف بكرة الصمام والهيكل سنوياً. استبدل الصمام إذا تدهورت تكرارية الموضع عن المواصفات.
- حالة قضيب الأسطوانة — افحص سطح القضيب المكروم بحثاً عن خدوش أو تنقر أو تآكل. القضبان التالفة تدمر الحشوات بسرعة. الخدوش الخفيفة يمكن أحياناً تلميعها؛ التلف العميق يتطلب استبدال القضيب.
جدول استكشاف أخطاء مكبس الثني الهيدروليكي وإصلاحها
| أعراض | السبب الهيدروليكي المحتمل | التحقق الأول |
|---|---|---|
| يتحرك رام ببطء أو يتردد | انخفاض مستوى الزيت، أو انسداد مصفاة الشفط، أو وجود هواء في النظام، أو ضعف المضخة | تحقق من مستوى الزيت ومؤشر الفلتر وخط الشفط وضوضاء المضخة قبل تغيير المعلمات. |
| إنذار لدرجة حرارة الزيت | المبرد مسدود، لزوجة الزيت الخاطئة، تجاوز صمام التنفيس أو التشغيل عالي التحمل | قم بتنظيف زعانف المبرد، وتأكد من درجة الزيت، وافحص تشغيل المروحة وتحقق من إعداد صمام التنفيس. |
| رام ينجرف تحت الحمل | تسرب ختم الاسطوانة الداخلية أو تسرب الصمام | سجل كمية الانحراف، وافحص أختام الأسطوانة واختبر تسرب الصمام مع فني. |
| قوة الانحناء غير متناسقة | الزيت الملوث، تقلب الضغط، انسداد الفلتر أو تلوث صمام المؤازرة | مراجعة تحليل الزيت واستبدال المرشحات ومقارنة قراءات الضغط أثناء الانحناءات المتكررة. |
صيانة وحدة التحكم CNC ومقياس الخلفية

تعتمد مكابس الثني CNC الحديثة على الإلكترونيات الدقيقة والمقاييس الخلفية التي تعمل بمحرك مؤازر لضمان دقة الانحناء المتسقة. تضمن صيانة CNC لمكابس الثني أن تظل وحدة التحكم وأجهزة التشفير وأنظمة تحديد المواقع موثوقة.
العناية بوحدة التحكم
- البيئة — حافظ على درجة حرارة الخزانة الكهربائية أقل من 40 درجة مئوية. تأكد من أن مراوح التبريد والمرشحات نظيفة. الحرارة الزائدة هي السبب # 1 لفشل مكون CNC.
- بطارية النسخ الاحتياطي — استبدل بطارية وحدة التحكم (عادة بطارية ليثيوم 3V من نوع CR2032 أو مشابهة) كل 2-3 سنوات، أو فوراً إذا ظهر إنذار انخفاض البطارية. البطارية الفارغة تمسح ذاكرة الأدوات والبرامج في العديد من وحدات التحكم القديمة.
- نسخ البرامج احتياطياً — انسخ احتياطياً جميع برامج CNC ومكتبات الأدوات ومعلمات الماكينة إلى USB أو تخزين شبكي شهرياً. خزّن النسخ الاحتياطية خارج الموقع أو في التخزين السحابي.
- الشاشة والمدخلات — نظف شاشات اللمس بقطعة قماش ناعمة مبللة قليلاً (بدون مذيبات). اختبر جميع الأزرار الفعلية وعجلة التحكم اليدوية للتأكد من عملها السليم. يجب استبدال مفاتيح الأغشية البالية على الفور.
نظام القياس الخلفي
- تزييت مسمار الكرة — ضع الشحم المحدد من الشركة المصنعة على نقاط تزييت مسمار الكرة شهرياً. مسامير الكرة الجافة تتآكل بسرعة وتطور خلوصاً يُضعف دقة تحديد الموضع.
- فحص الأصابع — افحص أصابع مقياس الخلفية بحثاً عن انحناء أو ارتخاء أو تآكل. الأصابع التالفة تعطي مواضع مرجعية خاطئة. استبدل الأصابع البالية وأعد إحكام براغي التثبيت.
- المشفر ومفاتيح الحد — تحقق من اتساق موضع البداية (المرجع). إذا فشل مقياس الخلفية أحياناً في إيجاد موضع البداية أو تجاوزه، نظف أو استبدل مفتاح الحد وافحص توصيلات كابل المشفر.
- المحرك والمشغل — استمع لأصوات غير عادية من محرك السيرفو. افحص براغي تثبيت المحرك للتأكد من إحكامها. افحص وصلة المحرك بمسمار الكرة بحثاً عن تآكل. الوصلة المتآكلة تسبب أخطاء تحديد موضع يصعب تشخيصها.
صيانة الأدوات والقوالب

الأدوات هي الواجهة المباشرة بين مكبس الثني وقطعة العمل. الأدوات المتآكلة أو التالفة هي أحد أكثر الأسباب شيوعاً لعيوب الثني، بما في ذلك عدم اتساق الزاوية وعلامات السطح والتشقق.
- الفحص البصري اليومي — افحص رؤوس المثاقب بحثاً عن التشظي وفتحات V للقوالب بحثاً عن التآكل أو الالتصاق. رأس مثقاب متشظي يترك علامات على كل قطعة ويمكن أن يشقق المواد الرقيقة.
- التنظيف بعد كل عملية — امسح الأدوات بقطعة قماش نظيفة وضع طبقة رقيقة من زيت مضاد للصدأ قبل التخزين. لا تخزن الأدوات بشكل سائب في درج حيث يمكن أن تتلامس الحواف.
- قياس التآكل — استخدم مقياس نصف قطر لقياس نصف قطر رأس المثقاب وعرض فتحة V للقالب شهرياً. استبدل الأدوات عندما يتجاوز التآكل تفاوت الشركة المصنعة (عادة عندما يزيد نصف القطر بأكثر من 0.1 mm).
- التخزين — خزّن الأدوات عمودياً في حوامل مخصصة مع أغطية واقية. التكديس الأفقي يسبب تلف الحواف. حافظ على منطقة التخزين جافة لمنع التآكل.
- المحاذاة — تحقق من محاذاة المثقاب مع القالب عند كل تغيير للأدوات. عدم المحاذاة بمقدار صغير يصل إلى 0.1 mm يسبب تآكلاً غير متساوٍ وتباين الزاوية ويمكن أن يتلف كلاً من الأدوات والماكينة. استخدم إجراء المحاذاة الخاص بالشركة المصنعة أو مؤشر قرصي.
أخطاء شائعة في صيانة مكابس الثني يجب تجنبها
تجنب هذه الأخطاء المكلفة
- تخطي الفحوصات اليومية — "كانت تعمل بشكل جيد بالأمس" هو أغلى افتراض في الصيانة. الفحوصات اليومية تستغرق 5 دقائق لكنها تكشف مشاكل إصلاحها يكلف آلاف الدولارات.
- استخدام الزيت الهيدروليكي الخاطئ — خلط ماركات الزيت أو استخدام درجة لزوجة خاطئة أو استبدال سائل هيدروليكي للجرارات يُبطل الضمانات ويسرّع تآكل المكونات. اتبع دائماً مواصفات الزيت الخاصة بالشركة المصنعة.
- تجاهل التسرب البطيء — يعتمد الفقد على حجم القطرة والمدة. مثال افتراضي لقطرة بحجم 0.05 mL كل دقيقة طوال 365 يوماً متواصلة يعطي 0.05 × 60 × 24 × 365 ÷ 1,000 = 26.28 لتر/سنة. هذا حساب وليس معدل تسرب مقاساً. افحص موانع التسرب والوصلات وتلف المكونات؛ فالقطرة المرئية وحدها لا تحدد المكون المعطل ولا تتنبأ بسرعة تفاقم المشكلة.
- عدم الاحتفاظ بسجلات الصيانة — بدون سجل، لا يمكنك تتبع الاتجاهات (زيادة استهلاك الزيت، الإنذارات المتكررة، أنماط الانحراف). جدول بيانات بسيط يتتبع كل حدث صيانة يوفر الوقت والمال.
- الإفراط في إحكام الوصلات الهيدروليكية — الإفراط في عزم الربط يشقق جسم الوصلة أو يتلف حلقة O، مما يسبب التسرب ذاته الذي كنت تحاول منعه. استخدم مفتاح عزم واتبع مواصفات الشركة المصنعة للوصلات.
- إهمال تنفيس الهواء — فلتر تنفيس خزان الزيت الهيدروليكي رخيص ($10-20) لكنه حيوي. التنفيس المسدود يخلق فراغاً في الخزان ويسحب هواء غير مفلتر، ملوثاً النظام الهيدروليكي بأكمله.
- التشغيل بعد انتهاء فترة تغيير الزيت — الزيت الهيدروليكي يتدهور بمرور الوقت حتى لو بدا نظيفاً. يزيد رقم الحموضة وتنضب الإضافات ويتراكم الماء. اتبع الجدول الزمني أو استخدم تحليل الزيت لتحديد الحالة الفعلية.
نموذج سجل صيانة مكابس الثني
استخدم هذا النموذج كنقطة انطلاق لنظام تتبع الصيانة الخاص بك. سجل كل حدث صيانة مهما كان صغيراً لبناء تاريخ صيانة يمكّن من تحليل الاتجاهات والإصلاحات الاستباقية.
حُدّثت إرشادات سجل الصيانة في 10 نوفمبر 2026.
اجعل كل سجل صيانة قابلاً للتتبع: حدّد الماكينة والتاريخ وقراءة عداد الساعات والمهمة والقيمة المرصودة ووحدتها والحد المعتمد ووثيقته المرجعية. سجّل ظروف التشغيل وأداة القياس عند الحاجة. عبارة مثل تم فحص الزيت أقل فائدة من تسجيل المستوى أو الحرارة أو تقرير المختبر وربطه بظروف الفحص الفعلية.
في تحليل الزيت، اربط رقم العينة بمورّد السائل ودرجته وساعات استخدام الزيت والماكينة ونقطة أخذ العينة وطريقتها وتاريخها وعمليات إضافة الزيت أو تغيير المرشح الأخيرة. احتفظ بتقرير المختبر مع النتائج السابقة القابلة للمقارنة. اتبع طريقة أخذ العينات المعتمدة من مصنّع المعدات ومتطلبات المختبر للعبوة؛ هذا السجل ليس تعليمات لفتح وصلة مضغوطة.
افصل بين الملاحظة والسبب المشتبه به والإجراء المكتمل ونتيجة التحقق. حدّد المسؤول وموعد الاستحقاق التالي أو عدد ساعات التشغيل الذي يستدعي الإجراء. بعد خدمة قد تؤثر في الثني، احفظ فحوص القطع الممثلة وإصدار البرنامج المعتمد مع سجل الخدمة. لا تعتبر الإنذار أو التسرب المتكرر محلولاً لمجرد اختفائه مؤقتاً.
تشرح تعليمات innoCube من Bosch Rexroth تسجيل قراءات الضغط واستخدام تحليل السوائل في المختبر لتوجيه الإجراءات. إعدادات ذلك المنتج وفتراته لا تحدد إعدادات مكبس الثني من Rucheng وفتراته. يوضح دليل الترشيح من Parker ربط تعريف العينة ومعلومات السائل وساعات التشغيل بتقرير التحليل؛ أمثلته التاريخية ليست حدود الماكينة الحالية.
تعليمات Bosch Rexroth innoCube، الأقسام 10.5.5–10.5.7
دليل الترشيح الهيدروليكي باركر وتحليل السوائل وسجلات العينات
| التاريخ | النوع | المهمة المنفذة | النتائج / الملاحظات | الفني | الموعد التالي |
|---|---|---|---|---|---|
| 2026-03-26 | يوميا | فحص مستوى الزيت، اختبار السلامة، فحص الأدوات | مستوى الزيت جيد. شظية بسيطة في رأس المثقاب رقم 3 — تم جدولة الاستبدال. | جيه سميث | 2026-03-27 |
| 2026-03-24 | أسبوعي | فحص الفلتر، فحص الخراطيم، تشحيم جميع النقاط | مؤشر الفلتر عند 60% — مخطط للاستبدال الأسبوع القادم. جميع الخراطيم بحالة جيدة. | م. تشين | 2026-03-31 |
| 2026-03-01 | شهري | اختبار الضغط الهيدروليكي، معايرة مقياس الخلفية | ضغط النظام 232 بار (المواصفات: 230±5). محور X لمقياس الخلفية: تم تطبيق إزاحة +0.03mm. | ر. وانغ | 2026-04-01 |
نصيحة احترافية: التتبع الرقمي للصيانة
فكر في استخدام نظام CMMS (نظام إدارة الصيانة المحوسب) أو حتى جدول بيانات Google مشترك مع تذكيرات آلية. التتبع الرقمي يسهّل اكتشاف الاتجاهات — على سبيل المثال، إذا كنت تستبدل نفس الحشوة كل 3 أشهر، فقد يكون السبب الجذري قضيب أسطوانة مخدوش بدلاً من التآكل الطبيعي. ارجع إلى ISO 14224 لمعايير جمع بيانات الصيانة في المعدات الصناعية.
الأسئلة المتداولة
كم مرة يجب صيانة مكبس الثني؟
يجب أن تتلقى مكبس الثني فحوصات بصرية يومية وفحوصات تشحيم، وفحوصات أسبوعية لمستوى السوائل والفلتر، وفحوصات شهرية تفصيلية للنظام بما في ذلك اختبارات الضغط الهيدروليكي والتوصيلات الكهربائية، وخدمة سنوية شاملة تتضمن الاستبدال الكامل للسوائل الهيدروليكية، وفحص ختم الأسطوانة، وإعادة معايرة الماكينة. يجب على المتاجر عالية الإنتاج التي تستخدم مناوبات 2 + زيادة التردد لتتناسب مع الاستخدام.
ما هي أهم مهمة في صيانة مكابس الثني؟
صيانة الزيت الهيدروليكي هي المهمة الأكثر أهمية على الإطلاق. الزيت الهيدروليكي الملوث أو المتدهور يسبب أكثر من 70% من أعطال النظام الهيدروليكي. يشمل ذلك فحص مستوى الزيت يومياً، ومراقبة درجة حرارة الزيت، واستبدال الفلاتر وفق الجدول، وإجراء تحليل سنوي للزيت أو تغيير كامل للسائل. الحفاظ على نظافة الزيت الهيدروليكي ومستواه الصحيح يمنع تكهف المضخة والتصاق الصمامات وتلف حشوات الأسطوانة.
كم مرة يجب تغيير الزيت الهيدروليكي في مكبس الثني؟
يجب تغيير الزيت الهيدروليكي كل 4,000-6,000 ساعة تشغيل، أو سنوياً، أيهما يأتي أولاً. ومع ذلك، يمكن لتحليل الزيت تمديد هذه الفترة إذا كان الزيت لا يزال ضمن المواصفات. استبدل دائماً الفلتر الهيدروليكي في نفس وقت تغيير الزيت. استخدم فقط درجة الزيت المحددة من الشركة المصنعة — عادة زيت هيدروليكي مضاد للتآكل ISO VG 46 لمعظم مكابس الثني.
ما الذي يسبب فقدان مكبس الثني للدقة بمرور الوقت؟
فقدان الدقة ينتج عادة عن تآكل الأدوات (حواف المثقاب والقالب)، وانحراف تحديد موضع مقياس الخلفية بسبب تآكل مسامير الكرة أو الأحزمة، وتقلبات ضغط النظام الهيدروليكي بسبب الفلاتر المتسخة أو مكونات المضخة المتآكلة، والتآكل الميكانيكي في ألواح وأدلة الكبش. الصيانة المنتظمة التي تعالج كل هذه المجالات — فحص شهري للأدوات، ومعايرة ربع سنوية لمقياس الخلفية، ومحاذاة سنوية كاملة للماكينة — تمنع فقدان الدقة التراكمي.
هل يمكنني إجراء صيانة مكبس الثني داخلياً أم أحتاج إلى فني؟
المهام اليومية والأسبوعية (الفحوصات البصرية، التزييت، التنظيف، فحص مستوى السوائل) يجب أن يقوم بها مشغلون مدربون داخلياً. المهام الشهرية مثل اختبار الضغط الهيدروليكي والفحوصات الكهربائية يمكن أن يقوم بها فني صيانة داخلي. الخدمة السنوية الشاملة — بما في ذلك المراجعة الكاملة للنظام الهيدروليكي ومعايرة نظام CNC وشهادة نظام السلامة — يفضل أن يقوم بها فريق الخدمة المعتمد من الشركة المصنعة أو فني مكابس ثني هيدروليكية مؤهل.
ما هي احتياطات السلامة التي يجب اتخاذها أثناء صيانة مكبس الثني؟
اتبع دائماً إجراءات القفل/وضع العلامات (LOTO) قبل أي صيانة: افصل الطاقة الرئيسية، وأطلق الضغط الهيدروليكي المخزن، وضع علامات تحذير. لا تمد يدك أبداً إلى منطقة القالب أثناء تشغيل الماكينة. ارتدِ معدات الحماية الشخصية PPE المناسبة بما في ذلك نظارات السلامة والقفازات والأحذية ذات المقدمة الفولاذية. اتبع OSHA 29 CFR 1910.147 لإجراءات التحكم في الطاقة. بالنسبة للعمل الهيدروليكي، أزل كل ضغط النظام قبل فصل الخطوط، وكن على دراية بأن السائل الهيدروليكي يمكن أن يبقى ساخناً (60°C+) بعد التشغيل.
ما الزيت الهيدروليكي المستخدم في مكبس الثني؟
استخدم السائل المحدد للماكينة الفعلية ومكوناتها الهيدروليكية. زيت ISO VG 46 المضاد للتآكل خيار فقط إذا أجازه الدليل؛ وتظل درجة الحرارة المحيطة ودورة العمل عاملين مهمين. قبل تغيير العلامة التجارية أو الدرجة، أكد التوافق وإجراء الاستبدال المطلوب مع مورّدي المعدات والسائل.
لماذا ترتفع حرارة مكبس الثني الهيدروليكي؟
قد ترتفع حرارة مكبس الثني الهيدروليكي بسبب انخفاض مستوى الزيت أو انسداد المرشحات أو زعانف مبرد الزيت أو ارتفاع حرارة المحيط أو مرور الزيت عبر صمام التنفيس أو لزوجة غير مناسبة أو تشغيل متواصل بحمل مرتفع.
هل تحتاج إلى دعم صيانة احترافي لمكابس الثني؟
توفر Rucheng Technology برامج صيانة شاملة وقطع غيار ودعم فني لجميع مكابس الثني CNC ومكابس الثني الهيدروليكية ومعدات تشكيل المعادن. تواصل مع فريق الخدمة لدينا للحصول على خطط صيانة مخصصة.
تواصل مع فريق الخدمةمراجع اختيار مكبس الثني والإنتاج
قارن بين مجموعة آلات مكبس الثني Rucheng الكاملة قبل اختيار خيارات الحمولة وطول العمل ووحدة التحكم والأدوات والأتمتة.
- مكبس الثني CNC الكهروهيدروليكية للثني عالي الدقة.
- مكبس الثني الترادفية للأجزاء الطويلة والأعمدة والألواح والأعمال الهيكلية.
- حساب حمولة مكبس الثني, اختيار الأدوات و اختيار وحدة التحكم المساعدة في تأكيد المواصفات النهائية.
- للتحضير الفارغ قبل الثني، قارن بآلات القطع بليزر الألياف وقم بتخطيط سير عمل القطع إلى الثني معًا.