
プレス ブレーキ ヘミングは、エッジを折り曲げて滑らかな安全エッジを作成し、剛性を向上させ、鋭利なバリを隠し、部品を組み立てる準備をする 2 段階の板金曲げプロセスです。ほとんどの薄ゲージのスチール、アルミニウム、ステンレス部品の場合、鋭角の事前曲げを備えた CNC プレス ブレーキ、平坦化またはヘミング ツール、正しいヘム代、亀裂、マーク、最終エッジの厚さの最初のチェックが最適なセットアップです。
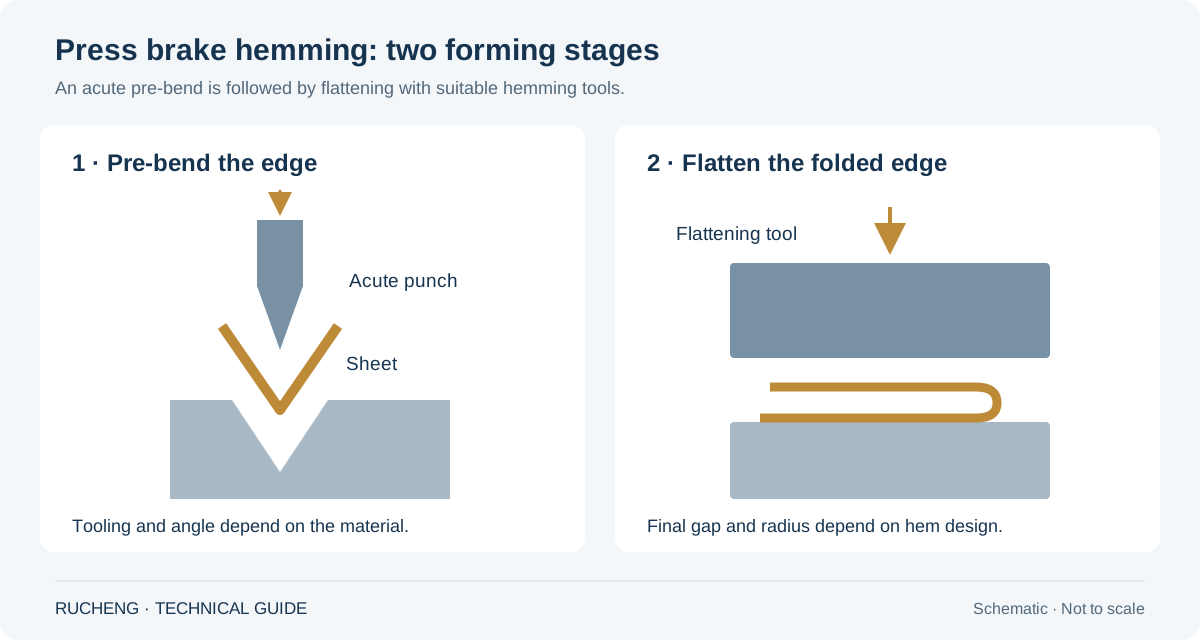
プレスブレーキヘミングとは何ですか?
プレス ブレーキ ヘミングは、シート メタルのエッジを曲げて、ほぼ平らまたは完全に平らに部品に押し付けるプロセスです。ヘムは、鋭く露出したエッジを除去し、局所的な剛性を高め、外観を改善し、またはドア、カバー、パネル、トレイ、エンクロージャの折り畳まれたリップを作成することができます。
裾は通常の90度フランジとは異なります。標準のフランジでは、材料は斜めに開いたままになります。ヘミング加工は、端をシート側に折り返す加工です。通常、この操作には 2 回のヒットが必要です。最初に鋭角に曲げ (一般に約 25 ~ 35 度)、次にヘミング ダイまたは平坦化ツールを使用して平坦化ストロークを行います。
オープンヘム 対 クローズドヘム 対 ティアドロップヘム
適切な裾のタイプは、材料の厚さ、部品の機能、表面仕上げ、およびエッジを完全に閉じる必要があるかどうかによって異なります。閉じた裾はきれいに見えますが、厚い素材やひび割れしやすい素材には必ずしも最適な選択ではありません。
| 裾タイプ | 形 | ベストユース | ウォッチポイント |
|---|---|---|---|
| 裾が開いています | 小さな隙間のある折り曲げられたエッジ | アルミニウム、ステンレス、塗装部品および亀裂に弱い素材 | エッジが意図的に見えるようにギャップを制御する必要があります |
| 閉じた裾 | 端をシートに対して平らに折ります | 軟鋼カバー、キャビネットのドア、ガード、および低リスク素材 | 硬い素材では亀裂や表面に跡が残るリスクが高くなります |
| ティアドロップヘム | 内側に丸いループが付いた折り曲げられたエッジ | ステンレス、アルミニウム、およびより柔らかい折り目が必要な部品 | 正しい半径と一貫した平坦化圧力が必要です |
| ロープまたはワイヤーエッジ | ワイヤーまたはラウンドインサートの周囲に形成されたヘム | HVAC、ガード、ゴミ箱、強化エッジ | 追加のクリアランス、特別な工具、または複数の操作が必要 |
2 段階のプレスブレーキヘミングプロセス
ほとんどのプレスブレーキヘムは 2 つの工程で作られます。最初の操作では、鋭角なプレベンドが作成されます。 2 番目の操作では、最終的な裾に事前に曲げられた部分を平らにします。特殊なヘミング ツールの中には、1 つのツール ステーションで両方の操作を組み合わせたものもありますが、最初に曲げ、次に平らにするという物理的な動作は変わりません。
- 裾許容量の確認:折り目、材料の厚さ、曲げ半径、最終的なエッジの状態に十分な平らな長さを追加します。
- エッジを事前に曲げます。鋭角なパンチとダイを使用して、工具と材料に応じて約 25 ~ 35 度のエッジを形成します。
- ヘミングステーションに移動します。あらかじめ曲げたエッジを平坦化ツールまたはヘミングダイの下に置きます。
- 制御された圧力で平らにします。パーツを潰すことなく、必要な開いた状態、閉じた状態、またはティアドロップ状態になるまでエッジを押します。
- 最初の部分を調べます。エッジの真直度、亀裂、マーク、最終的な厚さ、フランジの長さ、部品がまだアセンブリに適合しているかどうかを確認します。
裾のデザインルール:許容値、半径、最小サイズ
良い裾は図面から始まります。裾が短すぎると、端が滑ったり、凸凹になったり、平らにならないことがあります。裾が素材に対してきつすぎると、外側の曲げ部分に亀裂が入る可能性があります。フラットパターンがリリースされた後に裾を追加すると、パーツの仕上がりサイズがずれる可能性があります。
実際的な開始点は、薄いシートの場合は裾の長さを材料の厚さの少なくとも 4 倍にしてから、材料、工具のノーズ半径、仕上げ、および部品のサイズを調整することです。厚いステンレスまたはアルミニウムの場合は、デッドフラットに閉じた裾を強制する代わりに、オープンまたはティアドロップの裾を使用します。生産前に必ず実際のプレス ブレーキと治具の平面パターンを検証してください。
どの素材を裾上げできますか?
通常、軟鋼は裾上げが最も簡単な素材です。アルミニウムやステンレス鋼もヘミング加工できますが、亀裂、木目の方向、表面の跡に注意する必要があります。亜鉛メッキまたは塗装済みのシートは、裾がきつすぎたり、ツールの表面が粗かったりすると、コーティングに損傷が現れる可能性があります。
素材が硬くシートが厚いほど、裾のデザインには注意が必要です。 0.8 ~ 1.5 mm の軟鋼の場合、閉じたヘムが一般的です。 2.0 mm のステンレスまたは硬質アルミニウムの場合、完全に閉じたエッジよりもオープン ヘムまたはより大きなループの方が信頼性が高い場合があります。
| 材質 | 裾の適合性 | 一般的な厚さ | セットアップのアドバイス |
|---|---|---|---|
| 軟鋼 | とても良い | 0.8~2.0mm | 裾が閉じているのが一般的です。バリの方向と塗装の必要性を確認する |
| ステンレス鋼 | 気をつけてね | ほとんどの化粧縁の場合は 0.8 ~ 1.5 mm | オープンヘムまたはティアドロップヘムを使用し、工具を磨き、目に見える顔を保護します |
| アルミニウム | グレードと気質によって異なります | 0.8~2.0mm | ひび割れしやすい性質の場合は、鋭く閉じた裾を避けてください。 |
| 亜鉛メッキまたは塗装済みのシート | 仕上げが保護されていれば良い | 0.6~1.5mm | 清潔な工具、フィルムを使用し、コーティングの亀裂をテストします。 |
プレスブレーキヘミング用工具
ヘミングツールはシンプルなものもあれば、特殊なものもあります。プロトタイプや少量の作業の場合、ショップは鋭角のパンチで事前に曲げてから、標準の平坦化ツールで平坦化する場合があります。繰り返し生産の場合、専用のヘミングダイにより速度、一貫性、オペレーターのワークフローが向上します。
ツールは、部品を滑らせたり、跡を付けたりすることなく、材料をサポートする必要があります。セットアップが間違っていると、平らにするツールが事前に曲げられたエッジを前方に押し出す可能性があり、その結果、裾が不均一になり、取り扱いが危険になります。 分割金型はボックス形状の部品に便利で、 グースネックシミターパンチ は、ヘミング、ボックス成形および深溝作業中にリターンフランジをクリアするのに役立ちます。マークフリーツールは、仕上げ後に裾が見えたままになる場合に便利です。
ヘミング作業に最適なプレスブレーキ構成
裾上げは多くのプレス ブレーキで行うことができますが、工場で複数の裾の長さ、素材、繰り返し注文を行う場合には CNC 制御が役立ちます。機械は、鋭角な曲げと平坦化操作の両方に対して、十分なオープン高さ、ストローク、ツーリングのクリアランス、およびバック ゲージの信頼性を備えている必要があります。
| 生産ニーズ | 推奨される構成 | なぜ役立つのか | ウォッチポイント |
|---|---|---|---|
| 時々プロトタイプ | 鋭利なツールを備えた NC または CNC プレス ブレーキ | 工具投資の削減と柔軟なセットアップ | オペレータのスキルは重要です。初品検査は不可欠です |
| キャビネットのドアとカバー | 専用ヘミング金型を備えたCNCプレスブレーキ | 再現可能なエッジ品質とより速いサイクルタイム | ブランクをネストする前に裾の許容値を検証する |
| ステンレスまたは塗装された化粧パネル | 跡のないツールを備えた CNC プレス ブレーキ | 平坦化中に表示面を保護します | 清潔なツールと部品の取り扱いは必須です |
| 多品種のエンクロージャ生産 | Y1/Y2 CNC、X/R バックゲージ、ツールライブラリ | 裾上げプログラムを保存し、セットアップのばらつきを軽減します。 | 標準のプログラム名とツール レコードを使用する |
ヘミングされた板金エッジの一般的な用途
- 電気キャビネット:ドアエッジ、取り外し可能なカバー、オペレーターが安全なアクセスパネル。
- キッチンおよび食品機器:より安全に仕上げられたエッジを備えたトレイ、フード、ガード、ステンレスカバー。
- 冷暖房空調設備部品:剛性と安全な取り扱いが必要なダクトのエッジ、カバー、移行部。
- マシンガード:折り畳まれたエッジにより切断のリスクが軽減され、パネルの剛性が向上します。
- エレベーターと建築パネル:化粧品の裾は切りっぱなしのエッジを隠し、剛性を向上させます。
- 金属製の家具:ユーザーに面する安全なエッジが必要なロッカー、棚、引き出し、パネル。
裾上げ後の品質チェック
一見すると裾は問題ないように見えますが、それでも組み立てに問題が発生することがあります。閉じた裾が厚すぎると、ヒンジ、ガスケット、または重なっているパネルに干渉する可能性があります。裾が真っ直ぐではない場合、エッジが波打って見えることがあります。部品の最終機能に基づいて検査を行います。
- 最終的な裾の厚さ:嵌合部品、ヒンジ、クリップ、ガスケット領域に適合していることを確認してください。
- エッジの真直度:平らにした後、長い裾が波打っていないか確認してください。
- ひび割れ:特にステンレス、アルミニウム、塗装済みシートの外側半径を検査します。
- ツールマーク:表示されている面と平らになったエッジの両方を確認してください。
- パーツサイズ:裾の余裕によって仕上がり寸法がずれていないことを確認してください。
二つの工程を分けて記録し、仕上がり端部の測定を定義する
段取り記録では予備曲げと押しつぶしを別項目にします。WILA のカタログでは複合金型の曲げ荷重と押しつぶし荷重の定格が別々に示されており、一方の定格を他方の工程に流用してはいけません。パンチ、ダイ、ホルダー、荷重がかかる長さ、適用するメーカー資料を具体的に記録します。金型の定格がホルダーや機械の上限に優先するわけではなく、エアベンディングの力の推定だけでは必要なヘミング力は決まりません。
試作品を評価する前に図面寸法を定義します。内側の隙間、折り返し部の全厚、折り返し長さ、ループ高さはそれぞれ異なる特徴です。測定位置を指定し、合意した方法で除荷後の部品を検査します。材質と調質、実測板厚、表面処理、ブランクの改訂番号、予備曲げの結果、最終検査を同じ試料番号に関連付けます。これにより、完成したヘムの不適合を両工程の条件まで追跡できます。
幾何学的な例に限ります。厚さ 1.0 mm の平らで平行な二層の板の間に 0.5 mm の隙間がある場合、その位置の全厚は 2.5 mm です。式は h = 2t + g となります。板厚が変わらず、コーティングがないと仮定しています。曲線状のループを表す式ではなく、金型の隙間や機械設定を指定するものでもありません。したがって、図面の内側隙間 0.5 mm と全厚 0.5 mm は異なる要求です。
表面保護は、ヘミング後に傷や圧痕がないことを保証しません。WILA は、ヘミングによって製品に痕が付き、保護フィルムが損傷する可能性を指摘しています。実際の表面仕上げで試作し、合意した見本または図面要求に照らして両面、折り曲げ部、表面処理の損傷を確認します。合格見本と使用設定を保管し、材料、表面処理、金型、部品形状が変わったら試験を見直します。見た目で端部が閉じているだけでは、寸法や表面の合格は確認できません。
プレスブレーキでのヘミング加工に関する安全上の注意
ヘミング加工では、鋭角な曲げと平坦化ストロークの両方で部品が動くため、余分な挟み込みや取り扱いのリスクが生じます。オペレータは、狭い刃先を工具の近くに持ちたくなるかもしれません。これは、適切なバックゲージのセットアップ、サポートアーム、安全な作業手順、および保護によって制御する必要があります。
OSHA によるプレス ブレーキ ガイダンスは、作業点の危険、フット コントロールの危険、曲げ中に移動する大きなワークピースによるリスクを強調します。ヘム加工の場合は、ヘムを閉じる前の鋭いバリ、予備曲げ中の部品の突然の回転、平坦化中の手の置き方にも注意してください。
役立つ技術参考資料
SheetMetal.Meでは、一般的なシート メタルのヘム タイプについて説明し、傾斜したシートは第 2 段階で動く可能性があるため、平坦化には特別な注意が必要であることに注意してください。裾上げと縫い合わせこれは、シートの端をそれ自体の上に折り重ねる、より広範な金属加工プロセスです。
オペレーターの安全のために、確認してくださいOSHA 動力プレス ブレーキ機械の保護ガイダンス特に長いパネルや狭いエッジの場合は、ヘミング ジョブを設定する前に行ってください。
プレスブレーキのヘミングでよくある間違い
- オープンまたはティアドロップの裾を使用する必要がある素材の裾を閉じようとしています。
- ブランクをカットする前に、裾の余裕のフラット パターンを更新するのを忘れていました。
- ステンレス、塗装面、または目に見える表面に粗い工具を使用する。
- 過度に平らにすると、部品が潰れたり、重い工具跡が残ったりします。
- 最初の部品の亀裂、エッジの厚さ、最終的な部品サイズのチェックをスキップします。
プレスブレーキヘミング FAQ
プレスブレーキヘミングとは何ですか?
プレスブレーキヘミングは、エッジを曲げてシートの近くに押し付けるシートメタル成形プロセスです。より安全なエッジを作成し、剛性を向上させ、バリを隠し、ドア、カバー、パネル、エンクロージャの外観を向上させることができます。
オープンヘムとクローズドヘムの違いは何ですか?
開いた裾は折り畳まれた端とメインシートの間に小さな隙間を残しますが、閉じた裾はシートに対してほぼぴったりと平らになります。割れやすい材料の場合はオープンヘムの方が安全ですが、きれいに仕上げられたエッジが必要な軟鋼部品ではクローズドヘムが一般的です。
標準的なプレスブレーキで裾上げはできますか?
はい。適切な鋭角ツールと平坦化ツールまたはヘミングツールがあれば、標準的なプレスブレーキでヘムを作成できます。専用のヘミングダイにより、生産実行の再現性と速度が向上します。
裾上げはどのくらい必要ですか?
裾の許容範囲は、素材の厚さ、半径、裾のタイプ、工具によって異なります。薄板の実用的な開始点は材料の厚さの少なくとも 4 倍ですが、最終許容値は実際の機械と工具で検証する必要があります。
裾上げが難しい素材は何ですか?
硬質アルミニウム、より厚いステンレス鋼、および塗装済みの素材は、ひび割れや跡が残る可能性があるため、裾上げがより困難になる場合があります。素材や仕上げが傷つきやすい場合は、より大きな半径、オープンヘム、ティアドロップヘム、または保護具を使用してください。
ヘミングに役立つプレスブレーキ機能は何ですか?
CNC 制御、正確なバック ゲージ、ツール ライブラリ、十分なオープン高さ、セグメント化されたツール、跡のないヘミング ツールがすべて役に立ちます。キャビネット、カバー、パネルの繰り返し作業の場合、通常、専用のヘミング ツールを備えた CNC 油圧プレス ブレーキが最も効率的なセットアップです。
結論: ヘミングは、生産に大きな影響を与える小さなエッジのディテールです
プレスブレーキヘミングは安全性、剛性、外観を向上させますが、制御されたプロセスとして設計および製造する必要があります。重要な決定事項は、ヘムのタイプ、材料の制限、ヘムの許容値、事前曲げ角度、工具の選択、平坦化圧力、および最初のピースの検査です。
あなたの工場が電気キャビネット、ステンレスカバー、HVAC 部品、機械ガード、エレベーターパネル、または金属家具を製造している場合は、図面、材料の厚さ、生産量を Rucheng に送ってください。当社のエンジニアは、CNC プレス ブレーキ、ヘミング ツール、および部品のセットアップ ワークフローを推奨します。
プレスブレーキヘミングの推奨事項をリクエストする機種選定と生産の参考資料
トン数、作動長、コントローラ、ツーリング、および自動化オプションを選択する前に、 Rucheng プレスブレーキ機械シリーズ を比較してください。
- 多品種高精度曲げ用電動油圧 CNC プレスブレーキ 。
- タンデムプレスブレーキ 長い部品、ポール、パネル、構造作業用。
- プレスブレーキの加圧力計算, 工具の選択 そして コントローラーの選択 最終仕様の確認に役立ちます。
- 曲げ前のブランクの準備については、 ファイバーレーザー切断マシン を比較し、切断から曲げまでのワークフローを一緒に計画します。