
Загибка листового металла — это двухэтапный процесс гибки листового металла, при котором кромка загибается обратно на себя, чтобы создать гладкую защитную кромку, повысить жесткость, скрыть острые заусенцы или подготовить деталь к сборке. Для большинства деталей из тонколистовой стали, алюминия и нержавеющей стали лучше всего использовать листогибочный пресс с ЧПУ с предварительной гибкой под острым углом, инструментом для выравнивания или подрубки, правильным припуском на подгибку и первой проверкой детали на наличие трещин, следов и окончательной толщины кромки.
Что такое подшивка листогибочного пресса?
Загибка листогибочного пресса — это процесс сгибания края листового металла и прижимания его почти ровно или полностью плоско к детали. Кромка может убрать острый выступающий край, увеличить местную жесткость, улучшить внешний вид или создать загнутую кромку для дверей, крышек, панелей, лотков и корпусов.
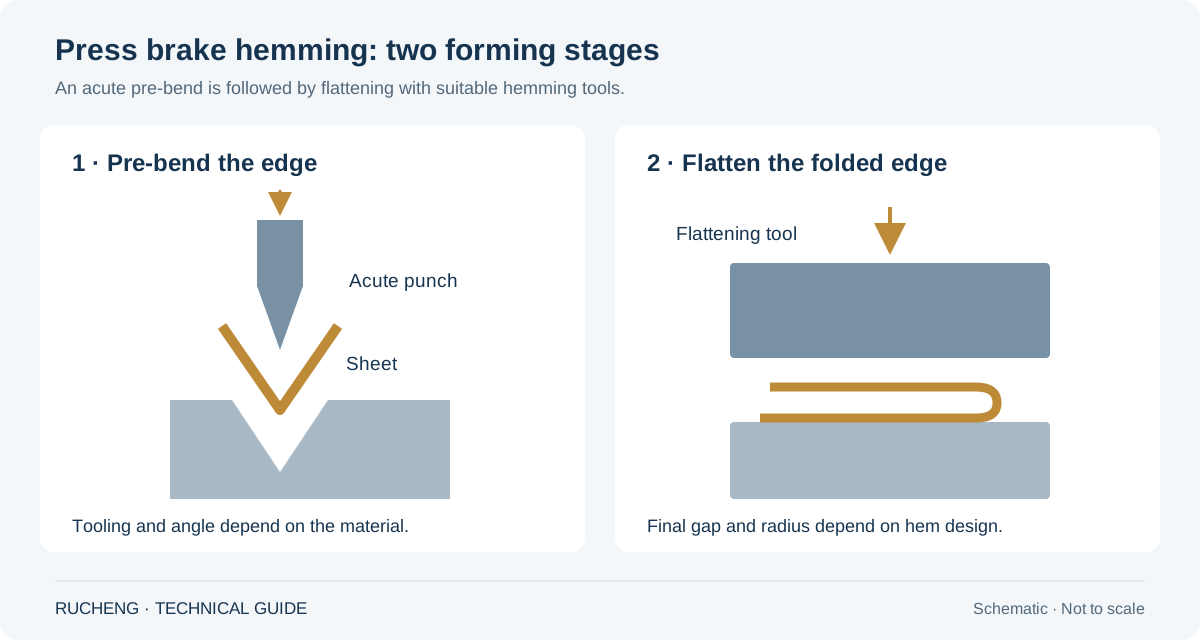
Подгиб отличается от обычного фланца под углом 90 градусов. В стандартном фланце материал остается открытым под углом. При подшивании край загибается назад к листу. Операция обычно требует двух ударов: сначала острый изгиб, обычно около 25-35 градусов, затем сплющивание с помощью кромкооблицовочного штампа или инструмента для выравнивания.
Открытый подол, закрытый подол и каплевидный подол
Правильный тип подгиба зависит от толщины материала, функции детали, качества поверхности и необходимости полного закрытия края. Закрытые края выглядят чистыми, но они не всегда являются лучшим выбором для более толстых или чувствительных к трещинам материалов.
| Тип подола | Форма | Лучшее использование | Наблюдательная точка |
|---|---|---|---|
| Открытый подол | Загнутый край с небольшим зазором | Алюминий, нержавеющая сталь, окрашенные детали и материалы, чувствительные к растрескиванию. | Зазор необходимо контролировать, чтобы край по-прежнему выглядел намеренно. |
| Закрытый подол | Край загнут вплотную к листу | Крышки из мягкой стали, дверцы шкафов, ограждения и материалы с низким уровнем риска. | Повышенный риск образования трещин или следов на поверхности твердого материала. |
| Каплевидный подол | Загнутый край с закругленной внутренней петлей. | Нержавеющая сталь, алюминий и детали, требующие более мягкого сгиба. | Требуется правильный радиус и постоянное давление сплющивания. |
| Верёвка или проволочный край | Подгиб формируется вокруг проволоки или круглой вставки. | Система отопления, вентиляции и кондиционирования, ограждения, контейнеры и усиленные края | Требуется дополнительный зазор, специальный инструмент или несколько операций. |
Двухэтапный процесс подшивки листогибочного пресса
Большинство кромок листогибочного пресса выполняются за две операции. Первая операция создает острый предварительный изгиб. Вторая операция сглаживает предварительный изгиб до окончательного края. Некоторые специальные инструменты для подшивки совмещают обе операции в одном инструментальном блоке, но физика остается той же: сначала сгибают, затем сглаживают.
- Подтвердите припуск на подгибку:добавьте достаточную длину плоского края для сгиба, толщины материала, радиуса изгиба и окончательного состояния кромки.
- Предварительно загибаем край:используйте острый пуансон и матрицу, чтобы сформировать кромку под углом примерно 25-35 градусов, в зависимости от инструмента и материала.
- Перейдите на станцию подшивки:поместите предварительно согнутый край под выравнивающий инструмент или подрубочный штамп.
- Выравнивание с контролируемым давлением:прижмите край до необходимого открытого, закрытого или каплевидного состояния, не сдавливая деталь.
- Осмотрите первую часть:Проверьте прямоту кромки, наличие трещин, следов, конечную толщину, длину фланца и соответствие детали сборке.
Правила оформления подола: припуск, радиус и минимальный размер
Хорошая подшивка начинается с рисунка. Если край слишком короткий, край может соскользнуть, выглядеть неровным или не распрямиться. Если кромка слишком тугая для материала, внешний изгиб может треснуть. Если подгибка добавляется после того, как развертка уже выпущена, размер готовой детали может измениться.
Практическая отправная точка — сделать длину кромки как минимум в 4 раза больше толщины материала для тонкого листа, а затем отрегулировать материал, радиус вершины инструмента, обработку и размер детали. Для более толстой нержавеющей стали или алюминия используйте открытую или каплевидную кромку вместо того, чтобы делать ровную закрытую кромку. Всегда проверяйте развертку фактического гибочного пресса и оснастки перед началом производства.
Какие материалы можно подшивать?
Мягкую сталь обычно легче всего подшить. Алюминий и нержавеющую сталь также можно оковать, но для них требуется больше внимания к растрескиванию, направлению волокон и следам на поверхности. На оцинкованном или предварительно окрашенном листе может быть повреждено покрытие, если кромка слишком тугая или поверхность инструмента шероховатая.
Чем тверже материал и толще лист, тем осторожнее следует оформлять подгибку. Для мягкой стали толщиной 0,8-1,5 мм распространены закрытые кромки. Для нержавеющей стали или твердого алюминия толщиной 2,0 мм открытый край или петля большего размера могут быть более надежными, чем полностью закрытый край.
| Материал | Пригодность подола | Общая толщина | Совет по настройке |
|---|---|---|---|
| Мягкая сталь | Очень хороший | 0,8-2,0 мм | Закрытые края являются обычным явлением; проверьте направление заусенцев и потребность в покраске |
| Нержавеющая сталь | Хорошо с осторожностью | 0,8-1,5 мм для большинства косметических рубцов. | Используйте открытые или каплевидные края, полируйте инструменты и защищайте видимые лица. |
| Алюминий | Зависит от сорта и темперамента | 0,8-2,0 мм | Избегайте острых закрытых кромок у людей, чувствительных к растрескиванию. |
| Оцинкованный или предварительно окрашенный лист | Хорошо, если отделка защищена | 0,6-1,5 мм | Используйте чистые инструменты, пленку и проверьте покрытие на наличие трещин. |
Инструменты для подшивки листогибочного пресса
Инструменты для подшивки могут быть простыми или специализированными. Для прототипов и небольших объемов работ мастер может предварительно согнуть острый пуансон, а затем разгладить стандартным инструментом для правки. Для повторного производства специальная кромкооблицовочная матрица повышает скорость, стабильность и рабочий процесс оператора.
Инструмент должен поддерживать материал, не скользя и не оставляя следов на детали. Инструмент для выравнивания может вытолкнуть предварительно согнутый край вперед, если настройка неправильная, что приведет к неравномерности кромок и небезопасному обращению. Сегментированная оснастка полезна для деталей коробчатой формы, а ятаган-пробойник с гусиной шеей помогает очищать возвратные фланцы во время подшивки, формовки коробок и работы с глубокими каналами. Инструменты без следов полезны, когда кромка остается видимой после отделки.
Лучшая конфигурация листогибочного пресса для подшивочных работ
Подшивку можно выполнять на многих листогибочных станках, но управление с ЧПУ помогает, когда цех выполняет подгибку различной длины, материалов и повторяет заказы. Машина должна иметь достаточную высоту открытия, ход, зазор между инструментами и надежность заднего упора как для острого изгиба, так и для операции выравнивания.
| Производственная потребность | Рекомендуемая конфигурация | Почему это помогает | Наблюдательная точка |
|---|---|---|---|
| Случайные прототипы | Листогибочный пресс с ЧПУ или ЧПУ с острым инструментом | Меньшие инвестиции в инструменты и гибкая настройка | Навыки оператора имеют значение; обязателен первичный осмотр |
| Дверцы и крышки шкафов | Листогибочный пресс с ЧПУ и специальной штамповочной матрицей | Повторяемое качество кромки и сокращение времени цикла | Проверьте припуски на подгибку перед размещением заготовок. |
| Косметические панели из нержавеющей или окрашенной стали | Листогибочный пресс с ЧПУ и инструментом без следов | Защищает видимые грани во время выравнивания | Чистые инструменты и обработка деталей обязательны. |
| Комплексное производство корпусов | Y1/Y2 ЧПУ, задний упор X/R и библиотека инструментов | Сохраняет программы подшивки и уменьшает вариации настроек. | Используйте стандартные имена программ и записи инструментов. |
Распространенные области применения кромок листового металла с кромкой
- Электрические шкафы:края дверей, съемные крышки и панели доступа, безопасные для оператора.
- Кухонное и пищевое оборудование:лотки, колпаки, ограждения и крышки из нержавеющей стали с более безопасными обработанными краями.
- Детали системы вентиляции и кондиционирования:края воздуховодов, крышки и переходы, требующие жесткости и безопасного обращения.
- Ограждения машины:загнутые края снижают риск порезов и повышают жесткость панели.
- Лифт и архитектурные панели:косметические края скрывают необработанные края и повышают жесткость.
- Металлическая мебель:шкафчики, полки, ящики и панели, которым необходимы безопасные края, обращенные к пользователю.
Проверка качества после подшивки
На первый взгляд кромка может выглядеть приемлемо, но все равно вызывать проблемы со сборкой. Слишком толстый закрытый край может помешать петле, прокладке или накладывающейся панели. Непрямой край может создать видимый волнистый край. Постройте проверку вокруг конечной функции детали.
- Окончательная толщина подгиба:убедитесь, что он подходит к сопрягаемым деталям, петлям, зажимам и местам прокладки.
- Прямолинейность края:проверьте длинные края на наличие волнистости после разглаживания.
- Трещины:осмотрите внешний радиус, особенно на нержавеющей стали, алюминии и предварительно окрашенных листах.
- Маркировка инструмента:проверьте обе видимые грани и сплющенный край.
- Размер детали:убедитесь, что припуск на подгибку не сместил готовые размеры.
Записывайте оба этапа и определяйте способ измерения готовой кромки
В карте наладки фиксируйте предварительную гибку и плющение отдельно. В каталоге WILA для комбинированного инструмента указаны разные допустимые нагрузки при гибке и плющении; не переносите значение с одной операции на другую. Записывайте точные обозначения пуансона, матрицы и держателя, нагруженную длину и применимый документ изготовителя. Допустимая нагрузка инструмента не отменяет ограничений держателя или станка, а одной оценки усилия воздушной гибки недостаточно для определения необходимого усилия подгибки кромки.
Перед оценкой пробы уточните размер на чертеже: внутренний зазор, общая толщина подогнутой кромки, длина отогнутого края и высота петли описывают разные элементы. Укажите место измерения и проверяйте деталь после снятия нагрузки согласованным методом. Свяжите марку и состояние материала, измеренную толщину листа, покрытие, ревизию заготовки, результат предварительной гибки и окончательный контроль с одним номером образца. Это позволяет проследить дефект готовой кромки до условий обеих операций.
Только геометрический пример: два плоских параллельных слоя листа толщиной 1,0 мм с внутренним зазором 0,5 мм имеют в этом месте общую толщину 2,5 мм: h = 2t + g. Предполагается неизменная толщина листа без учёта покрытий. Формула не описывает закруглённую петлю, не задаёт зазор инструмента и не определяет настройку станка. Поэтому внутренний зазор 0,5 мм на чертеже отличается от общей толщины 0,5 мм.
Защита поверхности не гарантирует отсутствия следов на подогнутой кромке. WILA предупреждает, что подгибка может оставлять следы на изделии и повреждать защитную плёнку. Испытывайте фактическое покрытие и проверяйте обе стороны, сгиб и повреждения покрытия по согласованному образцу или требованиям чертежа. Сохраняйте принятый образец и использованные настройки; пересматривайте испытание при изменении материала, покрытия, инструмента или геометрии детали. Внешне закрытая кромка сама по себе не подтверждает соответствие размеров или поверхности.
Указания по безопасности при подшивании на листогибочном прессе
Подшивка создает дополнительный риск защемления и манипуляций, поскольку деталь перемещается как во время острого изгиба, так и во время сплющивания. У операторов может возникнуть соблазн держать узкую кромку близко к инструменту. Это следует контролировать с помощью правильной установки заднего упора, опорных рычагов, безопасных рабочих процедур и защитных ограждений.
Руководство листогибочного пресса с приводом от OSHA указывает на опасности на месте работы, опасности, связанные с педальным управлением, а также риски, связанные с перемещением крупных заготовок во время гибки. При подшивании также следите за наличием острых заусенцев до закрытия подгиба, резким поворотом детали во время предварительного сгибания и расположением рук во время распрямления.
Полезные технические ссылки
SheetMetal.Meобъясняет распространенные типы кромок листового металла и отмечает, что разравнивание требует особого внимания, поскольку на втором этапе наклонный лист может перемещаться.Подшивка и сшиваниепредставляют собой более широкие процессы металлообработки, при которых край листа загибается сам на себя.
В целях безопасности оператора просмотритеРуководство по охране листогибочного станка с приводом от OSHAперед началом работ по подшивке, особенно на длинных панелях или узких краях.
Распространенные ошибки при подшивке листогибочного пресса
- Попытка зашить кромку материала, для которого следует использовать открытую или каплевидную кромку.
- Забываем обновить развертку для припуска на подгиб перед вырезанием заготовок.
- Использование грубых инструментов на нержавеющих, окрашенных или видимых поверхностях.
- Слишком агрессивное выравнивание, приводящее к разрушению детали или оставлению тяжелых следов от инструмента.
- Пропуск проверки первой детали на наличие трещин, толщины кромки и конечного размера детали.
Часто задаваемые вопросы по гибочному прессу
Что такое подшивка листогибочного пресса?
Загибка листогибочным прессом — это процесс формовки листового металла, при котором край сгибается и прижимается близко к листу. Он создает более безопасную кромку, повышает жесткость, скрывает заусенцы и может улучшить внешний вид дверей, крышек, панелей и корпусов.
В чем разница между открытым краем и закрытым краем?
Открытый край оставляет небольшой зазор между сложенным краем и основным листом, а закрытый край почти плотно прилегает к листу. Открытые кромки более безопасны для материалов, чувствительных к растрескиванию, тогда как закрытые кромки обычно используются для деталей из мягкой стали, которым требуется чистая обработанная кромка.
Может ли стандартный листогибочный пресс выполнять подрубку?
Да. Стандартный листогибочный пресс может выполнять кромку, если у него есть подходящий инструмент с острым углом и инструмент для выравнивания или подгибания. Специальные штампы для подрубки улучшают повторяемость и скорость производства.
Какой припуск на подгибку нужен?
Припуск на подгибку зависит от толщины материала, радиуса, типа подгиба и инструмента. Практическая отправная точка для тонкого листа — толщина материала как минимум в 4 раза больше, но окончательный припуск должен быть проверен на реальном станке и инструментах.
Какие материалы сложно подшить?
Твердый алюминий, более толстую нержавеющую сталь и предварительно окрашенные материалы труднее подшить, поскольку они могут треснуть или оставить следы. Используйте большие радиусы, открытые края, каплевидные края или защитные инструменты, если материал или отделка чувствительны.
Какие функции листогибочного пресса помогают при подшивке?
ЧПУ, точные задние упоры, библиотеки инструментов, достаточная открытая высота, сегментированные инструменты и инструменты для подшивки без следов — все это помогает. Для повторяющихся работ со шкафами, крышками и панелями наиболее эффективной установкой обычно является гидравлический листогибочный пресс с ЧПУ и специальным инструментом для подшивки.
Вывод: подшивка — это небольшая деталь кромки, имеющая большое производственное значение
Подшивка листогибочного пресса повышает безопасность, жесткость и внешний вид, но она должна разрабатываться и производиться как контролируемый процесс. Ключевыми решениями являются тип кромки, предел материала, припуск на кромку, угол предварительного изгиба, выбор инструмента, давление правки и проверка первой детали.
Если ваш завод производит электрические шкафы, крышки из нержавеющей стали, детали систем отопления, вентиляции и кондиционирования воздуха, ограждения машин, панели лифтов или металлическую мебель, пришлите Rucheng свои чертежи, толщину материала и объем производства. Наши инженеры могут порекомендовать листогибочный пресс с ЧПУ, инструменты для кромки и процесс настройки ваших деталей.
Запросить рекомендации по подшивке листогибочного прессаМатериалы по выбору станка и производству
Сравните полный модельный ряд листогибочных станков Rucheng , прежде чем выбирать тоннаж, рабочую длину, контроллер, инструменты и варианты автоматизации.
- Электрогидравлический листогибочный пресс с ЧПУ для высокоточной гибки с высокой степенью смешивания.
- Тандемный листогибочный пресс для длинных деталей, опор, панелей и строительных работ.
- Расчёт усилия листогиба, выбор инструмента и выбор контроллера Помогите подтвердить окончательную спецификацию.
- Чтобы подготовить заготовку перед гибкой, сравните станки для волоконной лазерной резки и вместе спланируйте рабочий процесс от резки до гибки.