
折弯折边是一种两阶段的钣金弯曲工艺,可将边缘折叠回自身上,以形成光滑的安全边缘、提高刚度、隐藏锋利的毛刺或准备零件进行组装。对于大多数薄规格钢、铝和不锈钢零件,最好的设置是配备锐角预弯的 CNC 折弯机、压平或卷边工具、正确的卷边余量以及首件检查裂纹、痕迹和最终边缘厚度。
什么是折弯机包边?
折弯卷边是将金属板边缘弯曲并将其压近平坦或完全平坦地压在零件上的过程。折边可以去除锋利的暴露边缘,增加局部刚度,改善外观,或为门、盖、面板、托盘和外壳形成折叠唇缘。
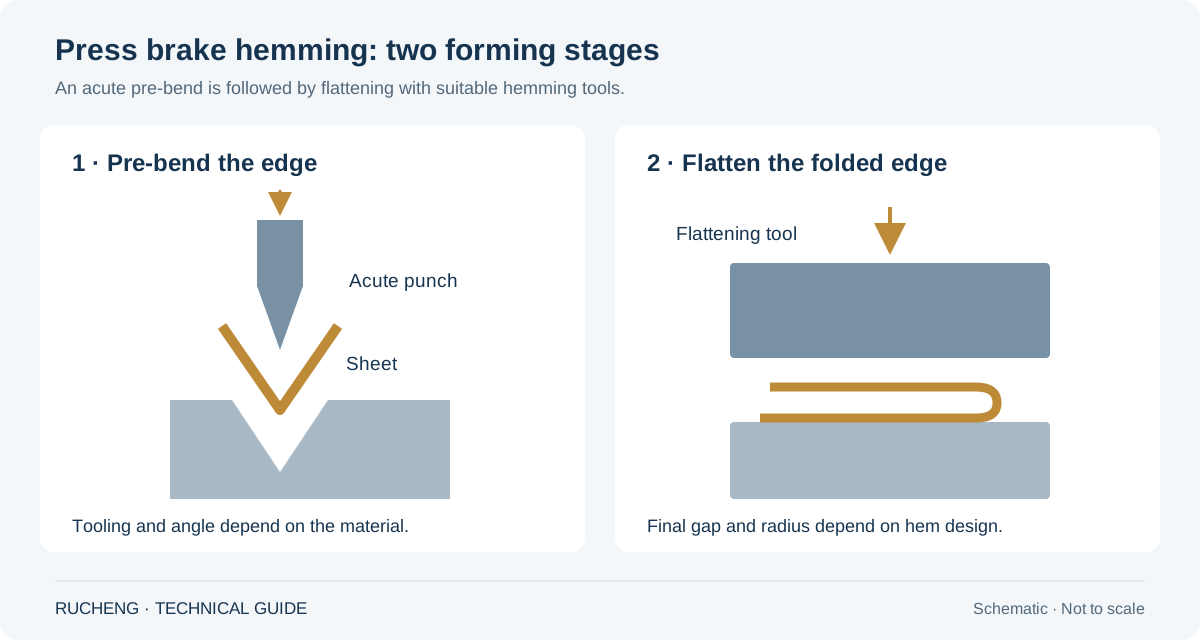
折边与普通的 90 度凸缘不同。在标准法兰中,材料以一定角度保持打开状态。在卷边过程中,边缘向板材方向折回。该操作通常需要两次打击:首先是锐角弯曲,通常约为 25-35 度,然后使用卷边模具或压平工具进行压平行程。
开放式折边 与 封闭式折边 与 泪滴式折边
正确的折边类型取决于材料厚度、零件功能、表面光洁度以及边缘是否必须完全闭合。封闭式折边看起来很干净,但它们并不总是较厚或对裂纹敏感的材料的最佳选择。
| 折边类型 | 形状 | 最佳使用 | 观察点 |
|---|---|---|---|
| 开放式折边 | 折边有小间隙 | 铝、不锈钢、涂漆部件和裂纹敏感材料 | 必须控制间隙,使边缘看起来仍然是故意的 |
| 闭合折边 | 边缘折叠平贴在板材上 | 低碳钢盖、柜门、防护装置和低风险材料 | 硬质材料上出现裂纹或表面痕迹的风险更高 |
| 泪珠折边 | 折叠边缘带有圆形内环 | 不锈钢、铝和需要更柔软折叠的零件 | 需要正确的半径和一致的压扁压力 |
| 绳子或钢丝边缘 | 围绕金属丝或圆形嵌件形成的折边 | HVAC、防护装置、垃圾箱和加固边缘 | 需要额外间隙、特殊工具或多次操作 |
两步折弯机包边工艺
大多数折弯机折边都是通过两次操作制成的。第一次操作会产生锐角预弯。第二次操作将预弯曲压平至最终的折边。一些特殊的卷边工具将这两种操作结合在一个工具站中,但物理原理仍然相同:首先弯曲,然后压平。
- 确认折边余量:为折叠、材料厚度、弯曲半径和最终边缘条件添加足够的平整长度。
- 预弯边:使用锐角冲头和模具将边缘形成约 25-35 度,具体取决于工具和材料。
- 移至卷边站:将预弯边放置在压平工具或卷边模具下方。
- 用受控压力压平:将边缘压至所需的打开、闭合或泪滴状态,而不会压碎零件。
- 检查第一块:检查边缘直线度、裂纹、痕迹、最终厚度、法兰长度以及零件是否仍适合装配。
折边设计规则:余量、半径和最小尺寸
好的折边从绘图开始。如果折边太短,边缘可能会滑动、看起来不平整或无法平整。如果折边对于材料来说太紧,则外侧弯曲可能会破裂。如果在展开展开图案已释放后添加折边,则成品零件尺寸可能会发生变化。
实用的起点是使薄板的折边长度至少为材料厚度的 4 倍,然后调整材料、刀尖半径、光洁度和零件尺寸。对于较厚的不锈钢或铝制材料,请使用开放式或泪珠式折边,而不是强制使用完全平坦的闭合折边。生产前务必验证实际折弯机和模具上的展开图案。
哪些材料可以包边?
低碳钢通常是最容易折边的材料。铝和不锈钢也可以进行卷边,但需要多注意裂纹、晶粒方向和表面痕迹。如果折边太紧或工具表面粗糙,镀锌或预涂漆板可能会出现涂层损坏。
材料越硬、板材越厚,折边设计就越要谨慎。对于 0.8-1.5 毫米的低碳钢,闭合折边很常见。对于 2.0 毫米不锈钢或硬铝,开放式折边或更大的环可能比完全封闭的边缘更可靠。
| 材料 | 折边适宜性 | 常用厚度 | 设置建议 |
|---|---|---|---|
| 低碳钢 | 非常好 | 0.8-2.0毫米 | 封闭式折边很常见;检查毛刺方向和油漆需求 |
| 不锈钢 | 细心就好 | 大多数装饰折边为 0.8-1.5 毫米 | 使用开放式或泪滴式折边、抛光工具并保护可见面 |
| 铝 | 取决于等级和脾气 | 0.8-2.0毫米 | 避免在裂纹敏感的状态下使用锋利的闭合折边 |
| 镀锌板或彩涂板 | 如果饰面受到保护就很好 | 0.6-1.5毫米 | 使用干净的工具、薄膜并测试涂层裂纹 |
折弯机包边工具
包边工具可以是简单的,也可以是专门的。对于原型和小批量工作,车间可以使用锐冲头进行预弯曲,然后使用标准压平工具压平。对于重复生产,专用的卷边模具可提高速度、一致性和操作员工作流程。
该工具必须支撑材料,而不会滑动或在零件上留下痕迹。如果设置错误,压平工具会将预弯边缘向前推,从而造成不均匀的折边和不安全的处理。 分段模具适用于盒形零件, 鹅颈弯刀冲头 有助于在压平折边、盒子成型和深槽加工过程中清理回流法兰。当完成后折边仍然可见时,无痕工具非常有用。
包边作业的最佳折弯机配置
折边可以在许多折弯机上完成,但当车间运行多种折边长度、材料和重复订单时,CNC 控制会有所帮助。机器应具有足够的打开高度、行程、工装间隙和后挡料可靠性,以适应急弯和展平操作。
| 生产需求 | 推荐配置 | 为什么它有帮助 | 观察点 |
|---|---|---|---|
| 偶尔的原型 | 配备锐利刀具的 NC 或 CNC 折弯机 | 更低的模具投资和灵活的设置 | 操作员技能很重要;首件检验至关重要 |
| 柜门和柜盖 | 配备专用折边模具的数控折弯机 | 可重复的边缘质量和更快的循环时间 | 在套料毛坯之前验证折边余量 |
| 不锈钢或涂漆装饰板 | 配备无痕模具的数控折弯机 | 在展平过程中保护可见面 | 必须清洁工具和零件处理 |
| 高混合外壳生产 | Y1/Y2 CNC、X/R后挡料及刀具库 | 存储折边程序并减少设置变化 | 使用标准程序名称和工具记录 |
卷边钣金边缘的常见应用
- 电气柜:门边缘、可拆卸盖板和操作员安全检修面板。
- 厨房和食品设备:托盘、罩、防护罩和不锈钢盖具有更安全的成品边缘。
- 暖通空调部件:需要刚性和安全处理的管道边缘、盖子和过渡部分。
- 机器防护装置:折叠边缘可降低切割风险并增加面板刚性。
- 电梯和建筑板:装饰性折边隐藏毛边并提高刚度。
- 金属家具:需要面向用户的安全边缘的储物柜、架子、抽屉和面板。
包边后的质量检查
折边乍一看似乎可以接受,但仍然会导致组装问题。太厚的闭合折边可能会干扰铰链、垫圈或重叠面板。不直的折边会形成波浪形的可见边缘。围绕零件的最终功能进行检查。
- 最终折边厚度:确认其适合配合部件、铰链、夹子和垫圈区域。
- 边缘直线度:压平后检查长折边是否有波纹。
- 裂纹:检查外半径,尤其是不锈钢、铝和预涂漆板。
- 工具标记:检查可见面和压平的边缘。
- 零件尺寸:确认折边余量没有改变最终尺寸。
分别记录两道工序,明确成品折边的测量定义
在设置记录中分别列出预折弯与压平工序。WILA 目录为组合模具分别列出折弯和压平的载荷额定值,不能将一种工序的额定值直接套用于另一种。记录具体上模、下模、夹持器、受载长度及适用的制造商文件。模具额定载荷不能凌驾于夹持器或机器的限制之上,仅有空弯力估算也不能确定所需卷边力。
判断试件前先明确图纸尺寸:内部间隙、折边总厚度、回折边长度和弯环高度对应不同特征。规定测量位置,并用约定方法检查卸载后的工件。将材料牌号与状态、实测板厚、涂层、毛坯版本、预折弯结果和最终检验关联到同一试件编号,便于在最终卷边不合格时追溯两道工序的条件。
仅为几何示例:两层平直且相互平行的 1.0 mm 板材,内部间隙为 0.5 mm,则该位置的总厚度为 2.5 mm,即 h = 2t + g。该假设不考虑板厚变化和涂层,不描述弯曲环部,也不规定模具间隙或机器设置。因此,图纸要求 0.5 mm 内部间隙与要求 0.5 mm 总厚度是不同的尺寸要求。
表面保护并不保证卷边后无压痕。WILA 提醒,卷边可能在工件上留下痕迹并损伤保护膜。使用实际表面状态进行试制,按约定样件或图纸要求检查两面、折弯处及涂层损伤。保留合格样件和所用设置;材料、涂层、模具或工件几何改变时复核试验。仅凭外观上折边闭合,不能确认尺寸和表面验收合格。
折弯机卷边安全注意事项
卷边会产生额外的挤压和处理风险,因为零件在急弯和展平行程中都会移动。操作员可能会倾向于将窄边靠近工具。这应该通过适当的后挡料设置、支撑臂、安全工作程序和防护装置来控制。
OSHA 动力折弯机指南强调了操作点危险、脚踏控制危险以及大型工件在折弯过程中移动的风险。对于卷边,还要注意卷边闭合前的锋利毛刺、预弯过程中部件的突然旋转以及压平过程中手的放置。
有用的技术参考
钣金.Me解释了常见的钣金折边类型,并指出展平需要特别注意,因为有角度的板材在第二阶段可能会移动。包边和接缝是更广泛的金属加工工艺,其中板材边缘折叠到自身上。
为了操作员的安全,请检查OSHA 动力折弯机防护指南在设置卷边作业之前,尤其是在长面板或窄边缘上。
折弯机包边常见错误
- 尝试在应使用开放式或泪滴式折边的材料上闭合折边。
- 在切割毛坯之前忘记更新折边余量的展开图案。
- 在不锈钢、涂漆或可见表面上使用粗糙的工具。
- 压平过度会压碎零件或留下严重的工具痕迹。
- 跳过首件裂纹、边缘厚度和最终零件尺寸检查。
折弯机包边常见问题解答
什么是折弯折边?
折弯折边是一种金属板材成型工艺,其中边缘被弯曲并压紧至板材。它可以形成更安全的边缘,提高刚度,隐藏毛刺,并可以改善门、盖、面板和外壳的外观。
开放式折边和封闭式折边有什么区别?
开口折边在折回边缘与板材主体之间保留小间隙,闭口折边则被压平,几乎紧贴板材。对于易开裂的材料,开口折边更稳妥;闭口折边则常用于需要整洁成品边缘的低碳钢零件。
标准折弯机可以折边吗?
是的。如果标准折弯机具有合适的锐角工具和压平或卷边工具,则可以制作卷边。专用卷边模具提高了生产运行的重复性和速度。
需要多少折边余量?
折边余量取决于材料厚度、半径、折边类型和工具。薄板的实际起点至少是材料厚度的 4 倍,但最终余量应在实际机器和工具上进行验证。
哪些材质的折边比较困难?
硬质铝材、较厚的不锈钢和预涂漆材料可能更难以卷边,因为它们可能会破裂或留下痕迹。当材料或表面处理敏感时,请使用更大的半径、开放式折边、泪滴形折边或防护工具。
哪些折弯机功能有助于卷边?
CNC 控制、精确的后挡料、工具库、足够的开口高度、分段工具和无痕卷边工具都会有所帮助。对于重复的机柜、盖板和面板工作,配备专用卷边工具的数控液压折弯机通常是最有效的设置。
结论:包边是一个小边缘细节,但对生产影响很大
折弯机包边可提高安全性、刚度和外观,但它必须作为受控过程进行设计和生产。关键决策包括折边类型、材料限制、折边余量、预弯角度、工具选择、压扁压力和首件检查。
如果您的工厂生产电气柜、不锈钢盖、暖通空调部件、机器防护罩、电梯面板或金属家具,请将您的图纸、材料厚度和产量发送给如程。我们的工程师可以为您的零件推荐 CNC 折弯机、卷边工具和设置工作流程。
请求折弯机包边建议折弯机选型与生产参考
在选择吨位、工作长度、控制器、工具和自动化选项之前,先比较完整的 如城折弯机机器系列 。