
Листогибочный пресс является одним из основных станков для изготовления металлических дверных коробок, поскольку он формирует профили косяка, головки, стопора, возврата и анкера, которые контролируют, как полая металлическая рама подходит к проему стены. Для большинства заводов по производству дверных коробок лучшей настройкой является гидравлический листогибочный пресс с ЧПУ, оснащенный точными задними упорами, инструментами с гибкой шеей, V-образными штампами для стали толщиной 1,0–2,5 мм и повторяемой последовательностью изгиба, которая сохраняет квадратную форму рамы перед сваркой и сборкой.

Что такое изготовление металлической дверной коробки?
Изготовление металлических дверных коробок — это процесс резки, штамповки, гибки, сварки и отделки листовой стали в элементы рамы для коммерческих, промышленных, охранных, больничных, школьных, гостиничных и жилых проемов. Типичный полый металлический каркас включает в себя две вертикальные косяки, одну головку, упоры, возвраты, скошенные или приваренные углы, подготовку к петлям и защелкам, усиливающие пластины и анкеры для типа стены.
Этап гибочного пресса имеет решающее значение, поскольку он превращает плоскую заготовку в профиль с контролируемой глубиной, шириной поверхности, высотой упора, возвратным фланцем и прямоугольностью. Если изгибы будут неравномерными хотя бы на 0,5-1,0 мм, при сварке рама может перекоситься, измениться зазор двери, а установщику будет сложно удержать проем отвесно.
Процесс производства дверной коробки: где подходит листогибочный пресс
Линия по производству дверных коробок может использовать лазерный резак, штамповочный станок, вырубной станок, листогибочный пресс, сварочную станцию, шлифовальную станцию и линию порошковой окраски. Гибочный пресс обычно устанавливается после того, как подготовлены отверстия и выемки, поскольку вырезы для оборудования и пазы для крепления легче найти, пока лист еще плоский.
- Гашение:нарезать плоские полосы из холоднокатаного, оцинкованного, оцинкованного или нержавеющего листа в соответствии с высотой рамы, длиной головки и профилем стены.
- Штамповка и насечка:Перед гибкой подготовьте карманы для петель, ответные коробки, пазы для анкеров, углы, выступы и монтажные отверстия.
- Гибка листогибочного пресса:сформируйте торцевую, упорную, возвратную, горловину и армирующие полки в контролируемой последовательности.
- Сборка и сварка:соединить косяки и головки, установить усиления и контролировать размеры диагоналей.
- Шлифовка и отделка:очистите сварные швы, проверьте зазоры, нанесите грунтовку или порошковое покрытие и упакуйте раму для транспортировки.
Распространенные материалы дверных коробок, калибры и диапазоны машин
Материал дверной коробки зависит от рынка и требований проекта. Во многих стандартных рамах используется сталь толщиной 1,0–1,5 мм, тогда как в тяжелых коммерческих или охранных рамах может использоваться сталь толщиной 1,6–2,5 мм. Рамы из нержавеющей стали требуют большей изгибающей силы и большего внимания к защите поверхности. Оцинкованные и оцинкованные листы нуждаются в инструментах, позволяющих избежать повреждения покрытия.
Согласно руководству Института стальных дверей , стальные двери и коробки определяются такими стандартами, как ANSI/SDI A250.8 и SDI 117. охватывает производственные допуски для стандартных стальных дверей и рам. Эти ссылки полезны, поскольку напоминают производителям, что характеристики рамы зависят как от выбора материала, так и от контроля размеров.
| Работа с дверной коробкой | Типичный материал | Общая толщина | листогибочный пресс |
|---|---|---|---|
| Внутренние стандартные рамы | Холоднокатаная или оцинкованная сталь | 1,0-1,2 мм | 40Т-80Т, длина гибки 1600-2500 мм |
| Коммерческие полые металлические каркасы | Оцинкованная или холоднокатаная сталь | 1,2-1,6 мм | 80T-125T, рекомендуется задний упор с ЧПУ |
| Сверхпрочные или защитные рамы | Мягкая сталь, оцинкованная сталь, нержавеющая сталь | 1,6-2,5 мм | 100Т-160Т с компенсацией прогиба и прочной оснасткой |
| Длинные архитектурные рамы и панели | Мягкая сталь или нержавеющая сталь | 1,2-2,0 мм | 160Т-220Т/3200-4000 мм в зависимости от длины |
Рекомендуемая последовательность гибки дверных коробок листогибочным прессом
Точная последовательность зависит от профиля рамы, но цель всегда одна: обеспечить устойчивость детали на штампе, избежать столкновения с пуансоном или плунжером и оставить достаточно места для следующего фланца. Для типичного полого металлического каркаса с одним или двумя пазами сначала сгибайте самые глубокие внутренние элементы, а в последнюю очередь - внешние возвратные элементы.
- Подтвердите развертку:перед резкой производственных заготовок включите припуск на изгиб, внутренний радиус, толщину материала и компенсацию упругого возврата.
- Используйте справочные ребра последовательно:сохраняйте ту же чистовую поверхность или упорную сторону напротив заднего упора, чтобы уменьшить ошибки оператора.
- Сначала сформируйте стопу или горло:эти меньшие изгибы становятся сложнее после формирования больших возвратов.
- Загиб основной грани и глубины косяка:используйте устойчивую опору штампа и убедитесь, что сформированный профиль не выходит за заплечик пуансона.
- Обратные фланцы формируют в последнюю очередь:возврат закрывает профиль, и для зазора могут потребоваться пуансоны или инструменты для смещения.
- Перед серийным производством проверьте посадку цельной детали:измерьте ширину лица, высоту упора, глубину горловины, общую ширину и поворот, прежде чем запускать следующую стопку.
Выбор инструмента: V-образная матрица, пуансон с гибкой шейкой и гибка без следов
Профили дверных коробок часто имеют узкие фланцы и обратные изгибы, поэтому зазор между оснасткой имеет большее значение, чем общий вес. Стандартный прямой удар может столкнуться со сформированным ответным ударом. Пробойник на гибкой стойке обеспечивает зазор для U-образных или швеллерных профилей и часто является самым безопасным выбором для каркасных работ.
При гибке мягкой стали на воздухе многие цеха начинают с V-образного отверстия, толщина которого примерно в 6-8 раз превышает толщину материала для деталей тонкого сечения. Для коротких фланцев может потребоваться V-образное отверстие меньшего размера, но меньшее отверстие увеличивает грузоподъемность и риск появления следов от инструмента. Если видимая поверхность будет покрыта порошковой краской, используйте чистые полированные инструменты, защитную пленку или штампы без следов, если качество поверхности имеет значение.
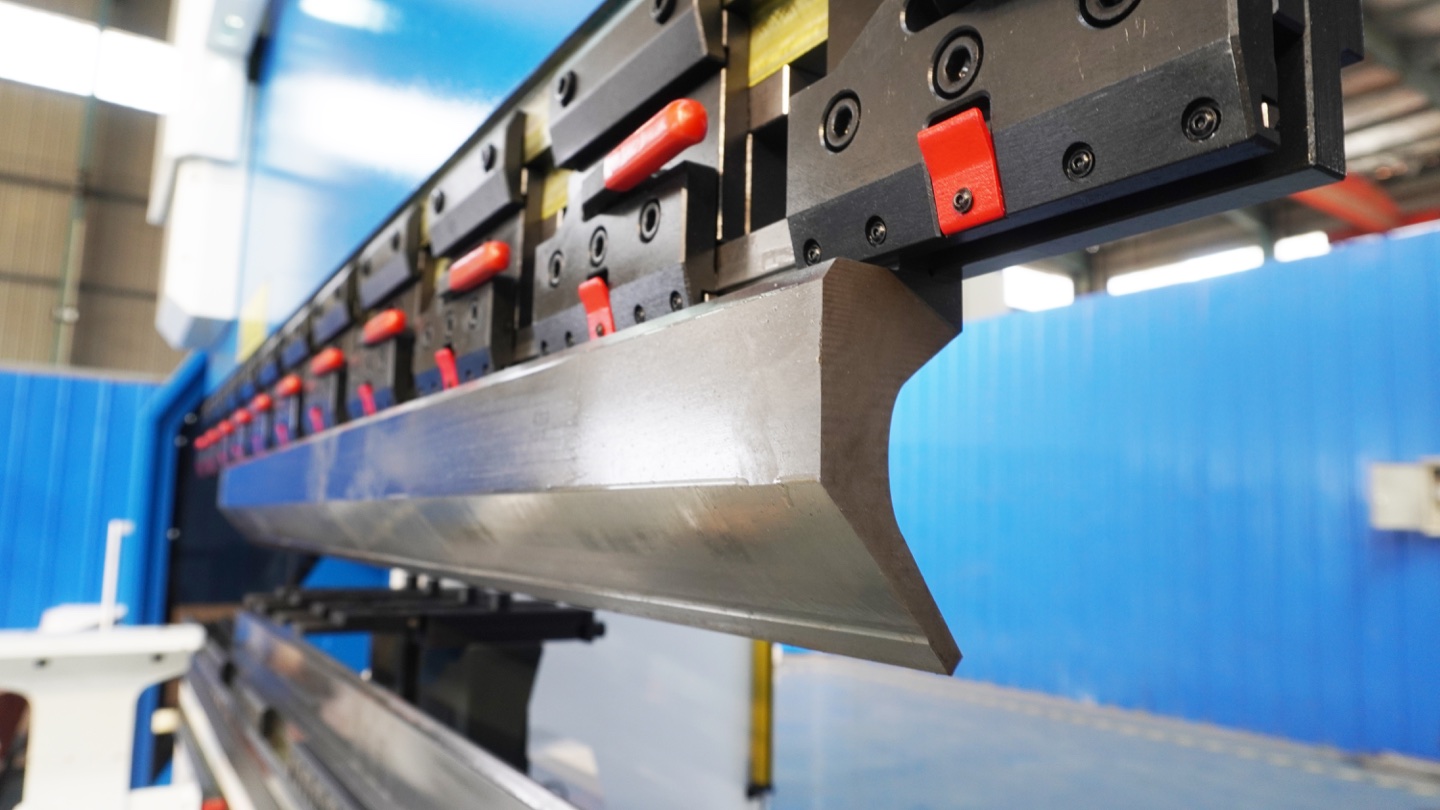
Настройка тоннажа и заднего калибра
Гибка дверной коробки обычно представляет собой работу с тонкими листами, поэтому тоннаж не такой высокий, как изготовление тяжелых листов. Настоящей проблемой является повторяемость: задний упор должен возвращаться в одно и то же положение при многих заготовках косяков и головок, а оператор должен иметь возможность быстро переключать программы между размерами рамы.
Используйте расчет тоннажа на основе толщины материала, прочности на разрыв, длины изгиба и отверстия V-образной матрицы. Затем добавьте практическую маржу в 15-25%. Например, для изгиба мягкой стали толщиной 1,5 мм на раме небольшой длины требуется гораздо меньше усилий, чем для изгиба полной заготовки длиной 3200 мм, но для длинных головных частей по-прежнему требуется жесткий станок и правильный изгиб.
Какая конфигурация листогибочного пресса подходит для заводов по производству дверных коробок?
Правильный листогибочный пресс зависит от разновидности станка, ежедневного объема, навыков оператора и наличия в вашем цехе штамповки или лазерной резки. Не выбирайте только по тоннажу; Выбирайте по скорости настройки, зазору инструмента, точности заднего упора и удобству использования контроллера.
| Заводской сценарий | Лучший выбор машины | Почему это подходит | Наблюдательная точка |
|---|---|---|---|
| Небольшая мастерская, повторяющиеся размеры рамы | Торсионный листогибочный пресс с ЧПУ | Низкая стоимость и достаточная точность для простых повторяющихся изгибов. | Больше ручной настройки и меньше гибкости для сложных профилей. |
| Производитель коммерческих рам разных размеров | Электрогидравлический листогибочный пресс с ЧПУ | Сохраненные программы, управление Y1/Y2, точный задний упор, более быстрое переключение | Требуется дисциплинированная библиотека инструментов и обучение операторов. |
| Нержавеющие или высококачественные архитектурные рамы | Листогибочный пресс с ЧПУ и инструментом без следов | Улучшает качество поверхности и повторяемость | Защитная пленка и чистые инструменты необходимы |
| Длинные рамы или смешанная панельная работа. | Листогибочный пресс с ЧПУ 160T-220T, 3200-4000 мм | Поддержка более длинных заготовок и более широкого ассортимента продукции | План опоры листа и площади пола |
Проверка качества после гибки
Хорошая рама оценивается не только на листогибочном прессе. Точность изгиба должна выдерживать сварку, шлифовку, нанесение покрытия, упаковку и установку. Создайте простую процедуру проверки размеров, влияющих на зазор двери и прилегание к стене.
- Размеры профиля:ширина торца, высота упора, глубина горловины, возвратный фланец и глубина фальца.
- Управление углом:Изгибы на 90 градусов следует проверять после пружинения, особенно на оцинкованном или нержавеющей листе.
- Прямолинейность:длинные косяки не должны прогибаться после сгибания или сварки.
- Крутить:положите профиль на ровный стол и проверьте, поднимаются ли углы.
- Сборка подходит:перед завершением убедитесь, что петля и подготовка защелки выровнены.
Контрольный список покупателя листогибочного пресса для дверной коробки
- Отправьте поставщику 3-5 реальных чертежей рамы, а не только требования к толщине и длине.
- Подтвердите минимальную длину фланца и необходимость использования гибкого инструмента.
- Запросите расчеты тоннажа, используя марку материала, отверстие V-образной матрицы и самый длинный изгиб.
- Укажите оси заднего упора, форму пальцев, потребности в оси Z и опорные рычаги для длинных заготовок.
- Подтвердите сохранение программы контроллера, импорт чертежей, библиотеку инструментов и язык оператора.
- Включите требования к защите поверхности для видимых поверхностей из оцинкованной, окрашенной или нержавеющей стали.
- Ознакомьтесь с устройствами безопасности для работы с ножной педалью, близости рук и работы с длинными деталями.
- Попросите обучить вас последовательности гибки, проверке первой детали, обслуживанию инструментов и присвоению названий программам.
Замечания по безопасности и обращению
OSHA описывает листогибочные прессы с электроприводом как машины, которые формируют детали с помощью штампов, прикрепленных к подъемнику и станине, и отмечает опасности в точках работы, ножном управлении и крупных заготовках, которые перемещаются во время хода. Заготовки дверной коробки длинные и могут подниматься при изгибе, поэтому операторам необходимо свободное пространство, опорные рычаги и ограждения, соответствующие выполняемой работе.
При производстве рам основными проблемами безопасности являются острые края листов, работа с длинными деталями, точки защемления на заднем упоре и неожиданная езда на велосипеде. При необходимости используйте световые завесы или лазерные ограждения, держите пол в чистоте, никогда не нажимайте на педаль и определите правило обработки негабаритных заготовок вдвоем.
Распространенные ошибки при изгибе дверной коробки
- Раскрой заготовок до того, как припуск на изгиб будет проверен на фактическом листогибочном прессе и инструменте.
- Использование прямого пробойника, когда для зазора обратного фланца необходим пробойник с гибкой шейкой.
- Изменение отверстия V-образной матрицы без обновления вычета изгиба, размеров фланцев и тоннажа.
- Игнорирование следов покрытия до тех пор, пока не будет отбракована первая партия с порошковым покрытием.
- Возможность каждому оператору создавать разные программы для одного и того же профиля рамы.
Листогибочный пресс для изготовления металлических дверных коробок: часто задаваемые вопросы
Какой листогибочный пресс лучше всего подходит для изготовления металлических дверных коробок?
Для большинства заводов по производству металлических дверных коробок электрогидравлический гибочный пресс с ЧПУ является лучшим выбором, поскольку он сочетает в себе точное управление плунжером Y1/Y2, хранение программ, повторяемое позиционирование заднего упора и гибкие инструменты. Небольшие цеха с повторяющимися простыми рамами могут использовать торсионный станок с ЧПУ, но производство рам с большим количеством смешанных материалов выигрывает от ЧПУ.
Какой тоннаж необходим для гибки дверных коробок?
В большинстве случаев для гибки дверных коробок используется листовая сталь толщиной 1,0-2,5 мм, поэтому требуемый тоннаж является умеренным. Точная сила зависит от прочности материала, длины изгиба и отверстия V-образной матрицы. Многие цеха используют станки 80T-160T, но длинные головки или нержавеющая сталь могут оправдать использование листогибочного пресса с ЧПУ большего размера.
Какая оснастка используется для полых металлических дверных коробок?
Обычная оснастка включает острые или стандартные пуансоны, пуансоны с гибкой шейкой, узкие V-образные штампы, многоV-образные штампы и инструменты без следов. Удары на гибкой шее особенно полезны, потому что дверная рама возвращается, и каналы могут столкнуться с прямым ударом во время последующих изгибов.
Нужно ли пробивать отверстия в дверной коробке до или после гибки?
Большинство петель, запорных, анкерных и сборочных отверстий следует пробивать или вырезать лазером перед сгибанием, пока заготовка плоская. Это повышает точность определения местоположения и упрощает погрузочно-разгрузочные работы. После изгиба потребуется лишь незначительное сверление или коррекция.
Как предотвратить перекос металлических дверных коробок?
Предотвратите перекручивание, используя проверенную последовательность изгиба, постоянные привязки заднего упора, точный припуск на изгиб, правильную оснастку и первоначальный контроль детали. Сварочные приспособления и контролируемое тепловложение также важны, поскольку хорошо согнутый профиль все равно может перекрутиться при сборке.
Может ли один листогибочный пресс изготавливать как дверные коробки, так и обычные детали из листового металла?
Да. Гидравлический листогибочный пресс с ЧПУ, рассчитанный на дверные коробки, также может сгибать шкафы, кронштейны, панели и корпуса, если у него есть подходящие инструменты, задний упор и длина гибки. Ключевым моментом является выбор машины для самого широкого спектра регулярных работ, а не только для одного профиля рамы.
Вывод: постройте установку листогибочного пресса вокруг профиля рамы.
Изготовление металлических дверных коробок — это практичное применение листогибочного пресса, где реальные детали производства имеют большее значение, чем каталожный тоннаж. Выигрышная установка сочетает в себе правильные развертки, устойчивый инструмент, зазор на гибкой шейке, точное положение заднего упора, контролируемое пружинение и простые точки проверки, которые операторы могут повторять каждую смену.
Если ваш завод производит полые металлические рамы, огнестойкие рамы, архитектурные рамы из нержавеющей стали или детали из смешанного листового металла, отправьте Rucheng чертежи профиля, толщину материала, размер партии и необходимые размеры проемов. Наши инженеры могут порекомендовать листогибочный пресс с ЧПУ, комплект инструментов и рабочий процесс гибки для вашего фактического производственного сценария.
Запросить рекомендацию по листогибочному прессу для дверной коробкиМатериалы по выбору станка и производству
Сравните полный модельный ряд листогибочных станков Rucheng , прежде чем выбирать тоннаж, рабочую длину, контроллер, инструменты и варианты автоматизации.
- Электрогидравлический листогибочный пресс с ЧПУ для высокоточной гибки с высокой степенью смешивания.
- Тандемный листогибочный пресс для длинных деталей, опор, панелей и строительных работ.
- Расчёт усилия листогиба, выбор инструмента и выбор контроллера Помогите подтвердить окончательную спецификацию.
- Чтобы подготовить заготовку перед гибкой, сравните станки для волоконной лазерной резки и вместе спланируйте рабочий процесс от резки до гибки.