
Une presse plieuse est l'une des machines principales pour la fabrication des cadres de porte métalliques, car elle forme les profils de montant, de tête, de butée, de retour et d'ancrage qui contrôlent la façon dont un cadre métallique creux s'adapte à l'ouverture du mur. Pour la plupart des usines de cadres de portes, la meilleure configuration est une presse plieuse hydraulique CNC associée à des butées arrière précises, un outillage en col de cygne, des matrices en V pour l'acier de 1,0 à 2,5 mm et une séquence de pliage répétable qui maintient le cadre carré avant le soudage et l'assemblage.

Qu’est-ce que la fabrication de cadres de portes métalliques ?
La fabrication de cadres de portes métalliques est le processus de découpe, de poinçonnage, de pliage, de soudage et de finition de tôles d'acier en éléments de cadre destinés aux ouvertures commerciales, industrielles, de sécurité, hospitalières, scolaires, hôtelières et résidentielles. Un cadre métallique creux typique comprend deux montants verticaux, un élément de tête, des butées, des retours, des coins à onglet ou soudés, des préparations pour charnières et gâches, des plaques de renfort et des ancrages pour le type de mur.
L'étape de la presse plieuse est critique car elle transforme une ébauche plate en un profil avec une profondeur, une largeur de face, une hauteur de butée, une bride de retour et une équerrage contrôlées. Si les courbures sont incohérentes ne serait-ce que de 0,5 à 1,0 mm, le cadre peut se tordre pendant le soudage, le jeu de la porte peut changer et l'installateur peut avoir du mal à maintenir l'ouverture d'aplomb.
Flux de production de cadres de porte : où s'adapte la presse plieuse
Une ligne de cadre de porte peut utiliser une découpeuse laser, une poinçonneuse, une encocheuse, une presse plieuse, une station de soudage, une station de meulage et une ligne de revêtement en poudre. La presse plieuse est généralement placée après la préparation des trous et des encoches, car les découpes matérielles et les fentes d'ancrage sont plus faciles à localiser lorsque la feuille est encore plate.
- Suppression :coupez des bandes plates dans des tôles laminées à froid, galvanisées, galvanisées ou inoxydables en fonction de la hauteur du cadre, de la longueur de la tête et du profil du mur.
- Poinçonnage et grugeage :préparez les pochettes de charnière, les gâches, les fentes d'ancrage, les coins à onglet, les languettes et les trous d'assemblage avant de plier.
- Pliage de la presse plieuse :former les brides de face, de butée, de retour, de gorge et de renfort dans une séquence contrôlée.
- Montage et soudure :joignez les montants et les éléments de tête, installez des renforts et contrôlez les dimensions diagonales.
- Meulage et finition :nettoyer les soudures, inspecter les dégagements, appliquer un apprêt ou un revêtement en poudre et emballer le cadre pour l'expédition.
Matériaux, jauges et gammes de machines courants pour les cadres de porte
Le matériau du cadre de porte varie selon les exigences du marché et du projet. De nombreux cadres standard utilisent de l'acier de 1,0 à 1,5 mm, tandis que les cadres commerciaux ou de sécurité robustes peuvent utiliser de l'acier de 1,6 à 2,5 mm. Les cadres en acier inoxydable nécessitent plus de force de flexion et plus d’attention à la protection des surfaces. Les tôles galvanisées et recuites nécessitent un outillage qui évite d'endommager le revêtement.
Selon les directives du Steel Door Institute , les portes et cadres en acier sont spécifiés par le biais de normes telles que ANSI/SDI A250.8 et SDI 117 couvre les tolérances de fabrication pour les portes et cadres en acier standard. Ces références sont utiles car elles rappellent aux fabricants que les performances des cadres dépendent à la fois du choix des matériaux et du contrôle dimensionnel.
| Travaux de cadre de porte | Matériau typique | Épaisseur commune | Ajustement de la presse plieuse |
|---|---|---|---|
| Cadres standards intérieurs | Acier laminé à froid ou galvanisé | 1,0-1,2 mm | 40T-80T, longueur de pliage 1600-2500 mm |
| Cadres métalliques creux commerciaux | Acier galvanisé ou laminé à froid | 1,2-1,6 mm | 80T-125T, butée arrière CNC recommandée |
| Châssis robustes ou de sécurité | Acier doux, acier galvanisé, acier inoxydable | 1,6-2,5 mm | 100T-160T avec bombage et outillage solide |
| Cadres et panneaux architecturaux longs | Acier doux ou acier inoxydable | 1,2-2,0 mm | 160T-220T / 3200-4000 mm selon longueur |
Séquence de pliage recommandée des presses plieuses pour les cadres de portes
La séquence exacte dépend du profil du cadre, mais l'objectif est toujours le même : maintenir la pièce stable sur la matrice, éviter la collision avec le poinçon ou le vérin et laisser suffisamment de place pour la bride suivante. Pour un cadre métallique creux typique à simple ou double feuillure, pliez d'abord les éléments internes les plus profonds et les retours extérieurs en dernier.
- Confirmez le motif plat :inclure la tolérance de pliage, le rayon intérieur, l'épaisseur du matériau et la compensation du retour élastique avant de couper les ébauches de production.
- Utilisez les arêtes de référence de manière cohérente :conservez la même face finie ou le même côté d'arrêt contre la butée arrière pour réduire les erreurs de l'opérateur.
- Formez d'abord les caractéristiques de l'arrêt ou de la gorge :ces virages plus petits sont plus difficiles après la formation de retours importants.
- Pliez la face principale et la profondeur du montant :utiliser un support de matrice stable et vérifier que le profil formé dégage l'épaulement du poinçon.
- Forme des brides de retour en dernier :les retours ferment le profil et peuvent nécessiter des poinçons à col de cygne ou des outils décalés pour le dégagement.
- Vérifiez l'ajustement d'une seule pièce avant la production par lots :mesurez la largeur du visage, la hauteur de la butée, la profondeur de la gorge, la largeur totale et la torsion avant d'exécuter la pile suivante.
Choix d'outillage : matrice en V, poinçon à col de cygne et pliage sans marque
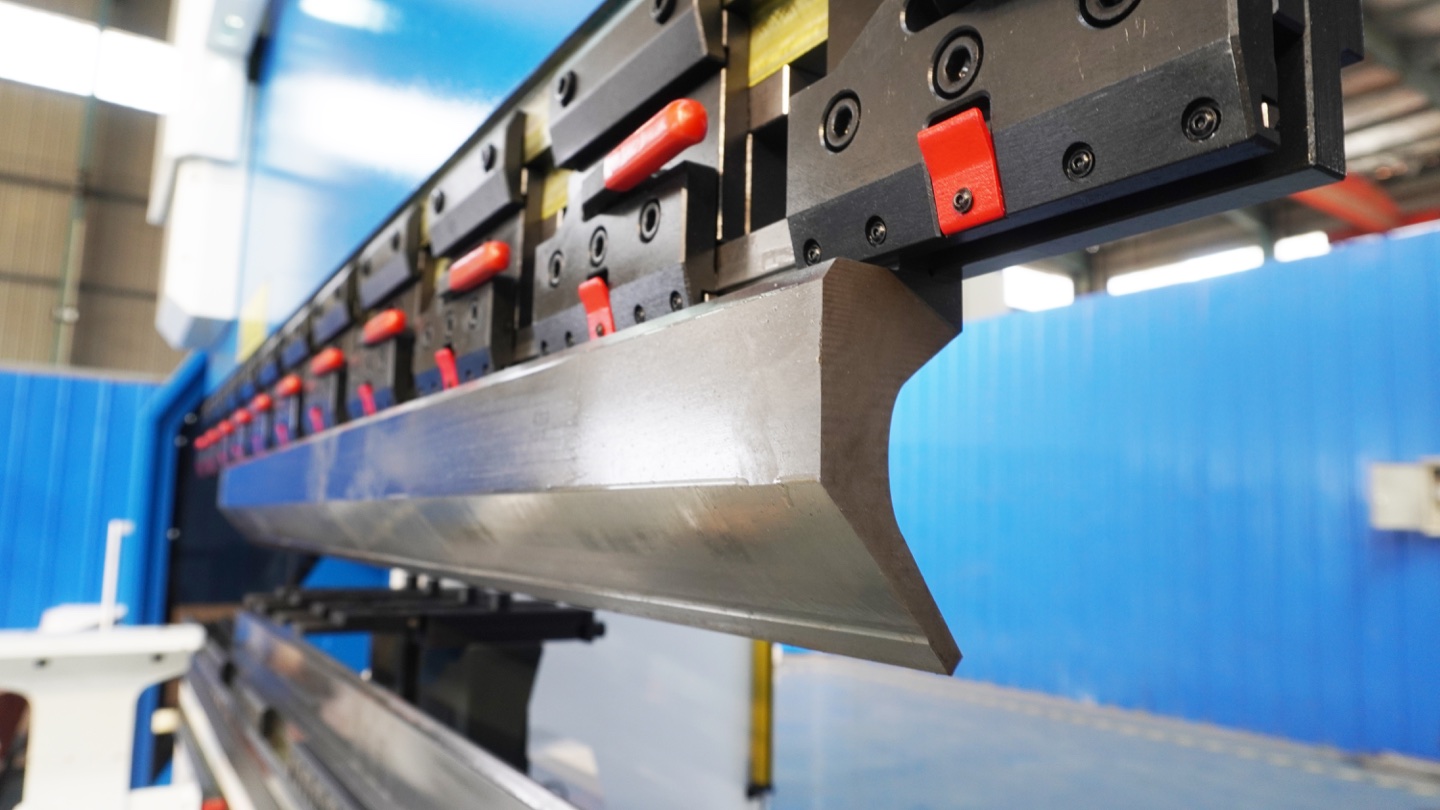
Les profils de cadre de porte comprennent souvent des brides étroites et des courbures inversées, de sorte que le dégagement de l'outillage est plus important que le tonnage brut. Un poinçon droit standard peut entrer en collision avec un retour formé. Un poinçon à col de cygne donne un dégagement pour les profils en forme de U ou en forme de canal et constitue souvent le premier choix le plus sûr pour les travaux de charpente.
Pour le cintrage de l'acier doux à l'air, de nombreux ateliers commencent par une ouverture en V d'environ 6 à 8 fois l'épaisseur du matériau pour les pièces de faible épaisseur. Les brides courtes peuvent nécessiter une ouverture en V plus petite, mais une ouverture plus petite augmente le tonnage et le risque de marques d'outillage. Si la face visible doit être recouverte de poudre, utilisez des outils propres et polis, un film protecteur ou des matrices sans marques là où la qualité de la surface est importante.
Configuration du tonnage et de la butée arrière
Le cintrage des cadres de porte est généralement un travail de faible épaisseur, de sorte que le tonnage n'est pas aussi élevé que la fabrication de tôles lourdes. Le véritable défi est la répétabilité : la butée arrière doit revenir à la même position sur de nombreux montants et têtes brutes, et l'opérateur doit être capable de changer rapidement de programme entre les tailles de cadre.
Utilisez un calcul de tonnage basé sur l'épaisseur du matériau, la résistance à la traction, la longueur de pliage et l'ouverture de la matrice en V. Ajoutez ensuite une marge pratique de 15-25 %. Par exemple, le pliage de l'acier doux 1.5 mm sur une longueur de cadre courte nécessite beaucoup moins de force que le pliage d'un flan 3200 mm complet, mais les éléments de tête longs nécessitent toujours une machine rigide et un bombage correct.
Quelle configuration de presse plieuse convient aux usines de cadres de porte ?
La bonne presse plieuse dépend de la variété du cadre, du volume quotidien, des compétences de l'opérateur et du fait que votre atelier dispose déjà d'un poinçonnage ou d'une découpe laser en amont. Ne choisissez pas uniquement en fonction du tonnage ; choisissez en fonction de la vitesse de configuration, du dégagement de l'outillage, de la précision de la butée arrière et de la facilité d'utilisation du contrôleur.
| Scénario d'usine | Meilleur choix de machines | Pourquoi ça convient | Point de surveillance |
|---|---|---|---|
| Petit atelier, tailles de cadres répétées | Presse plieuse à barre de torsion NC | Coût réduit et précision suffisante pour des pliages simples et répétés | Plus de configuration manuelle et moins de flexibilité pour les profils complexes |
| Producteur de cadres commerciaux avec de nombreuses tailles | Presse plieuse électro-hydraulique CNC | Programmes stockés, contrôle Y1/Y2, butée arrière précise, changement plus rapide | Nécessite une bibliothèque d'outils disciplinée et une formation des opérateurs |
| Charpentes architecturales en inox ou haut de gamme | Presse plieuse CNC avec outillage sans marque | Améliore la qualité de surface et la répétabilité | Un film protecteur et un outillage propre sont essentiels |
| Travaux sur cadres longs ou panneaux mixtes | Presse plieuse CNC 160T-220T, 3200-4000 mm | Prend en charge des flans plus longs et une gamme de produits plus large | Support de feuille de plan et espace au sol |
Contrôles de qualité après pliage
Un bon cadre ne se juge pas seulement à la presse plieuse. La précision du pliage doit survivre au soudage, au meulage, au revêtement, à l’emballage et à l’installation. Créez une routine d'inspection simple autour des dimensions qui affectent le dégagement de la porte et l'ajustement des murs.
- Dimensions du profil :largeur de face, hauteur de butée, profondeur de gorge, bride de retour et profondeur de feuillure.
- Contrôle des angles :Les coudes à 90 degrés doivent être vérifiés après le retour élastique, en particulier sur les tôles galvanisées ou inoxydables.
- Rectitude:les montants longs ne doivent pas se courber après le pliage ou le soudage.
- Torsion:placez le profilé sur une table plate et vérifiez si les coins se soulèvent.
- Ajustement de l'assemblage :confirmer l’alignement de la préparation des charnières et des gâches avant de terminer.
Liste de contrôle de l'acheteur pour une presse plieuse pour cadre de porte
- Envoyez au fournisseur 3 à 5 dessins de cadres réels, pas seulement une exigence d'épaisseur et de longueur.
- Confirmez la longueur minimale de la bride et si un outillage à col de cygne est requis.
- Demandez des calculs de tonnage en utilisant la qualité de votre matériau, l'ouverture de la matrice en V et le pli le plus long.
- Spécifiez les axes de la butée arrière, la forme des doigts, les besoins en matière d'axe Z et les bras de support pour les flans longs.
- Confirmez le stockage du programme du contrôleur, l'importation de dessins, la bibliothèque d'outils et la langue de l'opérateur.
- Inclure les exigences de protection des surfaces pour les faces visibles galvanisées, peintes ou en acier inoxydable.
- Passez en revue les dispositifs de sécurité pour le fonctionnement à la pédale, la proximité des mains et la manipulation de pièces longues.
- Demandez une formation sur la séquence de pliage, l'inspection de la première pièce, la maintenance des outils et la dénomination des programmes.
Notes de sécurité et de manipulation
L'OSHA décrit les presses plieuses motorisées comme des machines qui forment des pièces avec des matrices fixées à un vérin et un lit, et note les dangers au point de fonctionnement, les commandes au pied et les grandes pièces qui se déplacent pendant la course. Les ébauches de cadre de porte sont longues et peuvent pivoter vers le haut pendant le pliage, les opérateurs ont donc besoin d'un espace libre, de bras de support et de protections adaptées à la tâche.
Pour la production de cadres, les principaux problèmes de sécurité sont les bords tranchants des tôles, la manipulation de pièces longues, les points de pincement au niveau de la butée arrière et les cycles inattendus. Utilisez des barrières immatérielles ou des protections laser le cas échéant, gardez le sol propre, ne contournez jamais la pédale et définissez une règle de manipulation à deux personnes pour les flans surdimensionnés.
Erreurs courantes dans le pliage du cadre de porte
- Découpe des ébauches avant que la perte de pliage ne soit validée sur la presse plieuse et l'outillage réels.
- Utiliser un poinçon droit lorsqu'un poinçon à col de cygne est nécessaire pour le jeu de la bride de retour.
- Modification de l'ouverture de la matrice en V sans mettre à jour la déduction de pliage, les dimensions de bride et le tonnage.
- Ignorer les marques de revêtement jusqu'au rejet du premier lot de revêtement en poudre.
- Permettre à chaque opérateur de créer des programmes différents pour le même profil de cadre.
FAQ sur la presse plieuse pour la fabrication de cadres de portes en métal
Quelle presse plieuse est la meilleure pour la fabrication de cadres de portes métalliques ?
Pour la plupart des usines de cadres de portes métalliques, une presse plieuse électro-hydraulique CNC est le meilleur choix car elle combine un contrôle précis du vérin Y1/Y2, un stockage de programme, un positionnement répétable de la butée arrière et un outillage flexible. Les petits ateliers avec des cadres simples et répétés peuvent utiliser une machine à barres de torsion CN, mais la production de cadres à forte diversité bénéficie de la CNC.
Quel tonnage faut-il pour plier les cadres de porte ?
La plupart des cintres de cadres de portes utilisent des tôles d'acier de 1,0 à 2,5 mm, le tonnage requis est donc modéré. La force exacte dépend de la résistance du matériau, de la longueur de pliage et de l'ouverture de la matrice en V. De nombreux ateliers utilisent des machines 80T-160T, mais les éléments de tête longs ou l'acier inoxydable peuvent justifier une presse plieuse CNC plus grande.
Quel outillage est utilisé pour les huisseries métalliques creuses ?
L'outillage courant comprend des poinçons aigus ou standard, des poinçons à col de cygne, des matrices en V étroites, des matrices multi-V et des outils sans marques. Les poinçons à col de cygne sont particulièrement utiles car les retours du cadre de porte et les canaux peuvent entrer en collision avec un poinçon droit lors des virages ultérieurs.
Les trous dans le cadre de porte doivent-ils être percés avant ou après le pliage ?
La plupart des trous de charnière, de gâche, d'ancrage et d'assemblage doivent être perforés ou découpés au laser avant le pliage alors que le flan est plat. Cela améliore la précision de la localisation et simplifie la manutention des matériaux. Après le pliage, seul un perçage ou une correction mineure devrait être nécessaire.
Comment éviter la torsion des cadres de portes métalliques ?
Évitez la torsion en utilisant une séquence de pliage validée, des références de butée arrière cohérentes, une tolérance de pliage précise, un outillage correct et une inspection de la première pièce. Les dispositifs de soudage et l'apport de chaleur contrôlé sont également importants car un profilé bien plié peut encore se tordre lors de l'assemblage.
Une presse plieuse peut-elle fabriquer à la fois des cadres de porte et des pièces générales de tôlerie ?
Oui. Une presse plieuse hydraulique CNC dimensionnée pour les cadres de porte peut également plier des armoires, des supports, des panneaux et des boîtiers si elle dispose de l'outillage, de la butée arrière et de la longueur de pliage appropriés. L'essentiel est de choisir une machine adaptée à la gamme de tâches la plus large possible, et non à un seul profil de châssis.
Conclusion : Construisez la configuration de la presse plieuse autour du profil du cadre
La fabrication de cadres de portes métalliques est une application pratique de presse plieuse où les détails réels de la production comptent plus que le tonnage du catalogue. La configuration gagnante combine des modèles plats corrects, un outillage stable, un dégagement en col de cygne, des positions précises de la butée arrière, un retour élastique contrôlé et des points d'inspection simples que les opérateurs peuvent répéter à chaque quart de travail.
Si votre usine fabrique des cadres métalliques creux, des cadres coupe-feu, des cadres architecturaux en acier inoxydable ou des pièces en tôle mixte, envoyez à Rucheng vos dessins de profil, l'épaisseur du matériau, la taille du lot et les tailles d'ouverture requises. Nos ingénieurs peuvent vous recommander une presse plieuse CNC, un ensemble d'outils et un flux de travail de pliage adapté à votre scénario de production réel.
Demander une recommandation de presse plieuse pour cadre de porteRessources de sélection et de production
Comparez la gamme complète de presses plieuses Rucheng avant de choisir les options de tonnage, de longueur utile, de contrôleur, d'outillage et d'automatisation.
- Presse plieuse électrohydraulique CNC pour un pliage de précision à haut mélange.
- Presse plieuse tandem pour pièces longues, poteaux, panneaux et gros oeuvre.
- Calcul du tonnage de presse plieuse, sélection d'outillage et sélection du contrôleur aider à confirmer la spécification finale.
- Pour la préparation du flan avant le pliage, comparez les machines de découpe laser fibre et planifiez ensemble le flux de travail de la découpe au pliage.